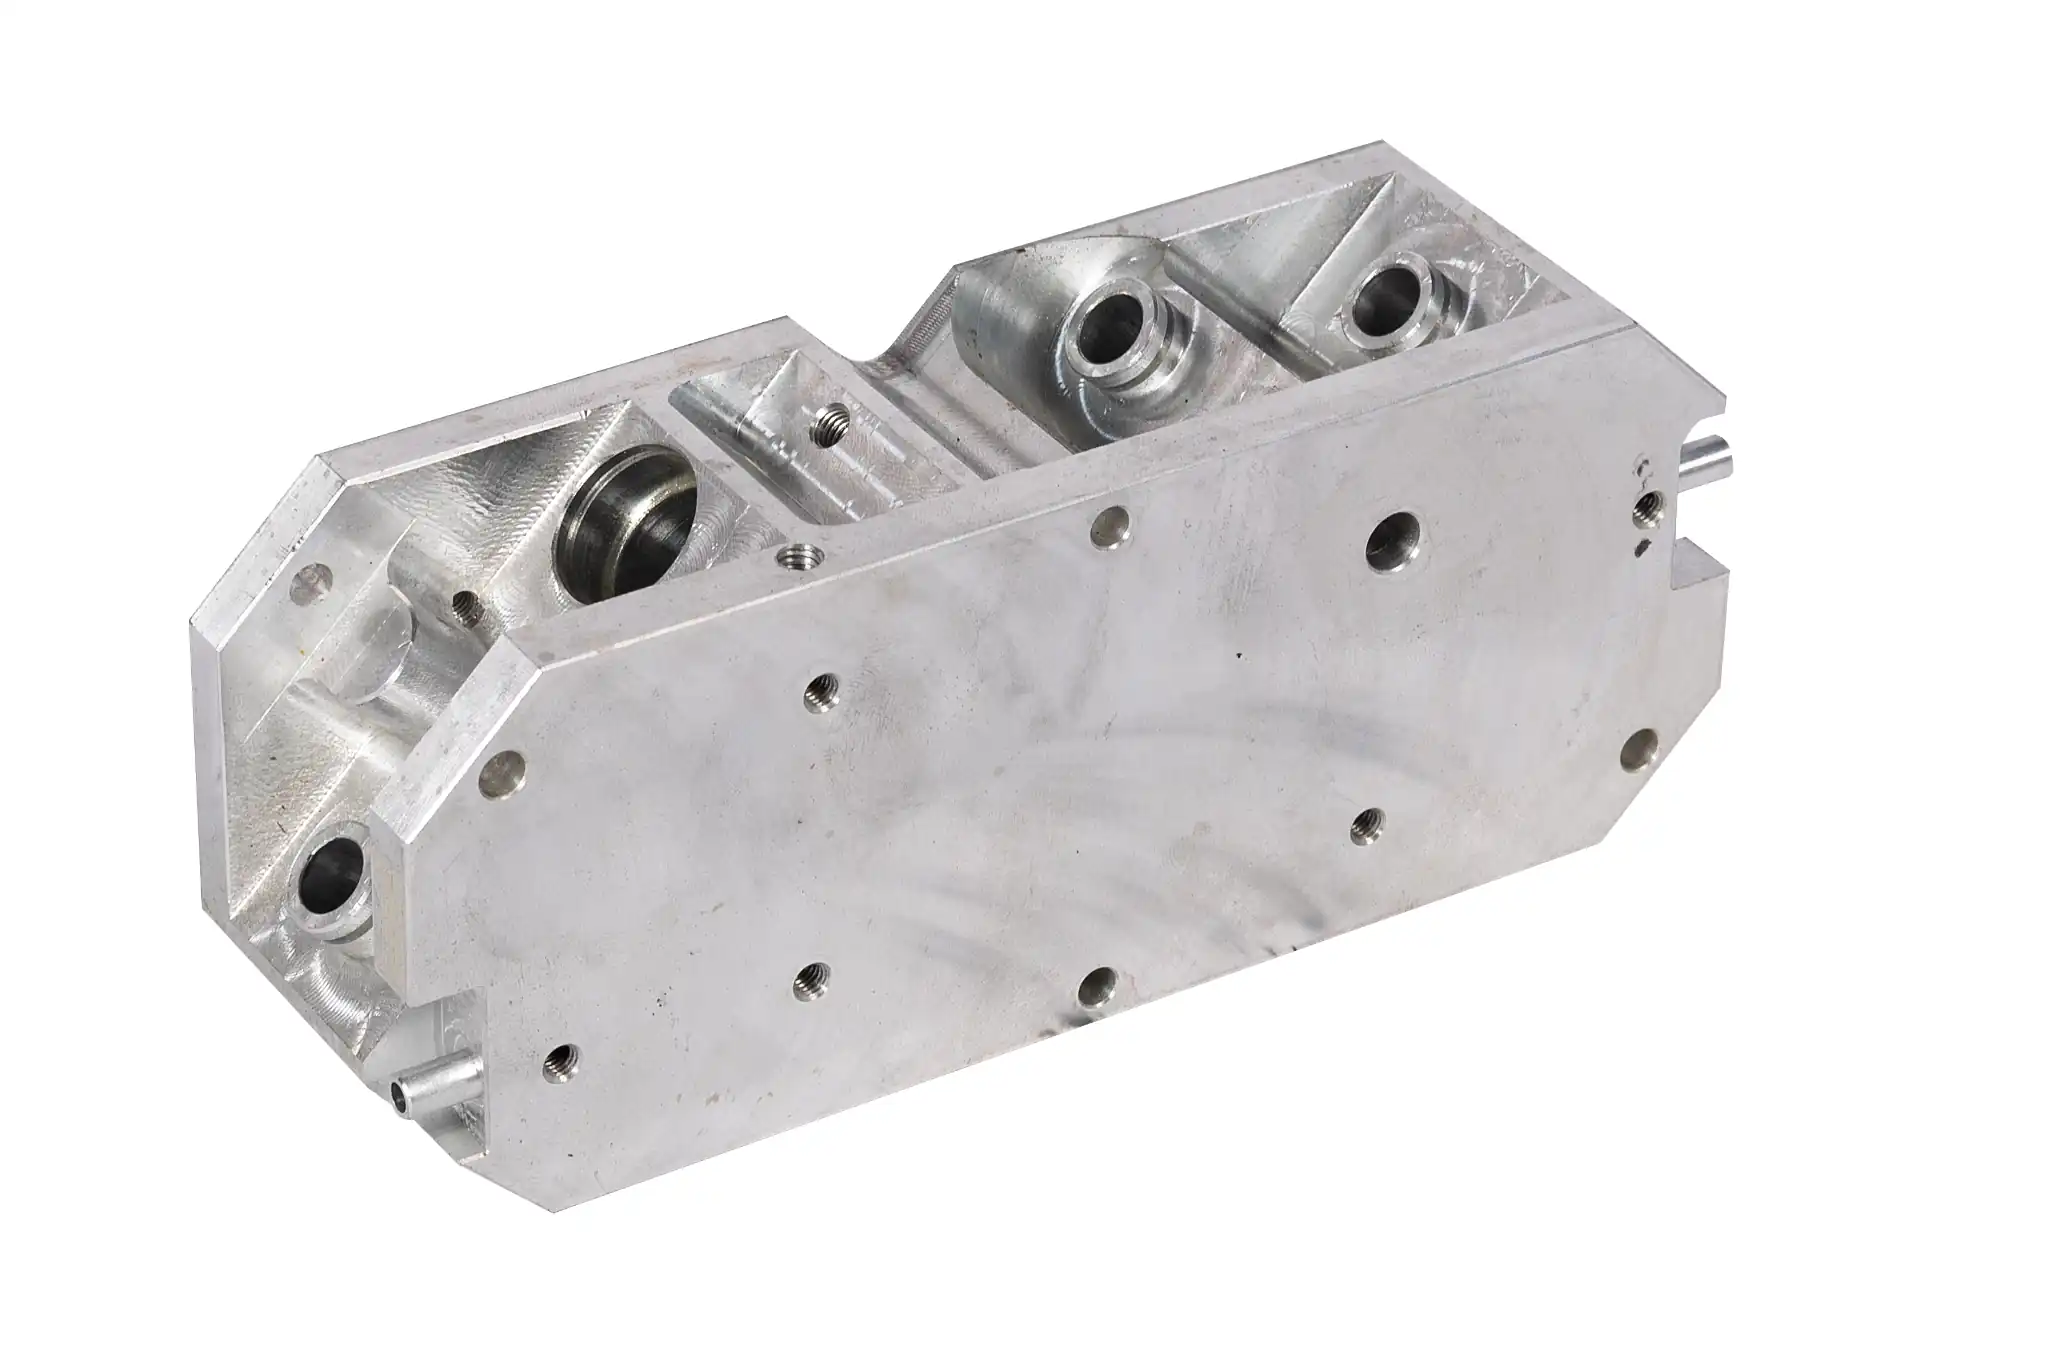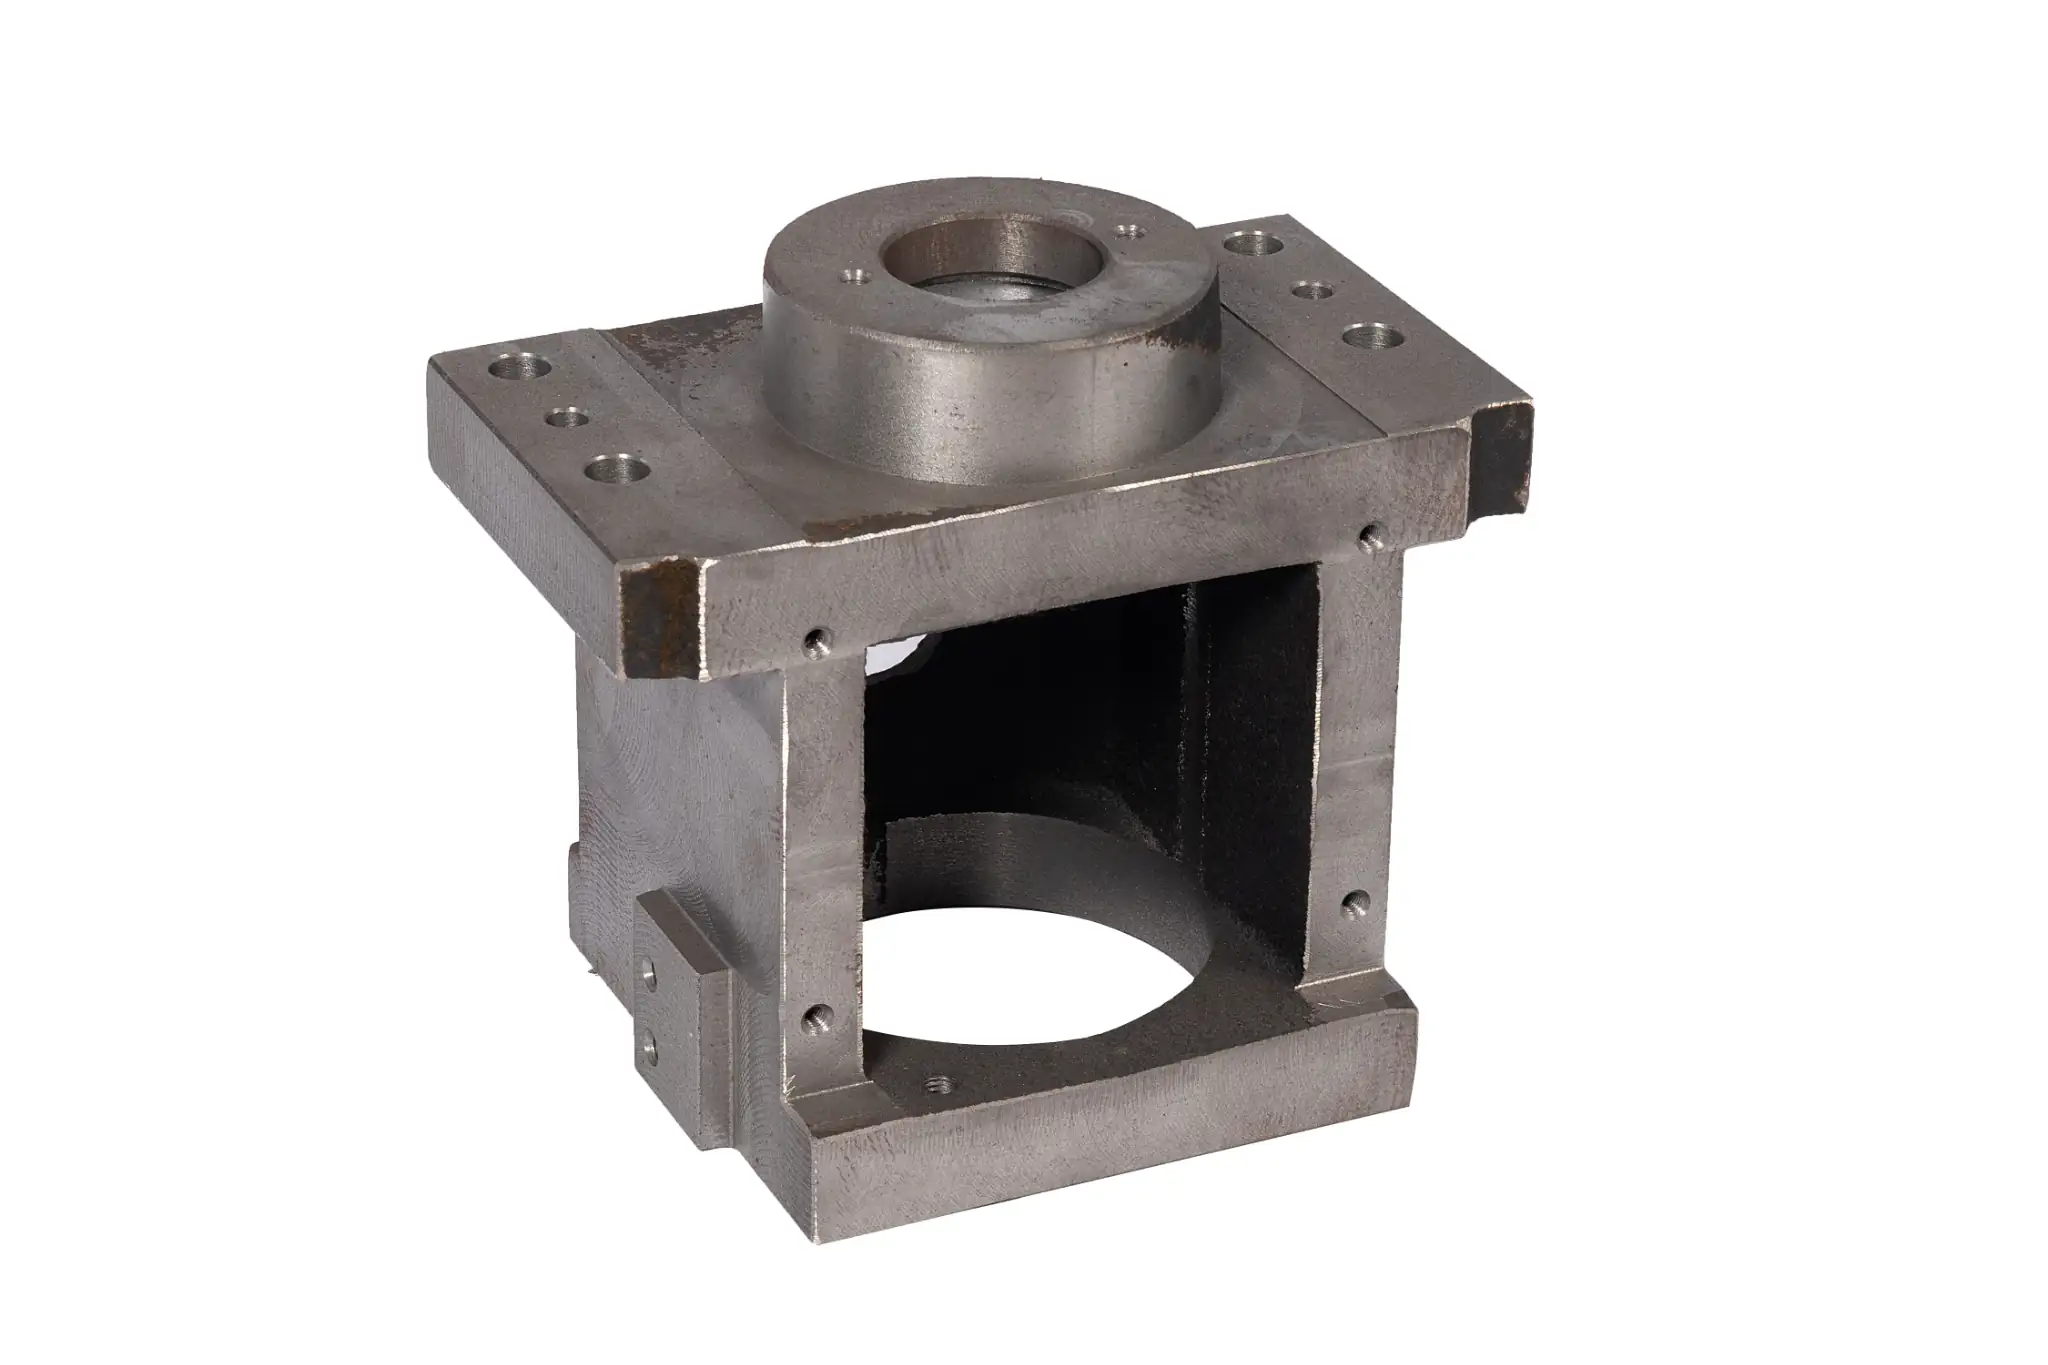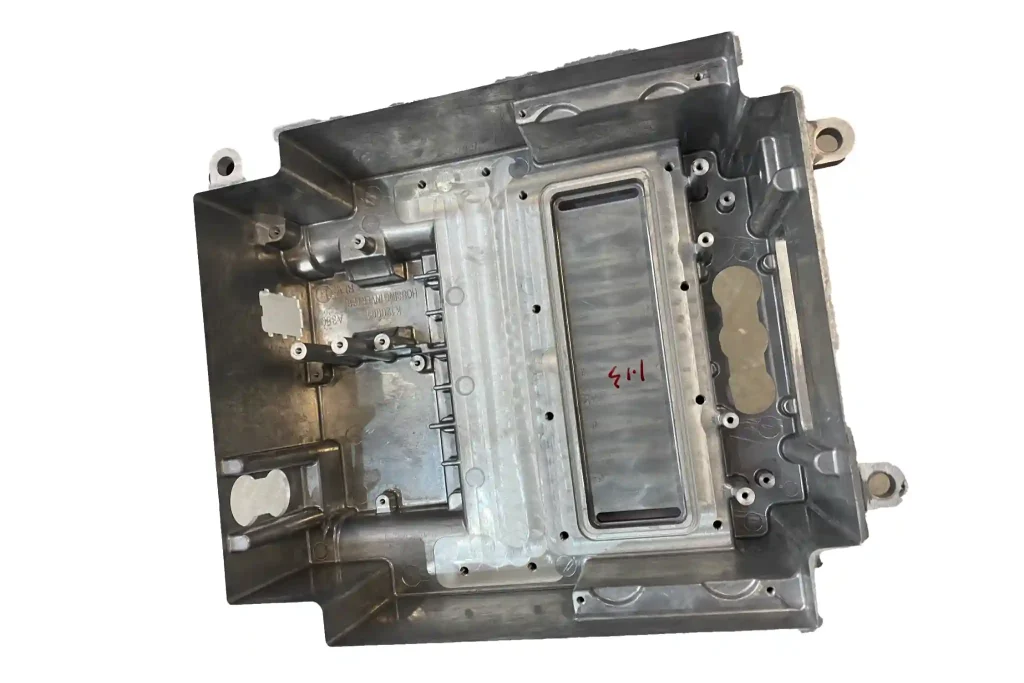
Алюминиевый корпус двигателя защищает находящиеся внутри него компоненты, обеспечивает опору двигателю при монтаже и способствует отводу тепла. Два корпуса могут выглядеть одинаково, но при этом создавать разные проблемы при производстве. У одного из них ребра охлаждения расположены на небольшом расстоянии друг от друга, у другого — толстая монтажная опора. Корпус с жидкостным охлаждением также требует наличия внутренних каналов и уплотнительных поверхностей, которые сохраняют свою целостность после механической обработки.
Прежде чем выбрать сплав или метод литья, обратите внимание на те элементы чертежа, которые с наибольшей вероятностью могут вызвать сложности. Ожидаемый объем производства, требования к термической обработке и поверхности, требующие механической обработки, позволят еще больше сузить круг возможных вариантов.
Какой алюминиевый сплав следует использовать для изготовления корпуса двигателя?
Выбор сплава и процесс литья рассматриваются в одном контексте. Сплавы A356 и A357 подходят для литья под действием силы тяжести или литья под низким давлением, особенно если проект предусматривает термическую обработку. Сплавы A380 и ADC12 обычно выбирают для литья под высоким давлением; они могут подойти для корпусов с более тонкими стенками или сложными ребрами.
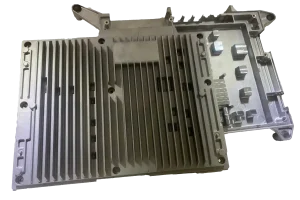
Это не означает, что первая пара по своей сути более прочная, а вторая — более эффективна для охлаждения двигателя. Сравните требуемую прочность, тепловые характеристики, рабочую температуру, обработку поверхности и применимый стандарт на материалы. В случае герметичного корпуса обратите особое внимание на участки, обнажённые в результате механической обработки, а не только на значения, указанные в техническом паспорте сплава. Стандарты Ассоциации алюминия в области литья и Информация NADCA об алюминиевых сплавах являются полезными отправными точками для сверки марок с маршрутами литья.
Если на чертеже уже указан сплав, убедитесь, что он подходит для предлагаемого технологического процесса. Если это не так, предоставьте литейному заводу требования к эксплуатационным характеристикам и условия эксплуатации, прежде чем определиться с маркой сплава.
Какой метод литья подходит для корпуса?
Корпуса двигателей из алюминия можно изготавливать методами литья в песчаные формы, литья под действием силы тяжести, литья под низким давлением и литья под высоким давлением. Каждый из этих методов решает свои задачи. Для предварительного отбора технологий следует ориентироваться на геометрию корпуса и предполагаемый объем производства, а затем сравнивать стоимость готовой, прошедшей контроль детали, а не только цену самой заготовки в литом виде.
Литье в песок
Литье в песчаные формы стоит рассмотреть для изготовления прототипов, крупных корпусов и конструкций, которые ещё могут претерпеть изменения. Как правило, этот метод требует меньших начальных вложений в изготовление металлических форм, а внесение изменений в конструкцию в этом случае проще реализовать.
Компромисс часто проявляется на последующих этапах. Поверхности изделий, отлитых в песчаных формах, и их размерная стабильность отличаются от характеристик отливок, изготовленных в металлических формах. Для отверстий статора, подшипниковых отверстий и монтажных поверхностей может потребоваться больший запас под обработку. При сравнении предложений учитывайте эти объемы механической обработки и необходимый контроль качества.
Литье под действием силы тяжести
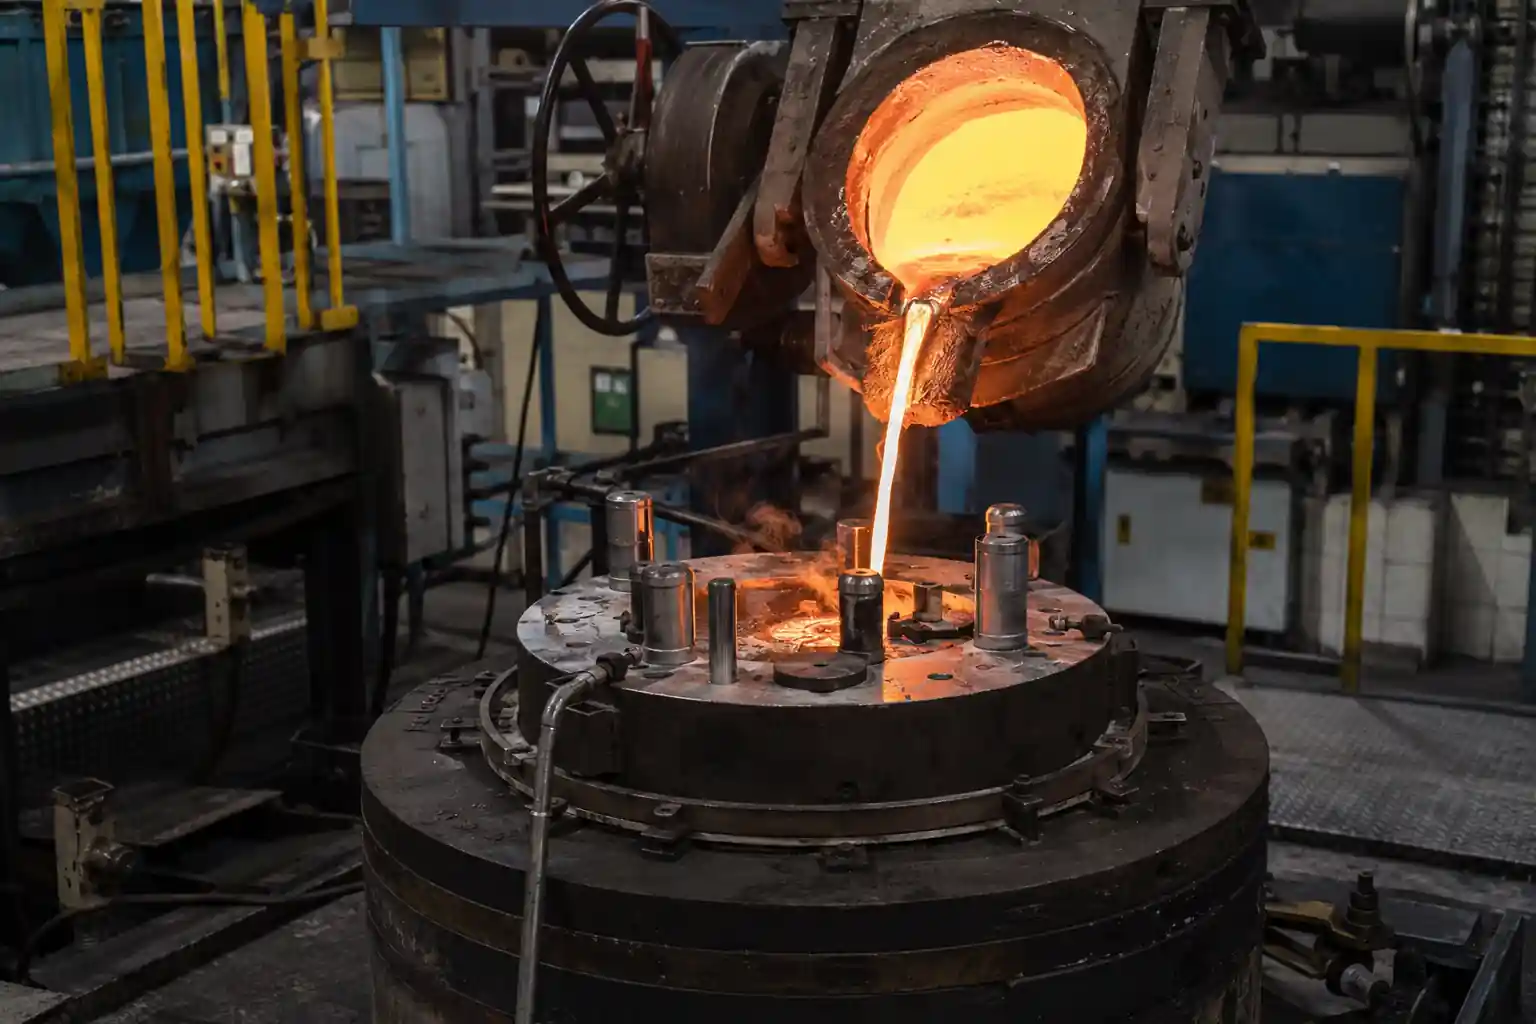
Как только конструкция станет окончательной и будет запланировано серийное производство, можно рассмотреть возможность применения гравитационного литья под давлением. Расплавленный металл поступает в многоразовую металлическую форму под действием собственного веса. В тех случаях, когда корпус требует наличия внутренних элементов, которые невозможно извлечь непосредственно из металлической формы, можно рассмотреть возможность использования песчаных сердечников.
Сначала проверьте крайние случаи на чертеже: будут ли надежно заполняться самые тонкие ребра, и смогут ли толстые монтажные участки затвердеть без недопустимой усадки? Металлическая матрица относительно быстро отводит тепло. Достаточная средняя толщина стенок не гарантирует, что все локальные элементы будут заполнены.
Литье под низким давлением
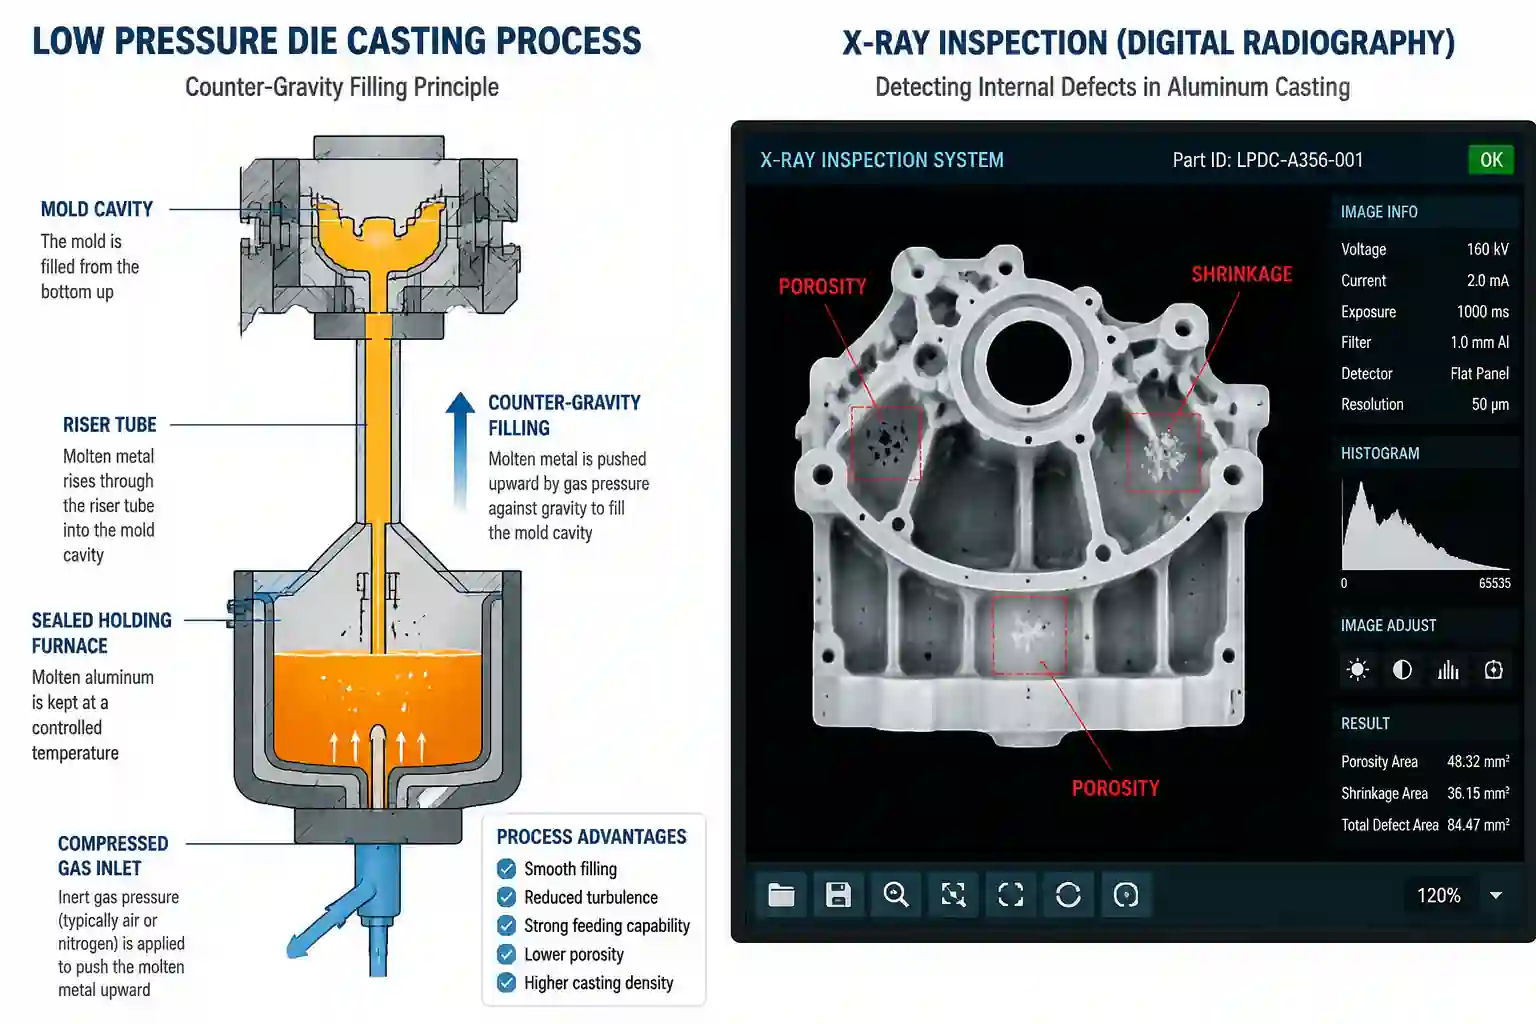
При литье под низким давлением контролируемое давление выталкивает расплавленный металл вверх в форму и позволяет поддерживать подачу металла по мере затвердевания отливки. Этот метод целесообразно сравнивать с литьем под действием силы тяжести в тех случаях, когда процесс заполнения формы и затвердевания требуют более тщательного контроля. Описание процесса в Открытом университете объясняет, как металл поступает в матрицу.
Литье под низким давлением само по себе не гарантирует отсутствие пор или герметичности корпуса. Если в ходе механической обработки не должно произойти обнажение пористости вблизи отверстия статора или если каналы для охлаждающей жидкости должны быть герметичными, необходимо определить требования к контролю качества и проверке на герметичность до утверждения технологического процесса.
Литье под высоким давлением
Литье под высоким давлением стоит рассмотреть в тех случаях, когда объемы производства высоки, а корпус имеет тонкие стенки или сложные ребра. Быстрое заполнение позволяет эффективно формировать такие детали, однако изготовление пресс-форм и приобретение оборудования требуют более значительных начальных инвестиций.
Не следует оценивать процесс исключительно по его способности воспроизводить внешнюю форму. Толстые монтажные выступы, глубоко обработанные подшипниковые отверстия и интерфейсы жидкостного охлаждения требуют отдельной проверки внутреннего качества. Если в чертеже предусмотрена термообработка, убедитесь, что выбранный сплав и конкретный процесс литья под давлением соответствуют требованиям; не следует предполагать, что термообработка, применяемая при литье самотеком, будет применима без изменений.
На что следует обратить внимание при проектировании литейной формы?
Типовой корпус имеет цилиндрический корпус, монтажные опоры, торцевые фланцы, ребра охлаждения, усилительные ребра и выступ для клеммной коробки. Проблемы чаще всего возникают в местах соединения этих элементов, а не в отдельных элементах.
| Характеристика | Проверка проекта | Возможная проблема, если ее упустить из виду |
|---|---|---|
| Стена корпуса и переходные элементы | Являются ли изменения толщины стенки постепенными, и могут ли заполняться тонкостенные участки? | Дефекты печати, неравномерное охлаждение или деформация |
| Охлаждающие ребра | Подходят ли толщина, расстояние, высота и направление для заполнения и извлечения изделия из формы? | Неполноценные плавники, застревание или повреждения при выбросе |
| Опорные ножки, выступы и основания ребер | Создают ли они отдельные участки с повышенной нагрузкой? Могут ли ребра жесткости и закругления улучшить переход? | Локальная усадка или нестабильность размеров |
| Глубокие углубления и боковые стенки | Достаточно ли тяги для выбранного процесса? | Проблемы с извлечением или повреждение поверхности |
| Обработанные элементы | Достаточно ли заготовки для обработки, но при этом не слишком много? | Необработанные участки, увеличение времени обработки или видимая пористость под поверхностью |
Не существует минимальной толщины стенки, подходящей для всех корпусов двигателей. Техническая осуществимость изготовления ребер также зависит от сплава, длины литья, температуры формы, системы литниковых каналов и оборудования. Попросите литейное производство совместно проанализировать самое тонкое и самое толстое места, а также критически важные поверхности, подлежащие механической обработке.
Перед окончательной доработкой пресс-формы необходимо проверить линию разъема, литники, вентиляционные каналы и расположение выталкивателей. По возможности их следует размещать вдали от уплотнительных поверхностей, подшипниковых отверстий и указанных эстетически важных участков. Моделирование заполнения и затвердевания может помочь в анализе сложной геометрии, однако полученные результаты необходимо подтвердить с помощью пробных отливок.
Чем отличаются корпуса с воздушным и жидкостным охлаждением?
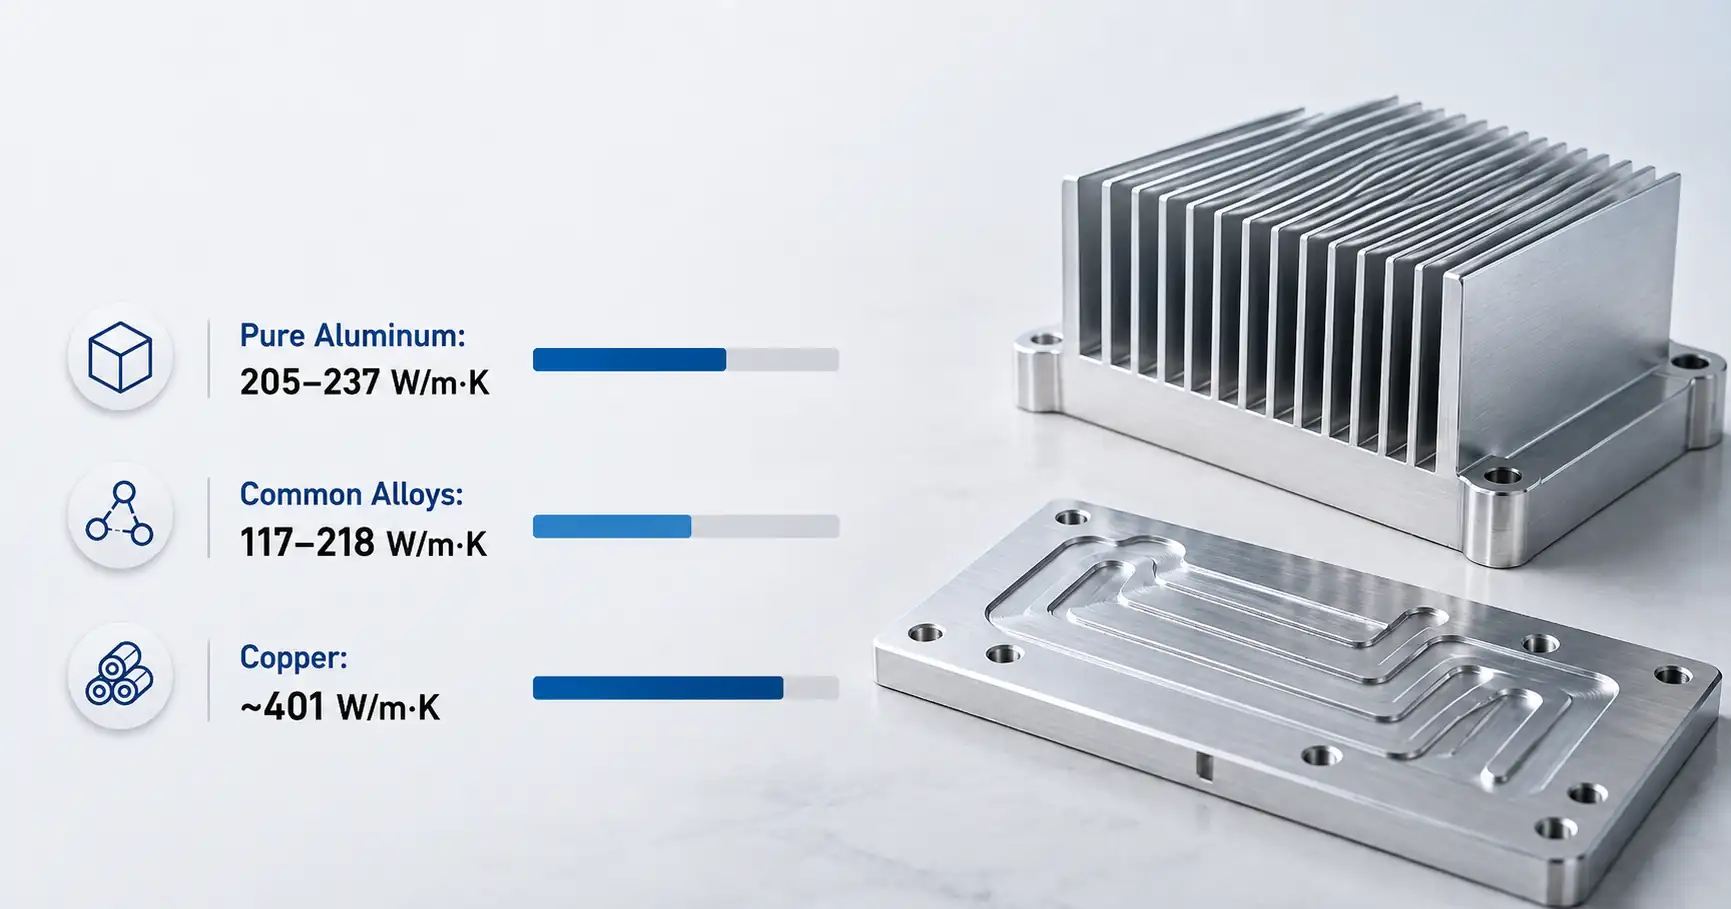
Часть тепла, выделяемого двигателем, проходит через место соприкосновения статора и корпуса, прежде чем его отводит воздух или охлаждающая жидкость. Важную роль играет проводимость сплава, но не менее важны и контактные поверхности, стенка корпуса, а также геометрия системы охлаждения.
В случае корпуса с воздушным охлаждением необходимо проверить, действительно ли воздушный поток достигает ребер. Увеличение количества ребер или их высоты не всегда автоматически улучшает охлаждение. Узкое расстояние между ребрами может ограничивать воздушный поток, а также затруднять литье и извлечение детали из формы. Следует также избегать излишнего скопления металла у основания ребер.
Корпус с жидкостным охлаждением должен соответствовать как тепловым, так и герметичностным требованиям. Проверьте расположение каналов, толщину стенок вокруг них, соединения с патрубками, а также поверхности, на которых будет выполняться механическая обработка для установки уплотнений. Тонкие стенки каналов вызывают опасения по поводу утечек; значительная толщина стенок вокруг патрубка может привести к локальным проблемам с затвердеванием.
Если покрытие может задеть поверхность теплового контакта или точку заземления, обозначьте на чертеже участок, который должен остаться без покрытия. Проще заранее указать, какие участки необходимо замаскировать, чем впоследствии ремонтировать готовый корпус.
Какие детали требуют механической обработки и контроля размеров?
Литье обеспечивает формирование основной части корпуса. Механическая обработка, как правило, позволяет установить точные взаиморасположения, необходимые для сборки. Необходимо отдельно выделить отверстия статора, подшипниковые отверстия, установочные элементы торцевых крышек, монтажные поверхности и уплотнительные поверхности от поверхностей, которые могут остаться в литом виде.
Особое внимание следует уделить взаимосвязи между отверстиями статора и подшипников. Оба отверстия могут соответствовать своим индивидуальным допускам по размерам, но при этом их взаимное расположение может оставаться непригодным для сборки. Устанавливайте базовые поверхности исходя из того, как двигатель будет размещен и смонтирован, а не задавайте каждую поверхность отдельно.
Запас под обработку должен компенсировать нормальные отклонения в литье без лишнего резания. Слишком малый запас может привести к тому, что некоторые участки останутся необработанными. Удаление излишнего количества материала требует дополнительного времени и может привести к обнажению подповерхностной пористости. Тонкостенные или асимметричные корпуса также требуют пересмотра схемы зажима: деталь, размеры которой соответствуют требованиям в зажимном приспособлении, может изменить форму после снятия с него.
Как следует проводить осмотр жилья?
Проверка должна проводиться с учетом назначения жилого помещения. Один универсальный контрольный список не подойдет для всех типов конструкций.
Произведите измерение критических отверстий, ориентировочных элементов и монтажных поверхностей относительно указанных баз отсчета. В случае корпусов с жидкостным охлаждением или иным типом герметизации согласуйте испытательную среду, давление, время выдержки и пределы приемлемости. Примечание на чертеже, в котором указано лишь «отсутствие утечек», не обеспечивает обеим сторонам одинаковые критерии контроля.
Если внутренняя пористость представляет угрозу для нагруженной зоны, глубоко обработанной детали или уплотнительной поверхности, на этапе разработки следует обсудить возможность проведения рентгеновского контроля, разрезания образца или применения другого подходящего метода. В автомобильных проектах, требующих подготовки документации PPAP, требования к представлению документов должны быть определены на начальном этапе, а не после отливки первых образцов.
Первые серийные образцы должны подтвердить не только технологичность литья. Они должны доказать, что процессы литья, механической обработки и контроля в совокупности позволяют обеспечить соответствие чертежу.
Что нужно отправить на литейный завод для получения ценового предложения?
Пришлите 2D-чертеж и 3D-модель, а также информацию о предполагаемом объеме и условиях эксплуатации. Укажите, является ли корпус с воздушным или жидкостным охлаждением, зафиксированы ли состав сплава и режим термообработки, а также какие поверхности подлежат механической обработке. Укажите критические размеры и любые требования к испытаниям под давлением или специальным видам контроля.
Если проект ещё находится в стадии разработки, укажите те особенности, которые вас беспокоят больше всего: например, тонкий ребро, массивная монтажная опора или отверстие для охлаждающей жидкости. Это даст литейному предприятию полезную отправную точку для проведения проверки.
Компания «Minhe Foundry» готова обсудить с вами варианты литья в песчаные формы, гравитационного литья под давлением и литья под низким давлением на основе предоставленных чертежей, а также требования к механической обработке и контролю качества. Если вы рассматриваете возможность реализации проекта по производству корпусов двигателей, пришлите чертежи и предполагаемый объем производства в Инженерная команда Minhe Foundry. Прежде чем приступить к разработке инструментария, необходимо проработать сложные аспекты и критерии приемки.