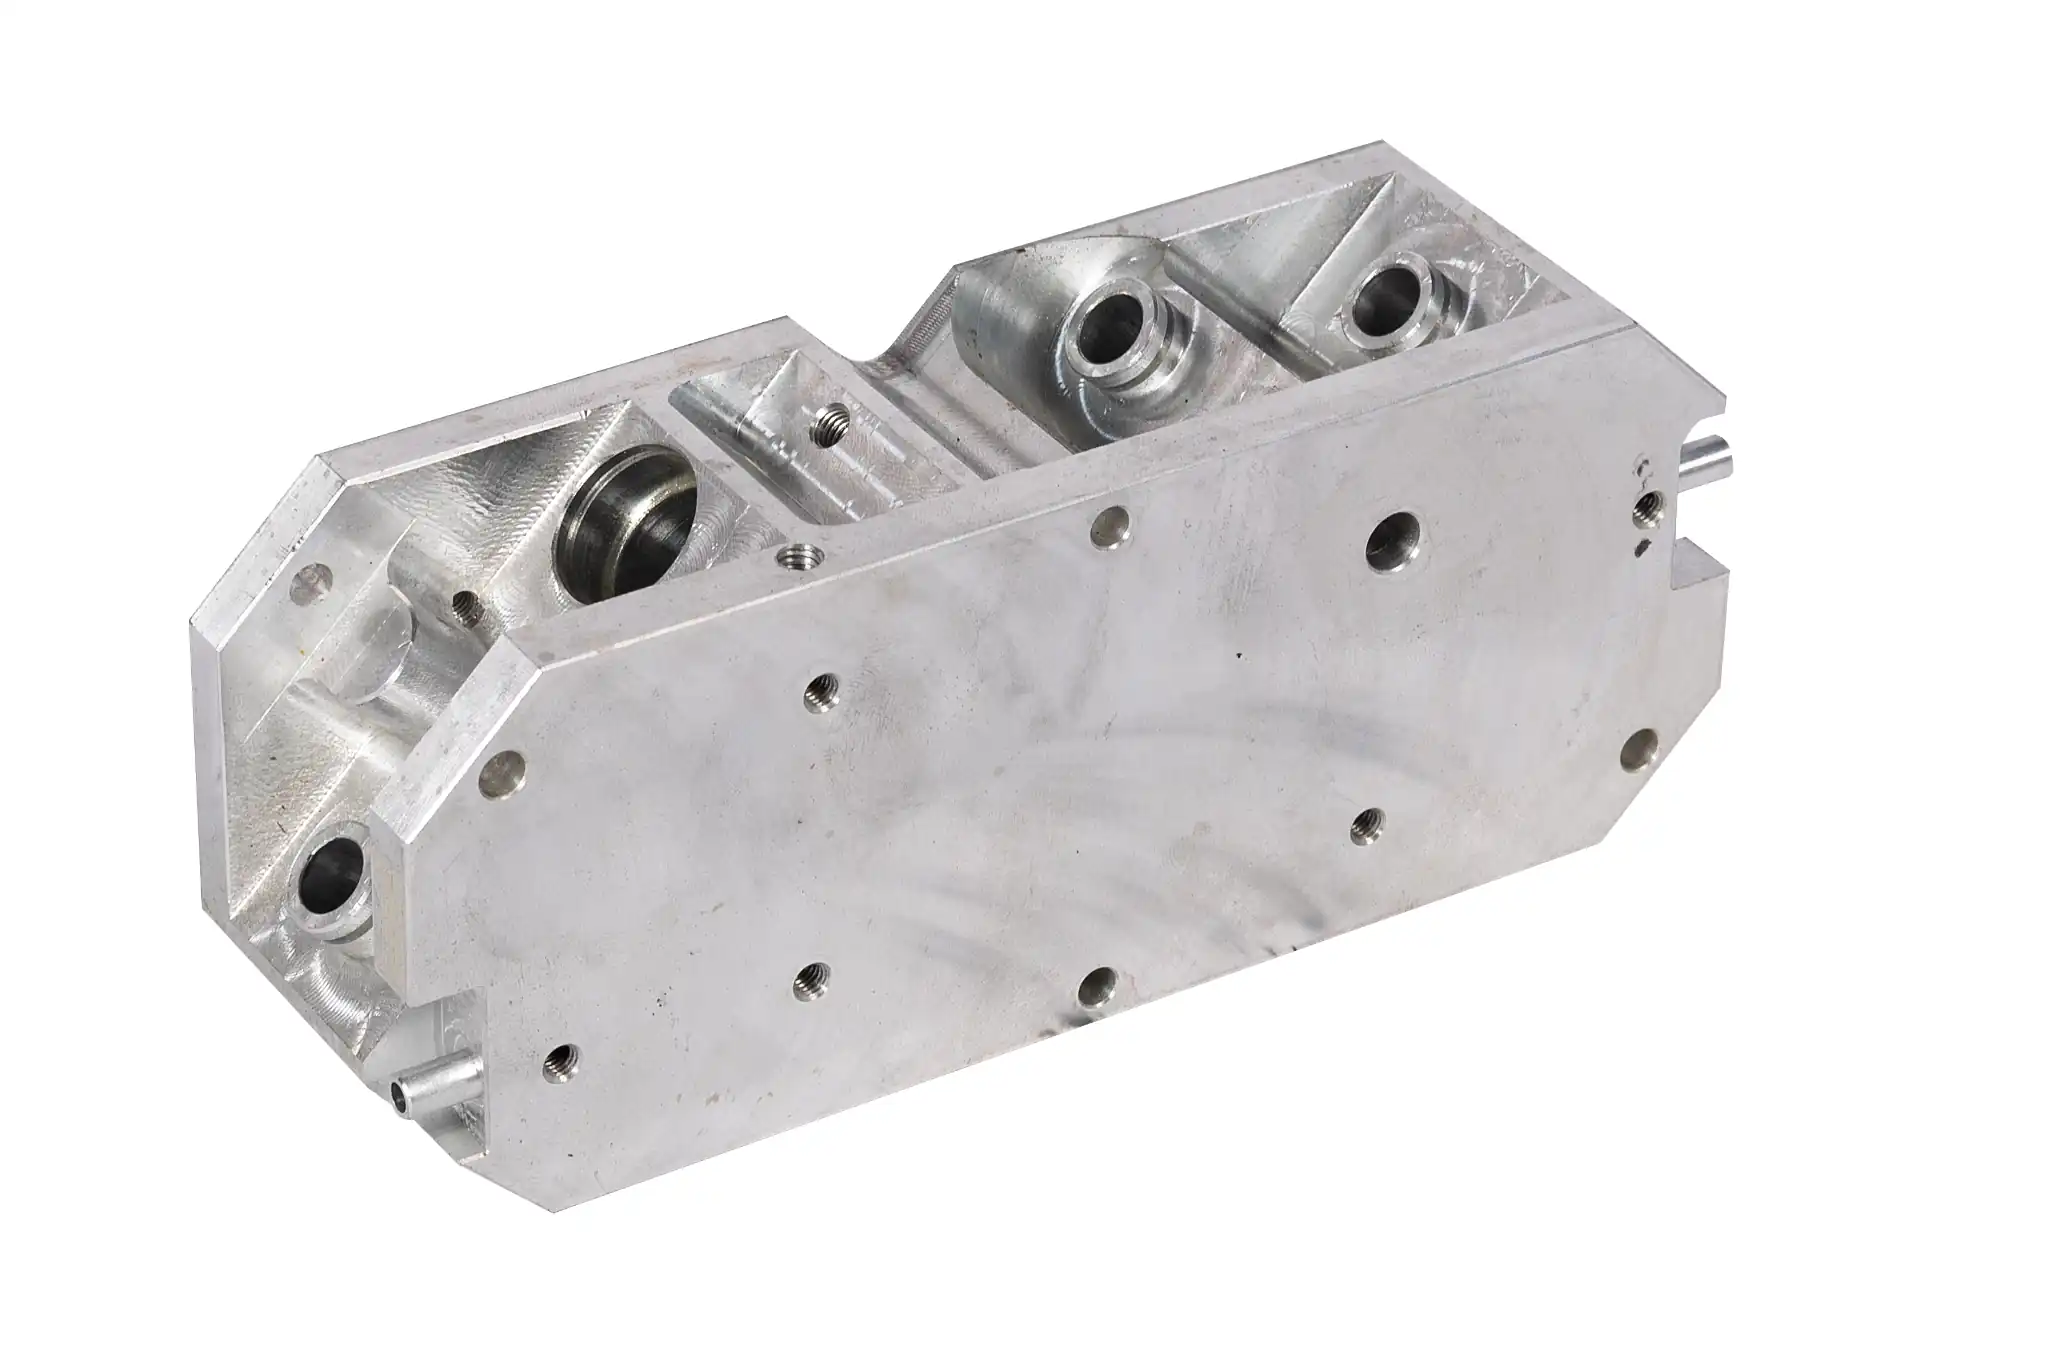
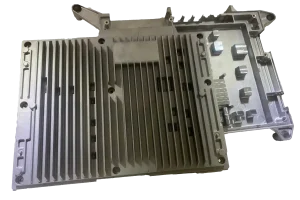
アルミニウム製のモーターハウジングは、内部の部品を保護し、取り付け時にモーターを支え、放熱を助ける役割を果たします。2つのハウジングは見た目は似ていても、製造上の課題は異なる場合があります。一方は冷却フィンの間隔が狭く、もう一方は取り付け用の足部が厚くなっています。また、水冷式のハウジングでは、機械加工後も内部の流路やシール面が良好な状態を保つ必要があります。
合金や鋳造プロセスを選定する前に、図面上で問題を引き起こす可能性が最も高い特徴を確認してください。予想生産量、熱処理の要件、および機械加工が必要な表面を検討することで、選択肢をさらに絞り込むことができます。
モーターハウジングには、どのアルミニウム合金を使用すべきでしょうか?
合金の選定と鋳造プロセスは、同じ文脈で検討すべきものです。A356およびA357は、特に熱処理が必要なプロジェクトにおいて、重力鋳造や低圧ダイカストの候補となります。A380およびADC12は、高圧ダイカストで一般的に選ばれる材料であり、肉厚が薄いハウジングや、より複雑な形状のフィンを有するハウジングに適している場合があります。
だからといって、最初の組み合わせが本質的に強度が高いわけでも、2番目の組み合わせがモーターの冷却性能に優れているわけでもありません。必要な強度、熱性能、使用温度、表面処理、および適用される材料規格を比較検討してください。密閉型ハウジングの場合は、合金のデータシートに記載されている数値だけでなく、機械加工によって露出する部分にも特に注意を払う必要があります。その アルミニウム協会の鋳造規格 そして NADCAのアルミニウム合金に関する情報 これらは、鋳造ルートと成績を照らし合わせる際の有用な出発点となります。
図面にすでに合金が指定されている場合は、それが提案された工程に適しているかを確認してください。適していない場合は、グレードを決定する前に、鋳造業者に性能要件と運転条件を伝えてください。
このハウジングにはどの鋳造プロセスが適していますか?
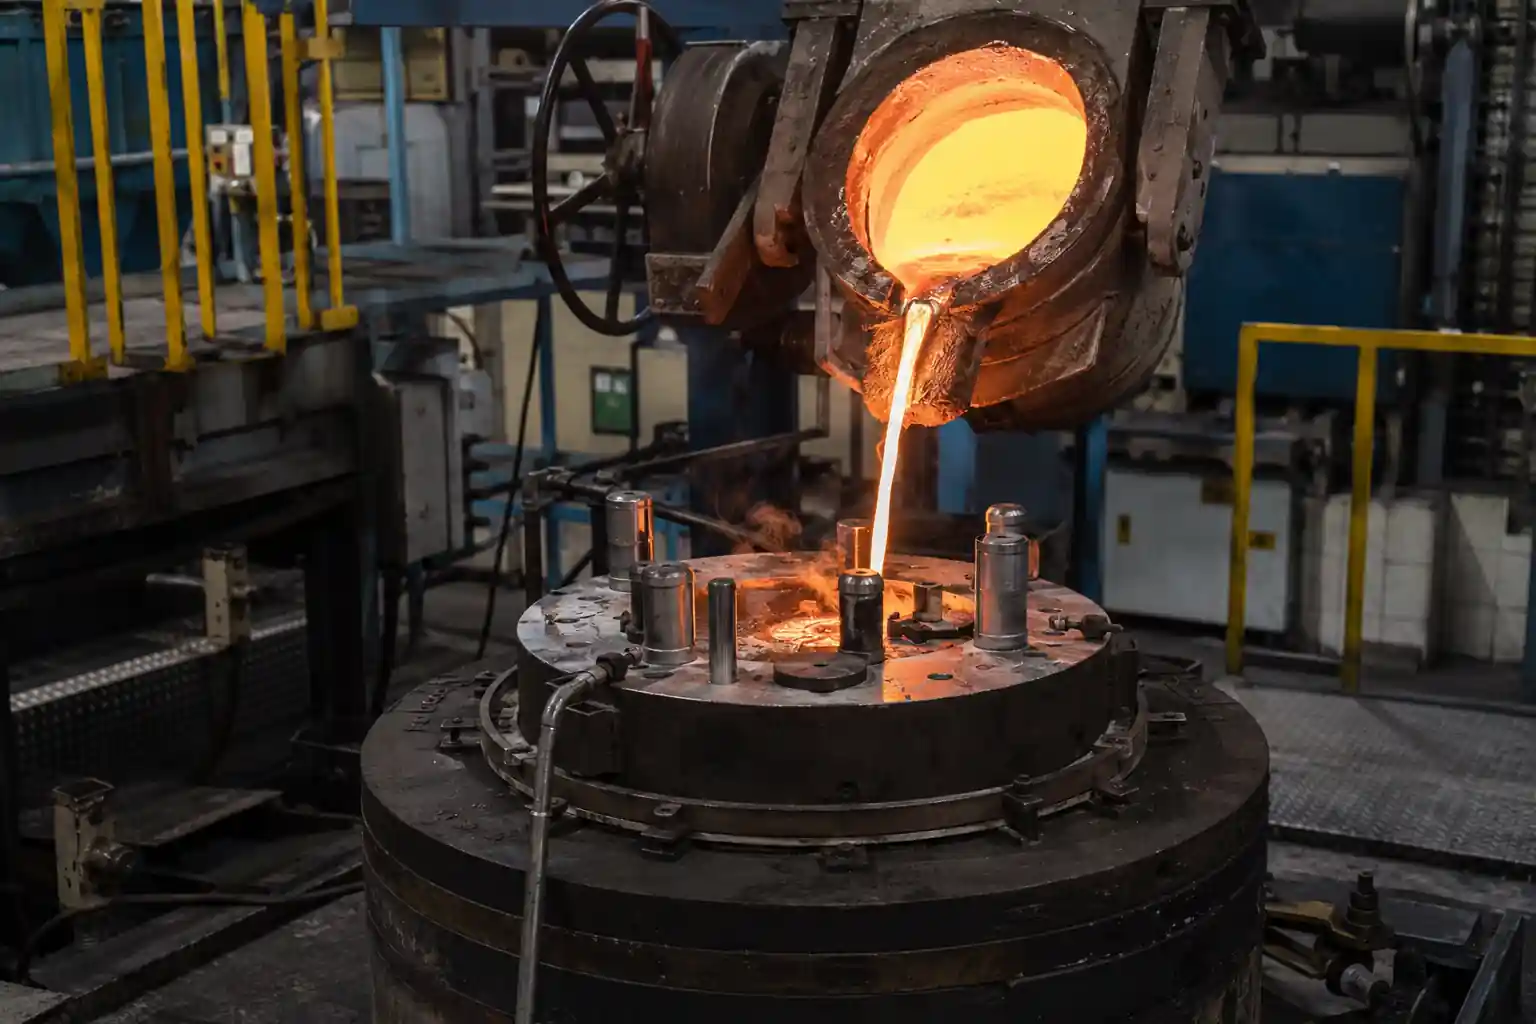
砂型鋳造、重力鋳造、低圧鋳造、高圧鋳造はいずれも、アルミニウム製のモーターハウジングを製造することができます。ただし、これらの製法が解決できる課題はそれぞれ異なります。ハウジングの形状と予想生産数量に基づいて候補となる製法を絞り込んだ上で、単に鋳造直後のブランク単体の価格ではなく、検査済みの完成品のコストを比較検討してください。
砂型鋳造
試作部品や大型の筐体、あるいは今後設計変更の可能性があるものについては、砂型鋳造を検討する価値があります。一般的に、金属金型への初期投資が少なくて済み、設計変更にも対応しやすいという利点があります。
こうしたトレードオフは、多くの場合、後工程で顕在化します。砂型鋳造品の表面仕上げや寸法精度の安定性は、金属型鋳造品とは異なります。ステーターの穴、ベアリングの穴、および取付面については、より多くの機械加工余地が必要になる場合があります。見積りを比較する際には、その機械加工作業と必要な検査費用も考慮に入れてください。
重力ダイカスト
設計が安定し、量産が計画される段階になれば、重力鋳造が選択肢の一つとなります。溶融金属は、自重によって再利用可能な金属鋳型に流れ込みます。ハウジングの内部に、金属鋳型から直接取り外すことができない形状が必要な場合は、砂型の中子を使用することを検討できます。
まず、図面の極端な部分を確認してください。最も薄いフィン部分は確実に充填されるか、また、厚い取り付け部分は許容範囲を超える収縮を起こさずに凝固できるでしょうか。金属金型は熱を比較的速く放散します。壁厚の平均値が適切であっても、すべての局所的な形状が確実に充填されるとは限りません。
低圧ダイカスト
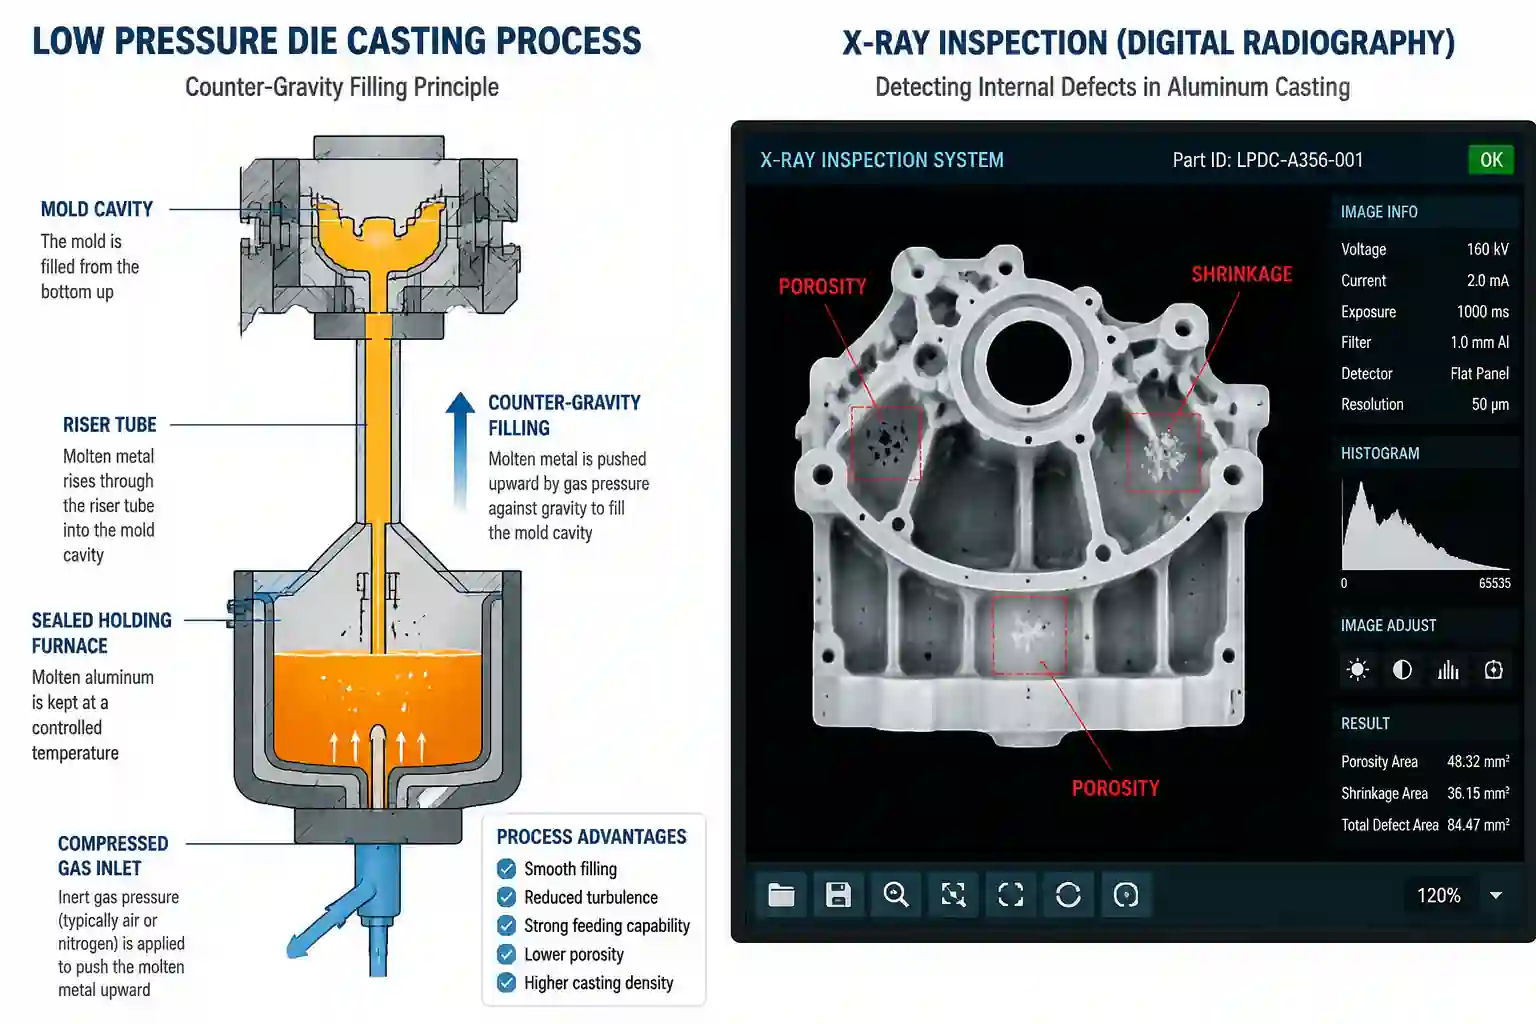
低圧ダイカストでは、制御された圧力によって溶融金属が金型内上部へと押し上げられ、鋳物が凝固する間も充填を継続することができます。充填や凝固をより厳密に制御する必要がある場合は、重力ダイカストと比較してみる価値があります。その オープン大学のプロセス説明 金属が金型にどのように流入するかを説明しています。
低圧鋳造だけでは、気孔のない、あるいは漏れのないハウジングが保証されるわけではありません。加工によってステーター穴付近の気孔が露出してはならない場合、あるいは冷却水通路の気密性が確保されなければならない場合は、プロセスを承認する前に、検査および漏れ試験の要件を明確に定義してください。
高圧ダイカスト
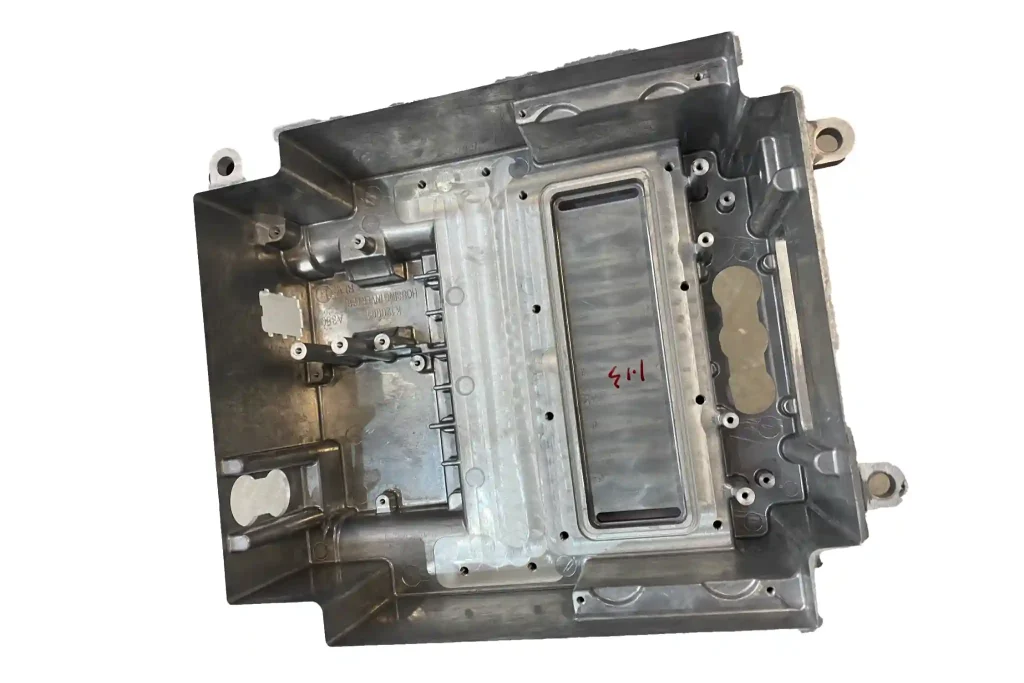
生産量が多く、ハウジングの肉厚が薄い場合や、複雑な形状のフィンがある場合は、高圧ダイカスト成形の導入を検討する価値があります。高速充填により、こうした形状を効率的に成形できますが、金型や設備には多額の初期投資が必要となります。
その工程を、外形を再現できるかどうかのみに基づいて判断してはなりません。 厚みのある取付ボス、深く加工された軸受穴、および液体冷却用インターフェースについては、内部品質について別途検証を行う必要があります。図面に熱処理が指定されている場合は、選定された合金および特定のダイカストプロセスがその要件を満たせることを確認してください。重力鋳造で用いられる熱処理が、そのまま適用できると安易に想定してはいけません。
鋳造設計では、どのような点を確認すべきでしょうか?
一般的なハウジングは、円筒形の本体、取り付け脚、端部フランジ、フィン、リブ、および端子箱用ボスで構成されています。問題は、個々の部品そのものではなく、これらの部品が接合する部分で発生することがよくあります。
| 特徴 | 設計チェック | 見過ごした場合に起こりうる問題 |
|---|---|---|
| ハウジングの壁と接続部 | 壁の厚さの変化は緩やかなものですか?また、薄い部分は埋まることがありますか? | 印刷ミス、冷却ムラ、または歪み |
| 冷却フィン | 厚さ、間隔、高さ、および方向は、充填および金型からの離型に適していますか? | フィンの欠損、固着、または射出による損傷 |
| 取り付け脚、ボス、リブの根元 | 孤立した厚みのある部分が生じてしまうのでしょうか?リブやフィレットを追加すれば、その移行部分を改善できるでしょうか? | 局所的な収縮または寸法の不安定さ |
| 深い窪みと側壁 | 選択したプロセスに対して、十分なドラフトは確保されていますか? | 取り出しが困難な場合や表面の損傷がある場合 |
| 機械加工による形状 | 加工用材料は、多すぎず、かつ十分にあるでしょうか? | 未加工部分、加工時間の増加、または露出した内部の多孔性 |
すべてのモーターハウジングに通用する最小肉厚というものは存在しません。フィンの製造可能性は、合金、流動長、金型温度、ゲート配置、および設備にも左右されます。鋳造業者に依頼し、最も薄い部分、最も厚い部分、および重要な機械加工面について、まとめて検討してもらうようにしてください。
金型の設計を確定する前に、パーティングライン、ゲート、ベント、およびエジェクタの配置を確認してください。可能な限り、これらをシール面、軸受穴、および指定された外観重要部位から離して配置してください。充填および凝固シミュレーションは、形状が複雑な部分の検討に役立ちますが、結果を確認するためには、やはり試作鋳造を行う必要があります。
空冷式と水冷式のハウジングにはどのような違いがありますか?
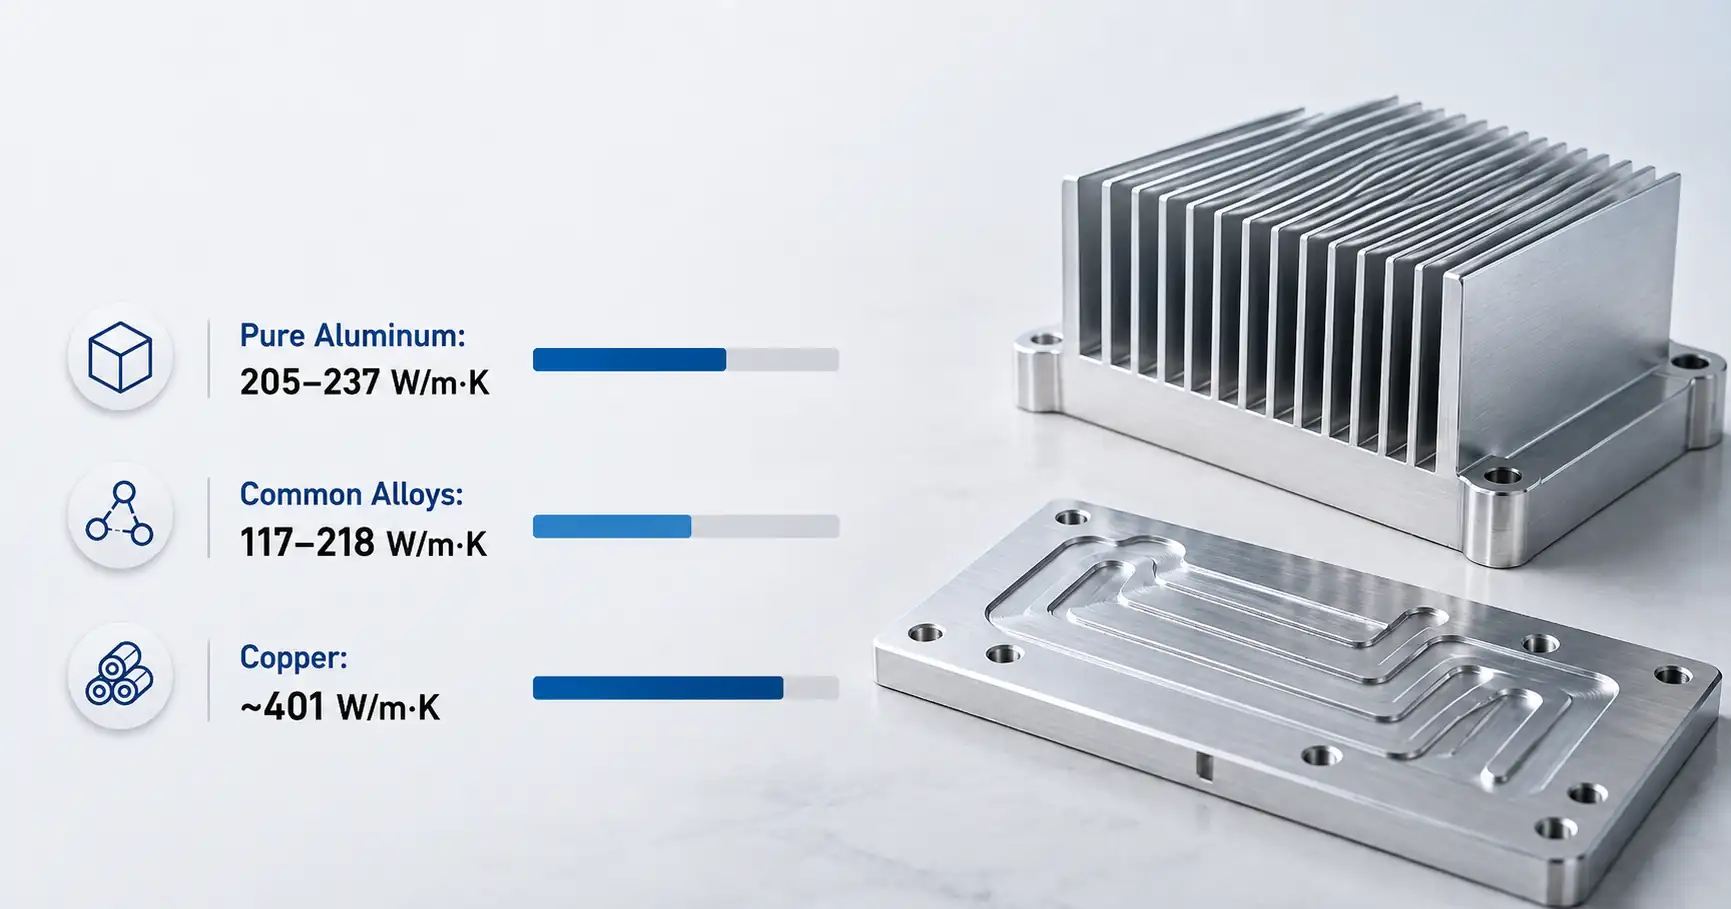
モーターの熱の一部は、空気や冷却液によって放散される前に、ステーターとハウジングの接触部を通過します。合金の熱伝導率も重要ですが、接触面、ハウジングの壁面、および冷却形状も同様に重要です。
空冷式ハウジングの場合は、実際にフィンに気流が到達しているかどうかを確認してください。フィンを増やしたり、高さを上げたりしても、必ずしも冷却性能が向上するとは限りません。フィン間の間隔を狭くしすぎると、気流が妨げられるだけでなく、鋳造や金型からの取り外しも困難になります。また、フィンの根元部分に不要な金属の堆積が生じないように注意してください。
水冷式ハウジングは、熱的要件と密閉要件の両方を満たす必要があります。流路の位置、流路周囲の肉厚、ポート接続部、およびシール用に機械加工される表面を確認してください。流路の肉厚が薄すぎると漏れの懸念が生じ、ポート周囲の肉厚が厚すぎると局所的な凝固の問題を引き起こす可能性があります。
コーティングが熱接触面や接地箇所を覆ってしまう可能性がある場合は、図面にコーティングを施さないままにしておく必要のある箇所を明記してください。完成した筐体を後から修理するよりも、マスキングの指定を行うほうが簡単です。
どの部品に機械加工や寸法管理が必要ですか?
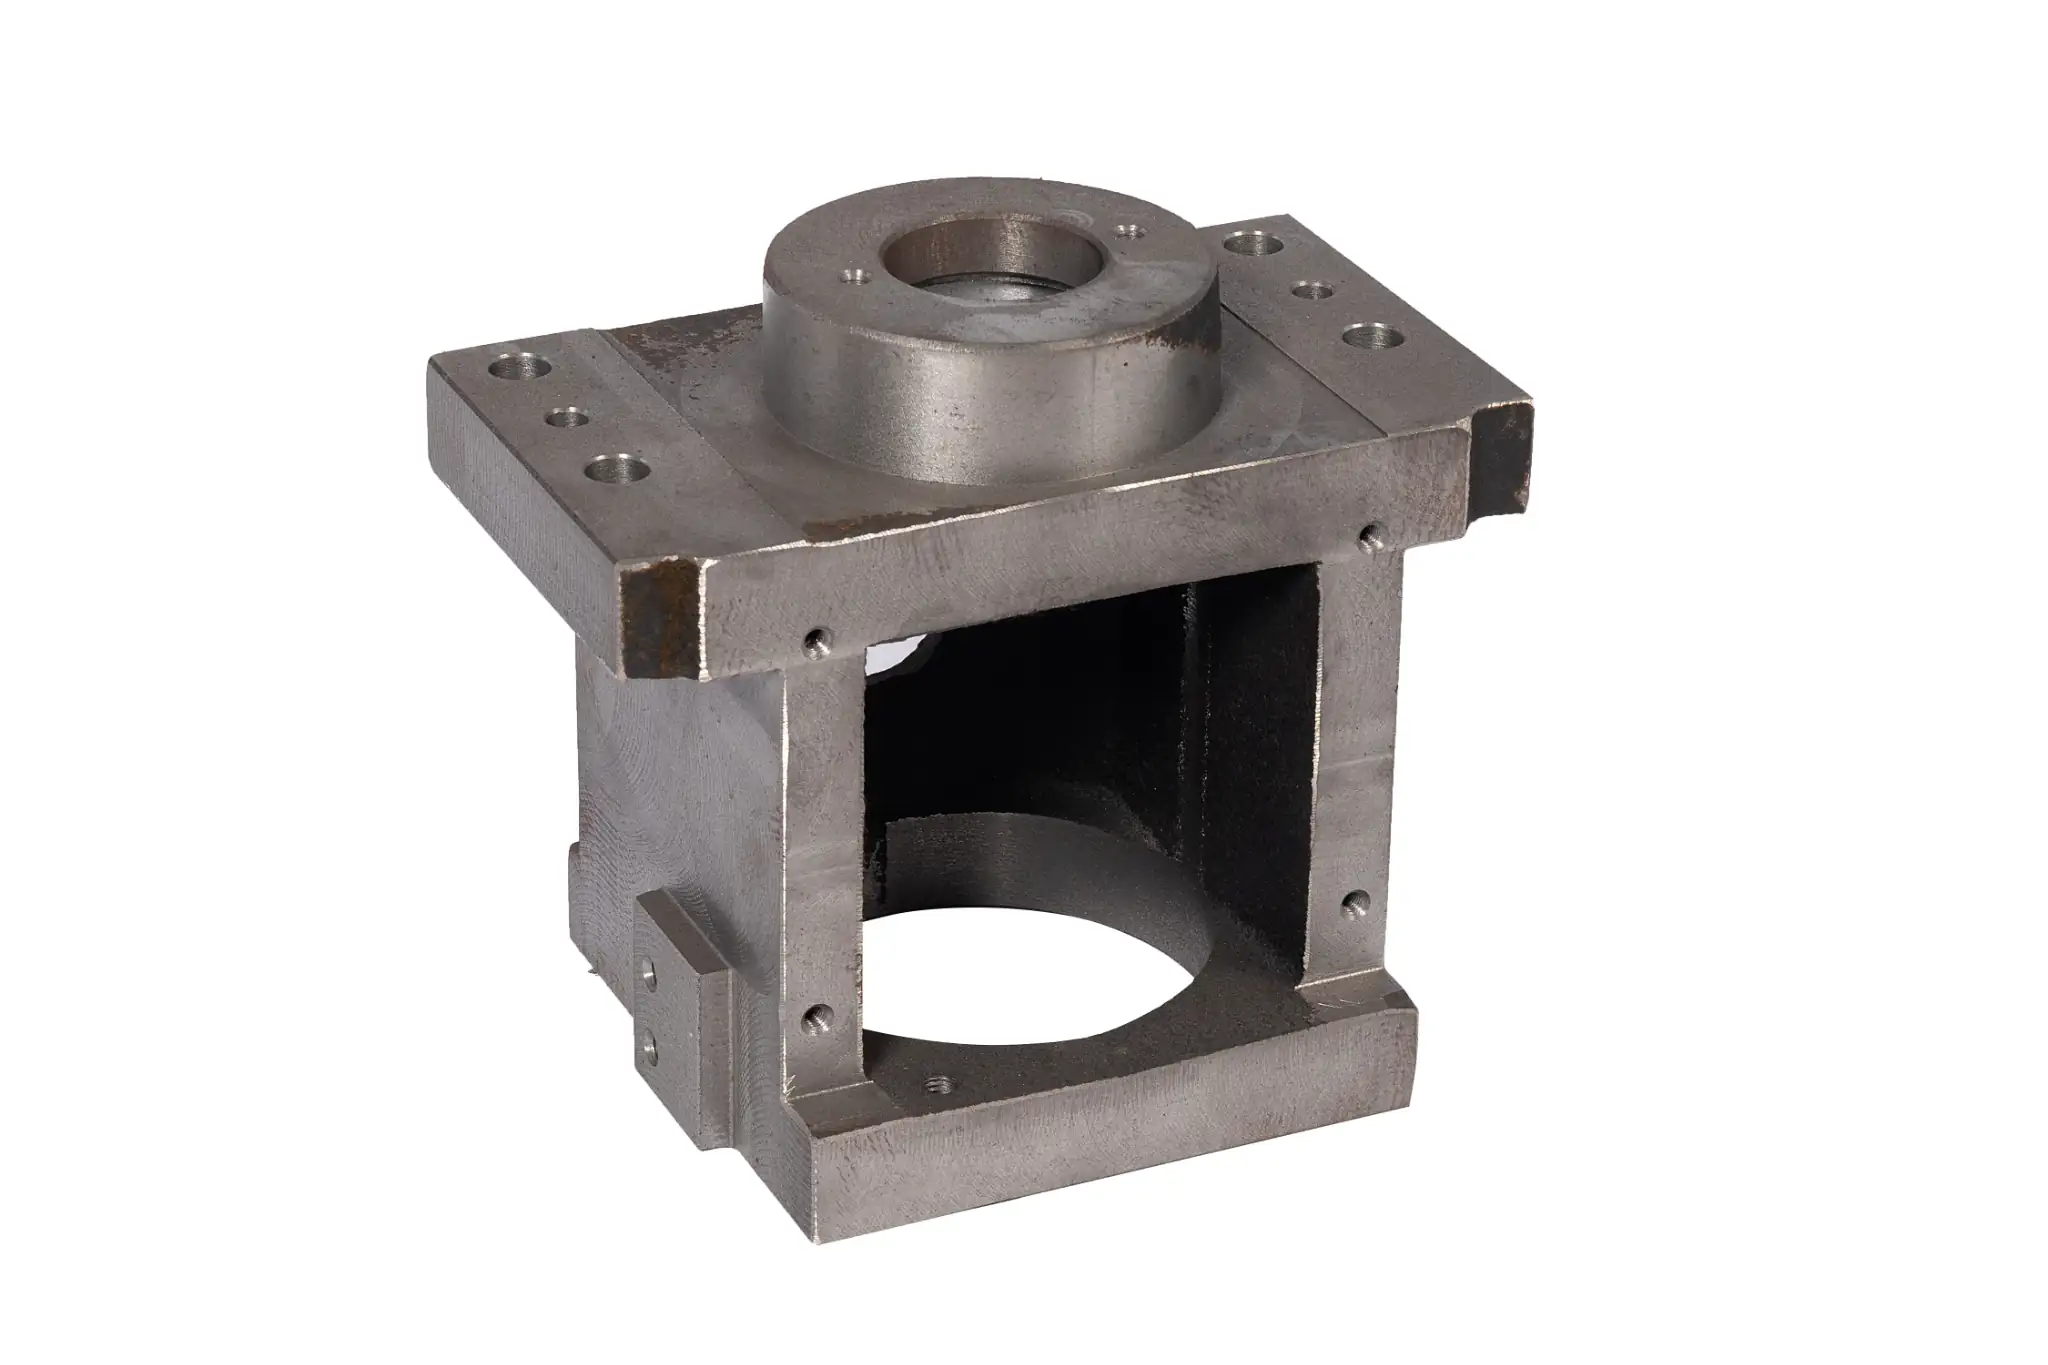
ハウジングの本体は鋳造によって形成されます。通常、組み立てに必要な正確な位置関係は機械加工によって確立されます。ステーター穴、ベアリング穴、エンドカバーの位置決め用突起、取付面、およびシール面を、鋳造のまま残される可能性のある表面とは区別して特定してください。
固定子と軸受の穴との関係には、特に注意を払う必要があります。それぞれの穴が個別の寸法公差を満たしていても、その位置合わせが不適切であるために組み立てができない場合があります。各面を個別に指定するのではなく、モーターの設置および組み立て方法を踏まえて基準面を設定してください。
切削余肉は、不必要な切削を加えることなく、鋳造時の通常のばらつきをカバーできるものでなければなりません。余肉が少なすぎると、未加工の箇所が残ってしまう可能性があります。一方、材料を削りすぎると時間がかかり、さらに表面下の気孔が露呈する恐れがあります。薄肉や非対称のハウジングについては、クランプ方法の見直しも必要です。治具内で正確な寸法が得られた部品でも、治具から外した後に形状が変化する場合があるからです。
住宅の検査はどのように行うべきでしょうか?
点検は、住宅の用途に合わせて行うべきです。単一の標準的なチェックリストでは、あらゆる設計に対応できるわけではありません。
重要な穴、位置決め要素、および取付面を、指定された基準面に対して測定する。水冷式またはその他の方法で密閉されたハウジングについては、試験媒体、圧力、保持時間、および合格基準について合意しておく必要がある。「漏れがないこと」とだけ記載された図面の注記では、両当事者に同一の検査基準が与えられない。
内部の気孔が、荷重がかかる部分、深く加工された箇所、またはシール面に悪影響を及ぼす恐れがある場合は、開発段階でX線検査、断面検査、またはその他の適切な手法について検討してください。PPAP文書の提出が求められる自動車関連プロジェクトでは、初回試作品の鋳造が完了した後ではなく、プロジェクトの開始時点で提出要件を明確に定義しておく必要があります。
最初の試作サンプルは、単に鋳造が可能であることを証明するだけでは不十分です。鋳造、機械加工、検査の各工程が、図面通りの要件を満たせることを実証する必要があります。
鋳造業者に見積もりを依頼する際、どのような資料を送ればよいでしょうか?
2D図面と3Dモデルを、想定される容積および動作条件とともに送付してください。ハウジングが空冷式か水冷式か、合金や熱処理が確定しているか、およびどの面を機械加工する必要があるかを明記してください。また、重要寸法や、耐圧試験および特別な検査要件があれば併せて記載してください。
設計がまだ確定していない場合は、最も懸念している点――例えば、薄いフィン、重い取り付け金具、あるいは冷却水ポートなど――を指摘してください。そうすることで、鋳造メーカーは検討を始める上で有益な手がかりを得ることができます。
Minhe Foundryでは、図面に基づき、砂型鋳造、重力鋳造、低圧鋳造の各製造方法について、機械加工や検査要件と併せてご相談を承ります。モーターハウジングのプロジェクトをご検討中の場合は、図面と目標生産数量を Minhe Foundryのエンジニアリングチーム. ツール導入を決定する前に、難しい機能や受け入れ基準を明確にしておくこと。