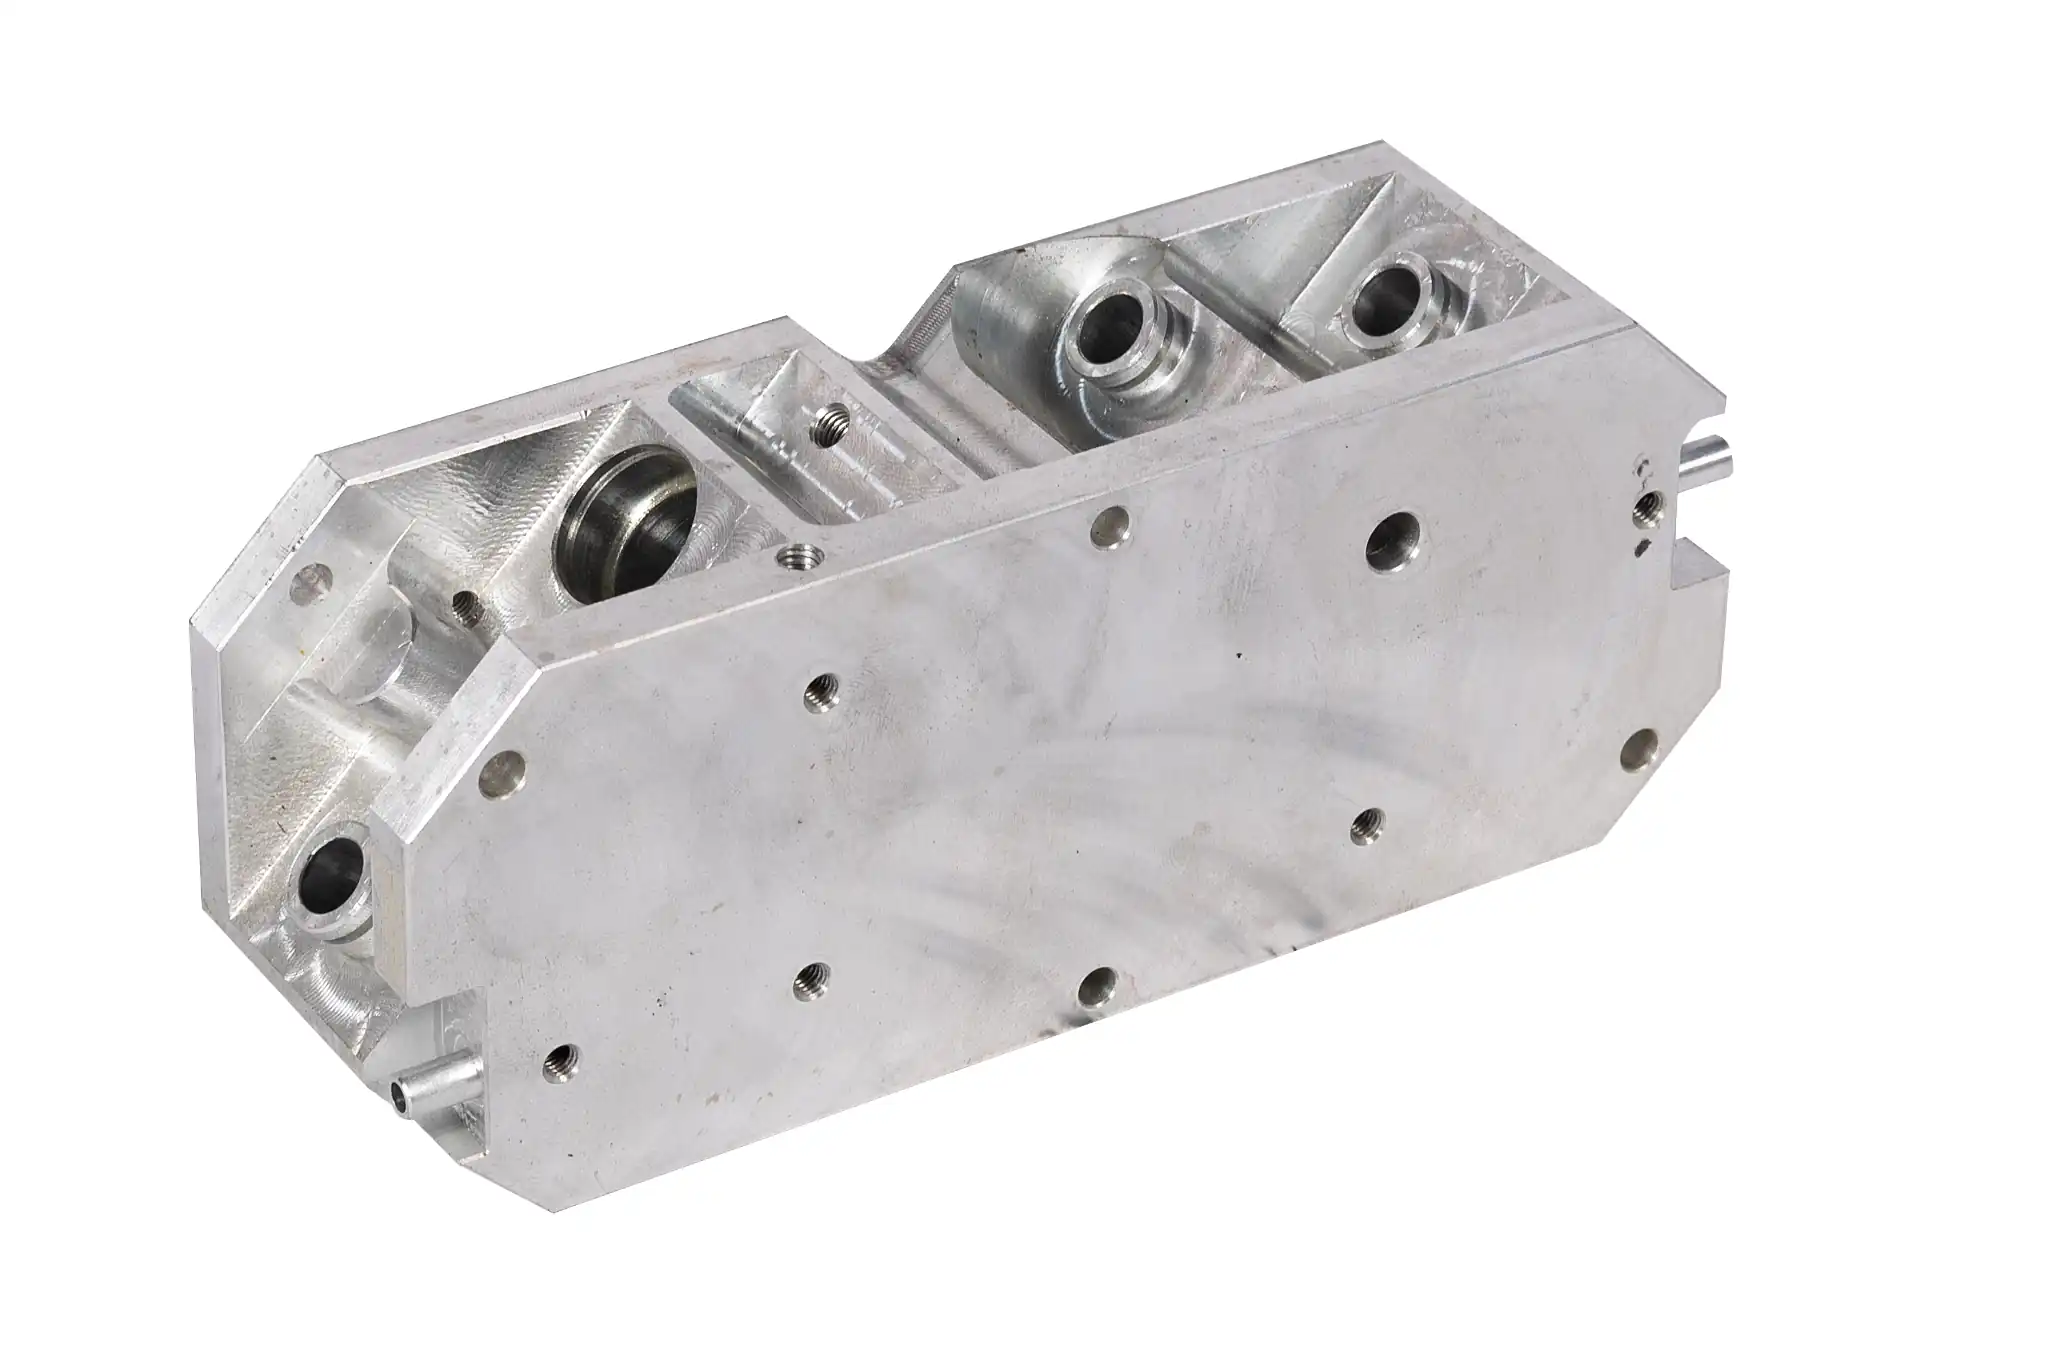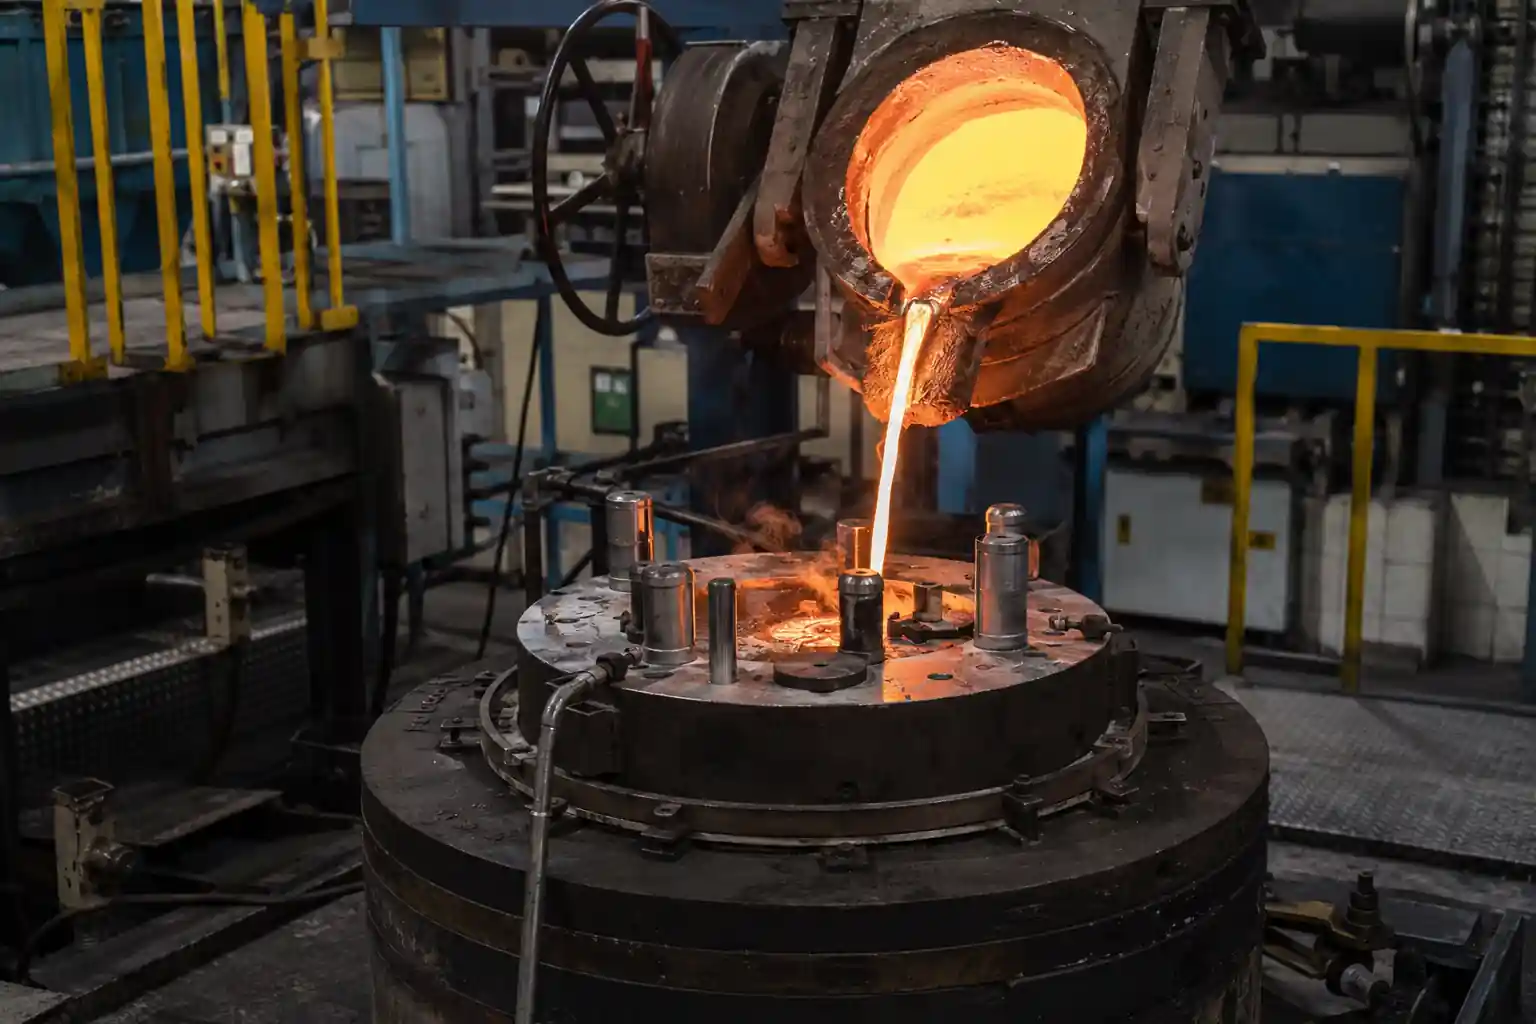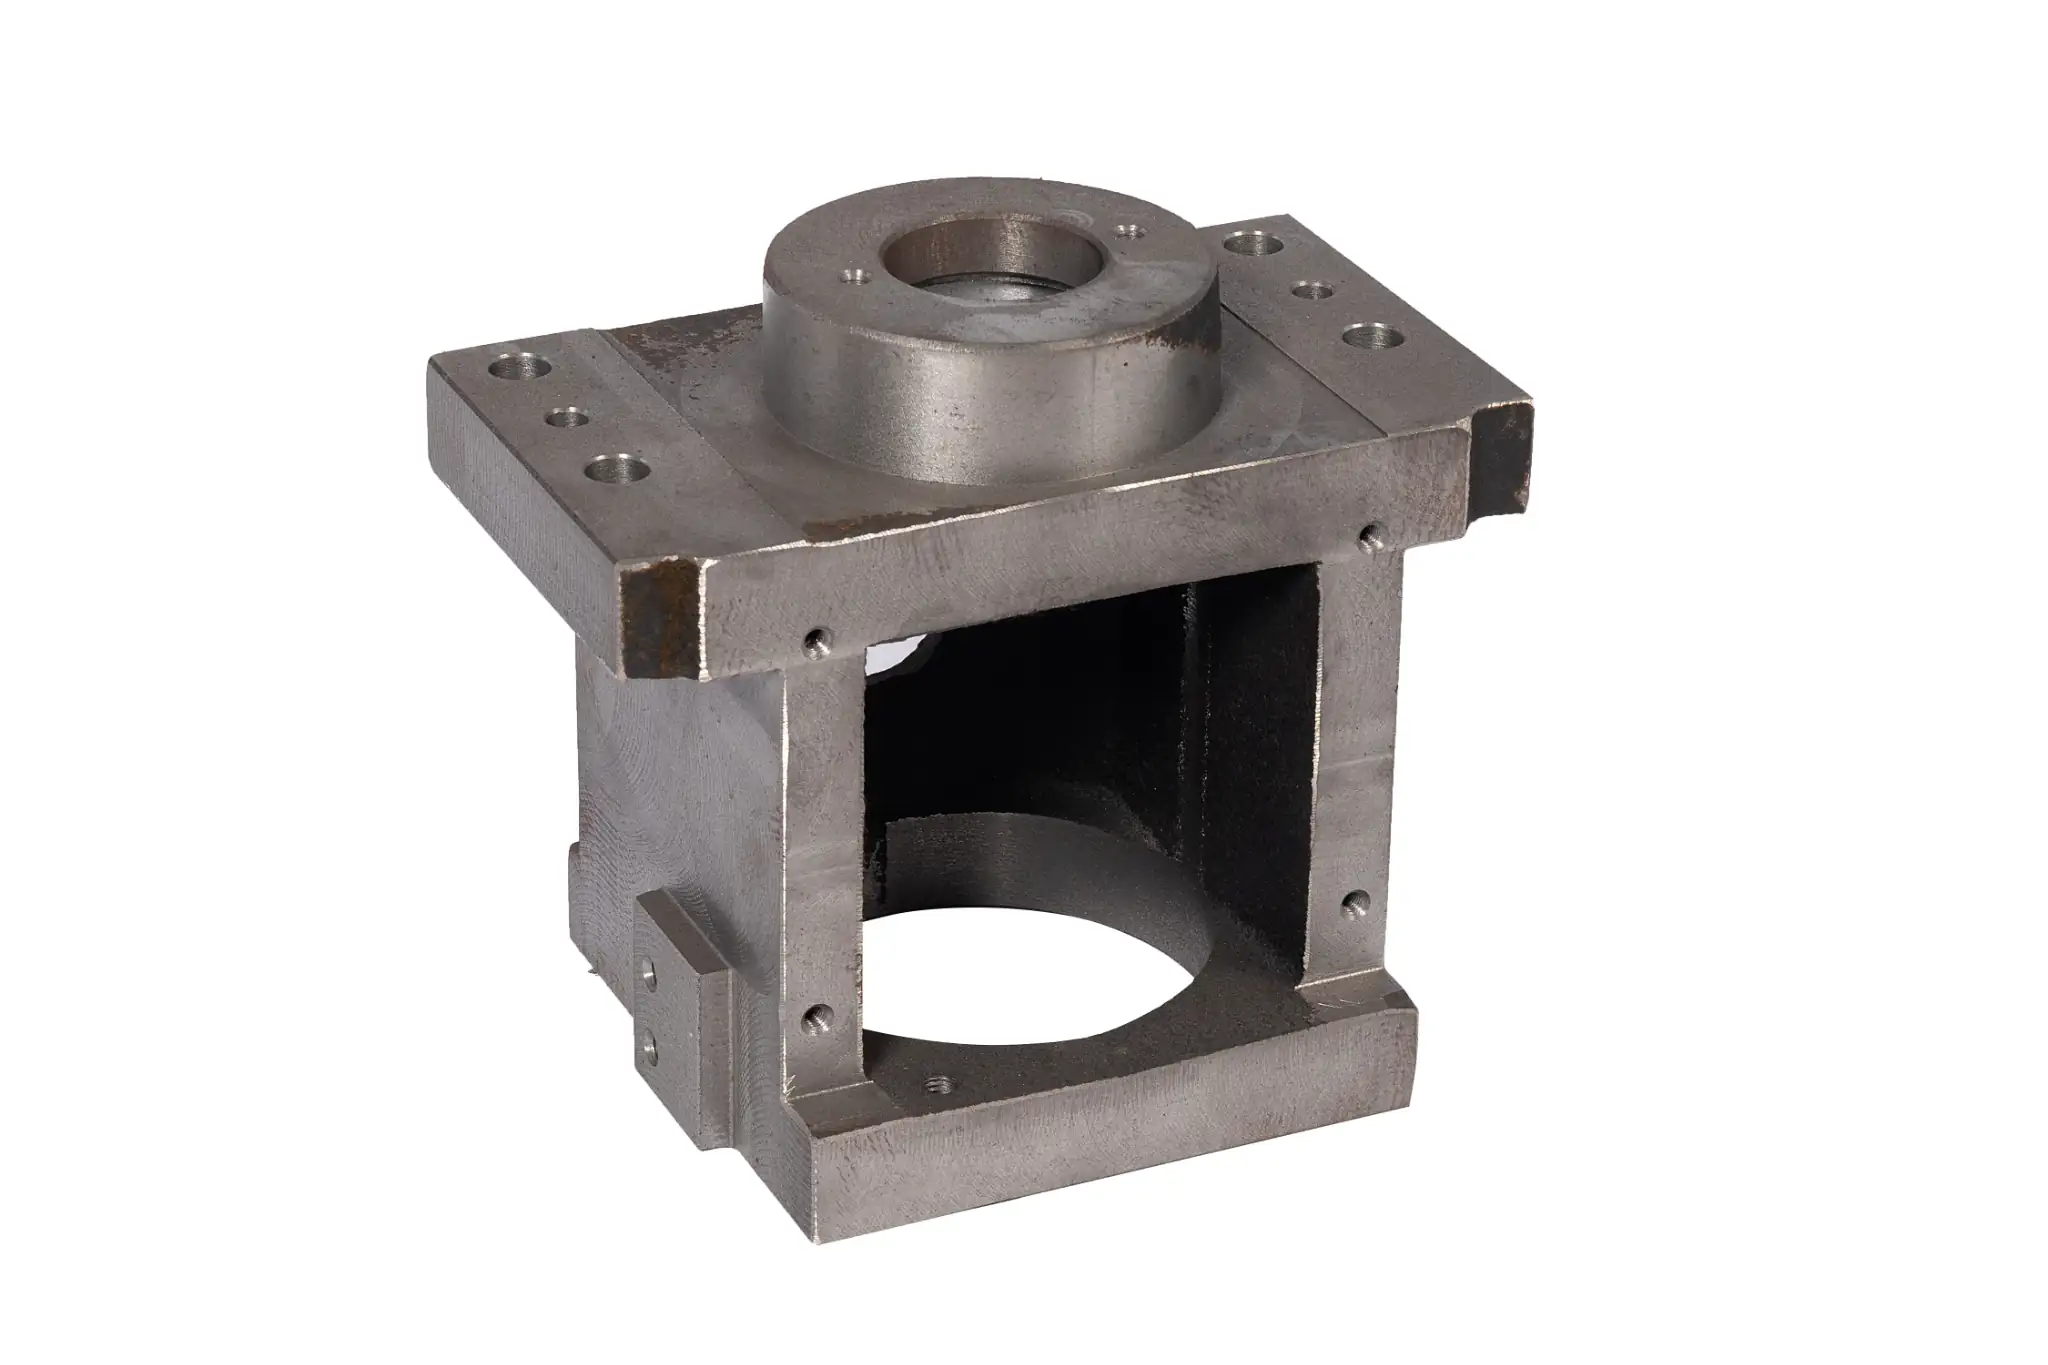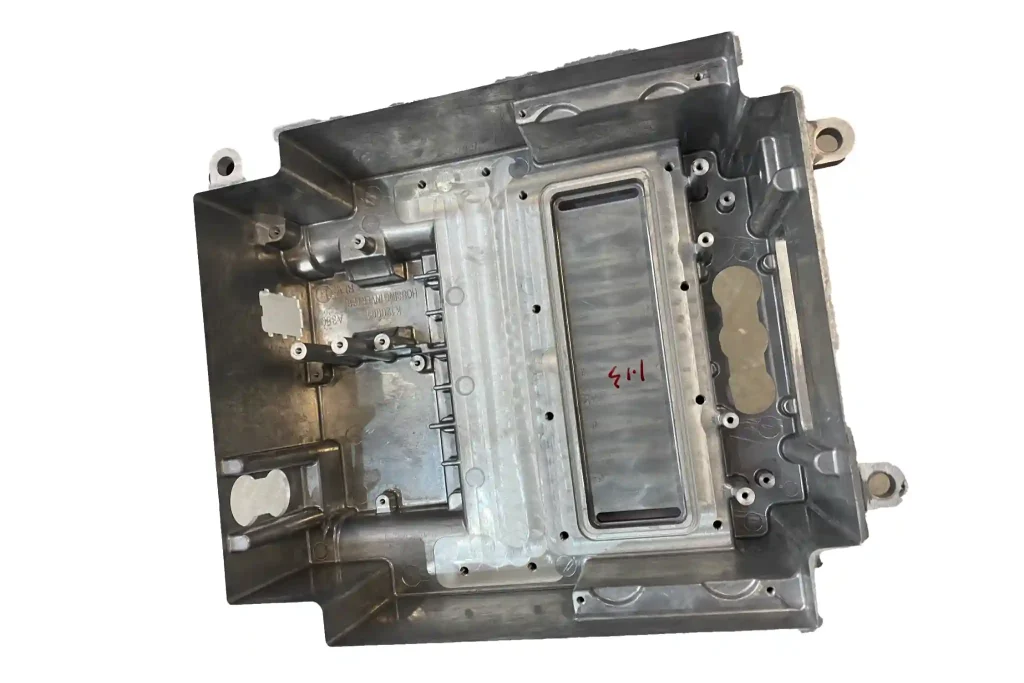
Una carcasa de aluminio para el motor protege los componentes que hay en su interior, sostiene el motor durante la instalación y ayuda a disipar el calor. Dos carcasas pueden parecer similares, pero plantear problemas de fabricación distintos. Una tiene aletas de refrigeración muy próximas entre sí; la otra, una base de montaje gruesa. Una carcasa refrigerada por líquido también necesita conductos internos y superficies de sellado que se mantengan en buen estado tras el mecanizado.
Antes de elegir una aleación o un proceso de fundición, fíjate en las características del plano que puedan plantear más problemas. El volumen de producción previsto, los requisitos de tratamiento térmico y las superficies que requieran mecanizado reducirán aún más las opciones.
¿Qué aleación de aluminio se debe utilizar para la carcasa de un motor?
La selección de la aleación y el proceso de fundición forman parte de un mismo debate. Las aleaciones A356 y A357 son opciones adecuadas para la fundición por gravedad o la fundición a baja presión, especialmente cuando el proyecto requiere un tratamiento térmico. Las aleaciones A380 y ADC12 son opciones habituales para la fundición a alta presión y pueden resultar adecuadas para carcasas con paredes más delgadas o aletas más complejas.
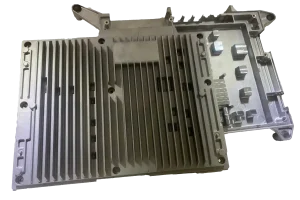
Eso no significa que el primer par sea intrínsecamente más resistente, ni que el segundo sea más eficaz a la hora de refrigerar un motor. Compara la resistencia requerida, el rendimiento térmico, la temperatura de servicio, el tratamiento superficial y la norma de materiales aplicable. En el caso de una carcasa sellada, presta especial atención a las zonas expuestas tras el mecanizado, y no solo a los valores que figuran en la ficha técnica de la aleación. El Normas de fundición de la Asociación del Aluminio y Información de la NADCA sobre aleaciones de aluminio son puntos de partida útiles para comparar los grados con las rutas de escalada.
Si en el plano ya se especifica una aleación, comprueba que sea adecuada para el proceso propuesto. De no ser así, facilita a la fundición los requisitos de rendimiento y las condiciones de funcionamiento antes de decidirte por un tipo de aleación.
¿Qué proceso de fundición es el adecuado para la carcasa?
La fundición en arena, la fundición a presión por gravedad, la fundición a presión a baja presión y la fundición a presión a alta presión permiten fabricar carcasas de motor de aluminio. Sin embargo, no resuelven los mismos problemas. Utiliza la geometría de la carcasa y el volumen previsto para preseleccionar los procesos y, a continuación, compara el coste de una pieza acabada e inspeccionada, en lugar del precio de una pieza en bruto recién fundida.
Fundición en arena
Vale la pena plantearse el moldeo en arena para prototipos, carcasas de mayor tamaño y diseños que aún puedan sufrir modificaciones. Por lo general, requiere una menor inversión inicial en utillaje metálico y resulta más fácil adaptar el proceso a las revisiones del diseño.
La compensación suele manifestarse en fases posteriores del proceso. Las superficies de las piezas fundidas en molde de arena y su consistencia dimensional difieren de las de las piezas fundidas en molde metálico. Es posible que los orificios del estator, los orificios de los cojinetes y las superficies de montaje requieran un mayor margen de mecanizado. A la hora de comparar presupuestos, incluya ese trabajo de mecanizado y la inspección necesaria.
Fundición por gravedad
Una vez que el diseño es estable y se planifica la producción en serie, la fundición por gravedad se convierte en una opción. El metal fundido entra en un molde metálico reutilizable por su propio peso. Se puede considerar el uso de núcleos de arena cuando la carcasa requiera características internas que no puedan obtenerse directamente del molde metálico.
Comprueba primero los extremos del dibujo: ¿se llenarán de forma fiable las aletas más delgadas? ¿Podrán solidificarse las zonas de montaje más gruesas sin que se produzca una contracción inaceptable? Un troquel metálico disipa el calor con relativa rapidez. Un espesor medio adecuado de la pared no garantiza que se llenen todas las características locales.
Fundición a baja presión
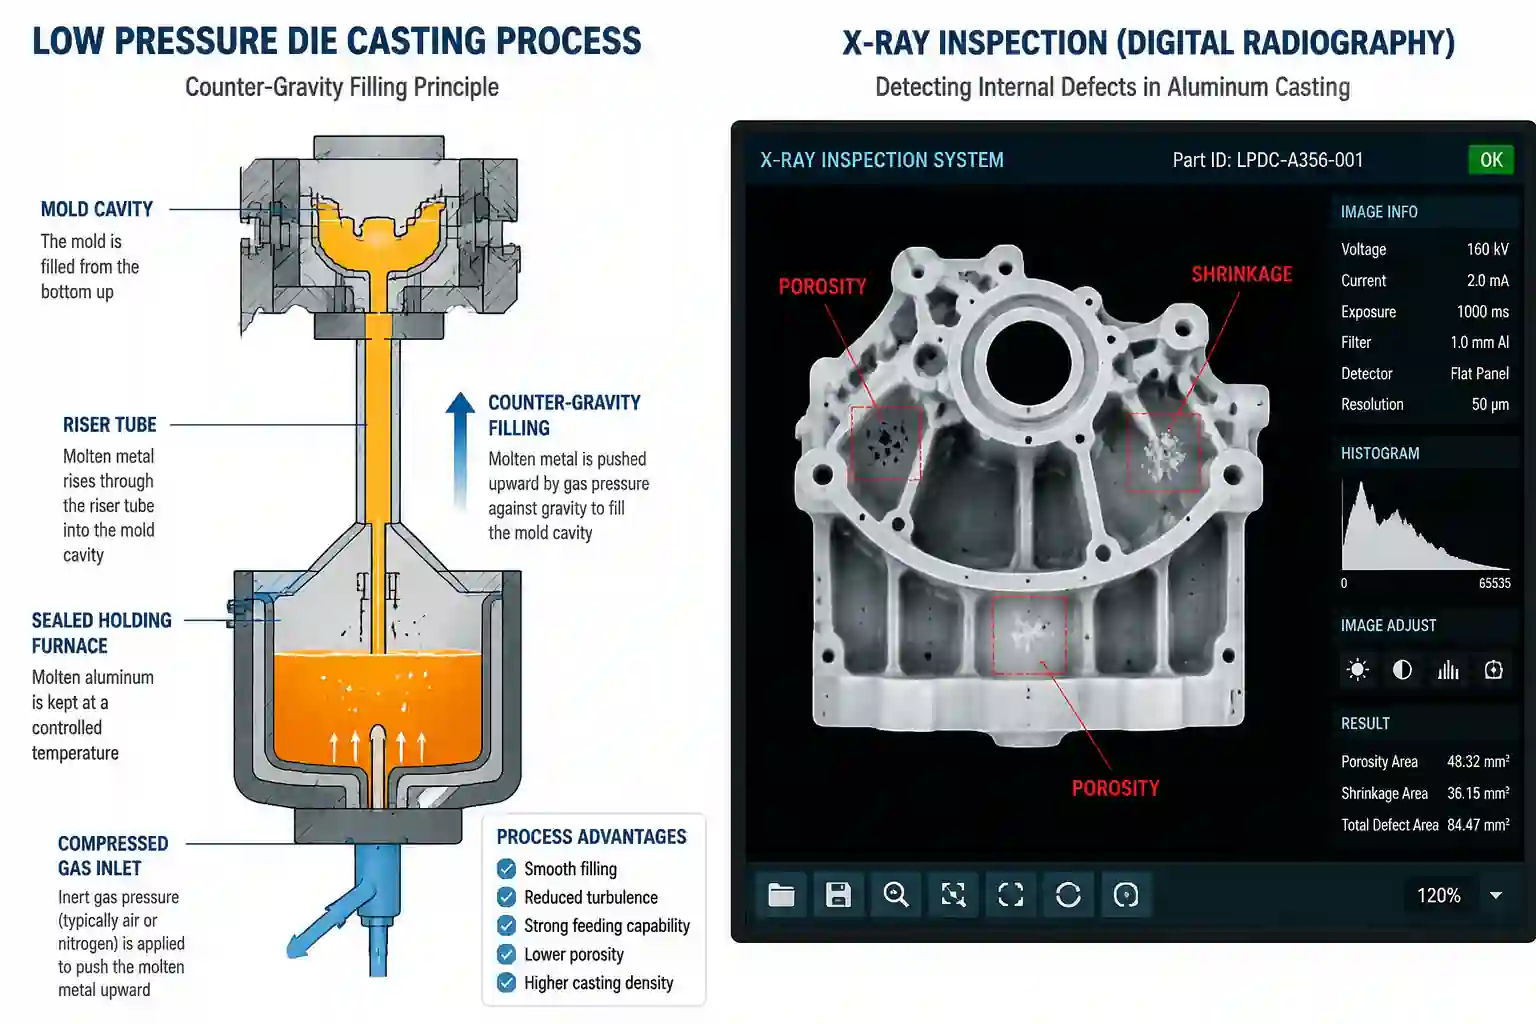
En la fundición a presión a baja presión, la presión controlada empuja el metal fundido hacia arriba, dentro del molde, y permite mantener la alimentación a medida que la pieza se solidifica. Merece la pena compararla con la fundición a presión por gravedad cuando es necesario un control más preciso del llenado y la solidificación. La Descripción del proceso de la Open University explica cómo entra el metal en la matriz.
La fundición a baja presión no garantiza, por sí sola, que la carcasa esté libre de poros o sea estanca. Si durante el mecanizado no debe quedar al descubierto ninguna porosidad cerca del orificio del estator, o si los conductos de refrigerante deben ser estancos, se deben definir los requisitos de inspección y de prueba de estanqueidad antes de aprobar el proceso.
Fundición a presión
Merece la pena considerar la fundición a presión cuando el volumen de producción es elevado y la carcasa presenta paredes delgadas o aletas con detalles. El llenado rápido permite dar forma a estas características de manera eficiente, pero el utillaje y el equipamiento requieren una inversión inicial mayor.
No evalúes el proceso únicamente en función de si es capaz de reproducir la forma exterior. Las salientes de montaje gruesas, los orificios de cojinetes mecanizados en profundidad y las interfaces de refrigeración por líquido requieren una revisión independiente de la calidad interna. Si el plano exige un tratamiento térmico, confirma que la aleación seleccionada y el proceso específico de fundición a presión puedan cumplir con los requisitos; no des por sentado que el tratamiento utilizado para una fundición por gravedad se aplicará sin modificaciones.
¿Qué hay que comprobar en el diseño de la pieza de fundición?
Una carcasa típica tiene un cuerpo cilíndrico, patas de montaje, bridas en los extremos, aletas, nervaduras y una protuberancia para la caja de bornes. Los problemas suelen surgir en los puntos de unión entre estas características, más que en una característica aislada.
| Característica | Comprobación del diseño | Posible problema si se pasa por alto |
|---|---|---|
| Pared de la carcasa y transiciones | ¿Los cambios en el grosor de la pared son graduales? ¿Se pueden rellenar las secciones más delgadas? | Errores de impresión, enfriamiento desigual o deformación |
| Aletas de refrigeración | ¿Son adecuados el grosor, la separación, la altura y la orientación para el llenado y la desmoldeo? | Aletas incompletas, atascos o daños por eyección |
| Pies de montaje, salientes y raíces de las nervaduras | ¿Crean secciones pesadas aisladas? ¿Podrían las nervaduras y los redondeos mejorar la transición? | Contracción local o dimensiones inestables |
| Huecos profundos y paredes laterales | ¿Hay suficiente tirón para el proceso seleccionado? | Dificultad para extraerlo o daños en la superficie |
| Características de mecanizado | ¿Es suficiente el material de mecanizado sin que resulte excesivo? | Zonas sin mecanizar, aumento del tiempo de mecanizado o porosidad subyacente expuesta |
No existe un espesor mínimo de pared que sirva para todas las carcasas de motor. La fabricabilidad de las aletas también depende de la aleación, la longitud de flujo, la temperatura del molde, el sistema de entrada y el equipo. Pide a la fundición que revise conjuntamente la sección más delgada, la sección más gruesa y las superficies mecanizadas críticas.
Antes de finalizar el diseño del utillaje, revisa la línea de separación, las entradas de material, los conductos de ventilación y la ubicación de los expulsores. Mantén estos elementos alejados, en la medida de lo posible, de las superficies de sellado, los orificios de los cojinetes y las zonas estéticas especificadas. La simulación del llenado y la solidificación puede ayudar a analizar geometrías complejas, pero es necesario realizar pruebas de fundición para confirmar el resultado.
¿En qué se diferencian las carcasas refrigeradas por aire y las refrigeradas por líquido?
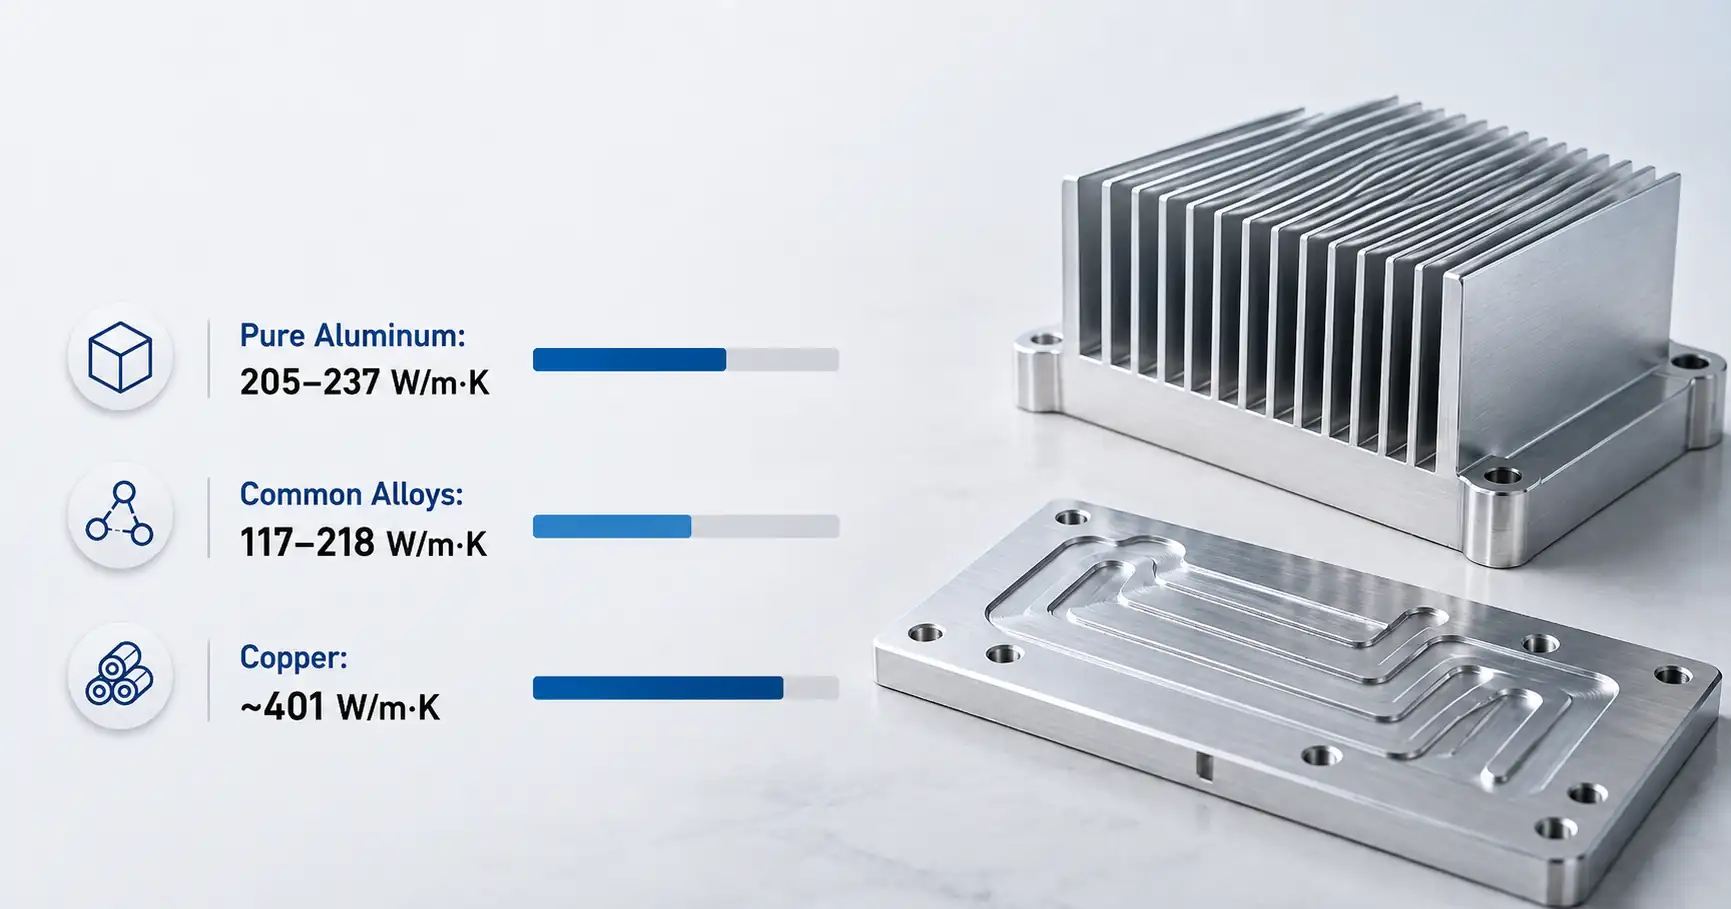
Parte del calor del motor pasa a través del contacto entre el estator y la carcasa antes de que el aire o el líquido refrigerante lo disipen. La conductividad de la aleación es importante, pero también lo son las superficies de contacto, la pared de la carcasa y la geometría de refrigeración.
En el caso de una carcasa refrigerada por aire, comprueba si el flujo de aire llega realmente a las aletas. Añadir más aletas o hacerlas más altas no mejora automáticamente la refrigeración. Un espaciado demasiado estrecho puede restringir el flujo de aire y dificultar el moldeo y el desmoldeo. Evita también la acumulación innecesaria de metal en la base de las aletas.
Una carcasa refrigerada por líquido debe cumplir tanto los requisitos térmicos como los de estanqueidad. Revisa la ubicación de los conductos, el espesor de las paredes alrededor de los canales, las conexiones de los orificios y las superficies que se mecanizarán para las juntas. Una pared del canal demasiado delgada puede dar lugar a fugas; una sección demasiado gruesa alrededor de un orificio puede provocar un problema de solidificación local.
Si un recubrimiento pudiera cubrir una superficie de contacto térmico o un punto de conexión a tierra, marca en el plano la zona que debe quedar sin recubrir. Es más fácil especificar qué zonas deben enmascararse que reparar posteriormente una carcasa ya terminada.
¿Qué elementos requieren mecanizado y control dimensional?
La fundición constituye el cuerpo principal de la carcasa. El mecanizado suele establecer las relaciones precisas necesarias para el montaje. Identifica los orificios del estator, los orificios de los cojinetes, los elementos de posicionamiento de las tapas extremas, las caras de montaje y las caras de sellado, diferenciándolos de las superficies que pueden permanecer tal y como se han fundido.
La relación entre los orificios del estator y de los cojinetes merece una atención especial. Es posible que ambos orificios cumplan sus tolerancias dimensionales individuales, pero que su alineación siga siendo inadecuada para el montaje. Establezca los puntos de referencia en función de la forma en que se vaya a colocar y montar el motor, en lugar de especificar cada superficie por separado.
El margen de mecanizado debe cubrir las variaciones normales de la fundición sin añadir cortes innecesarios. Un margen insuficiente puede dejar zonas sin mecanizar. Eliminar demasiado material cuesta tiempo y puede dejar al descubierto porosidad subyacente. Las carcasas de paredes delgadas o asimétricas también requieren una revisión de la sujeción: una pieza que se ajusta correctamente en el dispositivo de sujeción puede cambiar de forma una vez liberada.
¿Cómo se debe inspeccionar la vivienda?
La inspección debe adaptarse a la función de la carcasa. No existe una lista de comprobación estándar única que sirva para todos los diseños.
Mida los orificios críticos, los elementos de referencia y las superficies de montaje con respecto a los planos de referencia especificados. En el caso de carcasas refrigeradas por líquido o selladas de cualquier otro modo, acuerde el medio de ensayo, la presión, el tiempo de mantenimiento y el límite de aceptación. Una nota en el plano que solo indique «sin fugas» no proporciona a ambas partes el mismo criterio de inspección.
Si la porosidad interna supone un riesgo para una zona sometida a carga, un elemento mecanizado en profundidad o una superficie de sellado, se debe considerar la posibilidad de realizar una inspección por rayos X, un corte transversal u otro método adecuado durante la fase de desarrollo. En los proyectos del sector de la automoción que requieran documentación PPAP, los requisitos de presentación deben definirse desde el principio, y no después de que se hayan fundido las primeras piezas.
Las primeras muestras de producción deben demostrar algo más que la viabilidad de la fundición. Deben demostrar que los procesos de fundición, mecanizado e inspección pueden cumplir conjuntamente con lo establecido en el plano.
¿Qué hay que enviar a una fundición para solicitar un presupuesto?
Envíe el plano en 2D y el modelo en 3D, junto con el volumen previsto y las condiciones de funcionamiento. Indique si la carcasa es refrigerada por aire o por líquido, si la aleación o el tratamiento térmico están fijados, y qué superficies deben mecanizarse. Incluya las dimensiones críticas y cualquier requisito relativo a pruebas de presión o inspecciones especiales.
Si el diseño aún está en fase de desarrollo, señala las características que más te preocupan: una aleta delgada, una base de montaje pesada o un orificio de refrigeración, por ejemplo. Esto le da a la fundición un punto de partida útil para iniciar su revisión.
Minhe Foundry puede analizar contigo las opciones de fundición en arena, fundición por gravedad y fundición a baja presión en función del plano, junto con los requisitos de mecanizado e inspección. Si estás evaluando un proyecto de carcasa de motor, envía los planos y el volumen previsto a la Equipo de ingeniería de Minhe Foundry. Resuelve las características más complejas y los criterios de aceptación antes de decidirte por una herramienta.