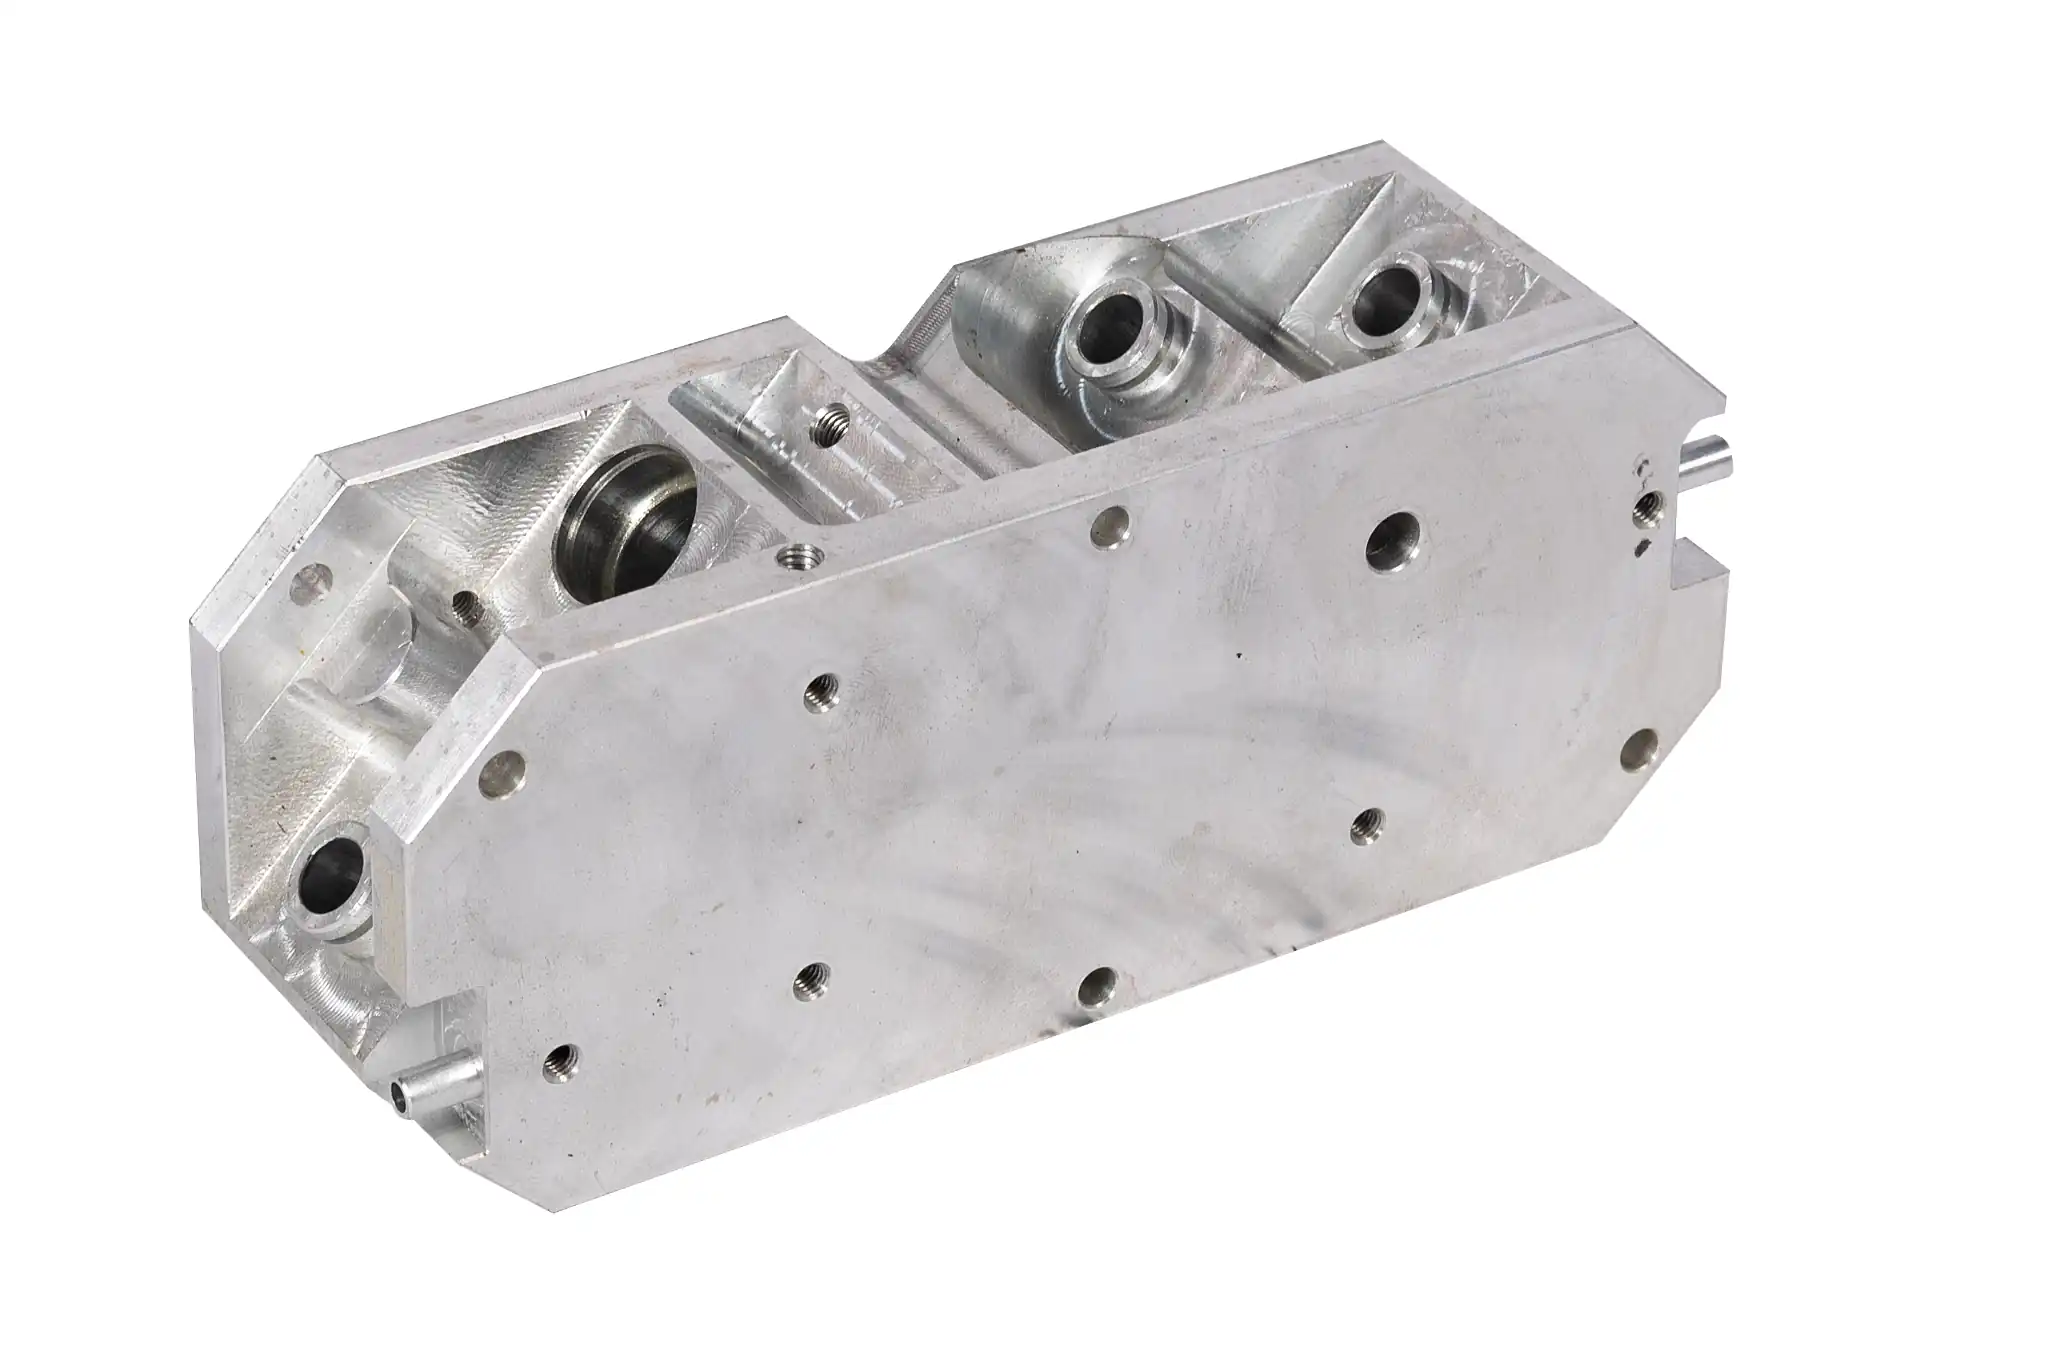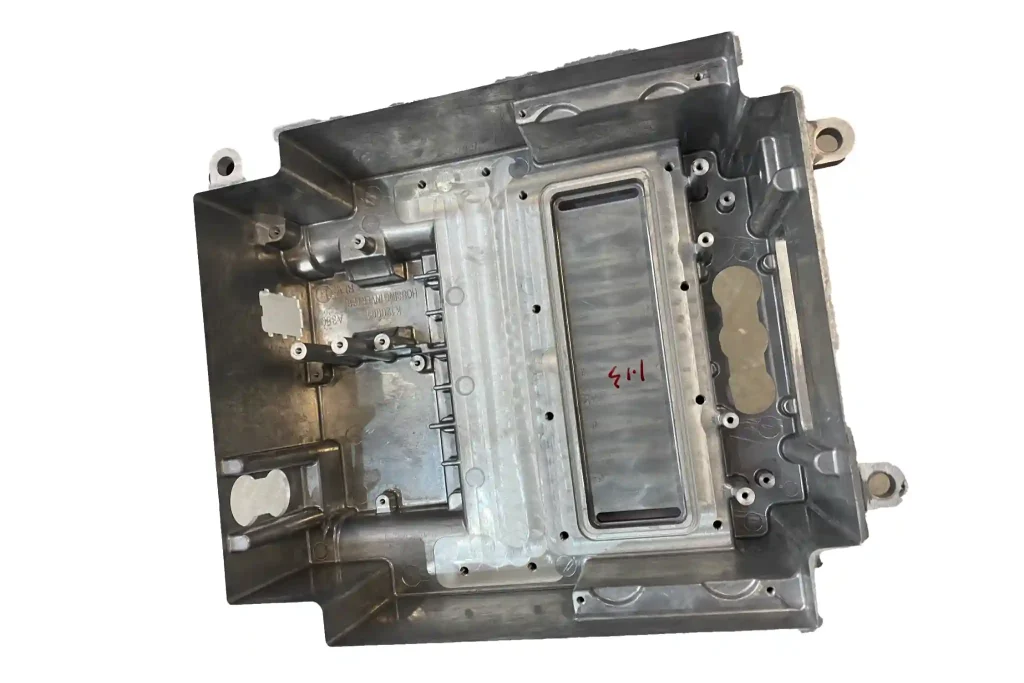
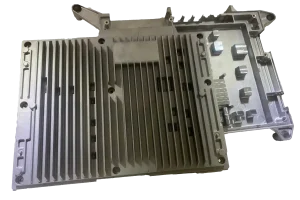
Uma caixa de motor em alumínio protege os componentes no seu interior, suporta o motor durante a instalação e ajuda a dissipar o calor. Duas caixas podem parecer semelhantes, mas apresentar problemas de fabrico diferentes. Uma tem aletas de arrefecimento muito próximas umas das outras; a outra tem uma base de montagem espessa. Uma caixa arrefecida a líquido também necessita de passagens internas e superfícies de vedação que se mantenham em bom estado após a maquinagem.
Antes de escolher uma liga ou um processo de fundição, analise no desenho as características que são mais suscetíveis de causar problemas. O volume de produção previsto, os requisitos de tratamento térmico e as superfícies que necessitam de maquinagem irão restringir ainda mais as opções.
Que liga de alumínio se deve utilizar para o corpo do motor?
A seleção da liga e o processo de fundição fazem parte da mesma discussão. As ligas A356 e A357 são opções adequadas para a fundição por gravidade ou por baixa pressão, especialmente quando o projeto requer tratamento térmico. As ligas A380 e ADC12 são escolhas comuns para a fundição por alta pressão e podem ser adequadas para caixas com paredes mais finas ou aletas mais complexas.
Isso não significa que o primeiro par seja intrinsecamente mais resistente, nem que o segundo par seja mais eficaz no arrefecimento de um motor. Compare a resistência necessária, o desempenho térmico, a temperatura de funcionamento, o tratamento de superfície e a norma de materiais aplicável. No caso de uma caixa selada, preste especial atenção às áreas expostas pela maquinação, e não apenas aos valores indicados na ficha técnica da liga. O Normas de fundição da Associação do Alumínio e Informações da NADCA sobre ligas de alumínio são pontos de partida úteis para verificar os graus em relação às rotas de fundição.
Se o desenho já especificar uma liga, confirme se esta é adequada ao processo proposto. Caso contrário, forneça à fundição os requisitos de desempenho e as condições de funcionamento antes de decidir qual a liga a utilizar.
Qual é o processo de fundição mais adequado para a caixa?
A fundição em areia, a fundição por gravidade, a fundição sob baixa pressão e a fundição sob alta pressão permitem, todas elas, a produção de caixas de motor em alumínio. No entanto, não resolvem os mesmos problemas. Utilize a geometria da caixa e o volume previsto para selecionar os processos mais adequados e, em seguida, compare o custo de uma peça acabada e inspecionada, em vez de apenas o preço de uma peça em bruto tal como saiu da fundição.
Fundição em areia
A fundição em areia é uma opção a considerar para protótipos, caixas de maiores dimensões e projetos que ainda possam sofrer alterações. Geralmente, requer um investimento inicial menor em ferramentas metálicas e é mais fácil adaptar-se a revisões do projeto.
A compensação surge frequentemente nas fases finais do processo. As superfícies das peças fundidas em molde de areia e a consistência dimensional diferem das das peças fundidas em molde metálico. Os furos do estator, os furos dos rolamentos e as faces de montagem podem necessitar de uma maior margem de usinagem. Ao comparar orçamentos, inclua esse trabalho de usinagem e a inspeção necessária.
Fundição por gravidade
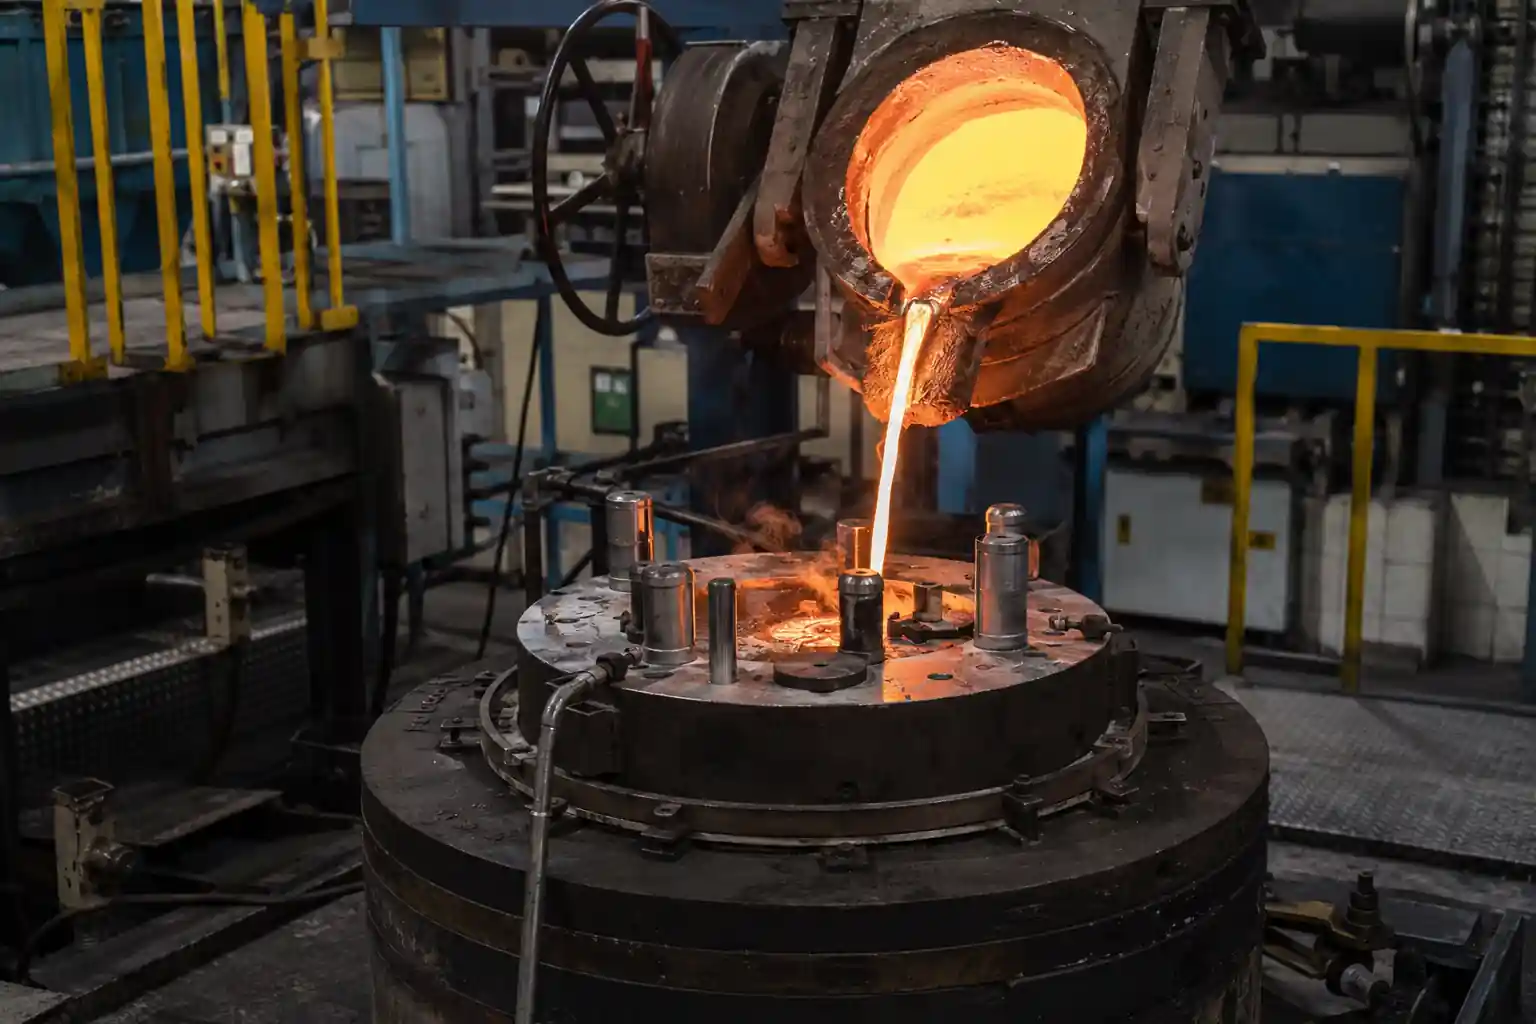
Assim que o projeto estiver estabilizado e se planear a produção em série, a fundição por gravidade torna-se uma opção. O metal fundido entra num molde metálico reutilizável sob o seu próprio peso. Podem considerar-se núcleos de areia nos casos em que a caixa necessite de características internas que não possam ser obtidas diretamente a partir do molde metálico.
Verifique primeiro os extremos do desenho: será que as aletas mais finas serão preenchidas de forma fiável e será que as áreas de montagem mais espessas podem solidificar sem um encolhimento inaceitável? Uma matriz metálica dissipa o calor com relativa rapidez. Uma espessura média adequada da parede não garante que todas as características locais sejam preenchidas.
Fundição injectada a baixa pressão
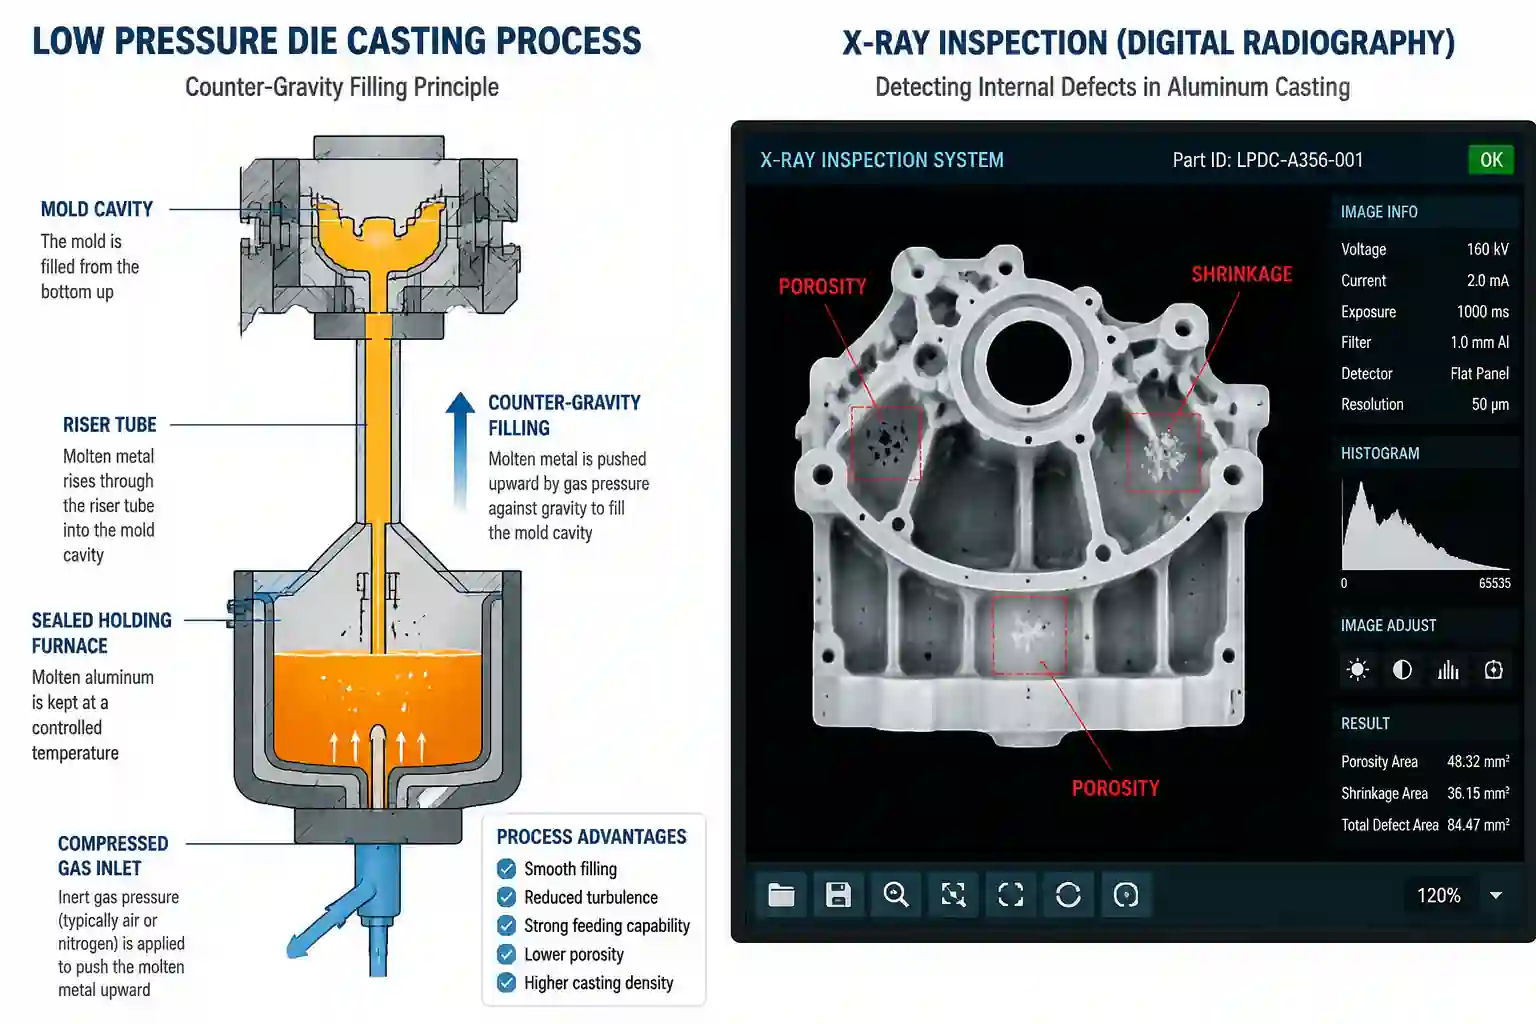
Na fundição sob baixa pressão, a pressão controlada empurra o metal fundido para cima, para dentro do molde, e permite manter a alimentação à medida que a peça se solidifica. Vale a pena comparar este processo com a fundição por gravidade quando o enchimento e a solidificação exigem um controlo mais rigoroso. O Descrição do processo da Open University explica como o metal entra na matriz.
A fundição a baixa pressão, por si só, não garante que a caixa fique isenta de poros ou estanque. Se for necessário que a maquinação não exponha a porosidade junto ao furo do estator, ou se for necessário que as passagens de líquido de arrefecimento sejam estanques, defina os requisitos de inspeção e de teste de estanqueidade antes de aprovar o processo.
Fundição sob alta pressão
A fundição sob alta pressão merece ser considerada quando o volume de produção é elevado e a caixa apresenta paredes finas ou aletas detalhadas. O enchimento rápido permite moldar estas características de forma eficiente, mas as ferramentas e o equipamento exigem um investimento inicial mais elevado.
Não avalie o processo apenas com base na sua capacidade de reproduzir a forma exterior. Saliências de fixação espessas, furos de rolamentos com usinagem profunda e interfaces de arrefecimento por líquido requerem uma análise separada da qualidade interna. Se o desenho exigir tratamento térmico, confirme se a liga selecionada e o processo específico de fundição sob pressão cumprem os requisitos; não presuma que o tratamento utilizado para uma fundição por gravidade se aplicará na íntegra.
O que deve verificar no projeto de fundição?
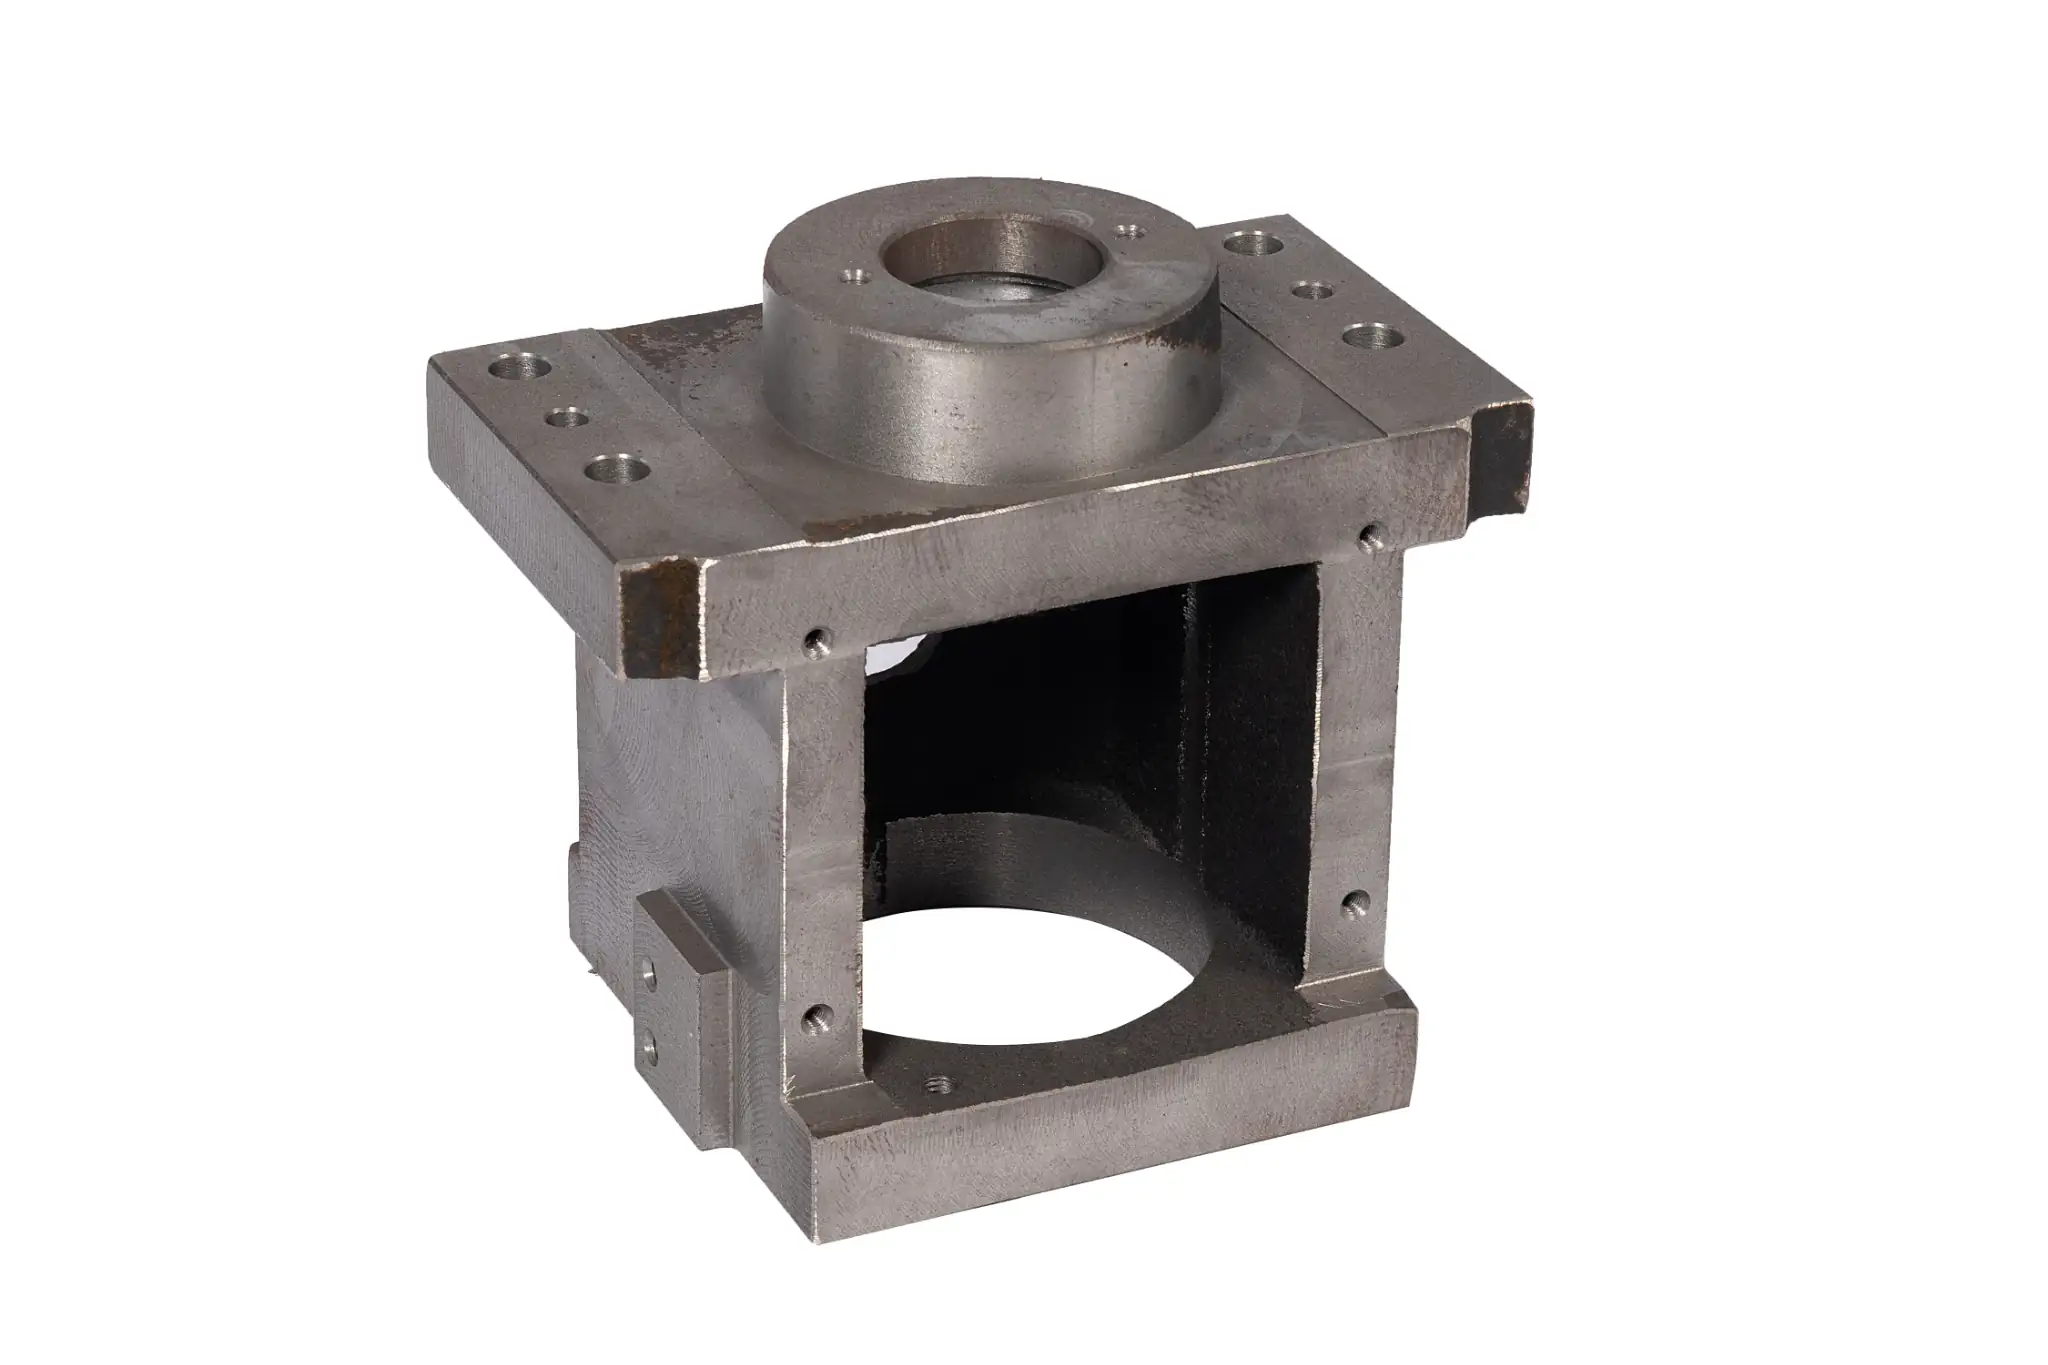
Uma caixa típica tem um corpo cilíndrico, pés de fixação, flanges nas extremidades, aletas, nervuras e um ressalto para a caixa de terminais. Os problemas surgem frequentemente nos pontos de junção entre estas características, e não numa característica isolada.
| Caraterística | Verificação do projeto | Possível problema, caso seja ignorado |
|---|---|---|
| Parede da caixa e transições | As variações na espessura da parede são graduais e as secções mais finas podem preencher-se? | Erros de impressão, arrefecimento irregular ou distorção |
| Aletas de arrefecimento | A espessura, o espaçamento, a altura e a orientação são adequados para o enchimento e a desmoldagem? | Aletas incompletas, encravamentos ou danos causados pela ejeção |
| Pés de fixação, saliências e bases das nervuras | Será que criam secções pesadas isoladas? Será que as nervuras e os filetes poderiam melhorar a transição? | Encolhimento local ou dimensões instáveis |
| Recantos profundos e paredes laterais | Existe tiragem suficiente para o processo selecionado? | Dificuldade na remoção ou danos na superfície |
| Características de usinagem | A quantidade de material a usinar é suficiente sem ser excessiva? | Áreas não maquinadas, tempo de maquinagem adicional ou porosidade sub-superficial exposta |
Não existe uma espessura mínima de parede que se aplique a todas as caixas de motor. A capacidade de fabrico das aletas depende também da liga, do comprimento de fluxo, da temperatura da matriz, do sistema de alimentação e do equipamento. Peça à fundição para analisar em conjunto a secção mais fina, a secção mais espessa e as superfícies maquinadas críticas.
Antes de finalizar o molde, verifique a linha de separação, os canais de alimentação, os orifícios de ventilação e a localização dos ejetores. Sempre que possível, mantenha-os afastados das faces de vedação, dos furos dos rolamentos e das áreas estéticas especificadas. A simulação de enchimento e solidificação pode ajudar a analisar geometrias complexas, mas é necessário realizar peças de ensaio para confirmar o resultado.
Em que é que as caixas de refrigeração a ar e as de refrigeração líquida diferem?
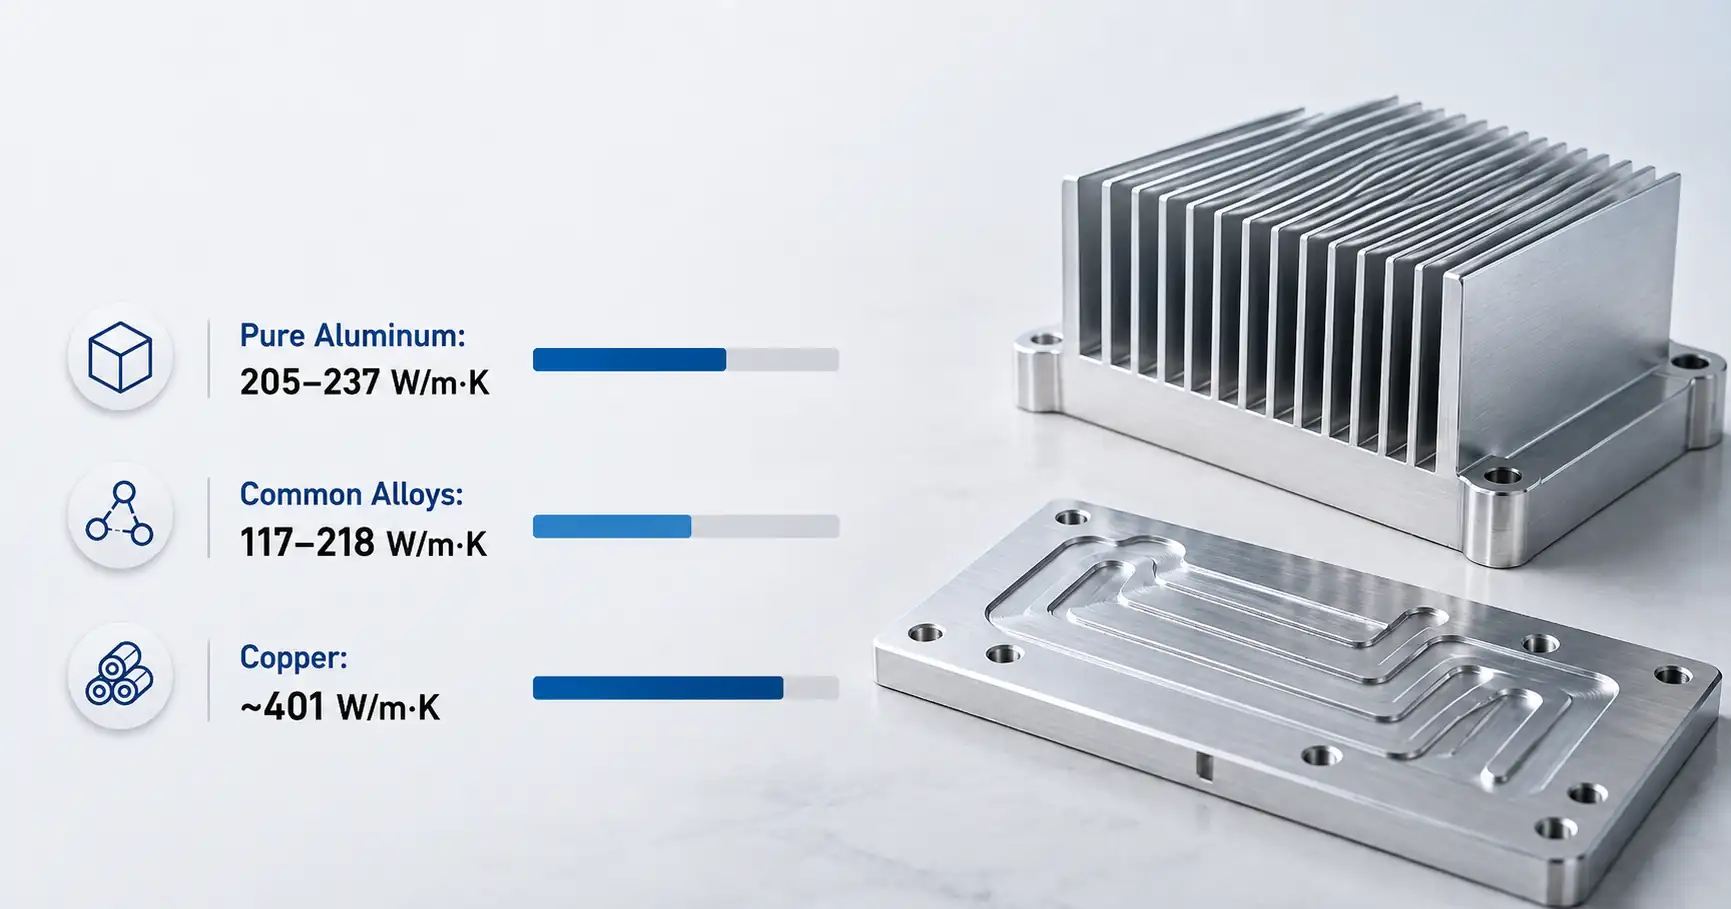
Parte do calor do motor passa pelo contacto entre o estator e a carcaça antes de ser dissipado pelo ar ou pelo líquido de arrefecimento. A condutividade da liga é importante, mas as superfícies de contacto, a parede da carcaça e a geometria de arrefecimento também o são.
No caso de uma caixa arrefecida a ar, verifique se o fluxo de ar chega efetivamente às aletas. Adicionar mais aletas ou torná-las mais altas não melhora automaticamente o arrefecimento. Um espaçamento reduzido pode restringir o fluxo de ar, ao mesmo tempo que dificulta a fundição e a desmoldagem. Evite também a acumulação desnecessária de metal na base das aletas.
Uma caixa arrefecida a líquido deve satisfazer tanto os requisitos térmicos como os de estanqueidade. Analise a localização das passagens, a espessura das paredes em torno dos canais, as ligações das portas e as superfícies que serão maquinadas para a colocação de juntas. Uma parede fina do canal suscita preocupações quanto a fugas; uma secção espessa em torno de uma porta pode criar um problema de solidificação local.
Se um revestimento vier a cobrir uma superfície de contacto térmico ou um ponto de ligação à terra, assinale no desenho a área que deve permanecer sem revestimento. É mais fácil especificar o mascaramento do que reparar posteriormente uma caixa já acabada.
Que características requerem usinagem e controlo dimensional?
A fundição constitui o corpo principal da caixa. A maquinagem estabelece, normalmente, as relações precisas necessárias para a montagem. Identifique os furos do estator, os furos dos rolamentos, os elementos de posicionamento das tampas terminais, as faces de montagem e as faces de vedação separadamente das superfícies que possam permanecer tal como foram fundidas.
A relação entre os furos do estator e dos rolamentos merece especial atenção. É possível que ambos os furos cumpram as respetivas tolerâncias dimensionais, mas que o seu alinhamento continue a não ser adequado para a montagem. Defina os pontos de referência com base na forma como o motor será posicionado e montado, em vez de especificar cada superfície isoladamente.
A margem de usinagem deve cobrir as variações normais da peça fundida sem implicar cortes desnecessários. Uma margem insuficiente pode deixar áreas sem usinagem. A remoção de material em excesso custa tempo e pode expor porosidade subsuperficial. As caixas de paredes finas ou assimétricas também requerem uma revisão do sistema de fixação: uma peça que apresenta as medidas corretas no dispositivo de fixação pode alterar a sua forma após ser libertada.
Como deve ser feita a inspeção da habitação?
A inspeção deve ter em conta a função da caixa. Uma única lista de verificação padrão não se adequa a todos os modelos.
Meça os furos críticos, os elementos de localização e as faces de montagem em relação aos planos de referência especificados. No caso de caixas arrefecidas a líquido ou seladas de outra forma, chegue a acordo quanto ao meio de ensaio, à pressão, ao tempo de manutenção e ao limite de aceitação. Uma nota no desenho que indique apenas «sem fugas» não proporciona às duas partes o mesmo critério de inspeção.
Se a porosidade interna constituir um risco para uma área sujeita a carga, um elemento usinado em profundidade ou uma superfície de vedação, deve-se analisar a possibilidade de recorrer à inspeção por raios X, à secção ou a outro método adequado durante a fase de desenvolvimento. Os projetos automóveis que exijam documentação PPAP devem definir os requisitos de apresentação logo no início, e não após a fundição dos primeiros artigos.
As primeiras amostras de produção têm de comprovar mais do que apenas a capacidade de fundição. Devem demonstrar que os processos de fundição, maquinagem e inspeção conseguem, em conjunto, cumprir os requisitos do desenho.
O que deve enviar a uma fundição para obter um orçamento?
Envie o desenho 2D e o modelo 3D, juntamente com o volume previsto e as condições de funcionamento. Indique se a caixa é arrefecida a ar ou a líquido, se a liga ou o tratamento térmico estão definidos e quais as superfícies que devem ser maquinadas. Inclua as dimensões críticas e quaisquer requisitos relativos a ensaios de pressão ou inspeções especiais.
Se o projeto ainda estiver em aberto, destaque as características que mais lhe preocupam: uma aleta fina, um pé de montagem pesado ou uma porta de refrigeração, por exemplo. Isso dá à fundição um ponto de partida útil para iniciar a sua análise.
A Minhe Foundry pode analisar as opções de fundição em areia, fundição por gravidade e fundição sob baixa pressão com base no desenho, bem como os requisitos de maquinagem e inspeção. Se estiver a avaliar um projeto de caixa de motor, envie os desenhos e o volume pretendido para o Equipa de engenharia da Minhe Foundry. Resolva as funcionalidades mais complexas e os critérios de aceitação antes de avançar com a escolha das ferramentas.