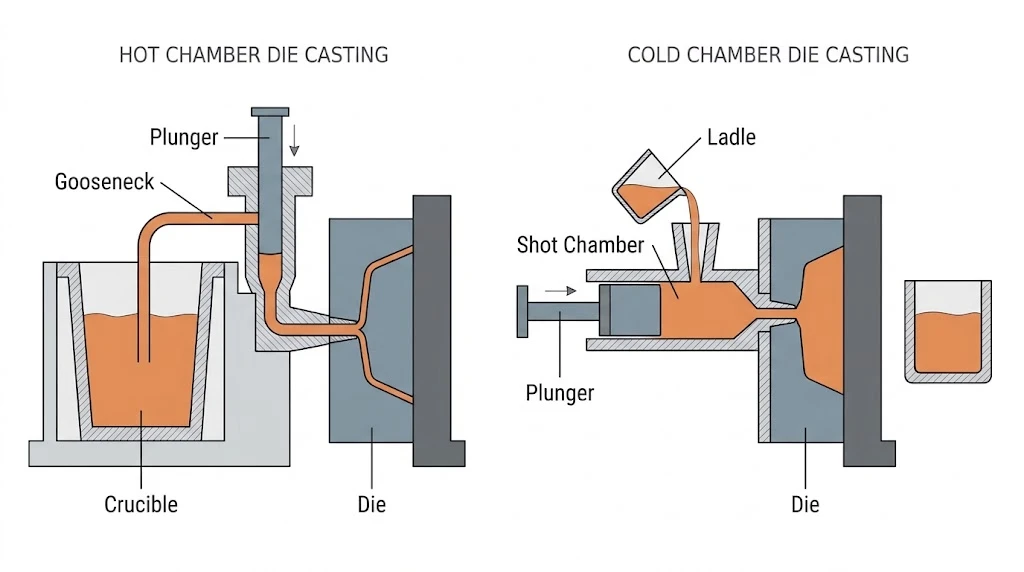
Le moulage sous pression consiste à injecter du métal en fusion sous haute pression dans un moule en acier réutilisable, où il refroidit et se solidifie pour prendre sa forme définitive. En fonction de la manière dont le mécanisme d'injection entre en contact avec le métal, le procédé se divise en deux types fondamentaux : la chambre chaude et la chambre froide. Ces deux types se distinguent par la structure de la machine, les alliages qu'ils permettent de traiter et l'organisation de la production.
Les termes « à chambre chaude » et « à chambre froide » décrivent la température du mécanisme d'injection lui-même, et non celle du moule ou de la pièce moulée. Dans une machine à chambre chaude, le mécanisme d’injection est immergé dans le métal liquide du four de fusion. Dans une machine à chambre froide, il reste à l’écart du métal liquide et n’entre en contact avec l’alliage que lorsqu’une dose mesurée est versée pour la coulée suivante. Cette différence structurelle détermine la gamme d’alliages et la gamme de pièces que chaque procédé peut traiter.
Qu'est-ce que le moulage sous pression à chambre chaude ?
Le moulage sous pression à chambre chaude intègre les étapes de fusion, de maintien à température et d’injection dans une seule machine. Le métal est fondu et maintenu à l’état liquide dans un creuset fixé à la machine, généralement fermé et sous couverture de gaz protecteur afin de limiter le contact avec l’air. Le mécanisme d’injection se compose d’un col de cygne, d’un piston et d’une buse, tous immergés dans le métal en fusion. Lorsque le piston descend, il propulse le métal à travers le col de cygne et hors de la buse, dans la cavité du moule. Lors de la course de retour, le col de cygne se remplit à nouveau à partir du creuset et le cycle recommence. La buse est chauffée séparément afin que le métal qu’elle contient ne se solidifie pas, et certaines machines maintiennent la buse remplie de métal en fusion entre deux injections afin de réduire le temps d’attente.
Le moulage en chambre chaude convient aux métaux à bas point de fusion qui ne réagissent pas de manière notable avec les composants en acier. Les alliages de zinc, d’étain et de plomb en sont des exemples courants, et certains alliages de magnésium peuvent également être moulés de cette manière à condition de disposer d’une machine adaptée et d’un gaz de protection adéquat. L'aluminium n'en fait pas partie, et pas seulement en raison de son point de fusion : à la température de coulée, il réagit avec les pièces à base de fer telles que le col de cygne et le piston, ce qui entraîne une usure rapide de ces dernières. Les alliages de zinc à forte teneur en aluminium sont généralement coulés dans des machines à chambre froide pour la même raison.
Fonctionnement du moulage sous pression en chambre chaude
Une fois le moule fermé, le piston remonte et découvre l'orifice de remplissage situé sur le côté du col de cygne, permettant ainsi au métal en fusion provenant du creuset de s'écouler sous la couche de liquide qui le recouvre. Le piston s'abaisse ensuite, poussant ce métal vers le haut le long du col de cygne et à travers la buse dans la cavité du moule. La buse rejoint la coulée du moule, et à partir de ce point, la pression du piston achemine le métal à travers la cavité. À la fin du remplissage, le piston maintient sa position avancée et continue d'exercer une pression sur la pièce moulée jusqu'à ce qu'elle se solidifie. Le moule s’ouvre, des broches d’éjection poussent la pièce vers l’extérieur, et la pièce moulée sort avec sa tige de coulée et son « biscuit » encore attachés ; ceux-ci sont ensuite découpés et renvoyés dans le creuset. La cavité est nettoyée et aspergée d’agent de démoulage, le moule se referme, et le piston remonte pour remplir à nouveau le col de cygne en vue de la coulée suivante.
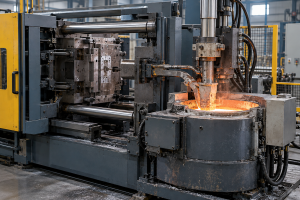
Comme la buse reste chaude et que son contact avec le moule est bref, et comme le métal passe du creuset à la cavité en suivant un trajet court sans être pratiquement exposé à l'air, le cycle reste court et il est plus facile de remplir des parois minces présentant des détails fins.
Avantages du moulage sous pression à chambre chaude
- Aucun transfert de métal liquide — Le métal fond et est conservé dans le creuset intégré à la machine ; il n'y a donc ni poche de coulée ni bras de dosage pour acheminer une dose mesurée vers l'unité d'injection. La masse fondue est ainsi moins exposée à l'air et maintient une température plus stable.
- Cycle court — En l'absence d'étape de coulée à la louche, le cycle se résume essentiellement à l'injection, à la solidification et au démoulage des pièces, ce qui permet d'obtenir un bon rendement horaire pour les pièces adaptées à ce procédé.
- Particulièrement adapté aux parois fines et aux détails minutieux — Un parcours de remplissage court et une température de fusion stable facilitent l'obtention d'une texture fine, de petites nervures et de sections minces.
- Charge thermique modérée sur le mécanisme d'injection — Le zinc, l'étain et le plomb fondent à des températures relativement basses, ce qui réduit les chocs thermiques subis par les moules et les pièces moulées par injection et limite ainsi le risque de fissuration thermique des moules.
- Retour simplifié des rebuts de production — Les portes, les biscuits et les débordements peuvent être directement réintroduits dans le creuset pour être refondus, sans passer par un circuit de récupération distinct.
Inconvénients du moulage sous pression à chambre chaude
- Gamme d'alliages restreinte — Le point de fusion et la compatibilité avec les composants en acier limitent ce procédé au zinc, à l'étain, au plomb et à certains alliages de magnésium. Les alliages d'aluminium et de cuivre ne peuvent pas être traités dans une machine à chambre chaude.
- Taille limitée des pièces — La course du piston et le volume du col de cygne limitent le débit, de sorte que la capacité d'injection ne permet pas de couvrir de grandes surfaces ou des sections épaisses. Les pièces moulées à chaud sont généralement de petite à moyenne taille.
- Les pièces moulées par injection sont des consommables — Le col de cygne, le piston et le creuset baignent dans la masse fondue et doivent être remplacés à intervalles réguliers ; l'entretien et les temps d'arrêt constituent donc un coût fixe lié au fonctionnement de la machine.
- Interaction entre le bain de fusion et les pièces en fer — Le contact permanent avec les composants en acier entraîne l'usure de ces pièces et des modifications de la composition de la masse fondue, que la production doit gérer par le choix des matériaux et le contrôle des procédés.
- Difficile d'atteindre un haut niveau de cohérence interne — Les pièces nécessitant une étanchéité élevée ou une qualité interne optimale requièrent généralement des procédés de moulage sous pression structurels, tels que le moulage sous vide poussé, et ces procédés sont principalement mis en œuvre sur des machines à chambre froide.
Qu'est-ce que le moulage sous pression à chambre froide ?
Le moulage sous pression à chambre froide sépare la fusion de l'injection. Le métal est fondu et conservé dans un four séparé, et la machine elle-même ne comporte pas de bain de fusion. L'unité d'injection est une chambre d'injection horizontale contenant un piston ; la chambre n'entre en contact avec le métal liquide qu'au moment de l'injection et reste « froide » le reste du temps. Le métal est prélevé du four, versé par l'orifice de coulée dans la chambre d'injection, puis propulsé dans la cavité du moule par le piston.
La gamme d'alliages est plus large que pour la coulée en chambre chaude. L'aluminium, le cuivre et les alliages de cuivre, certains alliages de magnésium ainsi que les alliages de zinc à haute teneur en aluminium sont tous moulés selon ce procédé. Les machines horizontales prédominent : la chambre de projection est disposée horizontalement et la busette de coulée est fixée à son extrémité avant ; les machines verticales sont utilisées pour des géométries spéciales ou des opérations nécessitant l'insertion d'éléments dans le moule.
Fonctionnement du moulage sous pression en chambre froide
Le four fait fondre le métal, l'affine et le maintient à la température de coulée requise, en procédant, si nécessaire, à un dégazage, à l'élimination des scories ou à un affinage du grain. Pour la coulée, une poche ou une unité de dosage prélève une quantité mesurée dans le four et la verse par l'orifice de coulée dans la chambre de coulée, qui contient à ce moment-là du métal liquide et l'air qui l'entoure. Le piston commence à avancer à faible vitesse, poussant le métal vers l'avant et expulsant l'air présent dans la chambre et la cavité par les évents de la matrice. Cette partie de la course correspond à l'injection lente. Lorsque le métal atteint la buse, le piston passe en mode rapide et remplit la cavité en très peu de temps. À la fin du remplissage, le piston reste en position avancée et maintient une pression sur le métal qui n’est pas encore complètement solidifié, compensant ainsi le retrait de solidification.
La pièce moulée refroidit dans le moule jusqu’à ce qu’elle soit suffisamment rigide pour être manipulée ; le moule s’ouvre alors et des broches d’éjection poussent la pièce vers l’extérieur, accompagnée de sa masselotte et de son biscuit. La masselotte et le biscuit sont découpés, puis la pièce moulée est acheminée vers l’étape de finition, tandis que le moule est nettoyé, aspergé et refermé pour le cycle suivant. Par rapport au moulage à chambre chaude, chaque cycle de moulage à chambre froide comprend une étape de transvasement et de coulée, et la chambre de moulage ainsi que le piston se séparent ensuite du métal, ce qui allonge la durée du cycle.
Avantages du moulage sous pression à chambre froide
- Concerne les alliages à haut point de fusion — L’aluminium, le cuivre et les alliages de cuivre, certains alliages de magnésium ainsi que les alliages de zinc à forte teneur en aluminium sont tous traités sur des machines à chambre froide ; changer d’alliage implique donc de changer la matrice et les paramètres de traitement, et non le processus lui-même.
- Permet de manipuler des pièces de plus grande taille — La capacité de la chambre d’injection et la force de serrage pouvant être très élevées, il existe des équipements adaptés aux boîtiers et aux pièces structurelles de grande taille.
- Capacité d'injection accrue — Les presses à chambre froide fonctionnent généralement à une pression d'injection spécifique plus élevée que les presses à chambre chaude, ce qui, associé à une conception optimale des canaux de coulée et des évents, offre une meilleure capacité de remplissage pour les parois plus épaisses et les grandes surfaces projetées.
- Plus d'espace pour le traitement par fusion — Un four séparé facilite les opérations de dégazage, d'élimination des scories, d'affinage du grain et de filtration, et permet de contrôler la qualité de la fonte indépendamment de la machine.
- Équipements et chaîne d'approvisionnement bien rodés — Les machines de grand tonnage, les systèmes sous vide ainsi que les systèmes automatisés de coulée et d'extraction sont tous bien implantés, ce qui offre un large choix d'équipements.
Inconvénients du moulage sous pression à chambre froide
- Cycle plus long — Chaque coulée nécessite une étape de transvasement et de coulée, et la chambre de coulée doit ensuite être séparée du métal, ce qui explique que le rendement horaire soit inférieur à celui d'une machine à chambre chaude.
- Encore des chutes de tissu pour la course à pied — Les carottes, les canaux de coulée, les points d'injection et les excédents se solidifient avec la pièce moulée, ce qui réduit le rendement en matière et oblige à renvoyer les rebuts vers la refonte.
- Risque lié aux gaz entraînés et à la porosité — La coulée, le transfert et le remplissage à grande vitesse comportent tous un risque d’inclusion de gaz, et les pièces moulées conventionnelles en chambre froide présentent de la porosité. Lorsque un traitement thermique ou une soudure est nécessaire, il faut généralement recourir à des procédés de moulage structurels tels que le moulage sous vide poussé, le moulage par compression ou le moulage semi-solide.
- Charge thermique élevée sur la puce — Le métal en fusion use la cavité et entraîne un cycle thermique plus intense ; il convient donc d’accorder une attention particulière au matériau du moule, à la conception du système de refroidissement et à la durée de vie du moule.
- Coût plus élevé lié à la gestion du métal en fusion — La masse fondue doit être maintenue à haute température, ce qui entraîne une augmentation de la consommation d'énergie et nécessite la mise en place de mesures de sécurité lors de la fusion, du maintien à température et du transfert.
Principales différences entre le moulage sous pression à chambre chaude et à chambre froide
| Fonctionnalité | Moulage sous pression à chambre chaude | Moulage sous pression à chambre froide |
|---|---|---|
| Lieu de fusion | Creuset intégré à la machine | Four de fusion indépendant |
| Livraison de métaux | Le col de cygne permet un remplissage direct à partir du creuset | Dose mesurée versée dans la chambre de tir avant chaque tir |
| Mécanisme d'injection | Plongé dans la masse fondue, constamment à haute température | Il reste à l'écart du métal en fusion et n'entre en contact avec celui-ci que pendant l'injection |
| Alliages adaptés | Le zinc, l'étain, le plomb et certains alliages de magnésium | Aluminium, cuivre et alliages de cuivre, certains alliages de magnésium, alliages de zinc à forte teneur en aluminium |
| Taux de production | Plus rapide, sans étape de transvasement | Plus lentement, en versant à la louche chaque dose |
| Dimensions typiques des pièces | Principalement des pièces de petite à moyenne taille | Pièces de taille moyenne jusqu’aux pièces moulées structurelles de grande taille |
| Rendement en matière | Système pour petites séries, retour facile des chutes | Encore des chutes de bordure et de débordement |
| Charge thermique et entretien | Température de fusion plus basse ; col de cygne, piston et creuset maintenus à température | Température de fusion plus élevée ; chambre d'injection, piston et matrice maintenus à température |
Applications du moulage sous pression à chambre chaude et à chambre froide
Applications du moulage sous pression à chambre chaude
- Serrures et quincaillerie — Serrures de porte, cadenas de bagages, curseurs de fermeture éclair et boucles de ceinture : petites pièces en zinc à parois minces, produites en grande série et présentant des surfaces visibles.
- Équipements sanitaires et architecturaux — Poignées de robinet, poignées de porte, charnières et éléments décoratifs, généralement moulés en zinc puis plaqués ou revêtus.
- Électronique et télécommunications — Boîtiers de blindage, boîtiers de connecteurs et supports d'antenne de petite taille et à parois minces.
- Petites pièces automobiles — Agrafes, pièces de finition et composants d'instruments, principalement en alliages de zinc.
- Biens de consommation et jouets — Structures de jouets, pièces de maquettes et composants de petits appareils électroménagers.
- Pièces en magnésium à parois minces — Certains boîtiers d'ordinateurs portables et certaines structures d'appareils portables, fabriqués sous atmosphère contrôlée.
Applications du moulage sous pression en chambre froide
- Pièces du groupe motopropulseur et de la transmission — Carters de boîte de vitesses, carters d'embrayage et supports de moteur en aluminium, de taille moyenne et supérieure.
- Pièces structurelles pour l'automobile — Les tours d'amortisseurs, les joints longitudinaux, les sous-châssis et les grandes pièces moulées d'un seul tenant, pour lesquelles la résistance et la qualité interne sont essentielles.
- Véhicules électriques et composants de transmission électronique — Boîtiers de batteries, boîtiers de commande de puissance, plaques d'extrémité de moteur et plaques de refroidissement.
- Équipements industriels et de communication — Boîtiers de moteurs, carters de boîtes de vitesses, boîtiers de dissipateurs thermiques et pièces de stations de base.
- Pompes, vannes et composants électriques — Corps de pompe, corps de vanne et connecteurs électriques en alliage de cuivre.
- Outils électriques et appareils électroménagers — Corps d'outils, carters de pompe et carters de ventilateur en aluminium.
Comment choisir entre le moulage sous pression à chambre chaude et à chambre froide ?
Le choix commence par l'alliage, puis dépend de la taille de la pièce, du volume et du coût.
- Alliage — Le zinc, l'étain et le plomb, qui présentent une bonne compatibilité avec l'acier, nécessitent une chambre chaude ; l'aluminium, le cuivre et les alliages de cuivre, ainsi que les alliages de zinc à forte teneur en aluminium, nécessitent une chambre froide.
- Dimensions et géométrie de la pièce — Les pièces de petite à moyenne taille, à parois minces et présentant des détails fins, conviennent à une machine à chambre chaude ; les pièces plus grandes, les sections plus épaisses ou les surfaces de projection importantes nécessitent la capacité d’injection d’une machine à chambre froide.
- Volume et durée du cycle — Les petites pièces produites en grande quantité et de faible valeur tirent parti du cycle plus court de la chambre chaude ; le cycle plus long de la chambre froide convient aux pièces de taille moyenne et grande, pour des volumes adaptés à celles-ci.
- Outillage et maintenance — Les machines à chambre chaude et les matrices sont moins chères à l'achat, mais le col de cygne, le piston et le creuset doivent être remplacés régulièrement ; les équipements et l'outillage à chambre froide sont plus coûteux, et la matrice est soumise à une charge thermique plus importante, ce qui allonge les délais de conception et de validation de l'outillage.
- Exigences en aval — Pour les pièces devant être étanches à la pression, soumises à un traitement thermique ou soudées, il convient de vérifier si une application structurelle, telle que le vide poussé, est prévue, et les exigences en matière de finition de surface doivent être définies parallèlement au choix de l’alliage.
- Comparaison des coûts — Le rendement des matières premières, le retour des rebuts, l'amortissement des équipements et le taux de rebut font partie du même calcul ; la comparaison du prix unitaire à elle seule reflète rarement la différence réelle.
Conclusion
La différence entre le moulage sous pression à chambre chaude et à chambre froide réside dans la manière dont le mécanisme d'injection entre en contact avec le métal en fusion. Dans le moulage à chambre chaude, le bain de fusion et le mécanisme d’injection forment une seule et même unité ; le mécanisme reste immergé, ce qui supprime l’étape de transfert. Cela raccourcit le cycle et convient particulièrement au zinc, à l’étain et au plomb — des alliages à bas point de fusion qui ne réagissent pas de manière notable avec l’acier. Le moulage à chambre froide sépare le four, verse une dose mesurée dans la chambre d’injection avant chaque injection et maintient le mécanisme hors du bain de fusion le reste du temps, ce qui lui permet de supporter la température de l’aluminium et du cuivre et de traiter des pièces de plus grande taille. Le choix de l’alliage est le point de départ ; la taille, le volume, la charge d’outillage et les exigences en aval déterminent ensuite le processus exact, et aucune des deux méthodes n’est généralement meilleure que l’autre — elles sont simplement mieux ou moins bien adaptées à une pièce et à une configuration de production données.