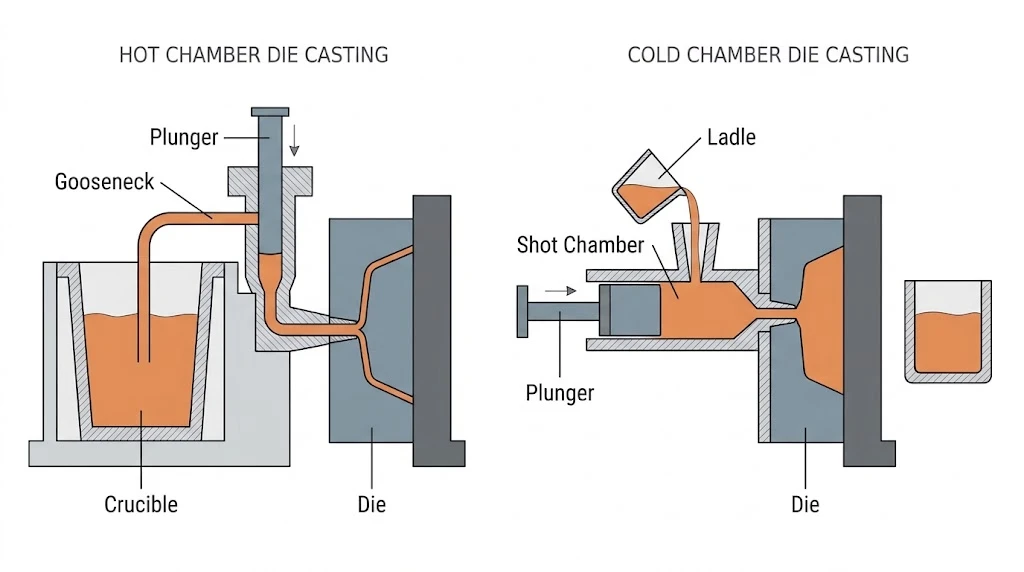
En la fundición a presión, el metal fundido se inyecta a alta presión en un molde de acero reutilizable, donde se enfría y se solidifica adoptando la forma deseada. Dependiendo de cómo el mecanismo de inyección entre en contacto con el metal, el proceso se divide en dos modalidades básicas: cámara caliente y cámara fría. Ambas se diferencian en la estructura de la máquina, en las aleaciones que pueden procesar y en cómo se organiza la producción.
Los términos «caliente» y «frío» se refieren a la temperatura del propio mecanismo de inyección, no a la matriz ni a la pieza fundida. En una máquina de cámara caliente, el mecanismo de inyección se encuentra sumergido en el metal líquido del horno de fusión. En una máquina de cámara fría, permanece alejado del metal líquido y solo entra en contacto con la aleación cuando se vierte una dosis medida para la siguiente inyección. Esa diferencia estructural determina la gama de aleaciones y la gama de piezas que cada proceso puede producir.
¿Qué es la fundición a presión en cámara caliente?
La fundición a presión en cámara caliente integra los procesos de fusión, mantenimiento de la temperatura y inyección en una sola máquina. El metal se funde y se mantiene en estado líquido en un crisol acoplado a la máquina, normalmente cerrado y protegido con un gas inerte para limitar el contacto con el aire. El mecanismo de inyección consta de un cuello de cisne, un émbolo y una boquilla, todos ellos sumergidos en el metal fundido. Cuando el émbolo desciende, impulsa el metal a través del cuello de cisne y lo expulsa por la boquilla hacia la cavidad del molde. En la carrera de retorno, el cuello de cisne se vuelve a llenar desde el crisol y el ciclo comienza de nuevo. La boquilla se calienta por separado para que el metal que contiene no se solidifique, y algunas máquinas mantienen la boquilla llena de metal fundido entre cada inyección para acortar el tiempo de espera.
La cámara caliente es adecuada para metales con bajos puntos de fusión que no reaccionan de forma apreciable con los componentes de acero. Las aleaciones de zinc, estaño y plomo son los casos más habituales, y algunas aleaciones de magnesio también pueden fundirse de esta forma si se dispone de la máquina adecuada y del gas de cobertura adecuado. El aluminio no es uno de ellos, y no solo por su punto de fusión: a la temperatura de fundición reacciona con las piezas a base de hierro, como el cuello de cisne y el émbolo, y estas piezas se desgastan rápidamente. Las aleaciones de zinc con un alto contenido en aluminio se funden normalmente en máquinas de cámara fría por la misma razón.
Cómo funciona la fundición a presión en cámara caliente
Una vez cerrado el troquel, el émbolo se desplaza hacia arriba y deja al descubierto el orificio de llenado situado en el lateral del cuello de cisne, lo que permite que el metal fundido del crisol fluya por debajo de la capa de líquido que se encuentra por encima. A continuación, el émbolo desciende, empujando ese metal por el cuello de cisne y a través de la boquilla hacia la cavidad del molde. La boquilla se une al bebedero del molde y, a partir de ese punto, la presión del émbolo impulsa el metal a través de la cavidad. Al finalizar el llenado, el émbolo se mantiene en su posición adelantada y sigue ejerciendo presión sobre la pieza fundida hasta que se solidifica. El molde se abre, los pasadores de expulsión empujan la pieza hacia fuera y la pieza fundida sale con el bebedero y el «biscuit» aún adheridos, que se recortan y se devuelven al crisol. La cavidad se limpia y se rocía con agente desmoldeante, el molde se cierra y el émbolo se desplaza hacia arriba para volver a llenar el cuello de cisne para la siguiente inyección.
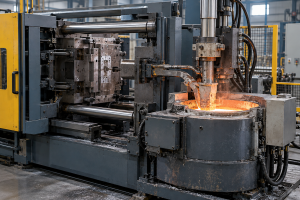
Dado que la boquilla se mantiene caliente y su contacto con el molde es breve, y dado que el metal se desplaza desde el crisol hasta la cavidad a lo largo de un recorrido corto sin apenas exposición al aire, el ciclo se mantiene compacto y resulta más fácil rellenar paredes delgadas con detalles finos.
Ventajas de la fundición a presión en cámara caliente
- No se produce transferencia de metal líquido — El metal se funde y se mantiene en el crisol integrado en la máquina, por lo que no hay ninguna cuchara ni brazo dosificador que transporte una dosis medida a la unidad de inyección. La masa fundida está menos expuesta al aire y mantiene una temperatura más constante.
- Ciclo corto — Sin una etapa de colada, el ciclo consiste básicamente en la inyección, la solidificación y la extracción de la pieza, lo que permite obtener un buen rendimiento por hora en piezas adecuadas para el proceso.
- Ideal para paredes finas y detalles precisos — Una trayectoria de llenado corta y una temperatura de fusión estable facilitan la obtención de una textura fina, nervaduras pequeñas y secciones delgadas.
- Carga térmica moderada en el mecanismo de inyección — El zinc, el estaño y el plomo se funden a temperaturas relativamente bajas, por lo que los moldes y las piezas moldeadas por inyección sufren menos choques térmicos y el agrietamiento por calor en los moldes es un problema menos frecuente.
- Fácil devolución de los residuos de producción — Las compuertas, las galletas y el exceso pueden volver directamente al crisol para su refundición sin necesidad de un proceso de recuperación independiente.
Desventajas de la fundición a presión en cámara caliente
- Gama limitada de aleaciones — El punto de fusión y la compatibilidad con los componentes de acero limitan el proceso al zinc, el estaño, el plomo y algunas aleaciones de magnesio. Las aleaciones de aluminio y cobre no pueden procesarse en una máquina de cámara caliente.
- Tamaño limitado de las piezas — La carrera del émbolo y el volumen del cuello de cisne limitan la inyección, por lo que la capacidad de inyección no alcanza grandes superficies proyectadas ni secciones gruesas. Las piezas de cámara caliente suelen ser de tamaño pequeño a mediano.
- Las piezas moldeadas por inyección son consumibles — El cuello de cisne, el émbolo y el crisol se sumergen en el material fundido y deben sustituirse periódicamente, por lo que el mantenimiento y el tiempo de inactividad suponen un coste fijo en el funcionamiento de la máquina.
- Interacción entre el baño de fusión y las piezas de hierro — El contacto continuo con los componentes de acero provoca el desgaste de dichas piezas y cambios en la composición del metal fundido, algo que la producción debe gestionar mediante la elección de los materiales y el control de los procesos.
- Es difícil alcanzar un alto nivel de solidez interna — Las piezas que requieren una estanqueidad elevada o una alta calidad interna suelen requerir procesos de fundición a presión estructurales, como el de alto vacío, y dichos procesos se llevan a cabo principalmente en máquinas de cámara fría.
¿Qué es la fundición a presión en cámara fría?
En la fundición a presión con cámara fría, la fusión se separa de la inyección. El metal se funde y se mantiene en un horno independiente, y la propia máquina no cuenta con un depósito de metal fundido. La unidad de inyección es una cámara de inyección horizontal con un émbolo en su interior; la cámara solo entra en contacto con el metal líquido en el momento de la inyección y permanece «fría» el resto del tiempo. El metal se extrae del horno, se vierte a través del orificio de vertido en la cámara de inyección y es impulsado hacia la cavidad del molde por el émbolo.
La gama de aleaciones es más amplia que en el caso de la cámara caliente. El aluminio, el cobre y las aleaciones de cobre, algunas aleaciones de magnesio y las aleaciones de zinc con alto contenido en aluminio se funden todas de esta manera. Predominan las máquinas horizontales, en las que la cámara de inyección funciona en posición horizontal y el canal de colada se coloca en su extremo delantero; las máquinas verticales se utilizan para geometrías especiales o trabajos que requieren la inserción de insertos en el molde.
Cómo funciona la fundición a presión en cámara fría
El horno funde el metal, lo refina y lo mantiene a la temperatura de colada requerida, aplicando procesos de desgasificación, eliminación de escoria o refinamiento de grano según sea necesario. Para la inyección, una cuchara o unidad de dosificación toma una cantidad medida del horno y la vierte a través del orificio de colada en la cámara de inyección, que en ese momento contiene metal líquido y el aire que lo rodea. El émbolo comienza a avanzar a baja velocidad, empujando el metal hacia el extremo delantero y expulsando el aire de la cámara y la cavidad a través de los orificios de ventilación del troquel. Esta parte de la carrera es la inyección lenta. Cuando el metal llega a la entrada de colada, el émbolo pasa a su fase rápida y llena la cavidad en muy poco tiempo. Al finalizar el llenado, el émbolo permanece adelantado y mantiene la presión sobre el metal que aún no se ha solidificado por completo, compensando así la contracción por solidificación.
La pieza fundida se enfría en el molde hasta que adquiere la rigidez suficiente para poder manipularla; a continuación, el molde se abre y los pasadores de expulsión empujan la pieza hacia fuera junto con el bebedero y el «biscuit». Se recortan el bebedero y el «biscuit», y la pieza fundida pasa al proceso de acabado, mientras que el molde se limpia, se rocía y se cierra para el siguiente ciclo. En comparación con la cámara caliente, cada inyección en cámara fría incluye una fase de colada y vertido, y la cámara de inyección y el émbolo se separan del metal a continuación, por lo que el ciclo es más largo.
Ventajas de la fundición a presión en cámara fría
- Abarca las aleaciones de alto punto de fusión — El aluminio, el cobre y las aleaciones de cobre, algunas aleaciones de magnesio y las aleaciones de zinc con alto contenido en aluminio se procesan en máquinas de cámara fría, y cambiar de aleación implica cambiar el troquel y los parámetros del proceso, pero no el proceso en sí.
- Admite piezas de mayor tamaño — La capacidad de la cámara de inyección y la fuerza de sujeción pueden ser muy elevadas, por lo que existen equipos disponibles para carcasas y piezas estructurales de gran tamaño.
- Mayor capacidad de inyección — Las máquinas de cámara fría suelen funcionar a una presión de inyección específica más alta que las de cámara caliente, lo que, junto con un diseño adecuado del canal de inyección y de la ventilación, proporciona una mayor capacidad de llenado en paredes más gruesas y áreas proyectadas de gran tamaño.
- Más espacio para el tratamiento de la masa fundida — Un horno independiente facilita las operaciones de desgasificación, eliminación de escoria, refinado del grano y filtración, y permite controlar la calidad de la fundición independientemente de la máquina.
- Equipos y cadena de suministro consolidados — Las máquinas de gran tonelaje, los sistemas de vacío y los procesos automatizados de colada y extracción están muy extendidos, por lo que existe una amplia variedad de equipos entre los que elegir.
Desventajas de la fundición a presión en cámara fría
- Ciclo más largo — Cada colada requiere una fase de dosificación y vertido, y la cámara de colada tiene que separarse del metal a continuación, por lo que la producción por hora es menor que en una máquina de cámara caliente.
- Más recortes de «Runner» — El bebedero, los canales de colada, las entradas de colada y el exceso de material se solidifican junto con la pieza fundida, lo que reduce el rendimiento del material y obliga a volver a fundir los desechos.
- Riesgo de gas arrastrado y porosidad — Tanto el vertido como la transferencia y el llenado a alta velocidad conllevan el riesgo de que queden gases atrapados, y las piezas fundidas convencionales en cámara fría presentan porosidad. Cuando se requiere un tratamiento térmico o soldadura, suele ser necesario recurrir a técnicas estructurales como la fundición al alto vacío, la fundición por compresión o la fundición semisólida.
- Elevada carga térmica en el chip — El metal fundido erosiona la cavidad y provoca un ciclo térmico más intenso, por lo que hay que prestar especial atención al material del troquel, al diseño del sistema de refrigeración y a la vida útil del troquel.
- Mayor coste de la gestión del metal fundido — El material fundido debe mantenerse a alta temperatura, lo que aumenta el consumo de energía y las medidas de seguridad necesarias durante los procesos de fusión, mantenimiento a temperatura y traslado.
Diferencias clave entre la fundición a presión en cámara caliente y en cámara fría
| Característica | Fundición a presión en cámara caliente | Fundición a presión en cámara fría |
|---|---|---|
| Lugar de fusión | Crisol integrado en la máquina | Horno de fusión independiente |
| Entrega de metal | El cuello de cisne se llena directamente desde el crisol | Dosis medida vertida en la cámara de disparo antes de cada disparo |
| Mecanismo de inyección | Sumergido en el metal fundido, a una temperatura constante | Permanece alejado del metal fundido y solo entra en contacto con él durante la inyección |
| Aleaciones adecuadas | Zinc, estaño, plomo y algunas aleaciones de magnesio | Aluminio, cobre y aleaciones de cobre, algunas aleaciones de magnesio, aleaciones de zinc con alto contenido en aluminio |
| Tasa de producción | Más rápido, sin necesidad de servir con cucharón | Más despacio, sirviendo con el cucharón y vertiendo cada chupito |
| Tamaño típico de una pieza | Principalmente piezas pequeñas y medianas | Piezas de tamaño mediano hasta piezas de fundición estructurales de gran tamaño |
| Rendimiento del material | Sistema de tiradas cortas, fácil recuperación de los residuos | Más restos de reborde y desbordamiento |
| Carga térmica y mantenimiento | Temperatura de fusión más baja; se mantienen el cuello de cisne, el émbolo y el crisol | Temperatura de fusión más alta; cámara de inyección, émbolo y matriz se mantienen |
Aplicaciones de la fundición a presión en cámara caliente y en cámara fría
Aplicaciones de la fundición a presión en cámara caliente
- Cerraduras y herrajes — Cerraduras de puertas, candados para maletas, cursores de cremallera y hebillas de cinturón: piezas pequeñas de zinc con paredes delgadas, de gran volumen y con superficies visibles.
- Accesorios sanitarios y arquitectónicos — Manetas de grifos, pomos de puertas, bisagras y piezas decorativas, que suelen fabricarse mediante fundición de zinc y, posteriormente, se recubren o se galvanizan.
- Electrónica y comunicaciones — Cajas de blindaje, carcasas de conectores y soportes para antenas en formatos pequeños y de paredes finas.
- Pequeñas piezas de automóvil — Abatones, molduras y componentes de instrumentos, principalmente de aleaciones de zinc.
- Bienes de consumo y juguetes — Estructuras de juguetes, piezas de maquetas y componentes de pequeños electrodomésticos.
- Piezas de magnesio de pared delgada — Algunas carcasas de ordenadores portátiles y estructuras de dispositivos portátiles, fabricadas en atmósfera protectora.
Aplicaciones de la fundición a presión en cámara fría
- Componentes del sistema de propulsión y la transmisión — Cajas de cambio, carcasas de embrague y soportes de motor de aluminio, de tamaño mediano y superior.
- Piezas estructurales para automóviles — Torres de amortiguadores, juntas longitudinales, subchasis y piezas fundidas de gran tamaño de una sola pieza, en las que la resistencia y la calidad interna son fundamentales.
- Vehículos eléctricos y componentes de propulsión electrónica — Carcasas de los paquetes de baterías, carcasas de control de potencia, placas finales de los motores y placas de refrigeración.
- Equipos industriales y de comunicaciones — Carcasas de motores, carcasas de cajas de cambios, carcasas de disipadores térmicos y piezas de estaciones base.
- Bombas, válvulas y componentes eléctricos — Cuerpos de bomba, cuerpos de válvulas y conectores eléctricos de aleación de cobre.
- Herramientas eléctricas y electrodomésticos — Cuerpos de herramientas, carcasas de bombas y carcasas de ventiladores de aluminio.
Cómo elegir entre la fundición a presión de cámara caliente y la de cámara fría
La elección comienza por la aleación y continúa con el tamaño de la pieza, el volumen y el coste.
- Aleación — El zinc, el estaño y el plomo, que presentan una buena compatibilidad con el acero, requieren una cámara caliente; el aluminio, el cobre y las aleaciones de cobre, así como las aleaciones de zinc con alto contenido en aluminio, requieren una cámara fría.
- Tamaño y geometría de la pieza — Las piezas pequeñas y medianas con paredes delgadas y detalles finos se adaptan bien a la cámara caliente; las piezas más grandes, con secciones más gruesas o con grandes superficies salientes requieren la capacidad de inyección de una máquina de cámara fría.
- Volumen y tiempo de ciclo — Las piezas pequeñas, de gran volumen y bajo valor, se benefician del ciclo más corto de la cámara caliente; el ciclo más largo de la cámara fría es adecuado para piezas medianas y grandes, con volúmenes acordes a su tamaño.
- Equipamiento y mantenimiento — Las máquinas de cámara caliente y los troqueles tienen un coste inicial menor, pero el cuello de cisne, el émbolo y el crisol deben sustituirse periódicamente; los equipos y las herramientas de cámara fría son más caros, y el troquel soporta una carga térmica mayor, por lo que el diseño y la validación de las herramientas requieren más tiempo.
- Requisitos posteriores — En el caso de las piezas que deben ser estancas a la presión, someterse a un tratamiento térmico o soldarse, es necesario confirmar si se aplica un criterio estructural, como el alto vacío, y los requisitos de acabado superficial deben determinarse junto con la elección de la aleación.
- Comparación de costes — El rendimiento del material, la recuperación de residuos, la amortización de los equipos y la tasa de rechazo forman parte del mismo cálculo; comparar únicamente el precio por unidad rara vez refleja la diferencia real.
Conclusión
La diferencia entre la fundición a presión de cámara caliente y la de cámara fría radica en cómo el mecanismo de inyección entra en contacto con el metal líquido. En la cámara caliente, el baño de fusión y el mecanismo de inyección forman una sola unidad, lo que mantiene el mecanismo sumergido y elimina la etapa de transferencia; esto acorta el ciclo y resulta adecuado para el zinc, el estaño y el plomo —aleaciones con bajos puntos de fusión que no reaccionan de forma apreciable con el acero—. La cámara fría separa el horno, vierte una dosis medida en la cámara de inyección antes de cada inyección y mantiene el mecanismo fuera del baño de fundido el resto del tiempo, lo que le permite soportar la temperatura del aluminio y el cobre y fabricar piezas de mayor tamaño. La elección de la aleación es el punto de partida; a continuación, el tamaño, el volumen, la carga de utillaje y los requisitos posteriores determinan el proceso exacto, y, por lo general, ninguna de las dos vías es mejor que la otra, sino que simplemente se adapta mejor o peor a una pieza y una configuración de producción concretas.