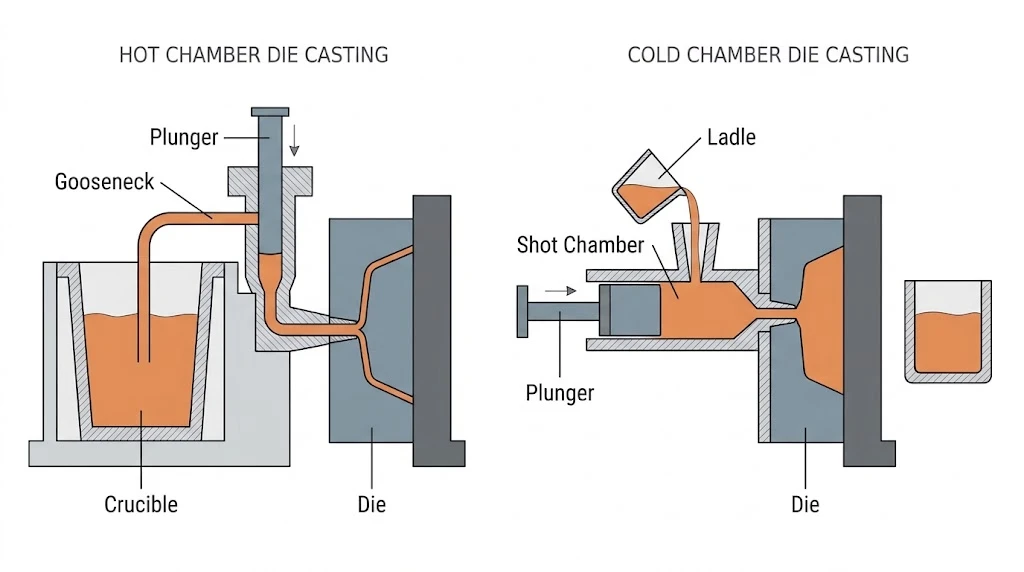
ダイカストとは、溶融金属を高圧で再利用可能な鋼製金型に射出し、そこで冷却・凝固させて所定の形状に成形するプロセスです。金属と射出機構が接触する仕組みの違いにより、このプロセスは「ホットチャンバー」と「コールドチャンバー」という2つの基本的な形態に分類されます。これら2つは、機械の構造、使用可能な合金、および生産体制において異なります。
「ホット」や「コールド」という言葉は、金型や鋳造品ではなく、射出機構自体の温度を表すものです。 ホットチャンバー式成形機では、射出機構は溶解炉内の溶融金属に浸漬された状態で配置されます。一方、コールドチャンバー式成形機では、射出機構は溶融金属から隔離されており、次の射出のために定量の合金が注入される際にのみ合金と接触します。この構造上の違いによって、各プロセスで対応可能な合金の範囲や部品の範囲が決まります。
ホットチャンバーダイカストとは?
ホットチャンバーダイカストは、溶解、保持、射出の各工程を1台の機械に統合したものです。金属は、機械に取り付けられたるつぼ内で溶解され、液状に保たれます。通常、このるつぼは密閉され、空気との接触を制限するために保護ガスで覆われています。 射出機構は、グースネック、プランジャー、ノズルで構成されており、これらはすべて溶湯中に浸漬されています。プランジャーが下降すると、金属をグースネックを通してノズルから押し出し、金型のキャビティ内に注入します。プランジャーが上昇するストロークでは、グースネックがるつぼから溶湯を補充し、サイクルが再び始まります。 ノズルは、内部の金属が凝固しないよう個別に加熱されており、一部の機械では、待ち時間を短縮するために、射出の合間にノズル内に溶融金属を充填し続けておくものもあります。
ホットチャンバーは、融点が低く、鋼製部品と顕著な反応を起こさない金属に適しています。亜鉛、スズ、鉛の合金が一般的な例であり、適切な設備とカバーガスがあれば、一部のマグネシウム合金もこの方式で鋳造可能です。 アルミニウムはこれらに含まれませんが、それは単に融点が低いからというだけではありません。鋳造温度では、グースネックやプランジャーなどの鉄系部品と反応し、それらの部品が急速に摩耗してしまうからです。アルミニウム含有量の高い亜鉛合金も、同じ理由から通常はコールドチャンバー式鋳造機で鋳造されます。
ホットチャンバーダイカストの仕組み
金型が閉じられると、プランジャーが上昇してグースネックの側面にある充填口を開放し、るつぼからの溶融金属が、その上にある液面の下を通り抜けて流入できるようになります。 その後、プランジャーが下方に押し下げられ、その溶融金属をグースネックを伝ってノズルを通じ、金型のキャビティへと送り込みます。ノズルは金型のスプルーと接合し、その地点からプランジャーの圧力によって溶融金属がキャビティ内へと押し進められます。充填が完了すると、プランジャーは前方位置を維持し、鋳物が凝固するまで圧力をかけ続けます。 金型が開き、エジェクタピンが部品を押し出すと、鋳造品はスプルーとビスケットが付いたまま取り出される。これらは切り取られてるくろに戻される。キャビティは洗浄され、離型剤が噴霧された後、金型が閉じ、プランジャーが上昇してグースネックを補充し、次の鋳造に備える。
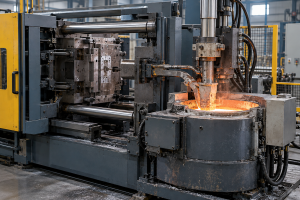
ノズルは高温のままであり、金型との接触時間も短いため、また、金属がるつぼからキャビティへと、空気にほとんど触れることなく短い経路を移動するため、サイクル時間が短縮され、細部の精細な薄肉部も充填しやすくなります。
ホットチャンバーダイカストの利点
- 液体金属の移送は行われない — 金属は機械に組み込まれたるつぼ内で溶融・保持されるため、計量された量を射出ユニットへ運ぶ取鍋や計量アームは必要ありません。これにより、溶融金属が空気に触れる機会が減り、温度をより安定して保つことができます。
- 短サイクル — 掬い取り工程がないため、このサイクルは基本的に射出、凝固、成形品の取り出しという手順で構成されており、このプロセスに適した成形品については、1時間あたりの生産量が高くなります。
- 薄い壁や細かいディテールに最適です — 充填経路が短く、溶融温度が安定していると、きめ細かな質感、細いリブ、薄い断面を容易に成形できます。
- 射出機構にかかる熱負荷は中程度である — 亜鉛、スズ、鉛は比較的低い温度で溶融するため、金型や射出成形部品にかかる熱衝撃が少なく、金型の熱ひび割れもそれほど問題になりません。
- 工程で発生したスクラップの返却が簡単 — ゲート、ビスケット、およびオーバーフローは、別途回収工程を経ることなく、そのままるつぼに戻して再溶解することができます。
ホットチャンバーダイカストの欠点
- 合金範囲が狭い — 融点や鋼製部品との相性の問題により、このプロセスは亜鉛、スズ、鉛、および一部のマグネシウム合金に限定されます。アルミニウムや銅合金は、ホットチャンバー式装置では処理できません。
- 部品サイズの制限 — プランジャーのストロークとグースネック部の容積によって射出量が制限されるため、射出能力は広い投影面積や厚肉部には及ばない。通常、熱室部品は小~中サイズである。
- 射出成形部品は消耗品です — グースネック、プランジャー、るつぼは溶融物の中に浸かっているため、定期的に交換する必要があり、そのため、メンテナンスや稼働停止時間は、この機械を稼働させる上での恒常的なコストとなっている。
- 溶融金属と鉄系部品との相互作用 — 鋼製部品との継続的な接触は、それらの部品の摩耗や溶融金属の組成変化を引き起こすため、生産現場では材料の選定や工程管理を通じてこれらに対処しなければならない。
- 高い内部健全性を満たすのは難しい — 高い気密性や高い内部品質が求められる部品には、通常、高真空などの構造用ダイカスト工法が採用され、こうした工法は主にコールドチャンバー式機械を用いて行われます。
コールドチャンバーダイカストとは?
コールドチャンバーダイカストでは、溶解工程と射出工程が分離されています。金属は別の炉で溶解・保持され、機械本体には溶湯槽がありません。射出ユニットは、内部にプランジャーを備えた水平型ショットチャンバーであり、このチャンバーは射出の瞬間にのみ溶融金属と接触し、それ以外の時間は「冷えた」状態にあります。 溶融金属は炉から取り出され、注入口を通じて射出室に注がれ、プランジャーによって金型キャビティ内に押し込まれます。
この合金範囲は、ホットチャンバー鋳造よりも広い。 アルミニウム、銅および銅合金、一部のマグネシウム合金、高アルミニウム亜鉛合金などは、すべてこの方法で鋳造されます。水平型鋳造機が主流であり、ショットチャンバーは水平方向に配置され、ダイのスプルーはその前端に取り付けられています。一方、垂直型鋳造機は、特殊な形状の鋳造や、ダイにインサートを装填する必要がある作業に使用されます。
コールドチャンバーダイカストの仕組み
この炉では、金属を溶解・精錬し、所定の鋳造温度に維持するとともに、必要に応じて脱ガス、スラグ除去、または結晶粒微細化を行います。 鋳込みの際、取鍋または計量装置が炉から所定の量を汲み上げ、それを鋳込み孔を通じて鋳込み室に注ぎ込む。この時点で、鋳込み室には溶融金属とその周囲の空気が含まれている。 プランジャーは低速で前進を開始し、金属を前端に向かって押し出し、チャンバーとキャビティ内の空気をダイのベントから排出します。ストロークのこの部分は「スローショット」と呼ばれます。金属がゲートに到達すると、プランジャーは高速段階に切り替わり、ごく短時間でキャビティを充填します。 充填終了時、プランジャーは前進した状態を維持し、まだ完全に凝固していない金属に圧力をかけ続けることで、凝固収縮を相殺する。
鋳造品は、取り扱えるほど十分に固まるまで金型内で冷却され、その後金型が開き、エジェクタピンによって鋳造品がスプルーやビスケットとともに押し出されます。ランナーとビスケットが切り取られ、鋳造品は仕上げ工程へ移されます。一方、金型は洗浄・スプレー処理が行われた後、次のサイクルに向けて閉じられます。 ホットチャンバーと比較して、コールドチャンバーの鋳造では毎回、取鍋による鋳込み工程が含まれ、さらに鋳造後のショットチャンバーとプランジャーが溶融金属から分離されるため、サイクル時間が長くなります。
コールドチャンバーダイカストの利点
- 高融点合金を対象とする — アルミニウム、銅および銅合金、一部のマグネシウム合金、高アルミニウム亜鉛合金はすべてコールドチャンバー式プレス機で加工され、合金を切り替える際は、工程そのものを変更するのではなく、金型と工程設定を変更するだけで済みます。
- 大きな部品にも対応 — 射出室の容量と型締力は非常に大きく設定できるため、大型のハウジングや構造部品に対応できる設備が用意されています。
- より高い射出能力 — コールドチャンバー式成形機は、一般的にホットチャンバー式成形機よりも高い比射出圧力で作動するため、適切なランナーおよびベント設計と組み合わせることで、肉厚の厚い部品や投影面積の大きな部品において、より高い充填能力を発揮します。
- 溶融処理のためのスペースがさらに確保される — 独立した炉を設けることで、脱ガス、スラグ除去、結晶粒微細化、およびろ過の作業が容易になり、鋳造機とは独立して溶湯の品質を管理できるようになります。
- 確立された設備とサプライチェーン — 大容量の機械、真空システム、および自動取鍋・汲出しシステムはいずれも広く普及しているため、設備の選択肢は豊富にある。
コールドチャンバーダイカストの欠点
- より長いサイクル — すべてのショットには、溶湯をすくい上げて注ぐ工程が必要であり、その後、ショットチャンバーを鋳物から取り外す必要があるため、1時間あたりの生産量はホットチャンバー式鋳造機よりも低くなります。
- ランナーのスクラップ、そのほか — スプルー、ランナー、ゲート、オーバーフローはすべて鋳物とともに凝固するため、材料の歩留まりが低下し、スクラップは再溶解工程に戻されることになる。
- ガス混入および気孔率のリスク — 注湯、移送、高速充填のいずれも、ガスの閉じ込めが生じる可能性があり、従来のコールドチャンバー鋳造品には気孔が含まれています。熱処理や溶接が必要な場合は、通常、高真空鋳造、スクイーズ鋳造、半固体鋳造などの構造的アプローチが必要となります。
- ダイへの高い熱負荷 — 溶融金属は金型キャビティを侵食し、より過酷な熱サイクルを引き起こすため、金型材料、冷却設計、および金型の寿命には細心の注意を払う必要がある。
- 溶銑の管理コストの増加 — 溶融物は高温に保たなければならないため、エネルギー消費量が増加するほか、溶解、保温、移送の各工程において必要な安全対策も増える。
ホットチャンバー式とコールドチャンバー式ダイカストの主な違い
| 特徴 | ホットチャンバーダイカスト | 冷室ダイカスト |
|---|---|---|
| 溶融箇所 | 機械に組み込まれたるつぼ | 独立型溶解炉 |
| 金属の納品 | グースネックはるつぼから直接充填する | 各ショットの前に、計量した用量をショットチャンバーに注ぐ |
| 注入機構 | 溶融物に浸かり、絶えず高温の状態にある | 溶融部からは離れており、射出中にのみ接触する |
| 適切な合金 | 亜鉛、スズ、鉛、および一部のマグネシウム合金 | アルミニウム、銅および銅合金、一部のマグネシウム合金、高アルミニウム亜鉛合金 |
| 生産率 | より迅速で、お玉ですくう工程が不要 | ペースを落とし、ショットごとにスプーンですくって注ぐ |
| 一般的な部品サイズ | 主に中小サイズの部品 | 中型の部品から大型の構造用鋳物まで |
| 材料歩留まり | ショートランナー方式、スクラップの回収が容易 | さらに多くのランナーやオーバーフローのスクラップ |
| 熱負荷と維持管理 | 溶融温度の低下;グースネック、プランジャー、るつぼの温度を維持 | 溶融温度が高い;ショットチャンバー、プランジャー、ダイは一定に保たれる |
ホットチャンバーおよびコールドチャンバーダイカストの用途
ホットチャンバーダイカストの用途
- 錠前および金物 — ドアロック、スーツケース用ロック、ジッパーのスライダー、ベルトのバックル:肉厚が薄く、生産数量が多く、目に見える表面を持つ小さな亜鉛製部品。
- 衛生設備および建築用金物 — 蛇口ハンドル、ドアハンドル、蝶番、装飾部品など。これらは通常、亜鉛鋳造された後、メッキやコーティングが施される。
- エレクトロニクスおよび通信 — 小型で薄肉な形状のシールド缶、コネクタハウジング、アンテナブラケット。
- 自動車用小型部品 — 主に亜鉛合金製のクリップ、トリム部品、および計器部品。
- 消費財および玩具 — おもちゃの部品、模型の部品、小型家電の部品。
- 薄肉マグネシウム部品 — 保護雰囲気下で製造される一部のノートパソコン筐体および携帯型機器の構造。
低温チャンバーダイカストの用途
- パワートレインおよびトランスミッション部品 — アルミ製の中型以上のトランスミッションハウジング、クラッチハウジング、およびエンジンブラケット。
- 自動車用構造部品 — ショックタワー、縦方向の接合部、サブフレーム、および強度と内部品質が重要な大型の一体鋳造品。
- EVおよび電子駆動部品 — バッテリーパックハウジング、パワーコントロールハウジング、モーターエンドプレート、およびコールドプレート。
- 産業用および通信用機器 — モーターハウジング、ギアボックスケーシング、ヒートシンクハウジング、および基地局用部品。
- ポンプ、バルブ、電気部品 — 銅合金のポンプ本体、バルブ本体、および電気コネクタ。
- 電動工具および家電製品 — 工具本体、ポンプハウジング、ファンハウジングはアルミニウム製。
ホットチャンバー式とコールドチャンバー式のダイカストの選び方
選択は合金から始まり、次に部品のサイズ、体積、コストの順に行われます。
- 合金 — 鋼との相性が良い亜鉛、スズ、鉛はホットチャンバーが適している。一方、アルミニウム、銅および銅合金、あるいはアルミニウム含有量の高い亜鉛合金は、コールドチャンバーを必要とする。
- 部品のサイズと形状 — 肉厚が薄く、細かなディテールを持つ中小サイズの部品にはホットチャンバーが適しています。一方、大型の部品、肉厚の厚い部分、または投影面積の大きい部品には、コールドチャンバー式成形機の射出能力が必要となります。
- 生産量とサイクルタイム — 生産数量が多く、単価の低い小型部品には、ホットチャンバーのサイクル時間が短いことが有利です。一方、コールドチャンバーのサイクル時間が長いことは、それに応じた生産数量の中型および大型部品に適しています。
- 工具および保守 — ホットチャンバー式の機械や金型は初期費用は安いが、グースネック、プランジャー、るつぼは定期的に交換する必要がある。一方、コールドチャンバー式の設備や金型は初期費用が高く、金型にかかる熱負荷も大きいため、金型の設計や検証に時間がかかる。
- 下流工程の要件 — 気密性、熱処理、または溶接が必要な部品については、高真空などの構造上の要件が適用されるかどうかを確認する必要があり、表面仕上げの要件は合金の選定と併せて決定すべきである。
- コスト比較 — 材料歩留まり、スクラップの回収率、設備の償却費、および不良率は、すべて同じ計算に含まれるものである。単価だけを比較しても、実際の違いが反映されることはめったにない。
結論
ホットチャンバー式とコールドチャンバー式のダイカストの違いは、射出機構が溶融金属とどのように接触するかにある。 ホットチャンバー方式では、溶融プールと射出機構を一体化した構造とし、機構を常に溶湯中に浸漬させた状態で維持することで、移送工程を省略します。これによりサイクルタイムが短縮され、鋼と顕著な反応を起こさない低融点合金である亜鉛、スズ、鉛に適しています。 コールドチャンバー式では、炉と射出機構が分離されており、各射出の前に定量の溶融金属を射出室に注ぎ込み、それ以外の時間は射出機構を溶融金属から遠ざけています。これにより、アルミニウムや銅の高温に対応し、より大型の部品を成形することが可能になります。 合金選びが判断の出発点となります。その後、サイズ、体積、金型への負荷、および下流工程の要件によって具体的なプロセスが決定されます。一般的に、どちらの方式が他方より優れているというわけではなく、特定の部品や生産体制に対して適しているか、あるいは適していないかという違いがあるだけです。