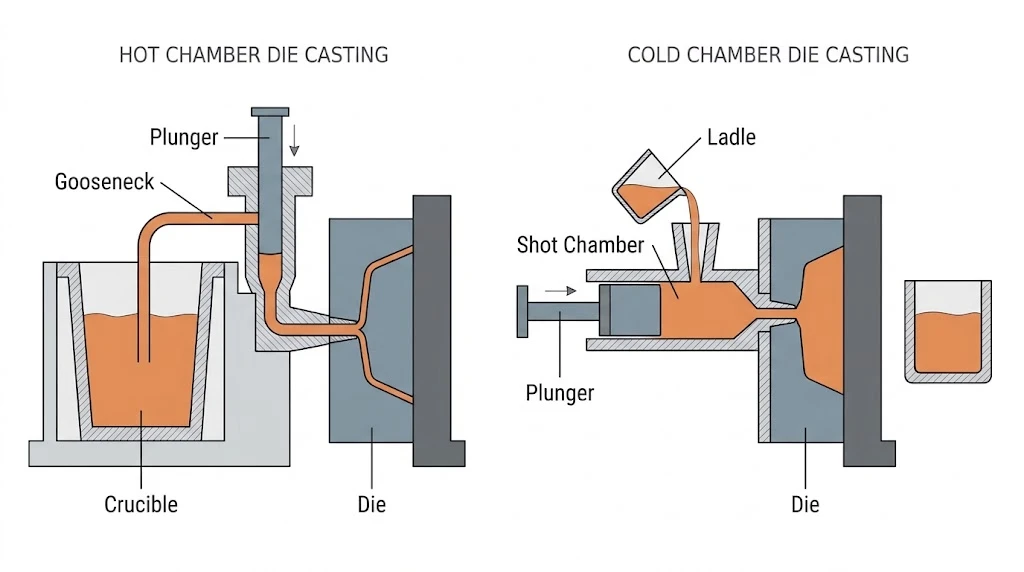
Beim Druckguss wird geschmolzenes Metall unter hohem Druck in eine wiederverwendbare Stahlform eingespritzt, wo es abkühlt und in der gewünschten Form erstarrt. Je nachdem, wie der Einspritzmechanismus auf das Metall trifft, unterscheidet man zwei grundlegende Verfahren: den Heißkammer- und den Kaltkammerguss. Die beiden Verfahren unterscheiden sich hinsichtlich des Maschinenaufbaus, der verarbeitbaren Legierungen und der Organisation der Produktion.
Die Begriffe „heiß“ und „kalt“ beschreiben die Temperatur des Einspritzmechanismus selbst, nicht die der Form oder des Gussteils. Bei einer Heißkammermaschine ist der Einspritzmechanismus vollständig in das flüssige Metall des Schmelzofens eingetaucht. Bei einer Kaltkammermaschine bleibt er vom flüssigen Metall ferngehalten und kommt erst mit der Legierung in Kontakt, wenn eine dosierte Menge für den nächsten Schuss eingegossen wird. Dieser konstruktive Unterschied bestimmt den Legierungsbereich und den Teilebereich, für die die jeweiligen Verfahren geeignet sind.
Was ist Warmkammer-Druckguss?
Beim Heißkammer-Druckguss werden Schmelzen, Warmhalten und Einspritzen in einer Maschine vereint. Das Metall wird in einem an der Maschine angebrachten Tiegel geschmolzen und in flüssigem Zustand gehalten; dieser Tiegel ist in der Regel gekapselt und mit Schutzgas umhüllt, um den Kontakt mit Luft zu begrenzen. Der Einspritzmechanismus besteht aus einem Schwanenhals, einem Kolben und einer Düse, die alle in die Schmelze eingetaucht sind. Wenn sich der Kolben nach unten bewegt, drückt er das Metall durch den Schwanenhals und aus der Düse in den Formhohlraum. Beim Rückhub füllt sich der Schwanenhals wieder aus dem Tiegel, und der Zyklus beginnt von Neuem. Die Düse wird separat beheizt, damit das Metall in ihrem Inneren nicht erstarrt, und bei einigen Maschinen wird die Düse zwischen den Schussvorgängen mit Schmelze gefüllt, um die Wartezeit zu verkürzen.
Das Heißkammerverfahren eignet sich für Metalle mit niedrigen Schmelzpunkten, die nicht nennenswert mit Stahlkomponenten reagieren. Zink-, Zinn- und Bleilegierungen sind hier die gängigsten Beispiele, und auch einige Magnesiumlegierungen können auf diese Weise gegossen werden, sofern die richtige Maschine und das richtige Schutzgas zur Verfügung stehen. Aluminium gehört nicht dazu, und das nicht nur wegen seines Schmelzpunkts: Bei Gießtemperatur reagiert es mit Teilen auf Eisenbasis wie dem Schwanenhals und dem Kolben, wodurch diese Teile schnell verschleißen. Zinklegierungen mit hohem Aluminiumgehalt werden aus demselben Grund normalerweise in Kaltkammermaschinen gegossen.
So funktioniert das Heißkammer-Druckgussverfahren
Sobald die Form geschlossen ist, bewegt sich der Kolben nach oben und gibt die Einfüllöffnung an der Seite des Schwanenhalses frei, sodass die Schmelze aus dem Tiegel unter den darüber liegenden Flüssigkeitsspiegel fließen kann. Anschließend wird der Kolben nach unten gedrückt, wodurch das Metall den Schwanenhals hinauf und durch die Düse in den Formhohlraum gedrückt wird. Die Düse trifft auf den Anguss der Form, und von diesem Punkt an befördert der Druck des Kolbens das Metall durch den Hohlraum. Am Ende des Füllvorgangs bleibt der Kolben in seiner vorderen Position und übt so lange Druck auf das Gussteil aus, bis es erstarrt ist. Die Form öffnet sich, Auswerferstifte drücken das Teil heraus, und das Gussteil verlässt die Form mit dem Anguss und dem Gussrest, die abgeschnitten und in den Tiegel zurückgeführt werden. Der Formhohlraum wird gereinigt und mit Trennmittel besprüht, die Form schließt sich, und der Kolben bewegt sich nach oben, um den Schwanenhals für den nächsten Gussvorgang wieder zu befüllen.
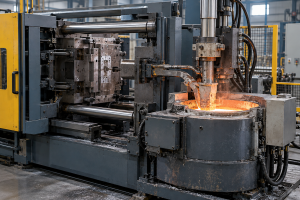
Da die Düse heiß bleibt und der Kontakt mit der Form nur kurz ist und da das Metall auf einem kurzen Weg vom Tiegel in den Formhohlraum gelangt, ohne dabei nennenswert der Luft ausgesetzt zu sein, bleibt der Zyklus kompakt, und dünne Wände mit feinen Details lassen sich leichter ausfüllen.
Vorteile des Heißkammer-Druckgusses
- Kein Transfer von flüssigem Metall — Das Metall schmilzt und verbleibt in dem in die Maschine integrierten Tiegel, sodass keine Gießpfanne oder kein Dosierarm erforderlich ist, um eine abgemessene Dosis zur Einspritzeinheit zu befördern. Die Schmelze ist weniger der Luft ausgesetzt und behält eine gleichmäßigere Temperatur bei.
- Kurzer Zyklus — Ohne Schöpfvorgang besteht der Zyklus im Wesentlichen aus Einspritzen, Erstarren und Entnahme des Teils, was bei für dieses Verfahren geeigneten Teilen eine gute Stundenleistung ermöglicht.
- Besonders gut geeignet für dünne Wände und feine Details — Ein kurzer Füllweg und eine konstante Schmelztemperatur erleichtern die Herstellung feiner Strukturen, kleiner Rippen und dünner Querschnitte.
- Mäßige Wärmebelastung des Einspritzmechanismus — Zink, Zinn und Blei schmelzen bei vergleichsweise niedrigen Temperaturen, sodass Formen und Spritzgussteile weniger starken Temperaturschwankungen ausgesetzt sind und das Auftreten von Hitzespalten in den Formen weniger häufig auftritt.
- Einfache Rückgabe von Prozessabfällen — Gussstücke, Abfälle und Überlauf können ohne gesonderten Rückgewinnungsprozess direkt zum Umschmelzen in den Schmelztiegel zurückgeführt werden.
Nachteile des Heißkammer-Druckgussverfahrens
- Eingeschränkter Legierungsbereich — Aufgrund des Schmelzpunkts und der Verträglichkeit mit Stahlbauteilen ist dieses Verfahren auf Zink, Zinn, Blei und einige Magnesiumlegierungen beschränkt. Aluminium- und Kupferlegierungen können nicht in einer Heißkammermaschine verarbeitet werden.
- Begrenzte Teilegröße — Der Kolbenhub und das Volumen des Schwanenhalses begrenzen die Spritzmenge, sodass die Spritzkapazität große Projektionsflächen oder dicke Wandstärken nicht abdeckt. Heißkammerteile sind in der Regel klein bis mittelgroß.
- Spritzgussteile sind Verbrauchsmaterialien — Der Schwanenhals, der Kolben und der Tiegel befinden sich in der Schmelze und müssen regelmäßig ausgetauscht werden, sodass Wartungs- und Ausfallzeiten zu den laufenden Kosten des Maschinenbetriebs gehören.
- Wechselwirkung zwischen Schmelze und Bauteilen auf Eisenbasis — Der ständige Kontakt mit Stahlbauteilen führt zu Verschleiß an diesen Teilen und zu Veränderungen in der Zusammensetzung der Schmelze, was in der Produktion durch die Wahl der Werkstoffe und die Prozesssteuerung ausgeglichen werden muss.
- Es ist schwierig, eine hohe innere Solidität zu erreichen — Bauteile, die eine hohe Druckdichtheit oder eine hohe innere Qualität erfordern, erfordern in der Regel strukturelle Druckgussverfahren wie beispielsweise Hochvakuum, und diese Verfahren werden hauptsächlich auf Kaltkammermaschinen durchgeführt.
Was ist Kaltkammer-Druckguss?
Beim Kaltkammer-Druckguss werden das Schmelzen und das Einspritzen voneinander getrennt. Das Metall wird geschmolzen und in einem separaten Ofen gehalten, und die Maschine selbst verfügt über kein Schmelzbad. Die Einspritzeinheit besteht aus einer horizontalen Einspritzkammer mit einem darin befindlichen Kolben; die Kammer kommt erst im Moment des Einspritzvorgangs mit flüssigem Metall in Berührung und ist den Rest der Zeit „kalt“. Das Metall wird aus dem Ofen entnommen, durch die Gießöffnung in die Einspritzkammer gegossen und vom Kolben in den Formhohlraum gedrückt.
Das Legungsspektrum ist breiter als bei der Heißkammergusstechnik. Aluminium, Kupfer und Kupferlegierungen, einige Magnesiumlegierungen sowie Zinklegierungen mit hohem Aluminiumanteil werden auf diese Weise gegossen. Es überwiegen horizontale Maschinen, bei denen die Schmelzkammer horizontal verläuft und der Anguss an ihrem vorderen Ende angebracht ist; vertikale Maschinen kommen bei speziellen Geometrien oder Aufgaben zum Einsatz, bei denen Einsätze in die Form eingelegt werden müssen.
So funktioniert das Kaltkammer-Druckgießen
Der Ofen schmilzt das Metall, raffiniert es und hält es auf der erforderlichen Gießtemperatur, wobei je nach Bedarf Entgasung, Schlackenentfernung oder Kornverfeinerung durchgeführt werden. Für den Guss entnimmt eine Gießpfanne oder Dosiereinheit eine abgemessene Menge aus dem Ofen und gießt sie durch die Gießöffnung in die Gusskammer, die zu diesem Zeitpunkt flüssiges Metall und die sie umgebende Luft enthält. Der Kolben fährt mit niedriger Geschwindigkeit vorwärts, drückt das Metall zum vorderen Ende und treibt die Luft in der Kammer und im Formhohlraum durch die Entlüftungskanäle der Form nach außen. Dieser Teil des Hubs wird als „langsamer Guss“ bezeichnet. Sobald das Metall den Anguss erreicht, wechselt der Kolben in die schnelle Phase und füllt den Formhohlraum in sehr kurzer Zeit. Am Ende des Füllvorgangs verbleibt der Kolben in der vorderen Position und übt weiterhin Druck auf das noch nicht vollständig erstarrte Metall aus, um die Erstarrungsschrumpfung auszugleichen.
Das Gussteil kühlt in der Form ab, bis es fest genug ist, um es zu handhaben; dann öffnet sich die Form, und Auswerferstifte drücken das Teil zusammen mit dem Anguss und dem Gusskern heraus. Der Anguss und der Gusskern werden abgeschnitten, und das Gussteil wird zur Nachbearbeitung weitergeleitet, während die Form gereinigt, besprüht und für den nächsten Zyklus geschlossen wird. Im Vergleich zur Heißkammer umfasst jeder Kaltkammer-Schuss einen Schöpf- und Gießschritt, und die Schusskammer sowie der Kolben trennen sich anschließend vom Metall, sodass der Zyklus länger dauert.
Vorteile des Kaltkammer-Druckgussverfahrens
- Umfasst hochschmelzende Legierungen — Aluminium, Kupfer und Kupferlegierungen, einige Magnesiumlegierungen sowie Zinklegierungen mit hohem Aluminiumanteil werden alle auf Kaltkammermaschinen verarbeitet, und ein Wechsel der Legierung erfordert lediglich den Austausch der Matrize und die Anpassung der Prozesseinstellungen, nicht jedoch eine Änderung des Verfahrens selbst.
- Geeignet für größere Teile — Die Formkammerkapazität und die Schließkraft lassen sich sehr hoch auslegen, sodass Anlagen für großformatige Gehäuse und Bauteile zur Verfügung stehen.
- Höhere Einspritzleistung — Kaltkammermaschinen arbeiten in der Regel mit einem höheren spezifischen Einspritzdruck als Heißkammermaschinen, was bei einer gut ausgelegten Anguss- und Entlüftungskonstruktion eine höhere Füllleistung bei dickeren Wandstärken und großen Projektionsflächen ermöglicht.
- Mehr Platz für die Schmelzbehandlung — Ein separater Ofen erleichtert die Entgasung, die Schlackenentfernung, die Kornverfeinerung und die Filtration und ermöglicht es, die Schmelzqualität unabhängig von der Maschine zu steuern.
- Ausgereifte Anlagen und Lieferkette — Maschinen mit hoher Kapazität, Vakuumsysteme sowie automatisierte Gieß- und Entnahmeverfahren sind mittlerweile fest etabliert, sodass eine große Auswahl an Anlagen zur Verfügung steht.
Nachteile des Kaltkammer-Druckgussverfahrens
- Längerer Zyklus — Bei jedem Schuss sind ein Schöpf- und ein Gießvorgang erforderlich, und die Schusskammer muss anschließend vom Metall getrennt werden, sodass die Stundenleistung geringer ist als bei einer Heißkammermaschine.
- Noch mehr Läufer-Schnipsel — Anguss, Angusskanäle, Angussstellen und Überlauf verfestigen sich zusammen mit dem Gussteil, was die Materialausbeute verringert und dazu führt, dass der Ausschuss zum Umschmelzen zurückgeführt wird.
- Risiko durch eingeschlossenes Gas und Porosität — Beim Gießen, Umfüllen und Hochgeschwindigkeitsabfüllen besteht stets die Gefahr des Gaseinschlusses, und herkömmliche Kaltkammergussteile weisen Porosität auf. Wenn eine Wärmebehandlung oder ein Schweißen erforderlich ist, sind in der Regel Verfahren wie Hochvakuum-, Squeeze- oder Halbfestguss erforderlich.
- Hohe thermische Belastung des Chips — Heißes Metall greift die Formkammer an und führt zu stärkeren Temperaturwechseln, weshalb dem Formmaterial, der Kühlkonstruktion und der Lebensdauer der Form besondere Aufmerksamkeit geschenkt werden muss.
- Höhere Kosten für die Handhabung von Roheisen — Die Schmelze muss auf einer hohen Temperatur gehalten werden, was den Energieverbrauch erhöht und zusätzliche Sicherheitsmaßnahmen beim Schmelzen, Warmhalten und Umfüllen erforderlich macht.
Wesentliche Unterschiede zwischen Warmkammer- und Kaltkammer-Druckguss
| Merkmal | Heißkammer-Druckguss | Kaltkammer-Druckguss |
|---|---|---|
| Schmelzort | In die Maschine integrierter Schmelztiegel | Separater Schmelzofen |
| Metalllieferung | Der Schwanenhals wird direkt aus dem Tiegel befüllt | Vor jedem Schuss wird eine abgemessene Dosis in die Schusskammer gefüllt |
| Einspritzmechanismus | In die Schmelze eingetaucht, ständig heiß | Hält Abstand zur Schmelze, kommt erst während des Spritzvorgangs damit in Kontakt |
| Geeignete Legierungen | Zink, Zinn, Blei und einige Magnesiumlegierungen | Aluminium, Kupfer und Kupferlegierungen, einige Magnesiumlegierungen, Zinklegierungen mit hohem Aluminiumanteil |
| Produktionsrate | Schneller, ohne Umfüllen | Langsamer, jeden Schuss mit der Kelle schöpfen und einschenken |
| Typische Bauteilgröße | Vorwiegend kleine bis mittelgroße Teile | Mittlere Teile bis hin zu großen Strukturgussteilen |
| Materialausbeute | System für kurze Lauflängen, einfache Rückführung von Reststücken | Weitere Reststücke und Überschussmaterial |
| Wärmebelastung und Instandhaltung | Niedrigere Schmelztemperatur; Schwanenhals, Kolben und Tiegel werden auf Temperatur gehalten | Höhere Schmelztemperatur; Spritzkammer, Kolben und Düse werden auf Temperatur gehalten |
Anwendungsbereiche des Warmkammer- und Kaltkammer-Druckgusses
Anwendungen im Heißkammer-Druckguss
- Schlösser und Beschläge — Türschlösser, Gepäckschlösser, Reißverschlussschieber und Gürtelschnallen: kleine Zinkteile mit dünnen Wänden, hohen Stückzahlen und sichtbaren Oberflächen.
- Sanitär- und Architekturarmaturen — Wasserhahngriffe, Türgriffe, Scharniere und Zierteile, die üblicherweise aus Zink gegossen und anschließend beschichtet oder überzogen werden.
- Elektronik und Kommunikation — Abschirmdosen, Steckergehäuse und Antennenhalterungen in kleinen, dünnwandigen Ausführungen.
- Kleine Automobilteile — Befestigungselemente, Zierleisten und Instrumententeile, überwiegend aus Zinklegierungen.
- Konsumgüter und Spielzeug — Spielzeugkonstruktionen, Modellbauteile und Komponenten für Kleingeräte.
- Dünnwandige Magnesiumteile — Bestimmte Laptop-Gehäuse und Gehäuse für tragbare Geräte, die unter Schutzatmosphäre hergestellt werden.
Anwendungen im Kaltkammer-Druckguss
- Antriebsstrang- und Getriebeteile — Getriebegehäuse, Kupplungsgehäuse und Motorhalterungen aus Aluminium, ab mittlerer Größe.
- Karosserieteile für Kraftfahrzeuge — Stoßdämpferhalterungen, Längsverbindungen, Hilfsrahmen und große einteilige Gussteile, bei denen es auf Festigkeit und innere Qualität ankommt.
- Elektrofahrzeuge und elektronische Antriebskomponenten — Gehäuse für Batteriepacks, Gehäuse für Leistungssteuerungen, Motorendplatten und Kühlplatten.
- Industrie- und Kommunikationsgeräte — Motorgehäuse, Getriebegehäuse, Kühlkörpergehäuse und Teile für Basisstationen.
- Pumpen, Ventile und elektrische Bauteile — Pumpengehäuse, Ventilgehäuse und elektrische Steckverbinder aus Kupferlegierungen.
- Elektrowerkzeuge und Haushaltsgeräte — Werkzeugkörper, Pumpengehäuse und Lüftergehäuse aus Aluminium.
So entscheiden Sie sich zwischen Warmkammer- und Kaltkammer-Druckguss
Die Auswahl beginnt mit der Legierung, gefolgt von der Bauteilgröße, dem Volumen und den Kosten.
- Legierung — Zink, Zinn und Blei, die gut mit Stahl verträglich sind, erfordern eine Heißkammer; Aluminium, Kupfer und Kupferlegierungen sowie Zinklegierungen mit hohem Aluminiumgehalt erfordern eine Kaltkammer.
- Teileabmessungen und Geometrie — Kleine bis mittelgroße Teile mit dünnen Wänden und feinen Details eignen sich für die Heißkammer; größere Teile, dickere Wandstärken oder große Projektionsflächen erfordern die Spritzgießleistung einer Kaltkammermaschine.
- Volumen und Zykluszeit — Kleinbauteile mit hohem Stückzahlvolumen und geringem Wert profitieren vom kürzeren Heißkammerzyklus; der längere Kaltkammerzyklus eignet sich für mittelgroße und große Bauteile bei entsprechenden Stückzahlen.
- Werkzeuge und Wartung — Heißkammermaschinen und -werkzeuge sind zwar in der Anschaffung günstiger, doch müssen Schwanenhals, Stempel und Tiegel regelmäßig ausgetauscht werden; Kaltkammeranlagen und -werkzeuge sind teurer, und das Werkzeug ist einer höheren thermischen Belastung ausgesetzt, sodass die Konstruktion und Validierung der Werkzeuge mehr Zeit in Anspruch nehmen.
- Nachgelagerte Anforderungen — Bei Bauteilen, die druckdicht, wärmebehandelt oder geschweißt sein müssen, ist zu prüfen, ob eine bestimmte Anwendungsrichtung wie beispielsweise der Hochvakuumbereich in Frage kommt, und die Anforderungen an die Oberflächenbeschaffenheit sollten parallel zur Wahl der Legierung festgelegt werden.
- Kostenvergleich — Materialausbeute, Rücklauf von Ausschuss, Abschreibung der Anlagen und Ausschussquote fließen in dieselbe Berechnung ein; ein Vergleich allein anhand des Stückpreises spiegelt den tatsächlichen Unterschied selten wider.
Schlussfolgerung
Der Unterschied zwischen Heißkammer- und Kaltkammer-Druckguss liegt darin, wie der Einspritzmechanismus mit der Metallschmelze in Kontakt kommt. Beim Heißkammerverfahren sind Schmelzbad und Einspritzmechanismus zu einer Einheit zusammengefasst, der Mechanismus bleibt untergetaucht, und der Transfervorgang entfällt, was den Zyklus verkürzt und sich für Zink, Zinn und Blei eignet – Legierungen mit niedrigen Schmelzpunkten, die nicht nennenswert mit Stahl reagieren. Beim Kaltkammerverfahren ist der Ofen getrennt; vor jedem Schuss wird eine abgemessene Dosis in die Schusskammer gegossen, und der Mechanismus bleibt die restliche Zeit außerhalb der Schmelze – dadurch kann dieses Verfahren die Temperaturen von Aluminium und Kupfer bewältigen und größere Bauteile abdecken. Die Entscheidung beginnt bei der Legierung; Größe, Volumen, Werkzeugbelastung und nachgelagerte Anforderungen bestimmen dann den genauen Prozess, und im Allgemeinen ist keiner der beiden Wege besser als der andere – sie sind lediglich besser oder schlechter auf ein bestimmtes Bauteil und eine bestimmte Produktionskonfiguration abgestimmt.