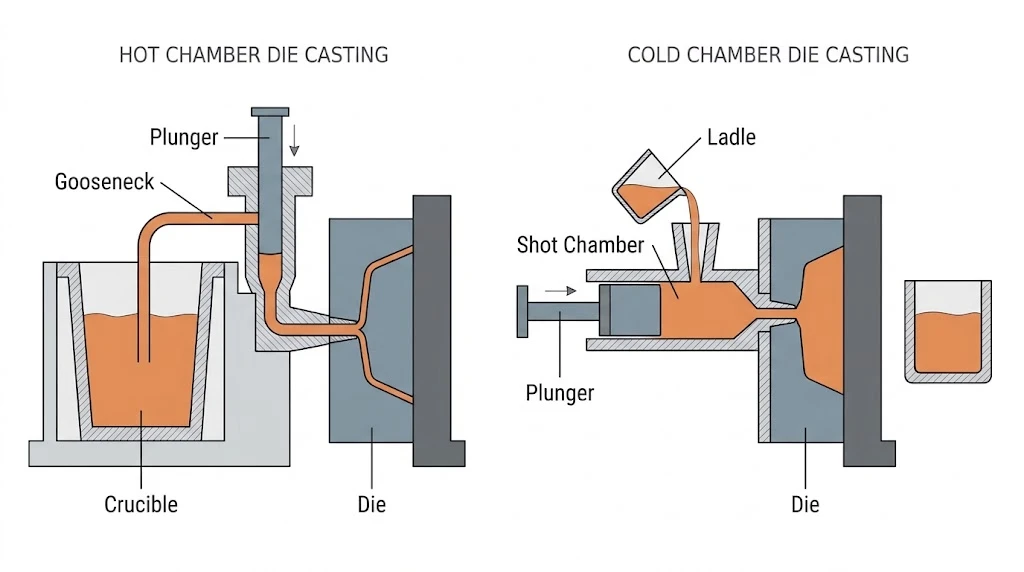
Na fundição por injeção, o metal fundido é injetado sob alta pressão numa matriz de aço reutilizável, onde arrefece e solidifica, assumindo a forma desejada. Dependendo da forma como o mecanismo de injeção entra em contacto com o metal, o processo divide-se em duas modalidades básicas: câmara quente e câmara fria. As duas diferem na estrutura da máquina, nas ligas que podem utilizar e na forma como a produção é organizada.
As palavras «quente» e «frio» descrevem a temperatura do próprio mecanismo de injeção, e não a da matriz ou da peça fundida. Numa máquina de câmara quente, o mecanismo de injeção fica submerso no metal líquido do forno de fusão. Numa máquina de câmara fria, mantém-se afastado do metal líquido e só entra em contacto com a liga quando é vertida uma dose medida para a injeção seguinte. Essa diferença estrutural determina a gama de ligas e a gama de peças que cada processo pode produzir.
O que é a fundição por injeção em câmara quente?
A fundição por injeção em câmara quente integra a fusão, a manutenção da temperatura e a injeção numa única máquina. O metal é fundido e mantido no estado líquido num cadinho acoplado à máquina, normalmente fechado e envolto por um gás protetor para limitar o contacto com o ar. O mecanismo de injeção é composto por um pescoço de ganso, um êmbolo e um bico, todos imersos no metal fundido. Quando o êmbolo desce, impulsiona o metal através do pescoço de ganso e para fora do bico, para dentro da cavidade do molde. No curso de retorno, o pescoço de ganso é reabastecido a partir do cadinho e o ciclo recomeça. O bico é aquecido separadamente para que o metal no seu interior não solidifique, e algumas máquinas mantêm o bico cheio de metal fundido entre as injeções para reduzir o tempo de espera.
A câmara quente é adequada para metais com baixos pontos de fusão que não reagem de forma significativa com componentes de aço. As ligas de zinco, estanho e chumbo são os casos mais comuns, e algumas ligas de magnésio podem ser fundidas desta forma, desde que se utilize a máquina adequada e o gás de cobertura adequado. O alumínio não é um deles, e não apenas devido ao seu ponto de fusão: à temperatura de fundição, reage com peças à base de ferro, como o pescoço de ganso e o êmbolo, e essas peças desgastam-se rapidamente. As ligas de zinco com elevado teor de alumínio são normalmente fundidas em máquinas de câmara fria pela mesma razão.
Como funciona a fundição por injeção em câmara quente
Assim que a matriz estiver fechada, o êmbolo move-se para cima e descobre a abertura de enchimento na lateral do pescoço de ganso, permitindo que o metal fundido do cadinho flua para baixo, por baixo da camada de líquido que se encontra acima. Em seguida, o êmbolo desce, empurrando esse metal pelo pescoço de ganso e através do bico para dentro da cavidade do molde. O bico encontra-se com o canal de alimentação do molde e, a partir desse ponto, a pressão do êmbolo conduz o metal através da cavidade. No final do enchimento, o êmbolo mantém a sua posição avançada e exerce pressão sobre a peça fundida até esta solidificar. A matriz abre-se, os pinos ejetores empurram a peça para fora e a peça fundida sai com o canal de alimentação e o «biscuit» ainda ligados, os quais são cortados e devolvidos ao cadinho. A cavidade é limpa e pulverizada com agente desmoldante, a matriz fecha-se e o êmbolo move-se para cima para reabastecer o pescoço de ganso para a próxima injeção.
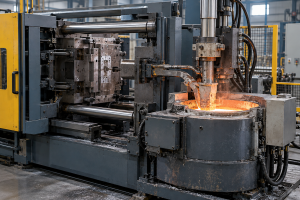
Uma vez que o bico permanece quente e o seu contacto com a matriz é breve, e uma vez que o metal se desloca do cadinho para a cavidade sem praticamente qualquer exposição ao ar ao longo de um percurso curto, o ciclo mantém-se compacto e as paredes finas com detalhes minuciosos são mais fáceis de preencher.
Vantagens da fundição por injeção em câmara quente
- Sem transferência de metal líquido — O metal funde-se e permanece no cadinho integrado na máquina, pelo que não há concha nem braço de dosagem que transporte uma dose medida para a unidade de injeção. A massa fundida fica menos exposta ao ar e mantém uma temperatura mais estável.
- Ciclo curto — Sem a etapa de colher, o ciclo consiste essencialmente na injeção, solidificação e remoção da peça, o que proporciona um bom rendimento por hora no caso de peças adequadas ao processo.
- Ideal para paredes finas e detalhes delicados — Um percurso de enchimento curto e uma temperatura de fusão estável facilitam a produção de texturas finas, nervuras pequenas e secções finas.
- Carga térmica moderada no mecanismo de injeção — O zinco, o estanho e o chumbo fundem-se a temperaturas relativamente baixas, pelo que as matrizes e as peças moldadas por injeção sofrem menos choques térmicos e a formação de fissuras por calor na matriz é menos problemática.
- Devolução fácil dos resíduos de produção — As portas, os biscoitos e o excesso podem ser devolvidos diretamente ao cadinho para serem refundidos, sem necessidade de um processo de recuperação separado.
Desvantagens da fundição por injeção em câmara quente
- Gama restrita de ligas — O ponto de fusão e a compatibilidade com componentes de aço limitam o processo ao zinco, ao estanho, ao chumbo e a algumas ligas de magnésio. As ligas de alumínio e de cobre não podem ser processadas numa máquina de câmara quente.
- Dimensão limitada da peça — O curso do êmbolo e o volume do bico em forma de pescoço de ganso limitam a injeção, pelo que a capacidade de injeção não atinge grandes áreas projetadas nem secções espessas. As peças de câmara quente são, normalmente, de tamanho pequeno a médio.
- As peças moldadas por injeção são consumíveis — O pescoço de ganso, o êmbolo e o cadinho ficam imersos na massa fundida e têm de ser substituídos periodicamente, pelo que a manutenção e o tempo de inatividade constituem um custo fixo da exploração da máquina.
- Interação entre o material fundido e as peças à base de ferro — O contacto contínuo com componentes de aço provoca o desgaste dessas peças e alterações na composição da massa fundida, o que a produção tem de gerir através da escolha dos materiais e do controlo do processo.
- É difícil alcançar um elevado nível de solidez interna — As peças que exigem uma elevada estanqueidade à pressão ou uma elevada qualidade interna requerem, normalmente, processos de fundição sob pressão estruturais, como o de alto vácuo, e esses processos são realizados principalmente em máquinas de câmara fria.
O que é a fundição por injeção em câmara fria?
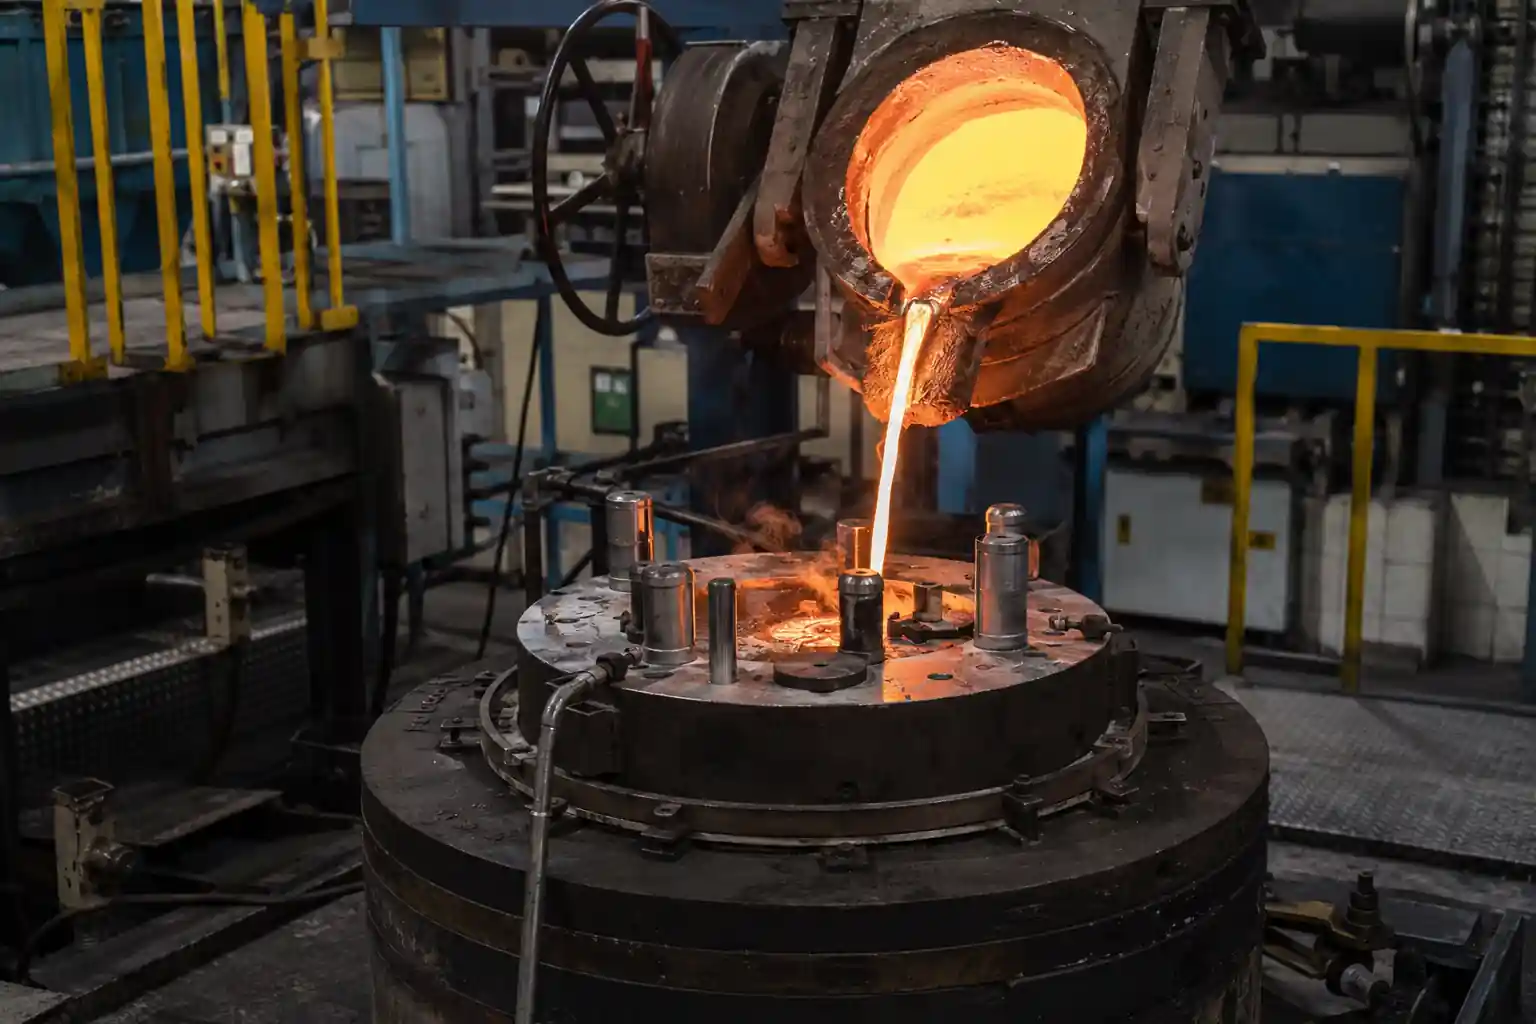
A fundição por injeção em câmara fria separa a fusão da injeção. O metal é fundido e mantido num forno separado, e a própria máquina não possui uma cavidade de fusão. A unidade de injeção consiste numa câmara de injeção horizontal com um êmbolo no seu interior; a câmara só entra em contacto com o metal líquido no momento da injeção e permanece «fria» durante o resto do tempo. O metal é retirado do forno, vertido através do orifício de vazamento para a câmara de injeção e impulsionado para a cavidade do molde pelo êmbolo.
A gama de ligas é mais ampla do que na câmara quente. O alumínio, o cobre e as ligas de cobre, algumas ligas de magnésio e as ligas de zinco com elevado teor de alumínio são todas fundidas desta forma. As máquinas horizontais predominam, com a câmara de injeção a funcionar horizontalmente e o canal de alimentação da matriz instalado na sua extremidade frontal; as máquinas verticais destinam-se a geometrias especiais ou trabalhos que requerem a colocação de insertos na matriz.
Como funciona a fundição por injeção em câmara fria
O forno funde o metal, refina-o e mantém-no à temperatura de vazamento necessária, aplicando-se, conforme necessário, processos de desgaseificação, remoção de escória ou refinamento de grão. Para a injeção, uma concha ou unidade de dosagem retira uma quantidade medida do forno e verte-a através do orifício de vazamento para a câmara de injeção, que, nesse momento, contém metal líquido e o ar que o rodeia. O êmbolo avança a baixa velocidade, empurrando o metal em direção à extremidade dianteira e expelindo o ar presente na câmara e na cavidade através das aberturas de ventilação da matriz. Esta parte do curso corresponde à injeção lenta. À medida que o metal atinge a porta de injeção, o êmbolo passa para a fase rápida e enche a cavidade num espaço de tempo muito curto. No final do enchimento, o êmbolo permanece avançado e mantém pressão sobre o metal que ainda não está totalmente solidificado, compensando a contração de solidificação.
A peça fundida arrefece no molde até ficar suficientemente rígida para ser manuseada; o molde abre-se e os pinos ejetores empurram a peça para fora, juntamente com o canal de alimentação e o biscoito. O canal de alimentação e o biscoito são cortados e a peça fundida segue para o acabamento, enquanto o molde é limpo, pulverizado e fechado para o ciclo seguinte. Em comparação com a câmara quente, cada injeção em câmara fria inclui uma etapa de colher e verter, e a câmara de injeção e o êmbolo separam-se do metal posteriormente, pelo que o ciclo demora mais tempo.
Vantagens da fundição por injeção em câmara fria
- Abrange ligas de ponto de fusão elevado — O alumínio, o cobre e as ligas de cobre, algumas ligas de magnésio e as ligas de zinco com elevado teor de alumínio são todos processados em máquinas de câmara fria; a mudança de liga implica a substituição da matriz e a alteração das configurações do processo, e não a alteração do próprio processo.
- Adequado para peças maiores — A capacidade da câmara de injeção e a força de fixação podem ser muito elevadas, pelo que existem equipamentos disponíveis para caixas e peças estruturais de grandes dimensões.
- Maior capacidade de injeção — As máquinas de câmara fria funcionam geralmente a uma pressão de injeção específica mais elevada do que as máquinas de câmara quente, o que, quando aliadas a um canal de injeção e a um sistema de ventilação bem concebidos, proporciona uma maior capacidade de enchimento em paredes mais espessas e em grandes áreas projetadas.
- Mais espaço para o tratamento do material derretido — Um forno independente facilita a realização dos processos de desgaseificação, remoção de escória, refinamento do grão e filtração, e permite controlar a qualidade da fusão independentemente da máquina.
- Equipamento e cadeia de abastecimento consolidados — As máquinas de grande tonelagem, os sistemas de vácuo e os processos automatizados de colada e extração estão todos bem consolidados, pelo que existe uma vasta escolha de equipamentos.
Desvantagens da fundição por injeção em câmara fria
- Ciclo mais longo — Cada peça fundida requer uma etapa de colher e verter, e a câmara de fundição tem de ser separada do metal a seguir, pelo que a produção por hora é inferior à de uma máquina de câmara quente.
- Mais retalhos de tecido — O canal de alimentação, os canais de distribuição, as entradas de material e o excesso de metal solidificam-se juntamente com a peça fundida, o que reduz o rendimento do material e faz com que os resíduos tenham de ser re-fundidos.
- Risco de gás arrastado e porosidade — O vazamento, a transferência e o enchimento a alta velocidade acarretam todos o risco de retenção de gás, e as peças fundidas convencionais em câmara fria apresentam porosidade. Nos casos em que é necessário tratamento térmico ou soldadura, são normalmente necessárias técnicas estruturais, tais como fundição a alto vácuo, fundição por compressão ou fundição semissólida.
- Elevada carga térmica no chip — O metal quente corrói a cavidade e provoca um ciclo térmico mais intenso, pelo que o material da matriz, o projeto do sistema de arrefecimento e a vida útil da matriz requerem uma atenção especial.
- Custo mais elevado da gestão do metal fundido — A massa fundida deve ser mantida a alta temperatura, o que aumenta o consumo de energia e as medidas de segurança necessárias durante a fusão, a manutenção da temperatura e a transferência.
Principais diferenças entre a fundição por injeção em câmara quente e em câmara fria
| Caraterística | Fundição por injeção em câmara quente | Fundição por injeção em câmara fria |
|---|---|---|
| Local de fusão | Cadinho integrado na máquina | Forno de fusão independente |
| Entrega de metal | O bico de ganso é enchido diretamente a partir do cadinho | Dose medida vertida na câmara de disparo antes de cada disparo |
| Mecanismo de injeção | Imerso na massa fundida, constantemente quente | Mantém-se afastado do material fundido, entrando em contacto com ele apenas durante o disparo |
| Ligas adequadas | Zinco, estanho, chumbo e algumas ligas de magnésio | Alumínio, cobre e ligas de cobre, algumas ligas de magnésio, ligas de zinco com elevado teor de alumínio |
| Taxa de produção | Mais rápido, sem a etapa de servir com a concha | Mais devagar, servindo e a verter cada dose |
| Dimensão típica da peça | Principalmente peças de pequeno a médio porte | Peças de tamanho médio até peças fundidas estruturais de grandes dimensões |
| Rendimento do material | Sistema para peças curtas, fácil recolha de resíduos | Mais sobras de corrida e de transbordamento |
| Carga térmica e manutenção | Temperatura de fusão mais baixa; pescoço de ganso, êmbolo e cadinho mantidos | Temperatura de fusão mais elevada; câmara de injeção, êmbolo e matriz mantidos |
Aplicações da fundição por injeção em câmara quente e em câmara fria
Aplicações da fundição por injeção em câmara quente
- Fechaduras e ferragens — Fechaduras de portas, fechos de bagagem, cursores de fechos de correr e fivelas de cinto: pequenas peças de zinco com paredes finas, produzidas em grande volume e com superfícies visíveis.
- Acessórios sanitários e de arquitetura — Manípulos de torneiras, maçanetas, dobradiças e peças decorativas, normalmente fundidos em zinco e, posteriormente, galvanizados ou revestidos.
- Eletrónica e comunicações — Caixas de blindagem, caixas de conectores e suportes de antena em formatos pequenos e de paredes finas.
- Pequenas peças automóveis — Presilhas, peças de acabamento e componentes de instrumentos, na sua maioria em ligas de zinco.
- Bens de consumo e brinquedos — Estruturas de brinquedos, peças de modelos e componentes de pequenos eletrodomésticos.
- Peças de magnésio de parede fina — Algumas caixas de computadores portáteis e estruturas de dispositivos portáteis, fabricadas em atmosfera protetora.
Aplicações da fundição por injeção em câmara fria
- Peças do sistema de propulsão e da transmissão — Caixas de transmissão, caixas de embraiagem e suportes do motor em alumínio, de tamanho médio e superior.
- Peças estruturais para automóveis — Torres de amortecedores, juntas longitudinais, subestruturas e peças fundidas de grande dimensão em peça única, em que a resistência e a qualidade interna são fundamentais.
- Veículos elétricos e componentes de transmissão eletrónica — Caixas de baterias, caixas de controlo de potência, placas terminais do motor e placas de refrigeração.
- Equipamento industrial e de comunicações — Caixas de motores, caixas de velocidades, caixas de dissipadores de calor e peças para estações base.
- Bombas, válvulas e componentes elétricos — Corpos de bombas, corpos de válvulas e conectores elétricos em liga de cobre.
- Ferramentas elétricas e eletrodomésticos — Corpos de ferramentas, caixas de bombas e caixas de ventiladores em alumínio.
Como escolher entre a fundição por injeção em câmara quente e em câmara fria
A escolha começa pela liga e, em seguida, tem em conta o tamanho da peça, o volume e o custo.
- Liga metálica — O zinco, o estanho e o chumbo, que apresentam boa compatibilidade com o aço, devem ser processados em câmara quente; o alumínio, o cobre e as ligas de cobre, ou as ligas de zinco com elevado teor de alumínio, requerem câmara fria.
- Dimensões e geometria da peça — As peças de pequeno a médio porte, com paredes finas e detalhes delicados, são adequadas para a câmara quente; as peças maiores, com secções mais espessas ou grandes áreas salientes, requerem a capacidade de injeção de uma máquina de câmara fria.
- Volume e tempo de ciclo — As peças pequenas, de grande volume e baixo valor, beneficiam do ciclo mais curto da câmara quente; o ciclo mais longo da câmara fria é adequado para peças médias e grandes, em volumes que correspondem às mesmas.
- Ferramentas e manutenção — As máquinas de câmara quente e os moldes têm um custo inicial mais baixo, mas o pescoço de ganso, o êmbolo e o cadinho têm de ser substituídos regularmente; o equipamento e as ferramentas de câmara fria têm um custo mais elevado, e o molde suporta uma carga térmica mais elevada, pelo que a conceção e a validação das ferramentas demoram mais tempo.
- Requisitos a jusante — No caso das peças que têm de ser estanques à pressão, submetidas a tratamento térmico ou soldadas, é necessário confirmar se se aplica um critério estrutural, como o alto vácuo, e os requisitos de acabamento superficial devem ser definidos em simultâneo com a escolha da liga.
- Comparação de custos — O rendimento do material, a devolução de resíduos, a amortização do equipamento e a taxa de rejeição fazem parte do mesmo cálculo; comparar apenas o preço unitário raramente reflete a diferença real.
Conclusão
A diferença entre a fundição por injeção em câmara quente e em câmara fria resume-se à forma como o mecanismo de injeção entra em contacto com o metal líquido. A câmara quente integra a poça de fusão e o mecanismo de injeção numa única unidade, mantém o mecanismo submerso e elimina a etapa de transferência, o que encurta o ciclo e é adequado para zinco, estanho e chumbo — ligas com baixos pontos de fusão que não reagem de forma significativa com o aço. A câmara fria separa o forno, deita uma dose medida na câmara de injeção antes de cada injeção e mantém o mecanismo fora do metal fundido no resto do tempo, o que lhe permite lidar com a temperatura do alumínio e do cobre e produzir peças de maiores dimensões. A escolha da liga é o ponto de partida; o tamanho, o volume, a carga de ferramentas e os requisitos a jusante definem então o processo exato, e nenhuma das duas opções é, em geral, melhor do que a outra — apenas mais ou menos adequada a uma determinada peça e configuração de produção.