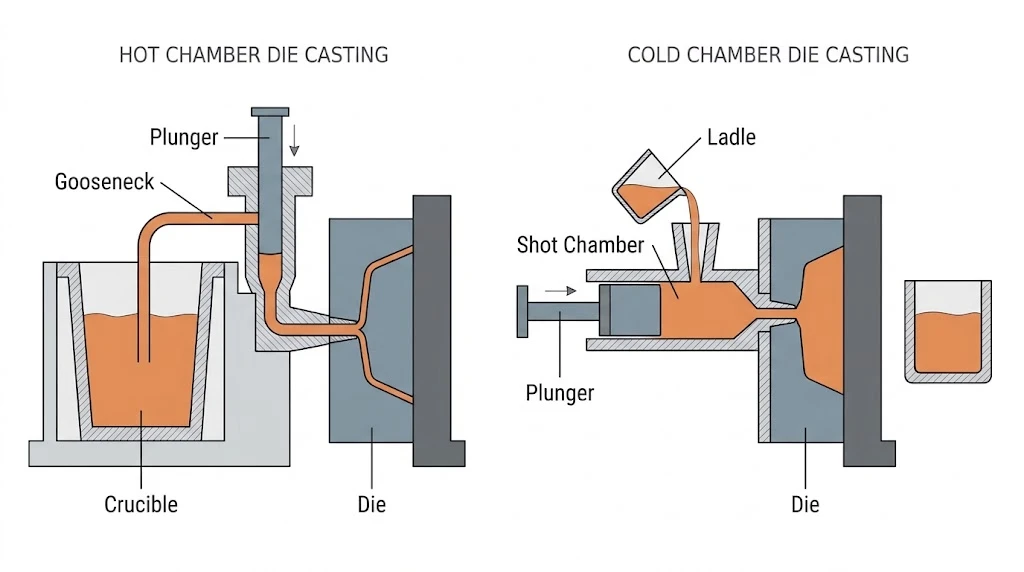
При литье под давлением расплавленный металл под высоким давлением впрыскивается в многоразовую стальную форму, где он остывает и затвердевает, принимая заданную форму. В зависимости от того, как механизм впрыска взаимодействует с металлом, этот процесс подразделяется на две основные разновидности: литье с горячей камерой и литье с холодной камерой. Эти два вида отличаются конструкцией оборудования, перечнем пригодных для использования сплавов, а также организацией производства.
Слова «горячий» и «холодный» описывают температуру самого механизма впрыска, а не формы или отливки. В машине с горячей камерой механизм впрыска погружён в расплав металла в плавильной печи. В машине с холодной камерой он находится вне зоны контакта с расплавом и соприкасается со сплавом только в тот момент, когда для следующего цикла впрыска загружается отмеренная доза. Именно это конструктивное различие определяет диапазон сплавов и диапазон деталей, которые могут производиться с помощью каждого из этих процессов.
Что такое литье под давлением в горячей камере?
Литье под давлением в горячей камере объединяет процессы плавления, поддержания температуры расплава и впрыска в одной машине. Металл плавится и поддерживается в жидком состоянии в тигле, прикрепленном к машине; как правило, тигель закрыт и защищен слоем защитного газа для ограничения контакта с воздухом. Механизм впрыска состоит из гибкого шланга, плунжера и сопла, все эти элементы погружены в расплав. Когда плунжер опускается, он проталкивает металл через гибкий шланг и сопло в полость формы. На обратном ходу гибкий шланг заполняется из тигля, и цикл начинается заново. Сопло нагревается отдельно, чтобы металл внутри него не застывал, а на некоторых машинах сопло поддерживается в заполненном расплавом состоянии между циклами, чтобы сократить время ожидания.
Горячая камера подходит для металлов с низкой температурой плавления, которые не вступают в заметную реакцию с стальными деталями. Чаще всего это сплавы цинка, олова и свинца, а также некоторые магниевые сплавы, которые можно лить таким способом при наличии соответствующего оборудования и защитного газа. Алюминий не относится к их числу, и не только из-за своей температуры плавления: при температуре литья он вступает в реакцию с деталями на основе железа, такими как гибкий патрубок и плунжер, что приводит к их быстрому износу. По той же причине цинковые сплавы с высоким содержанием алюминия обычно лиют на машинах с холодной камерой.
Как работает литье под давлением в горячей камере
После закрытия пресс-формы плунжер поднимается и открывает заливное отверстие в боковой части «гусиной шеи», позволяя расплаву из тигля поступать под слой жидкого металла, находящийся над ним. Затем плунжер опускается, проталкивая металл вверх по «гусиной шее» и через сопло в полость формы. Сопло соединяется с литником формы, и с этого момента давление плунжера проталкивает металл через полость. По окончании заливки плунжер удерживается в переднем положении и продолжает оказывать давление на отливку до тех пор, пока она не затвердеет. Форма открывается, выталкивающие штифты выталкивают деталь наружу, и отливка выходит с прикреплёнными литником и обломоком, которые обрезаются и возвращаются в тигель. Полость очищается и опрыскивается разделительным средством, форма закрывается, а плунжер поднимается, чтобы снова наполнить «гусиную шею» для следующего цикла литья.
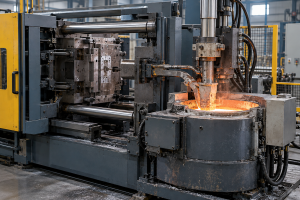
Поскольку сопло остается горячим, а его контакт с формой кратковременный, а также благодаря тому, что металл поступает из тигля в полость по короткому пути, практически не соприкасаясь с воздухом, цикл остается компактным, и тонкие стенки с мелкими деталями заполняются легче.
Преимущества литья под давлением в горячей камере
- Отсутствие переноса жидкого металла — Металл плавится и удерживается в тигле, встроенном в станок, поэтому не требуется ни ковша, ни дозирующего рычага, доставляющего отмеренную дозу к устройству впрыска. Расплав меньше подвергается воздействию воздуха и поддерживает более стабильную температуру.
- Короткий цикл — Без этапа разливки цикл по сути состоит из впрыска, затвердевания и извлечения детали, что обеспечивает высокую почасовую производительность при изготовлении деталей, подходящих для данной технологии.
- Хорошо подходит для тонких стенок и мелких деталей — Благодаря короткому пути наполнения и стабильной температуре расплава становится проще изготавливать изделия с мелкой текстурой, мелкими ребрами и тонкими стенками.
- Умеренная тепловая нагрузка на механизм впрыска — Цинк, олово и свинец плавятся при относительно низких температурах, поэтому матрицы и детали, изготовленные методом литья под давлением, подвергаются меньшим термическим ударам, а проблема растрескивания матриц под воздействием высокой температуры возникает реже.
- Простой возврат технологического брака — Затворы, бисквиты и перелив можно сразу же возвращать в тигель для переплавки без отдельного этапа регенерации.
Недостатки литья под давлением в горячей камере
- Узкий диапазон сплавов — Температура плавления и совместимость со стальными деталями ограничивают применение данного процесса цинком, оловом, свинцом и некоторыми магниевыми сплавами. Алюминиевые и медные сплавы не могут обрабатываться на машинах с горячей камерой.
- Ограниченный размер детали — Ход плунжера и объем «гусиной шеи» ограничивают объем впрыска, поэтому впрыскиваемый материал не достигает больших проектных площадей или толстых участков. Детали с горячей камерой, как правило, имеют размеры от малых до средних.
- Детали, изготовленные методом литья под давлением, относятся к расходным материалам — Гибкий патрубок, поршень и тигель погружены в расплав и подлежат регулярной замене, поэтому техническое обслуживание и простои являются постоянными затратами, связанными с эксплуатацией оборудования.
- Взаимодействие расплава и деталей на основе железа — Постоянный контакт со стальными деталями приводит к износу этих деталей и к изменениям в составе расплава, с чем приходится справляться на производстве за счет правильного выбора материалов и контроля технологического процесса.
- Трудно обеспечить высокую внутреннюю прочность — Для деталей, требующих высокой герметичности или высокого качества внутренней структуры, обычно применяются технологии литья под давлением с использованием специальных форм, например, в условиях высокого вакуума, и такие технологии реализуются преимущественно на машинах с холодной камерой.
Что такое литье под давлением в холодной камере?
В процессе литья под давлением с холодной камерой процессы плавления и впрыска разделены. Металл плавится и удерживается в отдельной печи, а в самой машине нет ванны расплава. Узел впрыска представляет собой горизонтальную камеру впрыска с плунжером внутри; камера соприкасается с жидким металлом только в момент впрыска, а в остальное время остается «холодной». Металл забирается из печи, заливается через литьевое отверстие в камеру впрыска и под давлением плунжера впрыскивается в полость формы.
Ассортимент сплавов шире, чем в случае с горячей камерой. Этим способом лиют алюминий, медь и медные сплавы, некоторые магниевые сплавы, а также цинковые сплавы с высоким содержанием алюминия. Преобладают горизонтальные машины, у которых камера для загрузки расхода расположена горизонтально, а литниковый патрубок установлен на её переднем конце; вертикальные машины используются для литья деталей сложной геометрии или при выполнении задач, требующих установки втулок в форму.
Как работает литье под давлением в холодной камере
Печь плавит металл, очищает его и поддерживает на необходимой температуре разливки, при этом по мере необходимости осуществляются дегазация, удаление шлака или мелкокристаллизация. Для начала разлива ковш или дозирующее устройство забирает отмеренное количество металла из печи и заливает его через литьевое отверстие в камеру разлива, которая в этот момент содержит жидкий металл и окружающий его воздух. Плунжер начинает движение вперед с низкой скоростью, толкая металл к переднему краю и вытесняя воздух из камеры и полости через вентиляционные отверстия формы. Эта часть хода называется медленным наполнением. Когда металл достигает литникового канала, плунжер переходит в режим быстрого хода и заполняет полость за очень короткое время. По окончании заполнения плунжер остаётся в выдвинутом положении и продолжает оказывать давление на металл, который ещё не полностью затвердел, компенсируя усадку при затвердевании.
Отливка остывает в форме до тех пор, пока не станет достаточно твёрдой для обработки, после чего форма открывается, и выталкивающие штифты выталкивают деталь вместе с литником и заглушкой. Литник и заглушка обрезаются, и отливка поступает на финишную обработку, в то время как форма очищается, опрыскивается и закрывается для следующего цикла. По сравнению с технологией «горячей камеры», каждый цикл литья по технологии «холодной камеры» включает этапы разливки и заливки, а камера литья и плунжер после этого отделяются от металла, поэтому цикл занимает больше времени.
Преимущества литья под давлением в холодной камере
- Охватывает сплавы с высокой температурой плавления — Алюминий, медь и медные сплавы, некоторые магниевые сплавы, а также цинковые сплавы с высоким содержанием алюминия обрабатываются на станках с холодной камерой, и смена сплава предполагает замену матрицы и настройки технологического процесса, а не изменение самого процесса.
- Подходит для обработки крупных деталей — Вместимость формующей камеры и усилие зажима могут быть очень большими, поэтому существует оборудование, предназначенное для изготовления корпусов и конструкционных деталей значительных размеров.
- Более высокая производительность впрыска — Машины с холодной камерой, как правило, работают при более высоком удельном давлении впрыска, чем машины с горячей камерой, что в сочетании с грамотно спроектированной литниковой системой и системой вентиляции обеспечивает большую способность к заполнению при изготовлении деталей с толстыми стенками и большой проекционной площадью.
- Больше возможностей для обработки расплава — Отдельная печь упрощает проведение дегазации, удаления шлака, измельчения кристаллитов и фильтрации, а также позволяет контролировать качество расплава независимо от стана.
- Отлаженная база оборудования и цепочка поставок — Машины большого тоннажа, вакуумные системы, а также автоматизированные системы разливки и извлечения уже давно нашли широкое применение, поэтому существует обширный выбор оборудования.
Недостатки литья под давлением в холодной камере
- Более длительный цикл — Каждый литьёвой цикл включает этапы наполнения и разливки, а после этого литьёвая камера должна отделяться от металла, поэтому почасовая производительность ниже, чем на машине с горячей камерой.
- Еще обрывки бегунов — Литниковые каналы, литники, литниковые выходы и излишки затвердевают вместе с отливкой, что снижает выход готовой продукции и приводит к необходимости повторной переплавки брака.
- Риск попадания газа и пористости — При разливании, перекачке и высокоскоростной разливке всегда существует риск образования газовых пузырей, а традиционные отливки, изготовленные методом литья в холодную камеру, содержат пористость. В случаях, когда требуется термообработка или сварка, обычно необходимо прибегать к таким технологиям, как литье в условиях высокого вакуума, литье под давлением или полутвердое литье.
- Высокая тепловая нагрузка на кристалл — Расплавленный металл вызывает эрозию полости и приводит к более интенсивному тепловому циклу, поэтому необходимо уделять пристальное внимание материалу формы, конструкции системы охлаждения и сроку службы формы.
- Более высокие затраты на обработку расплавленного металла — Расплав необходимо поддерживать при высокой температуре, что приводит к увеличению энергопотребления и необходимости принятия мер безопасности при плавке, поддержании температуры и транспортировке.
Основные различия между литьем под давлением в горячей и холодной камерах
| Характеристика | Литье под давлением в горячей камере | Литье под давлением в холодной камере |
|---|---|---|
| Место плавления | Тигель, встроенный в станок | Отдельная плавильная печь |
| Поставка металла | Наполнение с помощью гибкого шланга осуществляется непосредственно из тигля | Перед каждым выстрелом в патронник заливается отмеренная доза |
| Механизм впрыска | Погруженный в расплав, постоянно нагреваемый | Находится вне зоны плавления, соприкасается с ней только во время выстрела |
| Подходящие сплавы | Цинк, олово, свинец и некоторые магниевые сплавы | Алюминий, медь и медные сплавы, некоторые магниевые сплавы, цинковые сплавы с высоким содержанием алюминия |
| Производительность | Быстрее, без этапа разлива | Медленнее, набирая и наливая каждую порцию |
| Типичные размеры деталей | В основном детали небольшого и среднего размера | Детали средних и крупных размеров, вплоть до крупных конструкционных отливок |
| Выход материала | Система с коротким трактом, удобный возврат отходов | Еще больше обрезков и остатков |
| Тепловая нагрузка и эксплуатационные расходы | Более низкая температура плавления; «гусиная шея», плунжер и тигель поддерживаются | Более высокая температура плавления; камера для заряда, плунжер и матрица остаются в рабочем состоянии |
Области применения литья под давлением в горячей и холодной камерах
Области применения литья под давлением в горячей камере
- Замки и фурнитура — Замки для дверей, замки для багажа, бегунки молний и пряжки для ремней: мелкие цинковые детали с тонкими стенками, выпускаемые большими партиями и имеющие видимые поверхности.
- Сантехническая и архитектурная арматура — Ручки смесителей, дверные ручки, петли и декоративные элементы, которые, как правило, изготавливаются методом литья из цинка, а затем подвергаются гальванической обработке или нанесению покрытия.
- Электроника и связь — Экранированные корпуса, корпуса разъемов и кронштейны для антенн небольших размеров с тонкими стенками.
- Мелкие автомобильные детали — Зажимы, декоративные накладки и детали приборов, в основном из цинковых сплавов.
- Потребительские товары и игрушки — Игрушечные конструкции, детали моделей и компоненты мелкой бытовой техники.
- Тонкостенные детали из магния — Некоторые корпуса ноутбуков и конструкции портативных устройств, изготовленные в защитной атмосфере.
Области применения литья под давлением в холодной камере
- Детали силовой передачи и коробки передач — Корпуса коробки передач, корпуса сцепления и опоры двигателя из алюминия средних и более крупных размеров.
- Конструкционные детали для автомобилей — Амортизационные стойки, продольные соединения, подрамники и крупные цельные отливки, для которых важны прочность и качество внутренней структуры.
- Электромобили и компоненты электронных приводов — Корпуса аккумуляторных батарей, корпуса блоков управления питанием, торцевые крышки двигателей и охлаждающие пластины.
- Промышленное и коммуникационное оборудование — Корпуса двигателей, корпуса редукторов, корпуса радиаторов и детали базовых станций.
- Насосы, клапаны и электрические детали — Корпуса насосов, корпуса клапанов и электрические разъемы из медных сплавов.
- Электроинструменты и бытовая техника — Корпуса инструментов, корпуса насосов и корпуса вентиляторов из алюминия.
Как выбрать между литьем под давлением в горячей и холодной камере
Выбор начинается с выбора сплава, а затем учитываются размер детали, объём и стоимость.
- Сплав — Цинк, олово и свинец, хорошо совместимые со сталью, следует помещать в горячую камеру; алюминий, медь и медные сплавы, а также цинковые сплавы с высоким содержанием алюминия требуют размещения в холодной камере.
- Размер и геометрия детали — Для изготовления мелких и средних деталей с тонкими стенками и мелкими деталями подходит машина с горячей камерой; для более крупных деталей, с более толстыми стенками или большой проекционной площадью требуются возможности машины с холодной камерой по объёму впрыска.
- Объем и время цикла — Для мелких деталей, выпускаемых большими партиями и имеющих низкую стоимость, выгоден более короткий цикл работы в горячей камере; более длительный цикл работы в холодной камере подходит для средних и крупных деталей при соответствующих объемах производства.
- Оборудование и техническое обслуживание — Стартовые затраты на оборудование с горячей камерой и пресс-формы ниже, однако «гусиная шея», плунжер и тигель требуют регулярной замены; оборудование с холодной камерой и инструмент стоят дороже, а на пресс-форму приходится более высокая тепловая нагрузка, поэтому разработка и валидация инструмента занимают больше времени.
- Требования на последующих этапах — Для деталей, которые должны быть герметичными, подвергаться термообработке или сварке, необходимо уточнить, применим ли к ним какой-либо конструктивный подход, например, высокий вакуум, а требования к обработке поверхности следует согласовать одновременно с выбором сплава.
- Сравнение затрат — Выход готовой продукции, возврат отходов, амортизация оборудования и процент брака должны учитываться в одном расчете; сравнение только цены за единицу редко отражает реальную разницу.
Заключение
Разница между литьем под давлением в горячей и холодной камерах сводится к тому, как механизм впрыска соприкасается с расплавленным металлом. В системе с горячей камерой ванна расплава и механизм впрыска объединены в одно целое, механизм постоянно находится в погруженном состоянии, а этап перемещения расплава исключен, что сокращает длительность цикла и подходит для цинка, олова и свинца — сплавов с низкой температурой плавления, которые практически не вступают в реакцию со сталью. В холодной камере печь отделена от остальной части установки; перед каждым циклом в камеру вливается отмеренная доза расплава, а в остальное время механизм находится вне расплава, что позволяет ему выдерживать температуру алюминия и меди и обеспечивать литье более крупных деталей. Выбор начинается с выбора сплава; размер, объём, нагрузка на пресс-формы и последующие технологические требования затем определяют конкретный процесс, и ни один из этих способов, как правило, не является лучше другого — они просто лучше или хуже подходят для конкретной детали и производственной конфигурации.