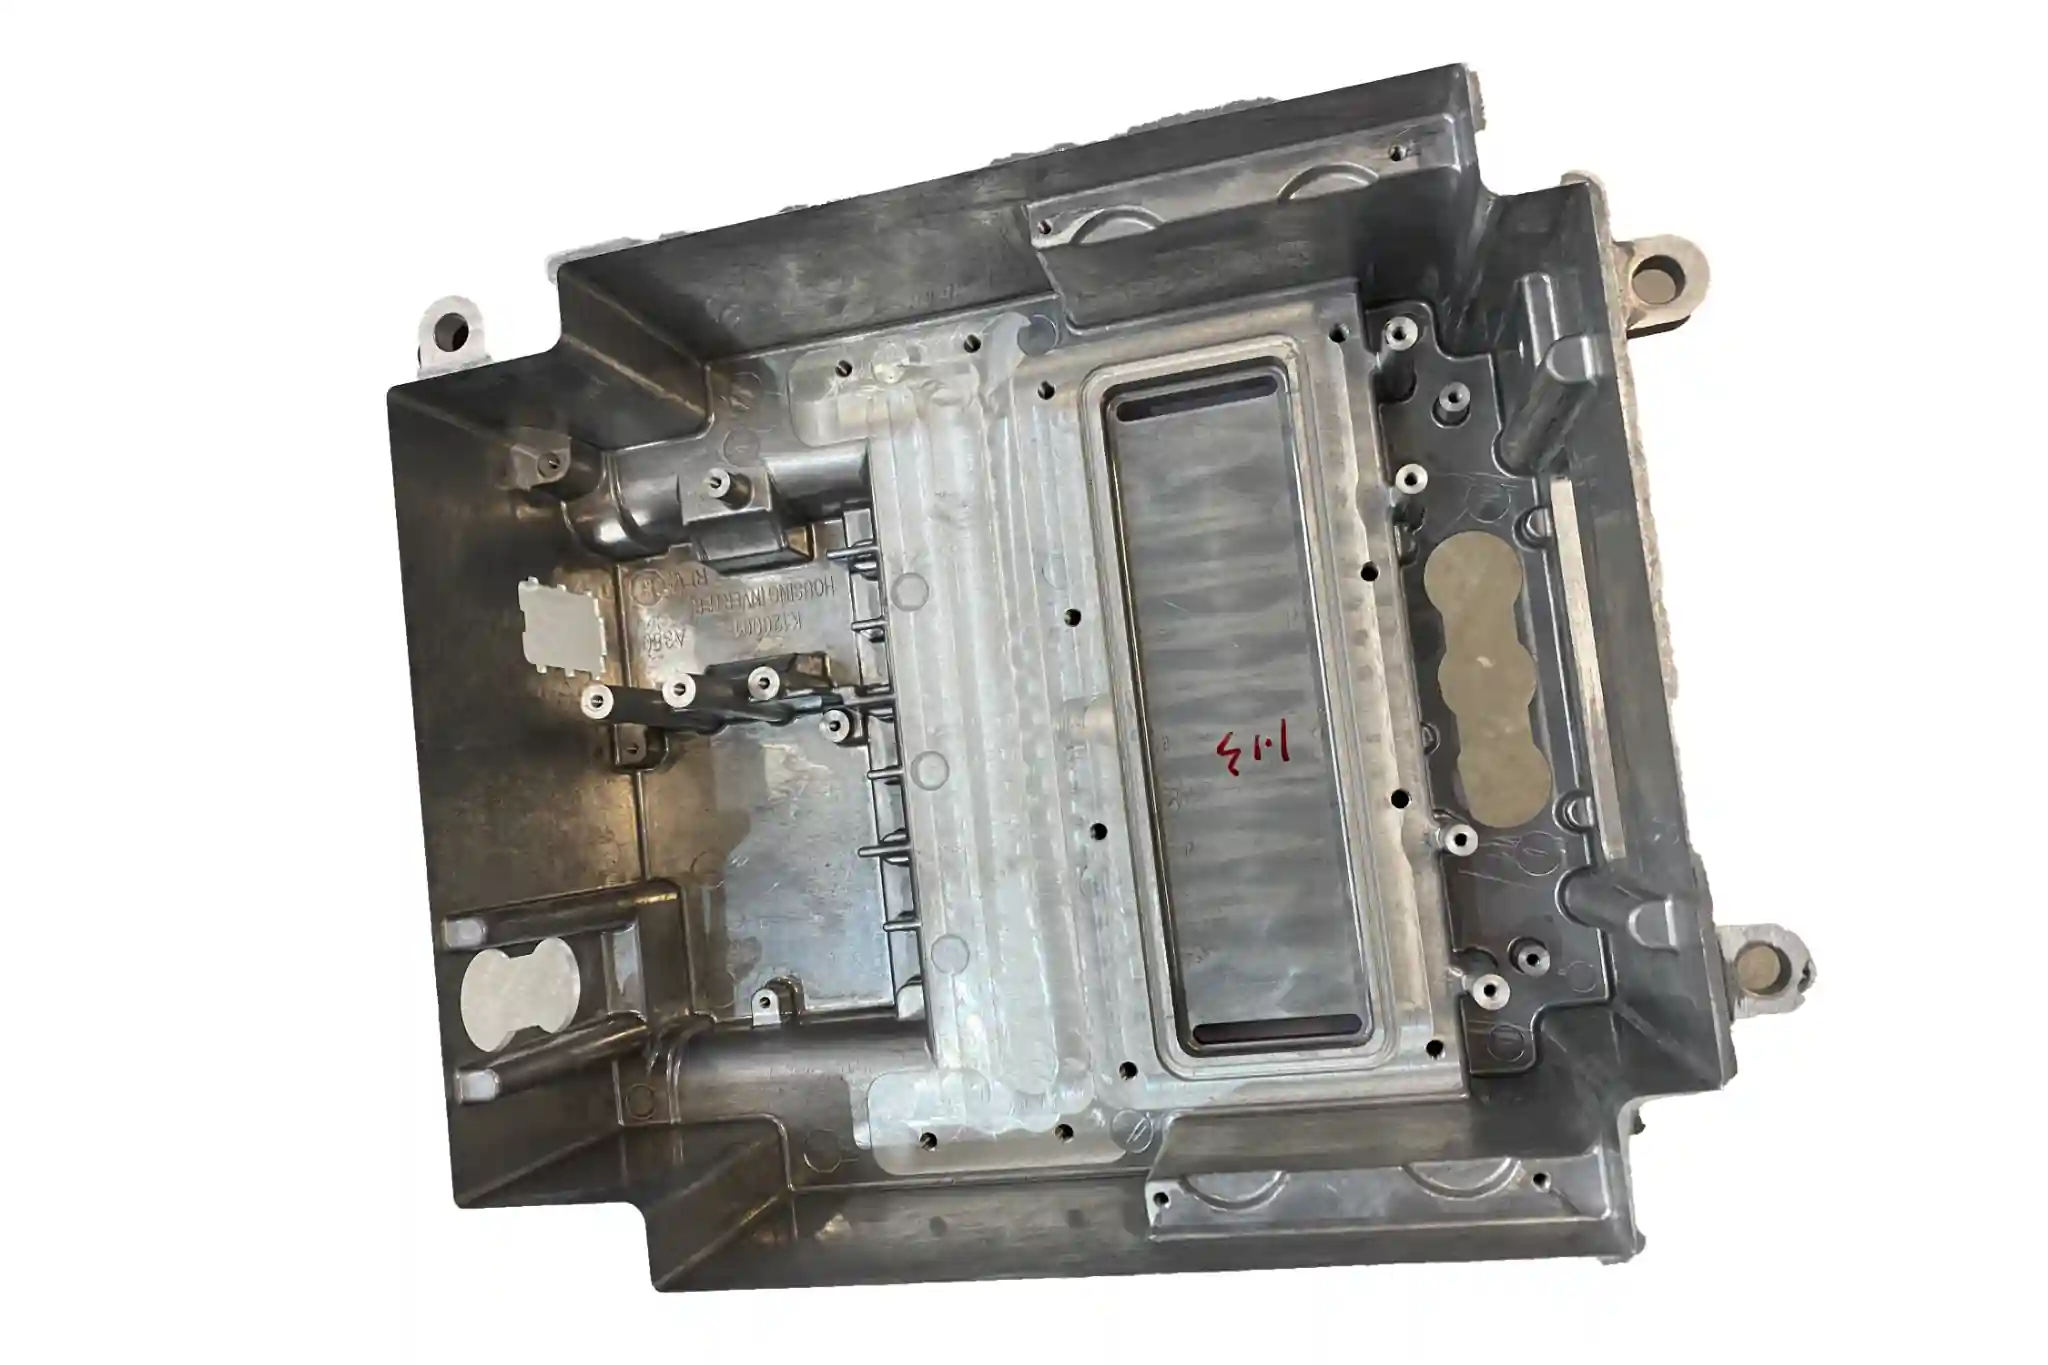


Während Hochdruckguss (HPDC) Bei Bauteilen aus Aluminium-, Zink- oder Magnesiumlegierungen verlassen frisch gegossene Teile die Gussform häufig mit einem dünnen Rand aus überschüssigem Metall entlang der Trennfuge. Dieses Material wird als Druckgussgrät bezeichnet. Grate sind ein unvermeidbares Nebenprodukt von Hochdruckgussverfahren. In typischen Fertigungsumgebungen gelten geringfügige, hauchdünne Grate als normaler Zustand, der im Rahmen der üblichen Nachreinigung beseitigt wird, und nicht als Fehler, der zu einer Ausschussproduktion führt. Wenn Grate jedoch übermäßig dick oder großflächig auftreten, deutet dies in der Regel auf Probleme bei der Formausrichtung, der Schließkraft der Maschine oder der Steuerung der Prozessparameter hin.
Wie Flash-Formulare funktionieren
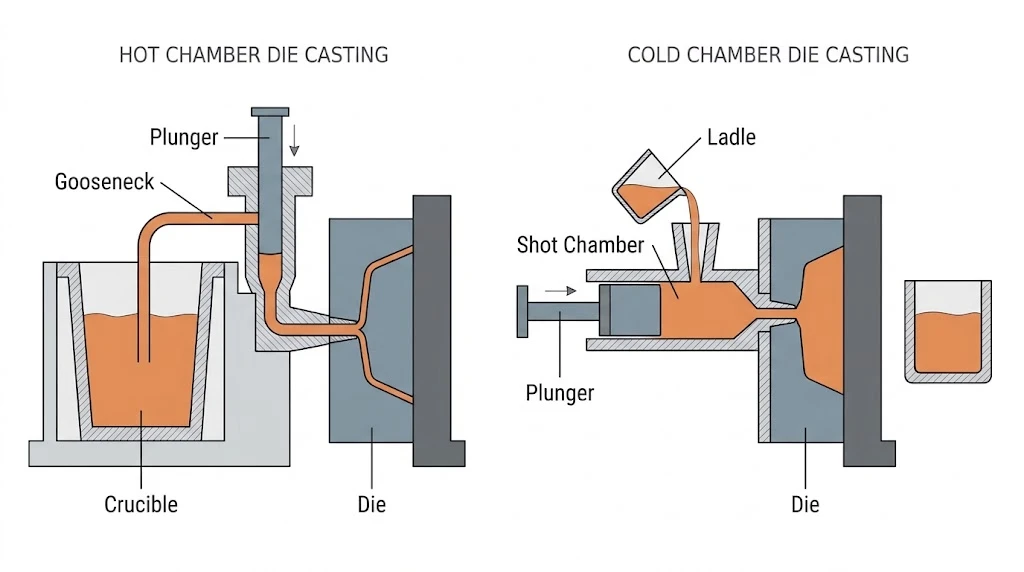
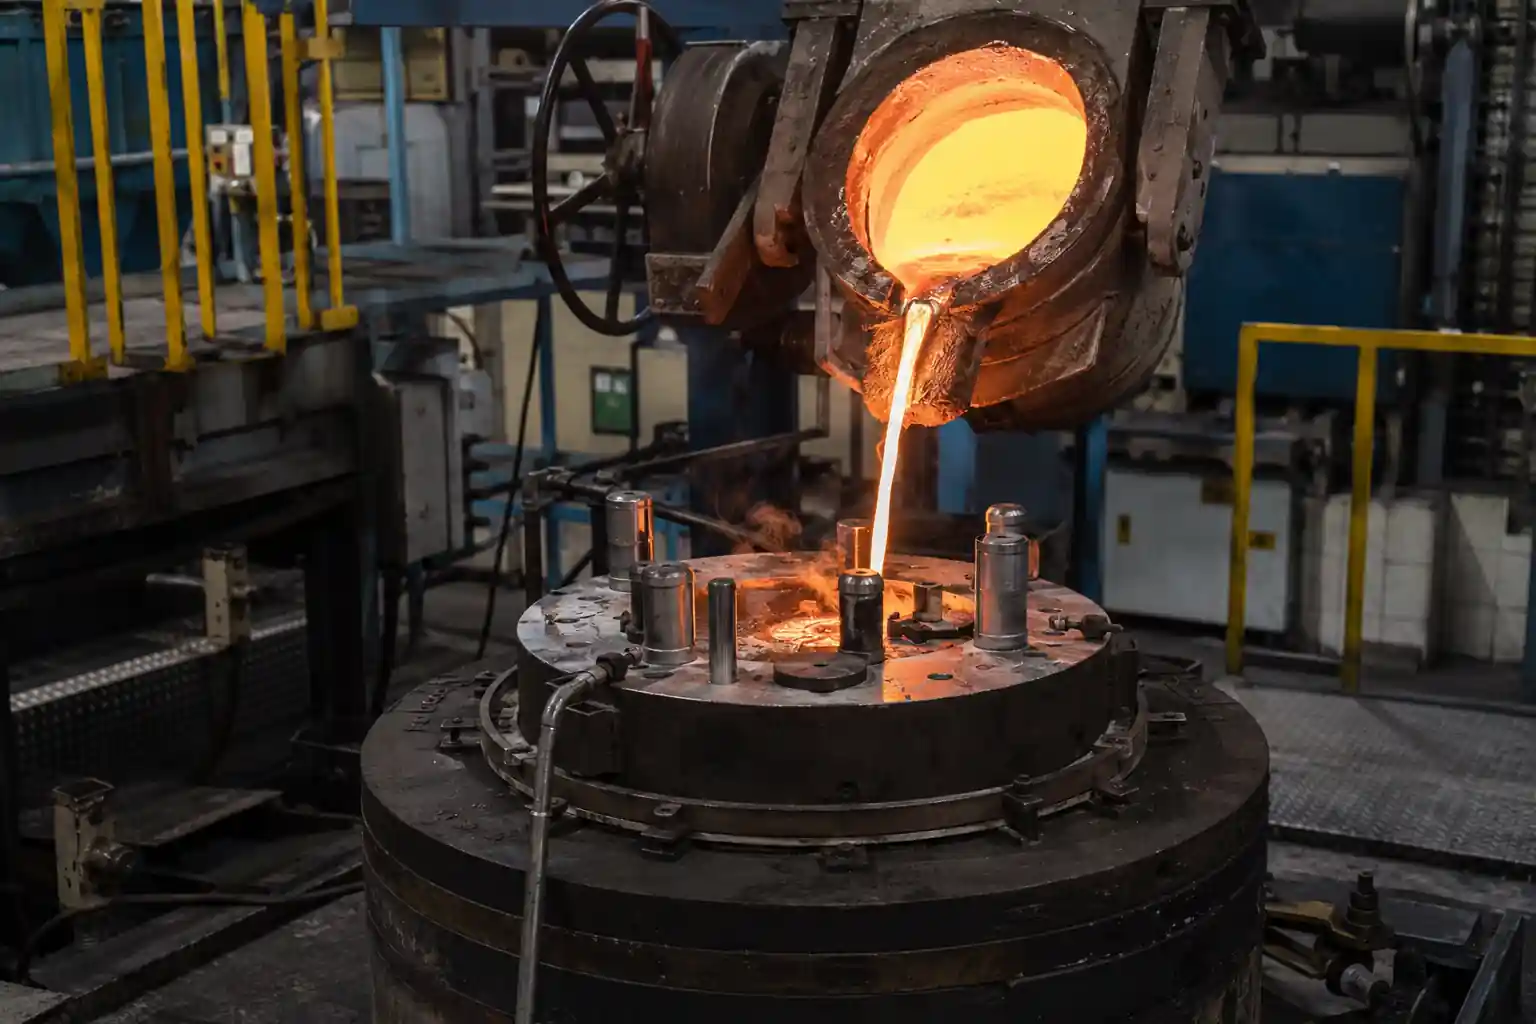
Beim Hochdruckguss wird geschmolzenes Metall mit hoher Geschwindigkeit in den Hohlraum einer Form aus gehärtetem Stahl eingespritzt, woraufhin während der Erstarrung des Metalls ein anhaltender Druck aufrechterhalten wird. Die Formbaugruppe besteht aus einer festen und einer beweglichen Formhälfte sowie aus beweglichen Bauteilen wie Schiebern, Kernen und Auswerferstiften. Zwischen diesen ineinandergreifenden Bauteilen bestehen geringe mechanische Laufspiele.
Gegen Ende des Formfüllvorgangs erreicht der Intensivierungsdruck mehrere Dutzend bis über hundert Megapascal. Wenn die daraus resultierende hydraulische Ausstoßkraft kurzzeitig den lokalen Klemmwiderstand oder den Anpressdruck der Form übersteigt, dringt geschmolzenes Metall in die Trennfuge, die Gleitführungen oder die Auswerferabstände ein. Wenn dieses Metall erstarrt, bildet es einen Grat.
Häufige Speicherorte für Flash-Dateien
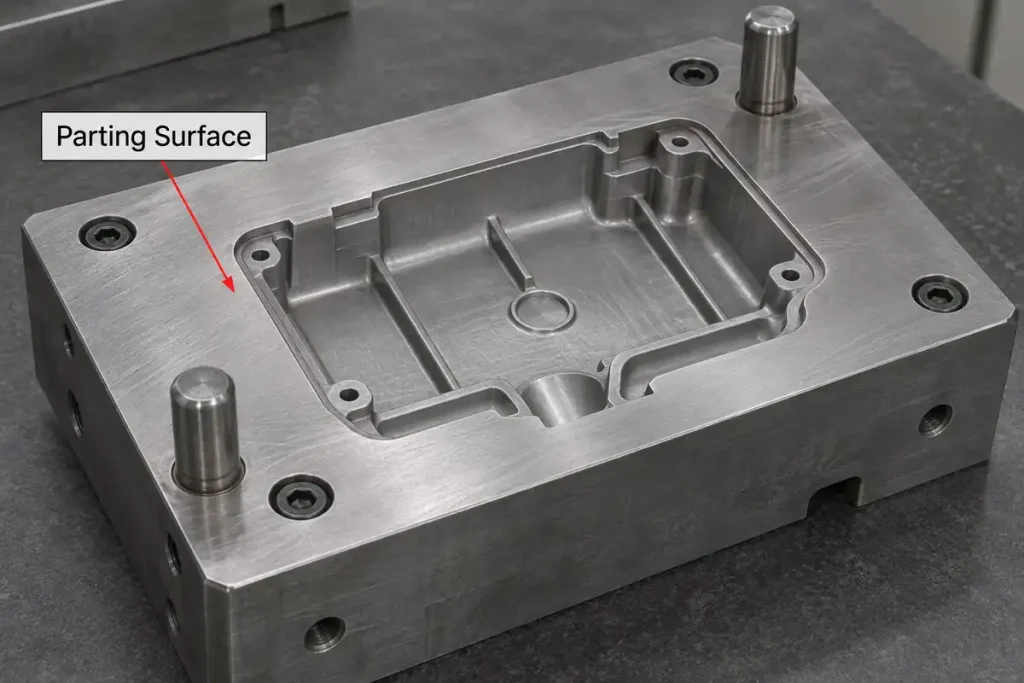
- Haupttrennlinie: Die Passfläche zwischen der feststehenden und der beweglichen Formhälfte. Ist die Spannsteifigkeit unzureichend, entsteht durch ein geringfügiges Auseinanderdriften der Formhälften eine dünne Metallschicht entlang des Trennprofils.
- Schnittstellen für Bewegungsmechanismen: Führungsschienen und Freiräume zwischen seitlichen Schiebern/Kernen und den Hauptformeinsätzen.
- Auswurf- und Einlegebereiche: Freiräume um die Auswerferstifte sowie die Fugen zwischen den modularen Formnest-Einsätzen.
Die wichtigsten Ursachen für übermäßigen Blitzgebrauch
Die Dicke und Ausbreitung des Angusses hängen vom Zustand der Form, der Maschinenkapazität und den Einspritzparametern ab. Abweichungen in diesen Bereichen führen dazu, dass aus einem leichten, gut zu handhabenden Anguss ein schwerer und problematischer Anguss wird.
Spannkraft und Maschinenauslegung
Eine unzureichende Schließkraft oder eine zu große Gesamtprojektionsfläche ist eine der Hauptursachen für starken Grat. Druckgussmaschinen nutzen Hydraulik- und Kniehebelmechanismen, um die Form gegen die inneren hydraulischen Ausstoßkräfte zu spannen. Wenn die kombinierte Projektionsfläche des Bauteils, der Angusskanäle und der Überläufe die Maschinenspezifikationen überschreitet oder wenn die gewählte Maschinentonnage zu gering ist, können sich die Formhälften während des Einspritzvorgangs leicht voneinander lösen, was zu einer erhöhten Gratdicke führt.
Ausrichtung der Matrize und Wärmeausdehnung
Verschleiß an den Passflächen und thermische Verformungen tragen häufig zur Gratbildung bei. Bei hohen thermischen und mechanischen Belastungen können an den Formhälften Dellen oder Beschädigungen an der Oberfläche entstehen, wenn eingeschlossene Metallrückstände vor dem Schließen nicht entfernt werden. Darüber hinaus führen unausgewogene Kühlkanalanordnungen zu ungleichmäßigen Temperaturen in den Formnestern; die daraus resultierende lokale Wärmeausdehnung verhindert, dass die Trennfuge während der Produktion bündig abdichtet.
Einspritz- und Prozessparameter
Auch zu hohe Einstellungen im Einspritzvorgang verstärken die Bildung von Grat. Ein zu später Wechsel in die zweite (schnelle) Einspritzstufe oder zu hohe Endhubgeschwindigkeiten führen im Moment der Befüllung zu starken hydraulischen Druckspitzen. Zu hohe Metallgießtemperaturen erhöhen die Fließfähigkeit, wodurch das Metall leichter in enge Spalte eindringen kann. Ebenso erhöht die Anwendung eines höheren Verstärkungsdrucks als zur Erfüllung der Anforderungen an die Teiledichte erforderlich ist das Risiko, dass Metall in die Trennfuge eindringt.
Praktische Auswirkungen auf die Fertigung
Flash geht über rein ästhetische Aspekte hinaus; er wirkt sich direkt auf die Produktionskosten, die Maßgenauigkeit und die Standzeit der Werkzeuge aus.
Kosten für Nachbearbeitung und Zuschneiden
Stärkerer Grat erhöht den Arbeitsaufwand und die Gesamtfertigungskosten. Während hauchdünner Grat sich leicht in einer Stanzform oder beim Kugelstrahlen abschneiden lässt, erfordert dicker oder ungünstig sitzender Grat manuelles Entgraten, Schleifen oder Feilen, was die Zykluszeiten verlängert und den Arbeitsaufwand erhöht.
Bearbeitungs- und Spanngenauigkeit
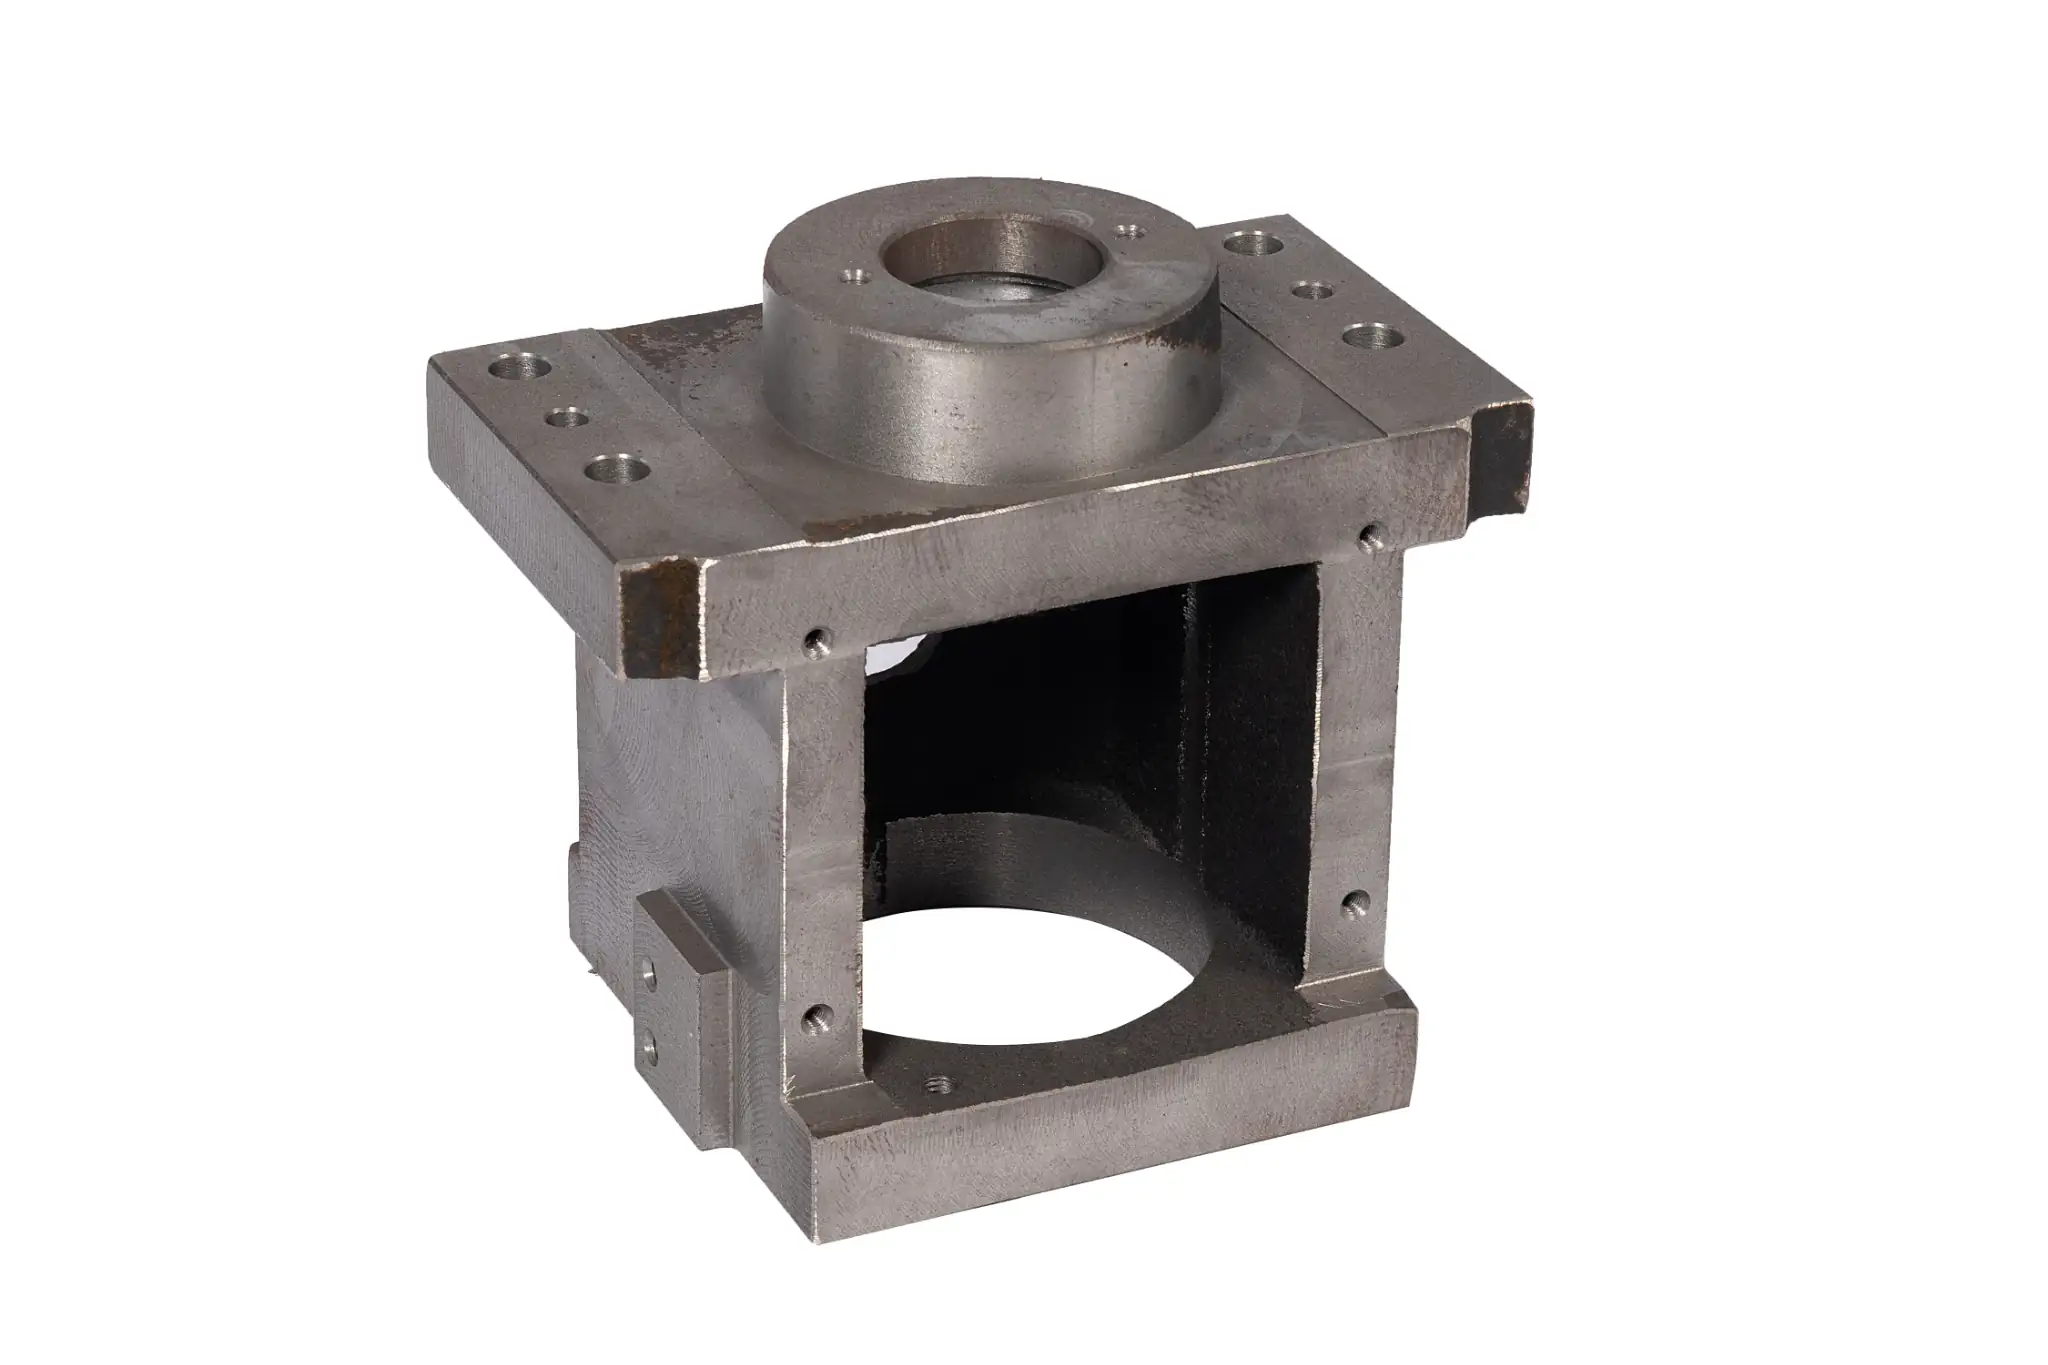
Eine unvollständige Entfernung des Flashs beeinträchtigt die Genauigkeit der nachfolgenden Präzisions-CNC-Bearbeitung Bearbeitung. Wenn in der Nähe der primären Bezugspunkte noch Grate zurückbleiben, lässt sich das Bauteil nicht korrekt in die dafür vorgesehenen Bearbeitungsvorrichtungen einspannen. Diese geringfügige Winkel- oder Positionsabweichung kann dazu führen, dass auf den bearbeiteten Flächen Gusshaut zurückbleibt oder kritische Bohrungspositionen nicht mehr zentriert sind.
Formverschleiß und Schäden an der Trennfuge
Lose Grate bergen die Gefahr von Eindrückungen im Werkzeug. Wenn gehärtete Metallfragmente an der Trennfuge zurückbleiben, ohne weggeblasen zu werden, drücken nachfolgende Schließzyklen diese Fragmente direkt in den Werkzeugstahl und verursachen so Eindrückungen, die die Lebensdauer des Werkzeugs verkürzen und die Gratbildung beschleunigen.
Gängige Methoden zur Bekämpfung und Beseitigung
Das vollständige Beseitigen von Grat beim Hochdruckguss ist weder technisch machbar noch wirtschaftlich. Das technische Ziel besteht darin, den Grat durch vorbeugende Prozesssteuerung und standardmäßige Nachbearbeitungsvorgänge innerhalb eines leicht zu handhabenden Dickenbereichs zu halten.
Bei der vorbeugenden Prozesssteuerung stehen die Wartung der Werkzeuge und die Einhaltung der Parameter im Mittelpunkt:
- Regelmäßige Wartung der Werkzeuge: Überprüfen Sie die Trennflächen regelmäßig und schleifen Sie sie punktuell nach, um die Kontaktdichtung aufrechtzuerhalten, und blasen Sie die Trennlinien mit Hochdruckluft aus, bevor Sie Schmiermittel aufsprühen, um Ablagerungen zu vermeiden.
- Abgleich von Prozessparametern: Kalibrieren Sie den Zeitablauf der Verzögerung und die Verzögerung der Intensivierung, halten Sie die Temperaturen der Legierungsschmelze streng unter Kontrolle und stellen Sie den Umschaltpunkt von der ersten zur zweiten Stufe korrekt ein, um Druckspitzen am Ende des Füllvorgangs zu verringern.
Die Methoden zur Sekundärentfernung hängen von der Bauteilgeometrie, dem Auftragsvolumen und den Kantenvorgaben ab:
- Stanzformen: Das gängigste Verfahren für die Serienfertigung, bei dem eine hydraulische oder mechanische Beschnittpresse mit maßgefertigten Beschnittwerkzeugen zum Einsatz kommt, um äußere und innere Trennfugengrate in einem Arbeitsgang abzuschneiden.
- Vibrationspolieren und mechanisches Entgraten: Geeignet für Teile mit komplexen Profilen oder dünnen Wandstärken, die von den Schneidklingen der Stanzwerkzeuge nicht erreicht werden können oder bei denen diese Verformungen verursachen könnten.
- Thermische Energie-Methode (TEM) oder kryogenes Entgraten: Wird bei Präzisionsteilen mit komplexen inneren Durchgangsbohrungen oder strengen Anforderungen an die Partikelreinheit angewendet, wobei durch kurze thermische Oxidation oder kryogene Versprödung feine innere Grate entfernt werden.
Fazit
Gussgrate entstehen zwangsläufig durch hohe Einspritzdrücke, die auf die mechanischen Spielräume der Gussform einwirken. Durch die Abstimmung der Maschinenzuladung auf die Teilegeometrie, die Einhaltung der geplanten Grenzwerte für den Schmelzdruck und den Intensivierungsdruck sowie die regelmäßige Wartung der Gussformen können Gießereien die Gussgrate dünn und vorhersehbar halten. Dieses Gleichgewicht gewährleistet die Maßhaltigkeit und ermöglicht gleichzeitig die Kontrolle der Gesamtfertigungskosten.
Optimieren Sie Ihre Druckgusskonstruktion und -fertigung
Behandlung von Trennlinien, Entformungsschrägen und Bezugspunktplatzierung in der frühen Phase Design for Manufacturability (DFM) Die Überprüfungen sorgen dafür, dass der Überstand eine leicht zuschneidbare Dicke behält, und verhindern Klemmfehler bei der CNC-Fertigung in Serie.
Wenn Sie neue Hochdruckgussteile aus Aluminium oder Zink entwickeln oder den Werkzeugbau und den Entgratungsablauf für ein bestehendes Bauteil optimieren möchten, kann unser Ingenieurteam Ihre 2D- und 3D-Dateien (STEP/IGES) prüfen und Ihnen Feedback zur Fertigungsgerechtheit (DFM), Werkzeugkonzepte sowie Produktionskostenschätzungen liefern.
Wenden Sie sich an unser Ingenieurteam: [email protected]