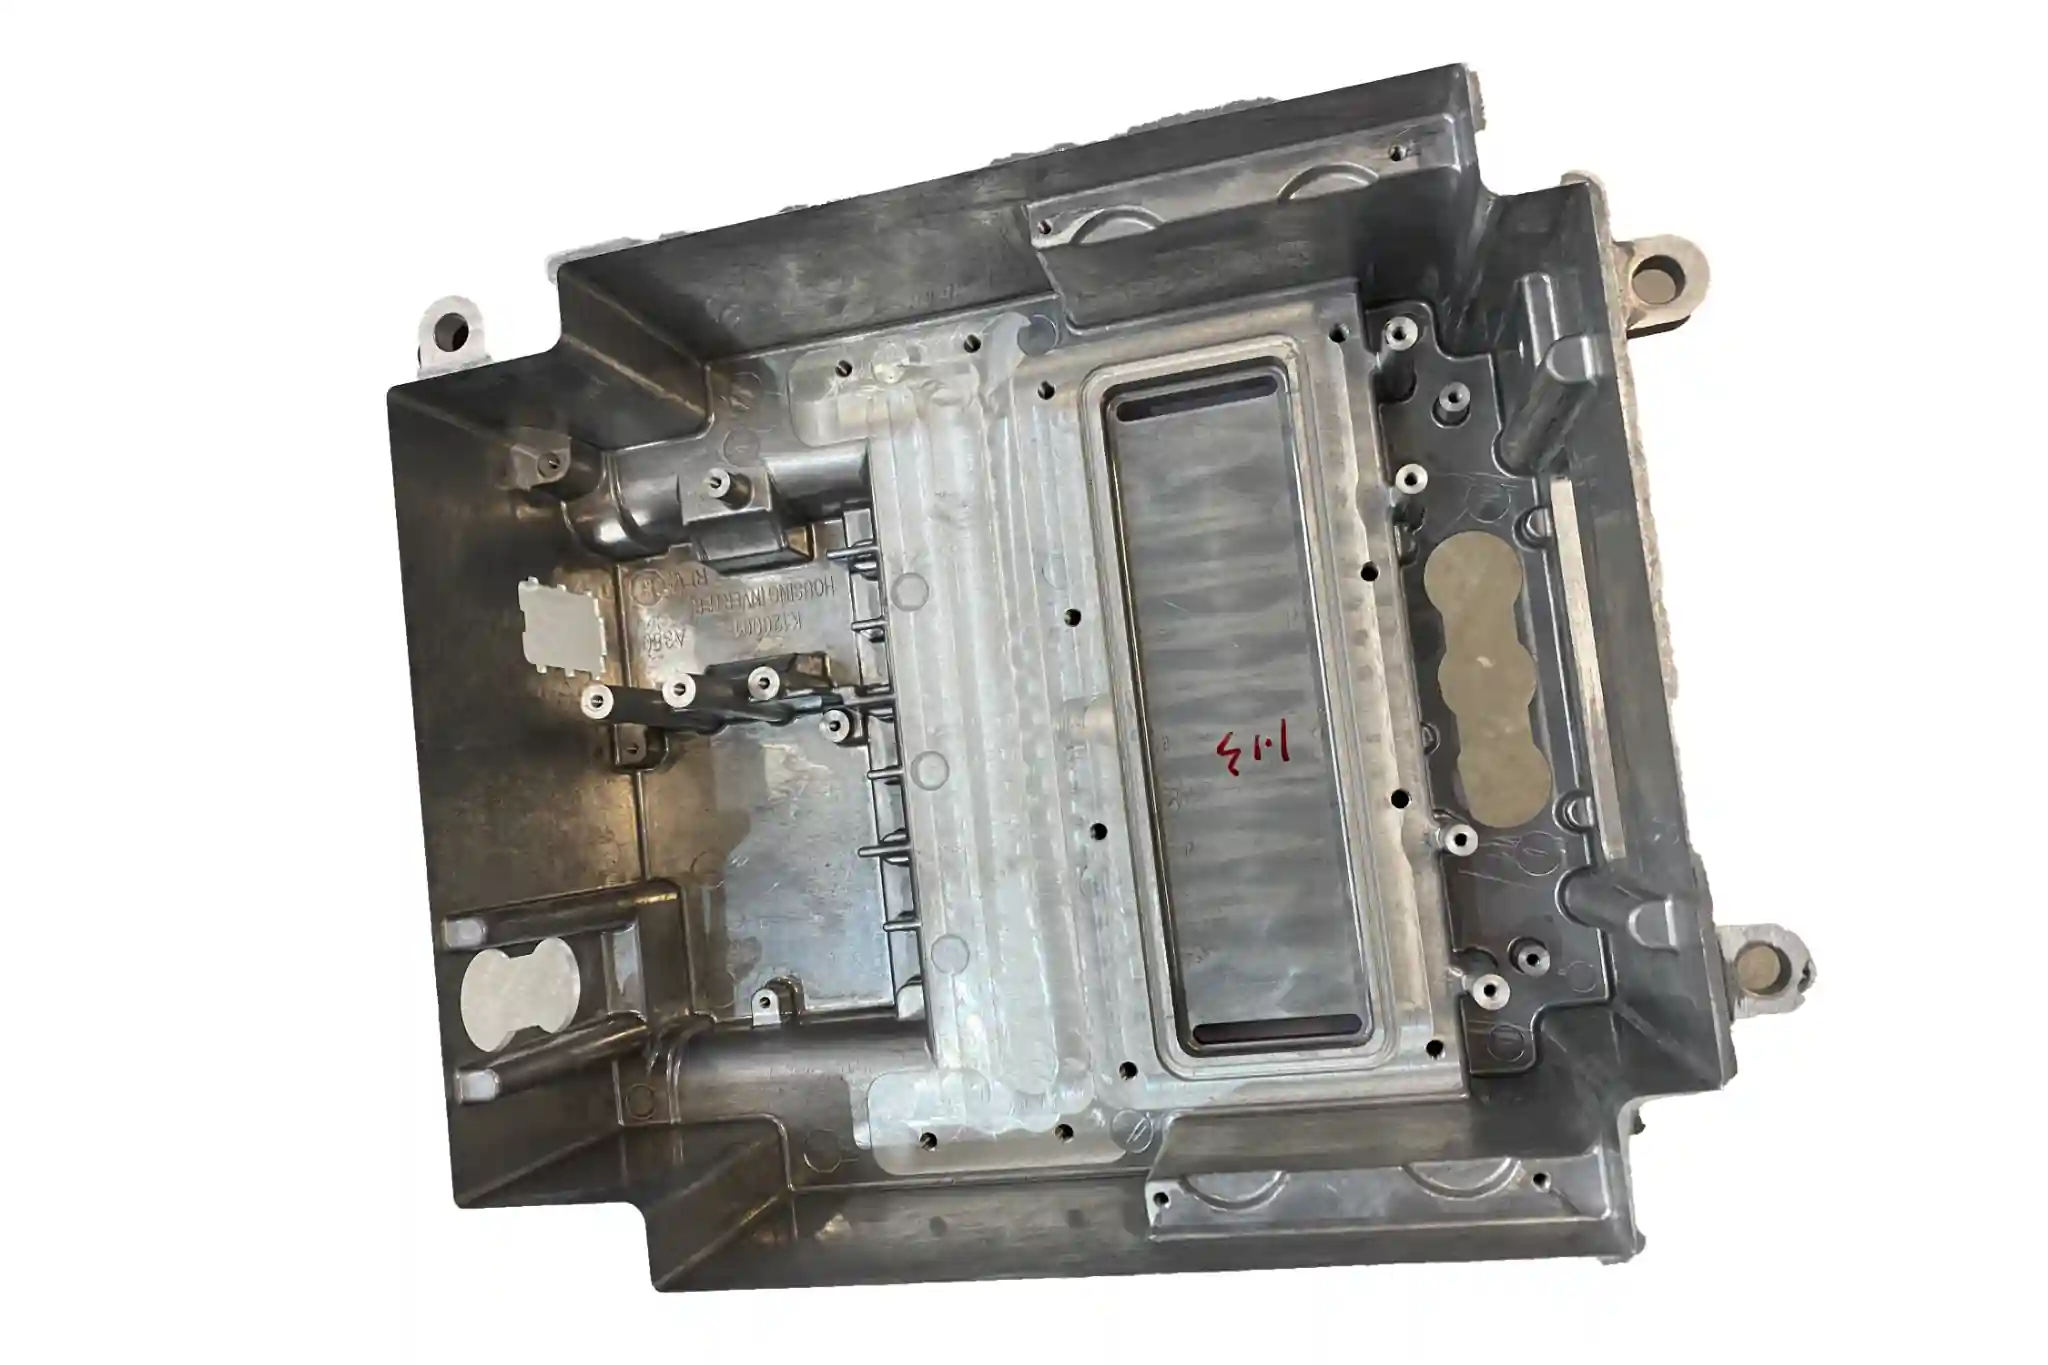
Nach der Fertigung werden Aluminiumgussteile auf Mängel geprüft. Risse gehören zu den Mängeln, die bei diesen Prüfungen festgestellt werden können.
Arten von Rissen in Aluminiumgussteilen
Heiße Tränen
Heiße Risse entstehen gegen Ende des Erstarrungsprozesses, häufig an Stellen, an denen Schwankungen in der Wandstärke die Schrumpfung einschränken. In diesem Stadium ist das Gussteil noch nicht vollständig erstarrt. Wird es gezogen, während das verbleibende geschmolzene Aluminium diesen Bereich nicht mehr versorgen kann, kann sich ein Riss bilden. Heiße Risse sind in der Regel unregelmäßig und weisen unter Umständen Oxidationsspuren an der Oberfläche auf.
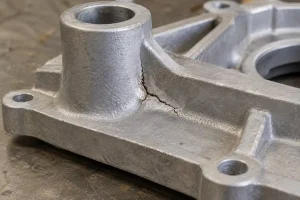
Kaltbrüche
Kaltbrüche entstehen, nachdem der Guss vollständig erstarrt ist. Sie können an scharfen Ecken, Löchern und Stellen mit unterschiedlicher Wandstärke auftreten. Ungleichmäßige Abkühlung oder eingeschränkte Schrumpfung können in diesen Bereichen Zugspannungen hinterlassen. Kräfte, die beim Entformen oder bei der Bearbeitung wirken, können ebenfalls einen Riss verursachen oder einen bestehenden Riss vergrößern. Die Bruchfläche kann relativ gerade sein und ein metallisches Aussehen aufweisen.
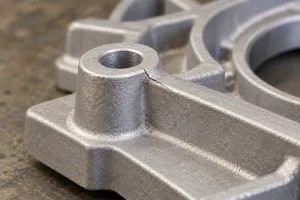
Risse durch Wärmebehandlung
In diesem Artikel beziehen sich Wärmebehandlungsrisse hauptsächlich auf Abschreckrisse nach einer Lösungsglühbehandlung. Die Oberfläche und das Innere eines Gussteils kühlen mit unterschiedlicher Geschwindigkeit ab. Wenn die lokale Zugspannung zu hoch wird, kann das Gussteil reißen, insbesondere an scharfen Ecken, Bohrungen und Stellen mit wechselnder Wandstärke. Zudem kann es zu Verformungen kommen.
Ursachen für Risse in Aluminiumgussteilen
Teile-Konstruktion
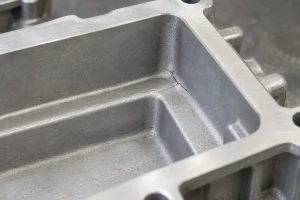
Die Konstruktion des Bauteils kann das Rissrisiko erhöhen. Eine abrupte Änderung der Wandstärke führt dazu, dass benachbarte Bereiche unterschiedlich schnell abkühlen und schrumpfen, wodurch die Verbindung anfälliger wird. Scharfe Innenecken führen zu einer Konzentration der Spannungen. An der Verbindungsstelle zwischen einer Rippe und dem Hauptkörper kann eine übermäßige Wandstärke die Erstarrung verzögern und das Rissrisiko erhöhen, wenn die Schrumpfung eingeschränkt ist.
Probleme mit Form und Kern
Ein Sandkern, der nicht nachgibt, kann die Schrumpfung während des Erstarrens und Abkühlens einschränken. In diesem Fall können sich Risse um Bohrungen oder dünnwandige Verbindungsstellen bilden. Wenn ein Metallkern am Gussteil festsitzt, kann das Herausziehen oder Entformen des Teils zu Rissen in den umgebenden dünnen Wänden führen.
Lokale Hotspots
Dicke Abschnitte und Bereiche, in denen mehrere Wände aufeinandertreffen, erstarren oft später als das umgebende Metall. Eine unzureichende Zufuhr oder ungleichmäßige Abkühlung kann in diesen Bereichen zu Rissen führen. Der Zeitpunkt des Öffnens der Form und des Entnehmens des Teils beeinflusst ebenfalls, wie das Gussteil abkühlt und wo Kräfte auf es einwirken.
Porosität und Einschlüsse
Überschüssiger Wasserstoff in geschmolzenem Aluminium kann nach dem Erstarren Gasporen hinterlassen. Oxidschichten und andere Einschlüsse, die beim Gießen eingearbeitet wurden, können Schwachstellen im Inneren des Gussteils verursachen. An diesen Stellen können Risse entstehen oder sich ausbreiten, wenn das Gussteil schrumpft oder später belastet wird. Manche verborgenen Fehler werden erst sichtbar, wenn die Oberflächenschicht durch die Bearbeitung abgetragen wird.
Unterschiede bei der Abschreckungstemperatur
Dünne Wände, dicke Wände und Hohlräume im Gehäuse können beim Abschrecken unterschiedlich schnell abkühlen. Große Temperaturunterschiede können zu Verformungen des Bauteils oder zu lokalen Rissen führen. Auch die Legierung und die Geometrie des Bauteils beeinflussen das Ergebnis.
So beugen Sie Rissen in Aluminiumgussteilen vor
Besserung der Bauteilkonstruktion
Ersetzen Sie scharfe Innenecken durch Rundungen und sorgen Sie für sanfte Übergänge zwischen dicken und dünnen Abschnitten. Vermeiden Sie übermäßige Wandstärken an den Verbindungsstellen zwischen Rippen und Wänden, damit diese Bereiche gleichmäßiger abkühlen und die Spannungen gleichmäßiger verteilt werden.
Die Aluminiumgussdienstleistungen von MinHe Dazu gehören die Prüfung der Zeichnungen, der Guss sowie die anschließende Bearbeitung, sodass Konstruktionsänderungen parallel zum Fertigungsprozess berücksichtigt werden können.
Schrumpfungshemmung verringern
Beim Sandguss muss ein Kern seine Form beibehalten und gleichzeitig eine Schrumpfung des Gussteils zulassen. Beim Formguss beeinflussen Entformungsschrägen, die Reihenfolge des Kernauszugs und die Entformungszeit die Kräfte, die auf die mit Kernen versehenen Bereiche wirken.
Kühlung und Zuführung steuern
Beim Sandguss können Kühlrippen die lokale Abkühlung beschleunigen, während Angusskanäle Aluminium in Bereiche leiten, die noch nicht erstarrt sind. Beim Schwerkraft- und Niederdruckguss lassen sich die Formtemperatur und die lokale Abkühlung regulieren.
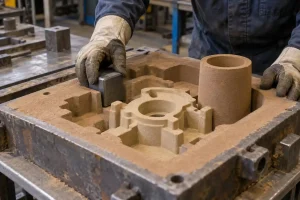
MinHe bietet alle drei Gussverfahren an und kann je nach Wandstärke, Geometrie und Produktionsvolumen des Bauteils ein Fertigungsverfahren auswählen.
Behandlung des geschmolzenen Aluminiums
Durch die Entgasung wird der Wasserstoffgehalt in der Schmelze reduziert, während durch Abschöpfen und Filtrieren Einschlüsse entfernt werden. Ein gleichmäßiger Metallfluss während des Transports und des Gießens begrenzt zudem das Mitreißen von Oxidschichten. Die Schmelzbehandlung behebt innere Fehler; sie beseitigt jedoch nicht die durch die Bauteilkonstruktion oder die Form verursachten Schrumpfungshemmungen.
Abschreckbedingungen anpassen
Warmes Wasser oder eine Polymer-Abschrecklösung kann bei einigen Gussteilen den Abkühlvorgang verlangsamen. Die Haltevorrichtungen dürfen den Zugang des Kühlmittels zu den Hohlräumen und Innenflächen nicht behindern. Auch nach einer Änderung der Abschreckbedingungen muss das Gussteil weiterhin die in der Zeichnung festgelegten Anforderungen an Festigkeit und Härte erfüllen.
So repariert man Risse in Aluminiumguss
Ob ein lokaler Riss durch Schweißen repariert werden kann, hängt von der Zeichnung, der Lage des Risses und dem Einsatzzweck des Bauteils ab. Ist eine Reparatur zulässig, muss das Gussteil nach dem Schweißen weiterhin die Anforderungen an die Tragfähigkeit bzw. Dichtheit erfüllen.
Den Riss reinigen
Entfernen Sie Öl, Oxide und beschädigtes Metall aus dem Riss und dem umgebenden Bereich. Fräsen Sie anschließend eine Nut entlang des Risses. Die Fugenfläche muss vor dem Schweißen sauber sein.
Den Bereich vorheizen
Manche dickwandigen oder komplex geformten Gussteile werden vor dem Schweißen vorgewärmt, um den Temperaturunterschied im Bereich der Reparaturstelle zu verringern. Die Vorwärmtemperatur hängt von der Legierung, der Wandstärke und dem bestehenden Wärmebehandlungszustand ab.
Wechselstrom-WIG-Schweißen
Mit dem AC-WIG-Schweißen lassen sich Risse in einigen Aluminiumgussteilen reparieren. Das Schweißzusatzmaterial muss auf die Gusslegierung und den Verwendungszweck des Bauteils abgestimmt sein; es gibt kein einziges Schweißzusatzmaterial, das für alle Gussteile geeignet ist.
Nach dem Schweißen prüfen
Lassen Sie das Gussteil gemäß der Reparaturanleitung abkühlen, reinigen Sie anschließend die Schweißnaht und bearbeiten Sie sie nach. Abgedichtete Teile müssen einer Dichtheitsprüfung unterzogen werden, während mit der Eindringprüfung Risse an der Oberfläche festgestellt werden können. Allein anhand des Aussehens lässt sich nicht feststellen, ob ein tragender oder abdichtender Bereich die Anforderungen erfüllt.
Ein Gussteil darf nicht wieder in Betrieb genommen werden, wenn die Zeichnung eine Schweißreparatur ausschließt oder das reparierte Teil die Abnahmeanforderungen nicht erfüllt.
Schlussfolgerung
Risse können während des Erstarrens, beim Abkühlen oder bei der Wärmebehandlung entstehen. Einige davon lassen sich beheben, sofern das Projekt das Schweißen zulässt. Treten Risse wiederholt an derselben Stelle auf, müssen auch die Konstruktion des Bauteils, die Form oder die Kühlbedingungen überprüft werden.
MinHe bietet Aluminium-Sandguss, Schwerkraftguss, Niederdruckguss sowie die anschließende mechanische Bearbeitung an. Senden Sie uns Fotos, auf denen die Stelle des Risses zu sehen ist, oder Zeichnungen für ein neues Bauteil, und wir unterbreiten Ihnen einen Fertigungsvorschlag sowie ein Angebot.