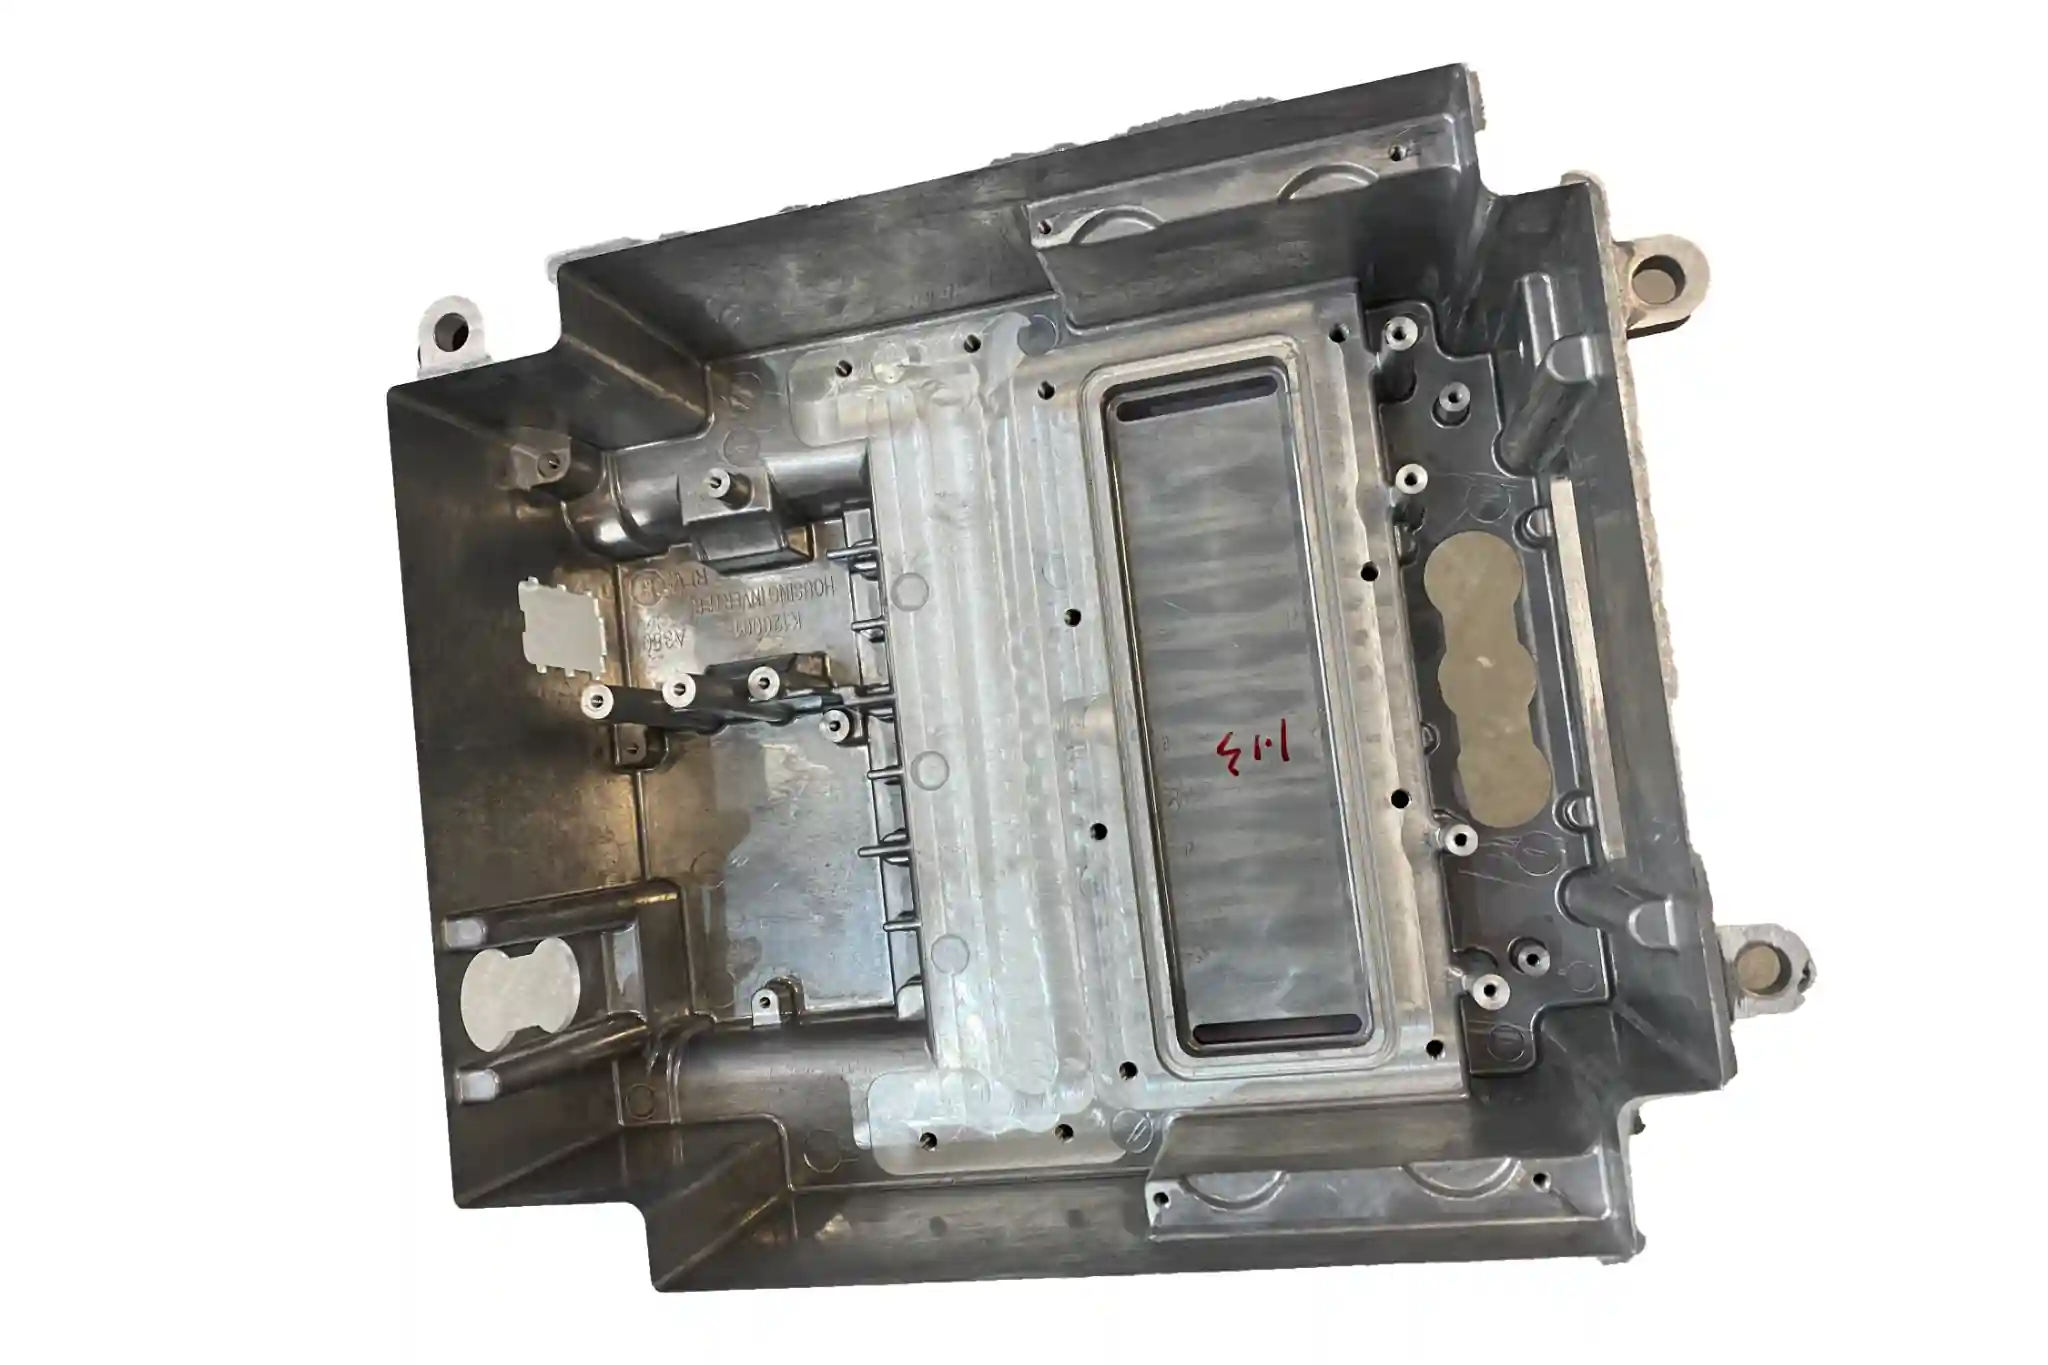
Tras la fabricación, se inspeccionan las piezas de fundición de aluminio para detectar posibles defectos. Las grietas son uno de los defectos que pueden detectarse en estas inspecciones.
Tipos de grietas en las piezas de fundición de aluminio
Lágrimas ardientes
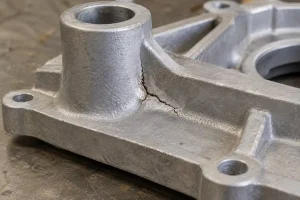
Las grietas en caliente se forman hacia el final de la solidificación, a menudo en los puntos donde los cambios en el espesor de la pared limitan la contracción. En esta fase, la pieza fundida aún no se ha solidificado por completo. Si se tira de ella mientras el aluminio fundido restante no puede alimentar esa zona, puede formarse una grieta. Las grietas en caliente suelen ser irregulares y pueden presentar signos de oxidación en la superficie.
Grietas por frío
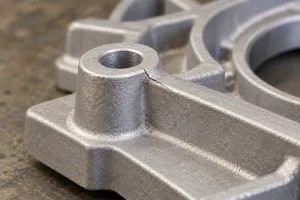
Las grietas por frío se forman una vez que la pieza fundida se ha solidificado por completo. Pueden aparecer alrededor de esquinas afiladas, orificios y cambios en el espesor de las paredes. Un enfriamiento desigual o una contracción limitada pueden generar tensiones de tracción en estas zonas. Las fuerzas aplicadas durante el desmoldeado o el mecanizado también pueden provocar una grieta o agrandar una ya existente. La superficie de fractura puede ser relativamente recta y presentar un aspecto metálico.
Grietas por tratamiento térmico
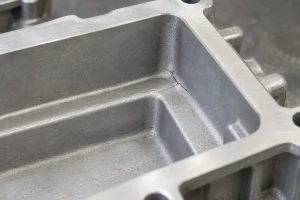
En este artículo, las grietas por tratamiento térmico se refieren principalmente a las grietas de temple que se producen tras un tratamiento térmico de solubilización. La superficie y el interior de una pieza fundida se enfrían a ritmos diferentes. Si la tensión de tracción local alcanza un nivel demasiado alto, la pieza fundida puede agrietarse, especialmente en torno a esquinas afiladas, orificios y cambios en el espesor de las paredes. También pueden producirse deformaciones.
Causas de las grietas en las piezas de fundición de aluminio
Diseño de piezas
El diseño de la pieza puede aumentar el riesgo de agrietamiento. Un cambio brusco en el espesor de la pared hace que las secciones adyacentes se enfríen y se contraigan a ritmos diferentes, lo que hace que la unión sea más vulnerable. Las esquinas internas pronunciadas concentran la tensión. En el punto donde una nervadura se une al cuerpo principal, un espesor excesivo puede retrasar la solidificación y aumentar el riesgo de agrietamiento si se restringe la contracción.
Problemas con los moldes y los núcleos
Un núcleo de arena que no ceda puede limitar la contracción durante la solidificación y el enfriamiento. En ese caso, pueden formarse grietas alrededor de los orificios o de las uniones de paredes delgadas. Si un núcleo metálico se agarra a la pieza fundida, al extraerlo o desmoldar la pieza pueden agrietarse las paredes delgadas circundantes.
Lugares de interés locales
Las secciones gruesas y las zonas en las que confluyen varias paredes suelen solidificarse más tarde que el metal circundante. Una alimentación insuficiente o un enfriamiento desigual pueden provocar grietas en estas zonas. El momento en que se abre el molde y se retira la pieza también influye en cómo se enfría la pieza fundida y dónde actúan las fuerzas sobre ella.
Porosidad e inclusiones
El exceso de hidrógeno en el aluminio fundido puede dejar poros de gas tras la solidificación. Las películas de óxido y otras inclusiones arrastradas durante el vertido pueden crear zonas débiles en el interior de la pieza fundida. Las grietas pueden iniciarse o extenderse en estos puntos a medida que la pieza fundida se contrae o se somete a cargas posteriormente. Algunos defectos ocultos solo se hacen visibles después de que el mecanizado elimine la capa superficial.
Diferencias de temperatura de temple
Las paredes delgadas, las paredes gruesas y las cavidades internas de una carcasa pueden enfriarse a ritmos diferentes durante el temple. Las grandes diferencias de temperatura pueden deformar la pieza o provocar grietas localizadas. La aleación y la geometría de la pieza también influyen en el resultado.
Cómo evitar las grietas en las piezas de fundición de aluminio
Mejorar el diseño de piezas
Sustituye las esquinas internas afiladas por radios y utiliza transiciones graduales entre las secciones gruesas y las delgadas. Evita un espesor excesivo en los puntos donde las nervaduras se unen a una pared, para que estas zonas se enfríen y distribuyan la tensión de forma más uniforme.
Servicios de fundición de aluminio de MinHe incluyen la revisión de planos, la fundición y el mecanizado posterior, lo que permite abordar los cambios de diseño a lo largo del proceso de fabricación.
Reducir las restricciones por merma
En la fundición en arena, el núcleo debe mantener su forma sin impedir que la pieza fundida se contraiga. En la fundición en molde permanente, los ángulos de desmoldeo, la secuencia de extracción del núcleo y el tiempo de desmoldeo influyen en las fuerzas que actúan sobre los elementos con núcleo.
Control de la refrigeración y la alimentación
En la fundición en arena, los canales de enfriamiento pueden acelerar el enfriamiento local, mientras que los conductos de alimentación conducen el aluminio hacia las zonas que aún no se han solidificado. En la fundición por gravedad y a baja presión, es posible ajustar la temperatura del molde y el enfriamiento local.
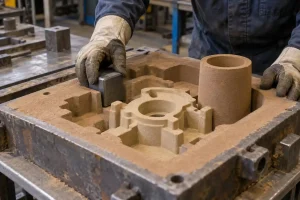
MinHe ofrece los tres procesos de fundición y puede seleccionar un método de fabricación en función del espesor de la pared de la pieza, su geometría y el volumen de producción.
Tratamiento del aluminio fundido
La desgasificación reduce el hidrógeno presente en la masa fundida, mientras que el desnatado y la filtración eliminan las inclusiones. Mantener un flujo constante del metal durante el traslado y el vertido también limita el arrastre de películas de óxido. El tratamiento de la masa fundida corrige los defectos internos; no elimina la restricción de contracción provocada por el diseño de la pieza o el molde.
Ajustar las condiciones de temple
El agua caliente o una solución de templado a base de polímeros pueden ralentizar el enfriamiento de algunas piezas fundidas. Los dispositivos de sujeción no deben impedir que el refrigerante llegue a las cavidades y a las superficies internas. Tras un cambio en las condiciones de templado, la pieza fundida debe seguir cumpliendo los requisitos de resistencia y dureza especificados en el plano.
Cómo reparar grietas en el aluminio fundido
La posibilidad de reparar mediante soldadura una grieta local depende del plano, la ubicación de la grieta y la aplicación de la pieza. En los casos en que se permita la reparación, la pieza fundida deberá seguir cumpliendo los requisitos de resistencia a la carga o de estanqueidad tras la soldadura.
Limpia la grieta
Elimina el aceite, los óxidos y el metal dañado de la grieta y de la zona circundante. A continuación, prepara una ranura a lo largo de la grieta. La superficie de unión debe estar limpia antes de soldar.
Precalienta la zona
Algunas piezas fundidas de paredes gruesas o de forma compleja se precalientan antes de la soldadura para reducir la diferencia de temperatura en torno a la zona de reparación. La temperatura de precalentamiento depende de la aleación, del espesor de la pared y del estado de tratamiento térmico existente.
Soldadura TIG con corriente alterna
La soldadura TIG con corriente alterna permite reparar grietas en algunas piezas de fundición de aluminio. El metal de aportación debe ser compatible con la aleación de la pieza de fundición y con el uso previsto de la misma; no se puede utilizar un mismo metal de aportación para todas las piezas de fundición.
Inspeccionar tras la soldadura
Deja que la pieza fundida se enfríe siguiendo el procedimiento de reparación y, a continuación, limpia y da el acabado a la soldadura. Las piezas selladas requieren una prueba de estanqueidad, mientras que el ensayo con líquido penetrante permite detectar grietas que atraviesan la superficie. El aspecto por sí solo no basta para determinar si una zona de soporte de carga o de sellado cumple con los requisitos establecidos.
Una pieza fundida no puede volver a ponerse en servicio si el plano prohíbe la reparación mediante soldadura o si la pieza reparada no cumple los requisitos de aceptación.
Conclusión
Las grietas pueden formarse durante la solidificación, el enfriamiento o el tratamiento térmico. Algunas pueden repararse cuando el proyecto permite la soldadura. Si las grietas se producen repetidamente en el mismo lugar, también hay que prestar atención al diseño de la pieza, al molde o a las condiciones de enfriamiento.
MinHe ofrece servicios de fundición de aluminio en arena, fundición por gravedad, fundición a baja presión y mecanizado posterior. Envíenos fotografías en las que se vea la ubicación de la grieta o planos de una pieza nueva, y le proporcionaremos una propuesta de fabricación y un presupuesto.