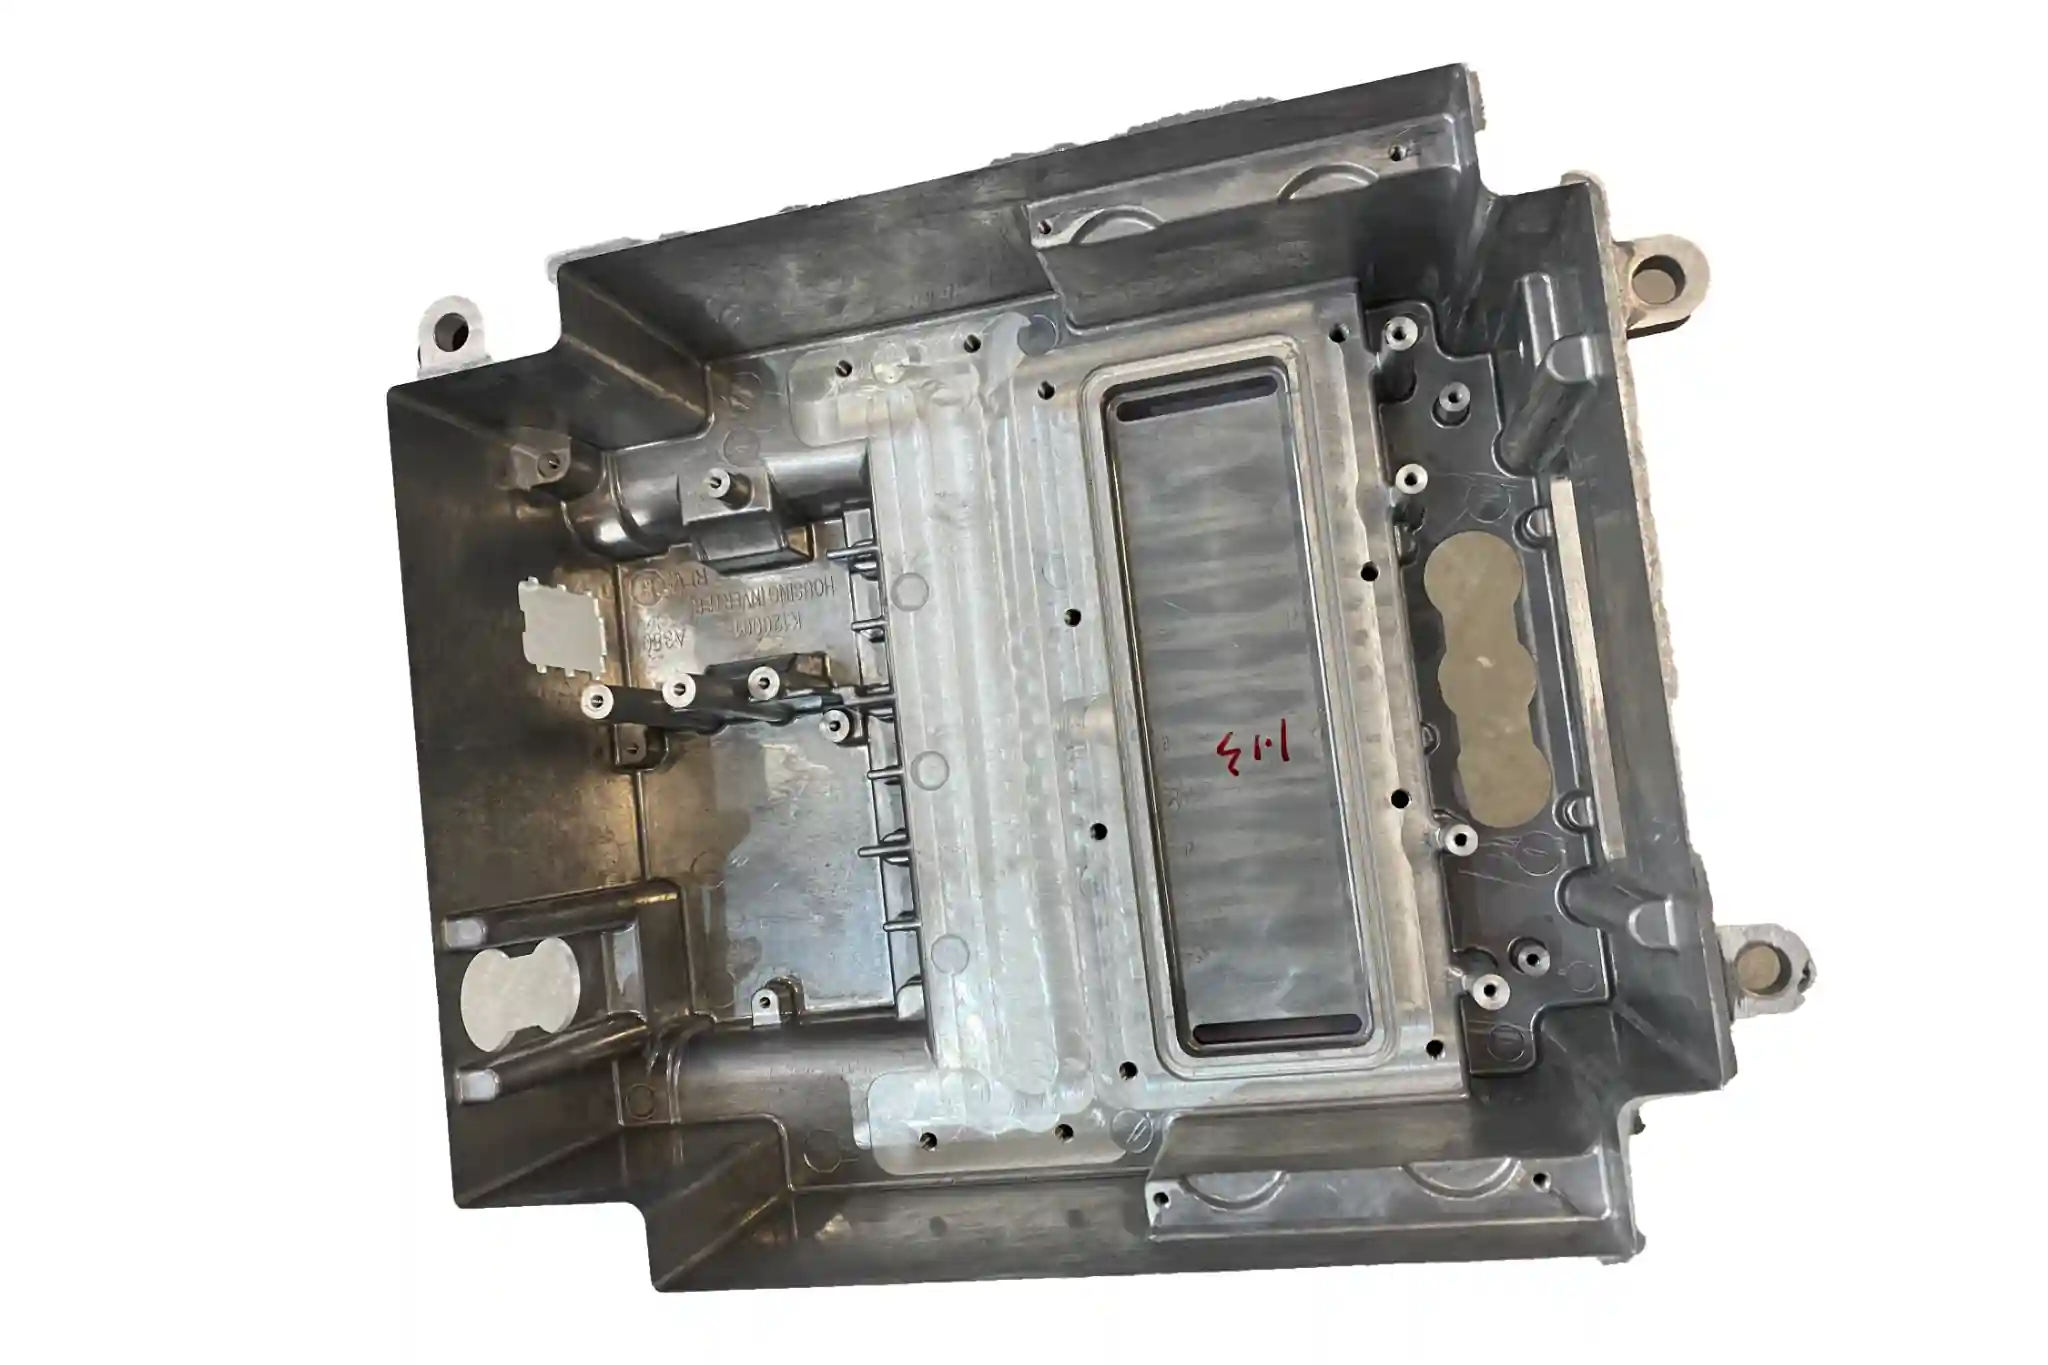
Após a produção, as peças fundidas de alumínio são inspecionadas para detetar defeitos. As fissuras são um dos defeitos que estas inspeções podem revelar.
Tipos de fissuras em peças fundidas de alumínio
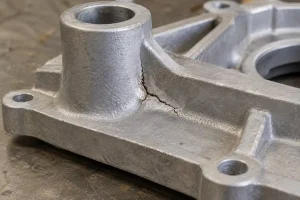
Lágrimas Quentes
As fissuras a quente formam-se perto do final da solidificação, frequentemente em pontos onde as variações na espessura da parede restringem a contração. Nesta fase, a peça fundida ainda não se solidificou totalmente. Se for puxada enquanto o alumínio fundido remanescente não consegue alimentar essa área, pode formar-se uma fissura. As fissuras a quente são geralmente irregulares e podem apresentar oxidação na superfície.
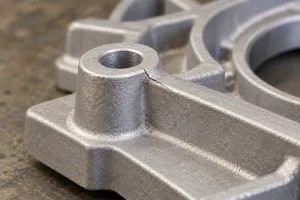
Fissuras causadas pelo frio
As fissuras a frio formam-se após a peça fundida ter solidificado completamente. Podem surgir em torno de cantos acentuados, orifícios e variações na espessura da parede. Um arrefecimento irregular ou uma contração limitada podem deixar tensões de tração nessas áreas. As forças aplicadas durante a desmoldagem ou a maquinagem também podem causar uma fissura ou agravar uma já existente. A superfície de fratura pode ser relativamente reta e apresentar um aspeto metálico.
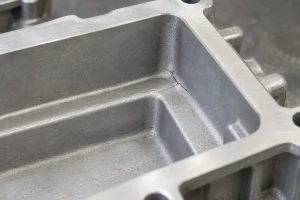
Fissuras decorrentes do tratamento térmico
Neste artigo, as fissuras decorrentes do tratamento térmico referem-se principalmente às fissuras de têmpera após o tratamento térmico de solubilização. A superfície e o interior de uma peça fundida arrefecem a ritmos diferentes. Se a tensão de tração local se tornar demasiado elevada, a peça fundida pode fissurar-se, especialmente em torno de cantos acentuados, orifícios e variações na espessura da parede. Também pode ocorrer deformação.
Causas das fissuras nas peças fundidas de alumínio
Conceção de peças
O desenho da peça pode aumentar o risco de fissuração. Uma variação brusca na espessura da parede faz com que as secções adjacentes arrefeçam e encolham a ritmos diferentes, tornando a ligação mais vulnerável. Os ângulos internos agudos concentram a tensão. No ponto em que uma nervura se une ao corpo principal, uma espessura excessiva pode atrasar a solidificação e aumentar o risco de fissuração, caso o encolhimento seja restringido.
Problemas com moldes e núcleos
Um núcleo de areia que não ceda pode limitar a contração durante a solidificação e o arrefecimento. Podem então formar-se fissuras em torno de orifícios ou de ligações com paredes finas. Se um núcleo metálico se agarrar à peça fundida, a sua retirada ou a desmoldagem da peça podem provocar fissuras nas paredes finas circundantes.
Pontos de interesse locais
As secções espessas e as áreas onde várias paredes se encontram solidificam-se frequentemente mais tarde do que o metal circundante. Uma alimentação insuficiente ou um arrefecimento irregular podem contribuir para a formação de fissuras nessas áreas. O momento em que o molde é aberto e a peça é removida também afeta a forma como a peça fundida arrefece e os pontos onde as forças atuam sobre ela.
Porosidade e inclusões
O excesso de hidrogénio no alumínio fundido pode deixar poros de gás após a solidificação. As películas de óxido e outras inclusões arrastadas durante o vazamento podem criar zonas frágeis no interior da peça fundida. Podem surgir ou alargar-se fissuras nestes pontos à medida que a peça fundida encolhe ou é submetida a cargas posteriormente. Alguns defeitos ocultos só se tornam visíveis após a remoção da camada superficial por meio de usinagem.
Diferenças de temperatura de têmpera
As paredes finas, as paredes espessas e as cavidades internas de uma peça podem arrefecer a ritmos diferentes durante o arrefecimento rápido. Grandes diferenças de temperatura podem deformar a peça ou provocar fissuras locais. A liga e a geometria da peça também influenciam o resultado.
Como evitar fissuras nas peças fundidas de alumínio
Melhorar a conceção das peças
Substitua os cantos internos agudos por raios e utilize transições graduais entre as secções espessas e finas. Evite espessuras excessivas nos pontos de união das nervuras com a parede, para que essas áreas arrefeçam e distribuam a tensão de forma mais uniforme.
Serviços de fundição de alumínio da MinHe incluem a revisão dos desenhos, a fundição e a subsequente usinagem, permitindo que as alterações ao projeto sejam implementadas em paralelo com o processo de fabrico.
Reduzir a restrição de encolhimento
Na fundição em areia, um núcleo deve manter a sua forma, permitindo, ao mesmo tempo, que a peça fundida encolha. Na fundição em molde permanente, os ângulos de descoadamento, a sequência de retirada do núcleo e o tempo de desmoldagem afetam as forças exercidas sobre as características com núcleo.
Controlo da refrigeração e da alimentação
Na fundição em areia, os canais de arrefecimento podem acelerar o arrefecimento local, enquanto os canais de alimentação conduzem o alumínio para áreas que ainda não se solidificaram. Na fundição por gravidade e na fundição de baixa pressão, é possível ajustar a temperatura do molde e o arrefecimento local.
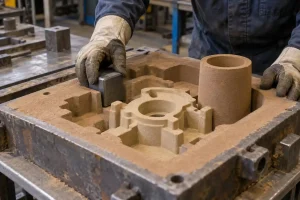
A MinHe disponibiliza os três processos de fundição e pode selecionar um método de fabrico com base na espessura da parede da peça, na sua geometria e no volume de produção.
Tratar o alumínio fundido
A desgaseificação reduz o hidrogénio na massa fundida, enquanto a remoção de escória e a filtração eliminam as inclusões. Manter um fluxo constante do metal durante a transferência e o vazamento também limita o arrastamento de películas de óxido. O tratamento da massa fundida corrige defeitos internos; não elimina, porém, as restrições de contração causadas pelo desenho da peça ou pelo molde.
Ajustar as condições de têmpera
Água morna ou uma solução de têmpera à base de polímeros podem retardar o arrefecimento em algumas peças fundidas. Os dispositivos de fixação não devem impedir que o líquido de arrefecimento chegue às cavidades e às superfícies internas. Após uma alteração nas condições de têmpera, a peça fundida deve continuar a cumprir os requisitos de resistência e dureza indicados no desenho.
Como reparar fissuras em alumínio fundido
A possibilidade de reparar uma fissura local por soldadura depende do desenho técnico, da localização da fissura e da aplicação da peça. Nos casos em que o reparo é permitido, a peça fundida deve continuar a cumprir os requisitos de resistência à carga ou de vedação após a soldadura.
Limpar a fenda
Remova o óleo, os óxidos e o metal danificado da fissura e da área circundante. Em seguida, prepare uma ranhura ao longo da fissura. A superfície de união deve estar limpa antes da soldadura.
Pré-aqueça a área
Algumas peças fundidas de parede espessa ou de forma complexa são pré-aquecidas antes da soldadura, a fim de reduzir a diferença de temperatura na zona do reparo. A temperatura de pré-aquecimento depende da liga, da espessura da parede e do estado de tratamento térmico existente.
Soldadura TIG em corrente alternada
A soldadura TIG com corrente alternada permite reparar fissuras em algumas peças fundidas de alumínio. O metal de adição deve ser compatível com a liga da peça fundida e com a utilização prevista da peça; não é possível utilizar um único metal de adição para todas as peças fundidas.
Inspecionar após a soldadura
Deixe a peça fundida arrefecer de acordo com o procedimento de reparação e, em seguida, limpe e dê acabamento à soldadura. As peças vedadas requerem um teste de estanqueidade, enquanto o ensaio com líquido penetrante permite detetar fissuras que rompem a superfície. A aparência por si só não permite determinar se uma área de suporte de carga ou de vedação cumpre os requisitos exigidos.
Uma peça fundida não pode voltar a ser utilizada se o desenho técnico proibir a reparação por soldadura ou se a peça reparada não cumprir os requisitos de aceitação.
Conclusão
Podem formar-se fissuras durante a solidificação, o arrefecimento ou o tratamento térmico. Algumas podem ser reparadas quando o projeto permitir a soldadura. Se ocorrerem fissuras repetidamente no mesmo local, é necessário analisar também o projeto da peça, o molde ou as condições de arrefecimento.
A MinHe oferece serviços de fundição de alumínio em areia, fundição por gravidade, fundição de baixa pressão e usinagem subsequente. Envie-nos fotografias que mostrem a localização da fissura ou desenhos de uma nova peça, e poderemos apresentar-lhe uma proposta de fabrico e um orçamento.