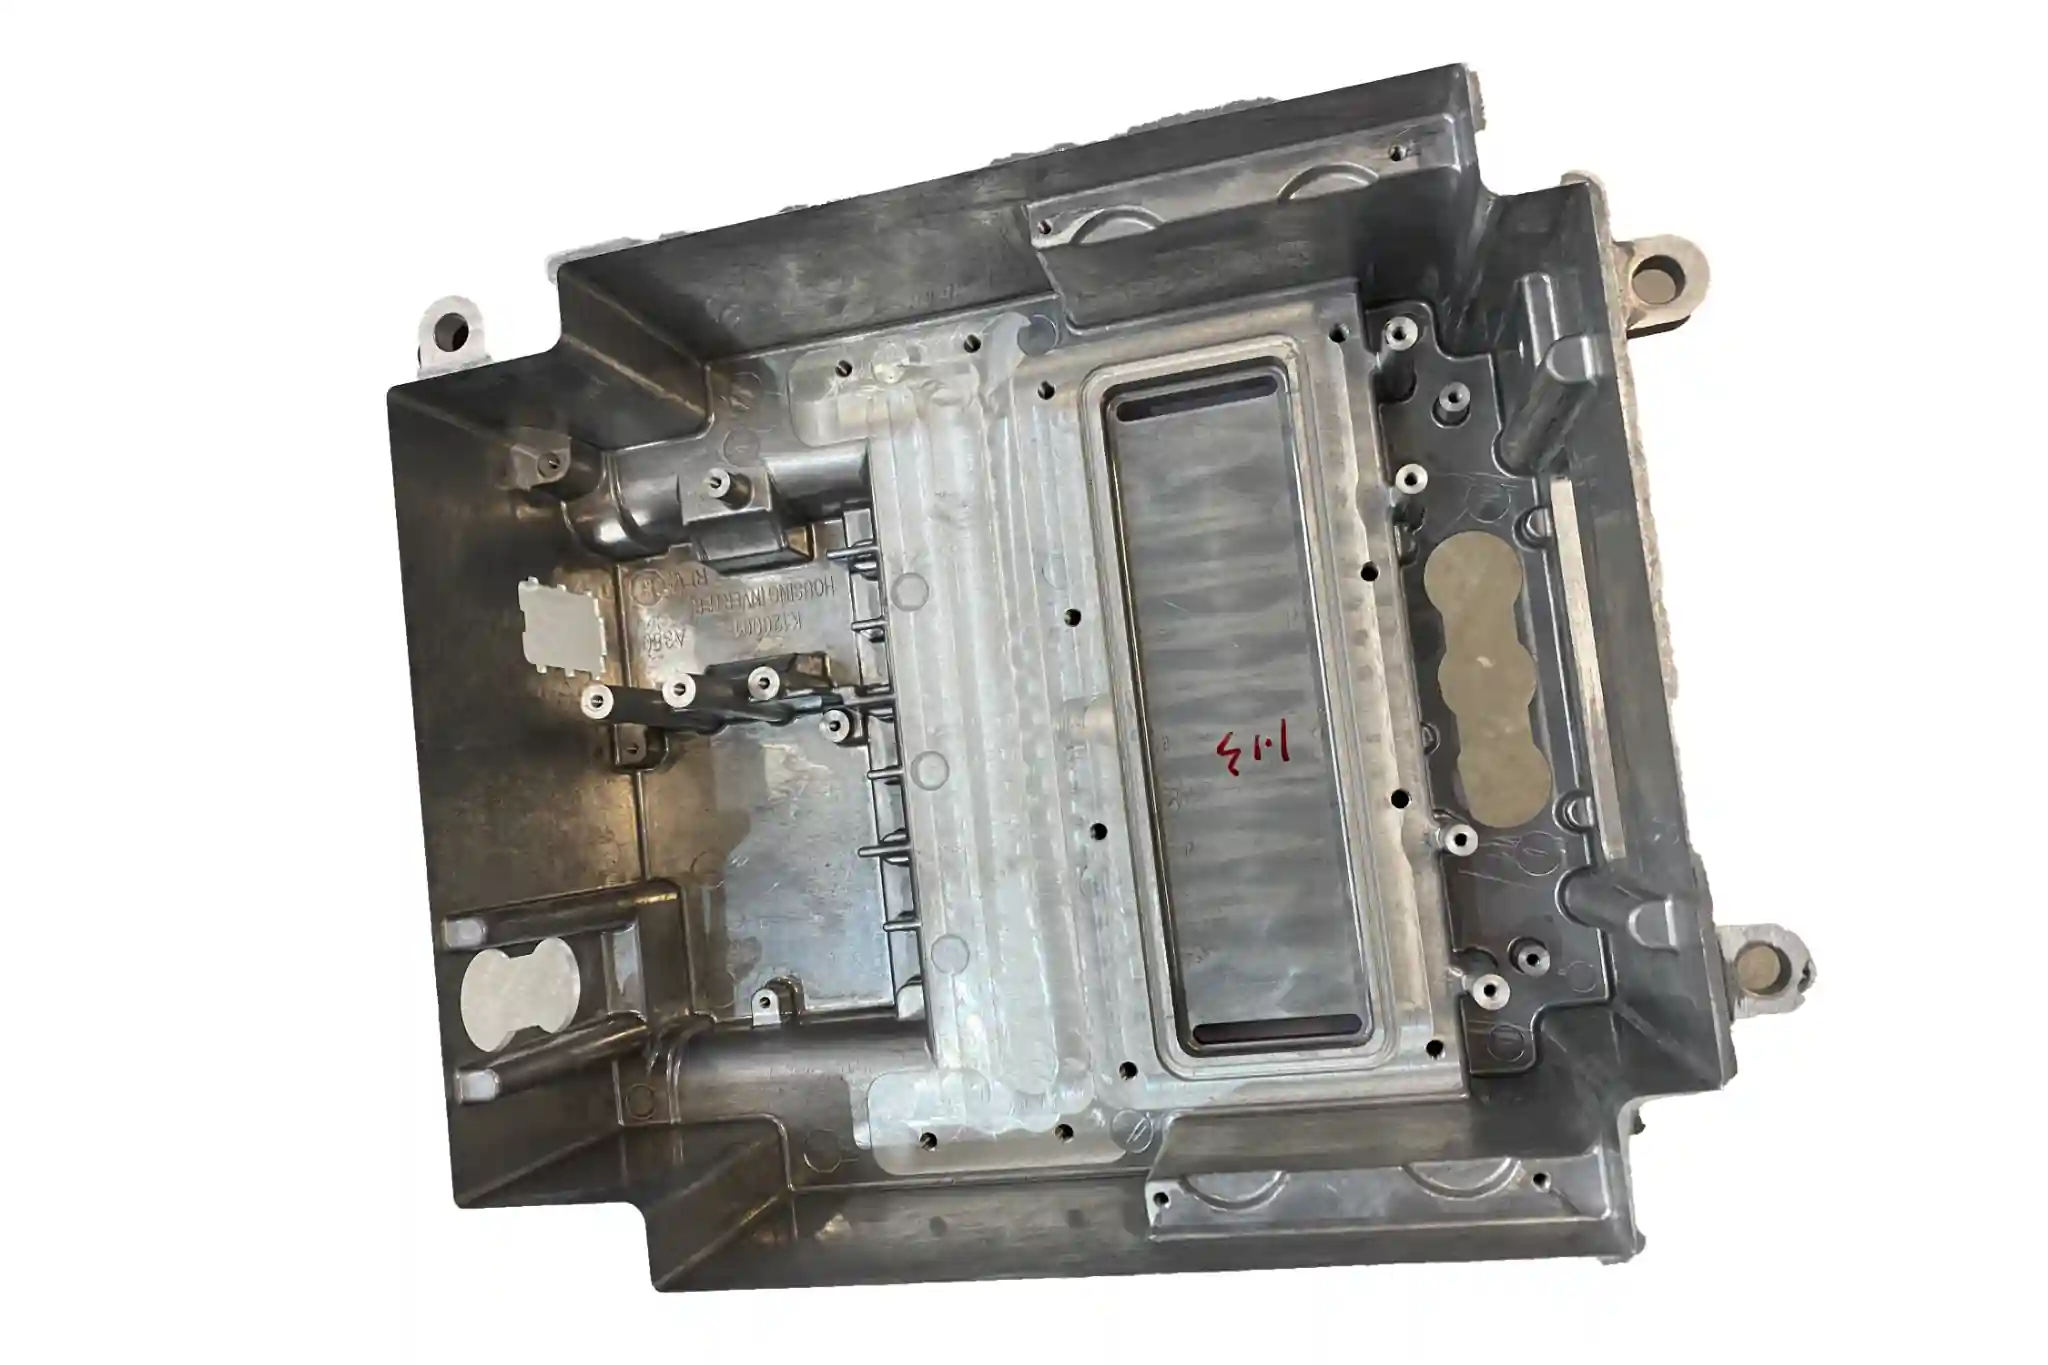
После изготовления алюминиевые отливки проверяются на наличие дефектов. Трещины — один из дефектов, которые могут быть выявлены в ходе таких проверок.
Виды трещин в алюминиевых отливках
«Горячие слёзы»
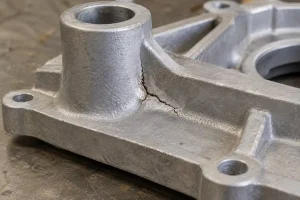
Горячие трещины образуются ближе к концу затвердевания, часто в местах, где изменения толщины стенок ограничивают усадку. На этой стадии отливка ещё не полностью затвердела. Если её вытянуть в тот момент, когда оставшийся расплавленный алюминий не может пополнить этот участок, может образоваться трещина. Горячие трещины обычно имеют нерегулярную форму и на их поверхности могут наблюдаться следы окисления.
Холодные трещины
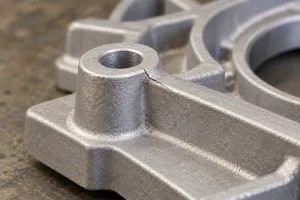
Холодные трещины образуются после полного затвердевания отливки. Они могут появляться вокруг острых углов, отверстий и в местах изменения толщины стенок. Неравномерное охлаждение или ограниченная усадка могут привести к появлению растягивающих напряжений в этих областях. Силы, действующие при извлечении из формы или механической обработке, также могут вызвать трещину или привести к расширению уже имеющейся. Поверхность излома может быть относительно прямой и иметь металлический вид.
Трещины, возникающие при термической обработке
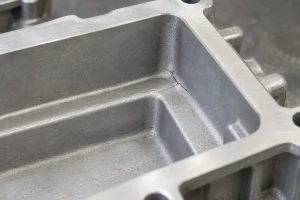
В данной статье под трещинами, возникающими в результате термической обработки, в основном подразумеваются трещины закалки, возникающие после термической обработки в растворе. Поверхность и внутренняя часть отливки остывают с разной скоростью. Если локальное растягивающее напряжение становится слишком высоким, в отливке могут образоваться трещины, особенно в области острых углов, отверстий и переходов толщины стенок. Также могут возникнуть деформации.
Причины появления трещин в алюминиевых отливках
Конструкция детали
Конструкция детали может повысить риск образования трещин. Резкое изменение толщины стенки приводит к тому, что соседние участки остывают и усаживаются с разной скоростью, что делает место соединения более уязвимым. Острые внутренние углы приводят к концентрации напряжений. В месте соединения ребра с основным корпусом чрезмерная толщина может замедлить затвердевание и повысить риск образования трещин, если усадка будет ограничена.
Проблемы с формами и сердечниками
Песчаный сердечник, который не прогибается, может ограничивать усадку во время затвердевания и охлаждения. В результате вокруг отверстий или соединений с тонкими стенками могут образовываться трещины. Если металлический сердечник плотно прилегает к отливке, то при его извлечении или извлечении детали из формы могут возникнуть трещины в окружающих тонких стенках.
Местные достопримечательности
Толстые участки и места стыков нескольких стенок зачастую затвердевают позже, чем окружающий металл. Недостаточная подача металла или неравномерное охлаждение могут привести к появлению трещин в этих местах. Время открытия формы и извлечения детали также влияет на процесс охлаждения отливки и на то, где на неё действуют силы.
Пористость и включения
Избыток водорода в расплавленном алюминии может привести к образованию газовых пор после затвердевания. Оксидные пленки и другие включения, попавшие в металл во время разливки, могут создавать слабые участки внутри отливки. В этих местах могут возникать или расширяться трещины по мере усадки отливки или при последующей нагрузке. Некоторые скрытые дефекты становятся видимыми только после снятия поверхностного слоя в процессе механической обработки.
Перепады температур при закалке
Тонкие стенки, толстые стенки и внутренние полости в корпусе могут остывать с разной скоростью во время закалки. Значительные перепады температур могут привести к деформации детали или появлению локальных трещин. На результат также влияют состав сплава и геометрия детали.
Как предотвратить появление трещин в алюминиевых отливках
Улучшение конструкции деталей
Замените острые внутренние углы закруглениями и используйте плавные переходы между толстыми и тонкими участками. Избегайте чрезмерной толщины в местах соединения ребер со стенкой, чтобы эти участки остывали и распределяли напряжения более равномерно.
Услуги компании MinHe по литью алюминия включают проверку чертежей, литье и последующую механическую обработку, что позволяет вносить изменения в конструкцию одновременно с производственным процессом.
Снижение ограничений, связанных с усадкой
При литье в песчаные формы сердечник должен сохранять свою форму, одновременно обеспечивая возможность усадки отливки. При литье в постоянные формы на силы, действующие на элементы с сердечниками, влияют углы наклона, последовательность извлечения сердечников и время извлечения отливки из формы.
Управление охлаждением и подачей
При литье в песчаные формы охлаждающие элементы могут ускорять локальное охлаждение, а литниковые каналы подают алюминий в участки, которые ещё не затвердели. При литье самотеком и под низким давлением можно регулировать температуру формы и степень локального охлаждения.
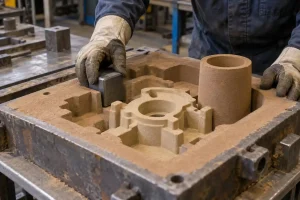
Компания MinHe предлагает все три метода литья и может выбрать метод изготовления с учетом толщины стенок детали, её геометрии и объема производства.
Обработка расплавленного алюминия
Дегазация снижает содержание водорода в расплаве, а скимминг и фильтрация удаляют включения. Поддержание равномерного потока металла во время перекачки и разливки также ограничивает унос оксидных пленок. Обработка расплава позволяет устранить внутренние дефекты; однако она не устраняет ограничения усадки, обусловленные конструкцией детали или формой.
Настройка условий закалки
Теплая вода или полимерный раствор для закалки могут замедлить охлаждение некоторых отливок. Приспособления для крепления не должны препятствовать поступлению охлаждающей жидкости в полости и к внутренним поверхностям. Даже после изменения условий закалки отливка должна по-прежнему соответствовать требованиям к прочности и твердости, указанным в чертеже.
Как устранить трещины в литом алюминии
Возможность сварного ремонта локальной трещины зависит от чертежа, места расположения трещины и назначения детали. В тех случаях, когда ремонт допускается, отливка после сварки должна по-прежнему соответствовать требованиям, предъявляемым к несущей способности или герметичности.
Очистите трещину
Удалите масло, оксиды и поврежденный металл из трещины и прилегающей к ней области. Затем подготовьте канавку вдоль трещины. Перед сваркой поверхность соединения должна быть чистой.
Разогрейте рабочую зону
Некоторые толстостенные или сложные отливки перед сваркой предварительно нагревают, чтобы уменьшить перепад температур вокруг места ремонта. Температура предварительного нагрева зависит от сплава, толщины стенок и имеющегося состояния термической обработки.
Сварка методом TIG в режиме переменного тока
Сварка методом TIG переменным током позволяет устранять трещины в некоторых алюминиевых отливках. Присадочный металл должен соответствовать сплаву отливки и назначению детали; нельзя использовать один и тот же присадочный металл для всех отливок.
Проверить после сварки
Дайте отливке остыть в соответствии с процедурой ремонта, после чего очистите и обработайте сварной шов. Герметичные детали подлежат испытанию на герметичность, а с помощью капиллярного контроля можно выявить поверхностные трещины. По внешнему виду невозможно определить, соответствует ли несущая или уплотнительная зона установленным требованиям.
Отливка не может быть возвращена в эксплуатацию, если в чертеже запрещен ремонт сваркой или отремонтированная деталь не соответствует приемным требованиям.
Заключение
Трещины могут образовываться в процессе затвердевания, охлаждения или термической обработки. Некоторые из них можно устранить, если проект допускает сварку. Если трещины неоднократно возникают в одном и том же месте, необходимо также обратить внимание на конструкцию детали, форму или условия охлаждения.
Компания MinHe предлагает услуги по литью алюминия в песчаные формы, гравитационному литью, литью под низким давлением, а также последующей механической обработке. Пришлите нам фотографии с указанием места трещины или чертежи новой детали, и мы подготовим для вас предложение по изготовлению и коммерческое предложение.