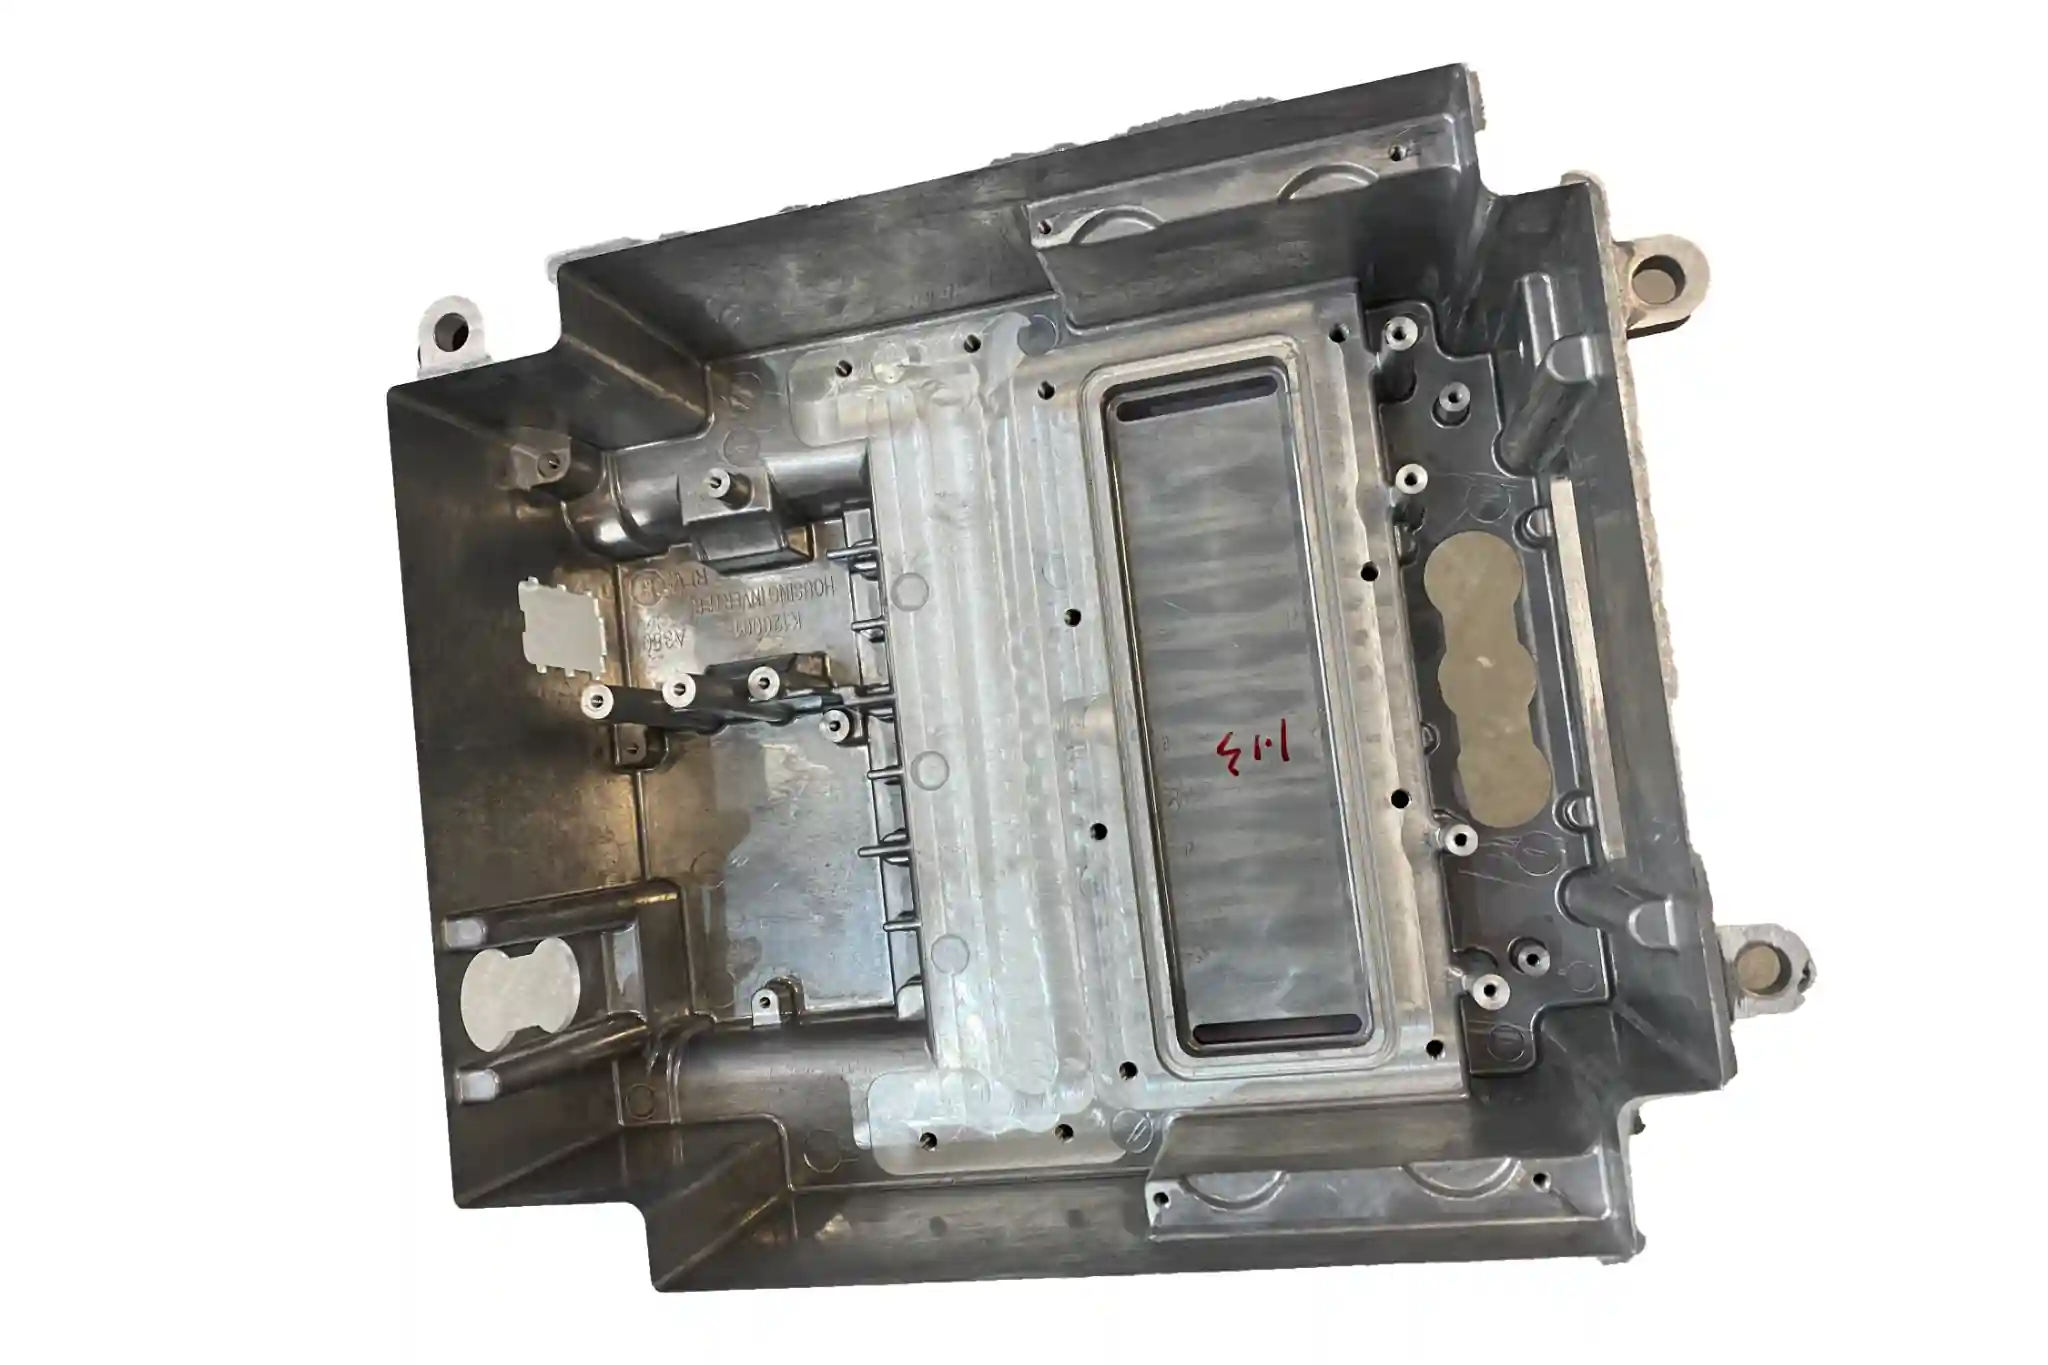
製造後、アルミニウム鋳物は欠陥がないか検査されます。ひび割れは、こうした検査で発見される可能性のある欠陥の一つです。
アルミニウム鋳物の亀裂の種類
ホット・ティアーズ
熱割れは、凝固の終盤、多くの場合、肉厚の変化によって収縮が制限される箇所に発生します。この段階では、鋳物はまだ完全に凝固していません。残りの溶融アルミニウムがその部分に供給されない状態で引き抜かれると、亀裂が生じる可能性があります。熱割れは通常、不規則な形状をしており、表面に酸化が見られることがあります。
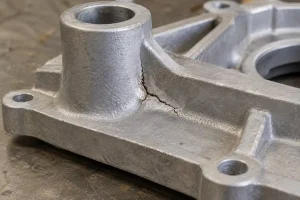
低温亀裂
冷間ひび割れは、鋳物が完全に凝固した後に発生します。鋭い角、穴、および肉厚の変化の周辺に現れることがあります。 冷却のムラや収縮の制限により、これらの部分に引張応力が残留することがあります。また、型抜きや機械加工の際に加わる力によって、亀裂が発生したり、既存の亀裂が拡大したりすることもあります。破面は比較的直線的で、金属光沢を帯びている場合があります。
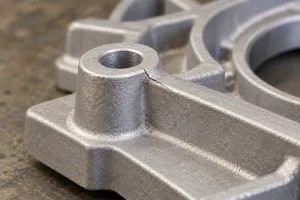
熱処理亀裂
本記事において、熱処理亀裂とは、主に溶体化熱処理後の焼入れ亀裂を指します。鋳物の表面と内部では冷却速度が異なります。局所的な引張応力が過度に高くなると、特に鋭角な角部、穴、肉厚の変化部分などで、鋳物に亀裂が生じる可能性があります。また、歪みが生じることもあります。
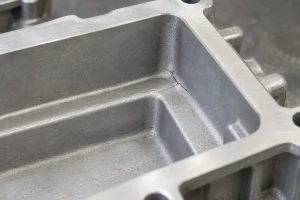
アルミニウム鋳物のひび割れの原因
部品の設計
部品の設計によっては、ひび割れのリスクが高まることがあります。肉厚が急激に変化すると、隣接する部分の冷却・収縮速度が異なってしまうため、接合部の脆弱性が高まります。内部の鋭角なコーナーでは応力が集中します。リブが本体と接合する部分において、肉厚が厚すぎると凝固が遅れ、収縮が妨げられた場合にひび割れのリスクが高まります。
金型とコアの不具合
崩れない砂型芯は、凝固および冷却時の収縮を制限することがあります。その結果、穴の周囲や薄肉部の接合部にひび割れが生じることがあります。また、金属製の芯が鋳物に食い込んだ場合、芯を引き抜いたり、鋳物を型から取り出したりする際に、周囲の薄肉部にひび割れが生じる可能性があります。
地元の人気スポット
肉厚な部分や複数の壁が交差する箇所は、周囲の金属に比べて凝固が遅くなる傾向があります。溶湯の供給不足や冷却のムラが、これらの箇所に亀裂を生じさせる原因となることがあります。また、金型の開型や部品の取り出しのタイミングも、鋳物の冷却の仕方や、鋳物に作用する力の分布に影響を与えます。
気孔率と内包物
溶融アルミニウム中の過剰な水素は、凝固後に気孔を残すことがあります。鋳込みの際に混入した酸化皮膜やその他の介在物は、鋳物内部に脆弱な箇所を作り出すことがあります。鋳物が収縮したり、後に荷重がかかったりすると、これらの箇所で亀裂が発生したり、拡大したりすることがあります。一部の隠れた欠陥は、機械加工によって表面層が除去されて初めて確認できるようになります。
焼入れ時の温度差
ハウジングの薄い壁、厚い壁、および内部空洞は、焼入れ中にそれぞれ異なる速度で冷却されることがあります。大きな温度差が生じると、部品が歪んだり、局所的な亀裂が発生したりする可能性があります。また、合金や部品の形状も結果に影響を与えます。
アルミ鋳物のひび割れを防ぐ方法
部品設計の改善
内部の鋭角な角は丸みを帯びた形状に置き換え、厚い部分と薄い部分の間は滑らかな移行となるようにしてください。リブと壁が接合する部分では、厚みを過度に厚くしすぎないようにし、これらの領域が均一に冷却され、応力が均等に分散されるようにしてください。
MinHeのアルミ鋳造サービス 図面の検討、鋳造、およびその後の機械加工を含み、製造プロセスと並行して設計変更に対応することが可能となる。
収縮抑制の軽減
砂型鋳造では、中子は形状を維持しつつ、鋳物が収縮する余地を残さなければならない。永久鋳型鋳造では、抜き勾配、中子の抜き順、および離型時間が、中子が配置された部位周辺にかかる力に影響を与える。
冷却と供給の制御
砂型鋳造では、冷却棒が局所的な冷却を促進する一方、湯口は未凝固の領域にアルミニウムを供給する役割を果たす。重力鋳造や低圧鋳造では、鋳型の温度や局所的な冷却を調整することができる。
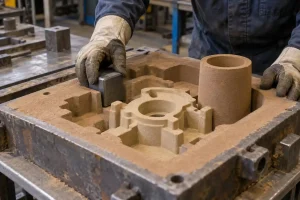
MinHeは、これら3つの鋳造プロセスをすべて提供しています また、部品の肉厚、形状、生産量に基づいて製造方法を選択することができます。
溶融アルミニウムの処理
脱ガス処理により溶湯中の水素が除去され、スキミングやろ過によって介在物が除去されます。また、移送および注湯の際に金属の流れを安定させることで、酸化皮膜の巻き込みも抑制されます。溶湯処理は内部欠陥に対処するものであり、部品の設計や金型に起因する収縮拘束を取り除くものではありません。
焼入れ条件の調整
一部の鋳物については、温水やポリマー系焼入れ液を使用することで冷却速度を遅らせることができます。治具は、冷却液が鋳型内部の空洞や内面に到達するのを妨げてはなりません。焼入れ条件を変更した後も、鋳物は図面に規定された強度および硬度の要件を満たさなければなりません。
鋳造アルミニウムのひび割れを修復する方法
局所的な亀裂が溶接修理可能かどうかは、図面、亀裂の位置、および部品の用途によって異なります。修理が許可されている場合でも、溶接後も鋳物は耐荷重要件またはシール要件を満たしていなければなりません。
ひび割れを掃除する
亀裂部およびその周辺から油分、酸化物、損傷した金属を取り除きます。その後、亀裂に沿って溝を加工します。溶接を行う前に、接合面をきれいにしなければなりません。
その部分を予熱する
肉厚の鋳物や形状が複雑な鋳物の中には、補修箇所の周囲の温度差を小さくするために、溶接前に予熱を行うものがあります。予熱温度は、合金、肉厚、および既存の熱処理状態によって異なります。
AC TIG溶接
AC TIG溶接により、一部のアルミニウム鋳物の亀裂を修復することができます。溶加材は、鋳造合金および部品の用途に適合するものでなければなりません。すべての鋳物に同じ溶加材を使用できるわけではありません。
溶接後の点検
補修手順に従って鋳物を冷却した後、溶接部を洗浄し、仕上げ処理を行います。密閉部品については漏れ試験が必要ですが、浸透探傷試験により表面に現れた亀裂の有無を確認することができます。外観のみでは、荷重を受ける部分や密閉部分が要件を満たしているかどうかを判断することはできません。
図面で溶接による補修が禁止されている場合、または補修された部品が受入要件を満たさない場合、その鋳物は再使用できません。
結論
ひび割れは、凝固、冷却、または熱処理の過程で発生することがあります。溶接が可能な案件であれば、修復できる場合もあります。同じ箇所で繰り返しひび割れが発生する場合は、部品の設計、金型、または冷却条件についても検討する必要があります。
MinHeでは、アルミニウムの砂型鋳造、重力鋳造、低圧鋳造、およびその後の機械加工を提供しています。亀裂の発生箇所がわかる写真や、新規部品の図面をお送りいただければ、製造提案書と見積書をご提示いたします。