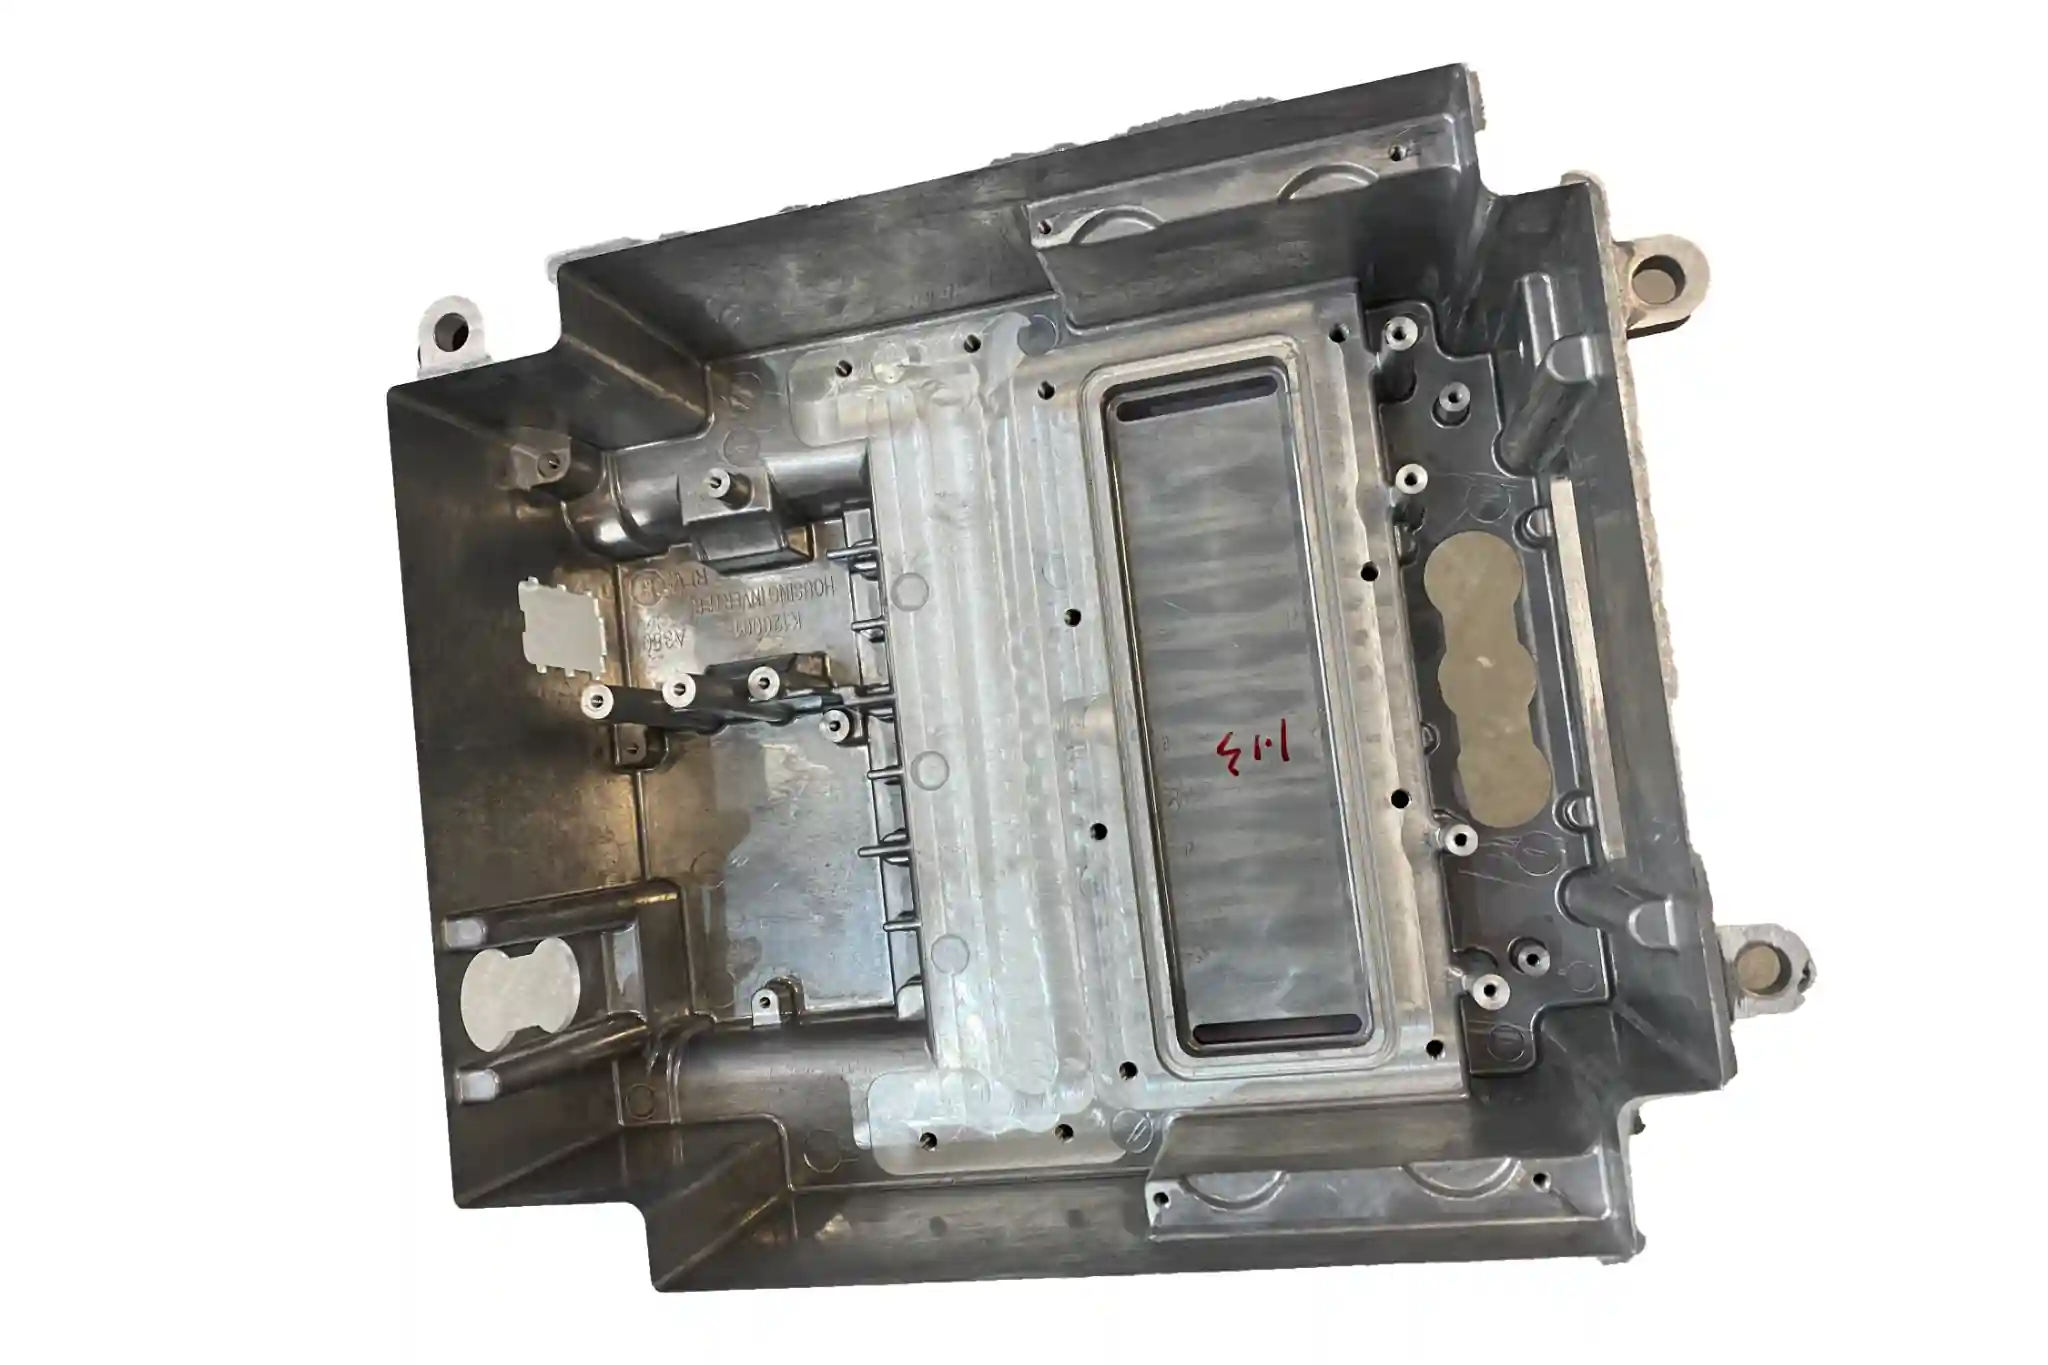
Une fois la production terminée, les pièces moulées en aluminium font l'objet d'un contrôle visant à détecter d'éventuels défauts. Les fissures font partie des défauts que ces contrôles peuvent mettre en évidence.
Types de fissures dans les pièces moulées en aluminium
Larmes brûlantes
Les fissures à chaud apparaissent vers la fin de la solidification, souvent là où les variations d'épaisseur de la paroi limitent le retrait. À ce stade, la pièce moulée n'est pas encore complètement solidifiée. Si elle est tirée alors que l'aluminium fondu restant ne peut pas alimenter cette zone, une fissure peut se former. Les fissures à chaud sont généralement irrégulières et peuvent présenter des traces d'oxydation en surface.
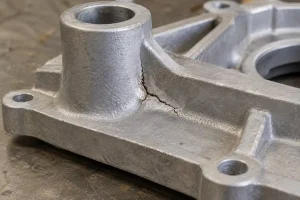
Fissures dues au froid
Les fissures à froid se forment une fois que la pièce moulée s'est entièrement solidifiée. Elles peuvent apparaître au niveau des angles vifs, des trous et des variations d'épaisseur de paroi. Un refroidissement inégal ou un retrait limité peut entraîner l'apparition de contraintes de traction dans ces zones. Les forces exercées lors du démoulage ou de l'usinage peuvent également provoquer une fissure ou aggraver une fissure existante. La surface de rupture peut être relativement droite et présenter un aspect métallique.
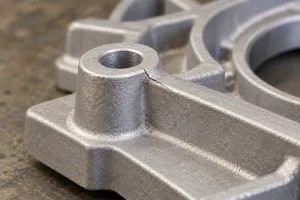
Fissures dues au traitement thermique
Dans cet article, les fissures de traitement thermique désignent principalement les fissures de trempe survenant après un traitement thermique de mise en solution. La surface et l'intérieur d'une pièce moulée se refroidissent à des vitesses différentes. Si la contrainte de traction locale devient trop élevée, la pièce moulée peut se fissurer, en particulier au niveau des angles vifs, des trous et des variations d'épaisseur de paroi. Des déformations peuvent également se produire.
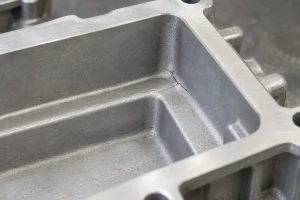
Causes des fissures dans les pièces moulées en aluminium
Conception de pièces
La conception des pièces peut accroître le risque de fissuration. Une variation brusque de l'épaisseur de paroi entraîne un refroidissement et un retrait à des vitesses différentes des sections adjacentes, ce qui rend la jonction plus vulnérable. Les angles internes aigus concentrent les contraintes. À la jonction entre une nervure et le corps principal, une épaisseur excessive peut retarder la solidification et augmenter le risque de fissuration si le retrait est limité.
Problèmes liés aux moules et aux noyaux
Un noyau en sable qui ne cède pas peut limiter le retrait lors de la solidification et du refroidissement. Des fissures peuvent alors se former autour des trous ou des raccords à parois minces. Si un noyau métallique s'agrippe à la pièce moulée, le fait de le retirer ou de démouler la pièce peut provoquer la fissuration des parois minces environnantes.
Lieux incontournables de la région
Les sections épaisses et les zones où plusieurs parois se rejoignent se solidifient souvent plus tardivement que le métal environnant. Une alimentation insuffisante ou un refroidissement irrégulier peuvent favoriser l'apparition de fissures dans ces zones. Le moment choisi pour l'ouverture du moule et le démoulage de la pièce influe également sur la manière dont la pièce moulée se refroidit et sur les points où les forces s'exercent sur celle-ci.
Porosité et inclusions
Un excès d'hydrogène dans l'aluminium fondu peut laisser des pores gazeux après solidification. Les films d'oxyde et autres inclusions entraînés lors de la coulée peuvent créer des zones de faiblesse à l'intérieur de la pièce moulée. Des fissures peuvent apparaître ou se propager à ces endroits lorsque la pièce moulée se rétracte ou est soumise à des contraintes ultérieurement. Certains défauts cachés ne deviennent visibles qu'après l'enlèvement de la couche superficielle lors de l'usinage.
Différences de température de trempe
Les parois minces, les parois épaisses et les cavités internes d'un boîtier peuvent se refroidir à des vitesses différentes lors de la trempe. D'importantes différences de température peuvent déformer la pièce ou provoquer des fissures locales. L'alliage et la géométrie de la pièce ont également une incidence sur le résultat.
Comment éviter les fissures dans les pièces moulées en aluminium
Améliorer la conception des pièces
Remplacez les angles internes vifs par des rayons et prévoyez des transitions progressives entre les sections épaisses et fines. Évitez les épaisseurs excessives aux points de jonction entre les nervures et les parois afin que ces zones refroidissent et supportent les contraintes de manière plus homogène.
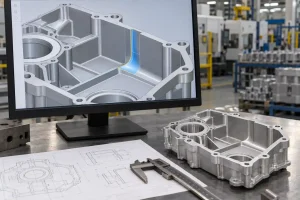
Services de moulage d'aluminium de MinHe Cela comprend la révision des plans, le moulage et l'usinage ultérieur, ce qui permet d'intégrer les modifications de conception tout au long du processus de fabrication.
Réduire les contraintes liées au rétrécissement
Dans le moulage au sable, un noyau doit conserver sa forme tout en permettant au pièce moulée de se rétracter. Dans le moulage en moule permanent, les angles de dépouille, la séquence de retrait du noyau et le temps de démoulage influent sur les forces exercées autour des éléments noyés.
Contrôle du refroidissement et de l'alimentation
Dans le moulage au sable, les ailettes de refroidissement peuvent accélérer le refroidissement local, tandis que les canaux d'alimentation acheminent l'aluminium vers les zones qui ne se sont pas encore solidifiées. Pour le moulage par gravité et le moulage à basse pression, il est possible de régler la température du moule et le refroidissement local.
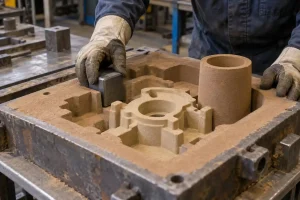
MinHe propose ces trois procédés de moulage et peut choisir un procédé de fabrication en fonction de l'épaisseur de paroi, de la géométrie et du volume de production de la pièce.
Traitement de l'aluminium fondu
Le dégazage réduit la teneur en hydrogène de la masse fondue, tandis que l'écumage et la filtration éliminent les inclusions. Le maintien d'un écoulement régulier du métal pendant le transfert et la coulée limite également l'entraînement de films d'oxyde. Le traitement de la masse fondue permet de remédier aux défauts internes ; il ne supprime toutefois pas les contraintes de retrait dues à la conception de la pièce ou au moule.
Ajuster les conditions de trempe
De l'eau chaude ou une solution de trempe à base de polymères peut ralentir le refroidissement de certaines pièces moulées. Les dispositifs de fixation ne doivent pas empêcher le fluide de refroidissement d'atteindre les cavités et les surfaces internes. Même après une modification des conditions de trempe, la pièce moulée doit toujours répondre aux exigences de résistance et de dureté indiquées sur le plan.
Comment réparer les fissures dans l'aluminium moulé
La possibilité de réparer par soudage une fissure locale dépend du plan, de l'emplacement de la fissure et de l'utilisation prévue de la pièce. Lorsque la réparation est autorisée, la pièce moulée doit continuer à satisfaire aux exigences en matière de résistance aux charges ou d'étanchéité après le soudage.
Nettoyer la fissure
Éliminez l'huile, les oxydes et le métal endommagé au niveau de la fissure et de la zone environnante. Préparez ensuite une rainure le long de la fissure. La surface d'assemblage doit être propre avant le soudage.
Préchauffez la zone
Certaines pièces moulées à parois épaisses ou de forme complexe sont préchauffées avant le soudage afin de réduire la différence de température autour de la zone à réparer. La température de préchauffage dépend de l'alliage, de l'épaisseur de la paroi et de l'état de traitement thermique existant.
Soudage TIG à courant alternatif
Le soudage TIG à courant alternatif permet de réparer les fissures présentes sur certaines pièces moulées en aluminium. Le métal d'apport doit être adapté à l'alliage de la pièce moulée et à l'usage prévu de celle-ci ; un seul et même métal d'apport ne peut pas être utilisé pour toutes les pièces moulées.
Contrôle après soudage
Laissez la pièce moulée refroidir conformément à la procédure de réparation, puis nettoyez et finissez la soudure. Les pièces d'étanchéité doivent faire l'objet d'un essai d'étanchéité, tandis que le contrôle par ressuage permet de détecter les fissures en surface. L'aspect extérieur ne suffit pas à lui seul à déterminer si une zone porteuse ou d'étanchéité répond aux exigences requises.
Une pièce moulée ne peut pas être remise en service si le plan interdit toute réparation par soudure ou si la pièce réparée ne satisfait pas aux critères de réception.
Conclusion
Des fissures peuvent apparaître lors de la solidification, du refroidissement ou du traitement thermique. Certaines peuvent être réparées lorsque le projet permet le soudage. Si des fissures se produisent de manière répétée au même endroit, il convient également d'examiner la conception de la pièce, le moule ou les conditions de refroidissement.
MinHe propose des services de moulage au sable d'aluminium, de moulage par gravité, de moulage à basse pression et d'usinage ultérieur. Envoyez-nous des photos montrant l'emplacement de la fissure ou des plans pour une nouvelle pièce, et nous vous proposerons une offre de fabrication ainsi qu'un devis.