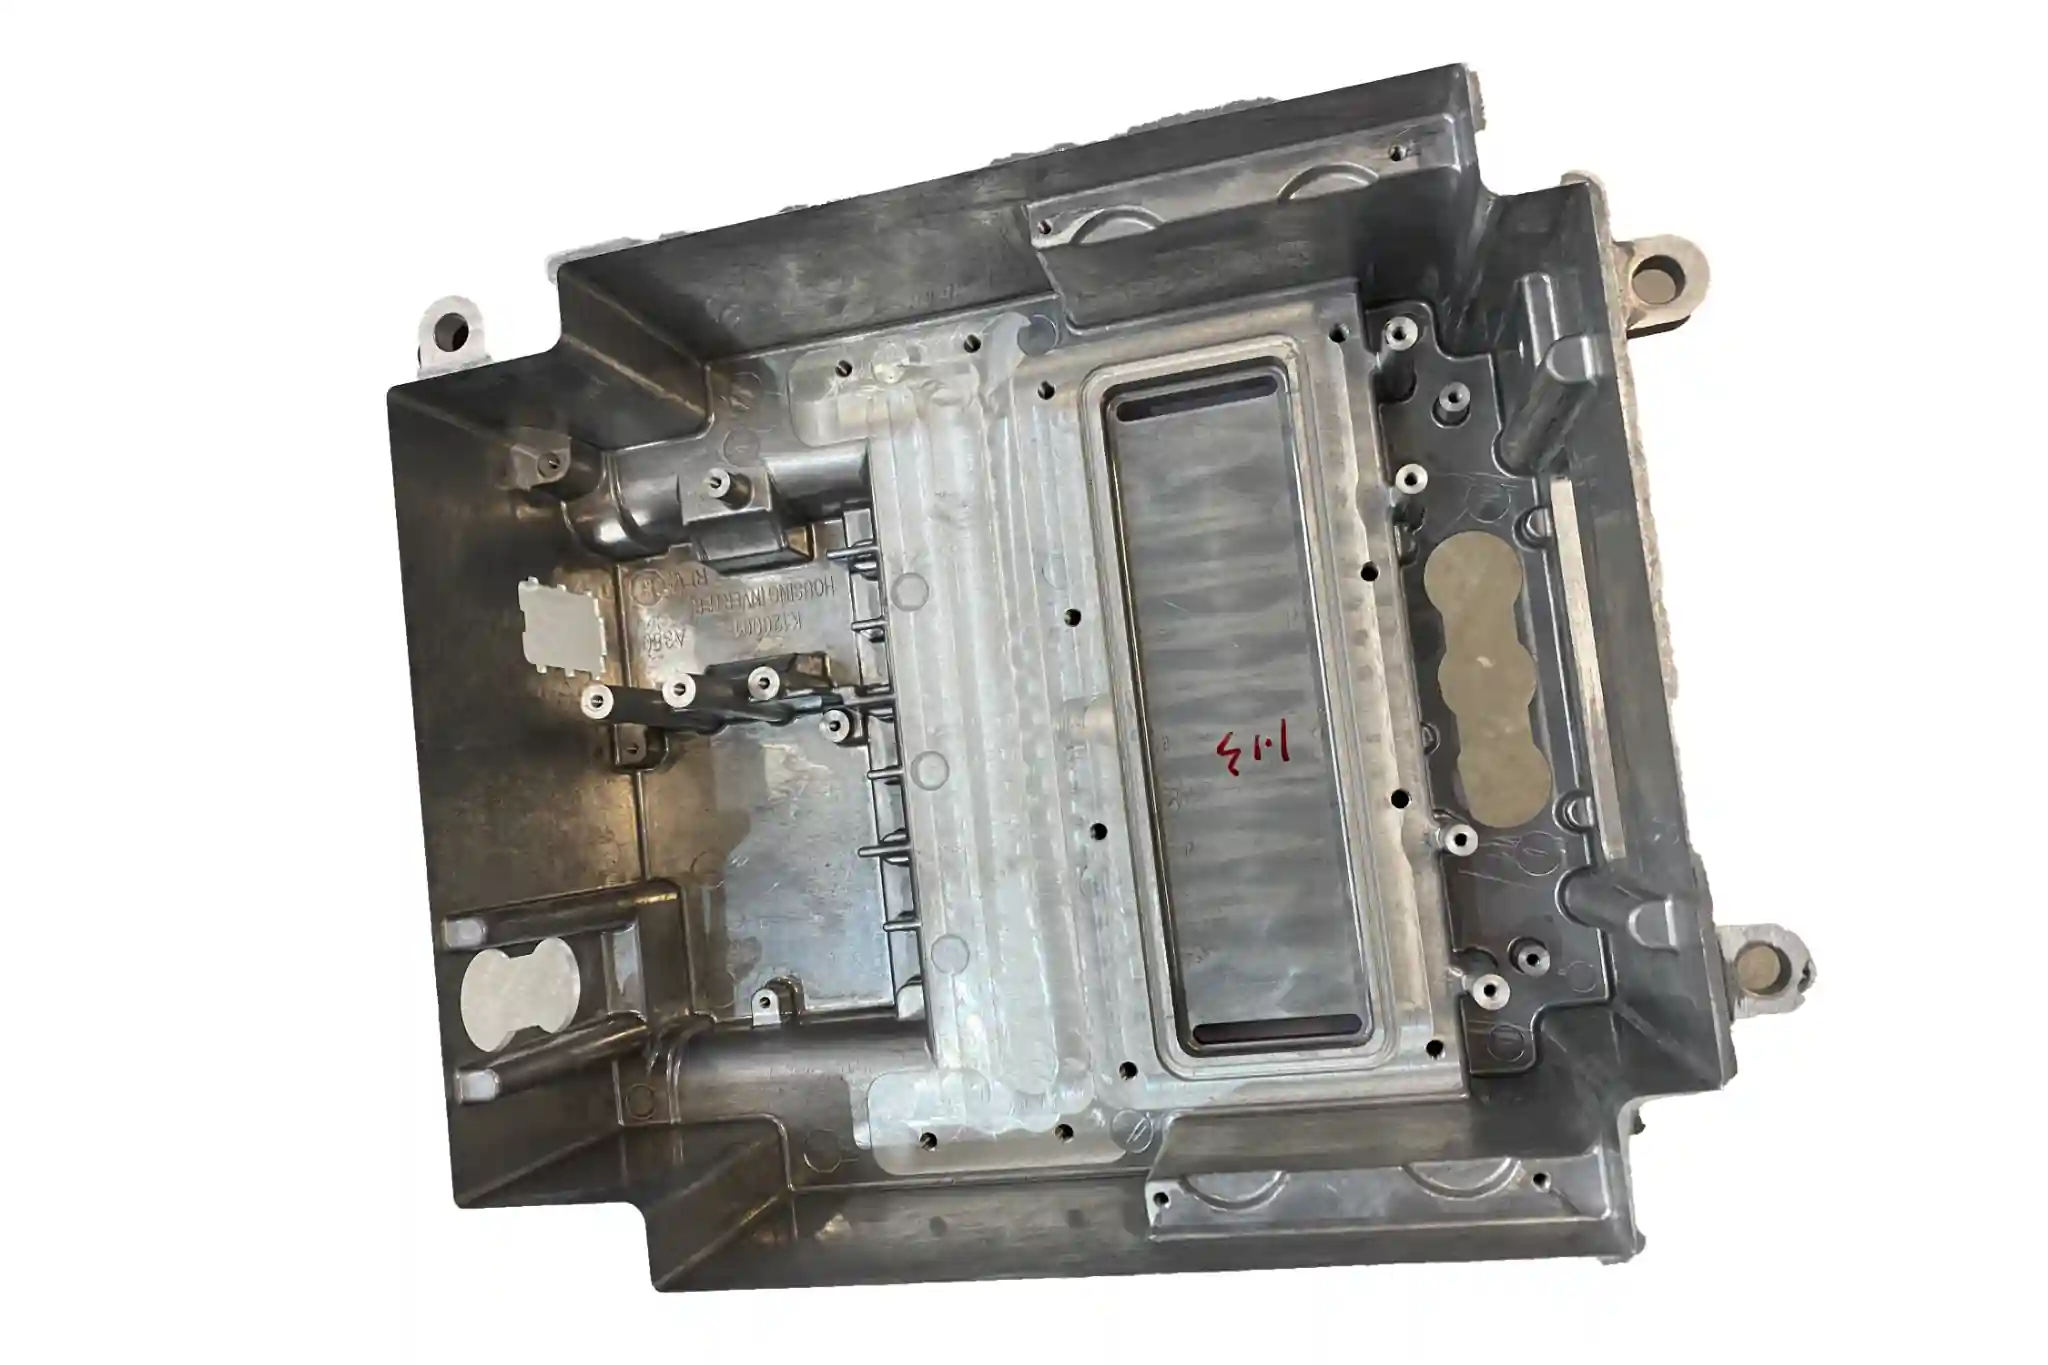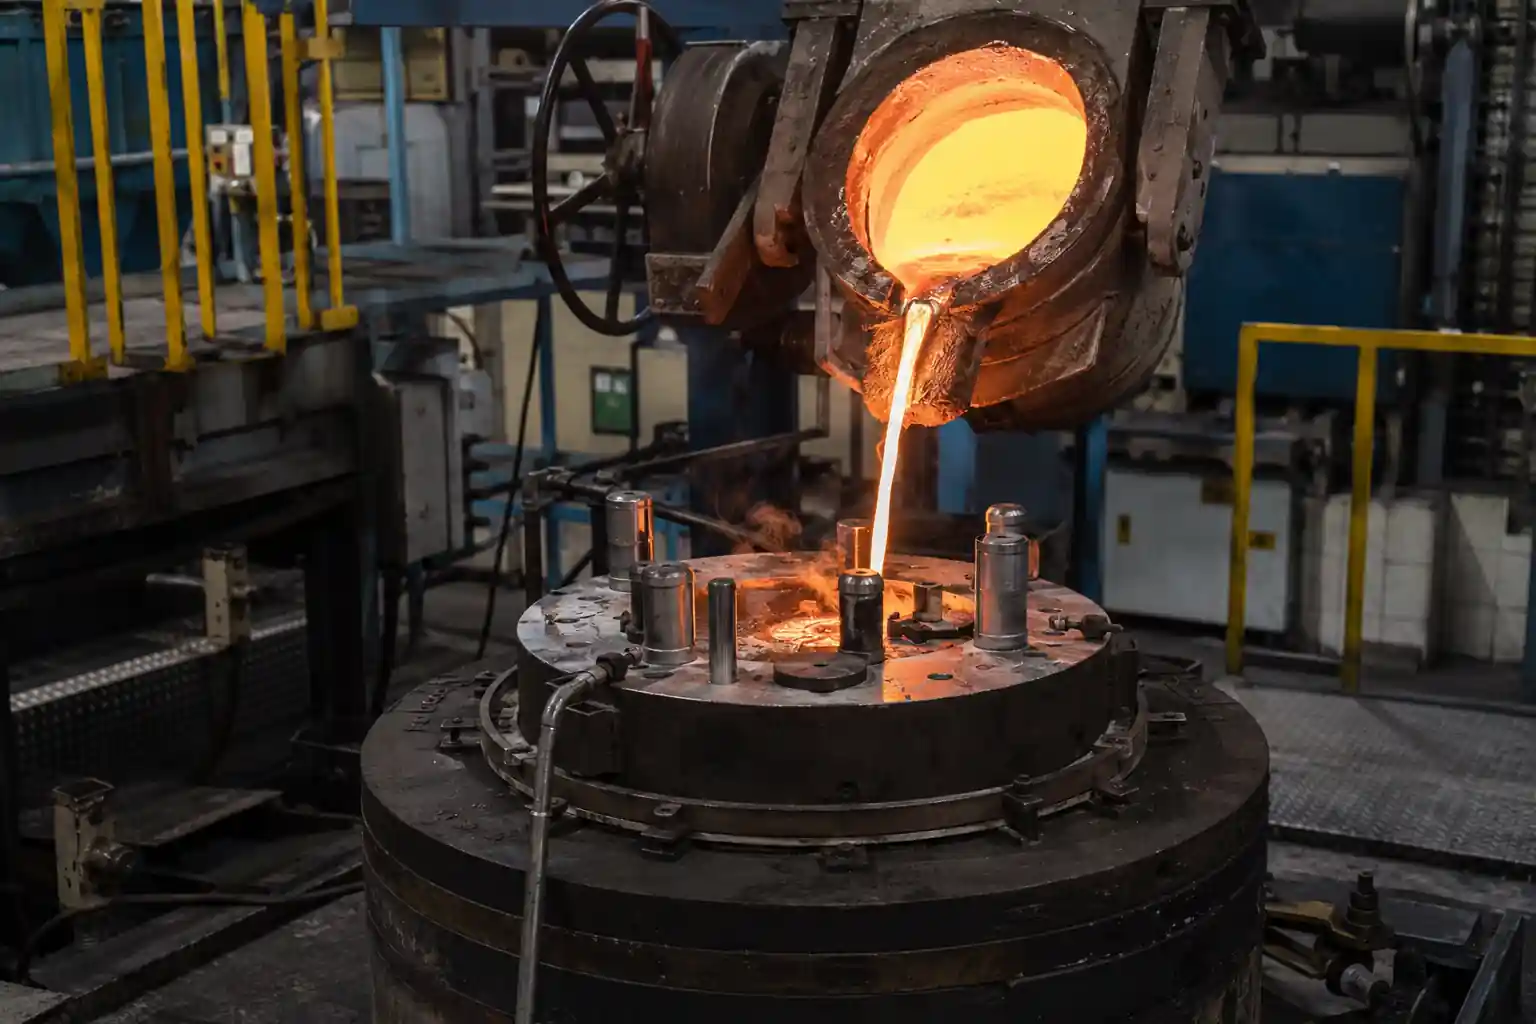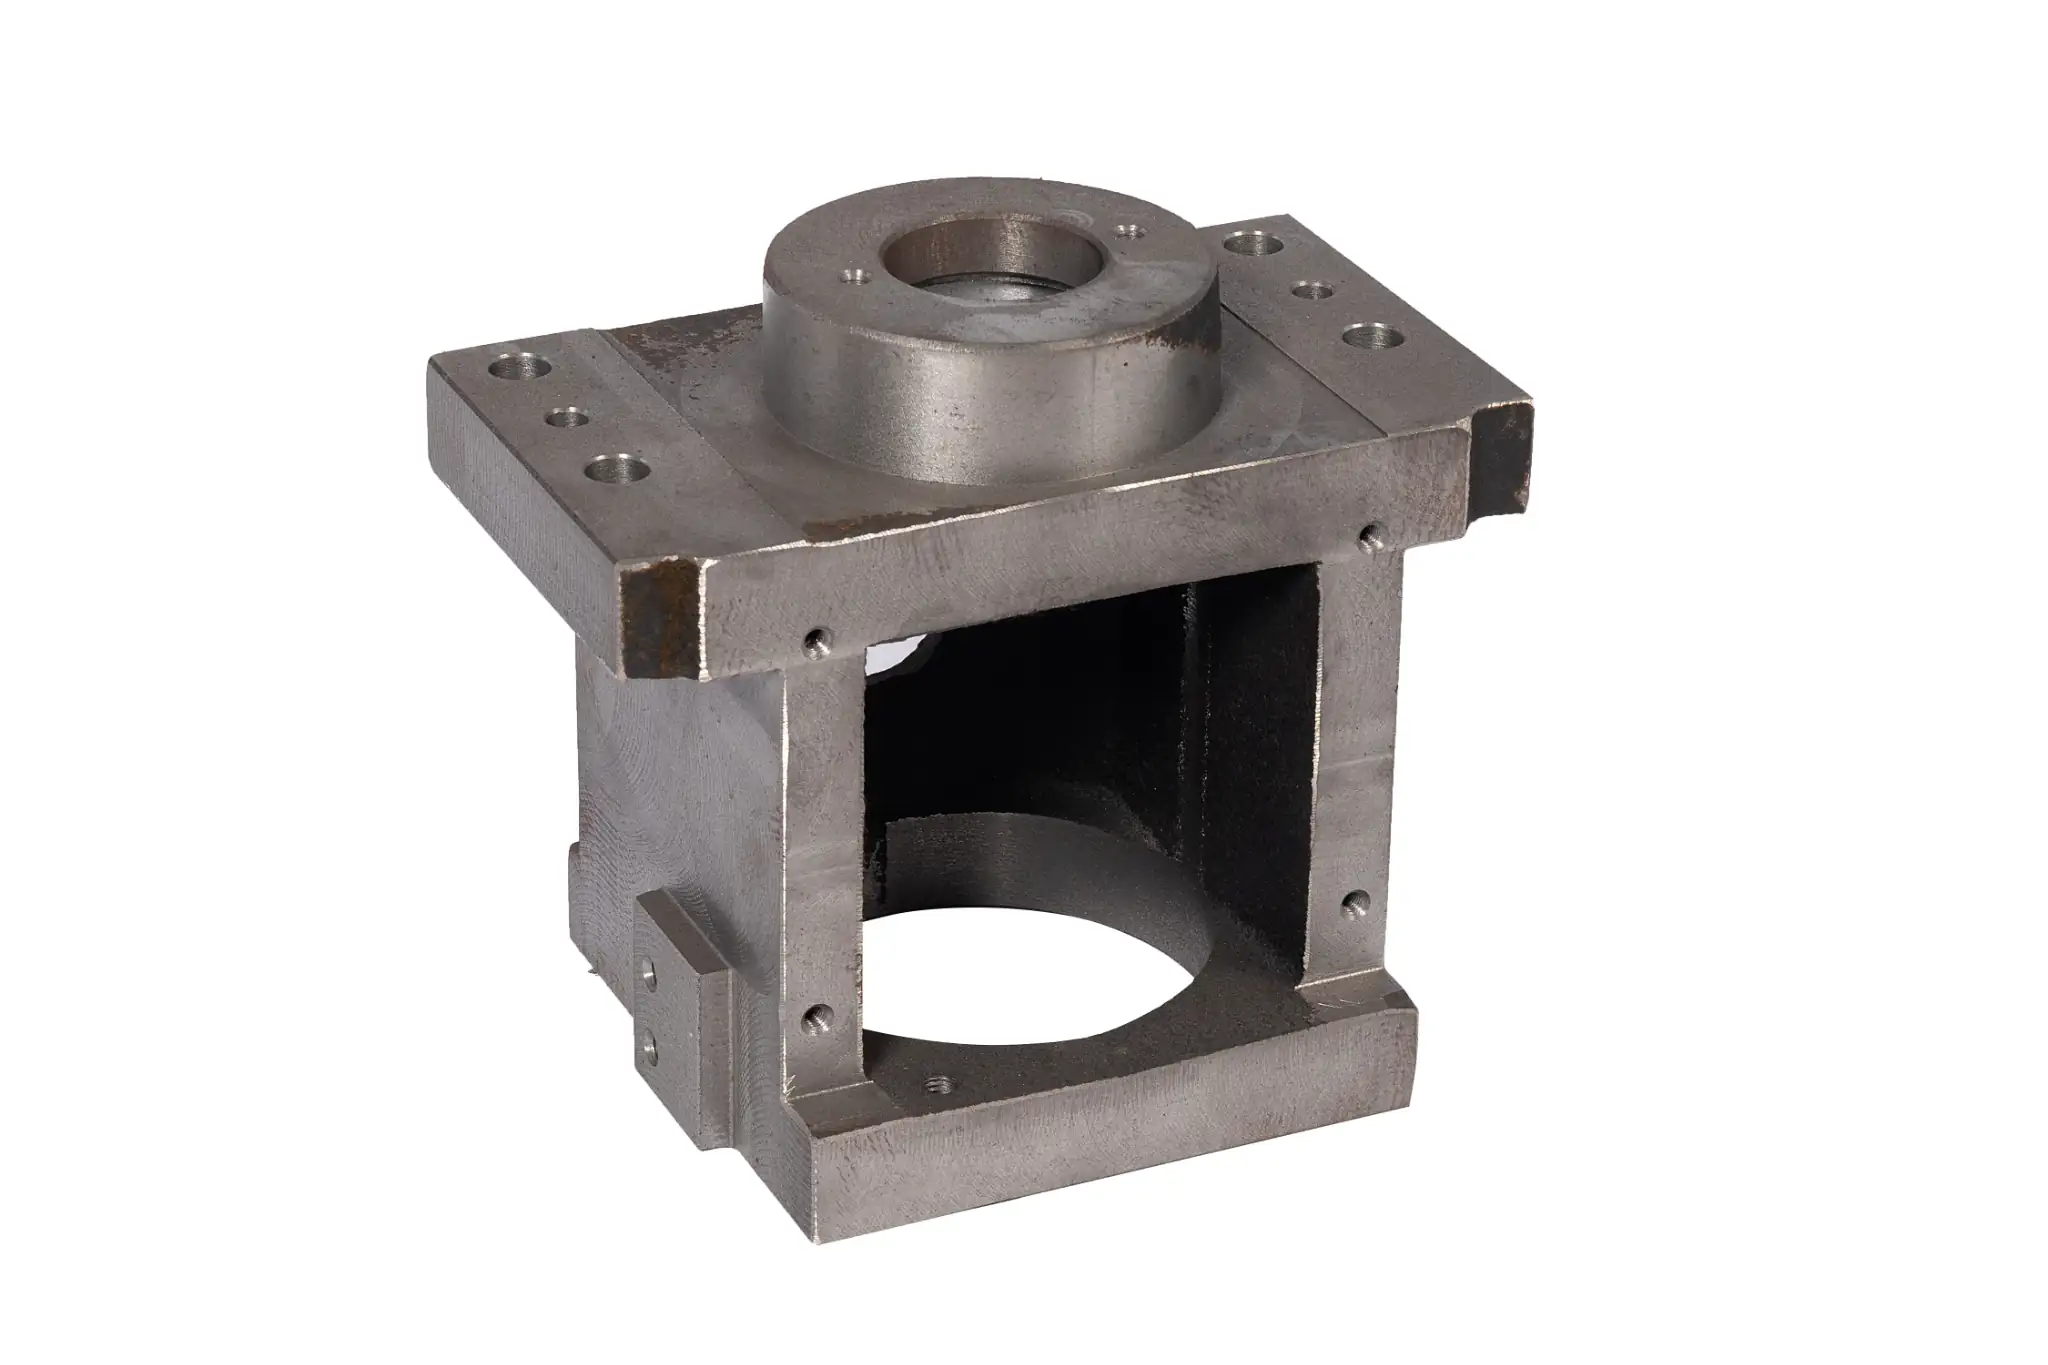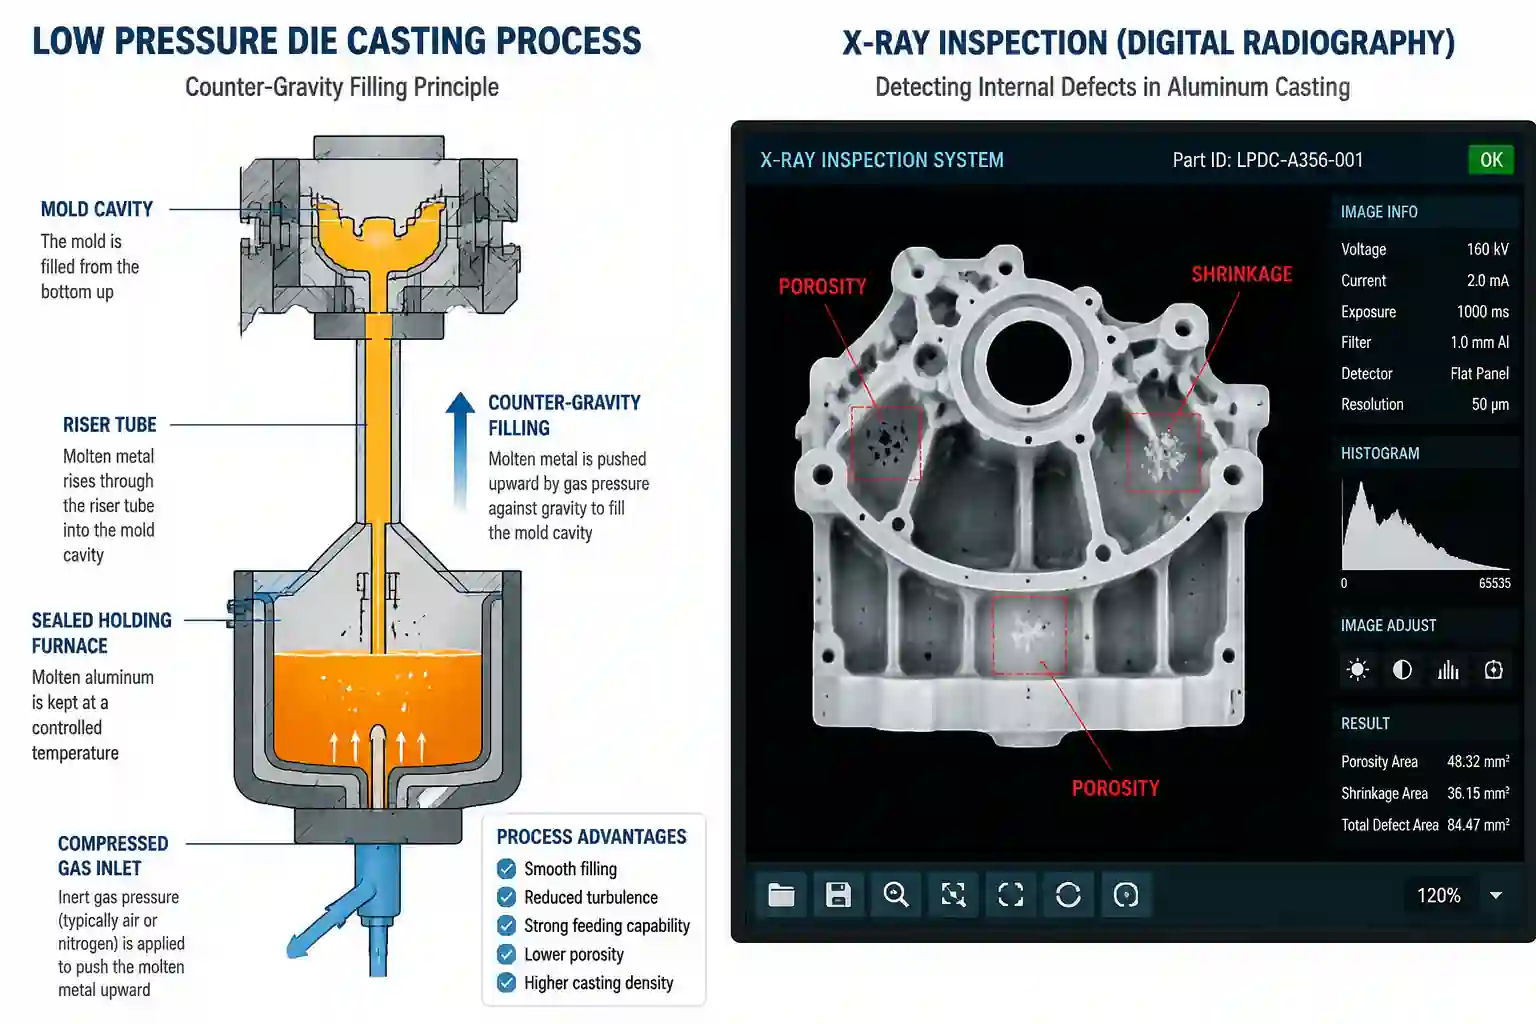


Durante fundición a presión de alta presión (HPDC) En el caso de las aleaciones de aluminio, zinc o magnesio, las piezas recién fundidas suelen salir del molde con un fino reborde de exceso de metal a lo largo de la línea de separación. Este material se conoce como «reborde de fundición a presión». Las rebabas son un subproducto inherente a los procesos de fundición a alta presión. En configuraciones de fabricación habituales, las rebabas leves, finas como el papel, se consideran una condición normal que se corrige durante la limpieza secundaria estándar, en lugar de un defecto que dé lugar al rechazo de la pieza. Sin embargo, cuando las rebabas son excesivamente gruesas o extensas, suelen indicar problemas con la alineación del molde, el tonelaje de sujeción de la máquina o el control de los parámetros del proceso.
Cómo se crean los formularios Flash
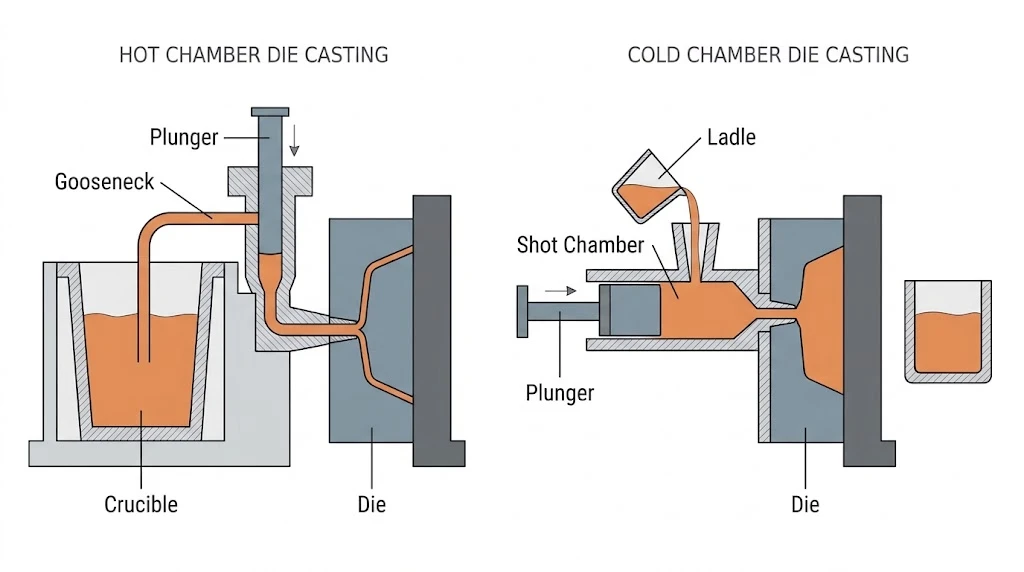
La fundición a presión consiste en inyectar metal fundido a gran velocidad en la cavidad de un molde de acero endurecido, a lo que sigue una presión de intensificación sostenida mientras el metal se solidifica. El conjunto del molde está formado por mitades fijas y móviles, además de componentes móviles como correderas, núcleos y pasadores de expulsión. Entre estos componentes que encajan entre sí existen pequeños holguras mecánicas de funcionamiento.
Hacia el final del llenado de la cavidad, la presión de intensificación alcanza desde varias docenas hasta más de cien megapascales. Si la fuerza hidráulica de expulsión resultante supera brevemente la resistencia de sujeción local del troquel o la presión de contacto, el metal fundido penetra en la línea de separación, las guías de deslizamiento o los juegos de los expulsores. A medida que este metal se solidifica, forma rebabas.
Ubicaciones habituales de Flash
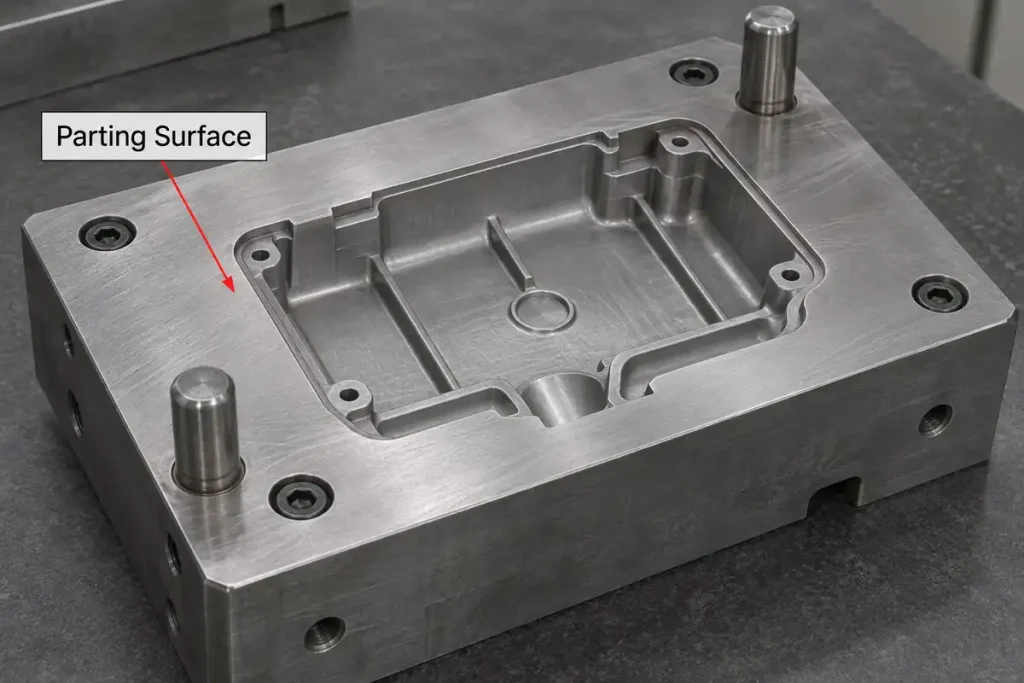
- Línea de separación principal: La superficie de contacto entre las mitades fija y móvil del troquel. Si la rigidez de sujeción es insuficiente, una separación mínima entre los troqueles da lugar a una fina lámina de metal a lo largo del perfil de separación.
- Interfaces de los mecanismos de movimiento: Guías de deslizamiento y zonas de holgura entre las correderas laterales/núcleos y los insertos principales del troquel.
- Perímetros de expulsión e inserción: Espacios libres alrededor de los pasadores de expulsión, así como en las juntas de ensamblaje entre los insertos modulares de la cavidad.
Factores clave que provocan un uso excesivo del flash
El grosor y la extensión de las rebabas dependen del estado del molde, la capacidad de la máquina y los parámetros de inyección. Las desviaciones en estos aspectos hacen que unas rebabas ligeras y manejables se conviertan en rebabas abundantes y problemáticas.
Fuerza de sujeción y dimensionamiento de la máquina
Una fuerza de sujeción insuficiente o un área proyectada total excesiva constituyen una de las principales causas mecánicas de la formación de rebabas abundantes. Las máquinas de fundición a presión utilizan sistemas hidráulicos y de palanca para sujetar el molde y mantenerlo cerrado frente a las fuerzas hidráulicas internas de expulsión. Si el área proyectada combinada de la pieza, los canales de inyección y los rebosaderos supera las especificaciones de la máquina, o si el tonelaje de la máquina seleccionada es demasiado bajo, las caras del molde pueden separarse ligeramente durante la inyección, lo que aumenta el grosor de las rebabas.
Alineación de matrices y expansión térmica
El desgaste de la superficie de contacto y la deformación térmica suelen contribuir a la aparición de rebabas. Al funcionar sometidos a fuertes choques térmicos y mecánicos, los moldes pueden sufrir abolladuras o daños en la superficie si no se eliminan los residuos metálicos atrapados antes del cierre. Además, una distribución desequilibrada de los canales de refrigeración provoca temperaturas desiguales en las cavidades; la expansión térmica localizada resultante impide que la línea de separación quede perfectamente sellada durante la producción.
Parámetros de inyección y de proceso
Unos parámetros excesivos en el proceso de inyección también agravan la formación de rebabas. Pasar a la segunda fase de inyección (rápida) demasiado tarde o aplicar velocidades de fin de carrera demasiado altas provoca picos de presión hidráulica muy intensos en el momento del llenado. Las temperaturas de colada excesivamente altas aumentan la fluidez del metal, lo que facilita que este penetre en huecos con holguras reducidas. Del mismo modo, aplicar una presión de intensificación superior a la necesaria para cumplir los requisitos de densidad de la pieza aumenta el riesgo de que el metal se filtre hacia el plano de separación.
Repercusiones prácticas en la fabricación
Las rebabas van más allá de las cuestiones estéticas; influyen directamente en los costes de producción, la precisión dimensional y la vida útil de las herramientas.
Costes de posprocesado y recorte
Un reborde más grueso aumenta la mano de obra secundaria y los costes totales de fabricación. Mientras que un reborde fino como el papel se corta fácilmente con una matriz de recorte o durante el granallado, un reborde grueso o situado en un lugar difícil de alcanzar requiere un desbarbado manual, un esmerilado o un limado, lo que alarga los tiempos de ciclo y aumenta la mano de obra necesaria.
Precisión en el mecanizado y la sujeción
Una eliminación incompleta de la memoria flash compromete la precisión de las operaciones posteriores mecanizado CNC de precisión operaciones. Si quedan rebabas cerca de los puntos de referencia principales, la pieza no puede encajar correctamente en los dispositivos de sujeción específicos para el mecanizado. Esta ligera desalineación angular o posicional puede dejar restos de la superficie de fundición en las caras mecanizadas o provocar que la ubicación de los orificios críticos quede descentrada.
Desgaste del molde y daños en la línea de separación
Las rebabas sueltas suponen un riesgo de abolladuras en el troquel. Si quedan fragmentos de metal endurecido en la línea de separación sin que sean expulsados, los ciclos de cierre posteriores presionan esos fragmentos directamente contra el acero del troquel, provocando abolladuras que acortan la vida útil del troquel y aceleran la formación de rebabas.
Métodos habituales de control y eliminación
Eliminar por completo las rebabas en la fundición a presión no resulta ni viable desde el punto de vista técnico ni rentable. El objetivo de ingeniería consiste en mantener las rebabas dentro de un rango de espesor fácilmente manejable mediante un control preventivo del proceso y operaciones estándar de acabado secundario.
El control preventivo de los procesos se centra en el mantenimiento de las herramientas y el cumplimiento de los parámetros:
- Mantenimiento periódico de las herramientas: Inspecciona periódicamente las superficies de separación y rectifica localmente las zonas necesarias para mantener el sellado por contacto; además, limpia las líneas de separación con aire a alta presión antes de pulverizar el lubricante, con el fin de evitar la acumulación de residuos.
- Coincidencia de parámetros de proceso: Calibrar el tiempo de desaceleración y el retardo de intensificación, mantener un control estricto de las temperaturas de fusión de la aleación y ajustar correctamente el punto de cambio de la primera a la segunda etapa para reducir los picos de presión al final del llenado.
Los métodos de desbarbado secundario dependen de la geometría de la pieza, el volumen del pedido y las especificaciones de los bordes:
- Matrices de corte: El método principal para la producción en serie, en el que se utiliza una prensa de recorte hidráulica o mecánica con matrices de recorte a medida para cortar las rebabas externas e internas de la línea de separación de una sola pasada.
- Acabado por vibración y desbarbado mecánico: Adecuado para piezas con perfiles complejos o secciones delgadas a las que las cuchillas de recorte no pueden llegar o en las que podrían provocar deformaciones.
- Método de energía térmica (TEM) o desbarbado criogénico: Se utiliza en piezas de precisión con orificios transversales internos complejos o con requisitos estrictos de limpieza frente a partículas, y se basa en una breve oxidación térmica o en la fragilización criogénica para eliminar las rebabas internas finas.
Conclusión
Las rebabas en la fundición a presión son una consecuencia previsible de las elevadas presiones de inyección que actúan sobre los juegos mecánicos del molde. Al adaptar la potencia de la máquina a la geometría de la pieza, mantener la presión del metal fundido y la presión de intensificación dentro de los límites previstos y llevar a cabo un mantenimiento rutinario del molde, las fundiciones pueden conseguir que las rebabas sean finas y predecibles. Este equilibrio garantiza la repetibilidad dimensional, al tiempo que permite controlar los costes generales de fabricación.
Optimiza el diseño y la producción de tus piezas de fundición a presión
Tratar las líneas de separación, los ángulos de desmoldeo y la ubicación de los puntos de referencia durante las primeras fases diseño orientado a la fabricabilidad (DFM) Las revisiones mantienen el flash con un grosor fácil de recortar y evitan errores de sujeción durante el mecanizado CNC de volumen.
Si está desarrollando nuevas piezas de fundición a presión de aluminio o zinc, o si desea optimizar el proceso de fabricación de utillaje y el flujo de trabajo de desbarbado de una pieza ya existente, nuestro equipo de ingeniería puede revisar sus archivos 2D y 3D (STEP/IGES) y ofrecerle recomendaciones sobre el diseño para la fabricabilidad (DFM), propuestas de utillaje y presupuestos de producción.
Ponte en contacto con nuestro equipo de ingeniería: [email protected]