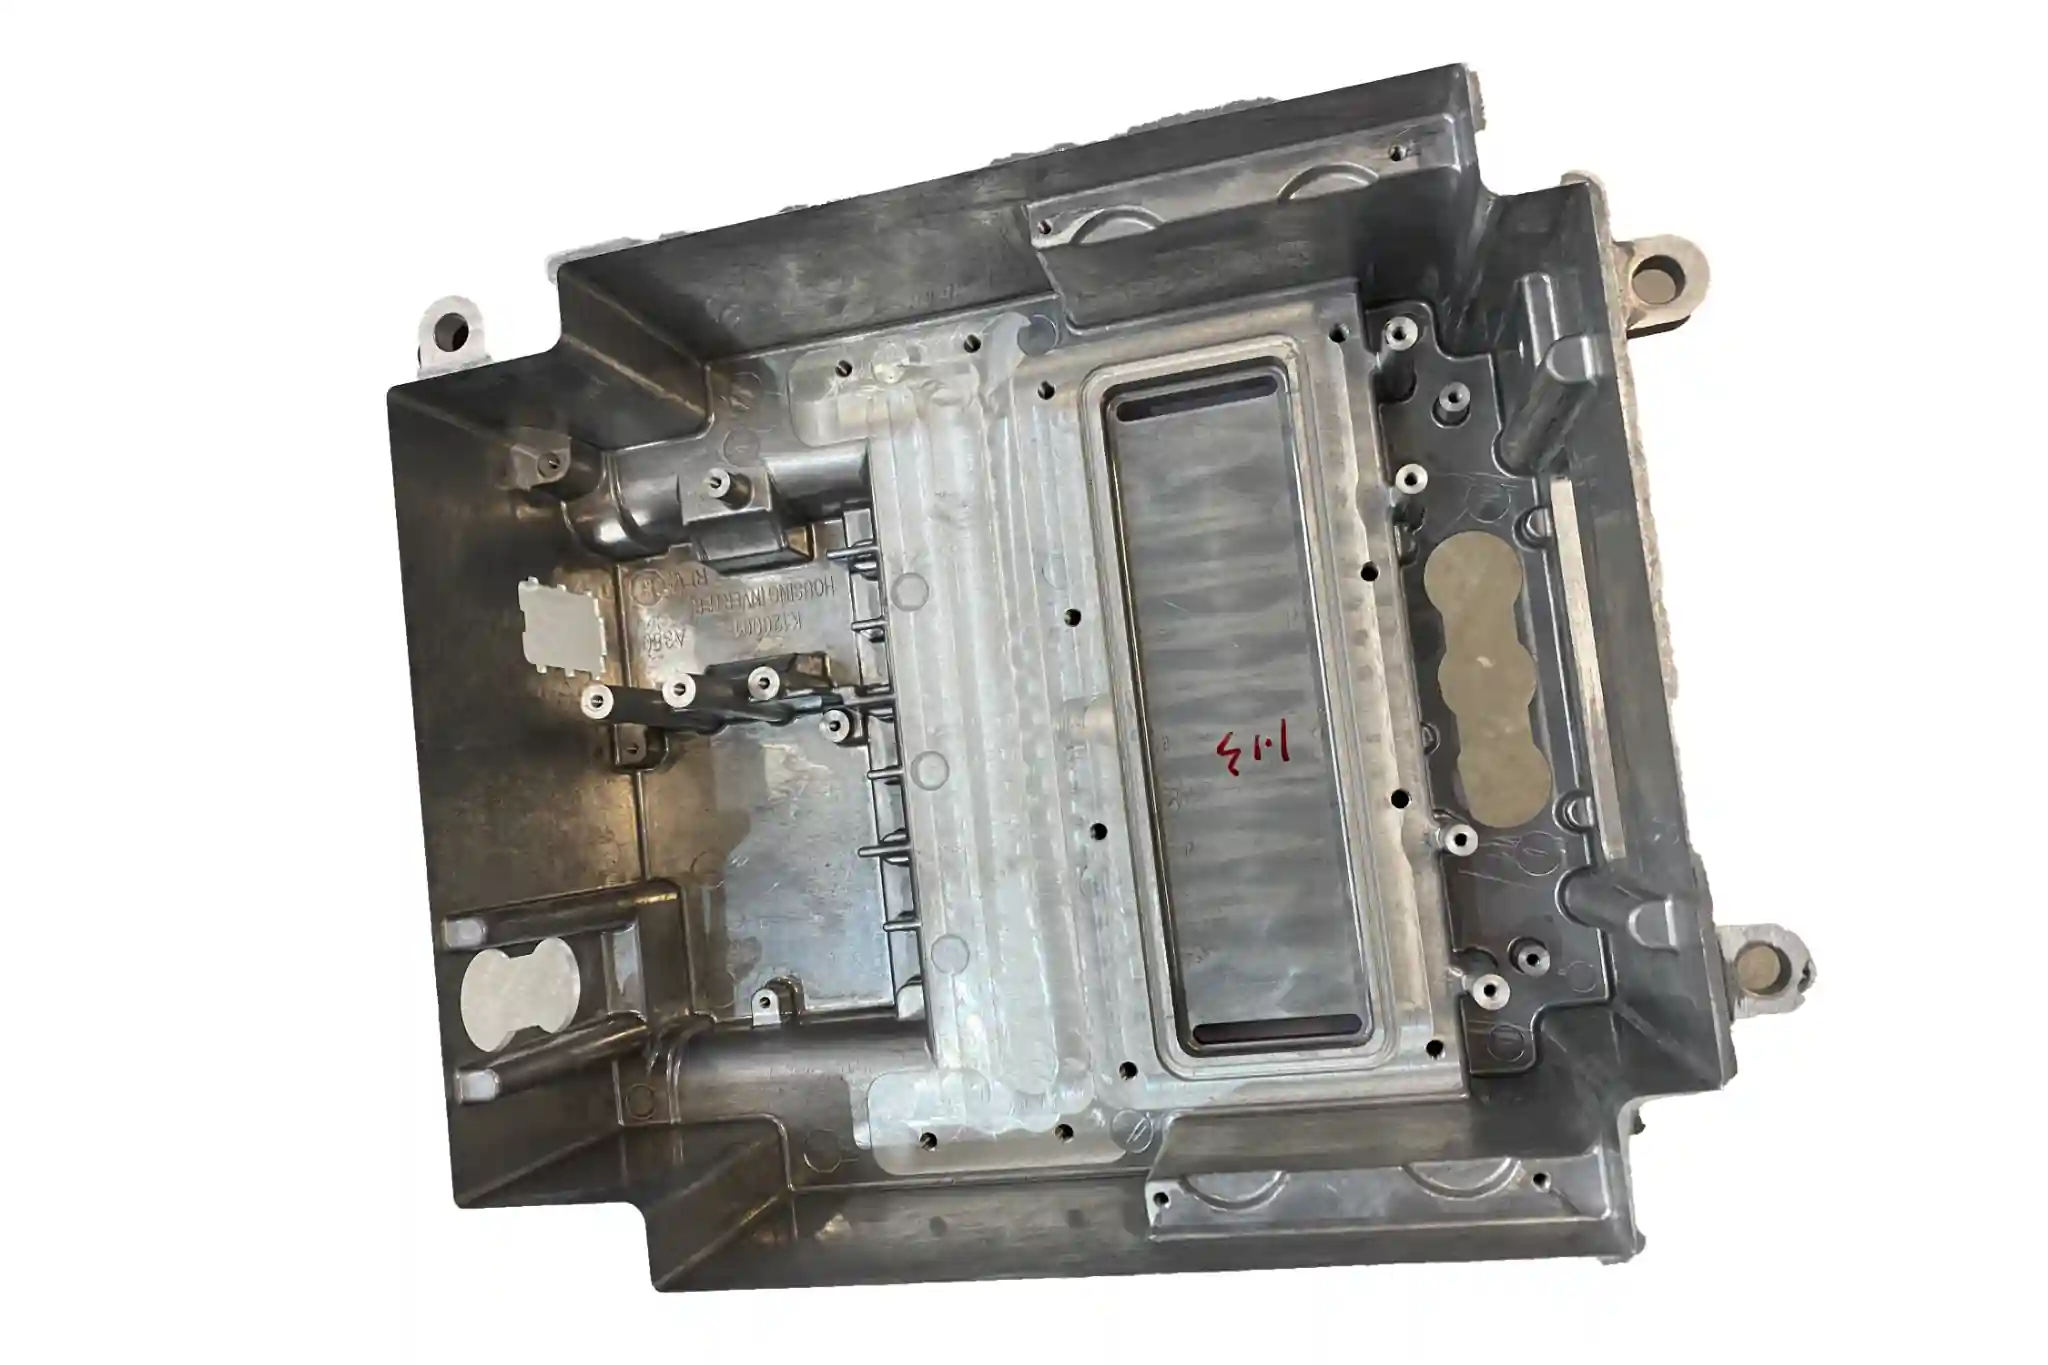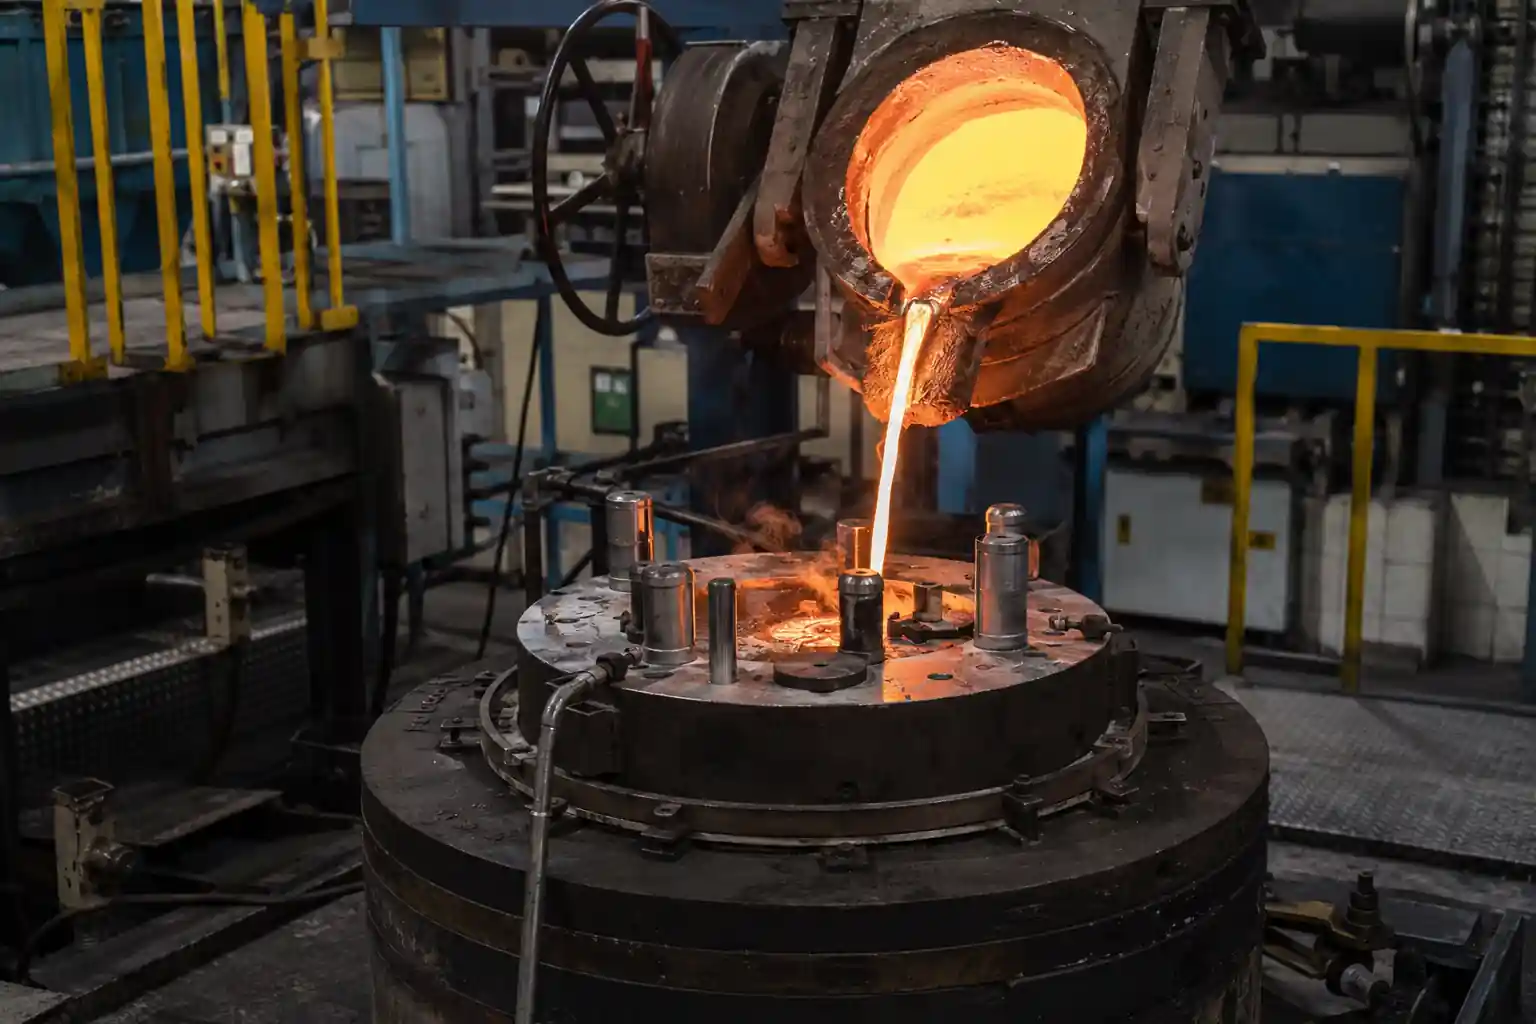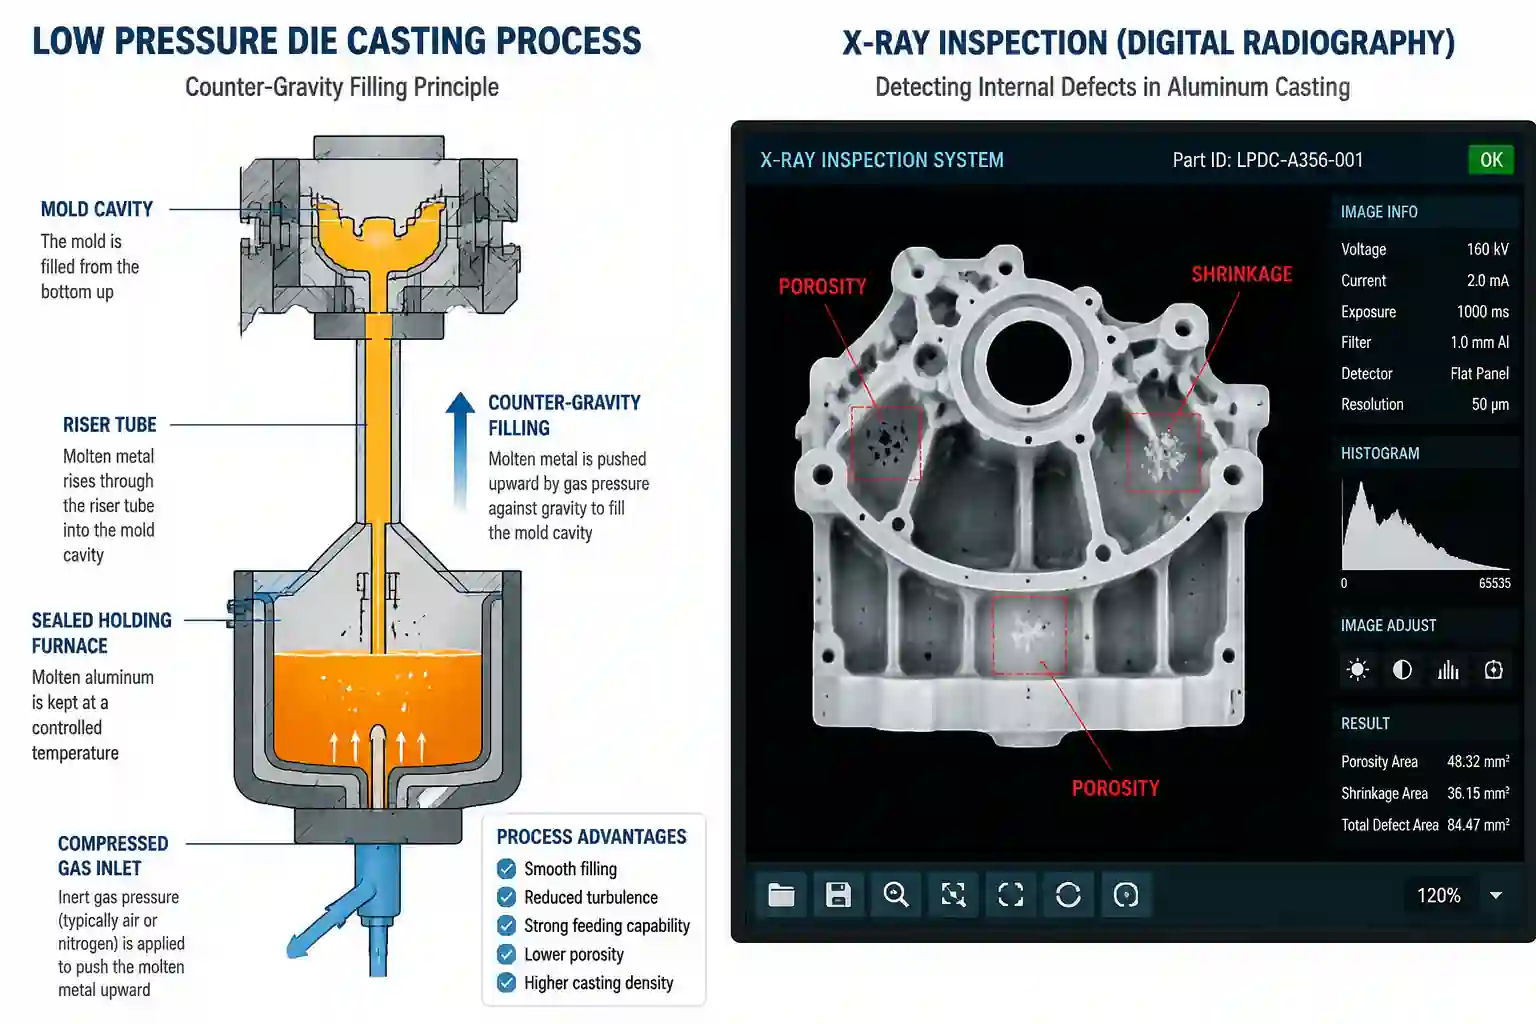


Durante fundição sob alta pressão (HPDC) de ligas de alumínio, zinco ou magnésio, as peças recém-fundidas saem frequentemente da matriz com uma fina borda de excesso de metal ao longo da linha de separação. Este material é conhecido como rebarba de fundição sob pressão. A rebarba é um subproduto inerente aos processos de fundição sob alta pressão. Em configurações de fabrico típicas, uma rebarba menor, fina como papel, é considerada uma condição normal, tratada durante a limpeza secundária padrão, em vez de um defeito que leve à rejeição. No entanto, quando a rebarba se torna excessivamente espessa ou extensa, isso indica normalmente problemas com o alinhamento da matriz, a tonelagem de fixação da máquina ou o controlo dos parâmetros do processo.
Como funcionam os formulários em Flash
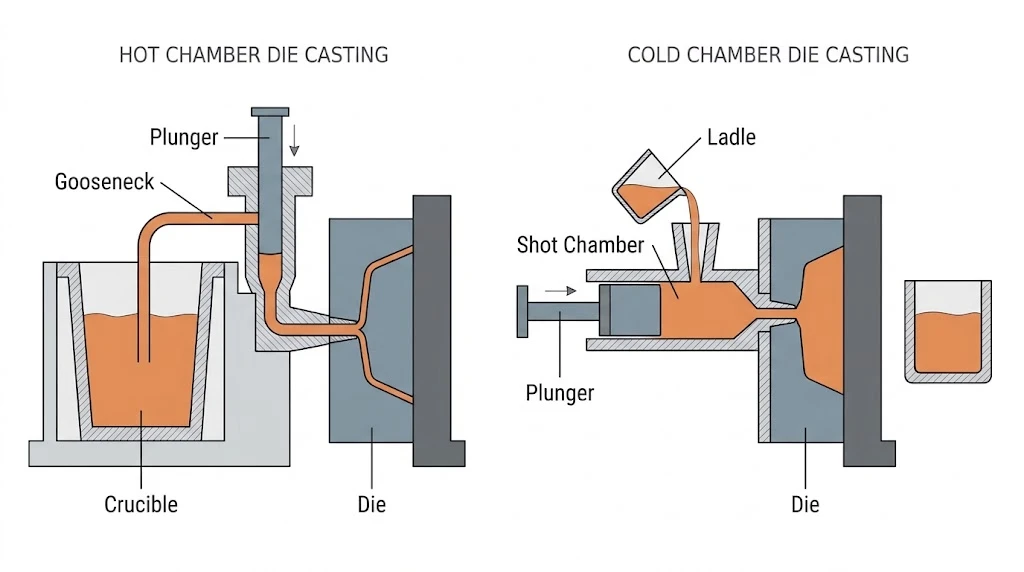
A fundição sob alta pressão consiste na injeção de metal fundido numa cavidade de molde de aço endurecido a alta velocidade, seguida de uma pressão de intensificação sustentada enquanto o metal se solidifica. O conjunto do molde é composto por metades fixas e móveis, além de componentes móveis como corrediças, núcleos e pinos ejetores. Existem pequenas folgas mecânicas de funcionamento entre estes componentes de encaixe.
Perto do final do enchimento da cavidade, a pressão de intensificação atinge várias dezenas a mais de cem megapascais. Se a força hidráulica de expulsão resultante exceder, mesmo que brevemente, a resistência de fixação local da matriz ou a pressão de contacto, o metal fundido penetra na linha de separação, nas guias deslizantes ou nas folgas dos ejetores. À medida que este metal se solidifica, forma-se o excesso de material.
Locais comuns onde se encontra o Flash
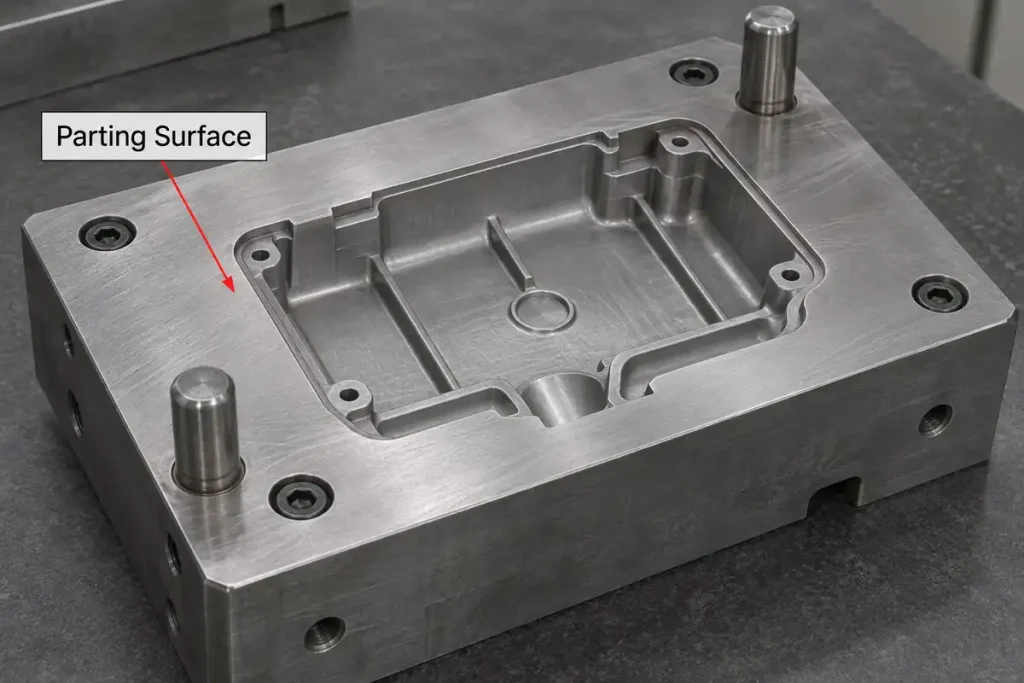
- Linha de separação principal: A superfície de contacto entre as metades fixa e móvel da matriz. Se a rigidez de fixação for insuficiente, uma ligeira separação da matriz dá origem a uma fina folha de metal ao longo do perfil de separação.
- Interfaces do mecanismo de movimento: Trilhos de deslizamento e zonas de folga entre as corrediças laterais/núcleos e os insertos principais da matriz.
- Perímetros de ejeção e inserção: Espaços livres em torno dos pinos ejetores, bem como nas juntas de montagem entre os insertos modulares da cavidade.
Fatores-chave por trás do uso excessivo do flash
A espessura e a extensão do excesso de material dependem do estado da matriz, da capacidade da máquina e dos parâmetros de injeção. Os desvios nestas áreas fazem com que um excesso de material leve e fácil de controlar se torne pesado e problemático.
Força de fixação e dimensionamento da máquina
Uma força de fixação insuficiente ou uma área projetada total excessiva constituem uma das principais causas mecânicas da formação de rebordos excessivos. As máquinas de fundição por injeção utilizam sistemas hidráulicos e de alavanca para manter a matriz fechada, contrariando as forças hidráulicas internas de expulsão. Se a área projetada combinada da peça, dos canais de alimentação e dos transbordos exceder as especificações da máquina, ou se a tonelagem da máquina selecionada for demasiado baixa, as faces da matriz podem separar-se ligeiramente durante a injeção, aumentando a espessura da rebarba.
Alinhamento da matriz e expansão térmica
O desgaste da superfície de contacto e a deformação térmica contribuem frequentemente para a formação de rebarbas. Ao funcionar sob elevados choques térmicos e mecânicos, as matrizes podem sofrer amolgadelas ou danos na superfície se os resíduos metálicos retidos não forem removidos antes do fecho. Além disso, a disposição desequilibrada dos canais de arrefecimento provoca temperaturas desiguais nas cavidades; a expansão térmica localizada daí resultante impede que a linha de separação fique bem vedada durante a produção.
Parâmetros de injeção e de processo
As configurações excessivas do processo de injeção também agravam a formação de rebarbas. Mudar para a segunda fase (rápida) de injeção demasiado tarde ou utilizar velocidades de fim de curso demasiado elevadas provoca picos graves de pressão hidráulica no momento do enchimento. Temperaturas de vazamento do metal excessivamente elevadas aumentam a fluidez, facilitando a entrada do metal em folgas estreitas. Da mesma forma, aplicar uma pressão de intensificação superior à necessária para cumprir os requisitos de densidade da peça aumenta o risco de fuga de metal para o plano de separação.
Efeitos práticos na produção
O excesso de material vai além das questões estéticas; tem um impacto direto nos custos de produção, na precisão dimensional e na vida útil das ferramentas.
Custos de pós-processamento e corte
As rebarbas mais espessas aumentam a mão-de-obra secundária e os custos totais de fabrico. Enquanto as rebarbas finas como papel se cortam facilmente numa matriz de corte ou durante o jateamento, as rebarbas espessas ou mal posicionadas exigem o rebareamento manual, o esmerilamento ou o limar, o que prolonga os tempos de ciclo e aumenta a mão-de-obra necessária.
Precisão de maquinagem e de fixação
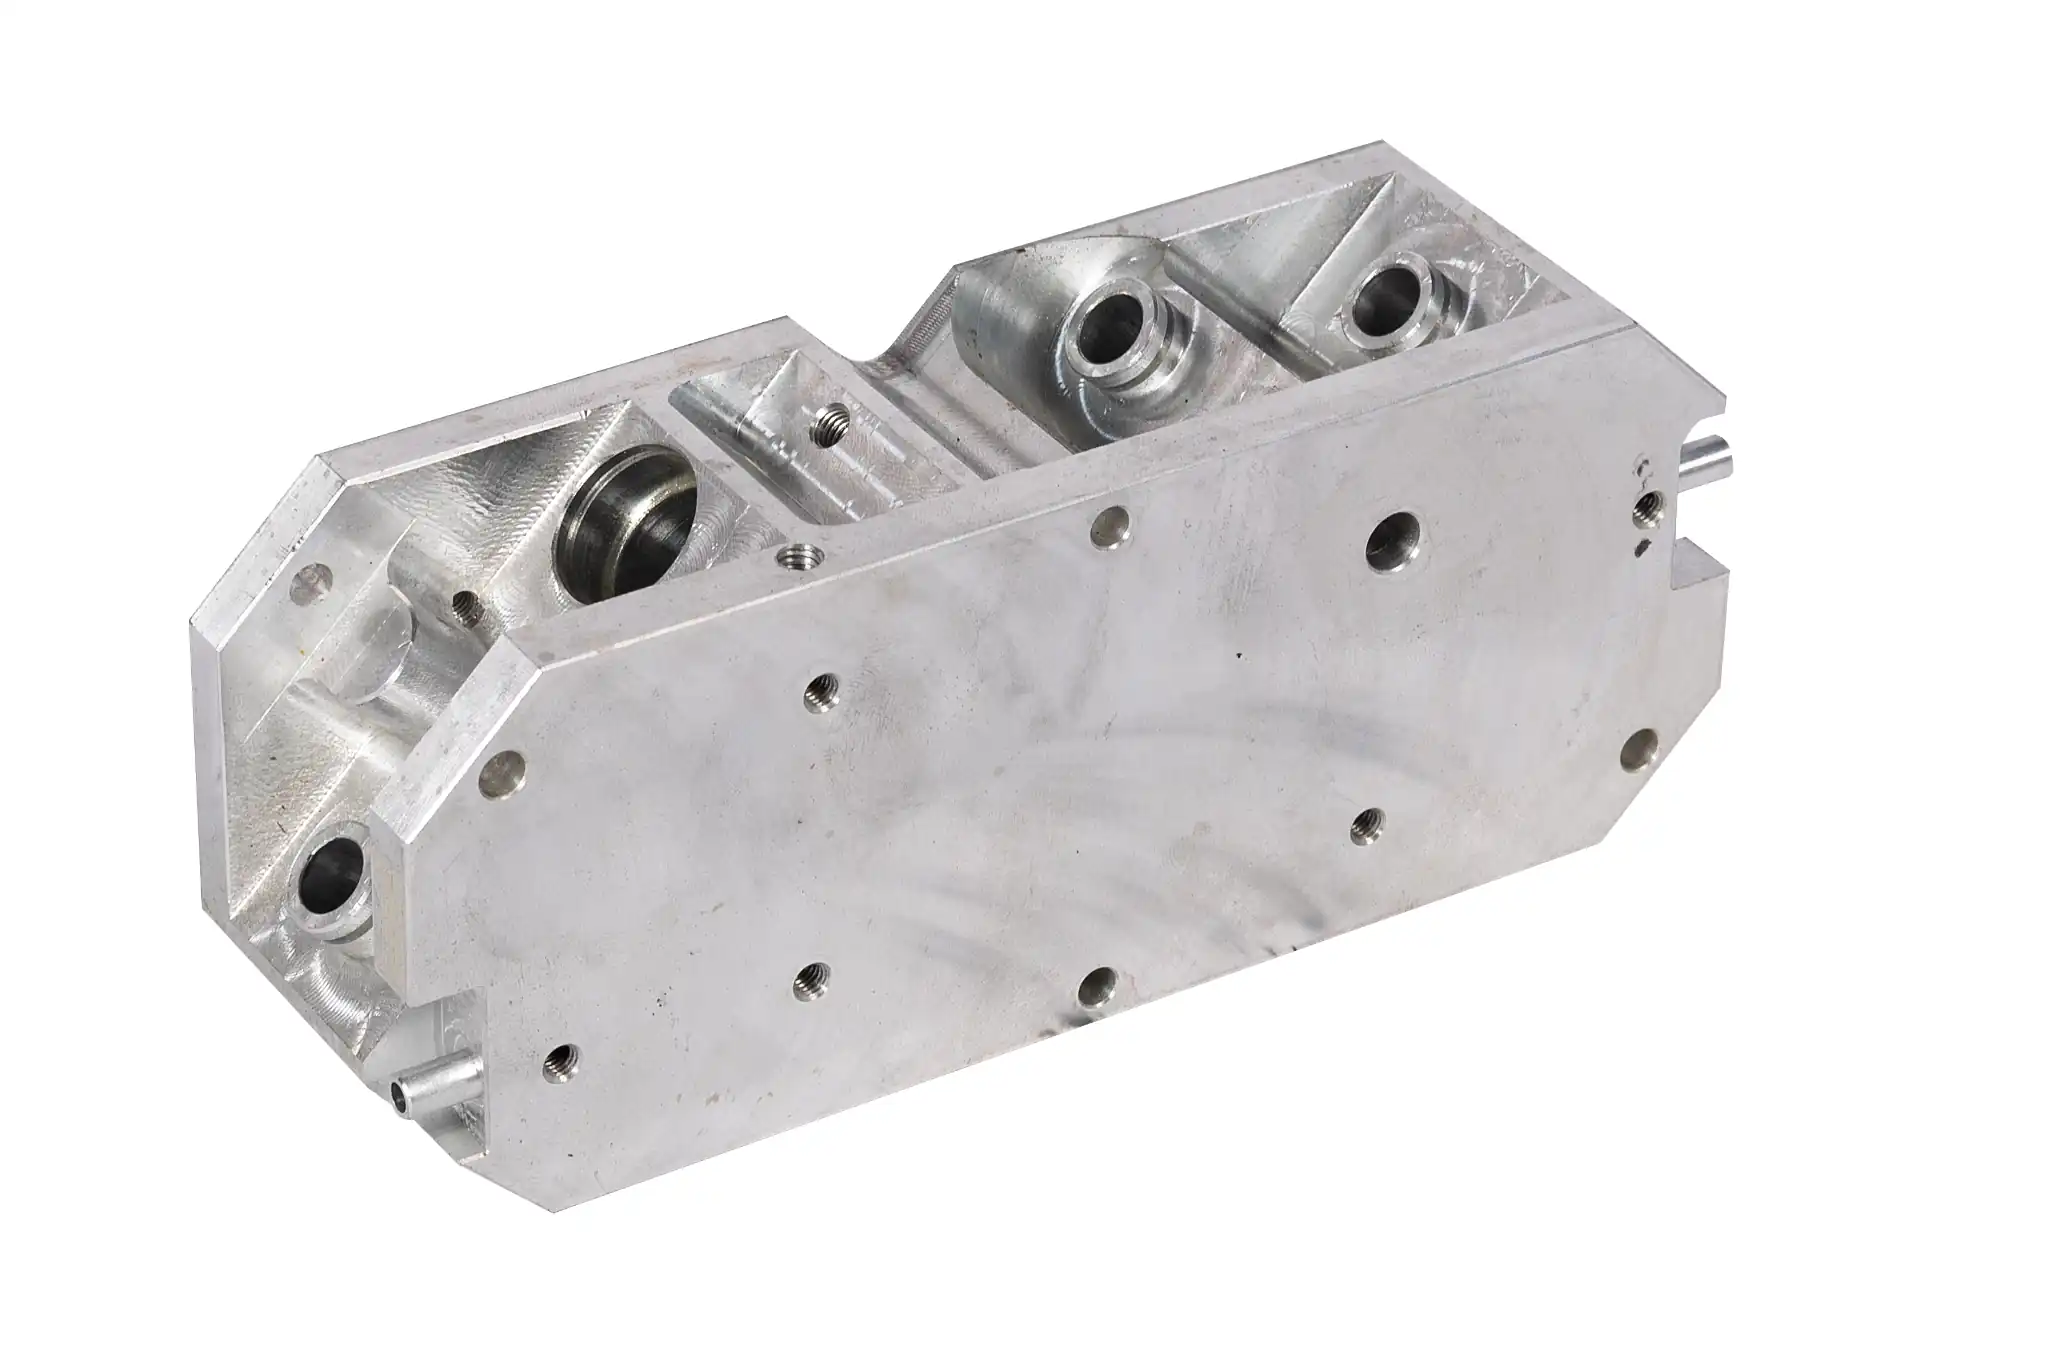
A remoção incompleta da memória flash compromete a precisão das operações subsequentes maquinação CNC de precisão operações. Se permanecerem resíduos de rebarba perto dos pontos de referência primários, a peça não se encaixa corretamente nos dispositivos de fixação específicos para a maquinagem. Este ligeiro desalinhamento angular ou posicional pode deixar resíduos da superfície de fundição nas faces maquinadas ou deslocar do centro a localização de orifícios críticos.
Desgaste da matriz e danos na linha de separação
As rebarbas soltas representam um risco de amolgadelas na matriz. Se ficarem fragmentos de metal endurecido na linha de separação sem serem removidos, os ciclos de fecho subsequentes pressionam esses fragmentos diretamente contra o aço da matriz, causando amolgadelas que reduzem a vida útil da matriz e aceleram a formação de rebarbas.
Métodos comuns de controlo e eliminação
A eliminação total das rebarbas na fundição sob alta pressão não é nem tecnicamente viável nem economicamente vantajosa. O objetivo da engenharia consiste em manter as rebarbas dentro de um intervalo de espessura facilmente controlável, através de um controlo preventivo do processo e de operações padrão de acabamento secundário.
O controlo preventivo dos processos centra-se na manutenção das ferramentas e na observância dos parâmetros:
- Manutenção regular das ferramentas: Inspecione regularmente as faces de separação e proceda a um polimento pontual das mesmas para manter a estanqueidade do contacto; além disso, limpe as linhas de separação com ar comprimido de alta pressão antes de pulverizar lubrificante, a fim de evitar a acumulação de resíduos.
- Correspondência de parâmetros de processo: Calibrar o tempo de desaceleração e o atraso de intensificação, manter um controlo rigoroso das temperaturas da liga fundida e definir corretamente o ponto de transição do primeiro para o segundo estágio, de modo a reduzir os picos de pressão no final do enchimento.
Os métodos de remoção secundária dependem da geometria da peça, do volume do pedido e das especificações das arestas:
- Matrizes de corte: O principal método de produção em série, que utiliza uma prensa de corte hidráulica ou mecânica com matrizes de corte personalizadas para cortar as rebarbas externas e internas da linha de separação num único ciclo.
- Acabamento por vibração e remoção mecânica de rebarbas: Adequado para peças com perfis complexos ou secções finas, onde as lâminas das matrizes de corte não conseguem chegar ou podem causar deformações.
- Método de Energia Térmica (TEM) ou Remoção de Rejeitos por Via Criogénica: Utilizado em peças de precisão com orifícios transversais internos complexos ou com requisitos rigorosos de limpeza em termos de partículas, recorrendo a uma breve oxidação térmica ou à fragilização criogénica para remover as rebarbas internas finas.
Conclusão
A rebarba na fundição por injeção é um resultado esperado das elevadas pressões de injeção que atuam nas folgas mecânicas do molde. Ao adequar a tonelagem da máquina à geometria da peça, mantendo a pressão do metal fundido e a pressão de intensificação dentro dos limites previstos e seguindo uma manutenção de rotina do molde, as fundições podem manter a rebarba fina e previsível. Este equilíbrio garante a repetibilidade dimensional, ao mesmo tempo que controla os custos globais de fabrico.
Otimize o projeto e a produção da sua fundição por injeção
Abordar as linhas de separação, os ângulos de desbaste e a localização dos pontos de referência nas fases iniciais concepção para a fabricabilidade (DFM) As revisões mantêm o flash com uma espessura facilmente ajustável e evitam erros de fixação durante a maquinagem CNC em série.
Se estiver a desenvolver novas peças fundidas por injeção sob alta pressão em alumínio ou zinco, ou se pretender otimizar o processo de fabrico de ferramentas e de remoção de rebarbas de uma peça existente, a nossa equipa de engenharia pode analisar os seus ficheiros 2D e 3D (STEP/IGES) e fornecer recomendações sobre a conceção para a fabricabilidade (DFM), conceitos de ferramentas e estimativas de produção.
Contacte a nossa equipa de engenharia: [email protected]