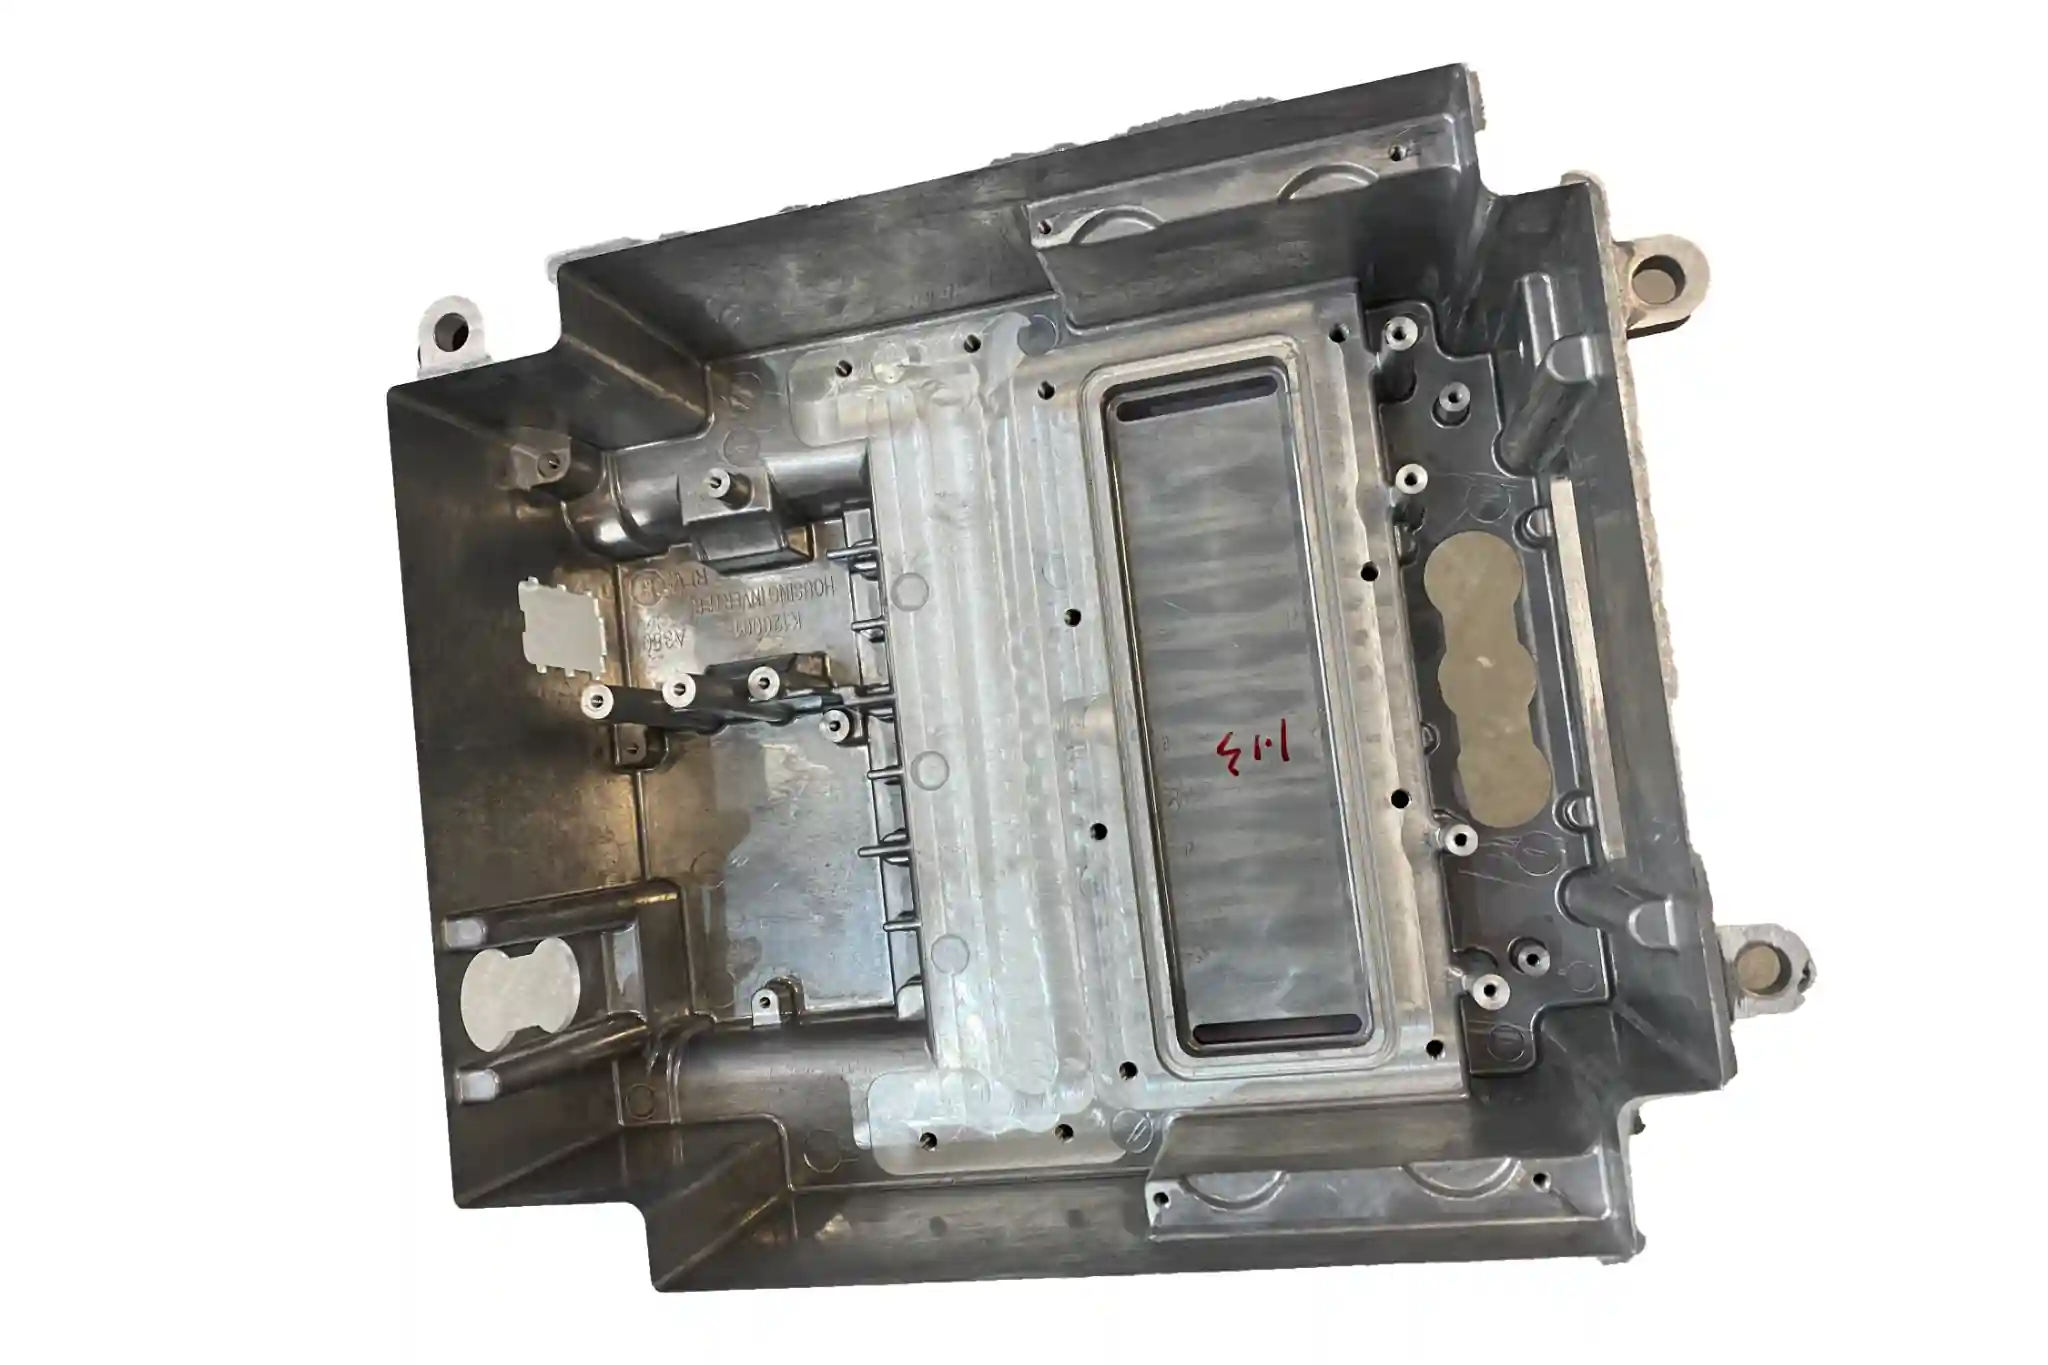


その間 高圧ダイカスト(HPDC) アルミニウム、亜鉛、またはマグネシウム合金の鋳造において、鋳造直後の部品は、しばしば型割線に沿って薄い余分な金属の縁を帯びた状態で金型から取り出されます。この余分な金属は「ダイカストフラッシュ」として知られています。 フラッシュは、高圧ダイカスト工程に付き物の副産物です。一般的な製造環境では、紙のように薄いわずかなフラッシュは、不良品として廃棄されるような欠陥ではなく、標準的な二次洗浄の過程で処理される通常の状態とみなされます。しかし、フラッシュが過度に厚くなったり広範囲に及んだりした場合は、通常、金型の位置合わせ、機械のクランプトン数、またはプロセスパラメータの制御に問題があることを示しています。
Flashの仕組み
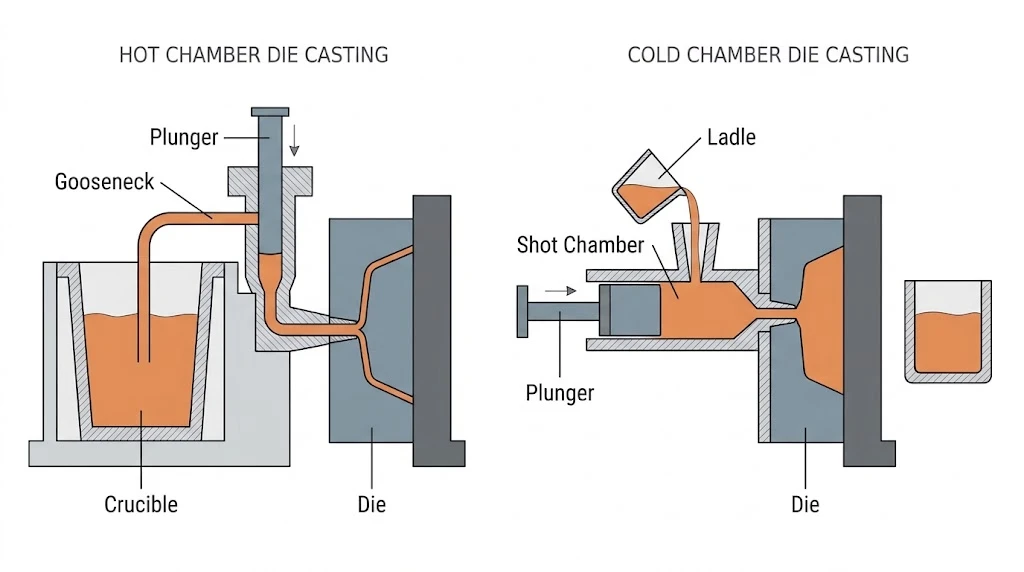
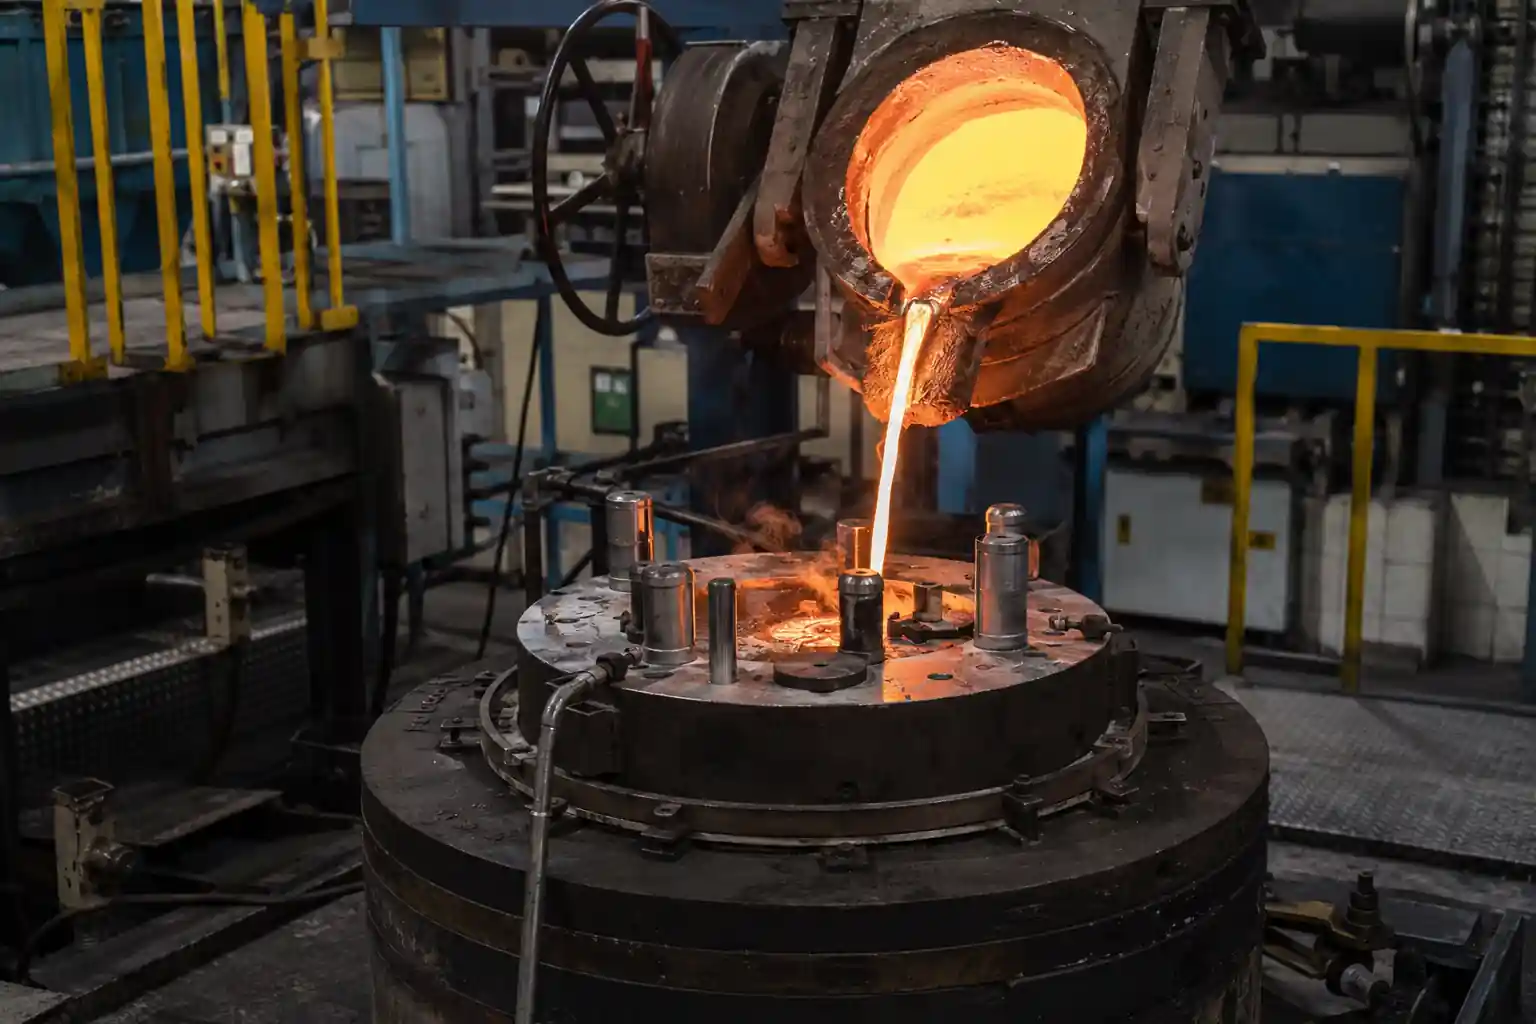
高圧ダイカストとは、溶融金属を硬化鋼製の金型キャビティに高速で射出し、金属が凝固する間、持続的な加圧を行うプロセスである。金型アセンブリは、固定半型と可動半型に加え、スライド、コア、エジェクタピンなどの可動部品で構成されている。これらの嵌合部品の間には、わずかな機械的動作クリアランスが存在する。
キャビティの充填が終了する頃、増圧は数十メガパスカルから100メガパスカル以上に達します。その結果生じる水圧による押し出し力が、金型の局所的な締め付け抵抗や接触圧力を一時的に上回ると、溶融金属がパーティングライン、スライドガイド、またはエジェクタのクリアランスに浸透します。この金属が凝固すると、バリが形成されます。
Flashがよく使われる場所
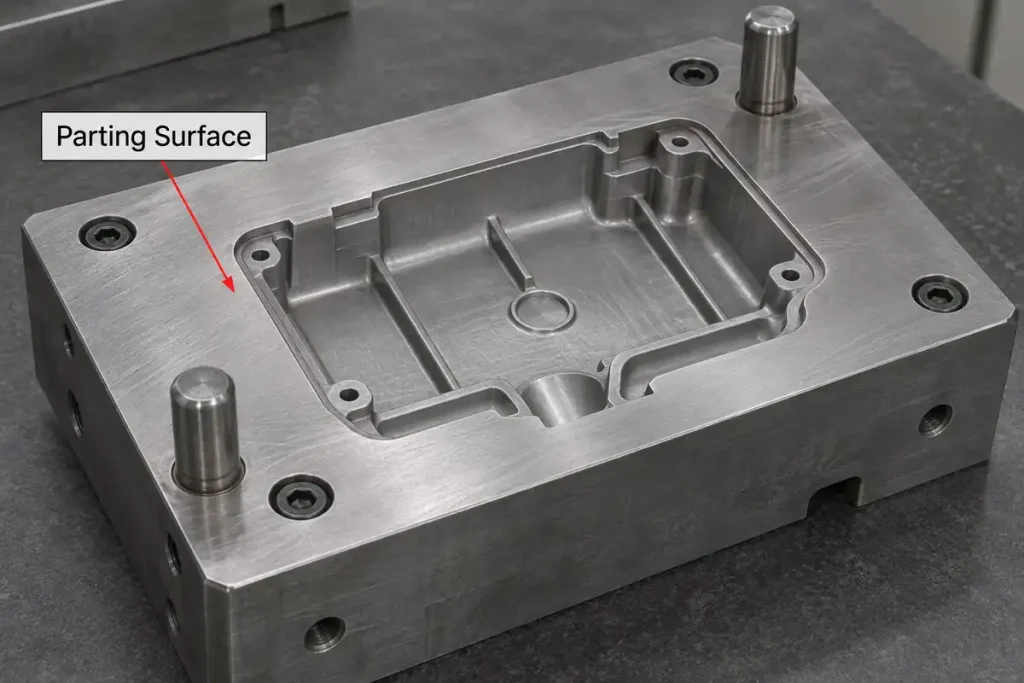
- 主分割線: 固定金型と可動金型の接合面。締め付け剛性が不十分な場合、金型がわずかに離れると、分割線に沿って薄い金属板が形成される。
- 可動機構のインターフェース: スライドレール、および横方向のスライド/コアとメインダイインサート間のクリアランス領域。
- 排出および挿入の境界: エジェクタピン周辺のクリアランス、およびモジュラー型キャビティインサート間の組み立て継ぎ目。
フラッシュの過剰発生の主な要因
バリの厚さや広がりは、金型の状態、機械の能力、および射出成形パラメータによって異なります。これらの要素にばらつきがあると、本来は薄く、処理しやすいはずのバリが、厚くなり、問題を引き起こす原因となります。
クランプ力と機械の選定
クランプ力の不足や、総投影面積の過大は、多量のバリが発生する主な機械的原因です。 ダイカスト成形機は、油圧およびトグル機構を用いて、金型内部の油圧による押し出し力に抗して金型を締め付けます。部品、ランナー、オーバーフローの合計投影面積が機械の仕様値を超えている場合、または選択した機械のトン数が低すぎる場合、射出中に金型面がわずかに開いてしまい、バリの厚みが増加します。
ダイの位置合わせと熱膨張
型合わせ面の摩耗や熱による歪みは、フラッシュの発生要因となることがよくあります。高い熱的・機械的衝撃下で動作する金型では、閉型前に挟まった金属粉をきれいに除去しないと、表面にへこみや損傷が生じる可能性があります。さらに、冷却路の配置に不均衡があると、キャビティ内の温度ムラが生じます。その結果、局所的な熱膨張が起こり、生産時にパーティングラインが平滑に密着しなくなります。
射出および成形条件
射出プロセスの設定が過度であることも、バリの発生を助長します。第2(高速)射出段階への切り替えが遅すぎたり、ストローク終端速度が高すぎたりすると、充填の瞬間に激しい油圧の急上昇が生じます。 金属の注湯温度が高すぎると流動性が高まり、狭いクリアランス隙間へ金属が侵入しやすくなります。同様に、部品の密度要件を満たすために必要以上の増圧を加えると、分型面に金属が漏れ込むリスクが高まります。
製造現場における実際的な影響
フラッシュは単なる外観上の問題にとどまらず、生産コスト、寸法精度、金型の寿命に直接影響を及ぼします。
後処理およびトリミングのコスト
バリが厚いと、二次加工の手間や製造コスト全体が増加します。紙のように薄いバリは、トリムダイやショットブラスト処理で容易に切り取れますが、厚いバリや位置が処理しづらいバリは、手作業によるバリ取り、研削、またはヤスリがけが必要となり、これによりサイクルタイムが長くなり、人件費も増加します。
加工精度およびクランプ精度
フラッシュの除去が不完全だと、その後の測定の精度が低下する 高精度CNC加工 加工。主要な基準点付近に残留バリが残っていると、その部品は専用の加工治具に正しく固定できなくなります。このわずかな角度や位置のずれにより、加工面に鋳造時の表面が残ったり、重要な穴の位置が中心からずれたりすることがあります。
金型の摩耗とパーティングラインの損傷
バリが剥離すると、金型のへこみが生じるリスクがあります。硬化金属の破片が吹き飛ばされずに分割線上に残っていると、その後の閉型サイクルでそれらの破片が金型鋼に直接押し込まれ、へこみが生じます。これにより、金型の寿命が短くなり、バリの発生が早まります。
一般的な防除・駆除方法
高圧ダイカストにおいてバリを完全に除去することは、技術的にも現実的ではなく、コスト効率の面でも望ましくない。技術的な目標は、予防的な工程管理と標準的な二次仕上げ工程を通じて、バリの厚さを管理しやすい範囲内に抑えることである。
予防的なプロセス管理は、工具のメンテナンスとパラメータ管理の徹底に重点を置いています:
- 工具の定期的なメンテナンス: 接触によるシール性を維持するため、分割面を定期的に点検し、必要に応じて部分研磨を行い、また、潤滑剤を噴霧する前に高圧空気で分割線を吹き飛ばし、異物の堆積を防ぐこと。
- プロセスパラメータの照合: 減速タイミングと増圧遅延を調整し、合金溶湯の温度を厳密に管理するとともに、第1段階から第2段階への切り替えポイントを適切に設定することで、充填終了時の圧力急上昇を抑制する。
二次除去方法は、部品の形状、注文数量、およびエッジの仕様に依存します:
- トリムダイ: 量産における主要な方法であり、油圧式または機械式のトリムプレスと特注のトリム金型を用いて、1回のストロークで部品の外側および内側のパーティングラインのバリを削り取る。
- 振動仕上げおよび機械的バリ取り: トリムダイの刃が届かない、あるいは歪みを引き起こす恐れのある、複雑な形状や薄肉部の部品に適しています。
- 熱エネルギー法(TEM)または極低温バリ取り: 複雑な内部貫通穴がある精密部品や、微粒子に関する清浄度要件が厳しい部品に使用され、短時間の熱酸化または極低温脆化を利用して、内部の微細なバリを除去する。
結論
ダイカストのバリは、金型の機械的クリアランスに高圧の射出圧力が作用することで生じる、予見可能な現象です。機械のトン数を部品の形状に合わせて選定し、溶融金属の圧力および増圧を計画された範囲内に維持し、定期的な金型メンテナンスを徹底することで、鋳造工場はバリを薄く、かつ予測可能な状態に保つことができます。このバランスにより、寸法の再現性を確保しつつ、製造コスト全体を抑制することが可能になります。
ダイカストの設計と生産を最適化しましょう
初期段階における型割線、抜き勾配、および基準位置の決定について 製造適性設計(DFM) この仕様により、フラッシュの厚さを容易にトリミングできる範囲内に抑え、体積CNC加工時のクランプミスを防ぎます。
アルミニウムや亜鉛の高圧ダイカスト部品の新規開発、あるいは既存の部品の金型およびバリ取り工程の最適化をお考えの場合、当社のエンジニアリングチームがお客様の2Dおよび3Dファイル(STEP/IGES)を精査し、製造適性設計(DFM)に関するフィードバック、金型の設計案、および生産コストの見積もりを提供いたします。
当社のエンジニアリングチームへのお問い合わせ: [email protected]