

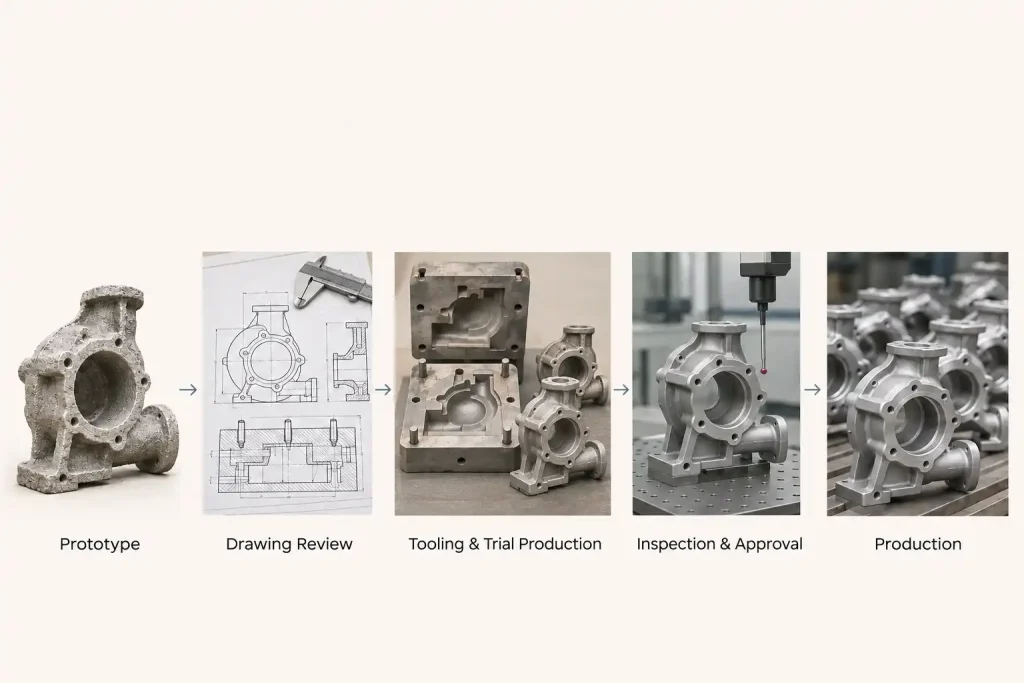
После изготовления прототипа литья у заказчиков появляется реальная деталь, которую они могут осмотреть и испытать. Следующим шагом является преобразование конструкции в технологический процесс, пригодный для серийного производства.
Как правило, это включает в себя доработку чертежа, изготовление производственного инструмента, проведение пробного запуска и получение одобрения заказчика. Если прототип и серийные детали изготавливаются с использованием разных технологий, может потребоваться повторная проверка некоторых размеров или эксплуатационных характеристик с помощью пробных деталей. Понимание этих этапов помогает заказчикам подготовить информацию, необходимую для составления коммерческого предложения, а также запланировать время на изготовление инструмента, контроль качества и экспертизу.
Зачем создавать прототип перед запуском в производство?
Прототип позволяет заказчикам увидеть форму и размеры детали, а также проверить, как она сочетается с другими компонентами, ещё до начала производства. Кроме того, он помогает на раннем этапе выявить проблемы, связанные с производством, что даёт команде проектировщиков и литейному предприятию возможность внести изменения до того, как будет запущено крупномасштабное производство.
Процесс от прототипа до серийного производства
1. Ознакомьтесь с прототипом и внесите изменения в чертеж
После испытаний прототипа заказчик и поставщик анализируют все проблемы, выявленные в ходе отборки образцов. Если требуется скорректировать сопряжение или изменить припасочную посадку, эти изменения должны быть отражены в чертеже, используемом для производства.
Помимо готовых размеров, в окончательном чертеже должны быть указаны требования к материалу, поверхности и контролю качества. В случае отливок, требующих механической обработки, в чертеже или сопроводительной документации должно быть четко указано, какие поверхности останутся в виде, полученном при литье, а какие будут обработаны до конечных размеров.
В процессе подготовки к производству могут участвовать специалисты по инструментальному производству, литейному производству, механической обработке и контролю качества. Использование одной и той же редакции чертежа помогает избежать различий в интерпретации размеров и технических требований различными группами специалистов.
2. Выбор технологического процесса и разработка инструментов
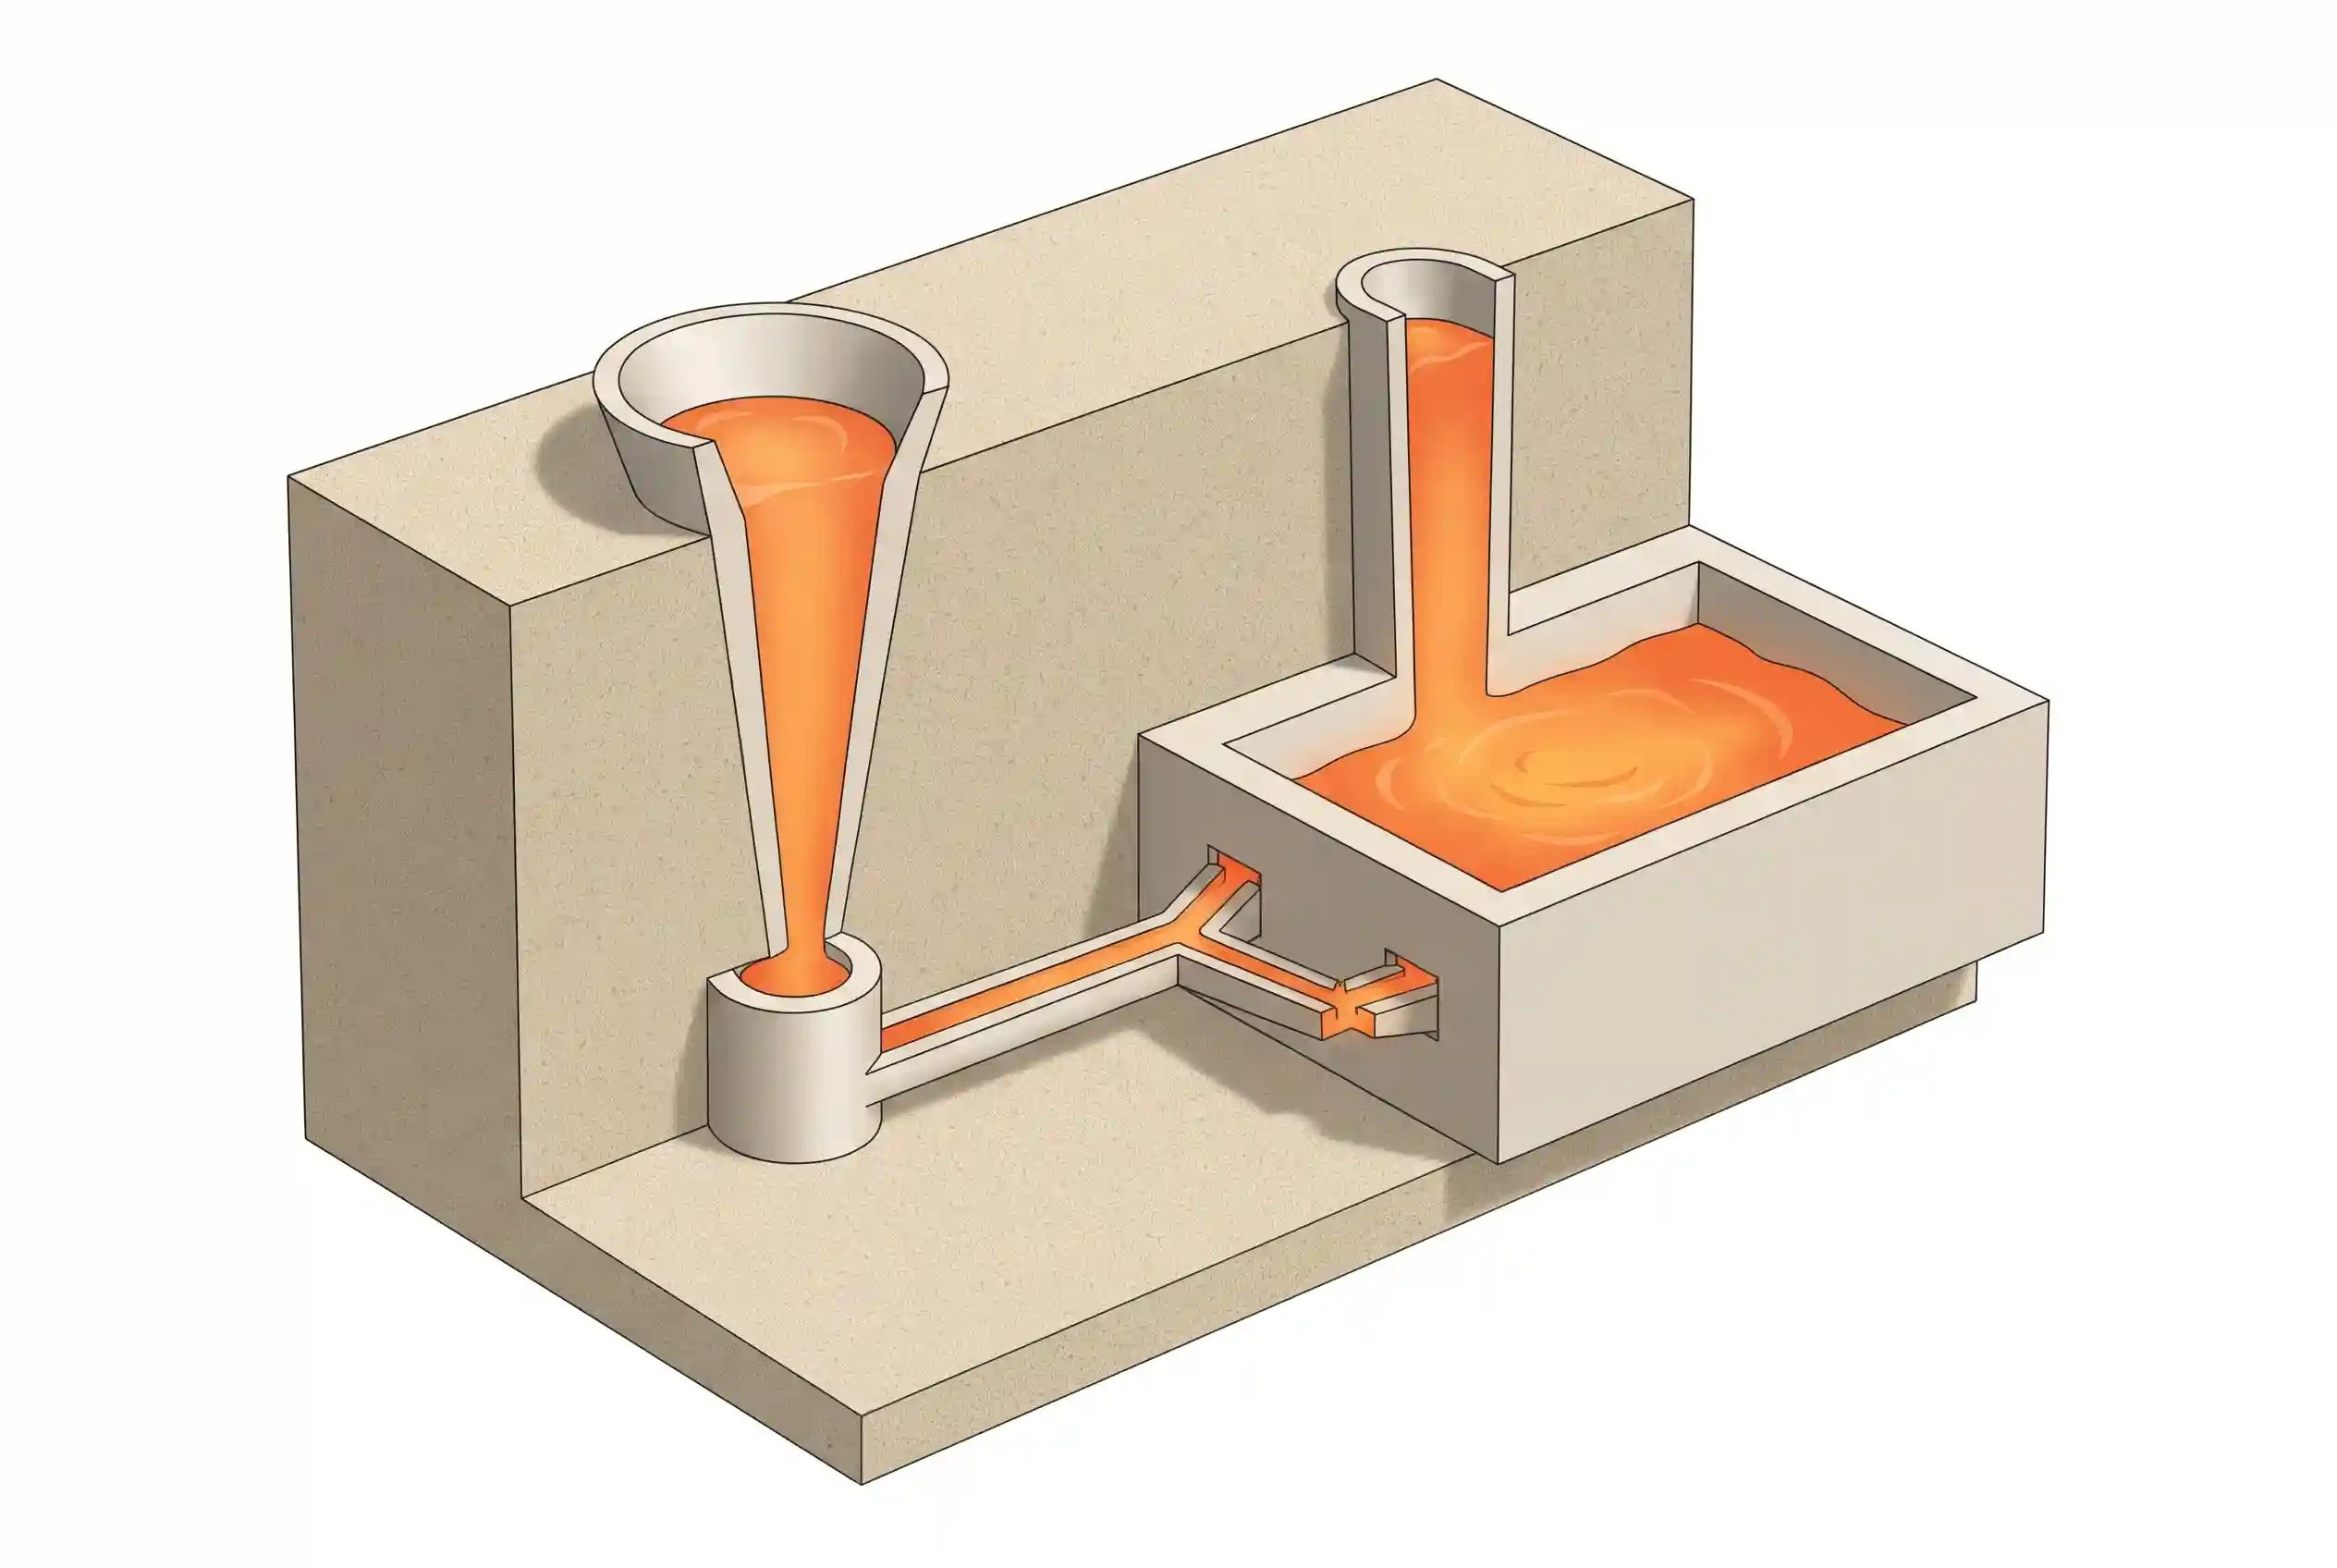
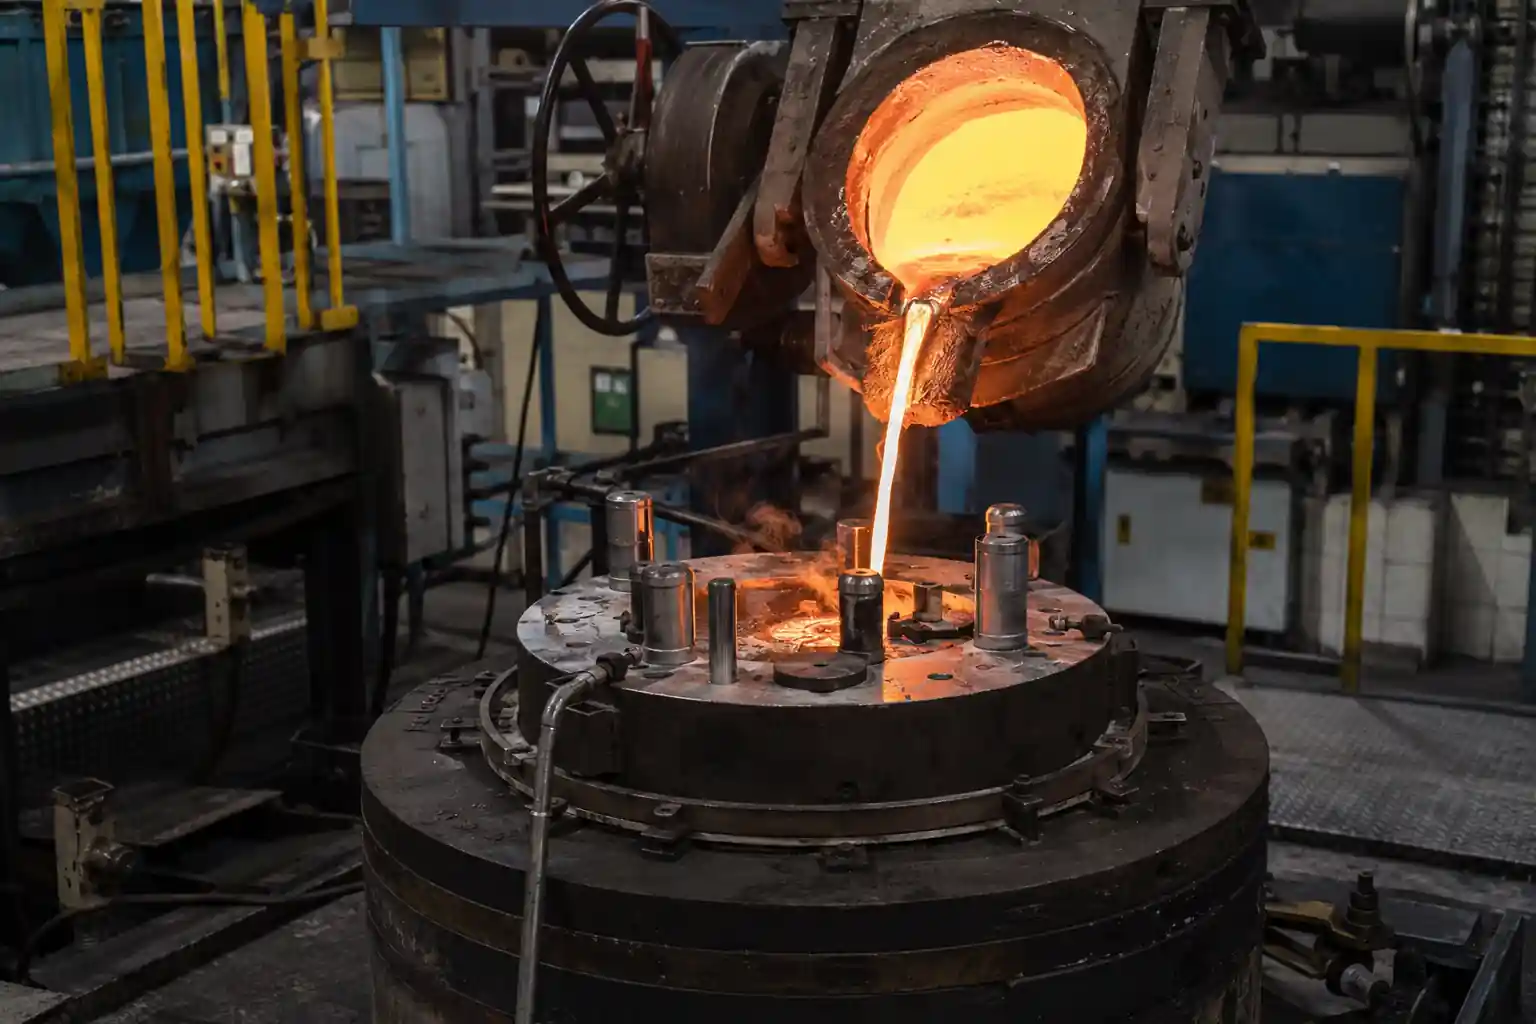
Литейное производство выбирает технологический процесс с учетом геометрии детали, материала и предполагаемого объема производства, а затем разрабатывает форму и сопутствующие приспособления. Форма должна обеспечивать формирование внешних и внутренних элементов отливки, а также обеспечивать возможность заливки, подачи расплава и извлечения детали.
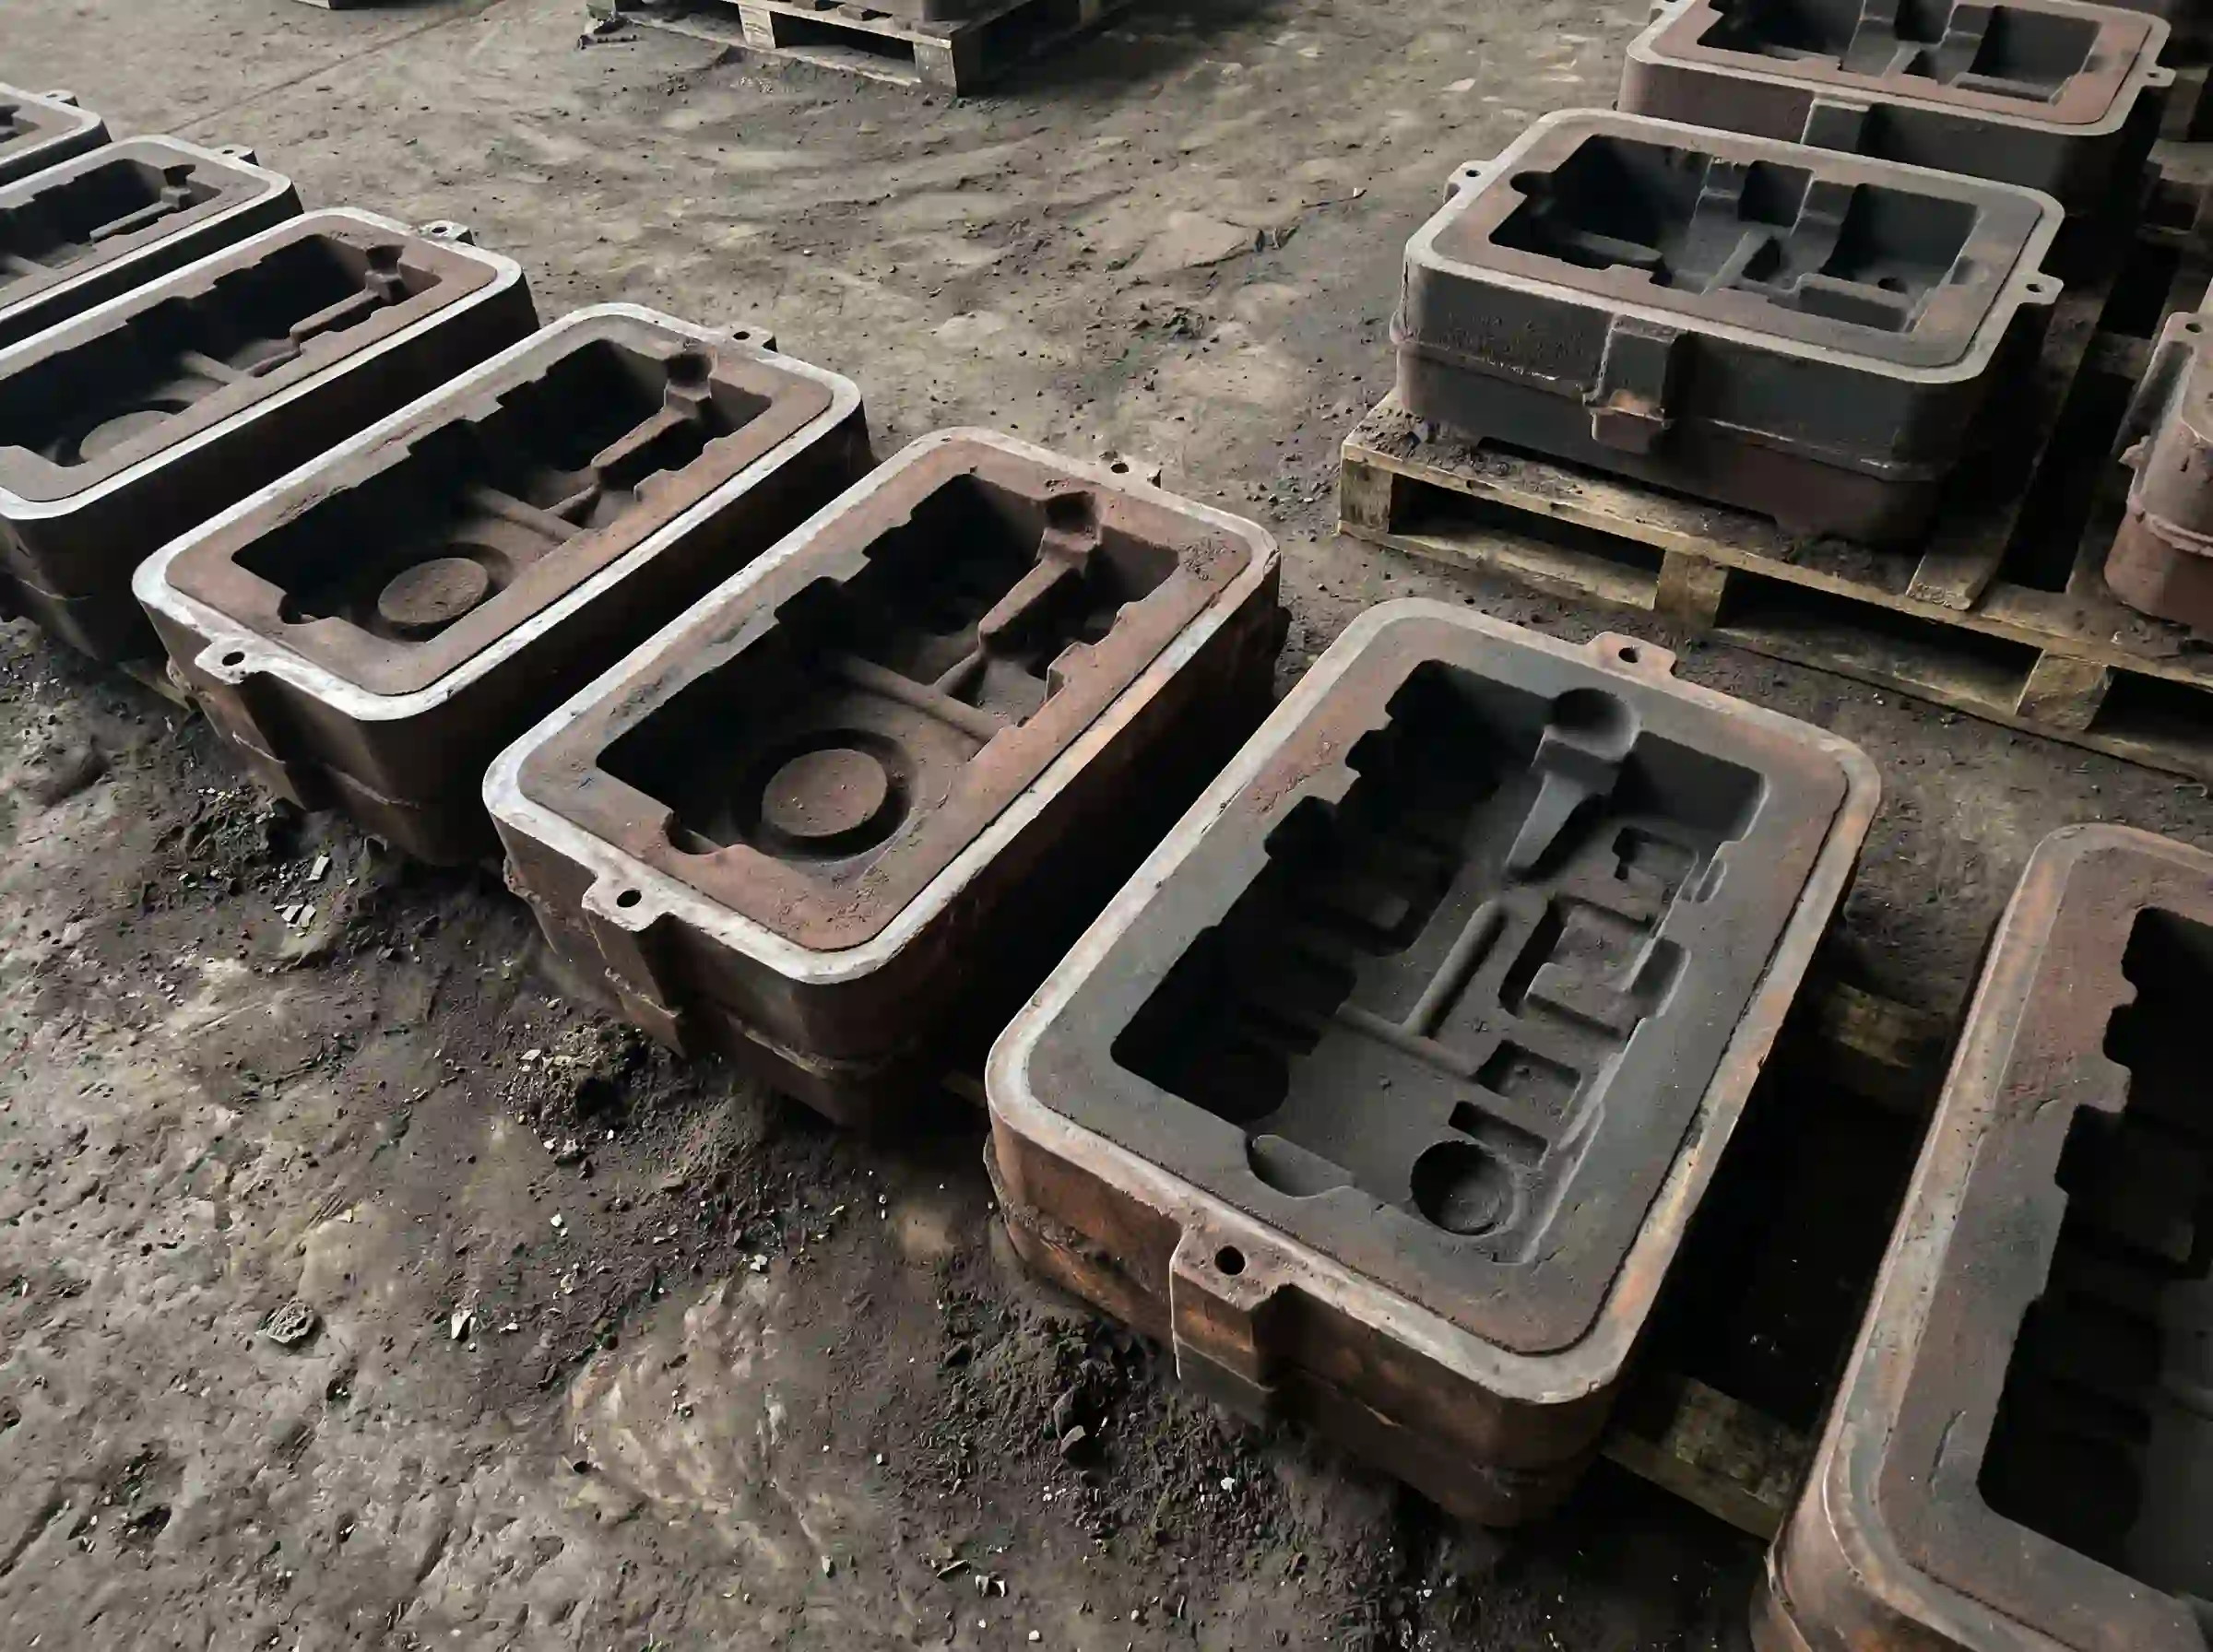
Например, песчаное литьё может сопровождать проекты на всех этапах — от разработки прототипа до серийного производства.
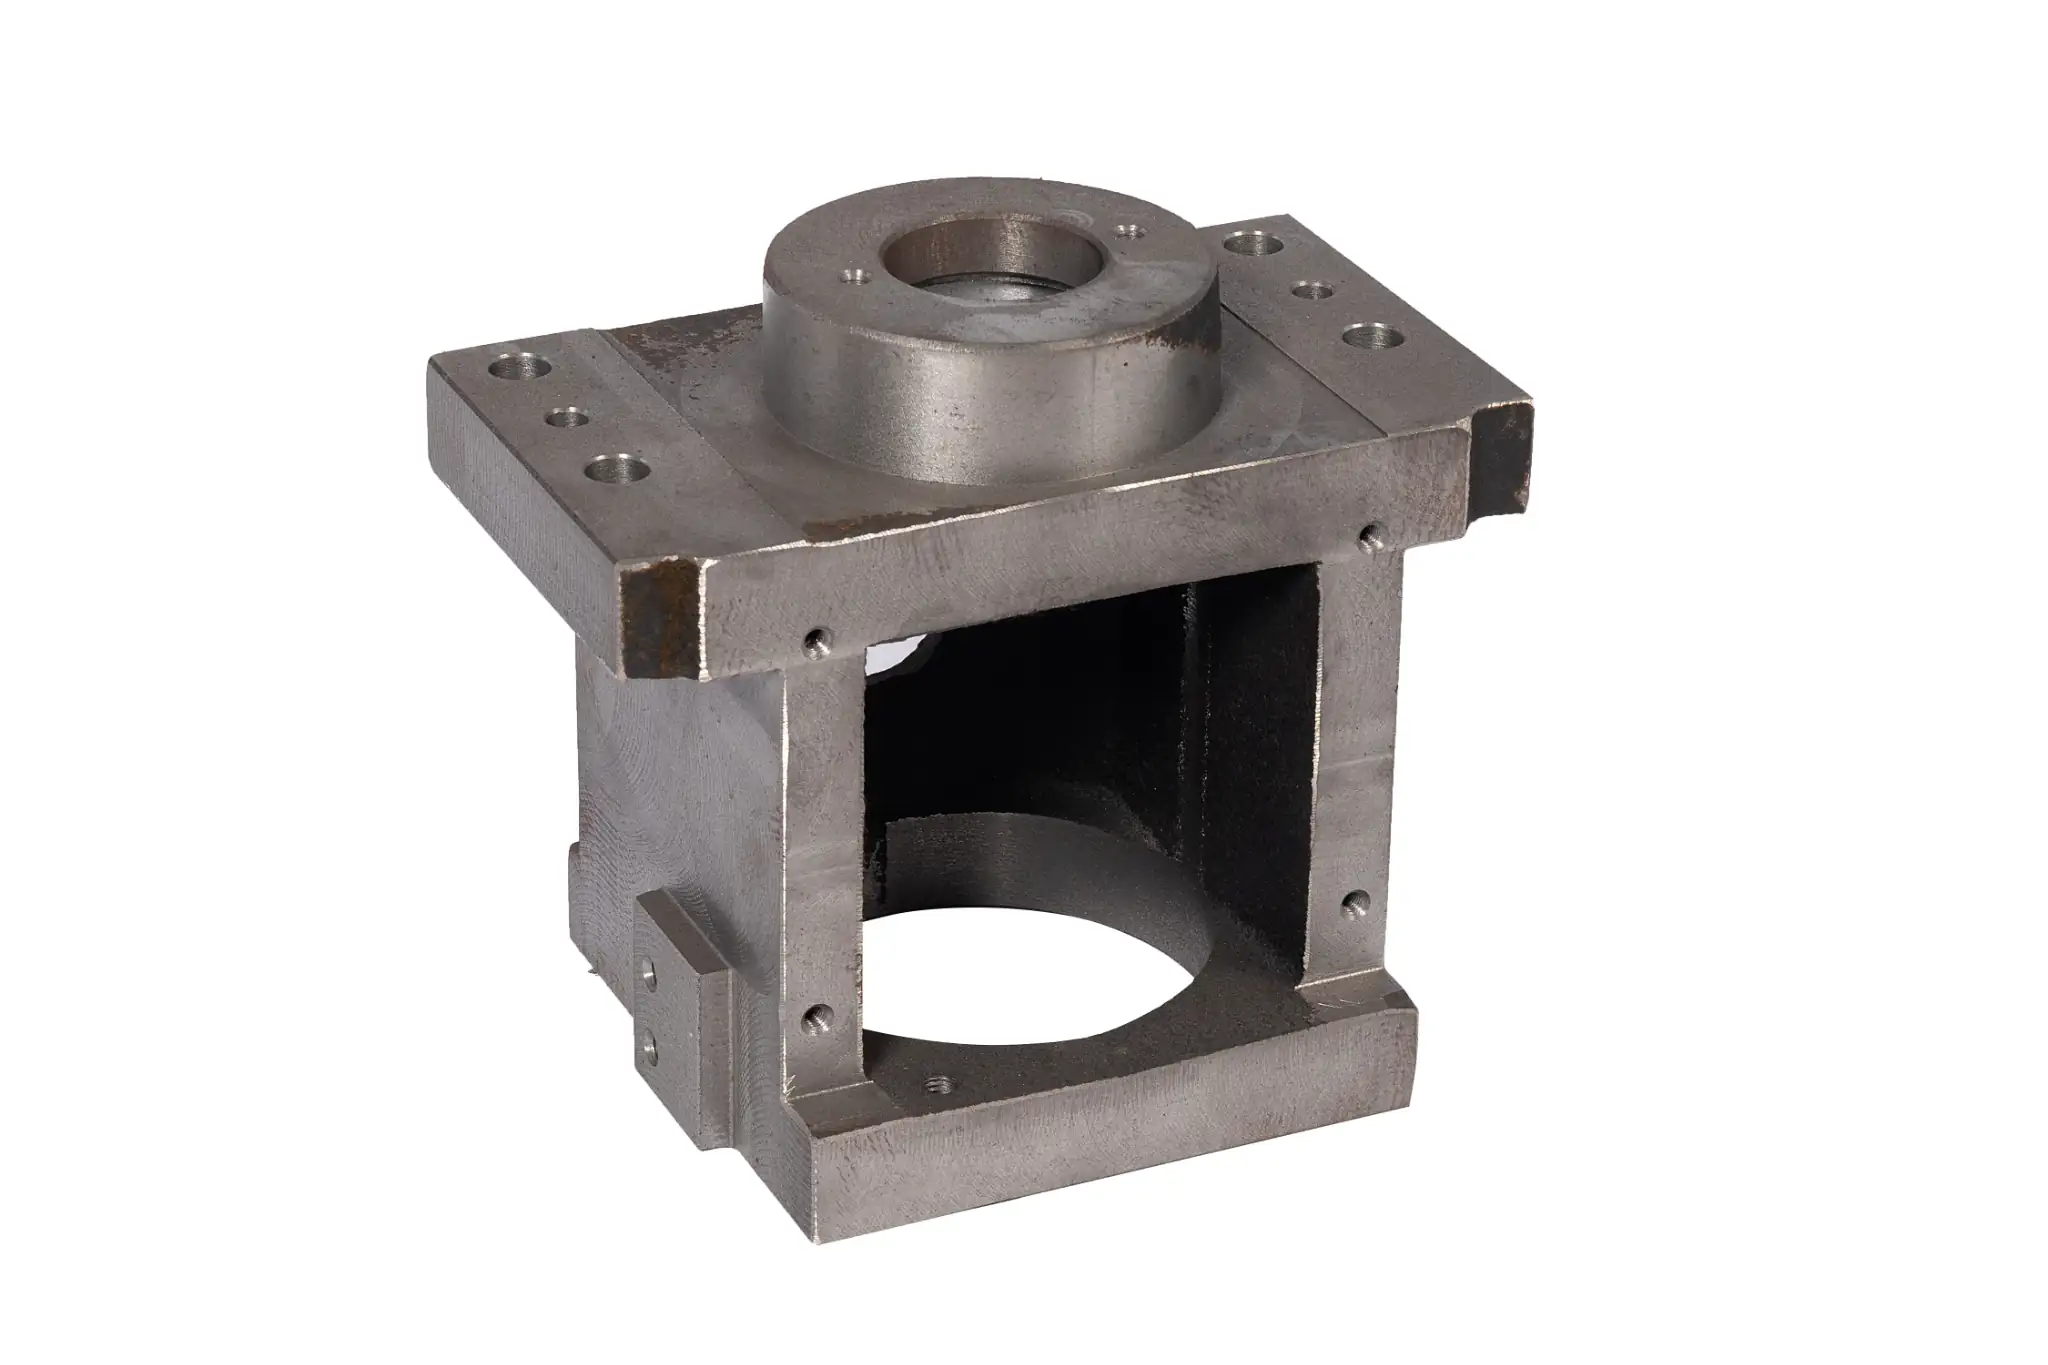
Требования к механической обработке также влияют на конструкцию заготовки. Отверстие или монтажная поверхность, указанные на чертеже готовой детали, могут потребовать сверления, растачивания или фрезерования для достижения окончательных размеров. Литейное производство должно оставить запас материала в соответствующих местах и учесть, как деталь будет закреплена во время механической обработки.
Если прототип был изготовлен с использованием простого инструмента, а для серийного производства будет применяться новый инструмент, заготовку необходимо повторно проверить во время пробного запуска. В местах, подлежащих механической обработке, должно быть достаточно материала в нужных местах. Недостаточный припуск на обработку может привести к тому, что часть поверхности останется необработанной, в то время как избыточный припуск означает, что потребуется удалить больше материала, и обработка может занять больше времени.
3. Провести пробный запуск и осмотреть детали
После подготовки производственного оборудования и технологического процесса поставщик изготавливает пробные детали в условиях, соответствующих запланированному производственному процессу. В ходе пробного запуска проверяется соответствие отливок требованиям чертежа, а также выявляются возможные проблемы, возникающие на этапе перехода от литья к последующей механической обработке.
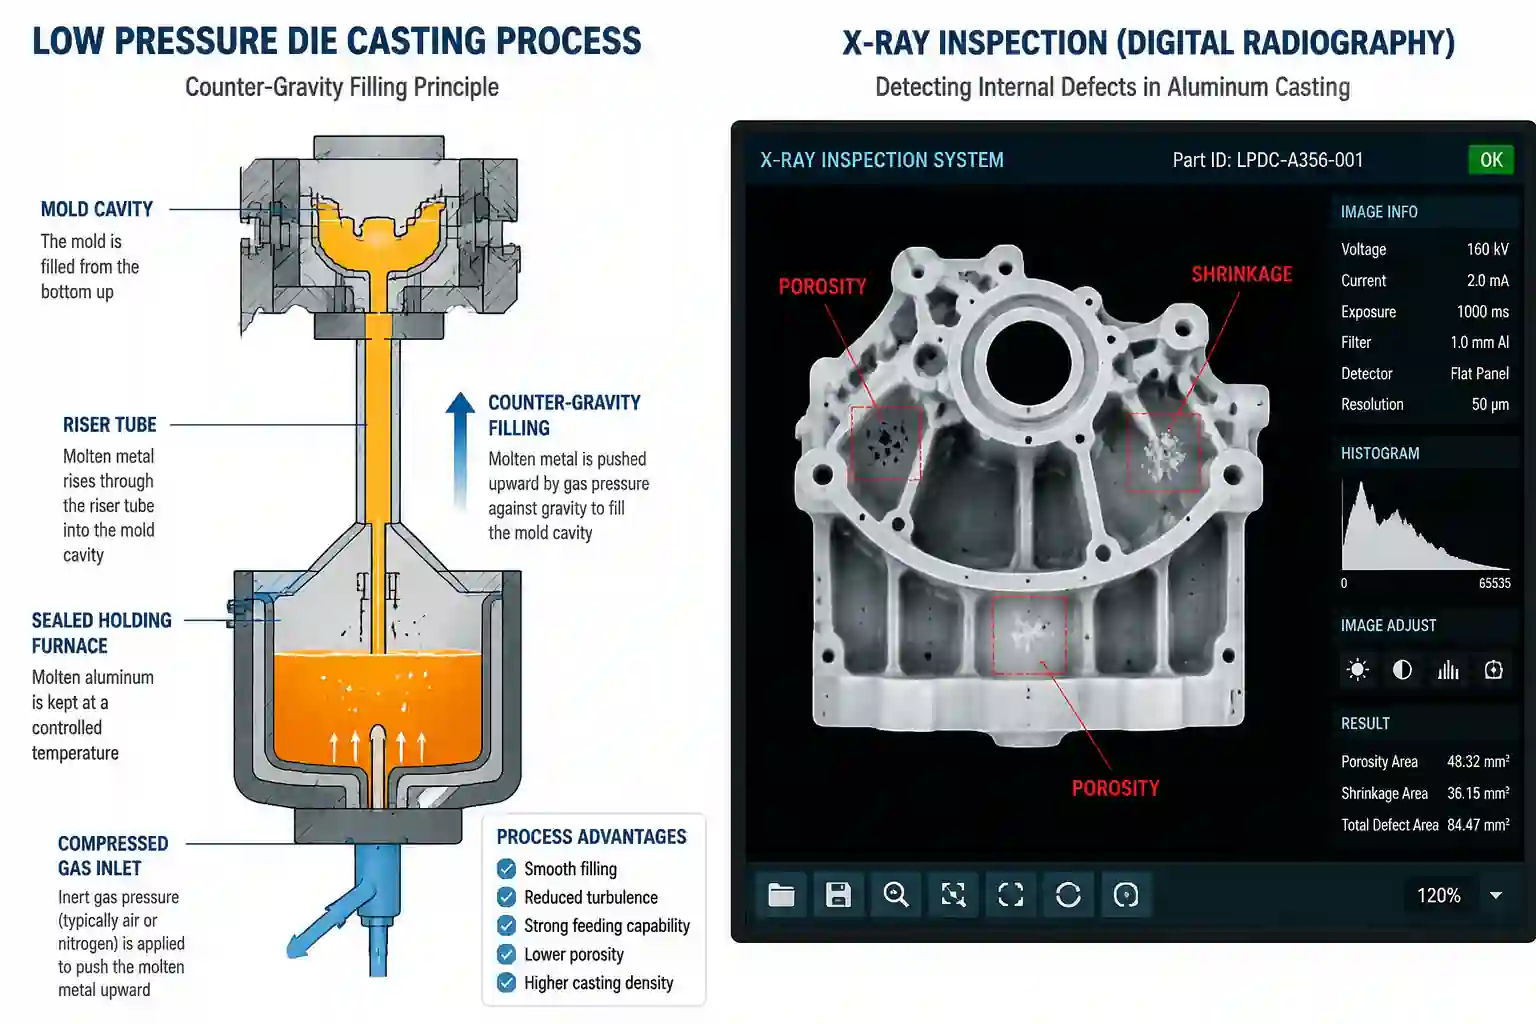
Объем проверки зависит от состояния, в котором будут поставляться детали. Заготовка в литом виде проверяется на соответствие заданным габаритным размерам, требованиям к поверхности и другим применимым критериям. Если поставщик также осуществляет механическую обработку, проверяются критические размеры и позиционные элементы готовой детали. Испытания материалов, внутренние проверки качества и функциональные испытания проводятся в соответствии с требованиями проекта.
Если в пробной детали обнаружена неисправность, поставщик должен определить, связана ли она с литейной заготовкой, механической обработкой или контрольными точками. Например, если часть обработанной поверхности осталась необработанной, можно пересмотреть размеры заготовки и положение зажима, чтобы определить, связана ли причина с распределением припуска на обработку или со способом позиционирования. После устранения проблемы затронутые элементы проверяются повторно.
4. Подача документов и получение разрешения
После пробного запуска и проверки поставщик предоставляет согласованные образцы и отчеты для рассмотрения заказчиком. Отчеты должны соответствовать проверенным деталям и версии чертежа, чтобы заказчик мог увидеть, какие требования охватывает представленная документация.
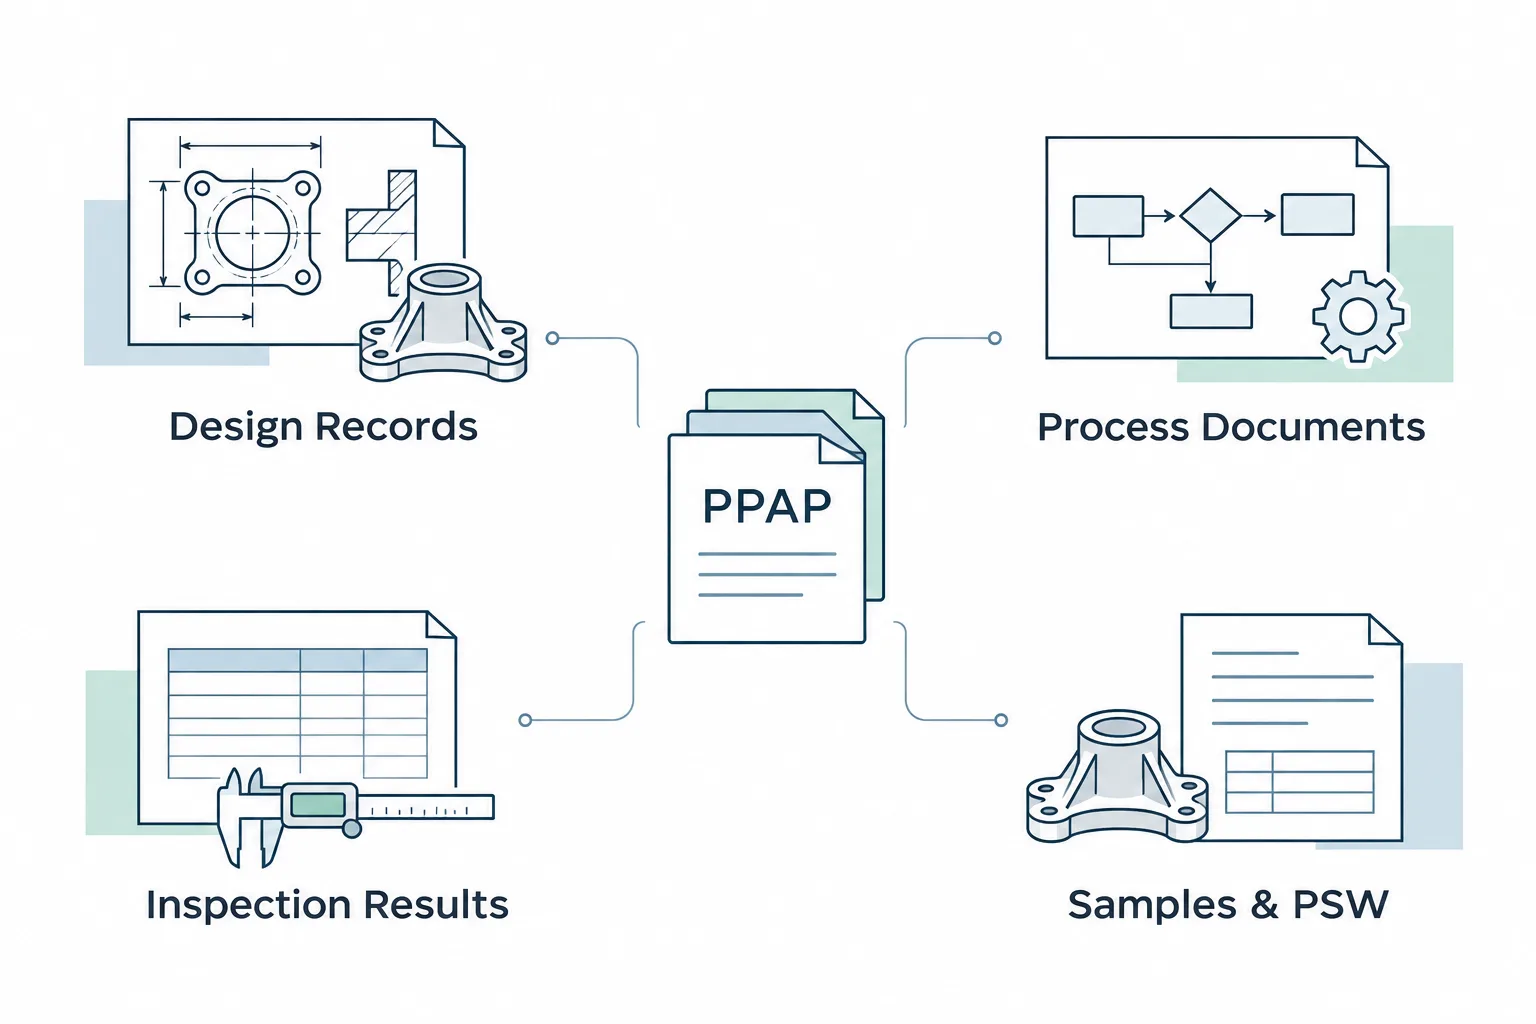
Для некоторых проектов требуется отчет о приемочной проверке первого изделия. Если заказчик требует Процесс утверждения серийных деталей (PPAP) При подаче заявки поставщик также готовит документацию, необходимую для указанного уровня подачи. В план проекта должны быть включены перечень документов, подлежащих представлению, лица, ответственные за их рассмотрение, а также сроки утверждения продукции.
После утверждения поставщик организует производство и поставку в соответствии с достигнутой договоренностью. Последующие партии по-прежнему поставляются в соответствии с указанными контроль технологических процессов и проверки. Изменения, касающиеся инструментов, материалов или технологических процессов, осуществляются в соответствии с требованиями заказчика.
Какую информацию необходимо подготовить?
В начале проекта заказчики могут предоставить имеющиеся у них чертежи, информацию о материалах и требования к объемам. По мере доработки проекта они могут добавлять требования к испытаниям, приему и утверждению.
| Информация | Основное содержание | Назначение |
|---|---|---|
| Чертежи и макеты | Текущий 2D-чертеж, доступная 3D-модель и версия | Определить геометрию детали, размеры и проектные основания |
| Требования к материалам | Марка материала и применимые технические условия на материал и термическую обработку | Определить требования к закупке материалов и проверке их характеристик |
| Обработка и условия поставки | В состоянии после литья, с черновой или чистой обработкой; обработанные поверхности и критические размеры | Определить требования к заготовкам для литья и объем работ поставщика |
| Требования к качеству | Требования к внешнему и внутреннему качеству, функциональные испытания и критерии приемки | Определить порядок проверок в ходе пробной эксплуатации и при приемке |
| План производства | Количество образцов, предполагаемый объем производства и график поставок | Планирование инструментария, пробных запусков и производственных мощностей |
| Документы об утверждении | Отчет о первой партии продукции, отчет о материалах, PPAP или другие указанные документы | Определить, что необходимо для проверки заказчиком и выпуска продукта |
Условия поставки оказывают существенное влияние на коммерческое предложение. В случае одной и той же детали поставка заготовки в литом виде предполагает иной объем работ и контроля, чем поставка полностью обработанной детали. Поэтому обе стороны должны руководствоваться одинаковыми требованиями при подготовке и рассмотрении коммерческого предложения.
Факторы, влияющие на стоимость и сроки выполнения заказа
Производственное оборудование как правило, представляет собой отдельное вложение средств. Оборудование, использованное для изготовления прототипа, может оказаться непригодным для серийного производства. Если потребуется новое оборудование, в графике проекта необходимо предусмотреть время на его проектирование, изготовление и испытания.
Сроки внесения изменений в чертежи также влияет на объем работ. До начала изготовления пресс-формы изменения можно внести в проектную документацию. После завершения изготовления пресс-формы изменения, затрагивающие полость, внутренние каналы или обрабатываемые участки, могут потребовать модификации пресс-формы и дополнительного контроля.
На сроки первой поставки также влияют проверки и экспертиза со стороны заказчика. После пробного запуска могут ещё продолжаться испытания материалов, внешние проверки или оформление разрешительных документов. Просьба к поставщику отдельно указать ориентировочные сроки изготовления инструментов, пробного производства и подготовки отчётов помогает заказчику спланировать внутреннюю экспертизу.
Заключение
После утверждения прототипа, изготовленного методом литья, в рамках проекта необходимо преобразовать конструктивные требования в производственный процесс и инструментарий, а затем провести пробный запуск для проверки деталей, изготовленных по запланированной технологической схеме.
Заказчик предоставляет чертеж, информацию о материале, количестве и требованиях к приемке; литейное предприятие использует эти данные для подготовки технологической и контрольно-измерительной документации. Решение ключевых вопросов до начала разработки инструментов способствует более плавному проведению пробного запуска, утверждению и последующей поставке.
Часто задаваемые вопросы
Можно ли приступить к серийному производству сразу после утверждения прототипа?
После утверждения прототипа необходимо подготовить производственный чертеж, технологический процесс и инструмент. Если заказчик требует проведения пробного запуска, проверки первого изделия или другого вида утверждения, эти этапы также должны быть завершены до согласованной даты поставки продукции.
Должны ли при изготовлении прототипа и серийной отливки использоваться одинаковые технологии?
Нет. Технологический маршрут может изменяться в зависимости от объема производства, требований к деталям и плана использования инструментов. В случае изменения маршрута обе стороны должны определить, какие размеры, свойства материала или функциональные требования необходимо проверить заново.
Требуется ли PPAP для каждого проекта по подбору персонала?
Нет. Необходимость проведения PPAP зависит от заказчика и конкретного проекта. В других проектах может применяться контроль первого изделия или иной метод утверждения образца, согласованный обеими сторонами.
Сколько времени требуется для перехода от прототипа, изготовленного методом литья, к серийному производству?
Сроки выполнения заказа зависят от утверждения чертежей, разработки инструментов, пробного производства, испытаний и проверки заказчиком. При запросе коммерческого предложения заказчики могут попросить литейное предприятие указать ориентировочные сроки выполнения каждого этапа.