Le choix d'une conception de moulage métallique adaptée constitue un élément fondamental pour la production de pièces moulées de haute qualité. La pertinence d'une conception pour le moulage a une incidence sur le remplissage par le métal en fusion, la solidification et l'alimentation, le démoulage, le nettoyage, l'usinage ultérieur et le contrôle final. Pour les projets de moulage sur mesure, les ingénieurs doivent généralement évaluer l'impact de différents facteurs de conception sur la qualité et le coût du moulage, en fonction de la taille de la pièce, de la complexité de sa structure, des propriétés du matériau, des exigences de tolérance et du volume de production. Cet article passe en revue les principaux éléments à prendre en compte lors de la conception d'un moulage métallique et aide à identifier les problèmes potentiels susceptibles d'affecter la stabilité de la production dès la phase de conception.
Facteurs clés à prendre en compte dans la conception de pièces moulées en métal
Concilier les exigences fonctionnelles d'un composant avec les réalités physiques liées au comportement du métal en fusion constitue un véritable défi technique. Lors de l'évaluation d'un projet de pièce moulée, il convient d'examiner comment les paramètres suivants interagissent pour déterminer le résultat final de la production.
Forme et dimensions de la pièce
La forme et les dimensions de la pièce sont généralement les premiers critères à prendre en compte lors de la conception d'une pièce moulée en métal, car elles influencent directement le choix du procédé de moulage. Une pièce petite et complexe peut se prêter au moulage à la cire perdue lorsqu'une meilleure reproduction des détails et une meilleure qualité de surface sont requises, tandis qu'une pièce plus grande ou plus lourde se prête souvent davantage au moulage au sable, car ce procédé offre une plus grande souplesse en termes de dimensions et de poids de la pièce moulée.
La complexité de la forme joue également un rôle important. Les cavités profondes, les parois minces, les trous internes ou les structures irrégulières peuvent nécessiter l’utilisation de noyaux, une conception spéciale du moule ou un usinage supplémentaire après la coulée. Pour les pièces moulées métalliques sur mesure, une fonderie examine généralement d’abord le plan afin de déterminer si la forme et les dimensions de la pièce se prêtent au moulage au sable, au moulage à la cire perdue, au moulage en coquille ou à un autre procédé adapté. La forme et les dimensions constituent donc l’un des facteurs de conception les plus importants avant le début de la production.
Épaisseur de la paroi
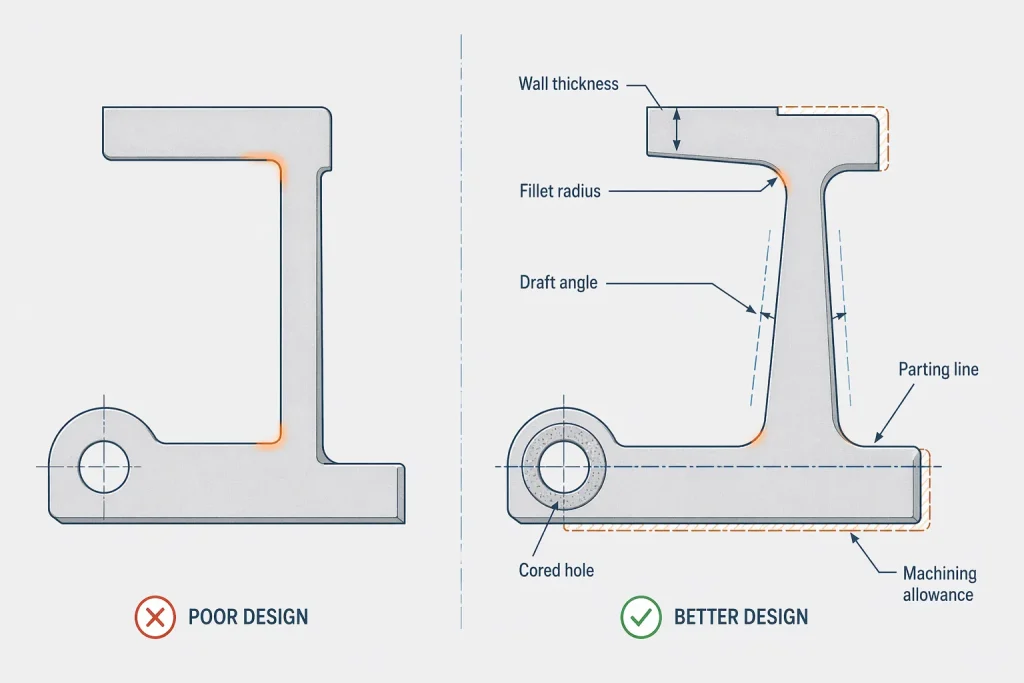
L'uniformité de l'épaisseur des parois est sans doute le facteur le plus important pour obtenir une pièce moulée solide et exempte de défauts. Lorsque le métal refroidit, il se rétracte ; si une zone est nettement plus épaisse que les sections environnantes, elle restera à l'état fondu plus longtemps et agira comme un centre thermique, attirant le métal des sections plus minces déjà solidifiées. Cela entraîne une porosité de retrait ou la formation de vides internes.
Évitez autant que possible les transitions brusques entre les sections épaisses et fines. Si une section épaisse est nécessaire d’un point de vue fonctionnel pour assurer la résistance, veillez à ce que la transition soit progressive. N’oubliez pas qu’une épaisseur excessive ne garantit pas toujours une pièce plus résistante ; dans de nombreux cas, cela crée une structure plus fragile et poreuse. Une épaisseur de paroi uniforme favorise un schéma de solidification prévisible.
Chanfreins et rayons
Les angles internes aigus constituent des concentrateurs de contraintes. Lorsque le métal en fusion se solidifie, les forces de retrait s'exercent sur ces angles, ce qui entraîne souvent des déchirures à chaud ou des fissures. De plus, les angles aigus perturbent l'écoulement régulier du métal en fusion, créant des tourbillons et des turbulences susceptibles d'entraîner les grains de sable ou de piéger des gaz.
L'intégration de chanfreins et de rayons généreux dans votre conception facilite une transition en douceur tant pour l'écoulement du métal que pour les contraintes de solidification. Il convient toutefois de trouver un juste équilibre : des rayons trop importants peuvent involontairement créer des sections épaisses localisées. Optez pour un rayon suffisant pour atténuer les contraintes sans ajouter de volume inutile à la géométrie.
Angle de projection
Les angles de dépouille sont essentiels pour garantir que la pièce moulée puisse être retirée du moule sans endommager les parois de celui-ci. Une conception ne présentant pas d'angles de dépouille appropriés entraînera inévitablement des frottements, des imperfections de surface, voire l'effondrement du moule lors du processus d'extraction.
L'angle de dépouille nécessaire dépend du procédé de moulage, de la hauteur des surfaces verticales et de l'état de surface souhaité. Les cavités plus profondes ou plus complexes nécessitent généralement des angles de dépouille plus importants. En intégrant ces angles dès la conception, vous évitez d'avoir à réparer la surface après le moulage ou à recourir à un usinage excessif pour corriger les traces de frottement.
Ligne de séparation
La ligne de joint, là où les deux moitiés du moule se rejoignent, est une réalité incontournable du processus de moulage. Son emplacement a une incidence sur tous les aspects du processus, depuis l'élimination des bavures (excès de métal) jusqu'à la précision dimensionnelle finale et l'aspect de surface de la pièce.
Au cours de la phase de conception, évaluez l'emplacement de cette ligne de joint. Idéalement, elle devrait être positionnée à un endroit où elle gêne le moins possible les surfaces critiques ou les géométries fonctionnelles complexes. Une ligne de joint mal placée peut rendre la fabrication du moule nettement plus difficile et compliquer les opérations de nettoyage et de meulage qui suivront.
Trous et cavités internes
La géométrie interne est créée à l'aide de noyaux. Si les noyaux offrent une incroyable souplesse de conception — permettant notamment la création de canaux de refroidissement et de structures allégées —, ils introduisent également une certaine complexité. Chaque noyau doit être soutenu, ventilé et fixé au sein du moule afin d'éviter tout déplacement sous la pression du métal en fusion.
La complexité de la configuration des noyaux allonge le temps nécessaire au nettoyage, au retrait du sable des noyaux et au contrôle final. Dans certains cas, il est plus efficace de couler une pièce pleine, puis d’usiner le trou ou l’orifice interne après la coulée, en particulier pour les alésages ou les filetages de haute précision qui ne rentrent pas dans les plages de tolérance habituelles de la coulée.
Marge de retrait
Chaque alliage métallique se comporte différemment lors de son passage de l'état liquide à l'état solide. À mesure que le métal se refroidit, il se contracte. Les ingénieurs concepteurs doivent tenir compte de ce retrait volumétrique, qui varie en fonction de la nuance spécifique du matériau utilisé.
Si l'on ne tient pas compte du retrait, la pièce finale risque d'être plus petite que les dimensions requises ou de présenter des vides internes. Le procédé de moulage permet de remédier à ce problème grâce à la conception de canaux d'alimentation et de masselottes — des réservoirs de métal en fusion qui compensent le retrait de la pièce. Votre conception doit prévoir ces voies d'alimentation, afin de garantir que le métal en fusion puisse atteindre les zones critiques de votre pièce au fur et à mesure de son refroidissement.
Marge d'usinage
Le moulage constitue rarement la dernière étape de la fabrication d'une pièce de précision. La plupart des pièces nécessitent un usinage ultérieur sur des surfaces spécifiques, telles que les faces de montage, les logements de roulements ou les zones d'étanchéité. La conception doit établir une distinction claire entre les surfaces « telles que moulées » et les surfaces « usinées ».
Si la marge d'usinage prévue est insuffisante, l'outil risque de ne pas parvenir à « nettoyer » la surface. À l'inverse, une marge excessive ajoute un poids inutile, augmente les coûts de matière et oblige l'outil à usiner plus profondément, ce qui risque d'exposer la matière plus poreuse située plus près du centre de la pièce moulée.
Exigences en matière de tolérance
On commet souvent l'erreur d'appliquer les tolérances de l'usinage CNC à une pièce moulée. Les tolérances de moulage dépendent de la stabilité du moule et de la nature du métal en cours de refroidissement ; elles sont naturellement plus larges que celles obtenues par usinage.
Pour les cotes critiques, concevez la pièce en prévoyant un surplus de matière (marge d'usinage) afin de pouvoir respecter des tolérances serrées grâce à un usinage de finition. Pour les caractéristiques structurelles standard, utilisez des tolérances de moulage réalistes. Exiger une précision de niveau CNC sur chaque cote d'une pièce moulée augmentera de manière exponentielle le coût de l'outillage, des contrôles et les taux de rebut.
Matériau et procédé de moulage
Le choix du matériau et du procédé de moulage sont étroitement liés. Parmi les méthodes courantes de moulage des métaux, on peut citer le moulage au sable, le moulage à la cire perdue, le moulage en coquille, le moulage par gravité et le moulage sous pression. Chaque procédé présente des avantages différents en termes de taille des pièces, d'épaisseur des parois, de finition de surface, de contrôle dimensionnel, de coût d'outillage et de volume de production.
Chez MinHe, les projets de moulage sur mesure peuvent être étudiés selon plusieurs procédés, notamment le moulage au sable, le moulage à la cire perdue, le moulage en coquille, le moulage d'acier, le moulage de fonte et le moulage d'aluminium. Par exemple, le moulage au sable est souvent plus adapté aux pièces moulées de taille moyenne, grande ou lourde, tandis que le moulage à la cire perdue peut être envisagé pour des pièces plus petites présentant une géométrie complexe et nécessitant une meilleure finition de surface. Le moulage en coquille peut s'avérer utile lorsque le projet nécessite une meilleure stabilité dimensionnelle que le moulage au sable classique.
Le choix du procédé ne doit pas reposer uniquement sur la désignation du matériau ou la forme finale de la pièce. MinHe examine globalement la nuance du matériau, les exigences mécaniques, l’épaisseur de paroi, la surépaisseur d’usinage, le niveau de tolérance, le traitement thermique, l’état de surface, les besoins en matière de contrôle et la quantité prévue. Cela permet de déterminer, avant le début de la fabrication des outillages, si la pièce doit être réalisée par moulage au sable, moulage à la cire perdue, moulage en coquille, moulage d’acier, moulage de fonte ou moulage d’aluminium.
Influence des facteurs de conception sur les défauts de moulage
Il est essentiel pour tout ingénieur travaillant sur des pièces moulées de bien comprendre le lien entre les choix de conception et les défauts courants.
| Facteur de conception | Problème de casting éventuel | Orientation créative |
| Changements brusques d'épaisseur de paroi | Porosité de retrait, déformation | Veillez à ce que les transitions entre les sections soient équilibrées |
| Angles internes aigus | Concentration de contraintes, fissuration | Ajouter des congés et des rayons adaptés |
| Mauvais angle de soufflage | Dégâts causés par la moisissure, traces de frottement sur les surfaces | Examiner le projet de directive dès que possible |
| Cavités internes complexes | Déplacement du noyau, difficulté de nettoyage | Simplifier la disposition des composants principaux dans la mesure du possible |
| Marge d'usinage insuffisante | Surfaces fonctionnelles non finies | Définir clairement les surfaces usinées |
| Tolérances irréalistes | Coût plus élevé, production instable | Tolérances distinctes pour les pièces moulées et usinées |
Préparation d'un projet de moulage en vue de son examen
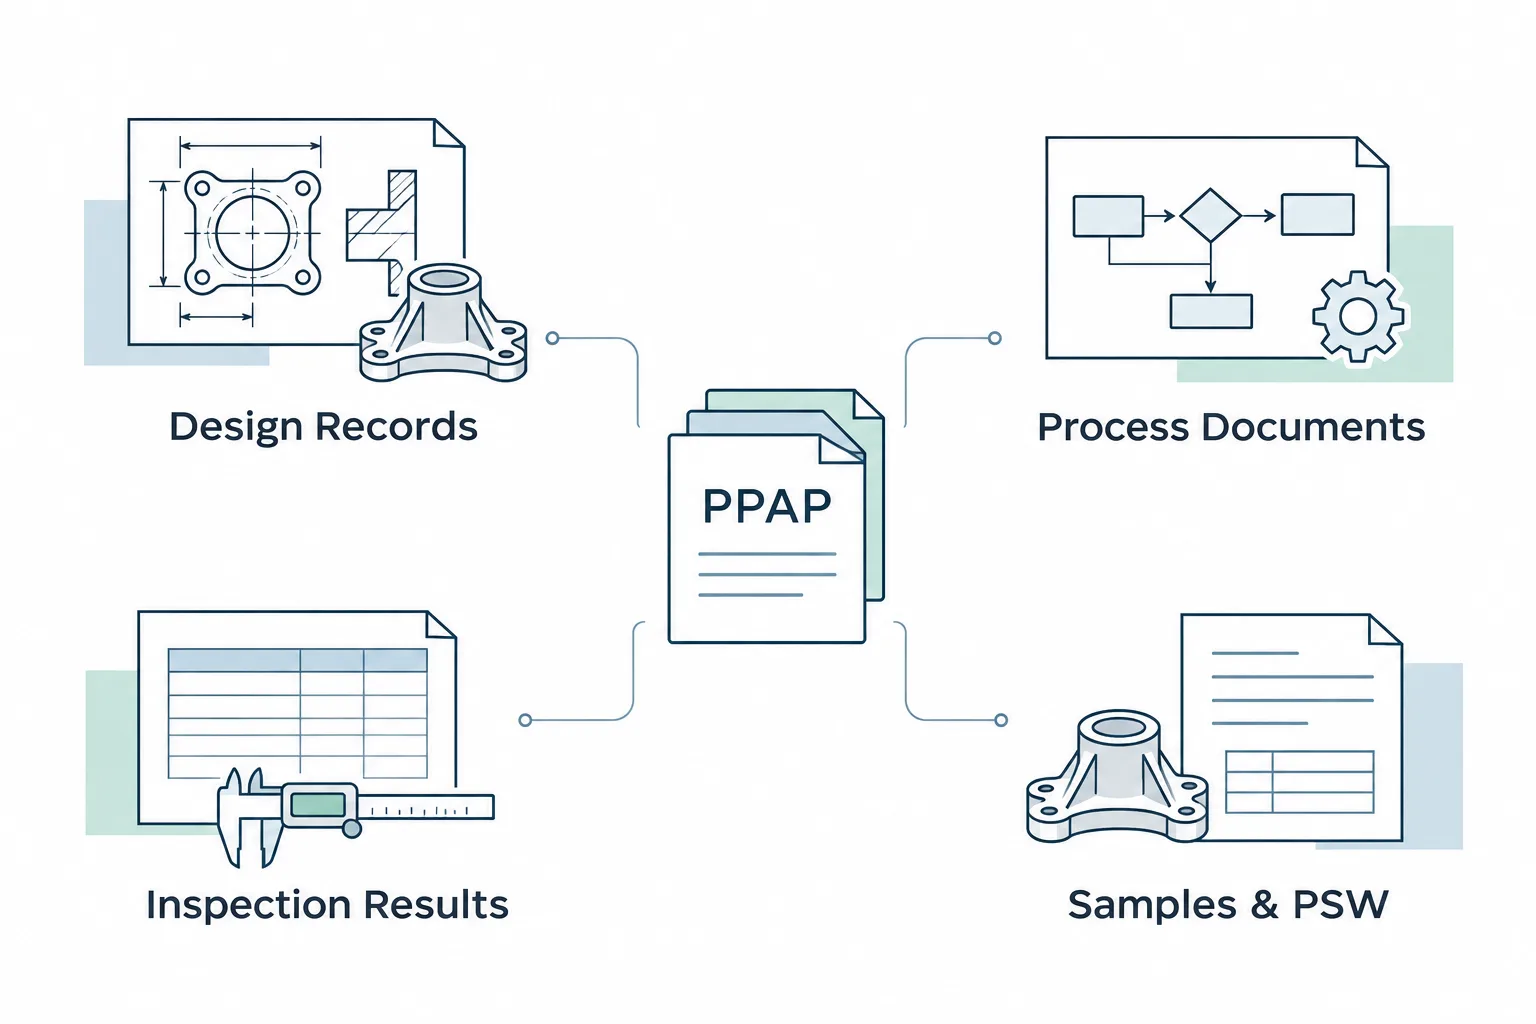
Lorsque vous êtes prêt à faire appel à une fonderie pour une analyse DFM (Design for Manufacturing) ou à demander un devis, disposer d'un dossier bien préparé vous permet de gagner du temps et garantit la précision. Un dossier de conception complet doit inclure :
- Nuance du matériau : Ou encore des exigences spécifiques en matière de performances.
- Dimensions et poids totaux : Afin d'aider la fonderie à évaluer ses besoins en matière de matériaux et de fours.
- Dimensions critiques et tolérances : Clairement indiquées afin de les distinguer des tolérances de coulée standard.
- Surfaces usinées : Mis en évidence pour garantir une marge d'usinage correcte.
- Exigences relatives à la finition de surface : En particulier pour les surfaces apparentes ou d'étanchéité.
- Exigences en matière de traitement thermique : Si la pièce nécessite un durcissement structurel spécifique.
- Exigences en matière d'inspection : Tels que les contrôles non destructifs ou les essais de pression.
- Quantité de production estimée : C'est ce qui détermine le niveau d'investissement dans l'outillage.
- Modèle 3D : Si possible, afin de permettre une simulation avancée et une analyse du flux dans le moule.
Conclusion
La réussite de la conception d'une pièce moulée en métal ne se résume pas à faire correspondre la pièce au plan. Il s'agit avant tout de concilier la structure de la pièce, le comportement du matériau, la méthode de moulage, les surépaisseurs d'usinage, les exigences de tolérance et le volume de production. Lorsque ces facteurs sont pris en compte dès le début de la phase de conception, il devient plus facile de réduire les défauts de retrait, les changements d'outillage, les surfaces usinées non finies, les variations dimensionnelles et les coûts imprévus.
Pour les projets de moulage sur mesure, MinHe peut examiner les plans relatifs aux pièces moulées en acier, aux pièces en fonte, pièces moulées en aluminiumet moulage au sable projets. Cela permet d'identifier les risques potentiels liés à l'épaisseur des parois, au retrait, aux surépaisseurs d'usinage, aux tolérances, aux exigences de surface et aux besoins en matière de contrôle. Si le choix du matériau ou du procédé de moulage n'a pas encore été arrêté, une étude technique précoce peut aider à sélectionner une solution de moulage plus adaptée avant le lancement de la fabrication des outillages ou de la production.