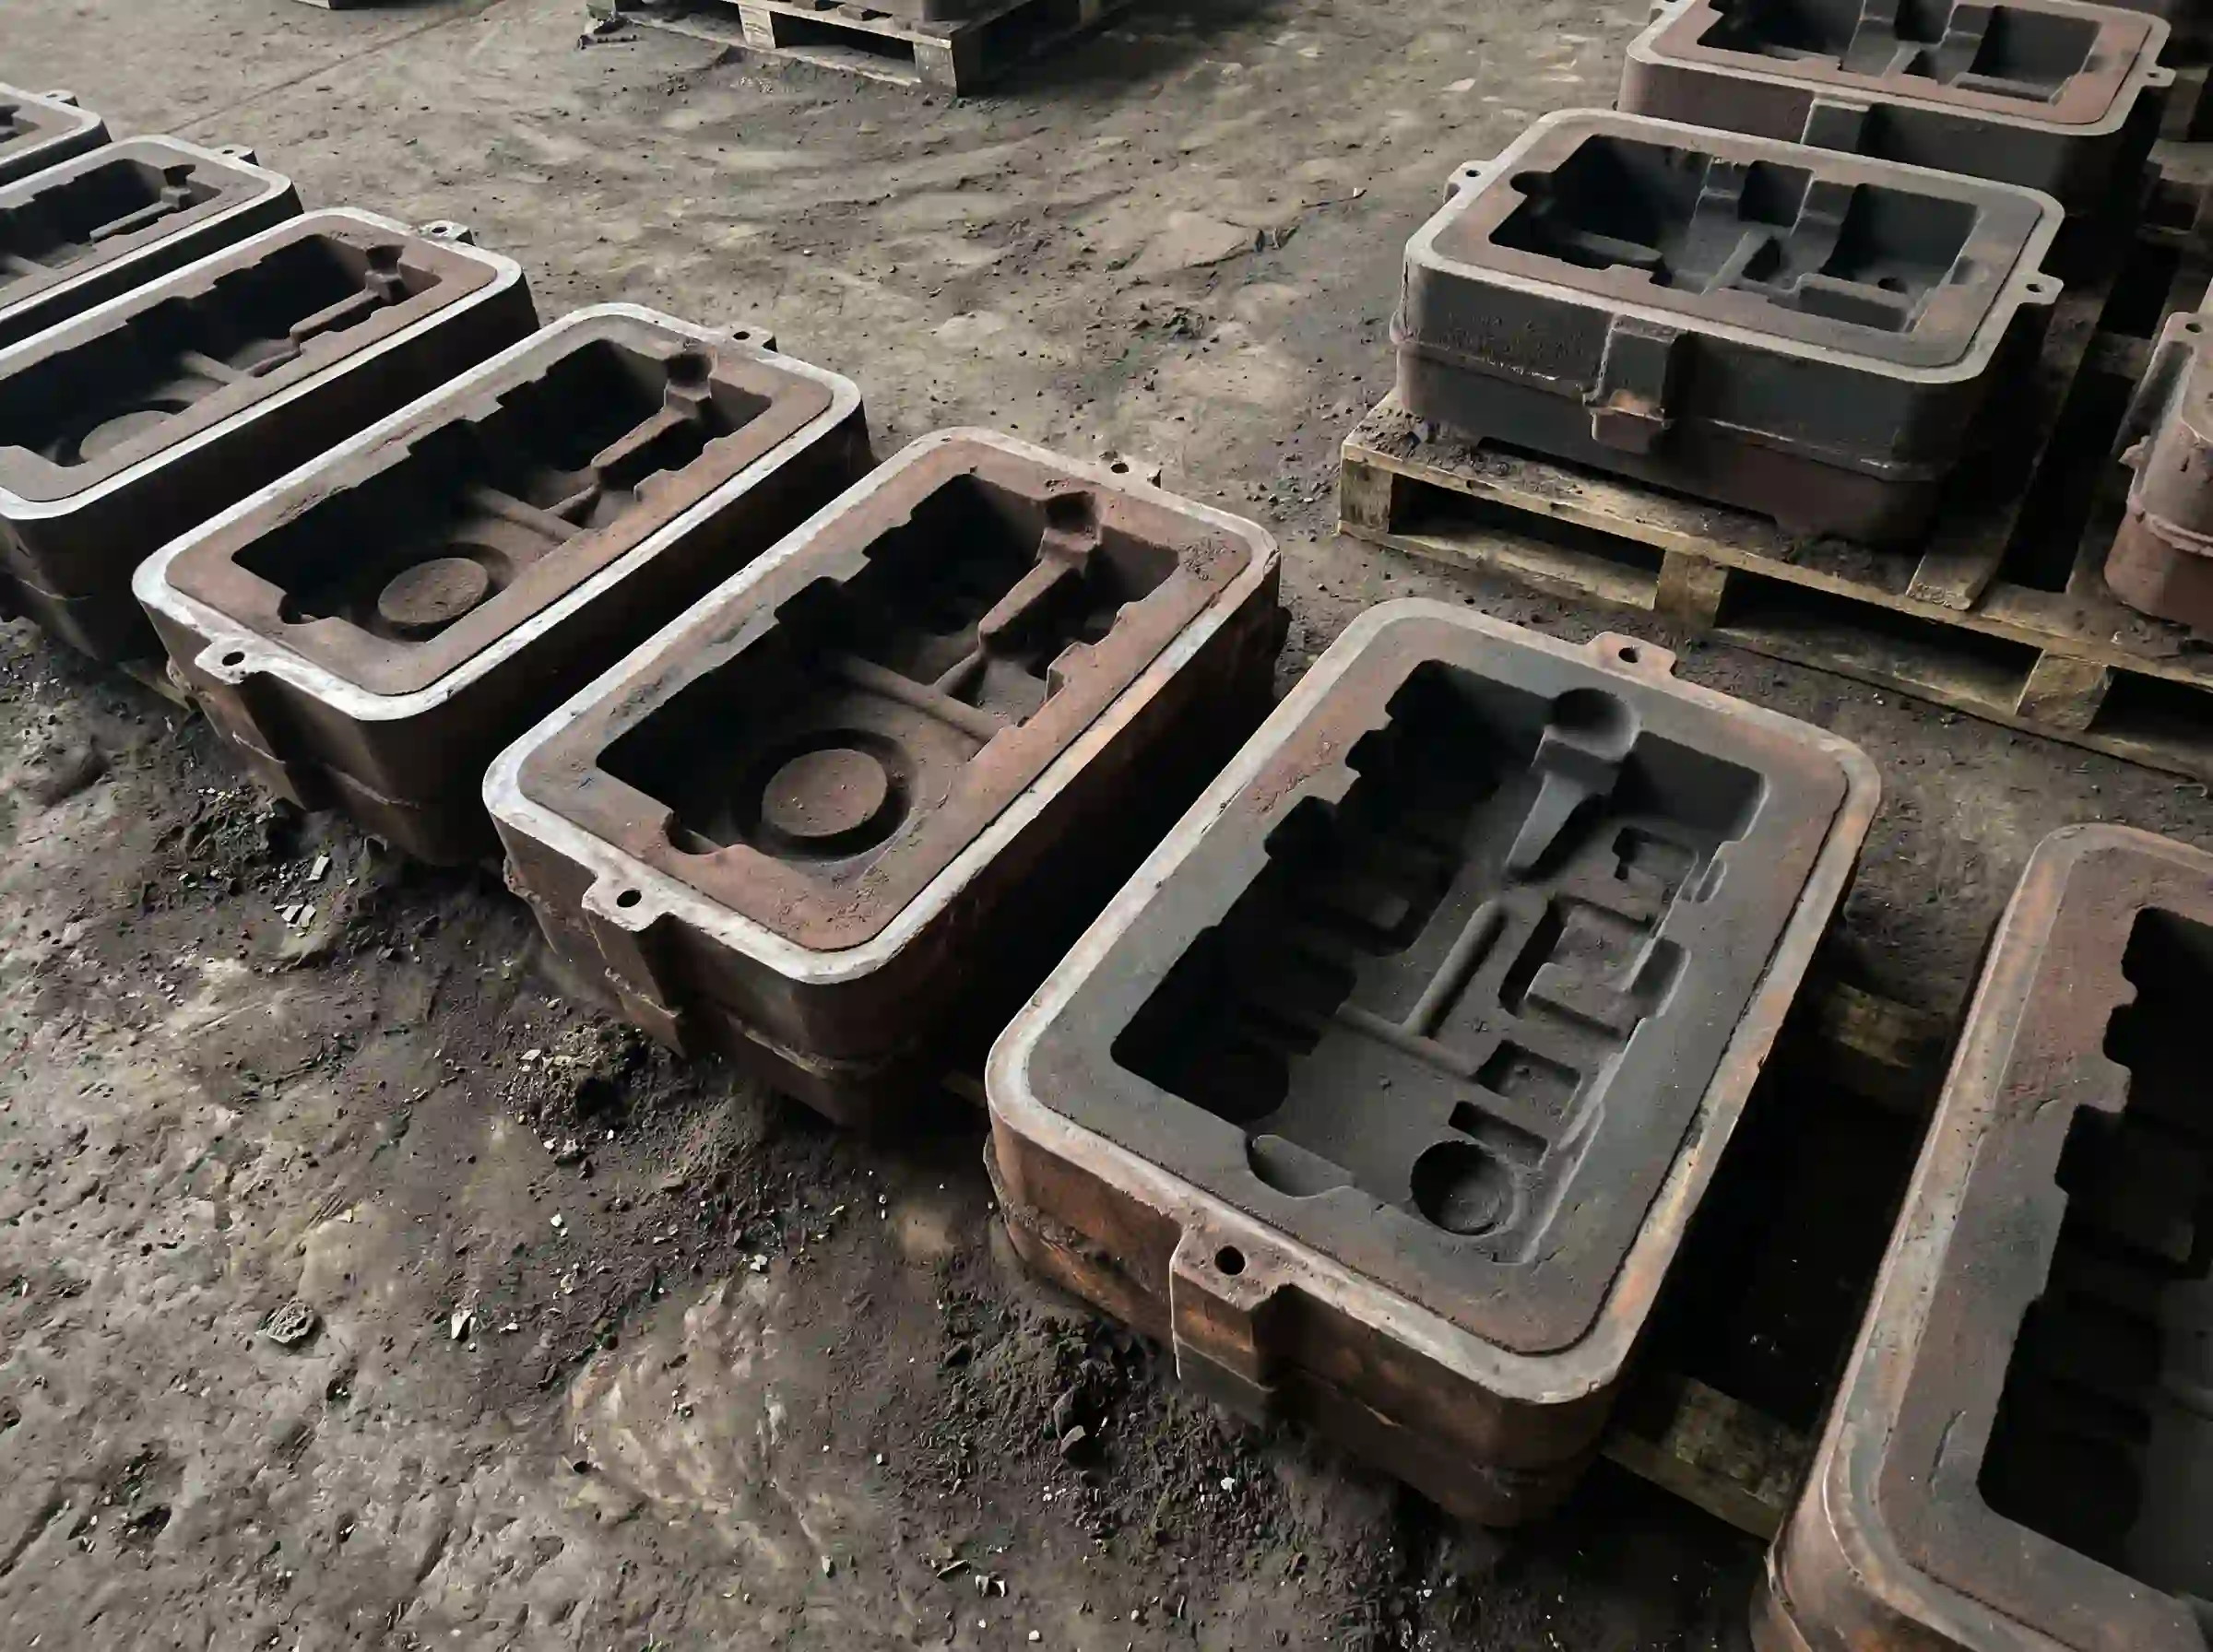
La fundición en arena verde es una de las más utilizadas métodos de fundición en arena en la producción industrial. Se utiliza habitualmente para el hierro dúctil, el hierro gris y muchos otros materiales convencionales piezas de fundición industrial donde el coste, la velocidad de producción y la flexibilidad en cuanto al tamaño son factores importantes.
Para los equipos de ingeniería y aprovisionamiento, comprender cómo funciona la fundición en arena verde resulta útil a la hora de seleccionar el proceso más adecuado. No siempre es la mejor opción para todas las piezas, pero para muchos proyectos de fundición de hierro sigue siendo una opción fiable y rentable.
¿Qué es la fundición en arena verde?
La fundición en arena verde es un proceso de fundición en el que se utiliza una mezcla de arena húmeda, normalmente aglutinada con arcilla, para formar la cavidad del molde antes de verter en ella el metal fundido.
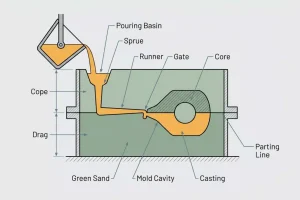
La palabra «verde» no hace referencia al color de la arena. En la terminología de la fundición, significa que el molde se encuentra todavía en un estado húmedo y sin curar cuando se vierte el metal. En otras palabras, el molde no se ha secado al horno y no depende de un curado químico para adquirir su resistencia.
Este proceso se utiliza ampliamente porque ofrece un equilibrio práctico entre el coste del molde, la eficiencia de la producción y la flexibilidad en cuanto al tamaño de las piezas. Es especialmente habitual en la producción de fundición de hierro, donde el proceso está consolidado y cuenta con el respaldo de sistemas de fundición bien establecidos.
Origen de la fundición en arena verde
La fundición en arena verde no es un método de fabricación nuevo. Las primeras fundiciones ya utilizaban mezclas de arena, arcilla y agua para fabricar moldes, y el principio básico se ha mantenido en uso desde hace mucho tiempo.
Lo que ha cambiado con el tiempo no es el concepto básico, sino el nivel de control del proceso. Las fundiciones modernas de arena verde cuentan ahora con líneas de moldeo automatizadas, análisis de la arena, sistemas de recuperación y una supervisión más rigurosa del proceso. Como resultado, la fundición en arena verde ha pasado de ser un método tradicional de taller a convertirse en un proceso industrial escalable, adecuado para la producción de volúmenes medios y altos.
Su larga trayectoria no lo convierte en algo obsoleto. Al contrario, demuestra que este proceso sigue aportando un valor real en aplicaciones en las que el coste, la productividad y el rendimiento estructural son más importantes que los detalles ultrafinos.
¿De qué está compuesta la arena verde?
El rendimiento de la arena verde depende en gran medida de la composición del sistema de moldeo y de la uniformidad con la que se controle. Un sistema típico de arena verde suele incluir los siguientes elementos:
- Arena de sílice
La arena de sílice constituye la base refractaria principal del molde. Proporciona la estructura general y ayuda a que el molde resista la temperatura del metal fundido. - Arcilla bentonita
La arcilla bentonita actúa como aglutinante principal. Cuando se activa con agua, ayuda a que los granos de arena se unan entre sí y mantengan la forma de la cavidad del molde. - Agua
El agua activa la arcilla e influye en la plasticidad, la compactabilidad, la resistencia y la permeabilidad del molde. El control de la humedad es uno de los aspectos más importantes de la gestión de la arena verde. - Aditivos
Se pueden utilizar aditivos, como el carbón marino, para mejorar el acabado superficial, reducir la penetración del metal y ayudar a controlar determinados comportamientos del molde durante el vertido.
En la práctica, la arena verde no es simplemente arena mezclada con agua. Se trata de un sistema de moldeo controlado. Las variaciones en la humedad, el contenido de arcilla, la compactabilidad y la proporción de arena reciclada pueden influir en la calidad final de la pieza fundida.
Cómo funciona la fundición en arena verde
La fundición en arena verde es un proceso consolidado, pero la calidad de la fundición no solo depende de que se lleven a cabo todas las etapas, sino también de lo bien que se controlen. En entornos de producción, la calidad del modelo, la compactación del molde, la colocación del núcleo y la consistencia de la colada influyen en el resultado final. El flujo de trabajo básico suele incluir las siguientes etapas.
Preparación del patrón
En primer lugar, se crea un patrón a partir de la geometría de la pieza, margen de contracción, y las necesidades del proceso. En función del volumen de producción y de los requisitos de precisión, el patrón puede fabricarse en madera, plástico o metal.
Formación de moho
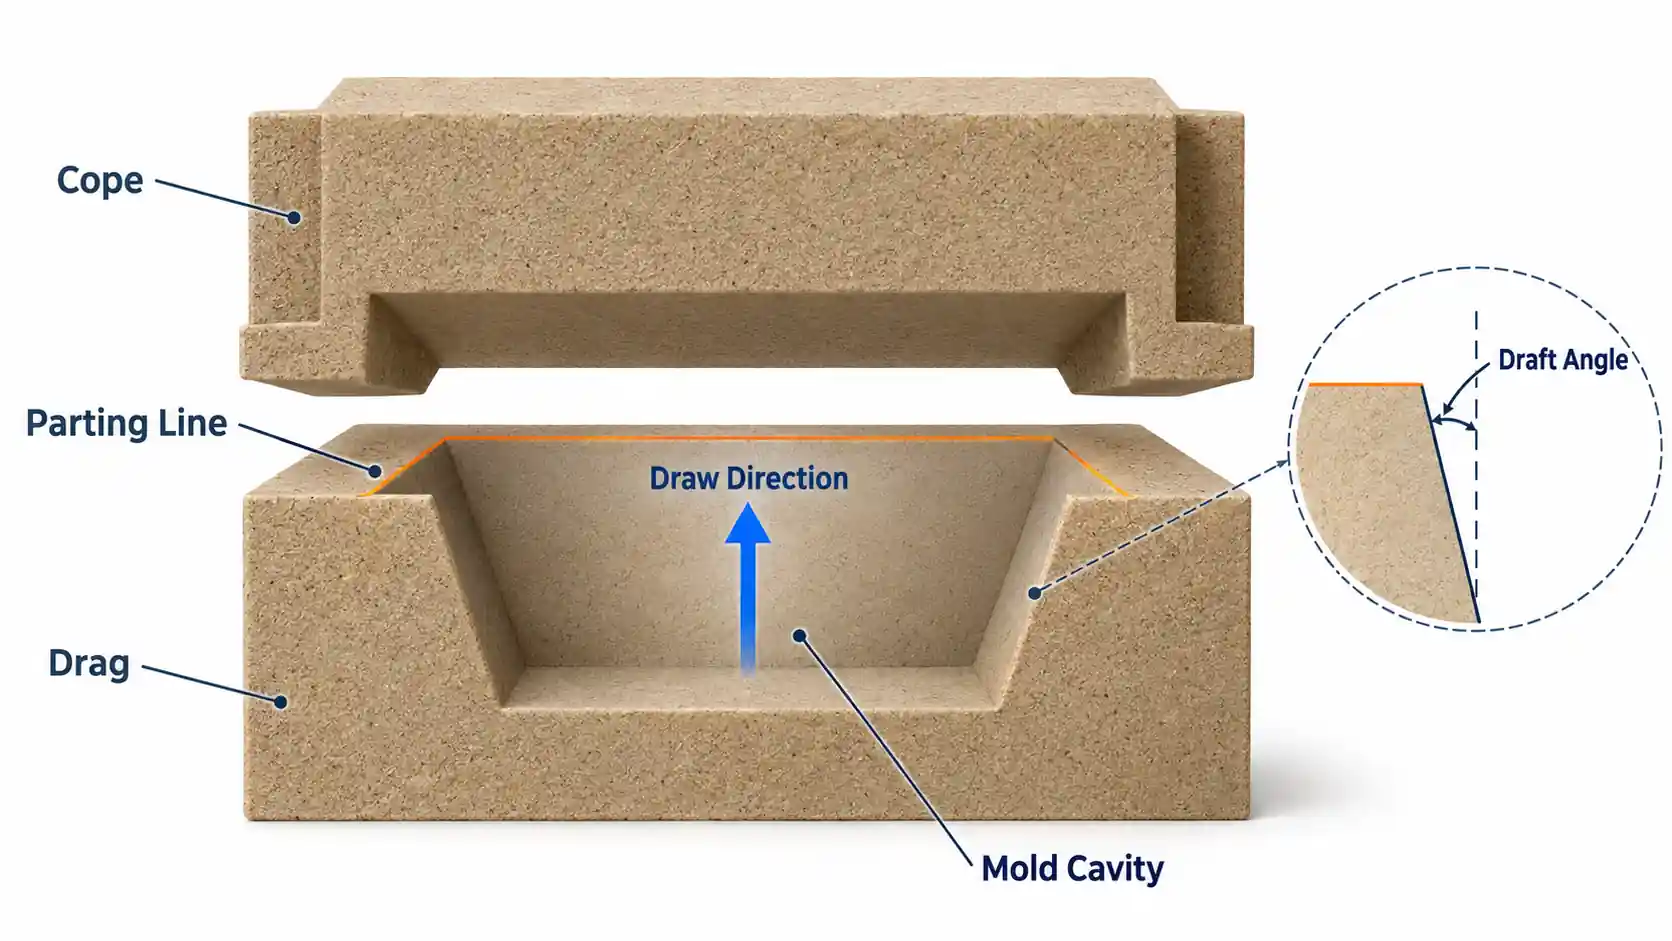
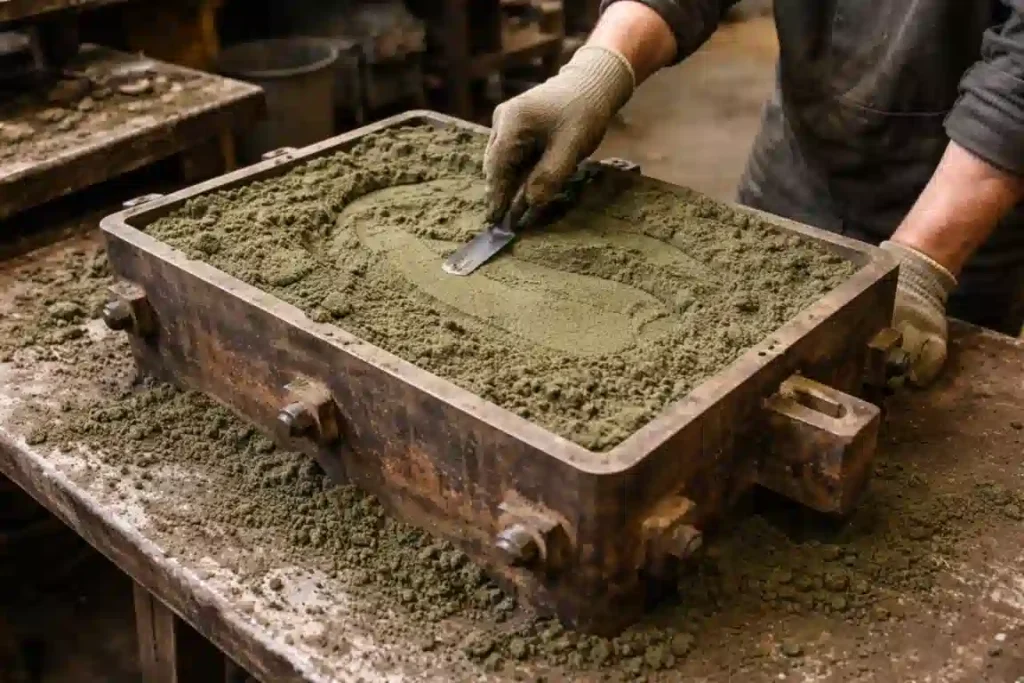
Se compacta arena verde alrededor del modelo en el interior del molde para formar la cubierta y la base. La calidad de la compactación del molde influye directamente en la estabilidad de la cavidad, la uniformidad dimensional y el estado de la superficie.
Ubicación del núcleo
Si la pieza requiere cavidades o conductos internos, se insertan núcleos prefabricados en el molde. La colocación de los núcleos es importante, ya que influye en la geometría interna y en la precisión estructural.
Montaje del molde
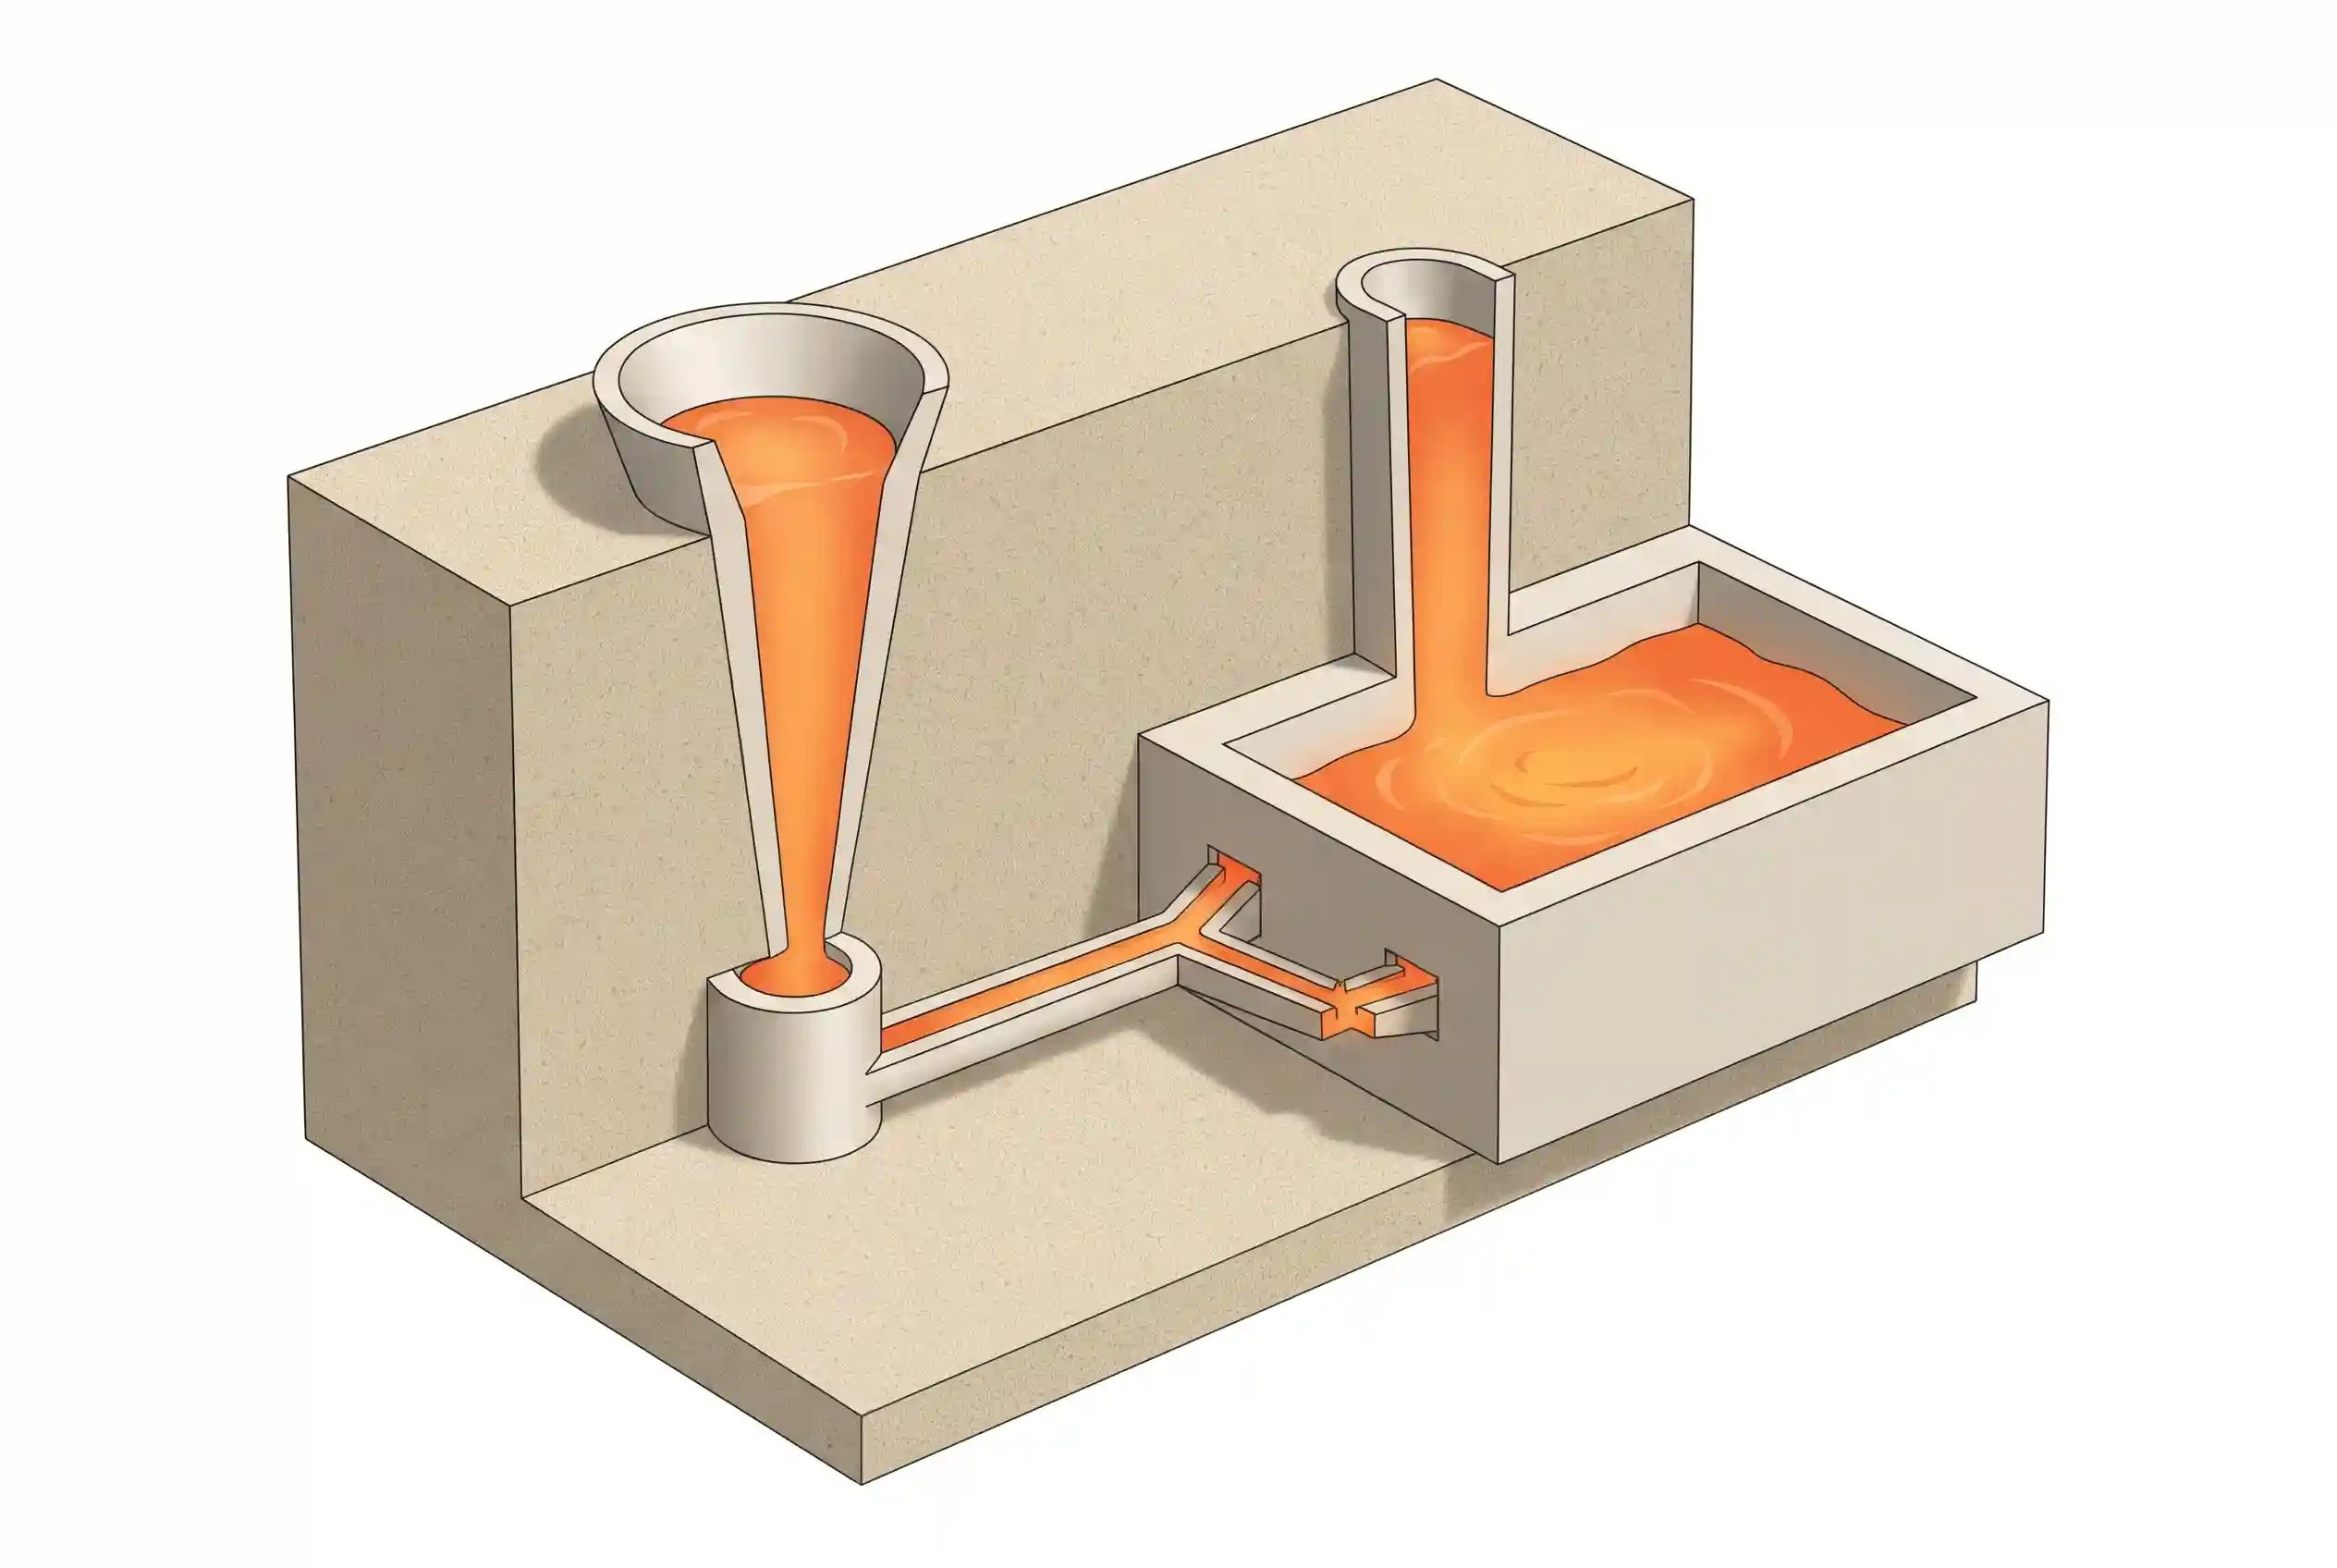
La cubierta y la base se alinean y se cierran para completar el sistema de moldeo. En esta fase, la cavidad, el sistema de entrada de material y los conductos de alimentación funcionan conjuntamente como un único molde integrado.
Verter
El metal fundido se vierte en el sistema de canalización y llena la cavidad del molde. La temperatura de vertido, la velocidad de vertido y el comportamiento del flujo del metal influyen en la calidad final de la pieza fundida.
Enfriamiento y sacudida
Una vez solidificada, se rompe el molde y se extrae la pieza fundida. El tiempo de enfriamiento depende del tamaño de la pieza, del espesor de las paredes y del sistema de aleación.
Limpieza y acabado
Se retiran las compuertas, los conductos de colada y la arena adherida. En función de los requisitos de la pieza, la pieza fundida puede someterse a continuación a operaciones de granallado, esmerilado o mecanizado posterior.
¿Qué tipos de arena se utilizan en la fundición en arena?
En la fundición en arena se pueden utilizar varios sistemas de arena diferentes, en lugar de un único tipo. La elección concreta depende de la resistencia del molde, el tipo de aglutinante, los requisitos dimensionales, el volumen de producción y la complejidad de la pieza fundida. En la práctica de la fundición, las opciones más habituales son la arena verde, la arena seca, la arena con resina y la arena sin cocción. De entre ellas, la arena verde es el sistema más utilizado para la producción de uso general.
Arena verde
La arena verde es la arena de moldeo estándar que se utiliza en muchas fundiciones. Suele elaborarse a partir de arena de sílice mezclada con arcilla bentonita y agua. Este sistema de arena húmeda se valora por su bajo coste, su reutilización y su rápido ciclo de moldeo, lo que lo hace adecuado para la producción de volúmenes medios a altos.
Arena seca
En el moldeo con arena seca se utiliza una base de arena similar, pero el molde se seca tras darle forma para mejorar su resistencia y estabilidad térmica. Este tipo de moldeo es menos habitual en la producción a alta velocidad, pero puede resultar útil cuando el molde requiere una mayor resistencia al calor y a la deformación durante el vertido.
Arena de resina
La arena de resina utiliza aglutinantes químicos en lugar de un sistema a base de arcilla y agua. En comparación con la arena verde, suele ofrecer una mayor resistencia del molde, una mejor precisión dimensional y una superficie de cavidad más limpia. Se utiliza a menudo para piezas de fundición más complejas, núcleos o aplicaciones que requieren un control de calidad más estricto.
Arena sin hornear
La arena sin hornear es un sistema de arena aglomerada químicamente que se endurece a temperatura ambiente sin necesidad de secado en horno. Se utiliza habitualmente para piezas de fundición de gran tamaño, producciones de tiradas cortas y moldes que requieren una buena rigidez sin depender de la arcilla aglomerada por humedad.
Por qué la fundición en arena verde no es lo mismo que cualquier tipo de fundición en arena
En este artículo, la idea clave es que la fundición en arena verde se basa en un sistema de moldeo con aglutinante de arcilla húmeda, mientras que la fundición en arena, como categoría más amplia, incluye otros métodos de moldeo. En otras palabras, toda la fundición en arena verde pertenece a la fundición en arena, pero no toda la fundición en arena es fundición en arena verde.
Ventajas de la fundición en arena verde
La fundición en arena verde sigue siendo muy utilizada, no porque sea la mejor en todos los aspectos, sino porque ofrece un equilibrio práctico entre coste, rapidez, flexibilidad en cuanto al tamaño y capacidad de producción. Para muchos proyectos de fundición de hierro, ese equilibrio tiene un claro valor desde el punto de vista de la fabricación.
- Costes de utillaje y materiales relativamente bajos
Los sistemas de arena verde utilizan materias primas fácilmente disponibles, y el proceso de moldeo está relativamente consolidado. En proyectos de volumen medio y alto, esto suele ayudar a controlar la inversión inicial y el coste por pieza. - Alta eficiencia productiva
Dado que los moldes no requieren ciclos de horneado prolongados ni curado químico, la fundición en arena verde suele permitir operaciones de moldeo más rápidas. Esta ventaja se acentúa aún más cuando se utilizan líneas de moldeo automatizadas. - Amplia flexibilidad en el tamaño de las porciones
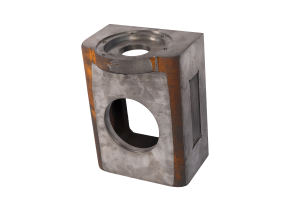
La arena verde se puede utilizar para piezas de fundición de muy diversos tamaños, desde soportes y carcasas más pequeños hasta bases de máquinas más grandes y piezas estructurales con forma de caja. - Una opción ideal para piezas de fundición ferrosa
La arena verde es especialmente habitual en la producción de hierro gris y hierro dúctil. Para muchas piezas ferrosas que requieren un equilibrio entre resistencia, coste y rendimiento de fabricación, constituye una opción práctica de proceso. - Sistema de producción consolidado
En comparación con algunos métodos de mayor precisión, pero más complejos, el moldeo en arena verde cuenta con la ventaja de disponer de equipos, sistemas de materiales y conocimientos técnicos de fundición bien consolidados. Esa madurez es una de las razones por las que sigue siendo competitivo.
Limitaciones de la fundición en arena verde
La fundición en arena verde no es una solución universal para todas las piezas. Aunque ofrece importantes ventajas en cuanto a costes y productividad, también presenta claras limitaciones en cuanto a precisión dimensional, acabado superficial y adaptabilidad geométrica. Estas limitaciones deben tenerse en cuenta desde el principio a la hora de seleccionar el proceso.
- La precisión dimensional suele ser inferior a la de los métodos de fundición de alta precisión
Dado que el molde en sí tiene cierta flexibilidad, la consistencia dimensional suele ser menor que en los procesos de fundición a la cera perdida, fundición a presión o moldeo permanente rígido. Las características críticas suelen requerir un margen de mecanizado. - El acabado superficial tiene límites prácticos
El estado de la superficie de la pieza fundida depende del tamaño de los granos de arena y de la calidad del molde. Aunque el uso de arena más fina y de aditivos puede mejorar el resultado, las superficies tal y como salen de la fundición suelen necesitar, en general, un acabado secundario o un mecanizado, dependiendo de los requisitos de la pieza. - Las piezas de paredes finas y con formas muy complejas pueden suponer un reto
Las paredes muy finas, las ranuras estrechas y los detalles complejos pueden resultar más difíciles de rellenar y estabilizar en moldes de arena verde. La idoneidad debe evaluarse en función de la geometría real y del comportamiento de la aleación. - El proceso depende de un buen control de la arena
La fundición en arena verde puede parecer sencilla, pero una producción estable requiere disciplina. Las variaciones en la humedad, los cambios en la proporción de arena recuperada y una permeabilidad insuficiente pueden aumentar el riesgo de que se produzcan defectos.
Relación entre la fundición en arena verde y la fundición en arena
En la práctica, los términos «fundición en arena» y «fundición en arena verde» suelen utilizarse indistintamente en el lenguaje coloquial, pero no son términos equivalentes.
- Fundición en arena Es la categoría más amplia y hace referencia a los métodos de fundición que utilizan arena como material para el molde.
- Fundición en arena verde Es un método específico dentro de la fundición en arena, que se caracteriza por su sistema de moldes aglomerados con arcilla húmeda.
- Otras técnicas basadas en arena son la arena con resina, la arena sin cocción, el moldeo con cáscara y otros procesos similares que utilizan diferentes sistemas de aglutinantes y curado.
Así pues, en términos de ingeniería, la verdadera decisión no suele ser entre la fundición en arena y la fundición en arena verde. La pregunta más útil es si la arena verde es el método de moldeo adecuado en comparación con los sistemas de arena aglomerada con resina, de cáscara u otros sistemas de arena.
Aplicaciones típicas
| Categoría de la solicitud | Piezas habituales | Por qué encaja |
|---|---|---|
| Componentes de bombas y válvulas | Cuerpos de bomba, cuerpos de válvula, bridas, impulsores | La resistencia estructural es importante, y se pueden crear conductos internos mediante núcleos |
| Cajas de transmisión de potencia | Carcasas de cajas de cambios, cajas de engranajes, soportes de rodamientos | Adecuado para carcasas ferrosas de tamaño mediano a grande, con un equilibrio entre el coste y las necesidades de producción |
| Estructuras de equipos industriales | Bases de máquinas, cajas, soportes, contrapesos | Amplia gama de tamaños y aptas para piezas de fundición estructurales que soportan cargas |
| Piezas para maquinaria agrícola y de construcción | Ejes, ganchos, carcasas, elementos estructurales | Los proyectos suelen exigir una buena capacidad de gestión, control de costes y entregas estables. |
| Piezas de fundición para infraestructuras municipales | Tapas de alcantarilla, accesorios para tuberías, bocas de incendio | La demanda suele ser estable, y la durabilidad es importante |
Una característica común a todas estas aplicaciones es la necesidad de encontrar un equilibrio entre el rendimiento estructural, la uniformidad en la fabricación y el coste por pieza.
Coste y recuperación de arena
Una ventaja práctica de los sistemas de arena verde es su capacidad para permitir la reutilización de la arena. Las fundiciones modernas suelen enfriar, cribar, reacondicionar y reutilizar la arena usada para reducir el consumo de materia prima y la gestión de residuos.
Eso no significa que el sistema funcione sin reposición. En la producción real, sigue siendo necesario añadir arena, arcilla y agua en cantidades controladas para mantener la estabilidad del proceso. Sin embargo, en proyectos de volumen medio y alto, esta capacidad de reutilización suele contribuir a mejorar la rentabilidad general de la fabricación.
Conclusión
La fundición en arena verde ofrece un equilibrio práctico entre coste, productividad y gama de aplicaciones. Para muchos proyectos de fundición de hierro dúctil, hierro gris y fundición industrial convencional, sigue siendo una vía de fabricación habitual y competitiva.
Si estás valorando si una pieza es adecuada para la fundición en arena verde, lo mejor es tener en cuenta de forma conjunta el material, el espesor de las paredes, los requisitos de acabado, el volumen de producción y las necesidades de mecanizado. En el caso de proyectos concretos, nuestro equipo de ingeniería También puede ayudarte a revisar tus requisitos de diseño y producción, y ofrecerte orientación más específica sobre los procesos.