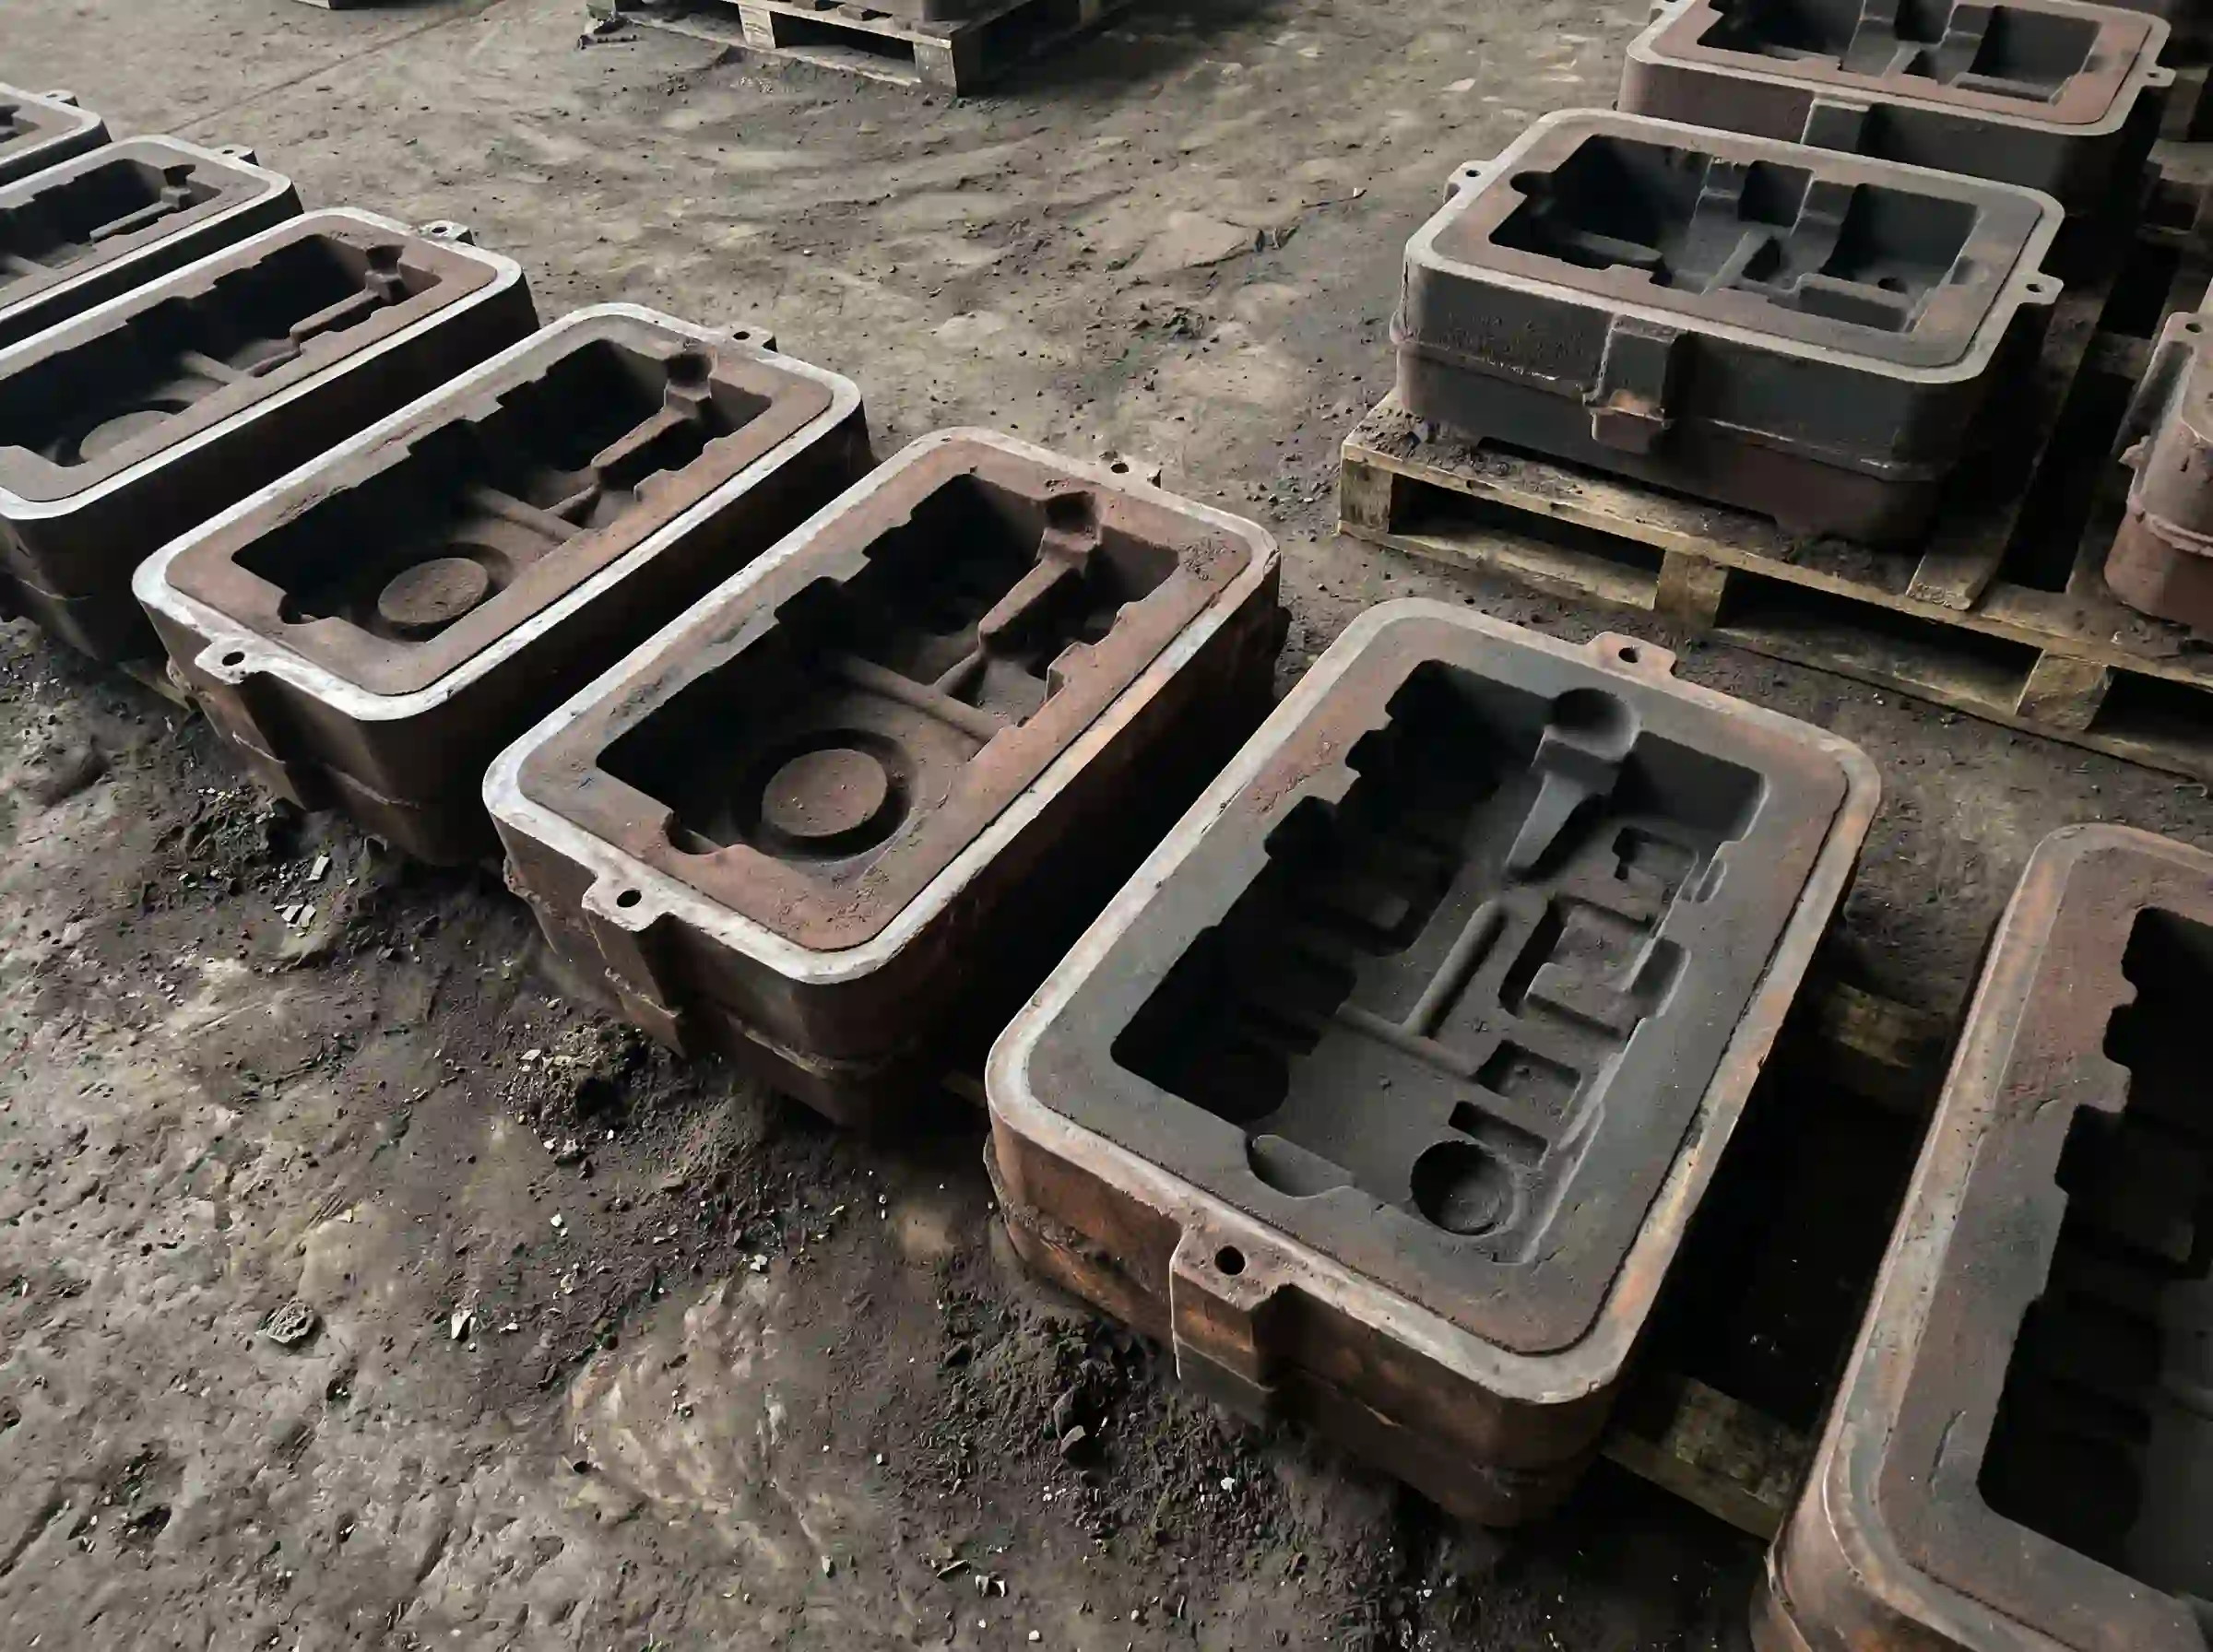
Der Grünsandguss ist eines der am häufigsten verwendeten Sandgussverfahren in der industriellen Fertigung. Es wird üblicherweise für duktilem Gusseisen, Grauguss und vielen herkömmlichen Industriegussteile wo Kosten, Produktionsgeschwindigkeit und Flexibilität hinsichtlich der Größe eine Rolle spielen.
Für Konstruktions- und Beschaffungsteams ist es bei der praktischen Prozessauswahl hilfreich, die Funktionsweise des Grünsandgusses zu verstehen. Er ist zwar nicht immer die beste Lösung für jedes Bauteil, bleibt aber für viele Gusseisenprojekte eine zuverlässige und kostengünstige Wahl.
Was ist Grünsandguss?
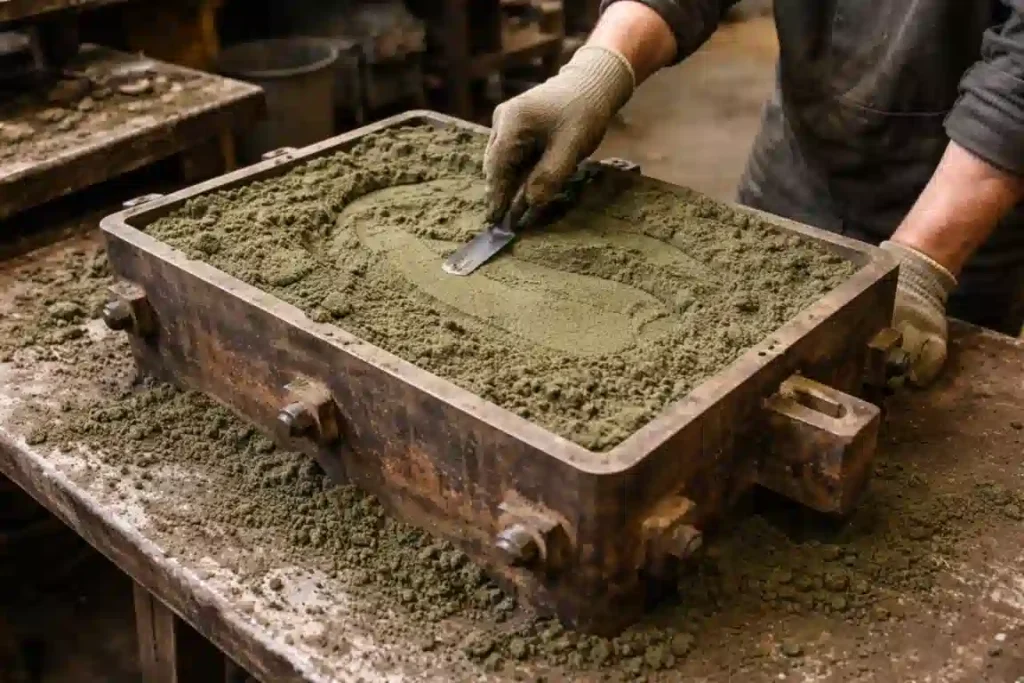
Beim Grünsandguss wird eine feuchte Sandmischung, die in der Regel mit Ton gebunden ist, verwendet, um den Formhohlraum zu bilden, bevor geschmolzenes Metall hineingegossen wird.
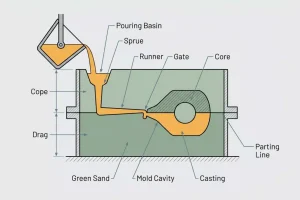
Das Wort „grün“ bezieht sich nicht auf die Farbe des Sandes. In der Gießereiterminologie bedeutet es, dass sich die Form beim Eingießen des Metalls noch in einem feuchten, unausgehärteten Zustand befindet. Mit anderen Worten: Die Form ist nicht trockengebrannt und erhält ihre Festigkeit nicht durch chemische Aushärtung.
Dieses Verfahren ist weit verbreitet, da es ein ausgewogenes Verhältnis zwischen Formkosten, Produktionseffizienz und Flexibilität hinsichtlich der Bauteilgröße bietet. Es kommt besonders häufig in der Eisengussfertigung zum Einsatz, wo das Verfahren ausgereift ist und von etablierten Gießereisystemen gut unterstützt wird.
Die Ursprünge des Grünsandgusses
Das Grünsandgussverfahren ist kein neues Fertigungsverfahren. Schon die ersten Gießereien verwendeten Mischungen aus Sand, Ton und Wasser zur Herstellung von Gussformen, und das Grundprinzip wird seit langem angewendet.
Was sich im Laufe der Zeit geändert hat, ist nicht das Kernkonzept, sondern der Grad der Prozesssteuerung. Moderne Grünsandgießereien setzen heute auf automatisierte Formanlagen, Sandprüfung, Aufbereitungssysteme und eine strengere Prozessüberwachung. Infolgedessen hat sich das Grünsandgussverfahren von einer traditionellen Werkstattmethode zu einem skalierbaren industriellen Prozess entwickelt, der für die Mittel- und Großserienfertigung geeignet ist.
Seine lange Geschichte macht ihn keineswegs überholt. Vielmehr zeigt sie, dass das Verfahren nach wie vor einen echten Mehrwert in Anwendungsbereichen bietet, in denen Kosten, Produktivität und strukturelle Leistungsfähigkeit wichtiger sind als ultrafeine Details.
Woraus besteht Grünsand?
Die Leistungsfähigkeit von Grünsand hängt in hohem Maße von der Zusammensetzung des Formsystems und davon ab, wie gleichmäßig dieses gesteuert wird. Ein typisches Grünsandsystem umfasst in der Regel die folgenden Elemente:
- Quarzsand
Quarzsand dient als Hauptbestandteil der feuerfesten Form. Er bildet das Grundgerüst und trägt dazu bei, dass die Form den Temperaturen des geschmolzenen Metalls standhält. - Bentonit-Ton
Bentonit-Ton dient als Hauptbindemittel. Wenn er mit Wasser aktiviert wird, sorgt er dafür, dass sich die Sandkörner miteinander verbinden und die Form des Formhohlraums beibehalten wird. - Wasser
Wasser aktiviert den Ton und beeinflusst die Plastizität, Verdichtbarkeit, Festigkeit und Durchlässigkeit der Formmasse. Die Feuchtigkeitsregulierung ist einer der wichtigsten Aspekte beim Umgang mit Grünsand. - Zusatzstoffe
Zusatzstoffe wie Seekohle können eingesetzt werden, um die Oberflächenbeschaffenheit zu verbessern, das Eindringen von Metall zu verringern und bestimmte Verhaltensweisen der Gussform während des Gießvorgangs zu steuern.
In der Praxis besteht Grünsand nicht einfach nur aus Sand und Wasser. Es handelt sich vielmehr um ein kontrolliertes Formsystem. Schwankungen hinsichtlich Feuchtigkeit, Tonanteil, Verdichtbarkeit und Anteil an wiederaufbereitetem Sand können die endgültige Gussqualität beeinflussen.
So funktioniert das Grünsandgussverfahren
Das Grünsandgussverfahren ist ein ausgereiftes Verfahren, doch die Gussqualität hängt nicht nur davon ab, ob alle einzelnen Schritte durchgeführt werden, sondern auch davon, wie gut jeder einzelne Schritt kontrolliert wird. In der Produktion beeinflussen die Qualität der Gussform, die Verdichtung der Form, die Platzierung der Kerne und die Gleichmäßigkeit des Gießvorgangs das Endergebnis. Der grundlegende Arbeitsablauf umfasst in der Regel die folgenden Phasen.
Vorbereitung der Muster
Zunächst wird auf der Grundlage der Teilegeometrie ein Muster erstellt, Schrumpfzugabe, sowie den Anforderungen des Fertigungsprozesses. Je nach Produktionsvolumen und Präzisionsanforderungen kann die Schablone aus Holz, Kunststoff oder Metall gefertigt werden.
Schimmelbildung
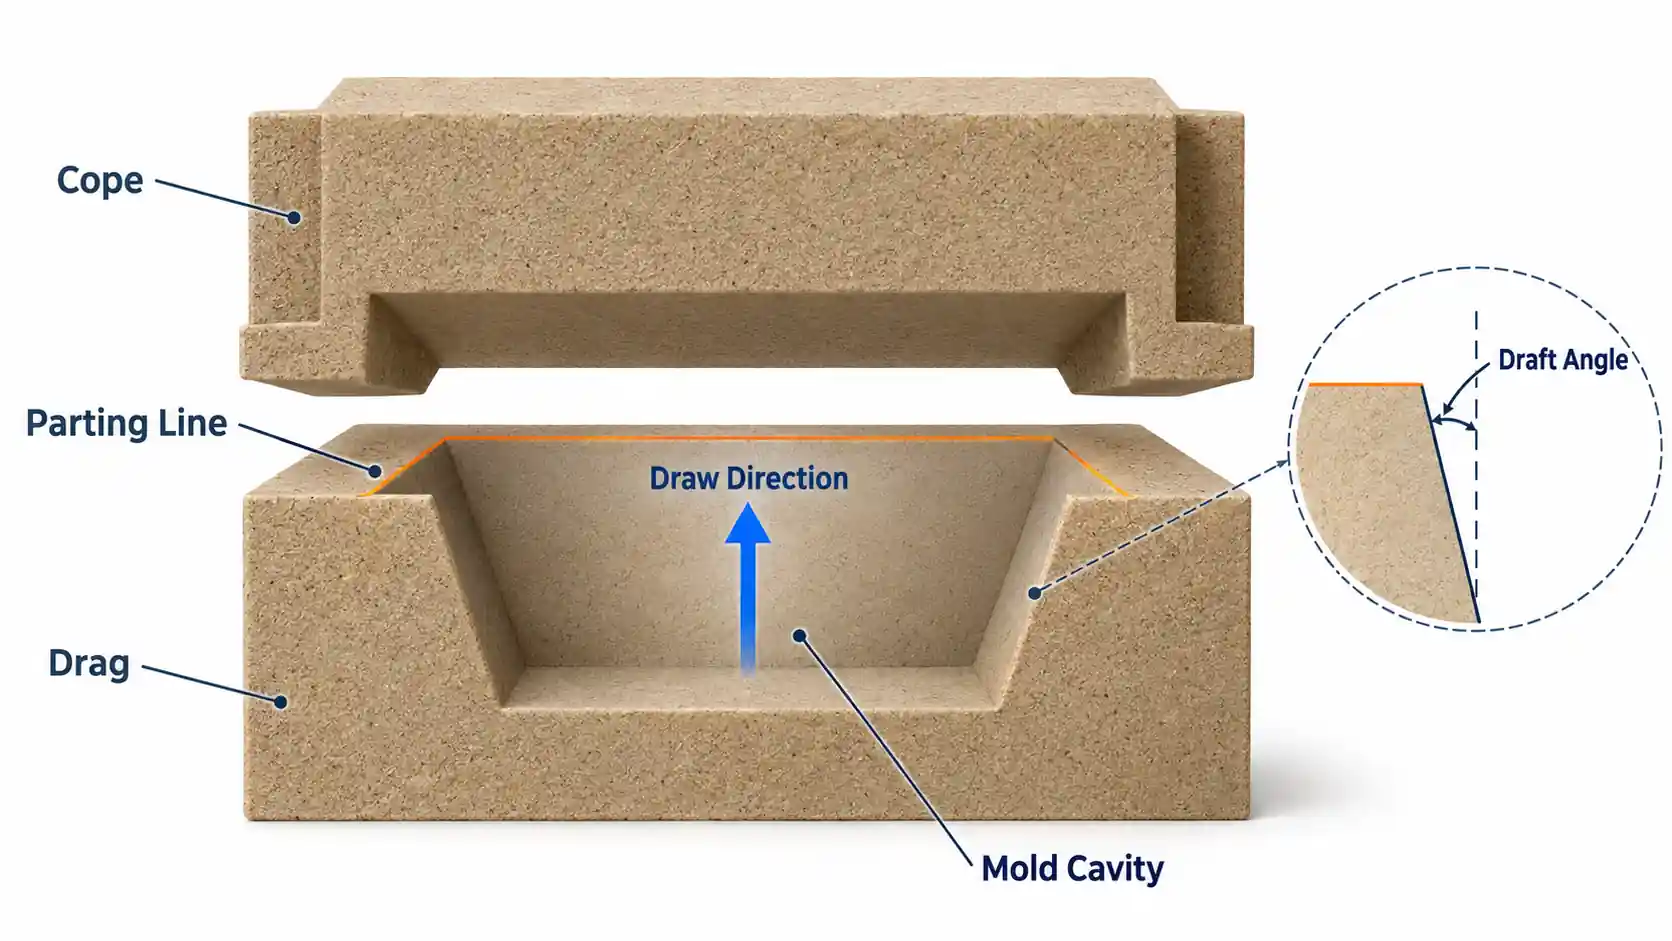
Grüner Sand wird um das Modell im Gusskasten herum verdichtet, um die Ober- und Unterform zu bilden. Die Qualität der Formverdichtung wirkt sich direkt auf die Stabilität des Formhohlraums, die Maßhaltigkeit und die Oberflächenbeschaffenheit aus.
Kernplatzierung
Wenn das Bauteil innere Hohlräume oder Durchgänge aufweist, werden vorgefertigte Kerne in die Form eingesetzt. Die Positionierung der Kerne ist wichtig, da sie die innere Geometrie und die strukturelle Genauigkeit beeinflusst.
Formbaugruppe
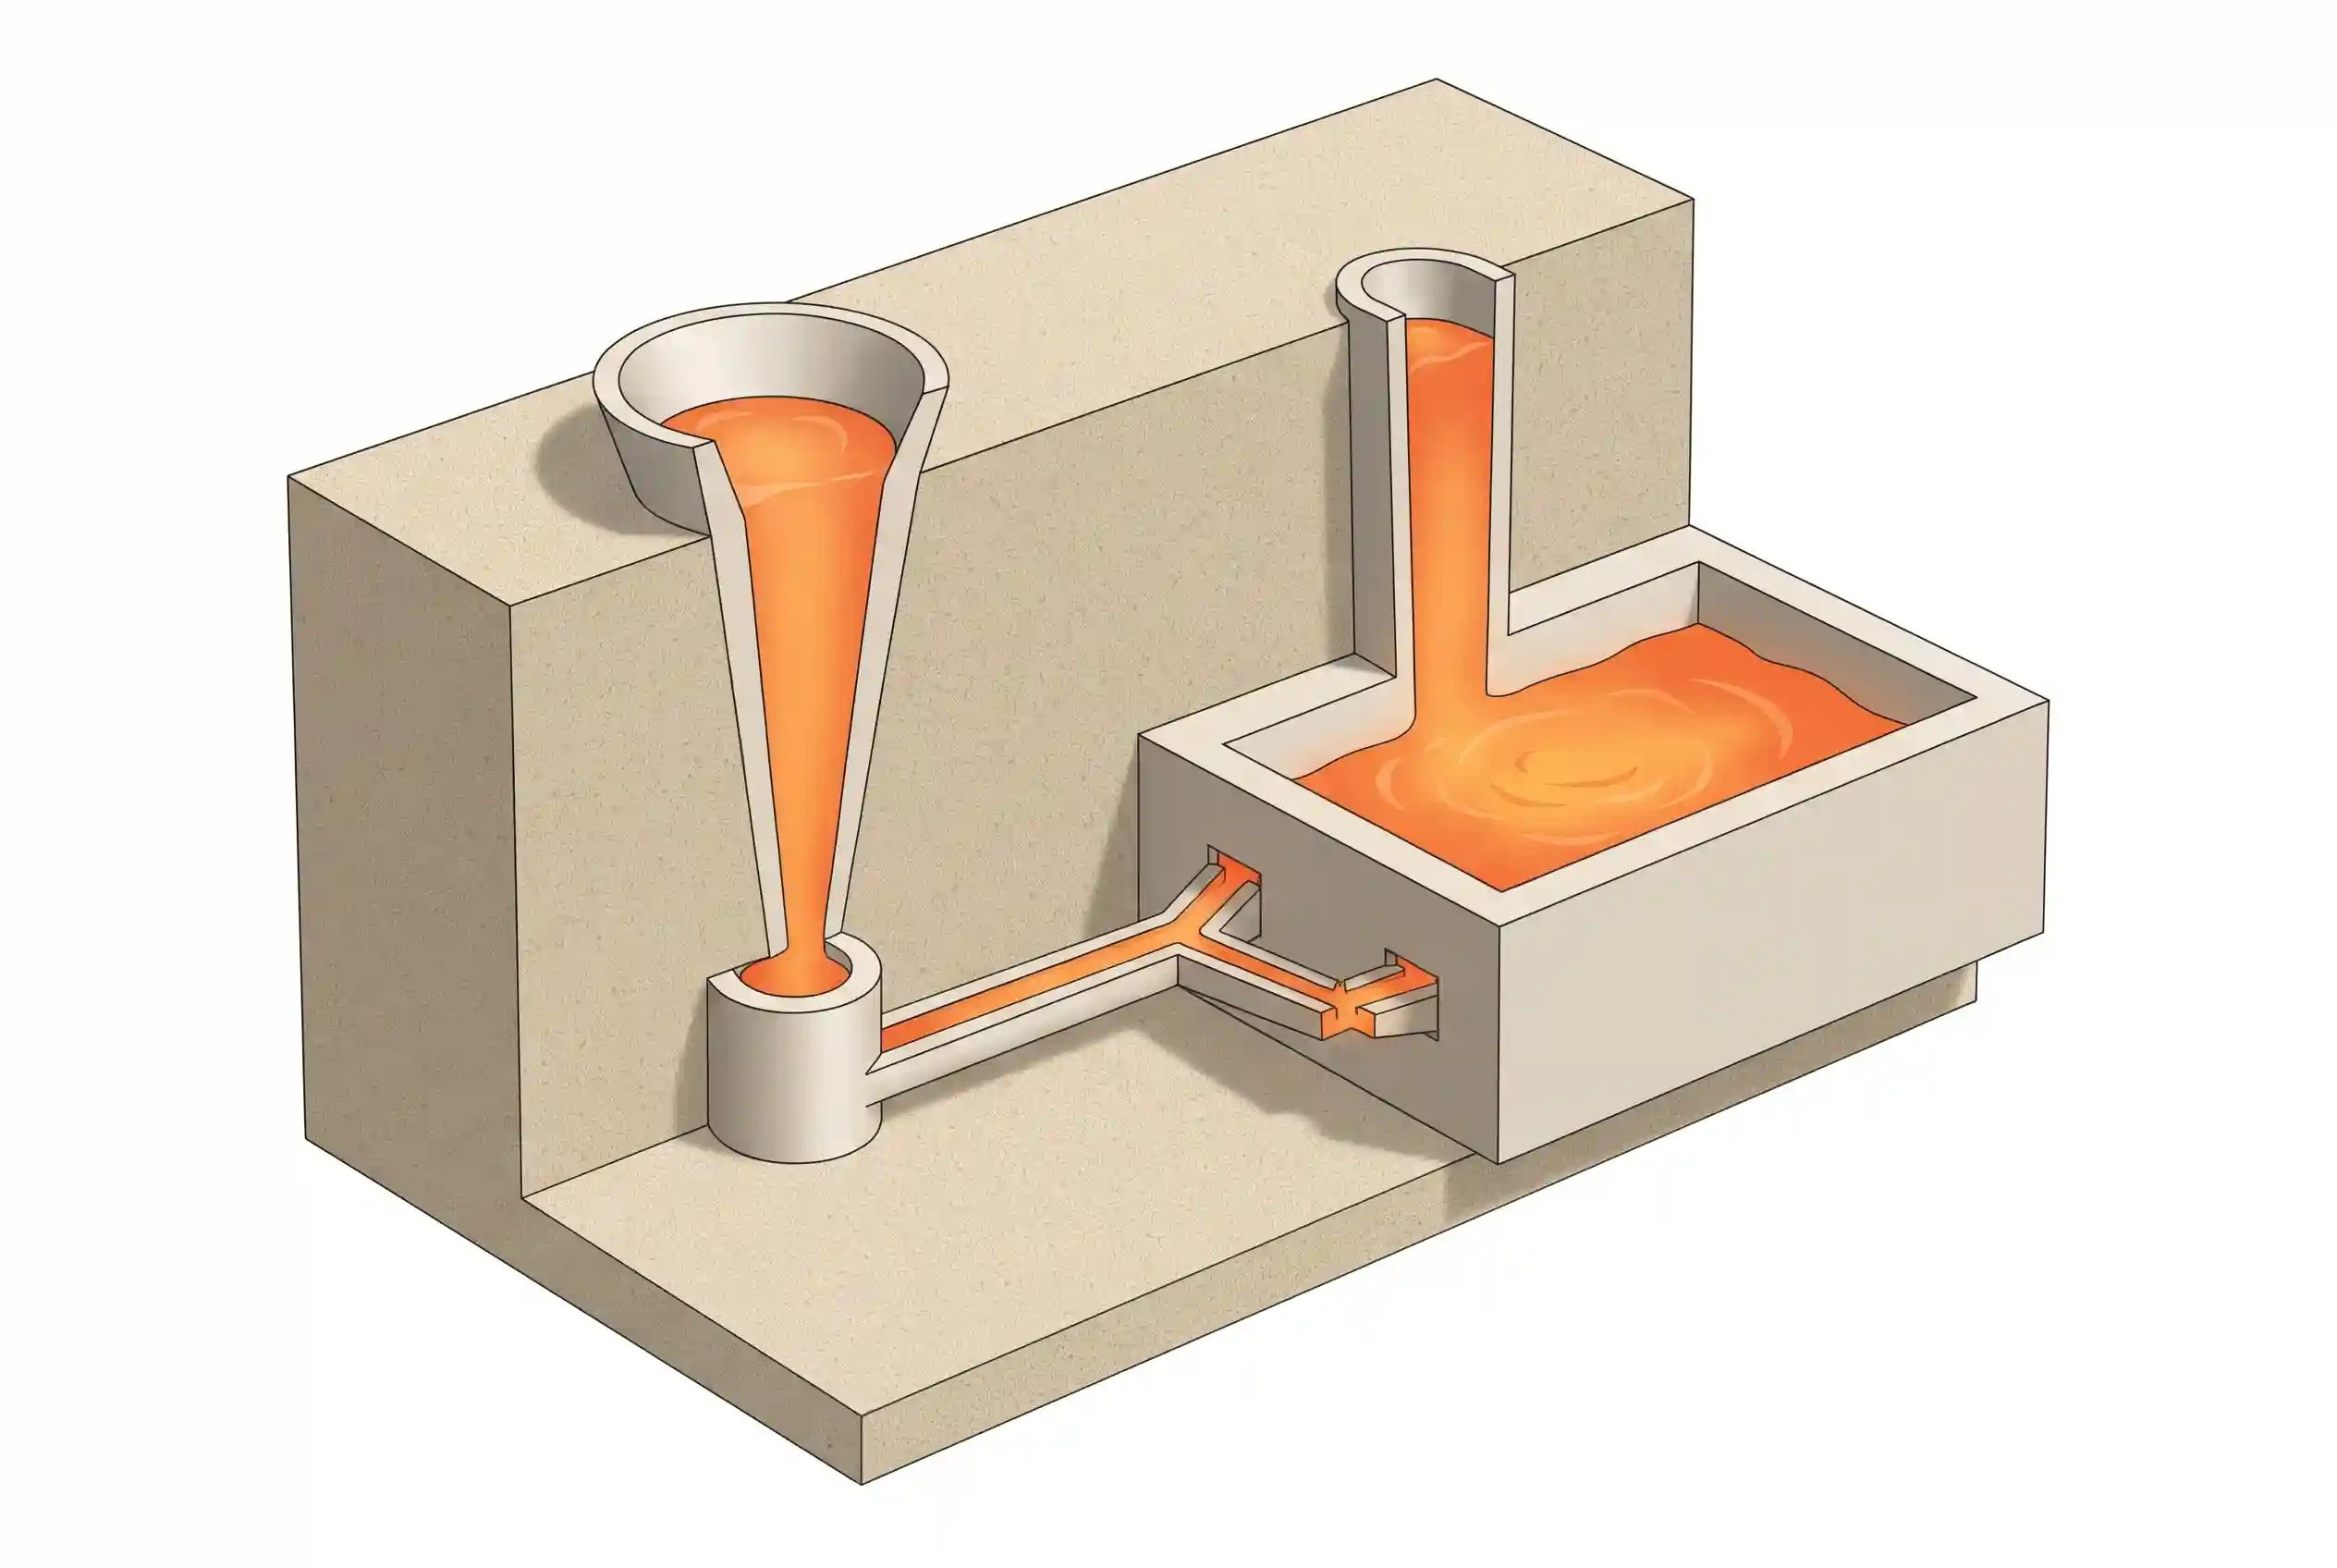
Die Ober- und Unterform werden ausgerichtet und geschlossen, um das Formsystem zu vervollständigen. In dieser Phase bilden die Formkammer, das Angusssystem und die Angusskanäle zusammen eine einzige, integrierte Form.
Gießen
Geschmolzenes Metall wird in das Angusssystem gegossen und füllt den Formhohlraum aus. Die Gießtemperatur, die Gießgeschwindigkeit und das Fließverhalten des Metalls beeinflussen die endgültige Gussqualität.
Abkühlung und Ausschütteln
Nach dem Erstarren wird die Form zerbrochen und das Gussteil entnommen. Die Abkühlzeit hängt von der Größe des Bauteils, der Wandstärke und dem Legierungssystem ab.
Reinigung und Endbearbeitung
Angüsse, Steige und anhaftender Sand werden entfernt. Je nach den Anforderungen an das Bauteil wird das Gussteil anschließend einer Strahlbehandlung, einem Schleifvorgang oder weiteren Bearbeitungsschritten unterzogen.
Welche Sandarten werden beim Sandguss verwendet?
Beim Sandguss können mehrere verschiedene Sandsysteme anstelle einer einzigen Sandart verwendet werden. Die genaue Wahl hängt von der Formfestigkeit, der Art des Bindemittels, den Maßanforderungen, dem Produktionsvolumen und der Komplexität des Gussteils ab. In der Gießereipraxis gehören Grünsand, Trockensand, Harzsand und No-Bake-Sand zu den gängigsten Optionen. Unter diesen ist Grünsand das am häufigsten verwendete System für die allgemeine Produktion.
Grüner Sand
Grünsand ist der in vielen Gießereien verwendete Standardformsand. Er wird in der Regel aus Quarzsand hergestellt, der mit Bentonit-Ton und Wasser vermischt wird. Dieses Feuchtsandsystem wird wegen seiner geringen Kosten, seiner Wiederverwendbarkeit und seines schnellen Formzyklus geschätzt, wodurch es sich für die Produktion mittlerer bis großer Stückzahlen eignet.
Trockener Sand
Beim Trockensandverfahren wird eine ähnliche Sandbasis verwendet, jedoch wird die Form nach dem Formen getrocknet, um die Festigkeit und die thermische Stabilität zu verbessern. Diese Art wird in der Hochgeschwindigkeitsfertigung seltener eingesetzt, kann jedoch nützlich sein, wenn die Form beim Gießen eine höhere Hitze- und Verformungsbeständigkeit aufweisen muss.
Harzsand
Bei Harzsand kommen chemische Bindemittel anstelle eines Ton-Wasser-Systems zum Einsatz. Im Vergleich zu Grünsand bietet er in der Regel eine höhere Formfestigkeit, eine bessere Maßgenauigkeit und eine sauberere Hohlraumoberfläche. Er wird häufig für komplexere Gussteile, Kerne oder Anwendungen verwendet, die eine strengere Qualitätskontrolle erfordern.
Sand ohne Backen
No-Bake-Sand ist ein chemisch gebundenes Sandsystem, das bei Raumtemperatur aushärtet, ohne dass eine Ofentrocknung erforderlich ist. Es wird häufig für große Gussteile, Kleinserienfertigung und Formen verwendet, die eine hohe Steifigkeit erfordern, ohne auf feuchtigkeitsgebundenen Ton zurückgreifen zu müssen.
Warum Grünsandguss nicht dasselbe ist wie jeder andere Sandguss
Der entscheidende Punkt in diesem Artikel ist, dass das Grünsandgussverfahren auf einem feuchten, mit Ton gebundenen Formsystem basiert, während der Sandguss als übergeordnete Kategorie mehrere andere Formverfahren umfasst. Mit anderen Worten: Jeder Grünsandguss gehört zum Sandguss, aber nicht jeder Sandguss ist ein Grünsandguss.
Vorteile des Grünsandgusses
Das Grünsandgussverfahren ist nach wie vor weit verbreitet – nicht, weil es in jeder Hinsicht führend ist, sondern weil es ein ausgewogenes Verhältnis zwischen Kosten, Geschwindigkeit, Flexibilität hinsichtlich der Größe und Produktionskapazität bietet. Für viele Projekte im Bereich des Eisengusses hat dieses ausgewogene Verhältnis einen klaren wirtschaftlichen Nutzen.
- Relativ geringe Werkzeug- und Materialkosten
Bei Grünsandsystemen kommen weit verbreitete Rohstoffe zum Einsatz, und die Formgebungstechnik ist relativ ausgereift. Bei Projekten mit mittleren und hohen Stückzahlen trägt dies oft dazu bei, die Anfangsinvestitionen und die Kosten pro Teil zu kontrollieren. - Hohe Produktionseffizienz
Da die Formen keine langen Backzyklen oder chemische Aushärtung erfordern, ermöglicht der Grünsandguss in der Regel schnellere Formvorgänge. Dieser Vorteil kommt besonders zum Tragen, wenn automatisierte Formanlagen zum Einsatz kommen. - Große Flexibilität bei den Portionsgrößen
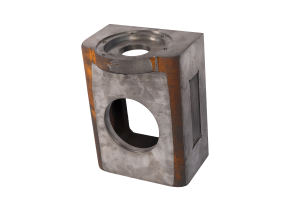
Grünsand eignet sich für Gussteile in einem breiten Größenbereich, von kleineren Halterungen und Gehäusen bis hin zu größeren Maschinenfundamenten und kastenförmigen Strukturteilen. - Ideal für Eisengussteile
Grünsand wird insbesondere bei der Herstellung von Grauguss und duktilem Gusseisen häufig eingesetzt. Für viele Eisenbauteile, bei denen ein ausgewogenes Verhältnis zwischen Festigkeit, Kosten und Fertigungsdurchsatz gefragt ist, stellt er eine praktische Verfahrensoption dar. - Ausgereiftes Produktionssystem
Im Vergleich zu einigen präziseren, aber komplexeren Verfahren profitiert das Grünsandverfahren von bewährten Anlagen, Materialsystemen und dem Know-how der Gießerei. Diese ausgereifte Technologie ist ein Grund dafür, dass es weiterhin wettbewerbsfähig bleibt.
Einschränkungen des Grünsandgusses
Der Grünsandguss ist keine universelle Lösung für jedes Bauteil. Er bietet zwar erhebliche Kosten- und Produktivitätsvorteile, weist jedoch auch klare Grenzen hinsichtlich Maßhaltigkeit, Oberflächenbeschaffenheit und geometrischer Anpassungsfähigkeit auf. Diese Einschränkungen sollten bereits in einer frühen Phase der Prozessauswahl berücksichtigt werden.
- Die Maßgenauigkeit ist in der Regel geringer als bei hochpräzisen Gussverfahren
Da die Form selbst eine gewisse Flexibilität aufweist, ist die Maßhaltigkeit in der Regel geringer als beim Feinguss, beim Druckguss oder bei Verfahren mit starren Dauerformen. Kritische Merkmale erfordern häufig ein Bearbeitungszugabe. - Die Oberflächenbeschaffenheit unterliegt praktischen Grenzen
Die Oberflächenbeschaffenheit des Gussteils wird durch die Sandkorngröße und die Qualität der Form beeinflusst. Obwohl feinerer Sand und Zusatzstoffe das Ergebnis verbessern können, müssen die Oberflächen der Gussteile je nach den Anforderungen an das Bauteil in der Regel noch nachbearbeitet oder mechanisch bearbeitet werden. - Dünnwandige und hochkomplexe Bauteile können eine Herausforderung darstellen
Sehr dünne Wände, schmale Schlitze und filigrane Details lassen sich in Grünsandformen möglicherweise schwerer ausfüllen und stabilisieren. Die Eignung sollte anhand der tatsächlichen Geometrie und des Verhaltens der Legierung beurteilt werden. - Der Prozess hängt von einer guten Sandkontrolle ab
Das Grünsandgussverfahren mag einfach erscheinen, doch eine stabile Produktion erfordert Disziplin. Schwankungen im Feuchtigkeitsgehalt, Veränderungen im Anteil des wiederaufbereiteten Sandes und eine unzureichende Durchlässigkeit können das Risiko von Fehlern erhöhen.
Der Zusammenhang zwischen Grünsandguss und Sandguss
In der Praxis werden die Begriffe „Sandguss“ und „Grünsandguss“ im Sprachgebrauch oft synonym verwendet, doch es handelt sich dabei nicht um gleichbedeutende Begriffe.
- Sandguss ist die übergeordnete Kategorie und bezeichnet Gussverfahren, bei denen Sand als Formmaterial verwendet wird.
- Grünsandguss ist ein spezielles Verfahren im Sandguss, das sich durch sein mit feuchtem Ton verbundenes Formsystem auszeichnet.
- Zu den weiteren Verfahren auf Sandbasis zählen Harzsand, No-Bake-Sand, Schalenformverfahren und ähnliche Verfahren mit unterschiedlichen Bindemitteln und Aushärtungssystemen.
Aus technischer Sicht geht es also in der Regel nicht um die Entscheidung zwischen Sandguss und Grünsandguss. Die sinnvollere Frage ist vielmehr, ob Grünsand im Vergleich zu harzgebundenen, Schalen- oder anderen Sandverfahren das richtige Formverfahren ist.
Typische Anwendungsbereiche
| Anwendungskategorie | Typische Bauteile | Warum es passt |
|---|---|---|
| Pumpen- und Ventilkomponenten | Pumpengehäuse, Ventilgehäuse, Flansche, Laufräder | Die strukturelle Festigkeit ist wichtig, und mit Hilfe von Kernen lassen sich innere Durchgänge schaffen |
| Getriebegehäuse | Getriebegehäuse, Getriebegehäuse, Lagergehäuse | Geeignet für mittelgroße bis große Gehäuse aus Eisenwerkstoffen, bei denen Kosten und Produktionsanforderungen ausgewogen sind |
| Konstruktionen für Industrieanlagen | Maschinensockel, Gehäuse, Halterungen, Gegengewichte | Breites Größenangebot und geeignet für tragende Konstruktionsgussteile |
| Teile für Land- und Baumaschinen | Naben, Haken, Gehäuse, Bauteile | Projekte erfordern oft eine hohe Leistungsfähigkeit, Kostenkontrolle und zuverlässige Lieferung. |
| Gussteile für die kommunale Infrastruktur | Schachtabdeckungen, Rohrverbindungsstücke, Hydranten | Die Nachfrage ist oft stabil, und die Langlebigkeit spielt eine wichtige Rolle |
Ein gemeinsames Merkmal dieser Anwendungen ist die Notwendigkeit, ein Gleichgewicht zwischen struktureller Leistungsfähigkeit, Fertigungskonsistenz und Stückkosten herzustellen.
Kosten und Sandrückgewinnung
Ein praktischer Vorteil von Grünsandsystemen besteht darin, dass sie die Wiederverwendung von Sand ermöglichen. Moderne Gießereien kühlen, sieben, aufbereiten und verwerten gebrauchten Sand häufig wieder, um den Rohstoffverbrauch zu senken und den Abfallaufwand zu verringern.
Das bedeutet jedoch nicht, dass das System ohne Nachschub läuft. In der tatsächlichen Produktion müssen weiterhin frischer Sand, Ton und Wasser in kontrollierten Mengen zugegeben werden, um die Prozessstabilität aufrechtzuerhalten. Bei Projekten mit mittlerem und hohem Volumen trägt diese Wiederverwendbarkeit jedoch häufig dazu bei, die Kosteneffizienz der Fertigung insgesamt zu verbessern.
Fazit
Der Grünsandguss bietet ein ausgewogenes Verhältnis zwischen Kosten, Produktivität und Anwendungsbereich. Für viele Projekte im Bereich von duktilem Gusseisen, Grauguss und konventionellen Industriegussteilen ist er nach wie vor ein gängiges und wettbewerbsfähiges Fertigungsverfahren.
Wenn Sie prüfen möchten, ob sich ein Bauteil für den Grünsandguss eignet, sollten Sie am besten das Material, die Wandstärke, die Anforderungen an die Oberflächenqualität, das Produktionsvolumen und den Bearbeitungsaufwand gemeinsam berücksichtigen. Bei konkreten Projekten, unser Ingenieurteam kann Ihnen außerdem dabei helfen, Ihre Konstruktions- und Produktionsanforderungen zu prüfen und Ihnen gezieltere Prozessempfehlungen zu geben.