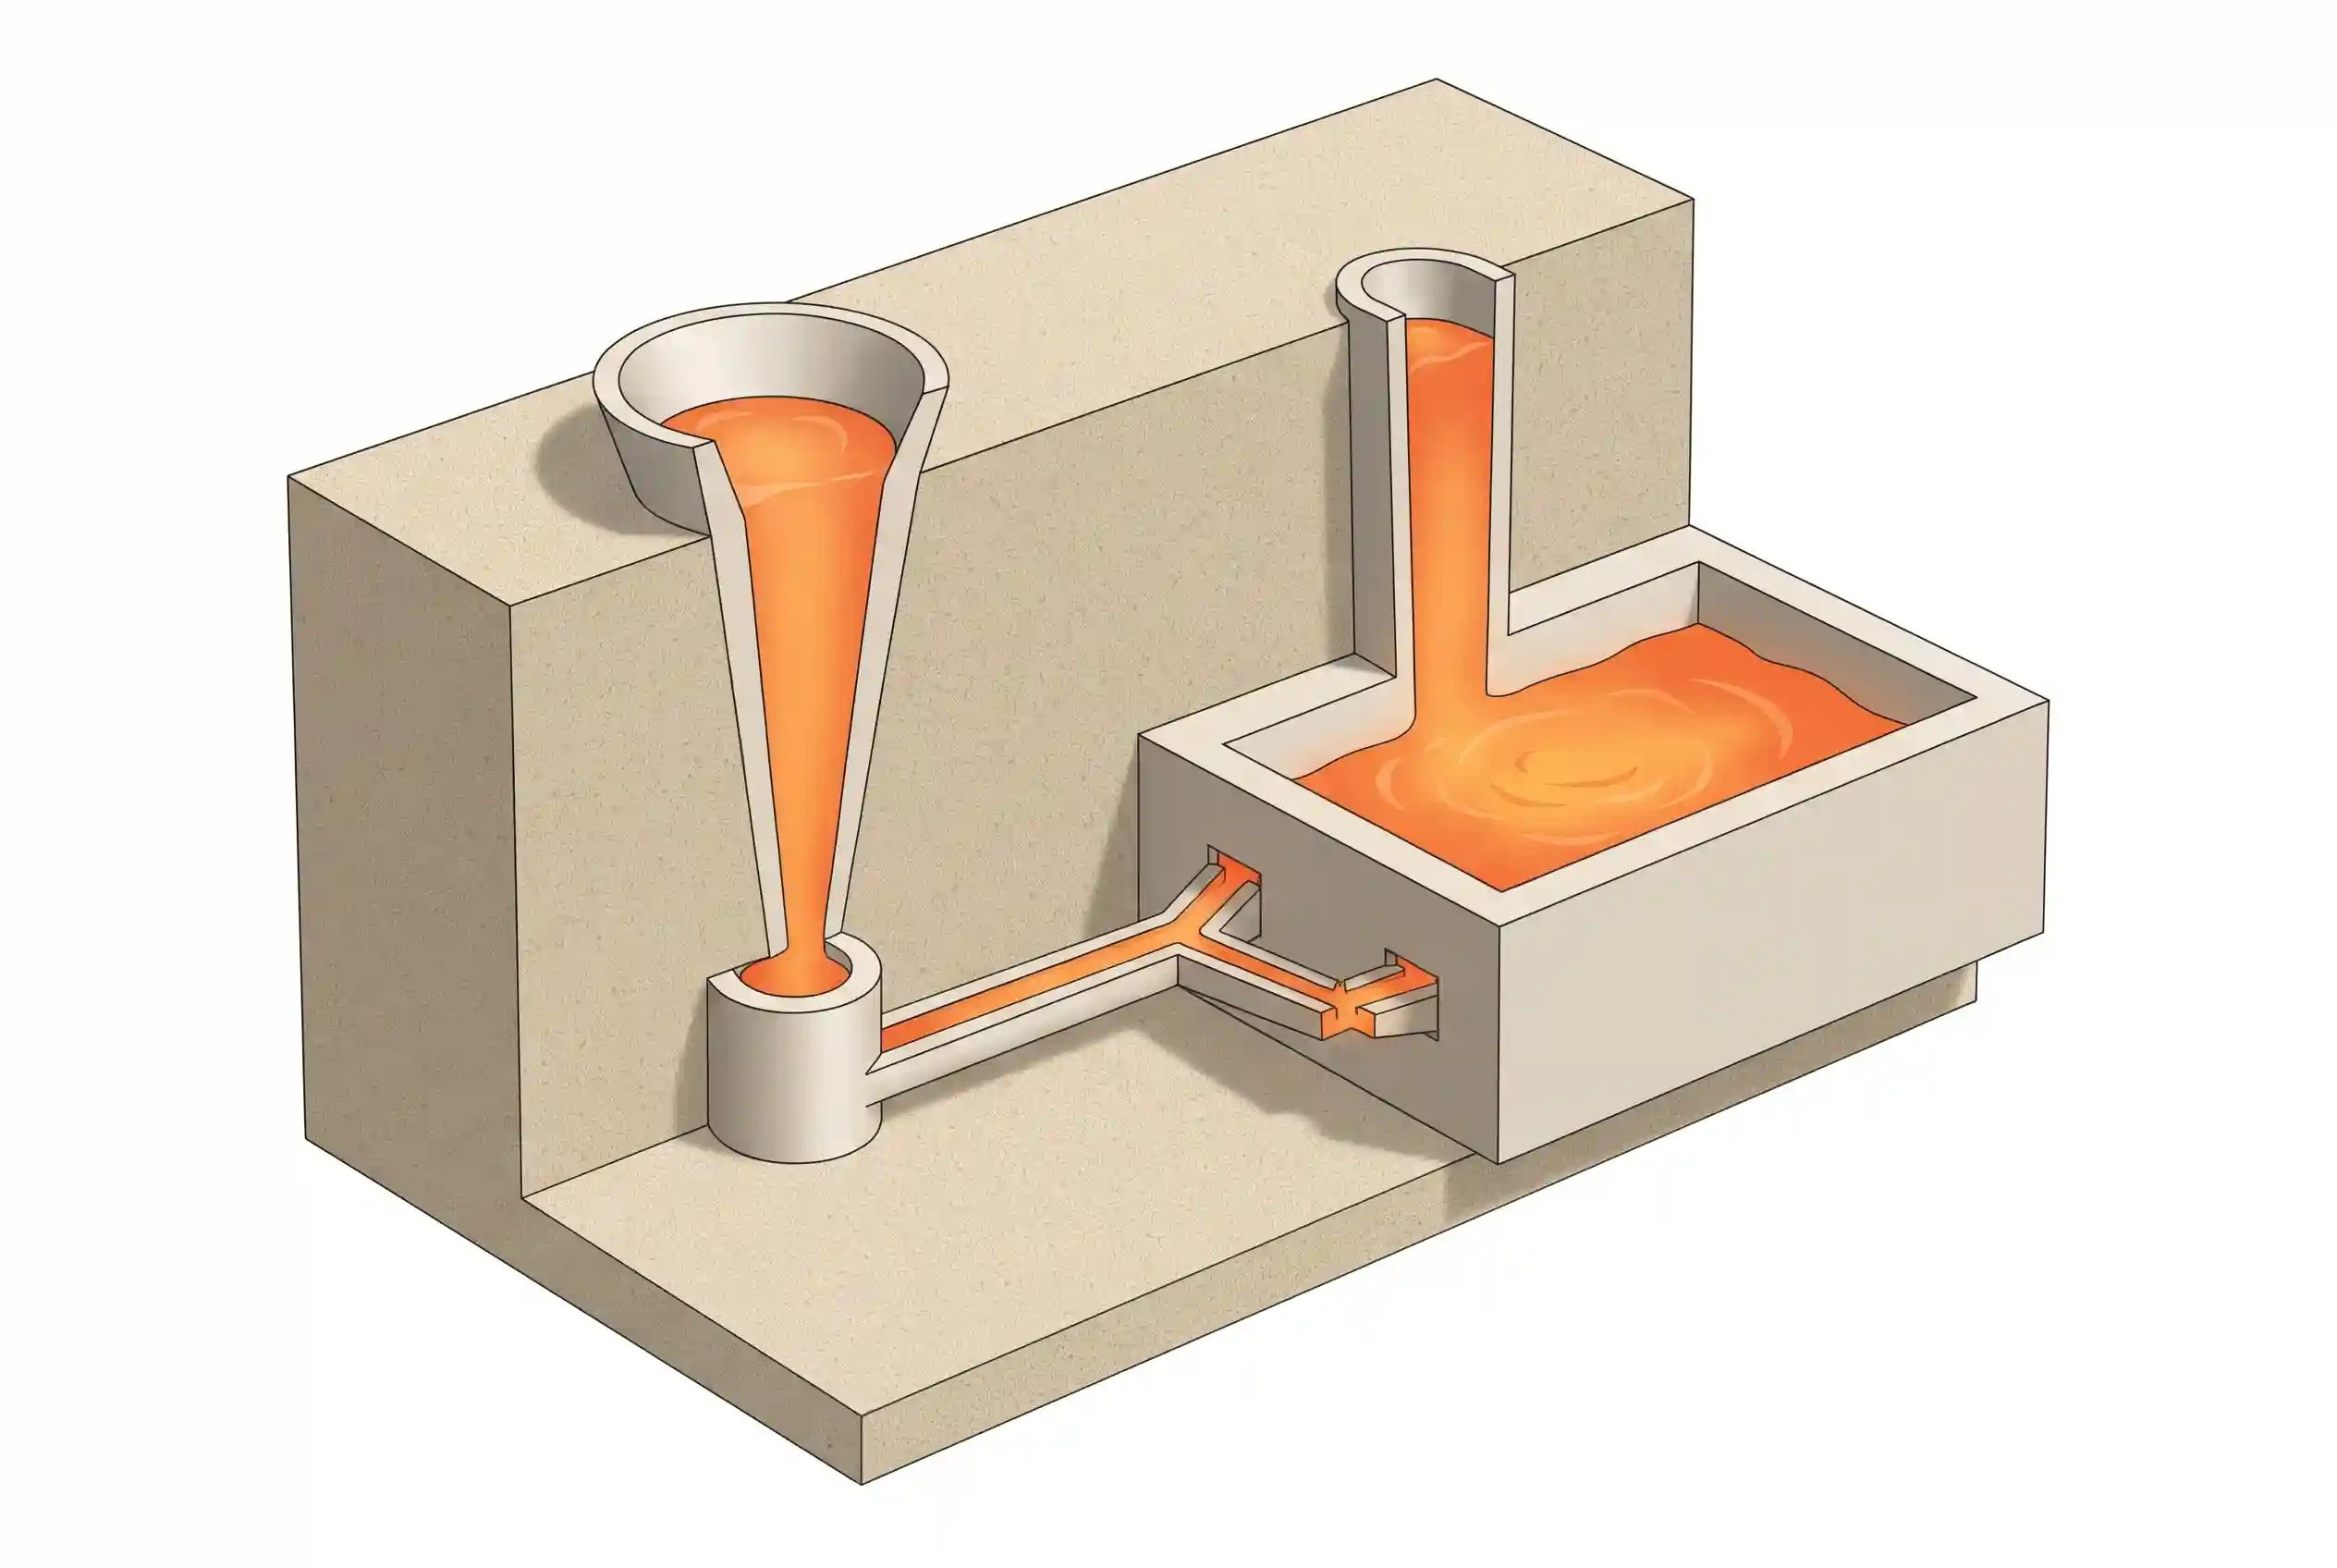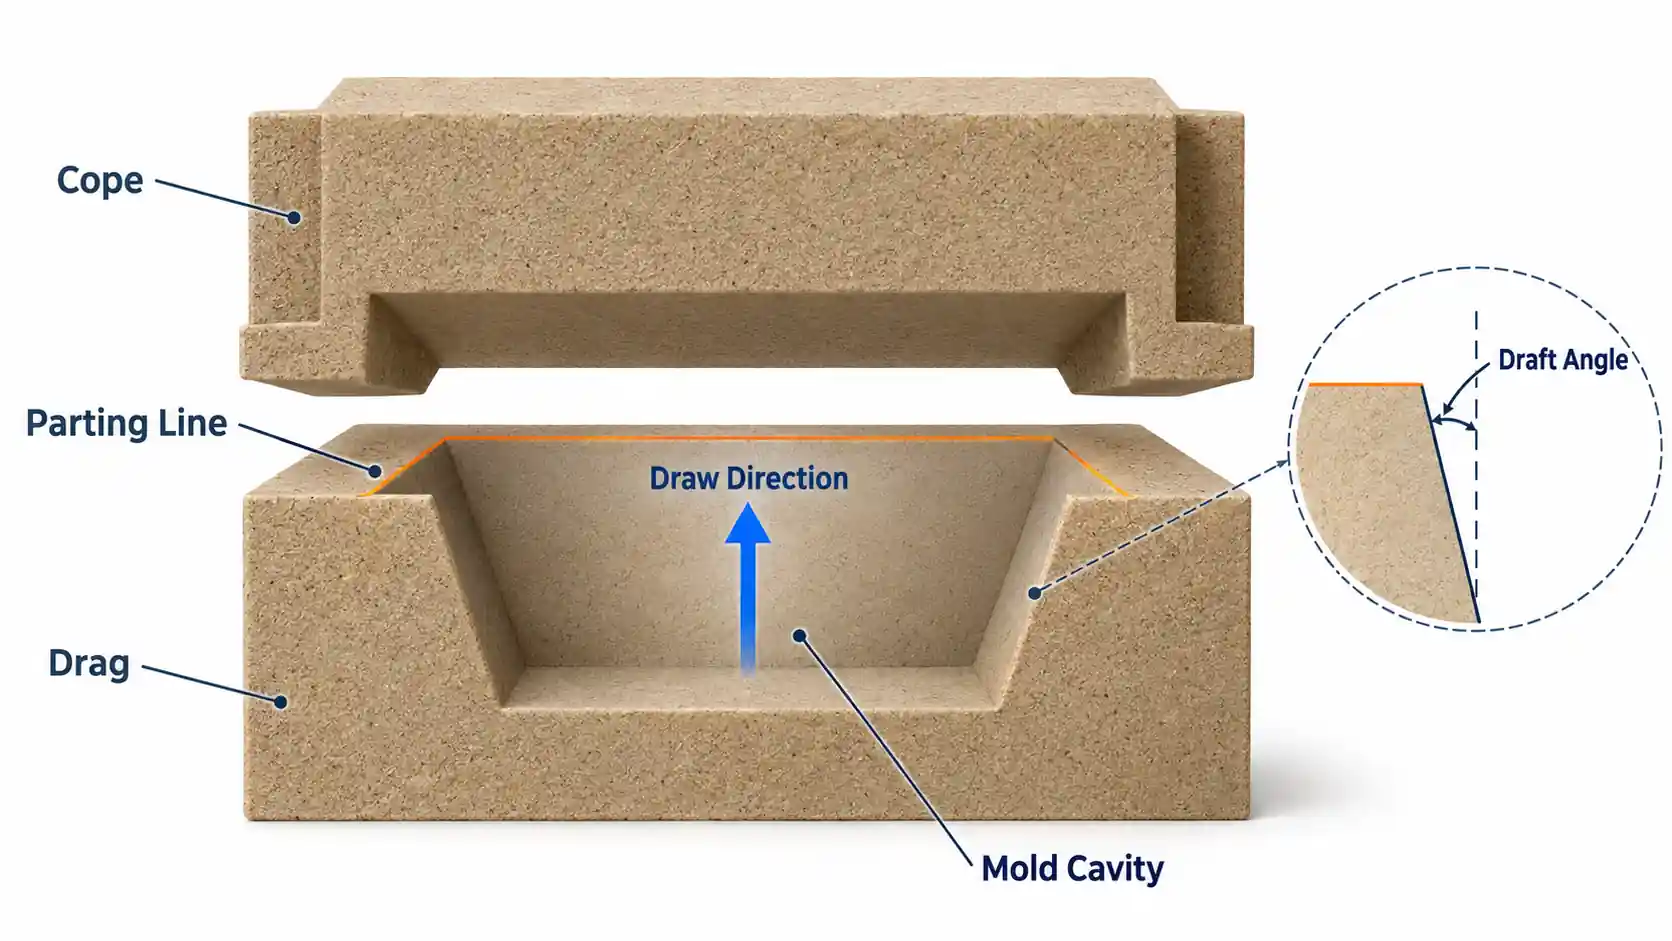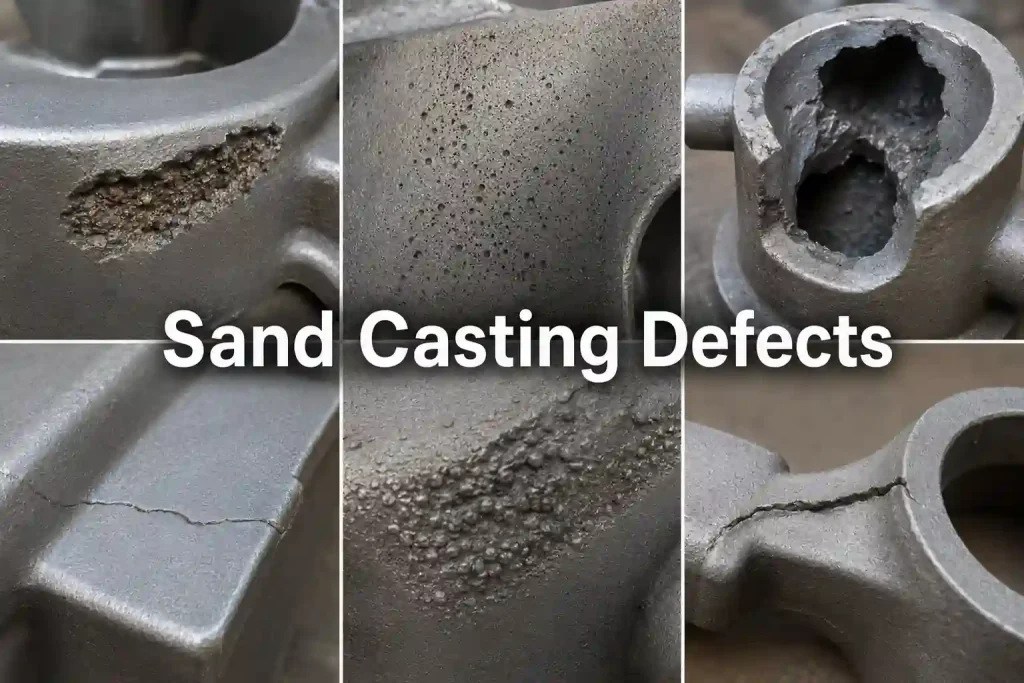
Le moulage au sable est un procédé de fabrication flexible, idéal pour la production de corps de pompe, de corps de vanne, de socles de machines, de supports, de couvercles, de brides et de pièces complexes en petites et moyennes séries. Il permet de traiter une large gamme d’alliages ferreux et non ferreux, offrant ainsi des solutions rentables pour les composants de grande taille et de forme complexe.
Cependant, la qualité de la pièce moulée dépend fortement des propriétés du sable, de la stabilité des noyaux, de l'alignement des moules, de la conception des canaux de coulée, des pratiques de coulée, de la propreté de la fonte, de l'alimentation, de la ventilation et des vitesses de refroidissement. Il est essentiel de prendre en compte ces variables pour réduire au minimum les défauts, améliorer le rendement de coulée et garantir l'intégrité fonctionnelle de la pièce.
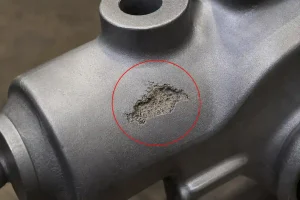
Inclusion de sable
On parle d'inclusion de sable lorsque des grains de sable ou des débris provenant de la paroi du moule se détachent et se retrouvent piégés à l'intérieur de la pièce moulée.
Causes
-
Faible résistance du moule ou compactage insuffisant du sable
-
Sable en vrac restant dans la cavité du moule
-
Érosion des parois du moule lors de la coulée du métal
-
Vitesse de coulée excessive
-
Dommages mécaniques subis par la cavité du moule
Prévention
-
Améliorer la résistance du sable et l'uniformité du compactage
-
Nettoyez soigneusement la cavité du moule avant de le fermer
-
Optimiser la conception des canaux d'injection afin de réduire la turbulence et la vitesse du métal
-
Réparer les parties endommagées du moule
-
Appliquer un revêtement adapté au moule
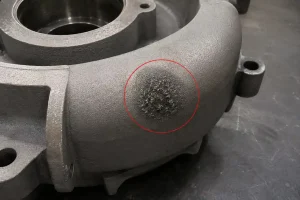
Pénétration dans le métal, brûlure et surface rugueuse
Ces défauts apparaissent lorsque le métal en fusion pénètre dans les pores du moule en sable ou réagit avec la surface, ce qui donne une surface de pièce moulée fusionnée, rugueuse et difficile à nettoyer.
Causes
-
Granulométrie du sable grossier
-
Faible résistance au feu du sable
-
Revêtement du moule insuffisant ou irrégulier
-
Température de coulée trop élevée
-
Pression métallostatique élevée
Prévention
-
Choisissez une granulométrie de sable adaptée
-
Appliquer un revêtement de moule adapté et hautement réfractaire
-
Assurez-vous que la couche de revêtement soit complètement sèche avant de couler le béton.
-
Maintenir la température de coulée dans les limites du processus
-
Concevoir un système de distribution afin de réduire la pression locale du métal
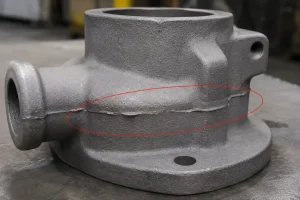
Décalage et inadéquation des moules
On parle de « décalage du moule » lorsque les parties supérieure et inférieure du moule ne s'alignent pas correctement, ce qui entraîne une ligne de joint en gradins ou mal alignée.
Causes
-
Alignement imprécis du moule lors de l'assemblage
-
Goupilles de positionnement ou guides de moule usés
-
Mouvements lors de la manipulation des moules
-
Vibrations excessives pendant la préparation du coulage
Prévention
-
Inspectez et entretenez régulièrement les goupilles de positionnement et les verrous des moules
-
Améliorer les procédures d'assemblage des moules
-
Utilisez des emplacements stables et protégés des vibrations pour le stockage des moules
-
Manipulez les moules avec précaution pour éviter qu'ils ne se déplacent
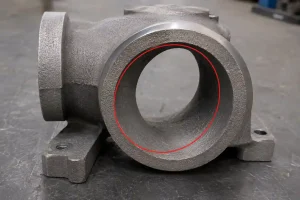
Changement de cœur
On parle de « décalage du noyau » lorsque le noyau interne s'écarte de sa position prévue en raison de la poussée d'Archimède ou d'une instabilité mécanique, ce qui entraîne une géométrie interne incorrecte et une épaisseur de paroi inégale.
Causes
-
Conception insuffisante de l'impression du noyau
-
Un soutien central insuffisant ou un nombre insuffisant de chapelets
-
Mouvement du noyau sous l'effet de la pression du métal
-
Mauvaise manipulation lors de la fermeture du moule
Prévention
-
Concevoir des impressions de noyau robustes pour une meilleure stabilité
-
Fixez correctement les noyaux à l'aide de supports adaptés.
-
Améliorer la force du tronc grâce au contrôle du cahier
-
Vérifier la position du noyau avant de fermer le moule
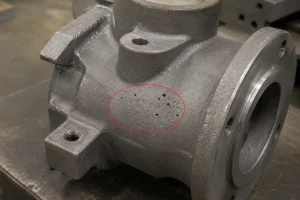
Porosité gazeuse
Porosité gazeuse se traduit par des vides internes ou superficiels causés par des gaz emprisonnés qui ne peuvent s'échapper à travers le matériau du moule.
Causes
-
Teneur en humidité excessive dans le moule en sable
-
Perméabilité insuffisante du sable
-
Dégagement de gaz provenant des liants ou des noyaux
-
Ventilation insuffisante de la cavité du moule
-
Un coulage turbulent entraînant l'inclusion d'air
Prévention
-
Contrôler et surveiller la teneur en humidité du sable
-
Améliorer la perméabilité du sable
-
Veillez à ce que les noyaux soient correctement cuits ou durcis
-
Concevoir des systèmes de ventilation efficaces et adaptés
-
Maintenir un flux de coulée régulier et laminaire
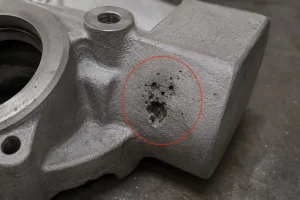
Défauts liés au retrait
Les défauts de retrait sont des vides qui se forment lorsque le métal se contracte pendant la solidification ; ils apparaissent généralement dans les sections épaisses ou aux points chauds qui ne bénéficient pas d'une alimentation suffisante.
Causes
-
Conception ou emplacement inadéquat des colonnes montantes
-
Solidification directionnelle insuffisante
-
Zones de forte intensité isolées ou points chauds localisés
-
Pression insuffisante dans la tête métallique
Prévention
-
Optimiser la taille, l'emplacement et le parcours d'alimentation des colonnes montantes
-
Favoriser la solidification directionnelle vers le canal de coulée
-
Utiliser des canaux de refroidissement pour réguler le refroidissement dans les sections épaisses
-
Réduire au minimum les sections lourdes isolées dès la phase de conception
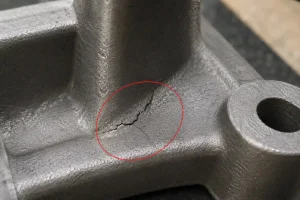
Arrêt à froid et défaut de tirage
Les « cold shuts » et les défauts de coulée surviennent lorsque le métal en fusion perd de sa fluidité et cesse de s'écouler avant que la cavité du moule ne soit entièrement remplie.
Causes
-
Faible température de coulée
-
Fluidité insuffisante du métal
-
Parois excessivement minces
-
Circuits d'écoulement métalliques longs et restrictifs
-
Portails obstrués ou ventilation insuffisante
Prévention
-
Ajustez la température de coulée pour garantir une fluidité adéquate
-
Optimiser la disposition des canaux d'injection afin de réduire la distance d'écoulement
-
Évitez les transitions entre parois trop fines
-
Améliorer la ventilation du moule afin de réduire la contre-pression
-
Augmenter le volume de métal en fusion si nécessaire
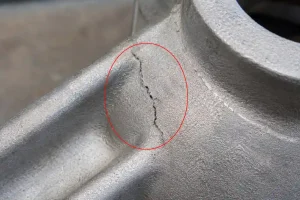
Larmes brûlantes et fissures
Les fissures à chaud sont des fractures irrégulières qui se produisent pendant la solidification, lorsque le métal est empêché de se contracter par le moule rigide.
Causes
-
Contrainte mécanique excessive exercée par le moule en sable
-
Angles vifs ou changements brusques de section dans la conception
-
Faible capacité de repliement du moule
-
Vitesses de refroidissement inégales
Prévention
-
Prévoyez des rayons généreux aux angles afin de réduire les concentrations de contraintes
-
Améliorer la compressibilité des moules grâce à des additifs organiques
-
Réduire au minimum les variations brusques d'épaisseur de paroi
-
Adapter les méthodes de refroidissement afin de garantir une baisse uniforme de la température
Inclusions de scories et d'oxydes
Ces inclusions sont des impuretés non métalliques piégées dans la pièce moulée, souvent dues à une mauvaise gestion de la fonte.
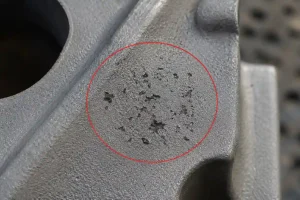
Causes
-
Nettoyage insuffisant du métal en fusion (écumage)
-
Coulée turbulente dans le moule
-
Conception inadéquate du piège à scories dans le système de coulée
-
Louches ou ustensiles de service sales
Prévention
-
Écumez soigneusement la préparation fondue avant de la verser
-
Utiliser les filtres du système de commande
-
Veillez à ce que les louches et les ustensiles soient propres et préchauffés
-
Concevoir des déflecteurs pour retenir les scories et réduire la turbulence
Inexactitude dimensionnelle
On parle d'imprécision dimensionnelle lorsque les pièces moulées s'écartent des tolérances spécifiées, notamment lorsqu'elles présentent des déformations ou des décalages au niveau de leurs caractéristiques.
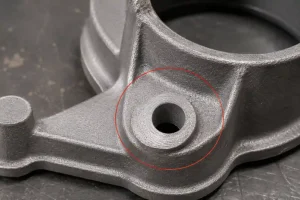
Causes
-
Marge de rétrécissement incorrecte du patron
-
Expansion ou déformation du moule pendant la coulée
-
Compactage irrégulier du sable
-
Déformation due au traitement thermique
-
Mauvaise planification des surépaisseurs d'usinage
Prévention
-
Vérifier les dimensions du patron et les coefficients de rétrécissement
-
Maintenir des niveaux de compactage du sable homogènes
-
Définir clairement les surépaisseurs d'usinage
-
Utiliser des repères d'inspection stables
-
Évaluer les risques de déformation liés au traitement thermique dès la phase de conception
Conclusion
Les défauts liés au moulage au sable résultent généralement de l'interaction complexe entre les propriétés du sable, l'intégrité du moule, la gestion thermique et la qualité de la masse fondue. En prenant en compte ces variables grâce à un contrôle rigoureux des processus et à l'optimisation de la conception, les fabricants peuvent réduire considérablement les retouches, les taux de rebut et les risques liés à l'usinage en aval, garantissant ainsi la livraison de composants de haute qualité.
Un partenariat avec Minhe pour un moulage au sable fiable
Assurer en permanence un niveau élevé de qualité pièces moulées au sable Cela nécessite bien plus que de simples processus standard : cela exige une expertise technique approfondie et une gestion rigoureuse de la qualité. Que vous soyez confronté à des défis de conception complexes ou que vous cherchiez à optimiser votre rendement de production, l'équipe Minhe est prête à vous accompagner tout au long de votre projet, de la revue initiale de la conception à la livraison finale.
Voyons ensemble comment les compétences techniques de Minhe peuvent vous aider à réduire les risques et à répondre à vos exigences en matière de précision.