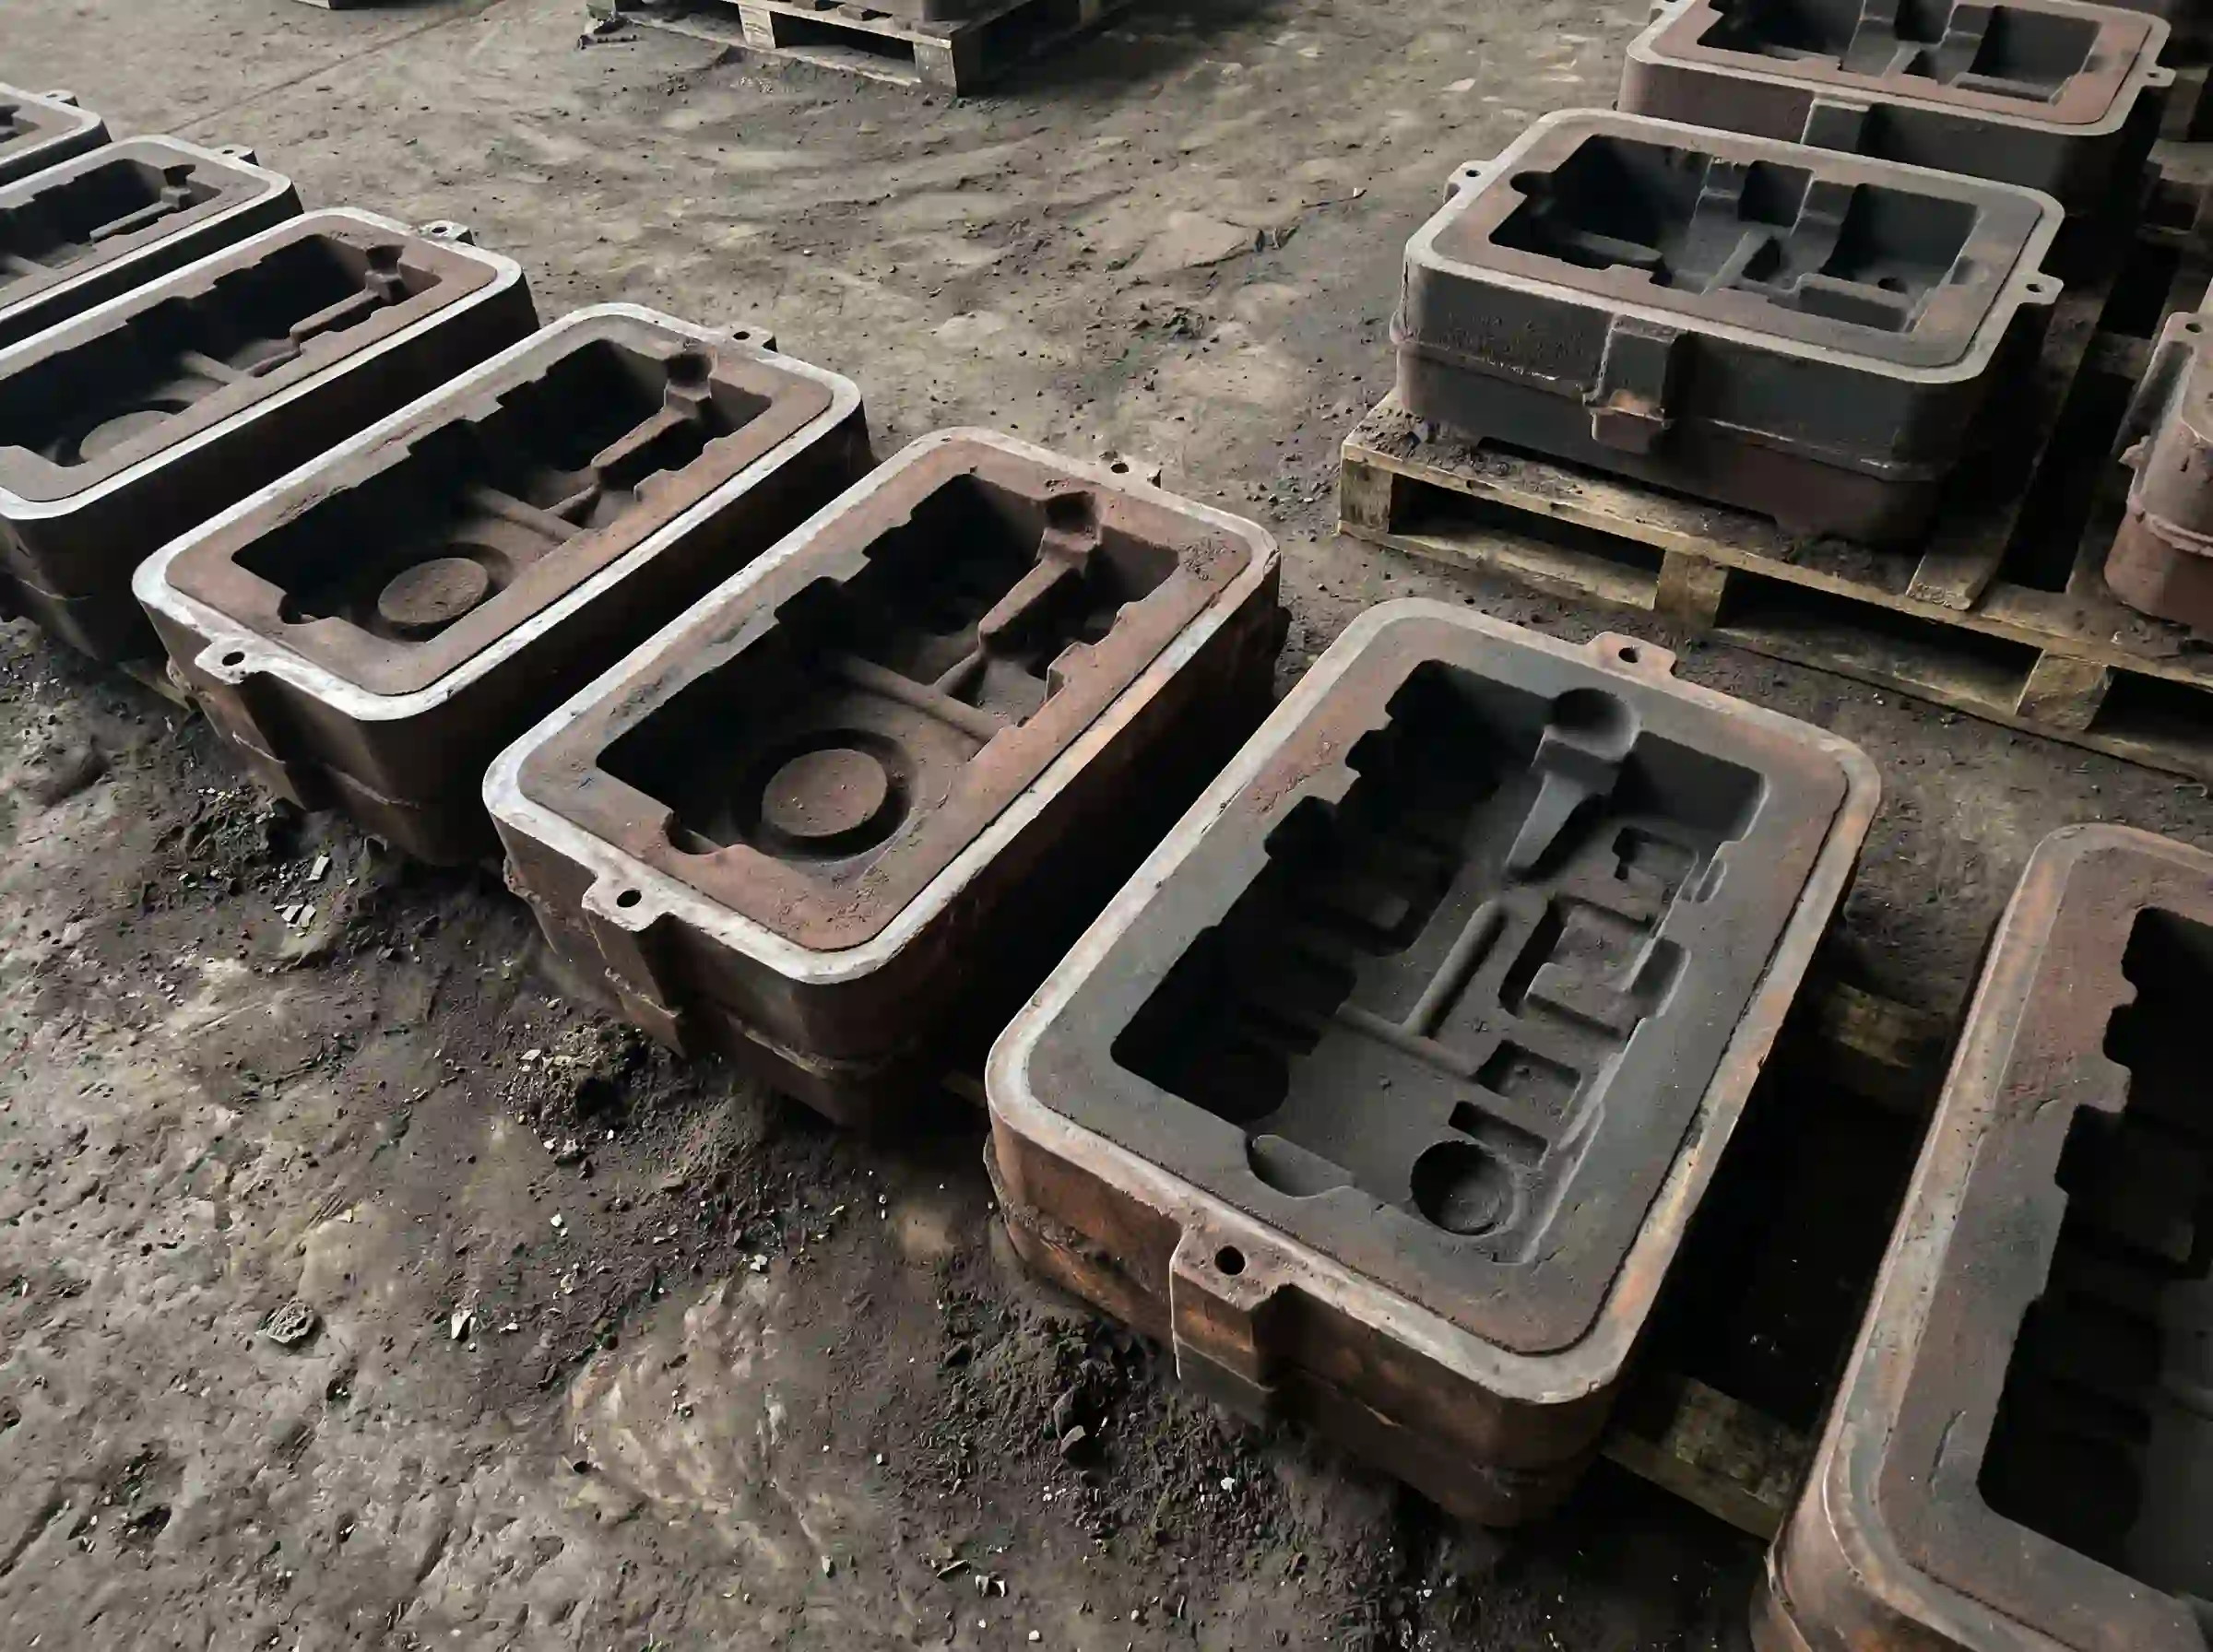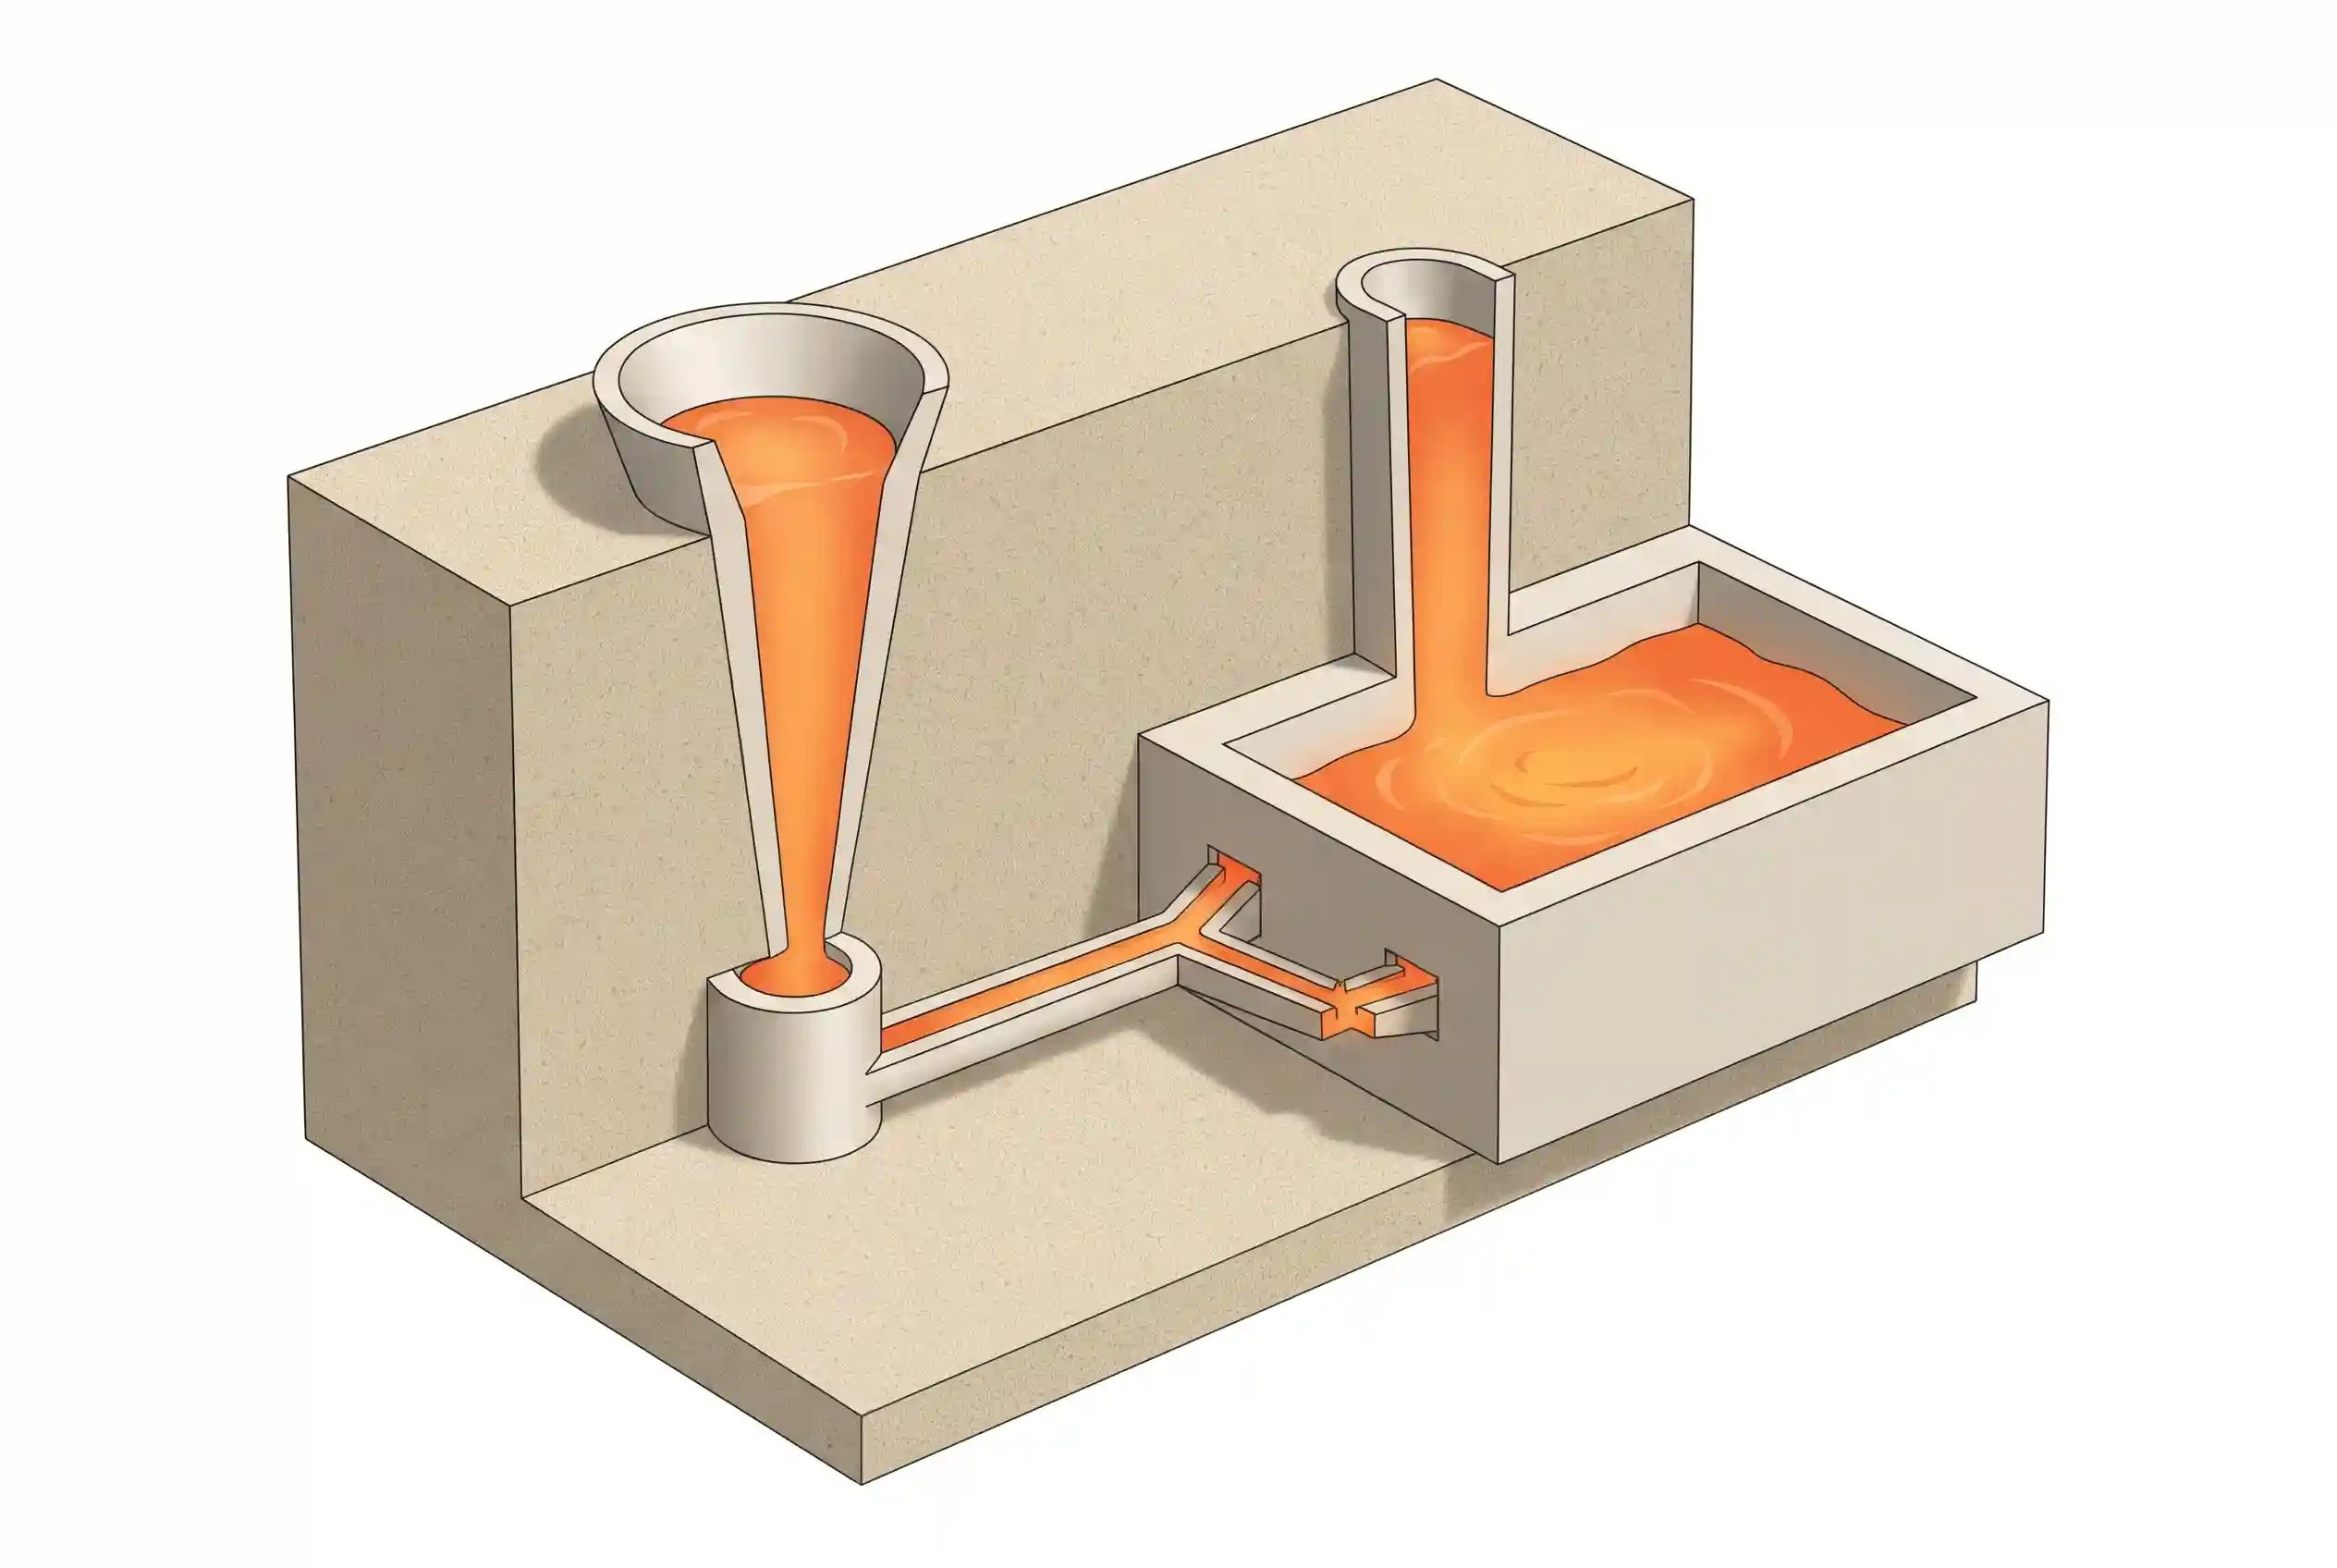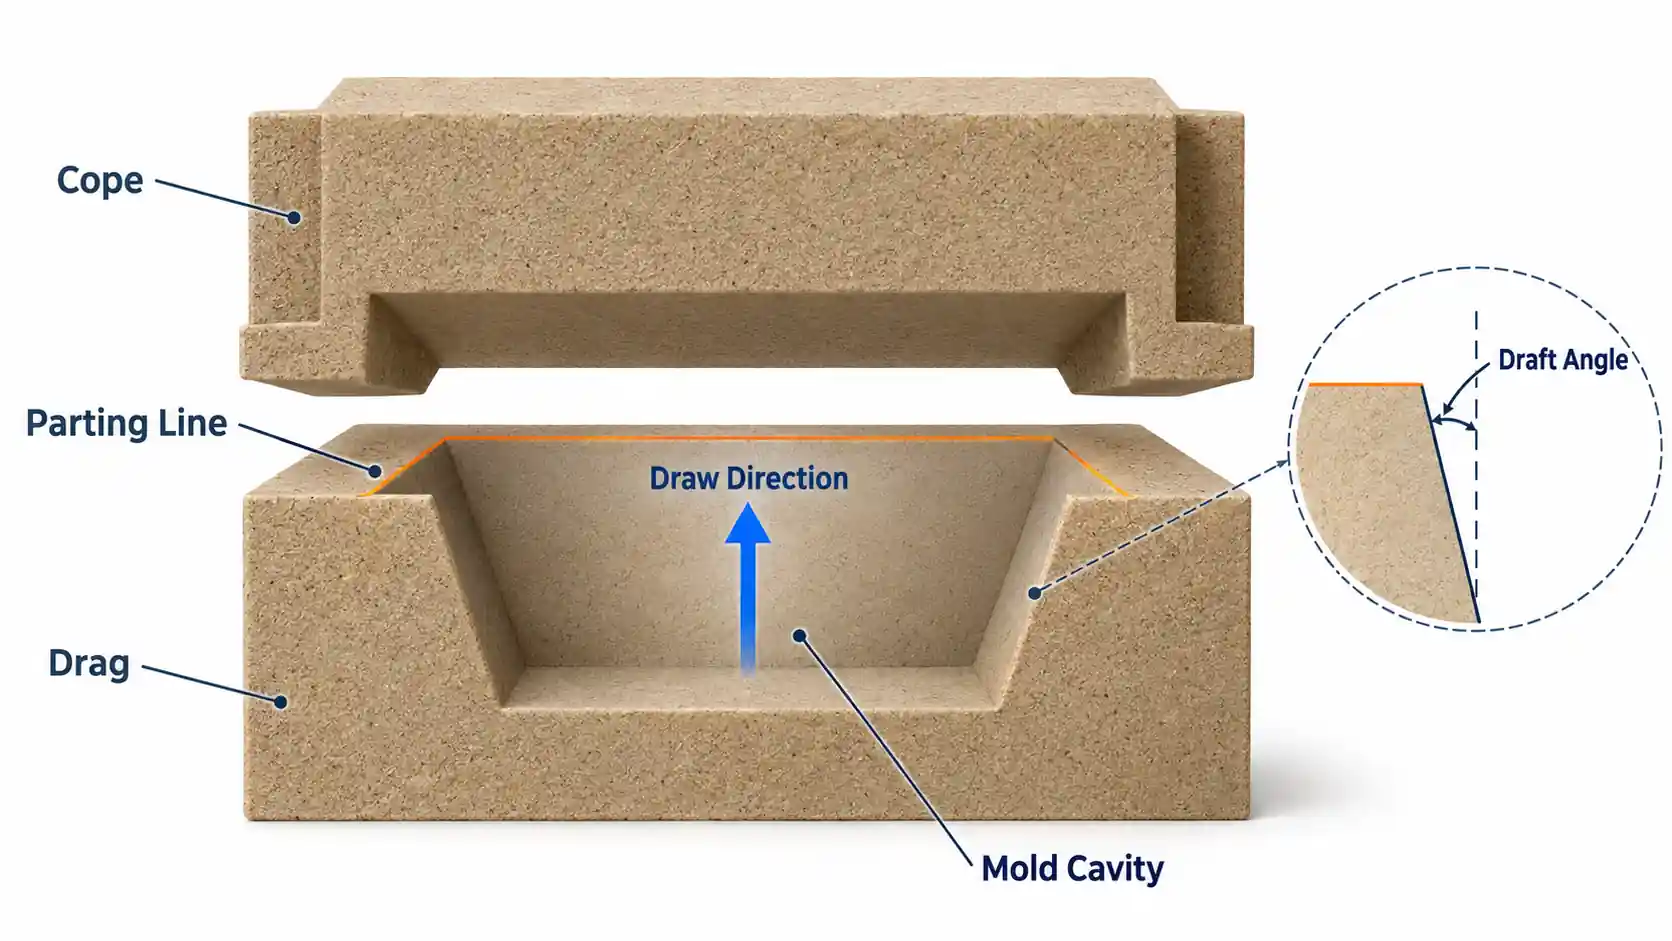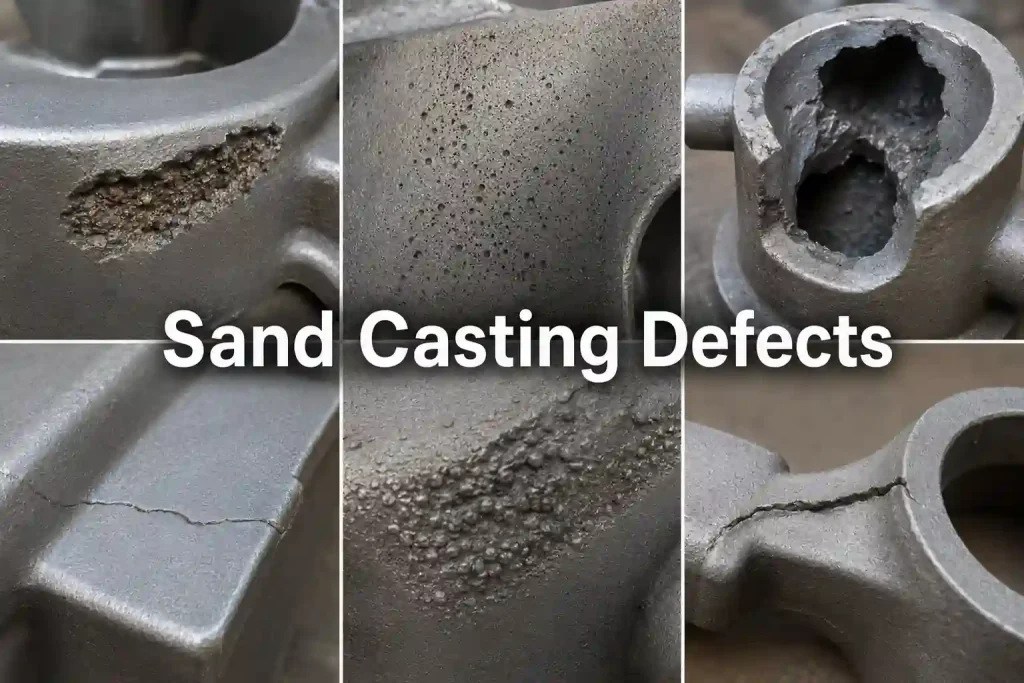
A fundição em areia é um processo de fabrico flexível, ideal para a produção de carcaças de bombas, corpos de válvulas, bases de máquinas, suportes, tampas, flanges e peças complexas em volumes baixos a médios. É compatível com uma vasta gama de ligas ferrosas e não ferrosas, proporcionando soluções económicas para componentes grandes e complexos.
No entanto, a qualidade da fundição é fortemente influenciada pelas propriedades da areia, pela estabilidade do núcleo, pelo alinhamento do molde, pelo desenho do sistema de alimentação, pelas práticas de vazamento, pela limpeza da massa fundida, pela alimentação, pela ventilação e pelas taxas de arrefecimento. É essencial ter em conta estas variáveis para minimizar os defeitos, melhorar o rendimento da fundição e garantir a integridade funcional.
Inclusão de areia
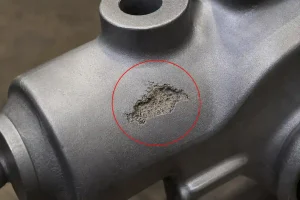
A inclusão de areia ocorre quando grãos de areia ou detritos da parede do molde se soltam e ficam retidos no interior da peça fundida.
Causas
-
Baixa resistência do molde ou compactação insuficiente da areia
-
Areia solta que permanece na cavidade do molde
-
Erosão da parede do molde durante o vazamento de metal
-
Velocidade de vazamento excessiva
-
Danos mecânicos na cavidade do molde
Prevenção
-
Melhorar a resistência da areia e a uniformidade da compactação
-
Limpe bem a cavidade do molde antes de fechar
-
Otimizar o desenho do sistema de alimentação para reduzir a turbulência e a velocidade do metal
-
Reparar as secções danificadas do molde
-
Aplicar um revestimento adequado ao molde
Penetração no metal, queimadura e superfície rugosa
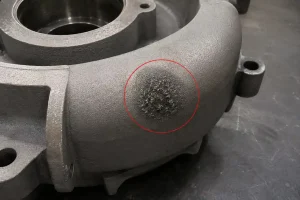
Estes defeitos ocorrem quando o metal fundido penetra nos poros do molde de areia ou reage com a superfície, resultando numa superfície de fundição fundida, rugosa e difícil de limpar.
Causas
-
Granulometria da areia grossa
-
Baixa refratariedade da areia
-
Revestimento insuficiente ou irregular do molde
-
Temperatura de vazamento excessiva
-
Alta pressão metalostática
Prevenção
-
Selecionar a granulometria adequada da areia
-
Aplique um revestimento adequado e de elevada refratariedade no molde
-
Certifique-se de que o revestimento está completamente seco antes de verter
-
Controlar a temperatura de vazamento dentro dos limites do processo
-
Conceber o sistema de canalização para reduzir a pressão local do metal
Deslocamento e desajuste do molde
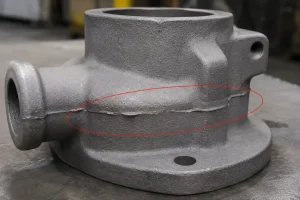
O deslocamento do molde ocorre quando as secções da parte superior e inferior do molde não se alinham com precisão, resultando numa linha de separação escalonada ou desalinhada.
Causas
-
Alinhamento incorreto do molde durante a montagem
-
Pinos de localização ou guias de molde gastos
-
Movimento durante o manuseamento do molde
-
Vibração excessiva durante a preparação do betão
Prevenção
-
Inspecione e faça a manutenção regular dos pinos de posicionamento e dos fechos das formas
-
Melhorar os procedimentos de montagem de moldes
-
Utilize áreas estáveis e com amortecimento de vibrações para o armazenamento de moldes
-
Manuseie os moldes com cuidado para evitar que se desloquem
Mudança de núcleo
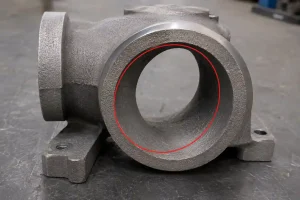
O deslocamento do núcleo ocorre quando o núcleo interno se afasta da sua posição pretendida devido à flutuabilidade ou à instabilidade mecânica, o que resulta numa geometria interna incorreta e numa espessura de parede irregular.
Causas
-
Conceção inadequada do desenho da impressão do núcleo
-
Apoio central fraco ou chaplets insuficientes
-
Movimento do núcleo sob pressão do metal
-
Manuseamento incorreto durante o fecho do molde
Prevenção
-
Conceber impressões do núcleo robustas para uma melhor estabilidade
-
Fixem bem os núcleos utilizando suportes adequados
-
Melhorar a força do tronco através do controlo do caderno
-
Verifique a posição do núcleo antes de fechar o molde
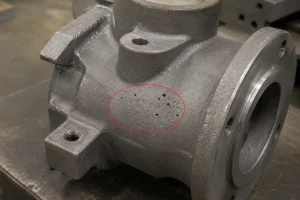
Porosidade do gás
Porosidade do gás manifesta-se sob a forma de vazios internos ou superficiais causados por gases retidos que não conseguem escapar através do material do molde.
Causas
-
Humidade excessiva no molde de areia
-
Permeabilidade inadequada da areia
-
Liberação de gás proveniente de ligantes ou núcleos
-
Ventilação insuficiente da cavidade do molde
-
O vertimento turbulento provoca o aprisionamento de ar
Prevenção
-
Controlar e monitorizar o teor de humidade da areia
-
Melhorar a permeabilidade da areia
-
Certifique-se de que os núcleos estão devidamente cozidos ou curados
-
Conceber sistemas de ventilação eficazes e adequados
-
Manter um fluxo de vazamento constante e laminar
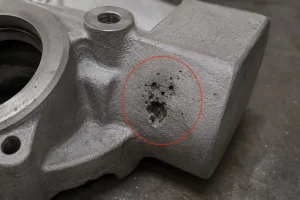
Defeitos de encolhimento
Os defeitos de contração são vazios que se formam quando o metal se contrai durante a solidificação, ocorrendo normalmente em secções espessas ou em pontos quentes que não recebem alimentação adequada.
Causas
-
Conceção ou localização inadequadas do tubo ascendente
-
Solidificação direcional deficiente
-
Secções pesadas isoladas ou pontos quentes localizados
-
Pressão insuficiente na cabeça metálica
Prevenção
-
Otimizar as dimensões, a localização e o percurso de alimentação do tubo ascendente
-
Promover a solidificação direcional na direção do canal de alimentação
-
Utilizar canais de refrigeração para controlar o arrefecimento em secções espessas
-
Minimizar as secções pesadas isoladas na fase de conceção
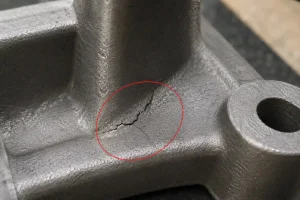
Paragem a frio e mau funcionamento
O «cold shut» e os defeitos de vazamento ocorrem quando o metal fundido perde fluidez e deixa de fluir antes de a cavidade do molde estar completamente preenchida.
Causas
-
Baixa temperatura de vazamento
-
Fluidez insuficiente do metal
-
Secções de parede excessivamente finas
-
Percursos de fluxo metálicos longos e restritivos
-
Portões bloqueados ou ventilação inadequada
Prevenção
-
Ajuste a temperatura de vazamento para garantir uma fluidez adequada
-
Otimizar a disposição das válvulas para reduzir a distância de fluxo
-
Evite transições com paredes excessivamente finas
-
Melhorar a ventilação do molde para reduzir a contrapressão
-
Aumentar o volume de metal fundido sempre que necessário
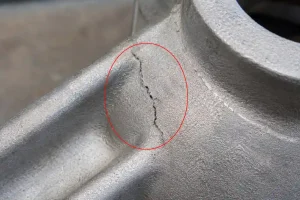
Lágrimas Quentes e Fissuras
As «lágrimas a quente» são fraturas irregulares que ocorrem durante a solidificação, quando o metal é impedido de se contrair devido à rigidez do molde.
Causas
-
Restrição mecânica excessiva por parte do molde de areia
-
Cantos acentuados ou mudanças bruscas de secção no projeto
-
Baixa capacidade de colapso do molde
-
Taxas de arrefecimento desiguais
Prevenção
-
Adicione raios generosos aos cantos para reduzir as concentrações de tensão
-
Melhorar a capacidade de desmontagem do molde com aditivos orgânicos
-
Minimizar as variações bruscas na espessura da parede
-
Ajustar as práticas de refrigeração para garantir uma redução uniforme da temperatura
Inclusões de escória e óxido
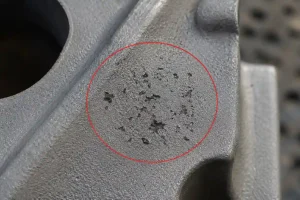
Estas inclusões são contaminantes não metálicos retidos na peça fundida, resultantes, muitas vezes, de uma má gestão da fusão.
Causas
-
Limpeza inadequada do metal fundido (retirada da escória)
-
Vazamento turbulento para o molde
-
Concepção inadequada do separador de escória no sistema de canais de alimentação
-
Conchas ou utensílios de servir sujos
Prevenção
-
Retire cuidadosamente a gordura da mistura derretida antes de a verter
-
Utilizar filtros no sistema de controlo de fluxo
-
Certifique-se de que as conchas e as ferramentas estão limpas e pré-aquecidas
-
Conceber canais para reter as escórias e reduzir a turbulência
Imprecisão dimensional
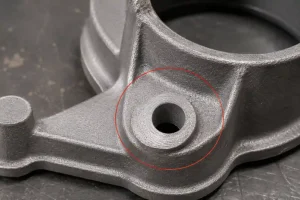
A imprecisão dimensional refere-se a peças fundidas que se desviam das tolerâncias especificadas, incluindo peças deformadas ou características deslocadas.
Causas
-
Margem de encolhimento incorreta do padrão
-
Expansão ou deformação do molde durante o vazamento
-
Compactação inconsistente da areia
-
Deformação causada pelo tratamento térmico
-
Planeamento inadequado das margens de usinagem
Prevenção
-
Verificar as dimensões do molde e os fatores de encolhimento
-
Manter níveis consistentes de compactação da areia
-
Definir claramente as margens de usinagem
-
Utilizar pontos de referência de inspeção estáveis
-
Avaliar a possível deformação resultante do tratamento térmico durante a fase de conceção
Conclusão
Os defeitos na fundição em areia resultam normalmente da interação complexa entre as propriedades da areia, a integridade do molde, a gestão térmica e a qualidade da massa fundida. Ao abordar estas variáveis através de um controlo rigoroso do processo e da otimização do projeto, os fabricantes podem reduzir significativamente o retrabalho, as taxas de rejeição e os riscos associados à maquinagem a jusante, garantindo o fornecimento de componentes de elevada qualidade.
Parceria com a Minhe para uma fundição em areia fiável
Alcançar consistentemente uma elevada qualidade peças fundidas em areia exige mais do que apenas processos padrão — requer conhecimentos aprofundados de engenharia e uma gestão de qualidade rigorosa. Se está a enfrentar desafios complexos de conceção ou pretende otimizar o rendimento da sua produção, a equipa da Minhe está pronta para apoiar o seu projeto, desde a revisão inicial da conceção até à entrega final.
Vamos discutir como as capacidades técnicas da Minhe podem ajudá-lo a reduzir os riscos e a cumprir os seus requisitos de precisão.