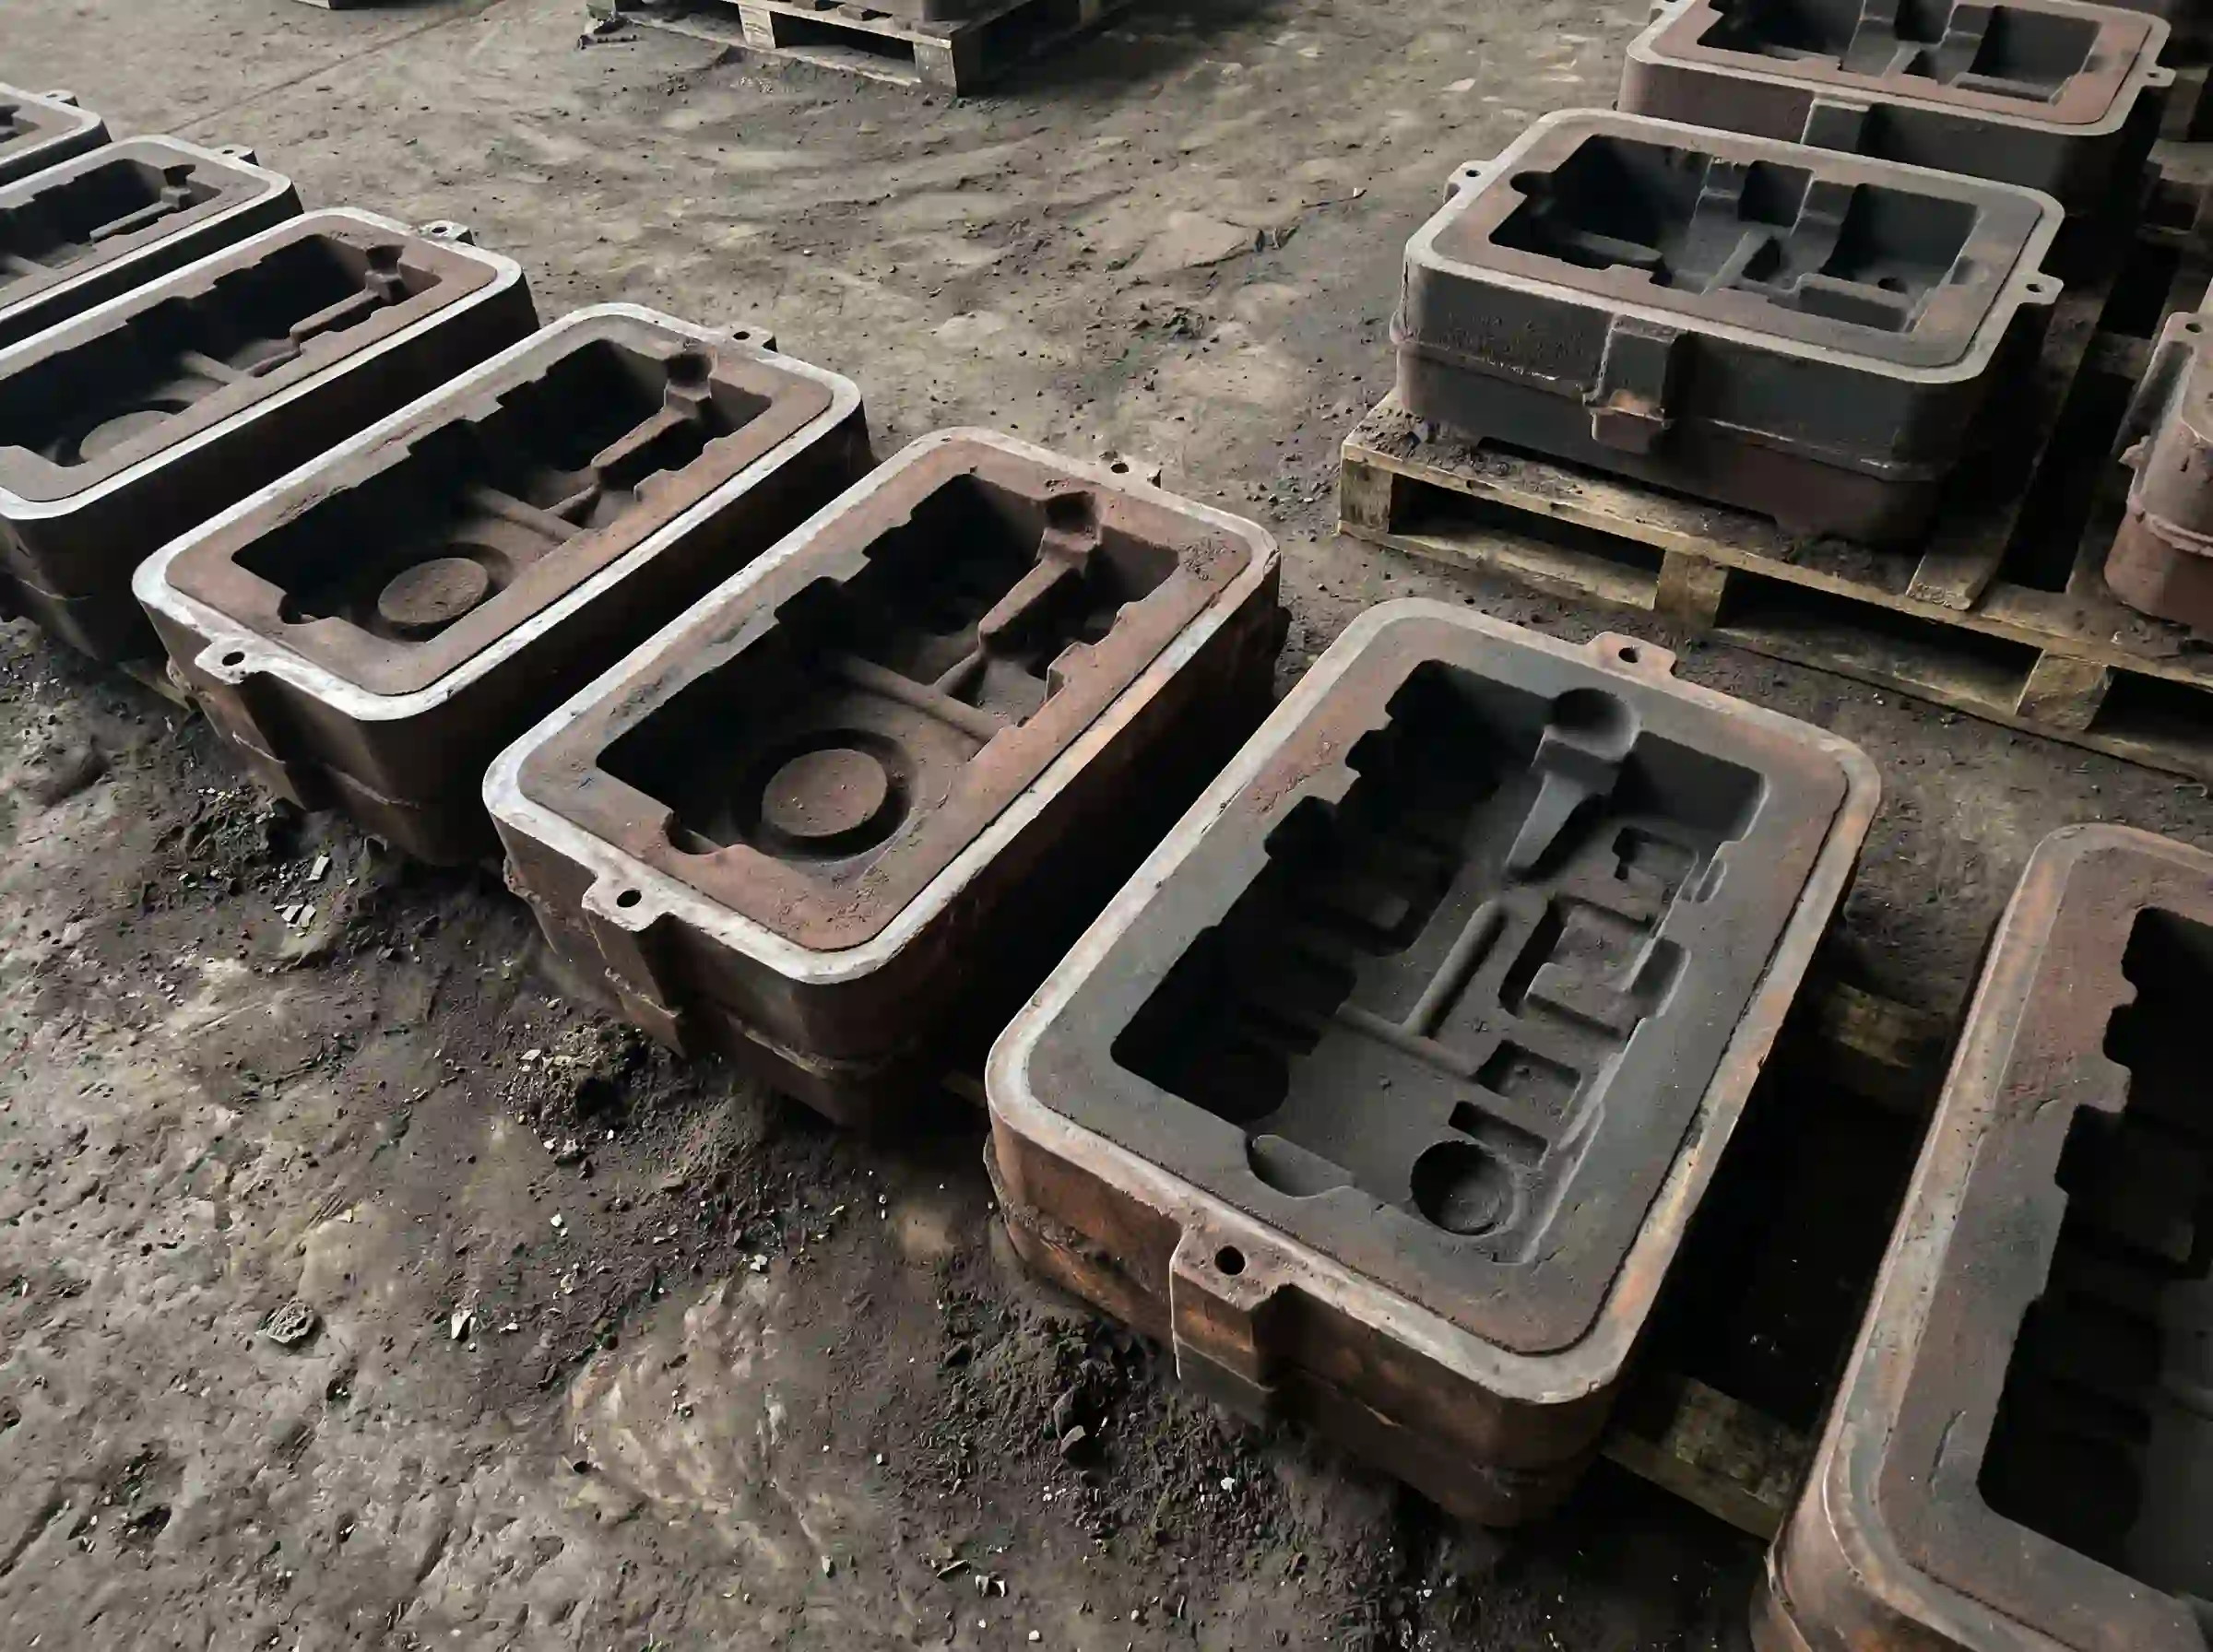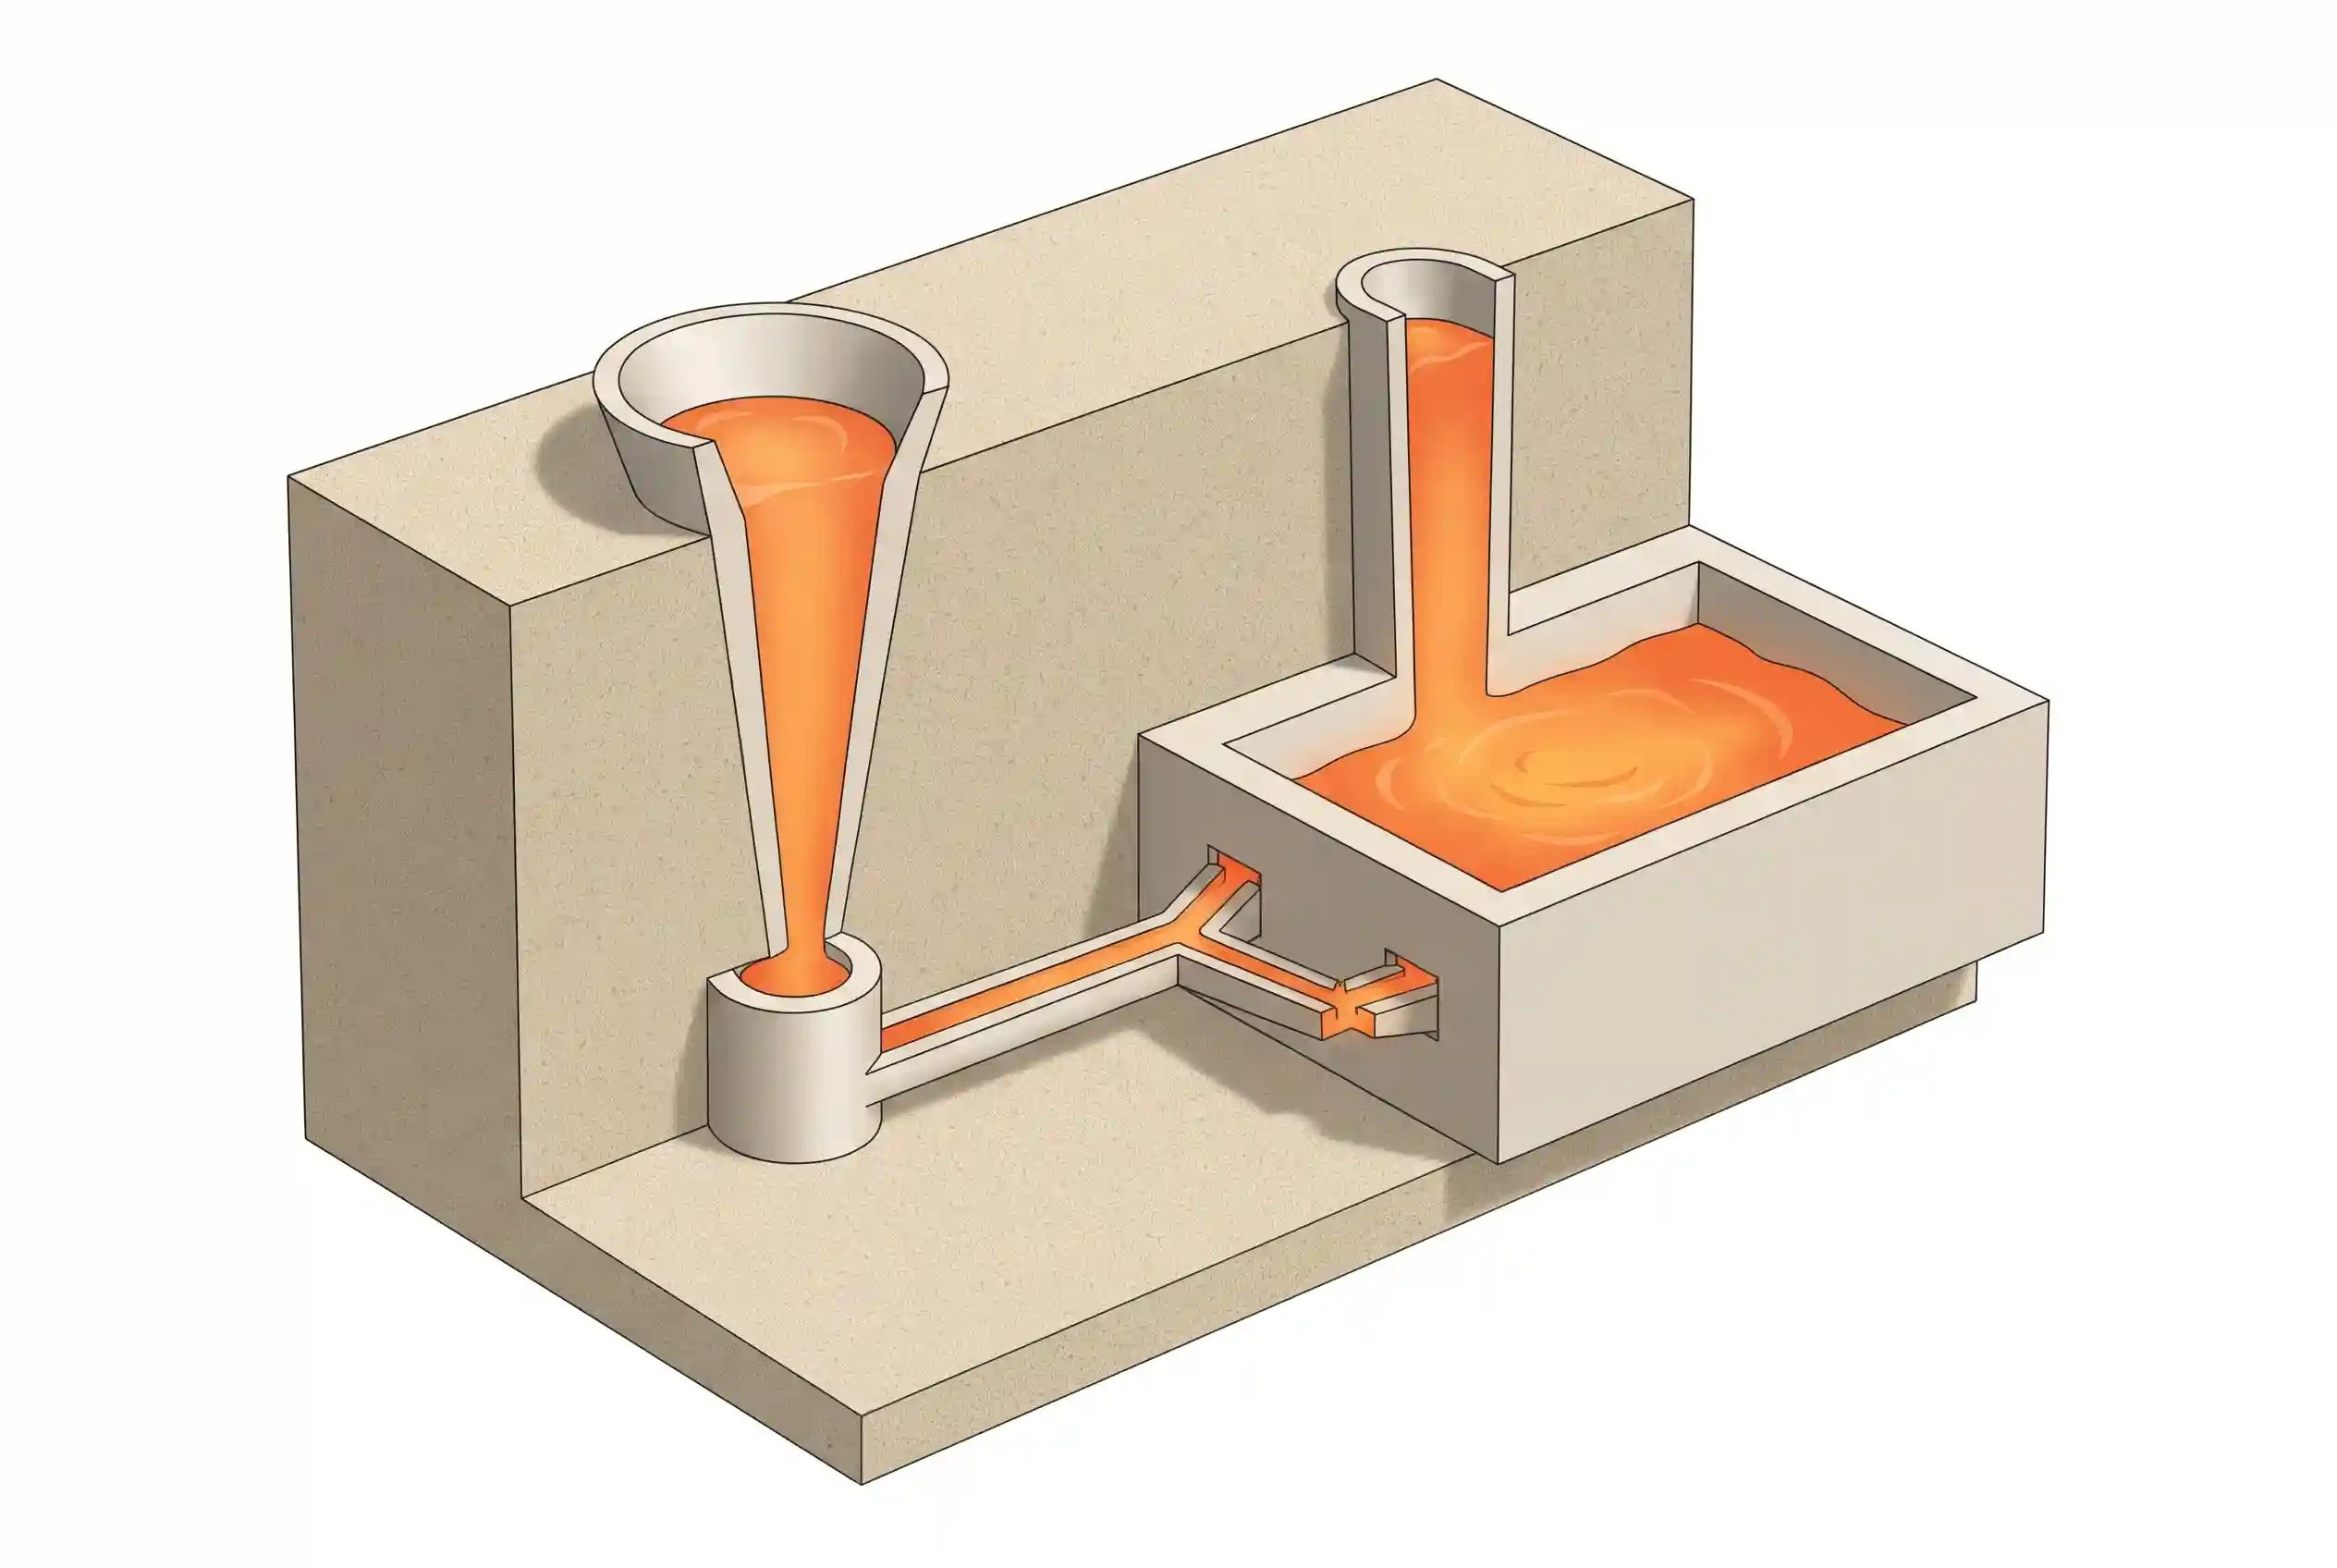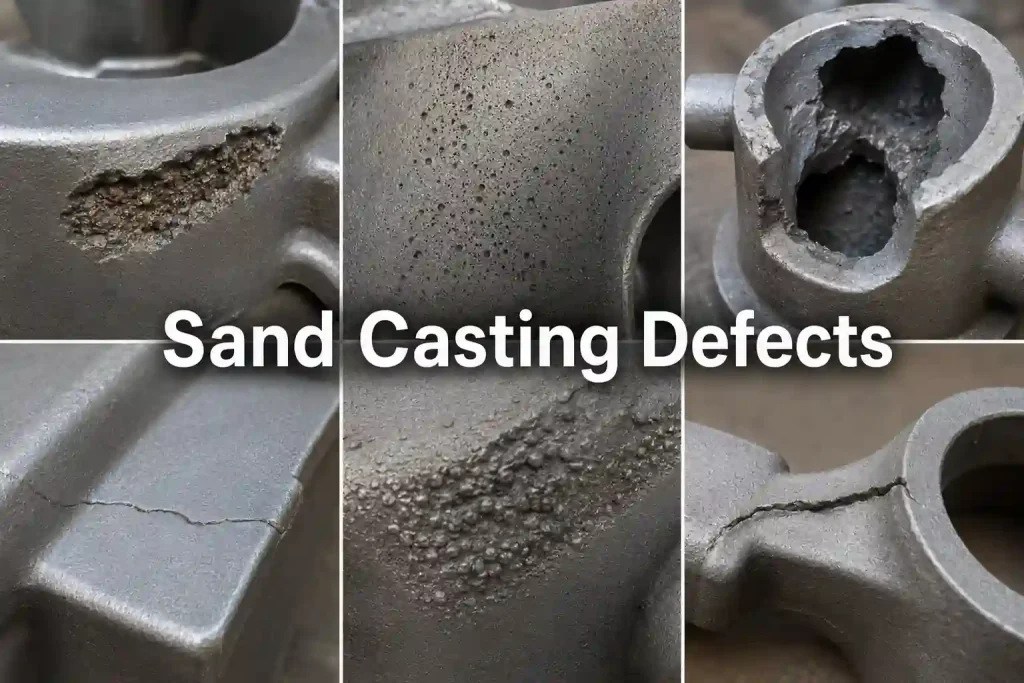
砂型鋳造は、ポンプハウジング、バルブボディ、機械ベース、ブラケット、カバー、フランジ、および複雑な部品を少量から中量で生産するのに最適な、柔軟性の高い製造プロセスです。幅広い鉄系および非鉄系合金に対応しており、大型で複雑な部品に対してコスト効率に優れたソリューションを提供します。
しかし、鋳造品質は、砂の特性、中子の安定性、鋳型の位置合わせ、ゲート設計、注湯方法、溶湯の清浄度、給湯、脱気、および冷却速度に大きく左右されます。欠陥を最小限に抑え、鋳造歩留まりを向上させ、機能的な完全性を確保するためには、これらの要因に対処することが不可欠です。
砂の混入
砂混入は、鋳型壁から砂粒や破片が剥がれ落ち、鋳物内部に閉じ込められた際に発生します。
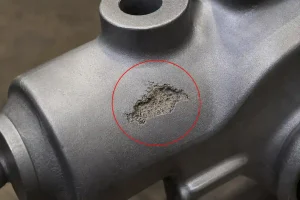
原因
-
型強度の不足、または砂の締固め不良
-
金型キャビティ内に残った緩い砂
-
金属の鋳込み時の鋳型壁の侵食
-
注ぎ込み速度が速すぎる
-
金型キャビティへの機械的損傷
予防
-
砂の強度と締固めの一貫性を向上させる
-
型を閉じる前に、型腔を徹底的に清掃してください
-
ゲート設計を最適化し、金属の乱流と流速を低減する
-
損傷した金型の部分を修理する
-
適切な金型コーティングを施す
金属への浸透、焼き付き、および粗面
これらの欠陥は、溶融金属が砂型内の細孔に浸透したり、表面と反応したりすることで発生し、その結果、溶着して粗く、洗浄が困難な鋳造表面が生じます。
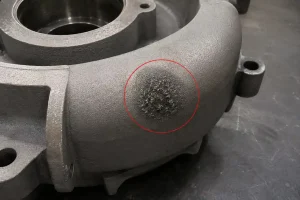
原因
-
粗砂の粒径
-
砂の耐火性が低い
-
金型のコーティングが不十分、またはムラがある
-
過度な鋳込み温度
-
高い金属静圧
予防
-
適切な砂の粒径を選択してください
-
適切な高耐火性の鋳型コーティングを施す
-
注ぐ前に、コーティングが完全に乾いていることを確認してください
-
注ぎ込み温度を工程の許容範囲内に制御する
-
局所的な金属応力を低減するためのゲーティング設計
金型の位置ずれと不整合
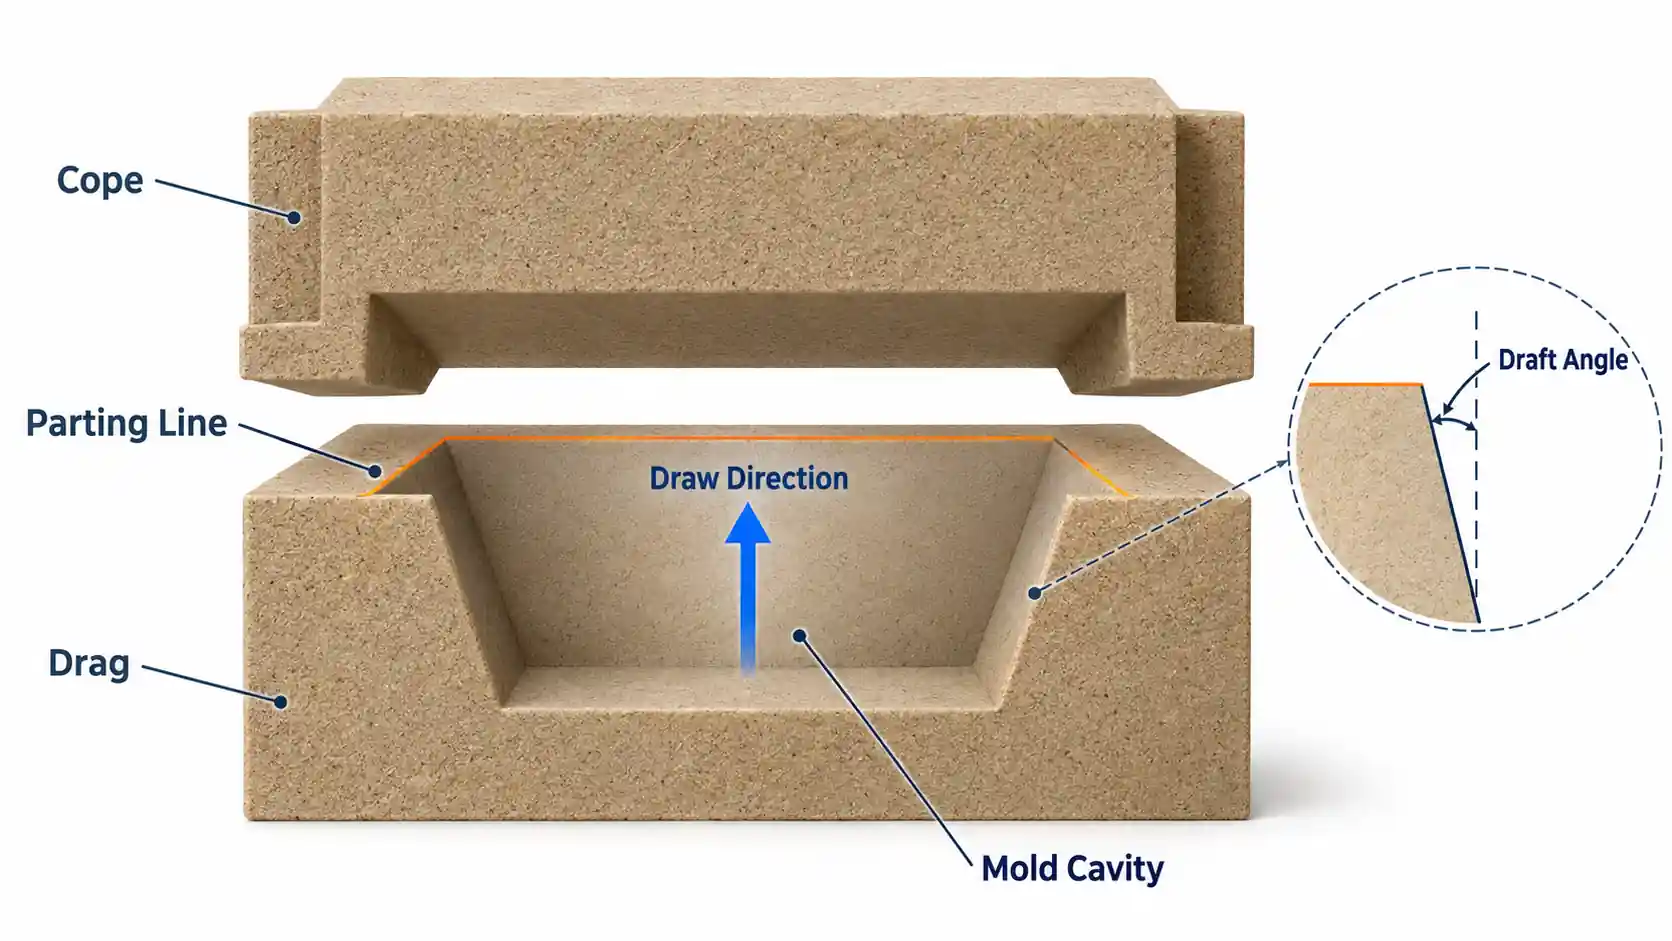
金型の「コープ」と「ドラッグ」部分が正確に位置合わせされていない場合、金型のずれが発生し、その結果、段差が生じたり、分割線がずれたりします。
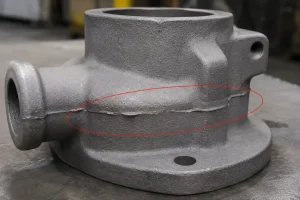
原因
-
組み立て時の金型の位置合わせの不正確さ
-
摩耗した位置決めピンまたはフラスコガイド
-
金型の取り扱い中の動き
-
打設準備中の過度な振動
予防
-
位置決めピンおよびフラスコロックを定期的に点検・整備してください
-
金型の組立手順を改善する
-
金型の保管には、安定しており、振動が抑えられた場所を使用してください
-
型がずれないよう、慎重に取り扱ってください
コアシフト
コアシフトとは、浮力や機械的な不安定性により内部コアが所定の位置からずれることで、内部形状が不正確になり、肉厚にばらつきが生じる現象を指します。
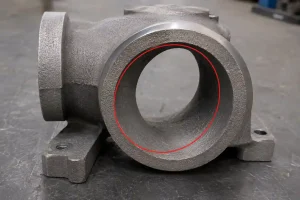
原因
-
不適切なコアプリントのデザイン
-
コアサポートが弱い、またはチャプレットが不十分
-
金属の圧力下におけるコアの動き
-
金型閉合時の不適切な取り扱い
予防
-
安定性を高めるための堅牢なコアプリントを設計する
-
適切な支えを用いて、コアをしっかりと固定してください
-
バインダーの制御を通じて体幹の筋力を高める
-
金型を閉じる前に、コアの位置を確認してください
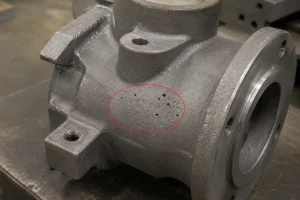
ガスポロシティ
ガス孔隙率 金型材料を通って逃げられないガスが閉じ込められることで、内部または表面の空洞として現れる。
原因
-
砂型内の過剰な水分
-
砂の透水性の不足
-
バインダーやコアからのガス放出
-
金型キャビティの通気不足
-
乱流による注ぎ込みで空気が混入する
予防
-
砂の含水率を管理・監視する
-
砂の透水性を向上させる
-
コアが適切に焼成または硬化されていることを確認してください
-
効果的かつ適切な換気システムを設計する
-
安定した層流の注ぎ流を維持する
収縮による欠陥
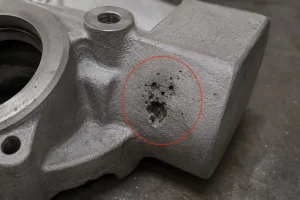
収縮欠陥とは、金属が凝固する際に収縮することで生じる空隙のことで、通常、肉厚の箇所や、十分な溶入が得られていないホットスポットに発生します。
原因
-
ライザーの設計または配置の不備
-
方向性凝固不良
-
孤立した厚肉部や局所的な高温箇所
-
メタルヘッドの圧力が不足している
予防
-
ライザーのサイズ、位置、および供給経路を最適化する
-
ライザー方向への方向性凝固を促進する
-
肉厚部分の冷却管理にはチリングを活用する
-
設計段階で、孤立した厚肉部を最小限に抑える
コールド・シャットとミスラン
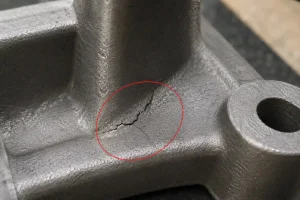
コールドシャットやミスランは、溶融金属の流動性が失われ、金型キャビティが完全に充填される前に流れが止まったときに発生します。
原因
-
低い注湯温度
-
金属の流動性が不十分
-
過度に薄い肉厚部分
-
長く、流れが制限される金属の流路
-
ゲートの閉塞や換気不足
予防
-
適切な流動性を確保できるよう、注ぎ込み温度を調整してください
-
ゲート配置を最適化し、流路距離を短縮する
-
壁の厚さが極端に薄くなるような変化は避ける
-
金型の排気性能を向上させ、背圧を低減する
-
必要に応じて溶融金属の量を増やしてください
熱い涙とひび割れ
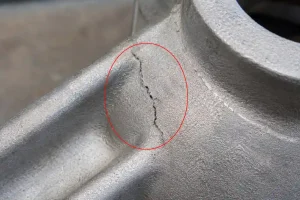
ホットテアとは、金属が剛性のある鋳型によって収縮が妨げられた際に、凝固過程で生じる不規則な亀裂のことである。
原因
-
砂型による過度な機械的拘束
-
設計上の鋭角なコーナーや急激な断面変化
-
金型の折りたたみ性が低い
-
冷却速度のばらつき
予防
-
応力集中を軽減するために、角に十分な半径を設ける
-
有機添加剤を用いて金型の折りたたみ性を向上させる
-
肉厚の急激な変化を最小限に抑える
-
温度低下が均一になるよう、冷却方法を調整する
スラグおよび酸化物介在物
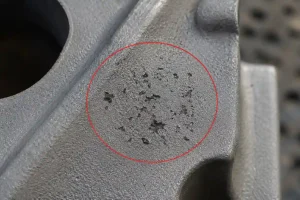
これらの介在物は、鋳物内に閉じ込められた非金属不純物であり、多くの場合、溶湯管理の不備に起因するものである。
原因
-
溶融金属の除去(スキミング)が不十分
-
金型への乱流を伴う注湯
-
ゲートシステムのスラグトラップの設計が不適切である
-
汚れたお玉や注ぎ道具
予防
-
注ぐ前に、溶かし汁の表面の泡をしっかりとすくい取ってください
-
ゲーティングシステムのフィルターを活用する
-
お玉や調理器具が清潔で、あらかじめ温めておくようにしてください
-
スラグを捕捉し、乱流を低減するようにランナーを設計する
寸法の不正確さ
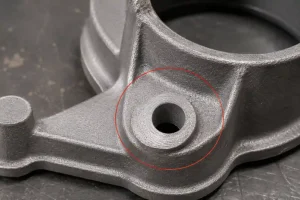
寸法不正確とは、規定の公差から逸脱した鋳造品を指し、これには歪んだ部品や位置がずれた形状などが含まれます。
原因
-
パターン収縮の余裕が不適切
-
打設中の型枠の膨張または変形
-
砂の締固めが不均一
-
熱処理による歪み
-
加工余量の不適切な計画
予防
-
パターンの寸法と収縮率を確認する
-
砂の締固めレベルを一定に保つ
-
加工代を明確に定義する
-
安定した検査基準点を使用する
-
設計段階で、熱処理による歪みの発生の可能性を評価する
結論
砂型鋳造における欠陥は、通常、砂の特性、鋳型の完全性、熱管理、および溶湯の品質が複雑に相互作用することによって生じます。綿密な工程管理と設計の最適化を通じてこれらの変数に対処することで、製造業者は手直し作業や不良率、および後工程の機械加工におけるリスクを大幅に低減し、高品質な部品の供給を確保することができます。
ミンヘ社との提携による信頼性の高い砂型鋳造
一貫して高品質を実現する 砂型鋳物 これには、単なる標準的なプロセス以上のもの――深い技術的専門知識と厳格な品質管理――が求められます。複雑な設計上の課題に取り組んでいる場合や、生産歩留まりの最適化を目指している場合、Minheチームは、初期の設計レビューから最終納品に至るまで、お客様のプロジェクトを全面的にサポートいたします。
ミンヘの技術力が、どのようにリスクの低減やお客様の精度要件の達成に役立つかについて、ご説明させていただきます。