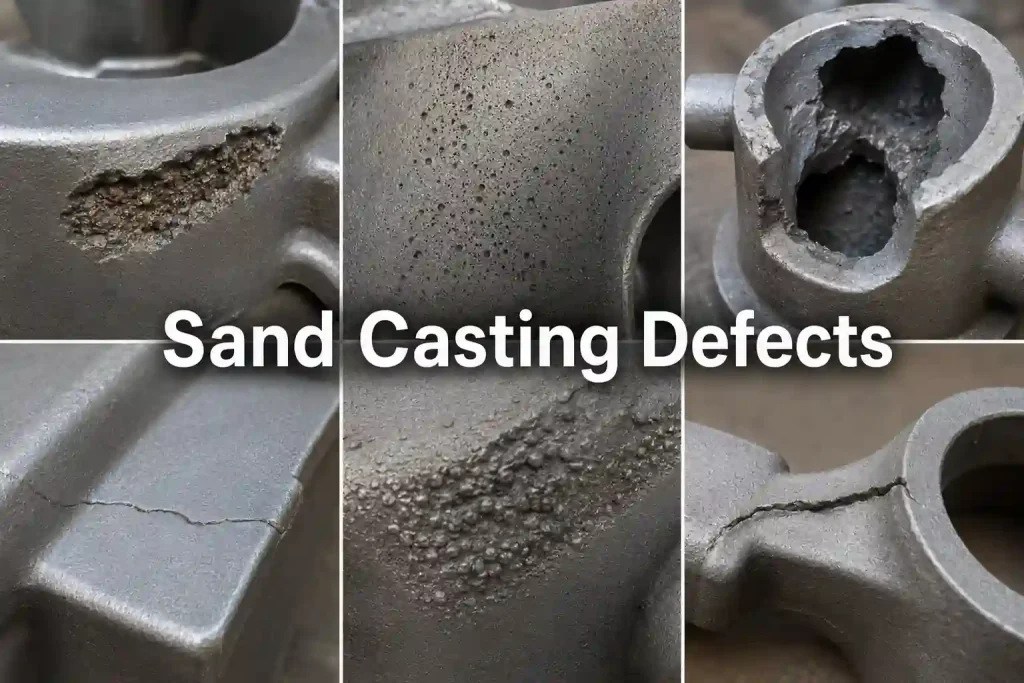
Литье в песчаные формы — это гибкий производственный процесс, идеально подходящий для изготовления корпусов насосов, корпусов клапанов, оснований станков, кронштейнов, крышек, фланцев и сложных деталей в малых и средних сериях. Этот процесс позволяет работать с широким спектром черных и цветных сплавов, обеспечивая экономически эффективные решения для изготовления крупных и сложных деталей.
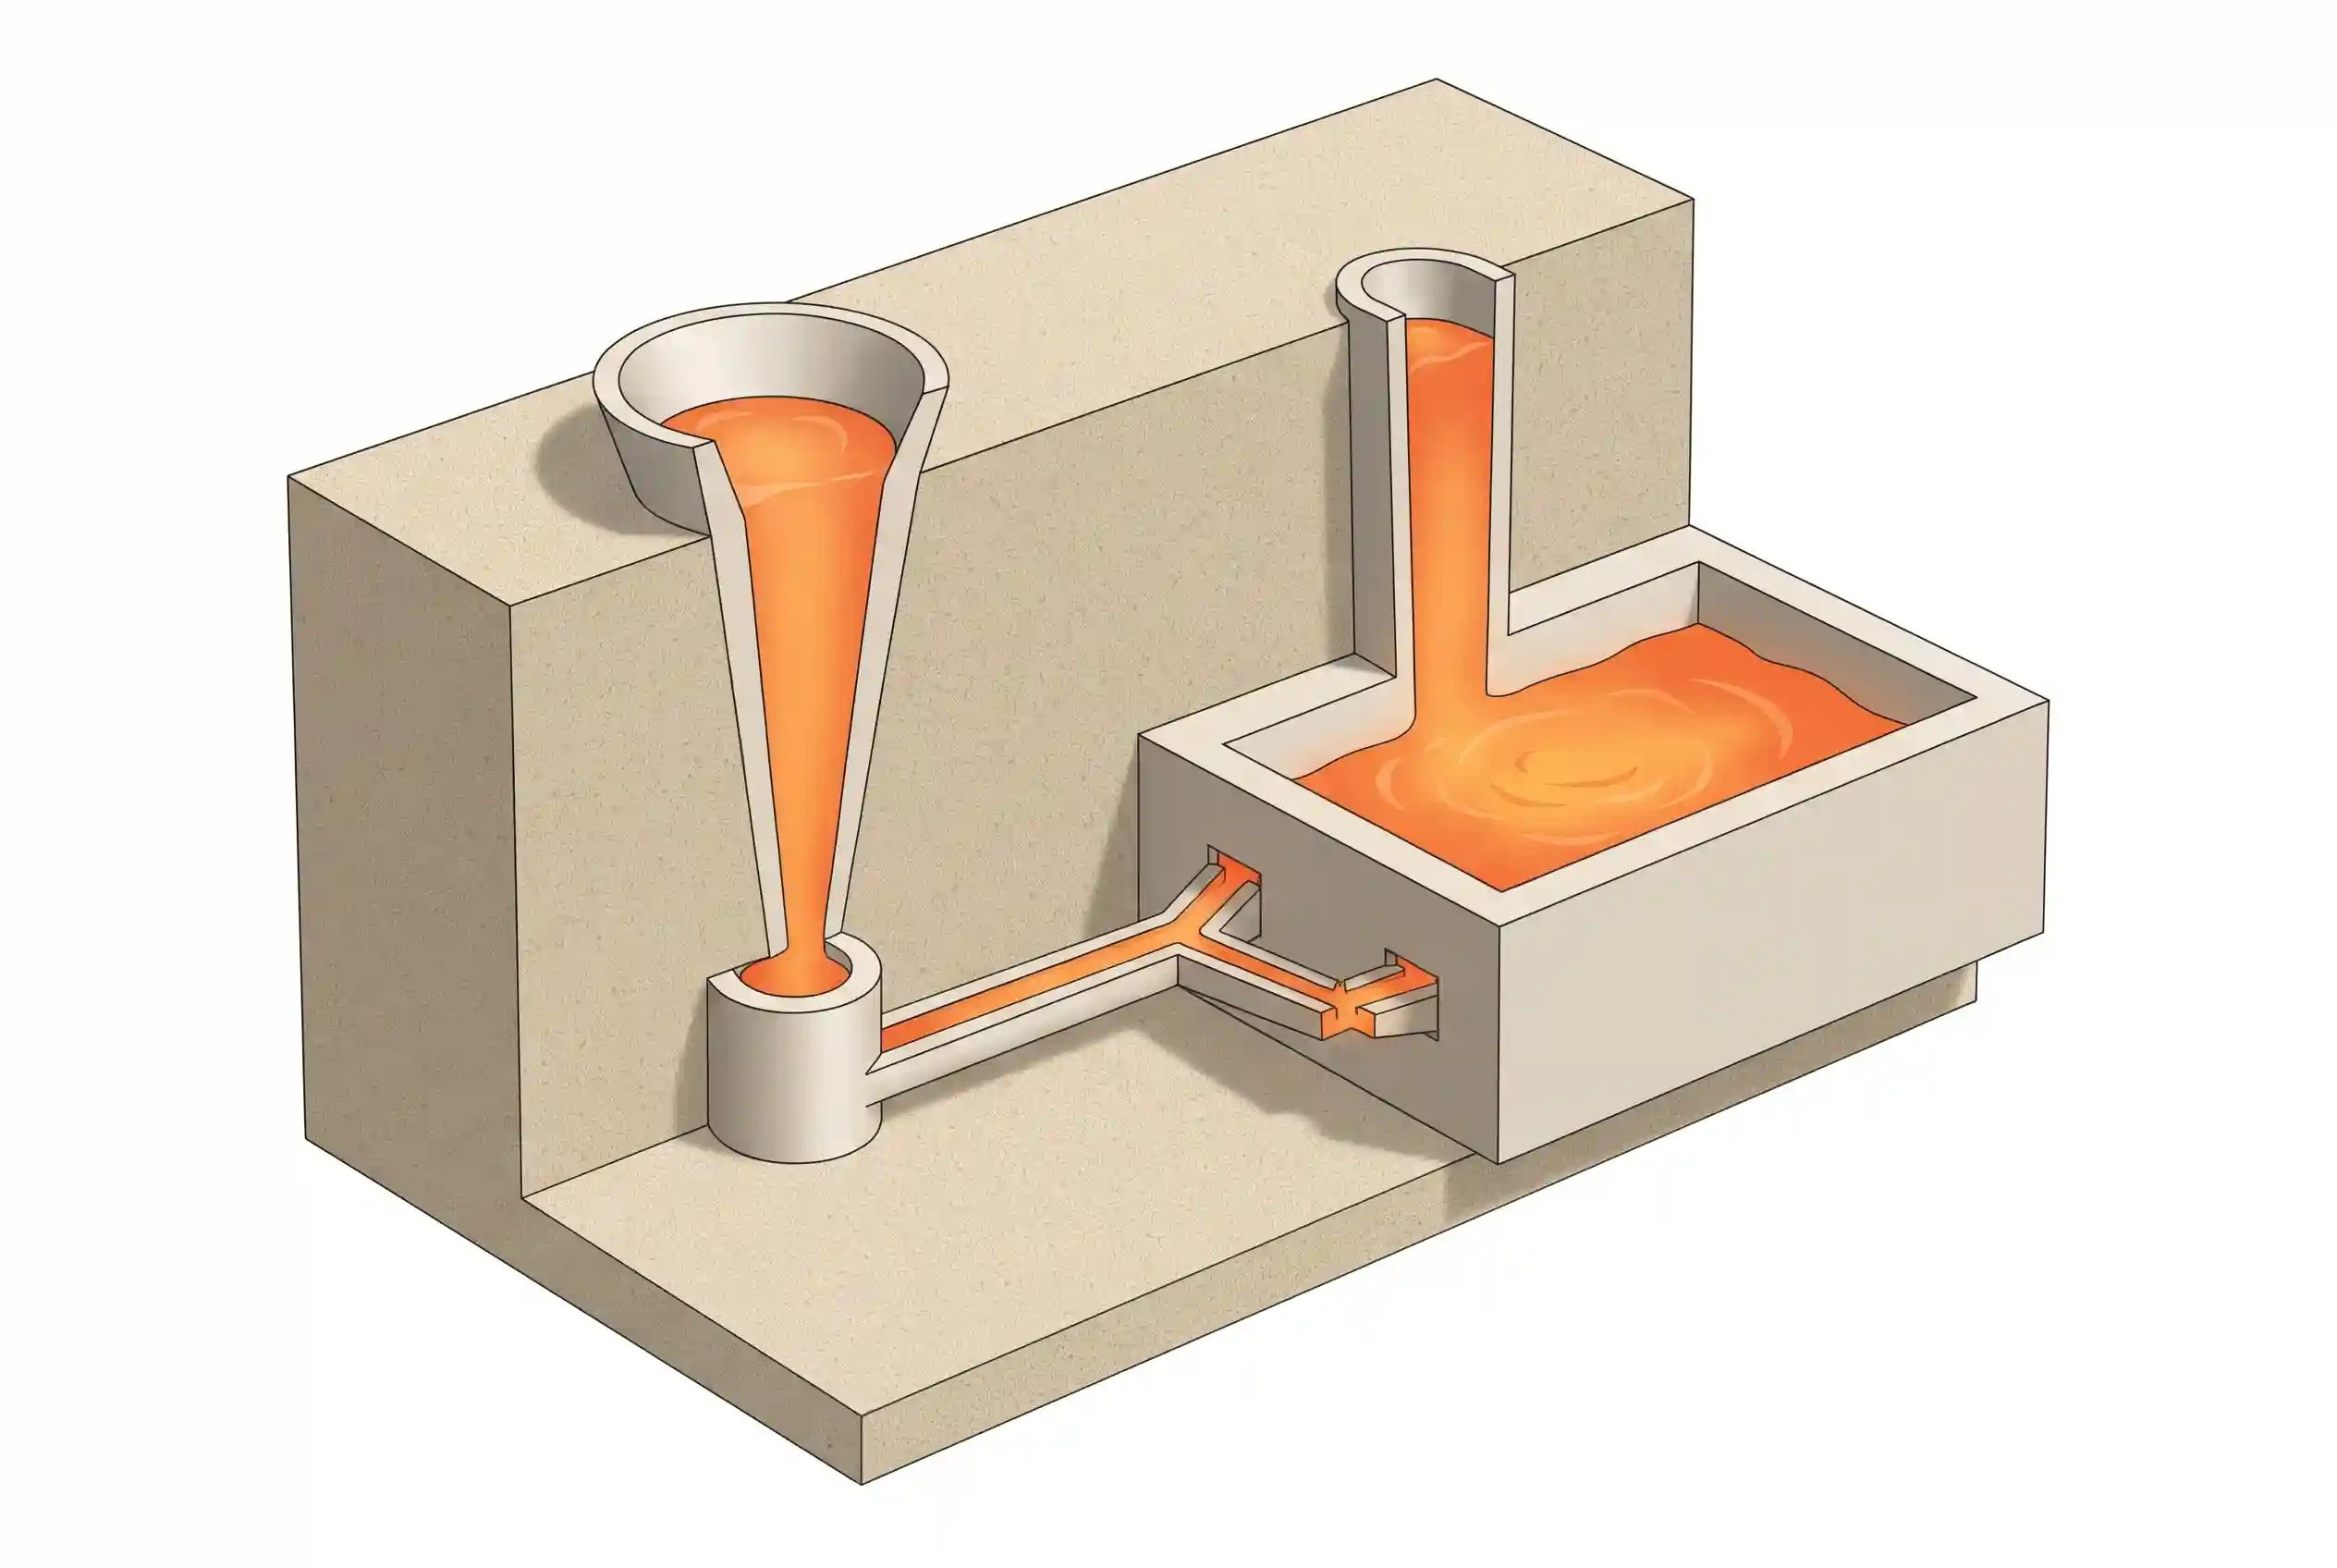
Однако на качество литья в значительной степени влияют свойства песка, устойчивость сердечника, выравнивание формы, конструкция литниковой системы, методы заливки, чистота расплава, подача расплава, вентиляция и скорость охлаждения. Учет этих факторов имеет решающее значение для минимизации дефектов, повышения выхода готовой продукции и обеспечения функциональной целостности.
Песчаные включения
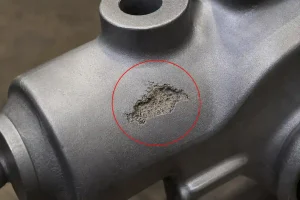
Песчаные включения возникают, когда песчинки или частицы от стенок формы отрываются и попадают внутрь отливки.
Причины
-
Недостаточная прочность формы или плохое уплотнение песка
-
Сыпучий песок, оставшийся в полости формы
-
Эрозия стенок формы при заливке металла
-
Чрезмерная скорость заливки
-
Механическое повреждение полости пресс-формы
Профилактика
-
Повышение прочности песка и стабильности уплотнения
-
Перед закрытием тщательно очистите полость формы
-
Оптимизировать конструкцию литниковых каналов для снижения турбулентности и скорости металла
-
Ремонт поврежденных участков формы
-
Нанесите подходящее покрытие на форму
Проникновение металла, пригарание и шероховатая поверхность
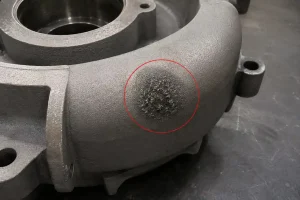
Эти дефекты возникают, когда расплавленный металл проникает в поры песчаной формы или вступает в реакцию с её поверхностью, в результате чего поверхность отливки становится слипшейся, шероховатой и трудно поддающейся очистке.
Причины
-
Размер зерен крупного песка
-
Низкая огнеупорность песка
-
Недостаточное или неравномерное покрытие формы
-
Слишком высокая температура разлива
-
Высокое металлостатическое давление
Профилактика
-
Выберите песок с подходящим размером зерен
-
Нанесите подходящее покрытие для формы с высокой огнеупорностью
-
Перед заливкой убедитесь, что покрытие полностью высохло
-
Удерживать температуру разлива в пределах технологических норм
-
Проектировать систему литниковых каналов с целью снижения локального давления металла
Сдвиг и несовпадение форм
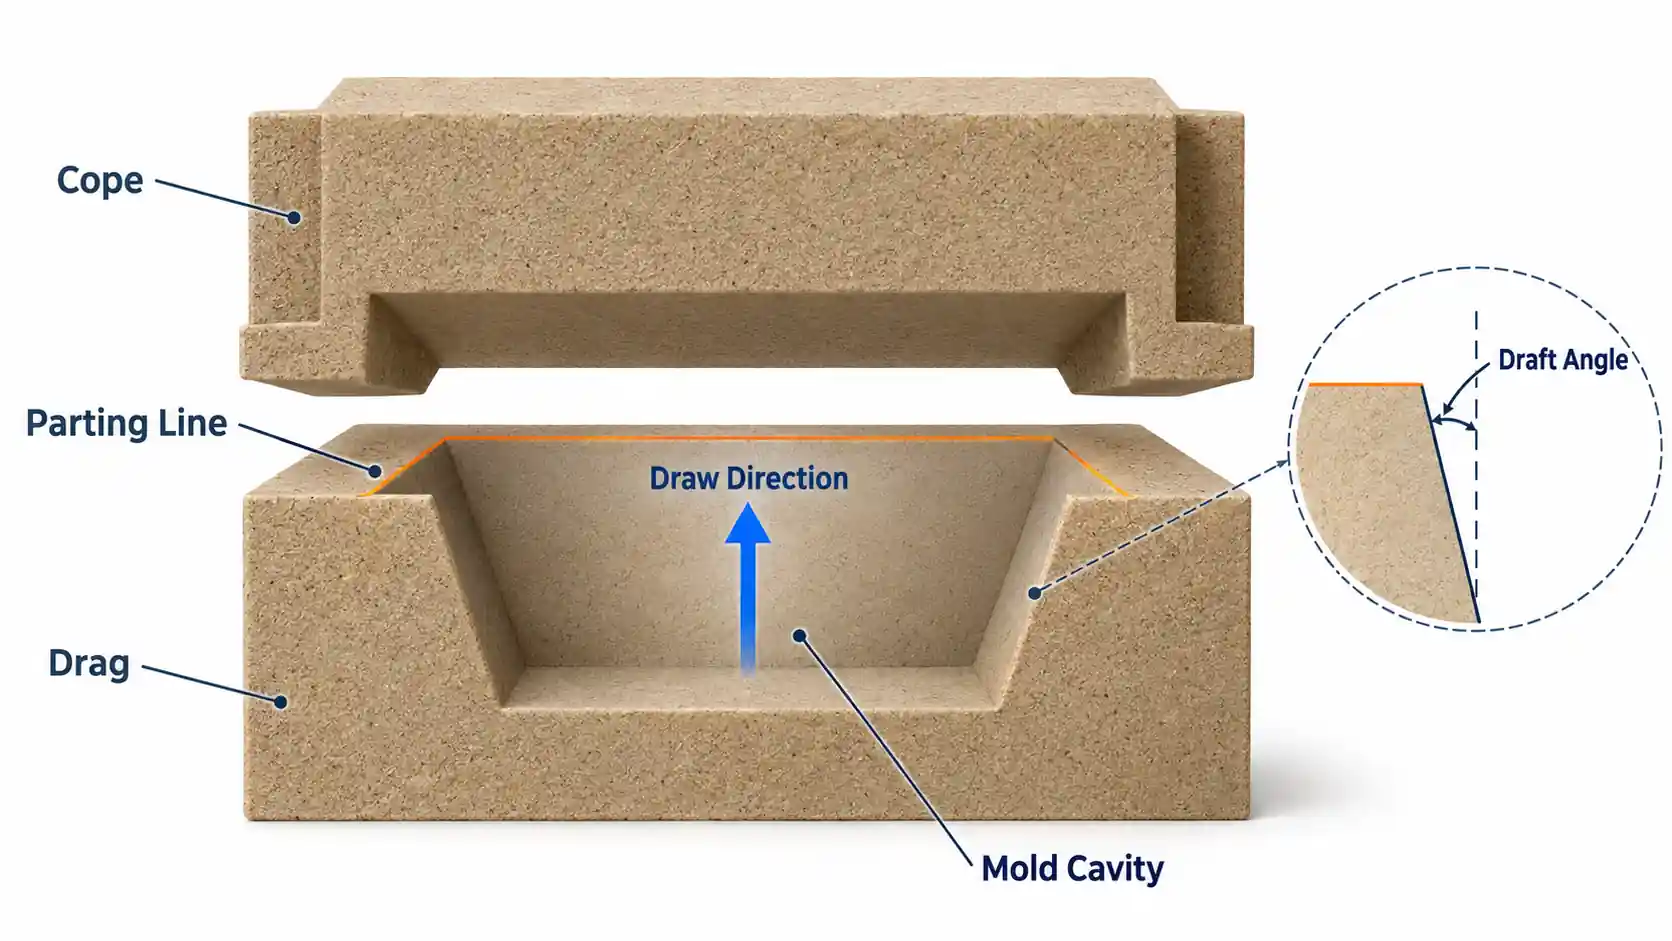
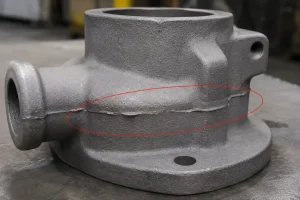
Смещение формы возникает, когда верхняя и нижняя части формы не совпадают точно, что приводит к появлению ступенчатой или смещенной линии разъема.
Причины
-
Неточное выравнивание пресс-формы при сборке
-
Изношенные установочные штифты или направляющие конуса
-
Движения при работе с формами
-
Чрезмерная вибрация во время подготовки к заливке
Профилактика
-
Регулярно проверяйте и обслуживайте установочные штифты и фиксаторы коробки
-
Усовершенствовать процедуры сборки пресс-форм
-
Для хранения форм следует использовать устойчивые, защищенные от вибрации места
-
Обращайтесь с формами осторожно, чтобы предотвратить их смещение
Сдвиг ядра
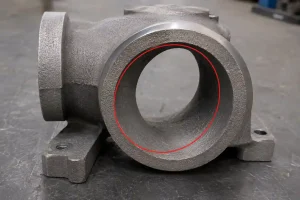
Смещение сердечника происходит, когда внутренний сердечник смещается со своего заданного положения под действием плавучести или механической нестабильности, что приводит к нарушению внутренней геометрии и неравномерной толщине стенок.
Причины
-
Несовершенный дизайн основного рисунка
-
Слабая опора ядра или недостаточное количество чаплет
-
Движение сердечника под давлением металла
-
Неправильное обращение при закрытии пресс-формы
Профилактика
-
Разработайте прочные отпечатки сердечника для обеспечения большей устойчивости
-
Надежно закрепите ядра с помощью соответствующих опор
-
Укрепите мышцы туловища с помощью упражнений на удержание
-
Перед закрытием пресс-формы проверьте положение заготовки
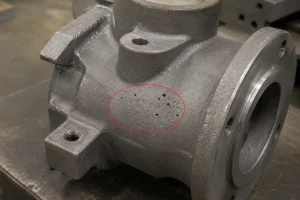
Газовая пористость
Газовая пористость проявляется в виде внутренних или поверхностных пустот, возникающих из-за скопления газов, которые не могут выйти через материал формы.
Причины
-
Чрезмерная влажность в песчаной форме
-
Недостаточная проницаемость песка
-
Выделение газа из вяжущих или сердечников
-
Недостаточная вентиляция полости формы
-
Турбулентная заливка, приводящая к попаданию воздуха в смесь
Профилактика
-
Контроль и мониторинг влажности песка
-
Повысить проницаемость песка
-
Убедитесь, что сердечники должным образом пропечены или отверждены
-
Проектировать эффективные и адекватные системы вентиляции
-
Обеспечьте равномерную ламинарную струю при заливке
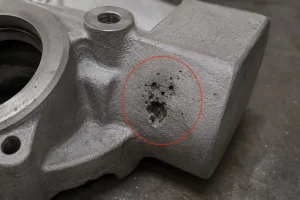
Дефекты усадки
Дефекты усадки — это пустоты, образующиеся в результате усадки металла в процессе затвердевания; как правило, они возникают в толстых участках или в «горячих точках», где не обеспечивается достаточная подача металла.
Причины
-
Неправильное проектирование или размещение стояков
-
Неравномерное направленое затвердевание
-
Изолированные участки с повышенной нагрузкой или локальные зоны повышенной температуры
-
Недостаточное давление в металлической головке
Профилактика
-
Оптимизировать размеры, расположение и траекторию подачи подъемника
-
Стимулировать направленное затвердевание в сторону литникового канала
-
Используйте охлаждающие элементы для регулирования охлаждения в толстых участках
-
На этапе проектирования следует свести к минимуму количество отдельных массивных участков
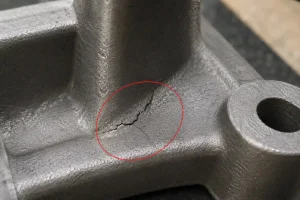
«Холодное замыкание» и «ошибочный ход»
Холодные заусенцы и дефекты литья возникают, когда расплавленный металл теряет текучесть и перестает течь до того, как полость формы будет полностью заполнена.
Причины
-
Низкая температура разлива
-
Недостаточная текучесть металла
-
Чрезмерно тонкие участки стенок
-
Длинные, ограничивающие металлические каналы потока
-
Заблокированные заслонки или недостаточная вентиляция
Профилактика
-
Отрегулируйте температуру заливки, чтобы обеспечить достаточную текучесть
-
Оптимизировать схему литниковых каналов для сокращения расстояния потока
-
Следует избегать переходов со слишком тонкими стенками
-
Улучшить вентиляцию пресс-формы для снижения противодавления
-
При необходимости увеличьте объем расплавленного металла
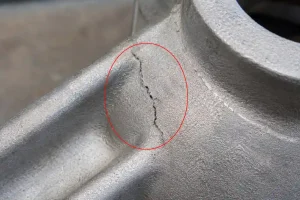
«Горячие слёзы и трещины»
«Горячие трещины» — это неравномерные трещины, возникающие в процессе затвердевания, когда металл не может сжиматься из-за ограничения, создаваемого жесткой формой.
Причины
-
Чрезмерное механическое сжатие со стороны песчаной формы
-
Острые углы или резкие переходы в конструкции
-
Плохая сжимаемость формы
-
Неравномерные скорости охлаждения
Профилактика
-
Сделайте углы с большим радиусом, чтобы уменьшить концентрацию напряжений
-
Повышение сжимаемости формы с помощью органических добавок
-
Свести к минимуму резкие изменения толщины стенки
-
Скорректируйте методы охлаждения, чтобы обеспечить равномерное понижение температуры
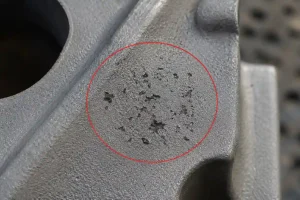
Включения шлака и оксидов
Эти включения представляют собой неметаллические примеси, попавшие в отливку, что зачастую является следствием ненадлежащего управления процессом плавки.
Причины
-
Недостаточная очистка расплавленного металла (сбор пены)
-
Турбулентная заливка в форму
-
Несовершенная конструкция шлакоуловителя в системе литниковой сети
-
Грязные ковши или разливочные приспособления
Профилактика
-
Перед разливанием тщательно снимите пену с расплава
-
Используйте фильтры в системе управления затворами
-
Убедитесь, что ковши и инструменты чистые и предварительно нагреты
-
Спроектируйте направляющие для улавливания шлака и снижения турбулентности
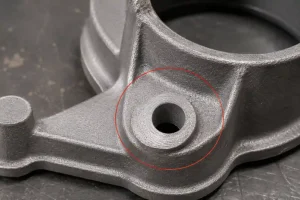
Неточность размеров
Под неточностью размеров понимаются отливки, отклоняющиеся от установленных допусков, в том числе детали с перекосом или смещением элементов.
Причины
-
Неправильно рассчитанный припуск на усадку изделия
-
Расширение или деформация формы во время заливки
-
Неравномерное уплотнение песка
-
Деформация в результате термической обработки
-
Неправильное планирование припусков на механическую обработку
Профилактика
-
Проверить размеры выкройки и коэффициенты усадки
-
Обеспечивать стабильный уровень уплотнения песка
-
Чётко определите припуски на обработку
-
Используйте стабильные контрольные базы
-
Оценить возможные деформации в результате термообработки на этапе проектирования
Заключение
Дефекты, возникающие при литье в песчаные формы, как правило, обусловлены сложным взаимодействием между свойствами песка, целостностью формы, управлением тепловым режимом и качеством расплава. Учитывая эти факторы посредством тщательного контроля технологического процесса и оптимизации конструкции, производители могут значительно сократить объем доработок, уровень брака и риски, связанные с последующей механической обработкой, обеспечив поставку высококачественных деталей.
Сотрудничество с компанией «Минхэ» для обеспечения надёжного литья в песчаные формы
Постоянное обеспечение высокого качества изделия, отлитые в песчаные формы требует не только стандартных процессов, но и глубоких инженерных знаний, а также тщательного управления качеством. Если вы сталкиваетесь со сложными задачами проектирования или стремитесь оптимизировать выход готовой продукции, команда Minhe готова оказать поддержку вашему проекту на всех этапах — от первоначального анализа проекта до окончательной поставки.
Давайте обсудим, как технические возможности компании Minhe могут помочь вам снизить риски и обеспечить соблюдение ваших требований к точности.