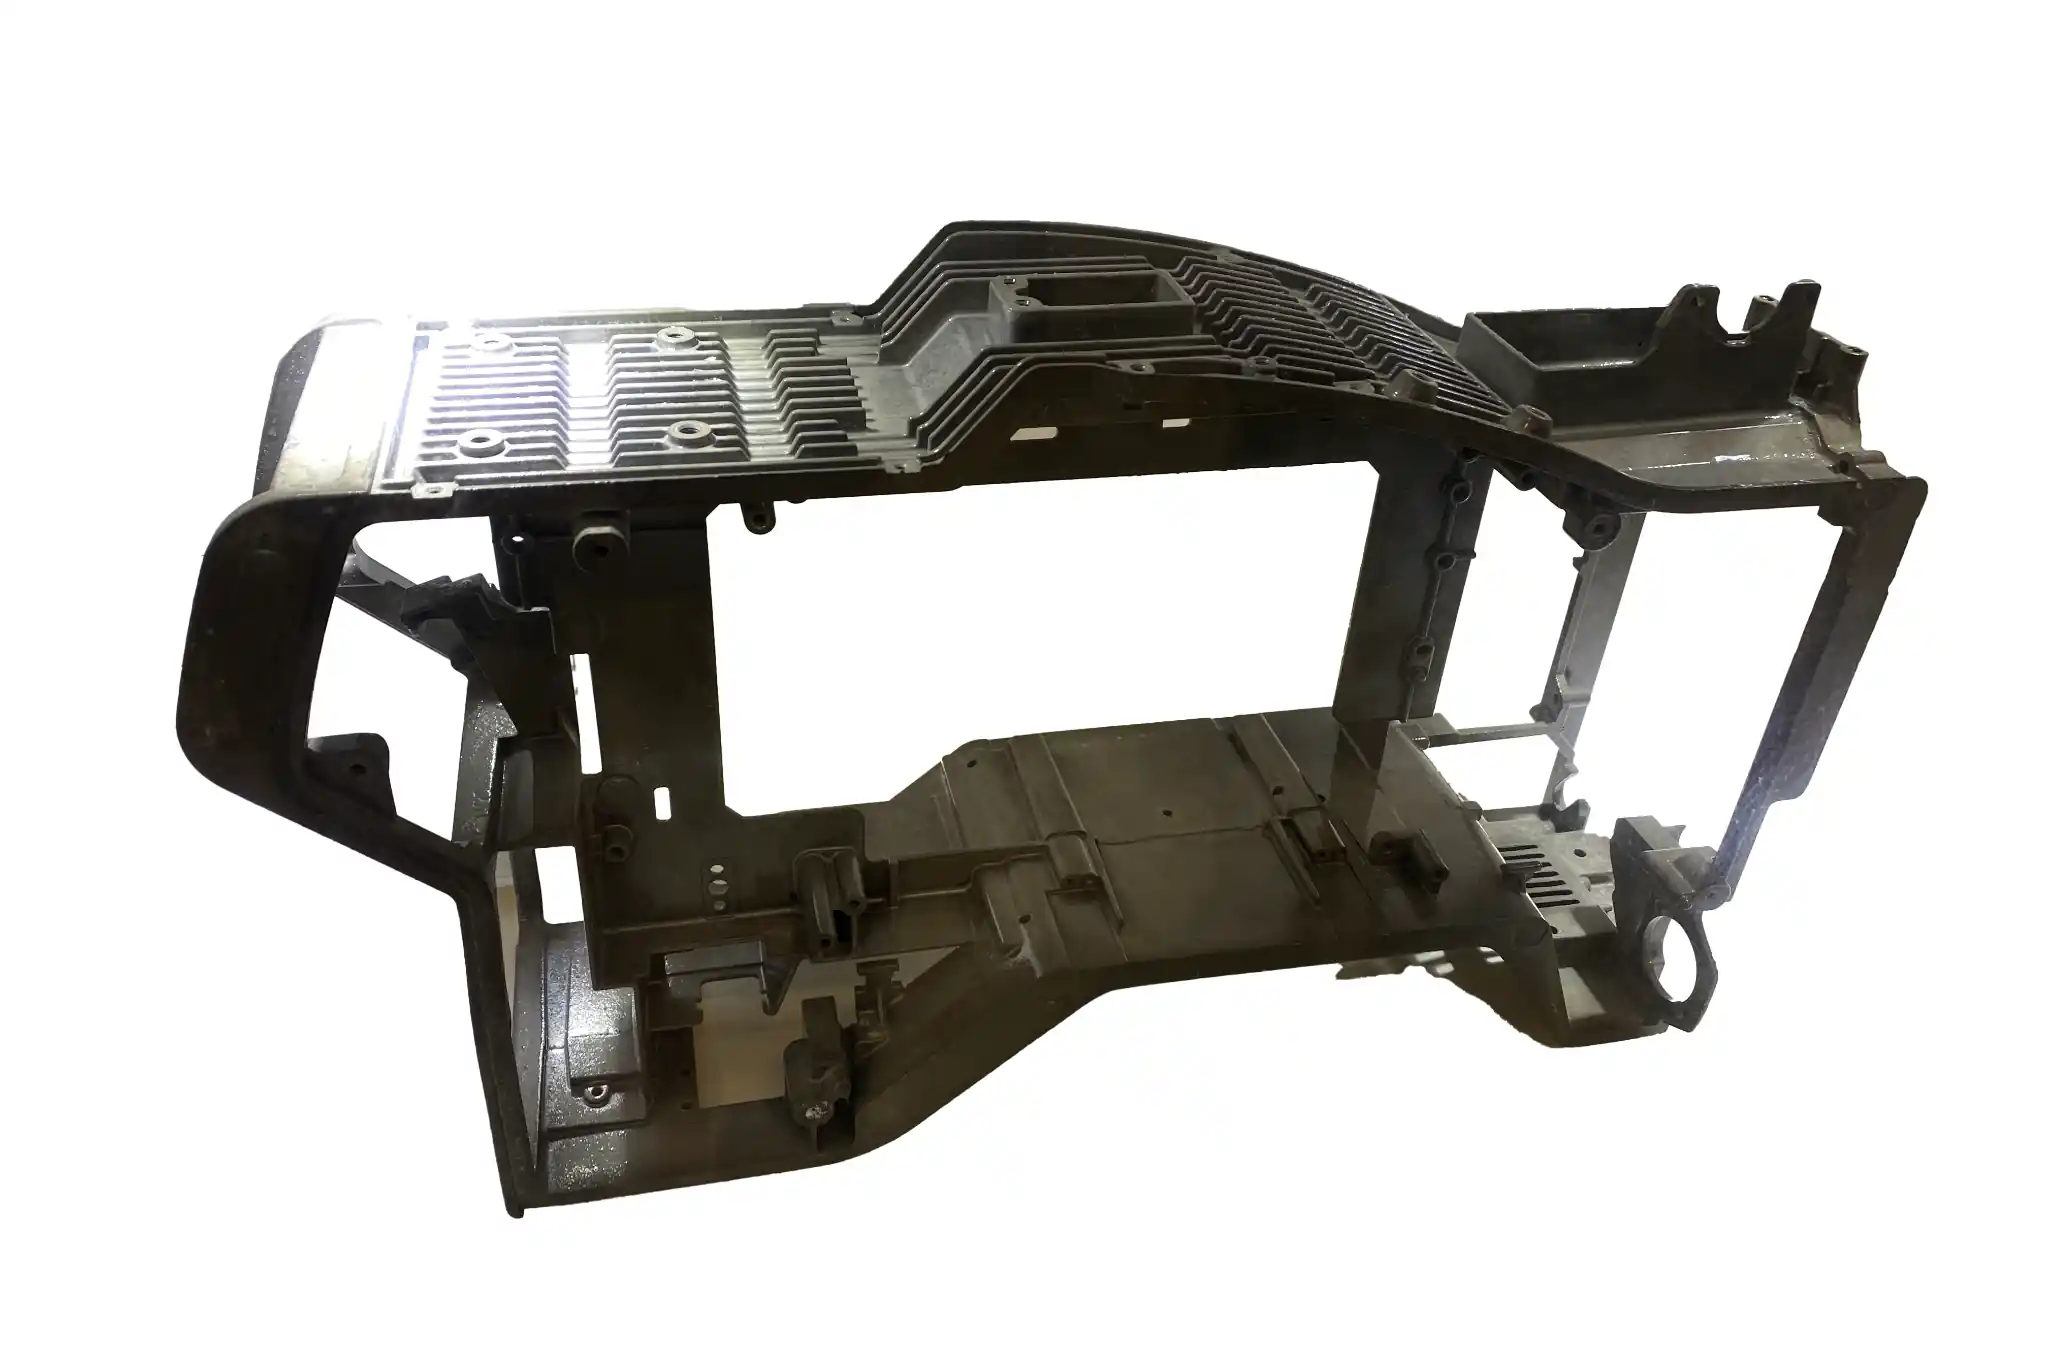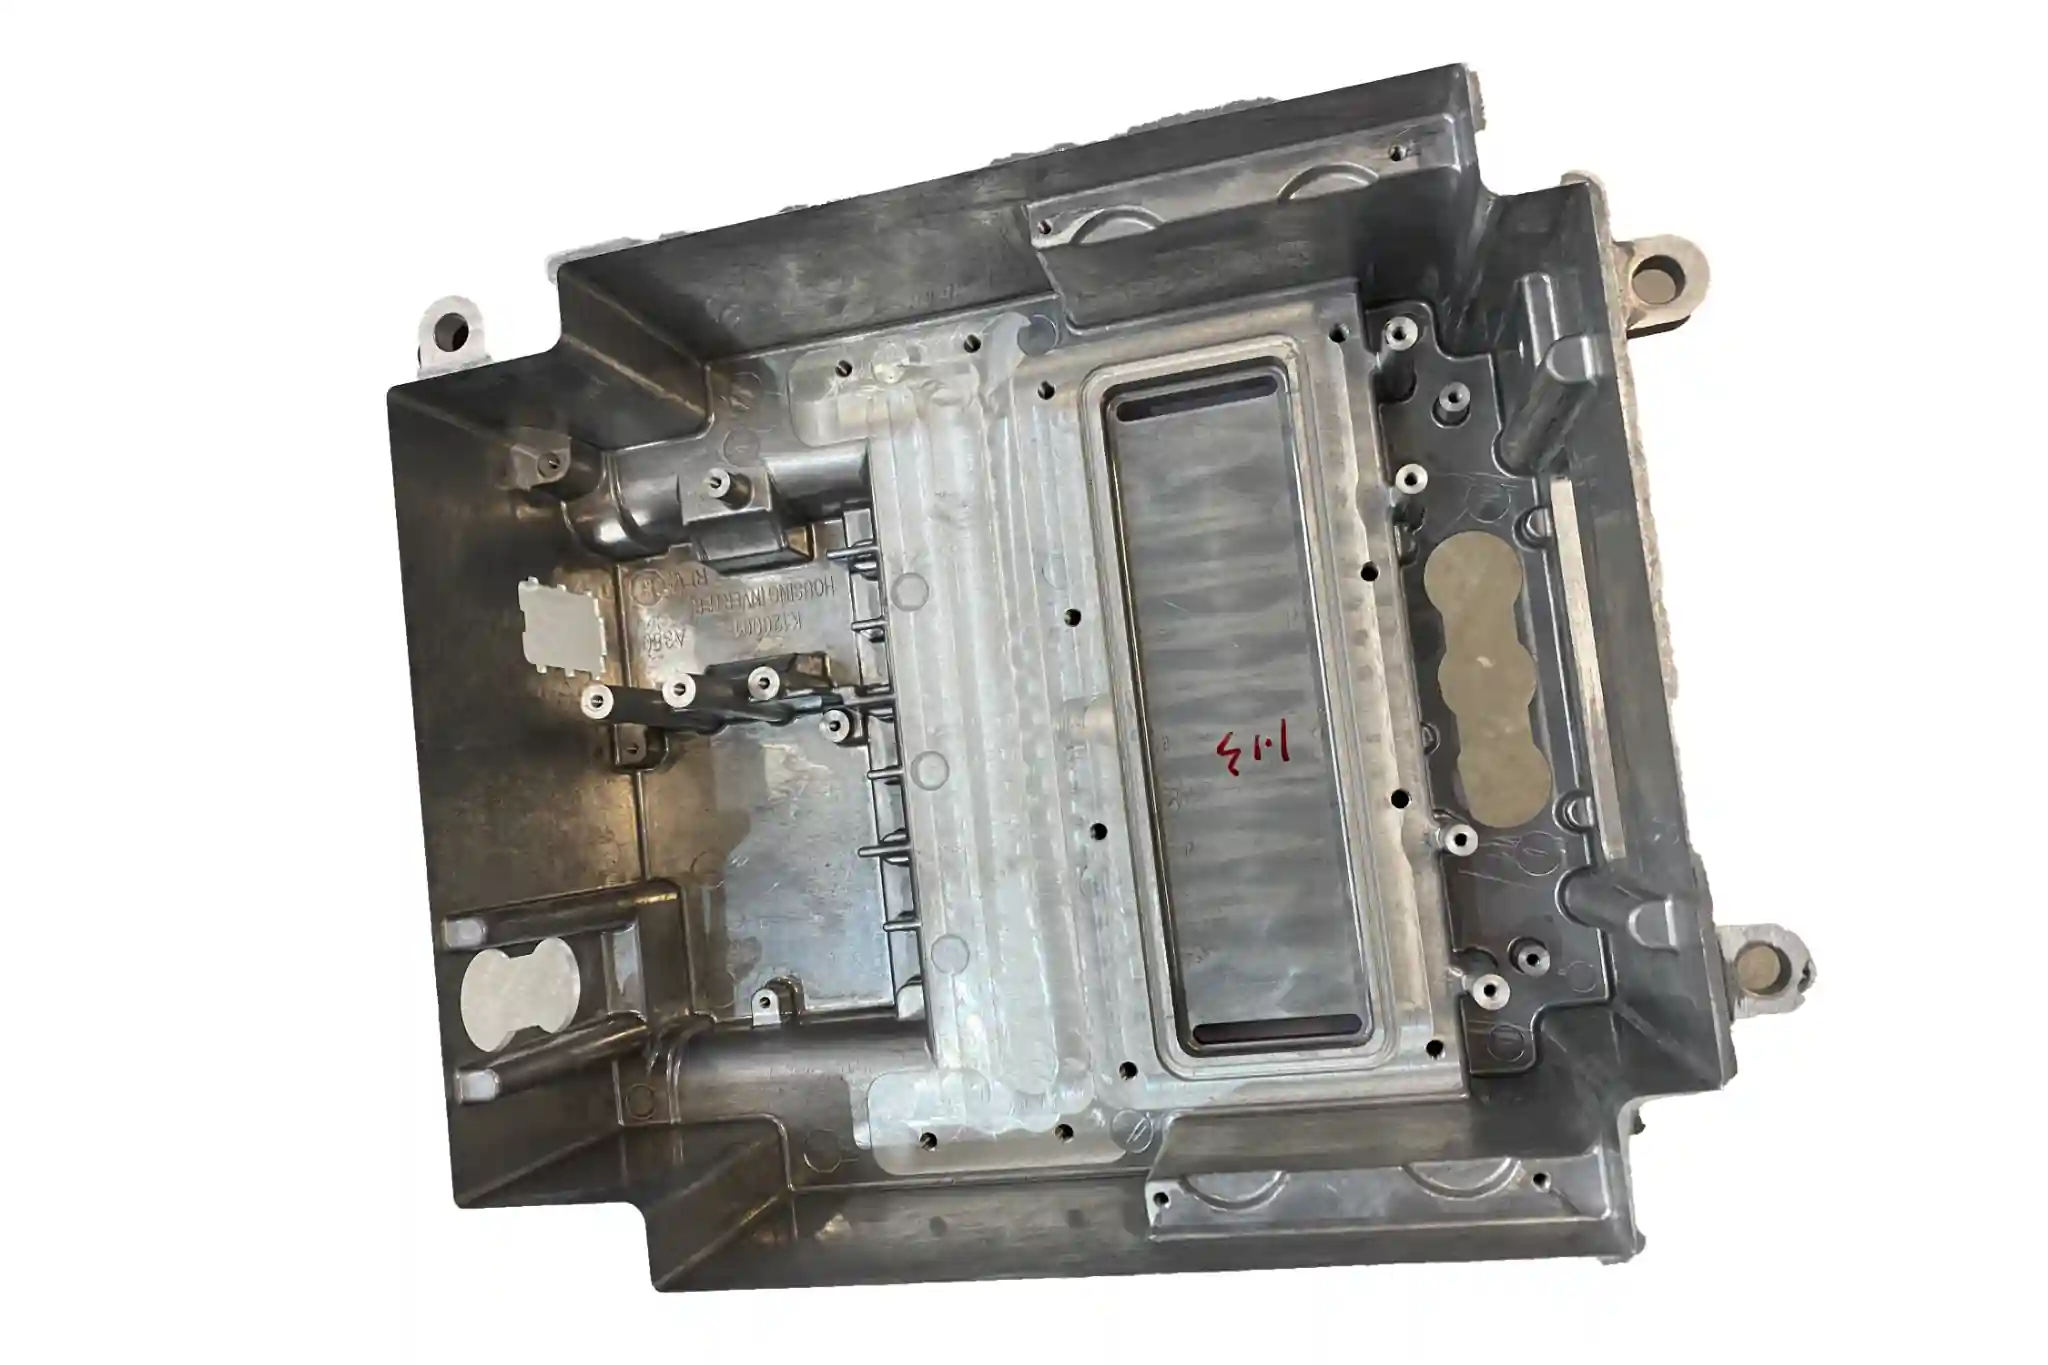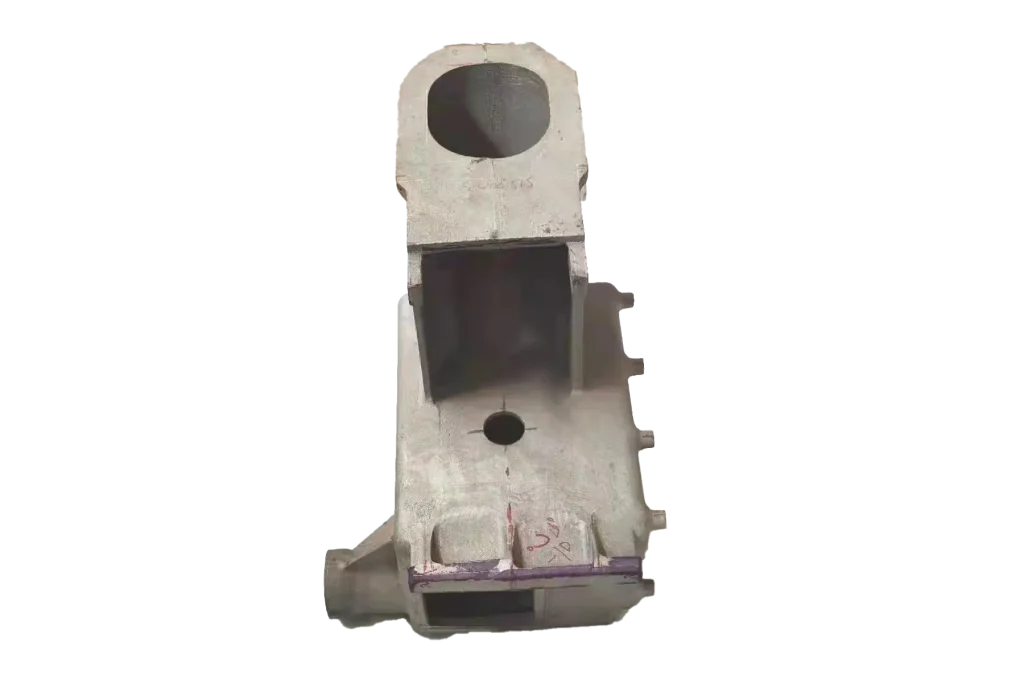
При переходе от литья деталей к механической обработке специально оставляют избыток материала, чтобы учесть отклонения в размерах в пределах допустимого диапазона заготовки и подготовиться к последующей механической обработке. Припуски на механическую обработку рассчитываются непосредственно на основе требований чертежа. Они определяют, можно ли успешно обработать заготовку до конечных размеров, и определяют, какой объем материала необходимо удалить.
В данной статье рассматривается, что такое припуски на механическую обработку, почему они важны, какие факторы на них влияют, а также какие последствия влечет за собой установка слишком больших или слишком малых припусков.
Что такое припуск на механическую обработку литых деталей?
Припуск на механическую обработку литья представляет собой дополнительный слой металла, намеренно наносимый на сопрягаемые поверхности, функциональные поверхности и другие участки чернового литья, требующие механической обработки. Этот избыточный материал полностью удаляется в ходе последующих операций токарной, фрезерной или расточной обработки. Припуск не является произвольным добавлением, а определяется конечными размерами, допусками и требованиями к поверхности изделия, что гарантирует наличие достаточного количества материала для последующей обработки.
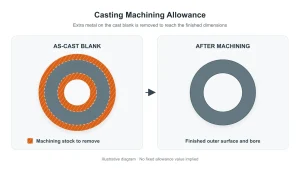
Важность припусков на механическую обработку
- Качество поверхности: Припуски на обработку обеспечивают запас материала, необходимый для последующего резания, что позволяет операторам удалять шероховатые поверхностные слои, образовавшиеся при литье, на обрабатываемых участках и достигать качества поверхности, указанного в чертежах.
- Размеры и форма: У литых заготовок наблюдаются отклонения в размерах и плоскостности. Наличие надлежащих припусков на механическую обработку позволяет корректировать форму заготовки посредством резки, приводя её элементы в соответствие с требуемыми размерами. Недостаточные припуски могут привести к тому, что отдельные участки не удастся доработать в ходе механической обработки.
- Определение базисных точек: На поверхностях, предназначенных для использования в качестве базовых, заранее оставляются припуски на обработку. После снятия припуска образуется функциональная базовая поверхность. При последующем закреплении детали эта поверхность взаимодействует с другими ориентирами, обеспечивая точное расположение таких элементов, как отверстия, в соответствии с техническими чертежами.
Припуск на обработку и допуск
Хотя и припуски на обработку, и допуски относятся к размерам детали, они служат разным целям:
- Надбавка на механическую обработку: Означает избыточный материал, заранее оставленный на поверхности заготовки для литья, который удаляется в ходе последующей механической обработки с целью снятия поверхностных слоев, образовавшихся при литье, для достижения требуемых конечных размеров и качества поверхности.
- Допуски на габаритные размеры готовых изделий: Обозначает допустимый диапазон отклонений, указанный в чертеже, который используется для оценки соответствия размера детали требованиям.
Одним словом, надбавка решает сколько материала нужно оставить перед обработкой, в то время как допуски отвечают Какое отклонение допускается после механической обработки?.
Факторы, влияющие на припуски при механической обработке
На определение величины припуска на обработку влияют многочисленные практические факторы:
Свойства материалов
Различные сплавы демонстрируют разные особенности усадки и режущие характеристики. Металлы со сложной картиной усадки подвержены более значительным колебаниям размеров при охлаждении, что требует корректировки припусков с учетом свойств конкретного сплава.
Кроме того, для защиты от различных факторов неопределённости в процессе производства допуски зачастую намеренно увеличивают. Если отливка склонна к короблению или характеризуется низкой стабильностью партии и отклонениями в позиционировании при зажиме, инженеры, как правило, увеличивают запасы прочности, чтобы предотвратить появление локальных необработанных участков (таких как остатки литейной окалины) или полный брак детали.
Процессы литья
Метод формовки напрямую определяет исходную точность заготовки. Традиционное литье в песчаные формы характеризуется шероховатыми поверхностями и значительными отклонениями в размерах, что требует больших припусков на механическую обработку. Напротив, литье в металлические формы под действием силы тяжести или литье под низким давлением обеспечивают высокую точность форм и превосходную стабильность, что позволяет получать более гладкие поверхности отливок, благодаря чему инженеры могут рассчитывать гораздо меньшие припуски на механическую обработку.
Требования к структуре и поверхности отливки
Геометрия детали и требования к поверхности напрямую определяют распределение припуска. Сложные конструкции с глубокими полостями или охлаждающими ребрами подвержены локальному короблению во время охлаждения. Кроме того, если к функциональным поверхностям предъявляются высокие требования по шероховатости или плотности структуры, необходимо обеспечить достаточную глубину резания, чтобы полностью устранить микродефекты в поверхностном слое.
Требования к допускам
Указанные в готовом чертеже допуски служат основой для расчета припусков на механическую обработку. В ходе многоэтапной механической обработки, по мере постепенного удаления излишков металла, размеры детали постепенно сближаются и в конечном итоге попадают в пределы допусков, указанных в чертеже.
Как рассчитать припуски на обработку
В инженерном проектировании логика расчёта, максимально соответствующая реальной практике на производстве, предполагает разбиение общей поправки на три составляющие:
$$\text{Общий припуск} = \text{Отклонение поверхности} + \text{Припуск на обработку инструментом} + \text{Запас на чистовую обработку}$$
В качестве практического примера рассмотрим типичную конструкцию литейной формы:
$$\text{Припуск} = 0,5\text{ мм (черновая обработка)} + 0,5\text{ мм (подача инструмента)} + 0,1\text{ мм (запас на чистовую обработку)} = 1,1\text{ мм}$$
- Отклонение поверхности: Учитывает шероховатость поверхности, обезуглероживание, оксидную корку и микродефекты на отливке.
- Допуск на работу инструмента: Компенсирует коробление заготовки, погрешности позиционирования в зажимном устройстве станка и припуски на подачу при черновой токарной или черновой фрезерной обработке.
- Буфер для финишной обработки: Предназначено для окончательной чистовой токарной или фрезерной обработки с целью обеспечения максимальной точности размеров и качества поверхности.
Программирование на производстве и контрольные точки технологического процесса:
При обработке симметричных элементов, таких как внутренние отверстия или диаметры валов, необходимо убедиться, что общий припуск преобразован в одностороннее значение при написании G-кода. Это гарантирует, что станок с ЧПУ будет применять правильное смещение к каждому элементу, особенно при работе с жесткими требованиями к допускам.
Кроме того, точность обработки зависит не только от строгих формул; она требует учета свойств материала, теплового расширения и деформаций после термообработки. Поскольку методы контроля допусков различаются в разных отраслях, корректировка припусков на обработку должна осуществляться с учетом производственных ограничений и данных контроля качества.
Как уменьшить припуски на обработку
В реальных производственных условиях безопасное сокращение припусков на этапе проектирования с целью изготовления деталей с формой, близкой к конечной, основано на оптимизации, охватывающей материалы, инструменты, пресс-формы и передовые технологии обработки:
- Оптимизация подбора материалов и инструментов: Научно обоснованный подбор материалов и геометрии инструмента с учетом конкретного сопротивления резанию и характеристик усадки сплава, что позволяет сократить избыточные размеры, вызванные вибрацией и прогибом инструмента.
- Строгий контроль качества песчаных форм и штампов: Необходимо повысить жесткость форм и степень уплотнения песка на литейном производстве, чтобы свести к минимуму разброс размеров, вызванный пластичностью стенок формы. Например, нанесение специальных антиадгезионных покрытий или обработка полостей форм средствами на основе фтора перед литьем в песчаные формы позволяет эффективно уменьшить пригарание к поверхности и количество микродефектов.
- Используйте преимущества технологии многоосевой обработки: Использование многоосевой (например, 5-осевой) обработки с ЧПУ позволяет значительно сократить совокупные погрешности позиционирования, вызванные многократным перемещением заготовки и повторным зажимом, что дает инженерам возможность предусматривать на чертежах более узкие допуски на обработку.
Заключение и призыв к действию
Запас на механическую обработку обеспечивает наличие на поверхностях чернового отливка достаточного количества материала для соблюдения требований чертежа к размерам и качеству поверхности. Слишком малый запас может привести к тому, что на поверхности останутся участки с поверхностью, характерной для литья, или не позволит достичь конечных размеров той или иной детали; слишком большой запас увеличивает вес отливки и время механической обработки.
Чтобы определить припуск, необходимо выявить поверхности, требующие механической обработки, а затем учесть отклонения в размерах отливки, особенности процесса литья и способ закрепления детали во время обработки. Измерения первого экземпляра и пробная обработка позволяют выявить, где припуск можно уменьшить, а где его необходимо сохранить.
Если вы готовите чертежи отливок, пришлите готовые размеры и перечень требуемых элементов механической обработки команде Minhe. Мы сможем совместно с вами проанализировать размеры отливок и объем механической обработки.