鋳造部品が機械加工工程に移行する際、許容されるブランク範囲内の寸法公差に対応し、その後の切削加工に備えるため、意図的に余分な材料が残されます。機械加工用余裕は、図面の要求事項に基づいて直接算出されます。これらは、ブランクを最終寸法まで問題なく機械加工できるかどうかを決定し、除去すべき材料の量を規定するものです。
この記事では、加工余裕とは何か、なぜ重要なのか、それに影響を与える要因、そして加工余裕を大きすぎたり小さすぎたりして設定した場合の影響について解説します。
「鋳造加工代」とは何ですか?
鋳造加工代とは、粗鋳物の嵌合面、機能面、および機械加工を必要とするその他の部分に意図的に追加される余分な金属層のことです。 この余分な材料は、その後の旋削、フライス加工、または中ぐり加工の過程で完全に除去されます。この加工余量は恣意的に追加されるものではなく、製品の最終寸法、公差、および表面要件に基づいて決定され、後工程の加工に十分な材料が確保されるようにしています。
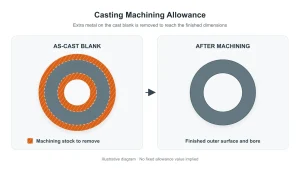
加工余裕の重要性
- 表面品質: 加工余量は、その後の切削に必要な材料を確保するものであり、これにより作業者は加工部位の鋳造直後の粗い表面層を取り除き、図面に規定された表面仕上げを実現することができる。
- 寸法と形状: 鋳造ブランクには、寸法や平坦度にばらつきが見られます。適切な加工余裕を設けることで、切削による形状調整が可能となり、各部を所定の寸法に仕上げることができます。加工余裕が不十分だと、加工中に一部の箇所がきれいに仕上がりきらないことがあります。
- 基準点の特定: 基準面となる予定の表面には、あらかじめ加工余量が割り当てられています。この余量を除去すると、機能的な基準面が形成されます。その後のクランプ作業において、この表面は他の位置決め点と連動し、設計図面に基づいて穴などの形状要素を正確に位置決めします。
加工余裕と公差
加工代と公差はどちらも部品の寸法に関連していますが、その目的は異なります。
- 加工手当: 鋳造ブランク表面に予め確保された余分な材料を指し、その後の切削によって除去され、鋳造時の表面層を取り除いて、最終的に求められる寸法および表面仕上げを得るものである。
- 完成寸法の公差: 図面で規定された許容変動範囲を指し、加工された寸法が許容範囲内にあるかどうかを判断するために用いられる。
要するに、その手当は……という答えになります 加工前にどのくらいの材料を残すべきか, 一方、許容誤差の答えは 加工後の許容偏差はどの程度か.
加工代に影響を与える要因
加工代の設定には、実務上のさまざまな要因が影響します:
材料特性
合金によって、収縮挙動や切削特性は異なります。収縮パターンが複雑な金属は、冷却時に寸法変動が大きくなるため、合金の特性に合わせて余量を調整する必要があります。
さらに、製造におけるさまざまな不確実性に対するヘッジとして、許容差を意図的に広く設定することがよくあります。鋳物が反りやすい場合や、ロット間の安定性が低く、クランプ時に位置ずれが生じやすい場合、エンジニアは通常、安全許容差を拡大することで、局所的な未加工箇所(鋳皮の残留など)の発生や、部品の完全な不良判定を防ぐようにしています。
鋳造プロセス
成形方法は、ブランクの初期精度を直接決定づける。従来の砂型鋳造は、表面が粗く、寸法ばらつきが大きいため、より大きな切削余量を必要とする。一方、重力金型鋳造や低圧鋳造は、高い金型精度と優れた安定性を備えており、より滑らかな鋳造表面が得られるため、設計者ははるかに薄い切削余量を設定することができる。
鋳造構造と表面要件
部品の形状や表面仕様は、余量の配分直接的に決定づけます。深いキャビティや冷却リブを持つ複雑な構造は、冷却中に局所的な反りが生じやすくなります。さらに、機能面において高い表面粗さや構造密度が要求される場合、表面層の微細な欠陥を完全に除去するために、十分な切削深さを確保する必要があります。
公差要件
完成図面の公差仕様は、加工余裕を設計するための基礎となります。複数の機械加工工程を経て、余分な金属層が徐々に除去されるにつれて、部品の寸法は徐々に収束し、最終的には図面に規定された公差範囲内に収まります。
加工代金の計算方法
エンジニアリング設計において、実際の現場作業の実務に密接に沿った計算ロジックとしては、総余裕量を以下の3つの要素に分解することが挙げられます:
$$\text{総余裕量} = \text{表面偏差} + \text{工具加工余裕量} + \text{仕上げバッファ}$$
実用的な例として、典型的な鋳造設計を挙げてみましょう:
$$\text{余裕量} = 0.5\text{ mm(粗面加工)} + 0.5\text{ mm(工具送り)} + 0.1\text{ mm(仕上げ用バッファ)} = 1.1\text{ mm}$$
- 表面偏差: 鋳物の表面の粗さ、脱炭、酸化スケール、および微細欠陥の原因となる。
- 工具動作許容値: 荒旋削や荒フライス加工の際、ブランク材の反り、工作機械の治具位置決め誤差、および送り余裕分を吸収します。
- 仕上げ用バフ: 最高の寸法精度と表面仕上げを保証するため、最終仕上げの旋削またはフライス加工用に確保されています。
現場でのプログラミングとプロセス制御ポイント:
内径や軸径などの対称形状を加工する際は、総余裕量を 片面値 Gコードを作成する際。これにより、特に厳しい公差要件が求められる場合において、CNC加工機が各形状に正しいオフセットを適用できるようになります。
さらに、加工精度は単なる厳密な計算式だけでは決まるものではなく、材料の特性、熱膨張、および熱処理後の歪みなどを考慮する必要があります。許容差の管理方法は業界によって異なるため、加工余裕の調整は、製造上の制約や品質管理記録に基づいて行う必要があります。
加工代を削減する方法
実際の生産において、設計段階で余肉を安全に圧縮し、ニアネットシェイプ製造を実現するには、材料、工具、金型、および先進的な加工技術にわたる最適化が不可欠です:
- 材料と工具の組み合わせの最適化: 合金の特定の切削抵抗や収縮挙動に基づいて、工具の材質や形状を科学的に選定し、チャタリングや工具のたわみによって生じる不要な寸法を低減する。
- 砂型および鋳型の品質を厳格に管理する: 鋳造工程において、鋳型の剛性と砂の締固めを向上させ、鋳型壁の塑性変形に起因する寸法ばらつきを最小限に抑える。例えば、砂型鋳造の前に鋳型キャビティに専用の離型剤やフッ素系処理剤を塗布することで、表面の焼き付きや微細欠陥を効果的に低減できる。
- 多軸加工技術を活かす: 多軸(5軸など)CNC加工を活用することで、位置合わせの繰り返しやクランプの繰り返しによって生じる累積位置決め誤差を大幅に低減し、設計者が図面上でより厳しい加工余裕を設定できるようにします。
まとめと行動喚起
加工余裕は、粗鋳物の表面に、図面の寸法および表面仕上げの要件を満たすのに十分な材料を残すものです。余裕が少なすぎると、鋳造時の表面が部分的に残ったり、部品の寸法が最終寸法に達しなくなったりする恐れがあります。一方、余裕が多すぎると、鋳物の重量や加工時間が増加してしまいます。
余量を設定するには、まずどの面を加工する必要があるかを特定し、次に鋳造品の寸法公差、鋳造プロセス、および加工時の部品の固定方法を考慮します。初品測定や試作加工を行うことで、余量を削減できる箇所と、維持しなければならない箇所が明らかになります。
鋳造図面を作成される場合は、完成時の寸法および必要な機械加工仕様をMinheチームまでお送りください。鋳造寸法および機械加工の範囲について、お客様と確認させていただきます。