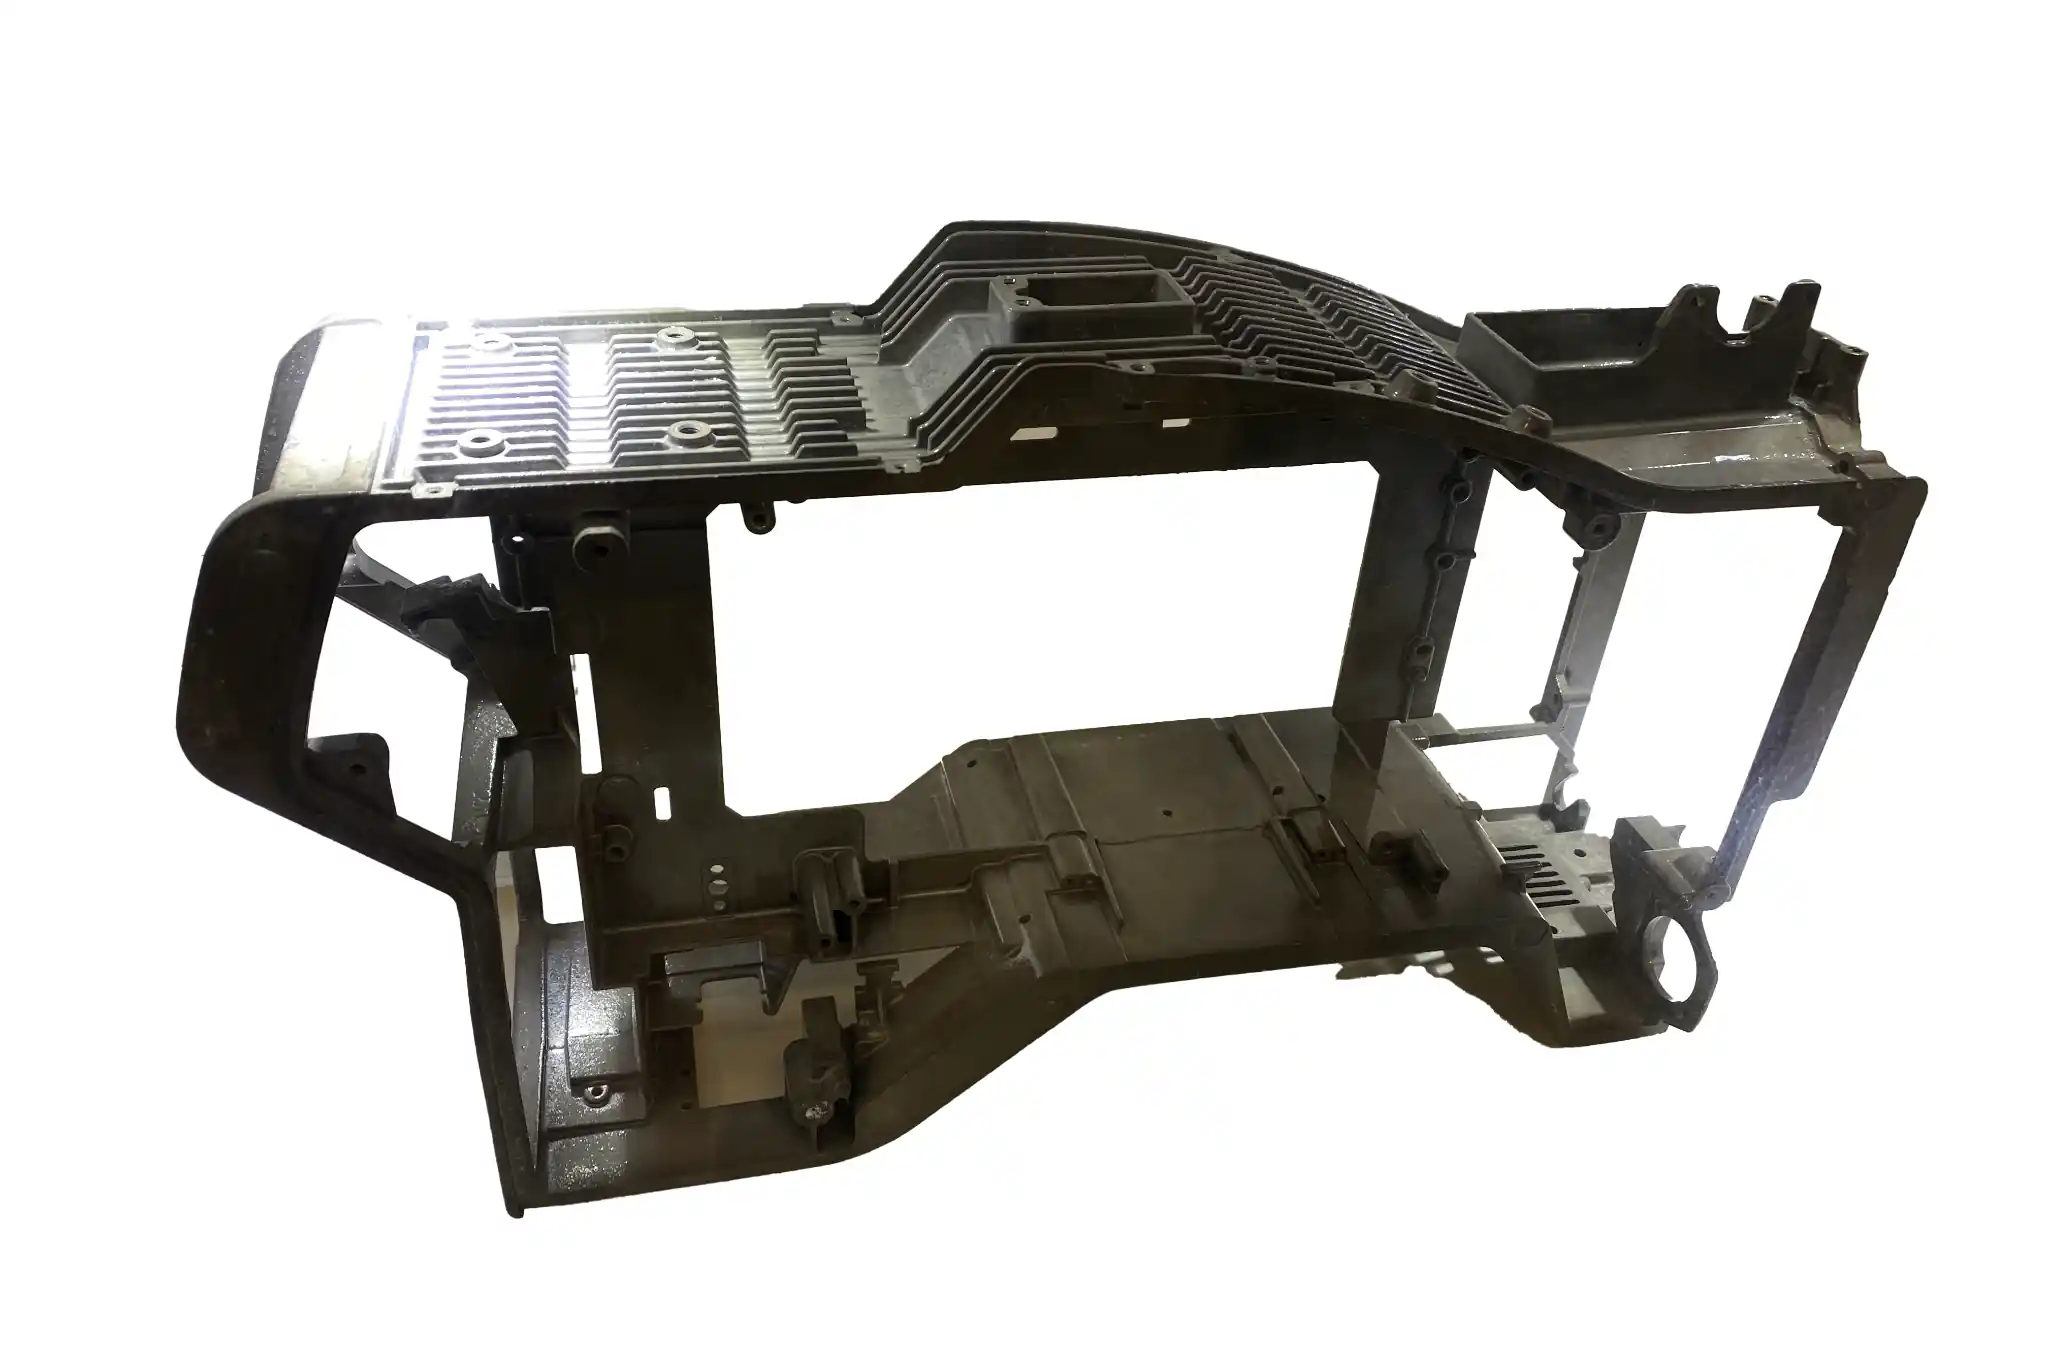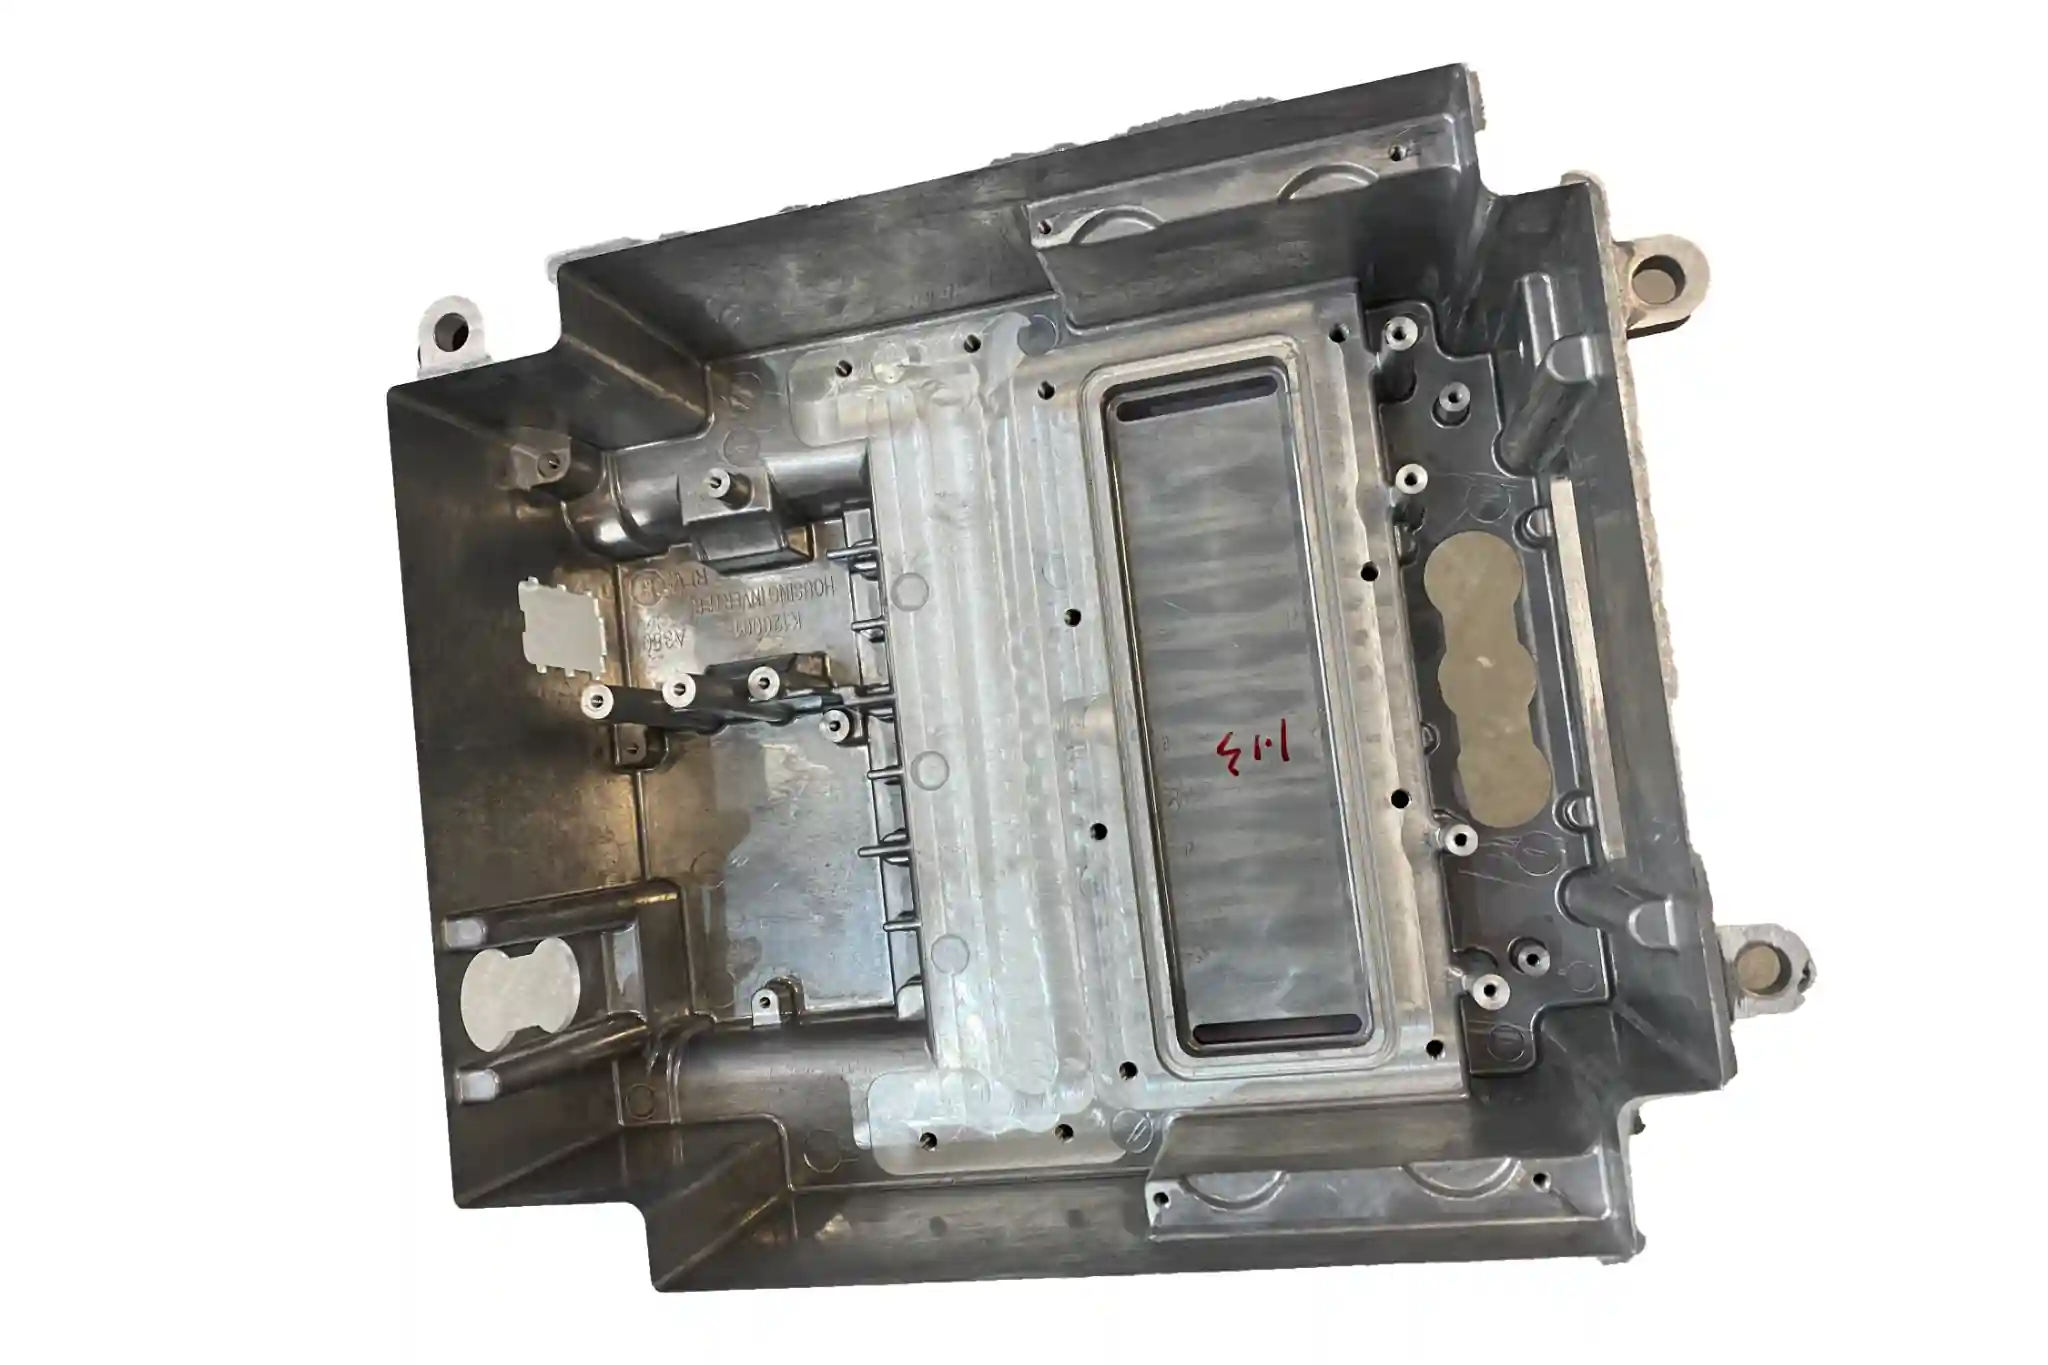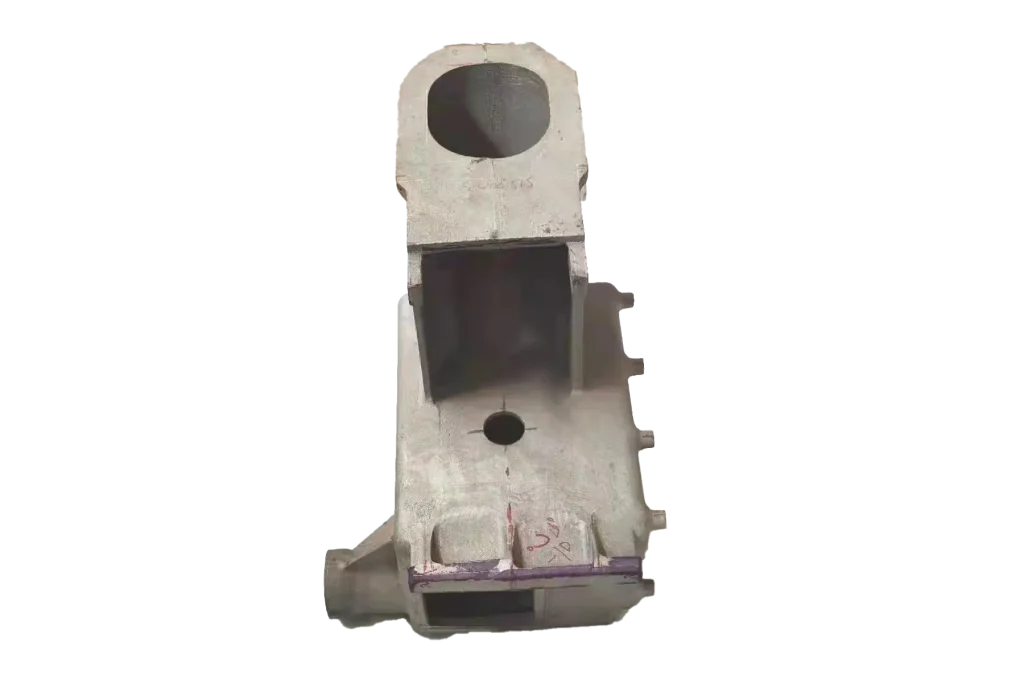
Quando as peças fundidas passam para a fase de maquinagem, é deixado intencionalmente material em excesso para acomodar as variações dimensionais dentro do intervalo admissível da peça em bruto e preparar a peça para a maquinagem subsequente. As margens de maquinagem são definidas diretamente com base nos requisitos do desenho. Estas determinam se uma peça em bruto pode ser maquinada com sucesso até às suas dimensões finais e definem a quantidade de material que deve ser removida.
Este artigo explora o que são as margens de usinagem, por que são importantes, os fatores que as influenciam e as consequências de definir margens demasiado grandes ou demasiado pequenas.
O que é uma margem de usinagem de peças fundidas?
A margem de usinagem de uma peça fundida é a camada extra de metal adicionada intencionalmente às superfícies de contacto, superfícies funcionais e outras áreas de uma peça fundida em bruto que requerem usinagem. Este excesso de material é completamente removido durante as operações subsequentes de torneamento, fresagem ou mandrilagem. Em vez de ser uma adição arbitrária, a margem é determinada pelas dimensões finais, tolerâncias e requisitos de superfície do produto, garantindo que haja material suficiente disponível para o processamento posterior.
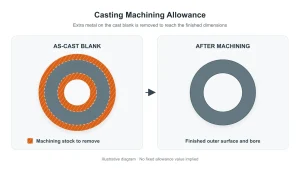
A importância das tolerâncias de maquinagem
- Qualidade da superfície: As sobremedidas de maquinagem fornecem o material necessário para o corte subsequente, permitindo aos operadores remover as camadas superficiais rugosas do material fundido nas áreas maquinadas e obter o acabamento superficial especificado nos desenhos.
- Dimensões e forma: As peças em bruto fundidas apresentam flutuações nas dimensões e na planicidade. As margens de usinagem adequadas permitem que a peça em bruto seja submetida a ajustes de forma através do corte, levando as características às dimensões exigidas. Margens insuficientes podem fazer com que algumas áreas não fiquem bem acabadas durante a usinagem.
- Localização de pontos de referência: As sobremedidas de maquinagem são pré-atribuídas às superfícies destinadas a servir de referências. Assim que a sobremedida é removida, forma-se uma face de referência funcional. Durante a fixação subsequente, esta superfície articula-se com outros pontos de localização para posicionar com precisão elementos como furos, de acordo com os desenhos técnicos.
Margem de usinagem vs. tolerância
Embora tanto as margens de usinagem como as tolerâncias se relacionem com as dimensões das peças, têm finalidades distintas:
- Subsídio de maquinagem: Refere-se ao material excedente pré-alocado nas superfícies de uma peça fundida em bruto, a ser removido através de operações de corte subsequentes, eliminando as camadas superficiais da peça tal como foi fundida, de modo a atingir as dimensões finais exigidas e o acabamento superficial pretendido.
- Tolerância das dimensões finais: Refere-se ao intervalo de variação admissível especificado no desenho, utilizado para avaliar se uma dimensão usinada é aceitável.
Em suma, o subsídio responde quanto material deixar antes da maquinagem, enquanto as respostas relativas à tolerância Qual é o desvio permitido após a maquinagem?.
Fatores que influenciam as sobremedidas de maquinagem
A definição de uma margem de usinagem é influenciada por várias variáveis práticas:
Propriedades dos materiais
As diferentes ligas apresentam comportamentos de contração e características de corte distintos. Os metais com padrões complexos de contração sofrem maiores flutuações dimensionais durante o arrefecimento, o que exige que as sobremedidas de base sejam adaptadas às propriedades da liga.
Além disso, para se protegerem contra várias incertezas na produção, as margens de tolerância são frequentemente alargadas de forma intencional. Se uma peça fundida for propensa a deformações ou apresentar fraca estabilidade de lote e desvios de posicionamento durante a fixação, os engenheiros costumam aumentar as margens de segurança para evitar pontos locais não maquinados (tais como resíduos de escória da fundição) ou a rejeição total da peça.
Processos de fundição
O método de conformação determina diretamente a precisão inicial da peça em bruto. A fundição tradicional em areia caracteriza-se por superfícies rugosas e grandes variações dimensionais, o que exige margens de usinagem maiores. Por outro lado, a fundição por gravidade em molde metálico ou a fundição a baixa pressão proporcionam uma elevada precisão do molde e uma excelente estabilidade, resultando em superfícies de fundição mais lisas que permitem aos engenheiros projetar margens de usinagem muito mais finas.
Requisitos relativos à estrutura e à superfície das peças fundidas
A geometria de uma peça e as especificações da superfície determinam diretamente a distribuição da margem de tolerância. Estruturas complexas com cavidades profundas ou nervuras de arrefecimento são propensas a deformações localizadas durante o arrefecimento. Além disso, se as superfícies funcionais exigirem elevada rugosidade ou densidade estrutural, deve ser reservada uma profundidade de corte suficiente para eliminar completamente os microdefeitos na camada superficial.
Requisitos de tolerância
As especificações de tolerância constantes do desenho final constituem a base fundamental para a definição das margens de usinagem. Ao longo de várias etapas de processamento mecânico, à medida que as camadas de metal em excesso são progressivamente removidas, as dimensões da peça convergem gradualmente e acabam por situar-se dentro da banda de tolerância especificada no desenho.
Como calcular as margens de usinagem
Na conceção de engenharia, uma lógica de cálculo que se alinha estreitamente com as práticas reais da oficina consiste em dividir a margem total em três componentes:
$$\text{Margem total} = \text{Desvio da superfície} + \text{Margem de operação da ferramenta} + \text{Margem de acabamento}$$
Tomando como exemplo prático um projeto típico de peça fundida:
$$\text{Margem} = 0,5\text{ mm (superfície em bruto)} + 0,5\text{ mm (avanço da ferramenta)} + 0,1\text{ mm (margem de acabamento)} = 1,1\text{ mm}$$
- Desvio da superfície: Explica a superfície rugosa da peça, a descarburização, a camada de óxido e os microdefeitos presentes na peça fundida.
- Margem de tolerância na operação da ferramenta: Compensa a deformação da peça em bruto, os erros de posicionamento no dispositivo de fixação da máquina e as margens de avanço durante o torneamento ou fresagem de desbaste.
- Tampo de acabamento: Reservado para o torneamento ou fresagem de acabamento final, a fim de garantir a máxima precisão dimensional e acabamento superficial.
Programação na linha de produção e pontos de controlo do processo:
Ao processar características simétricas, como furos internos ou diâmetros de eixos, certifique-se de que a margem total é convertida numa valor unilateral ao escrever código G. Isto garante que a máquina CNC aplique o desvio correto a cada elemento, especialmente quando se trata de requisitos de tolerância rigorosos.
Além disso, a precisão da maquinagem não depende apenas de fórmulas rígidas; exige que se tenham em conta as propriedades dos materiais, a expansão térmica e a deformação após o tratamento térmico. Uma vez que as práticas de controlo de tolerâncias variam de setor para setor, os ajustes nas margens de processamento devem ser orientados pelas restrições de fabrico e pelos registos de controlo de qualidade.
Como reduzir as margens de usinagem
Na produção efetiva, a redução segura das margens de tolerância na fase de conceção, com vista a alcançar um fabrico com forma quase final, depende da otimização de materiais, ferramentas, moldes e técnicas avançadas de processamento:
- Otimizar a combinação de materiais e ferramentas: Selecionar cientificamente os materiais e a geometria das ferramentas com base na resistência específica ao corte e no comportamento de contração da liga, reduzindo as dimensões redundantes causadas pela vibração e pela deflexão da ferramenta.
- Controlar rigorosamente a qualidade dos moldes de areia e das matrizes: Aumentar a rigidez do molde e a compactação da areia na fundição, de modo a minimizar a dispersão dimensional causada pela deformação das paredes do molde. Por exemplo, a aplicação de revestimentos antiaderentes específicos ou de agentes de tratamento à base de flúor nas cavidades do molde antes da fundição em areia reduz eficazmente a aderência superficial e os microdefeitos.
- Aproveitar a tecnologia de maquinagem multieixos: Utilizar a maquinação CNC multieixos (como a de 5 eixos) para reduzir drasticamente os erros de posicionamento cumulativos causados por múltiplos reposicionamentos e fixações repetidas, permitindo aos engenheiros definir tolerâncias de maquinação mais apertadas nos desenhos.
Conclusão e CTA
A margem de maquinagem deixa material suficiente nas superfícies de uma peça fundida em bruto para cumprir os requisitos dimensionais e de acabamento do desenho. Uma margem demasiado pequena pode deixar zonas com a superfície tal como foi fundida ou impedir que uma característica atinja as suas dimensões finais; uma margem demasiado grande aumenta o peso da peça fundida e o tempo de maquinagem.
Para definir a margem de usinagem, identifique quais as superfícies que requerem usinagem e, em seguida, tenha em conta a variação dimensional da peça fundida, o processo de fundição e a forma como a peça será posicionada durante a usinagem. As medições do primeiro artigo e a usinagem experimental podem indicar onde a margem de usinagem pode ser reduzida e onde deve ser mantida.
Se estiver a preparar desenhos de peças fundidas, envie as dimensões finais e as características de maquinagem necessárias à equipa da Minhe. Podemos analisar consigo as dimensões das peças fundidas e o âmbito da maquinagem.