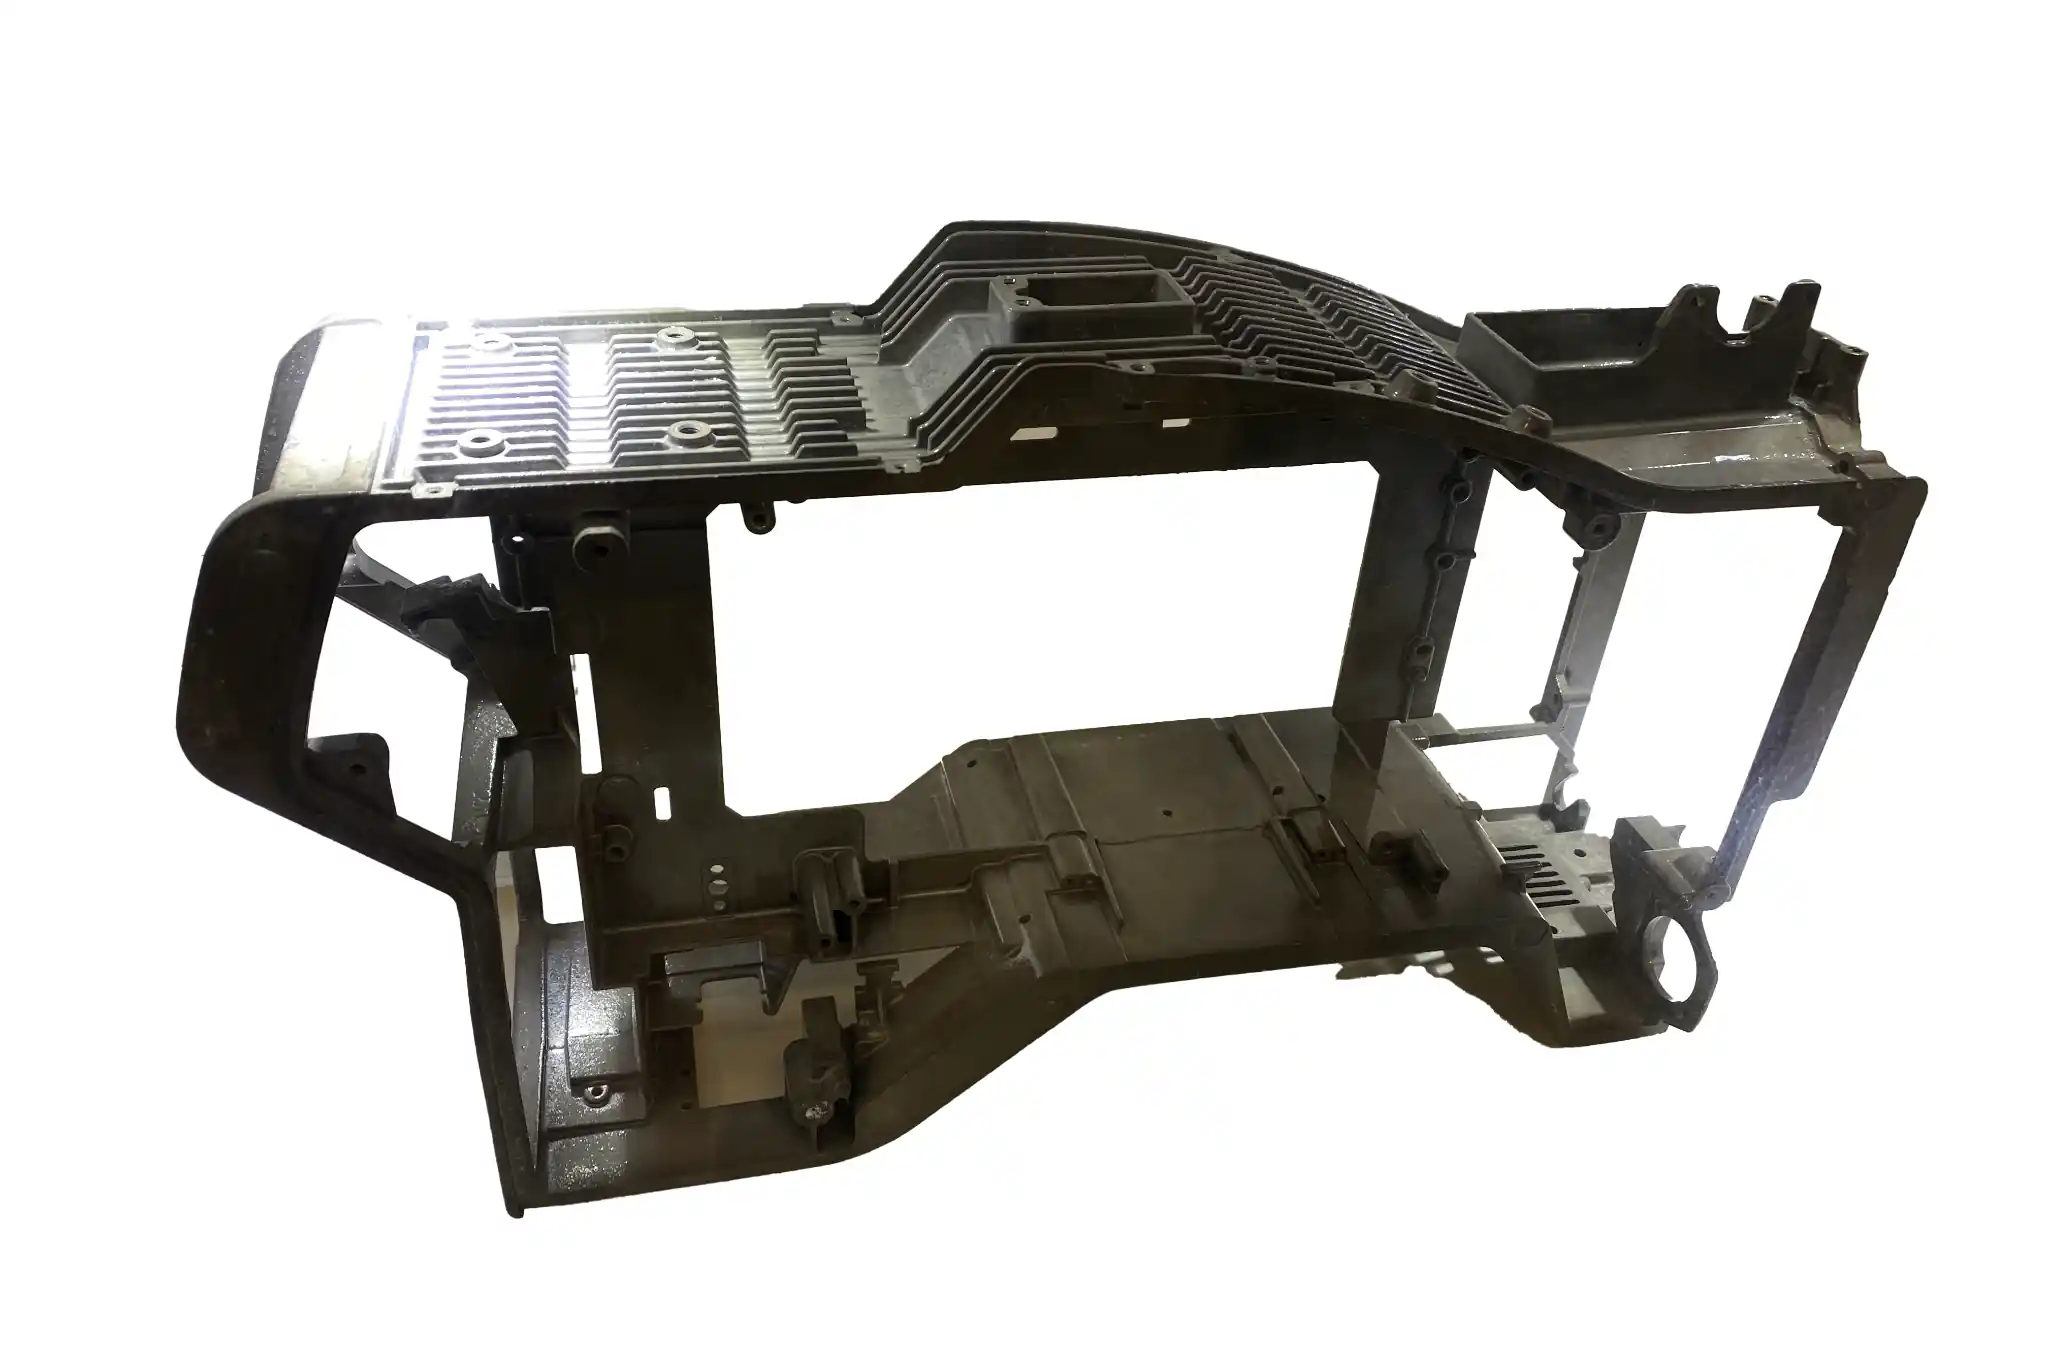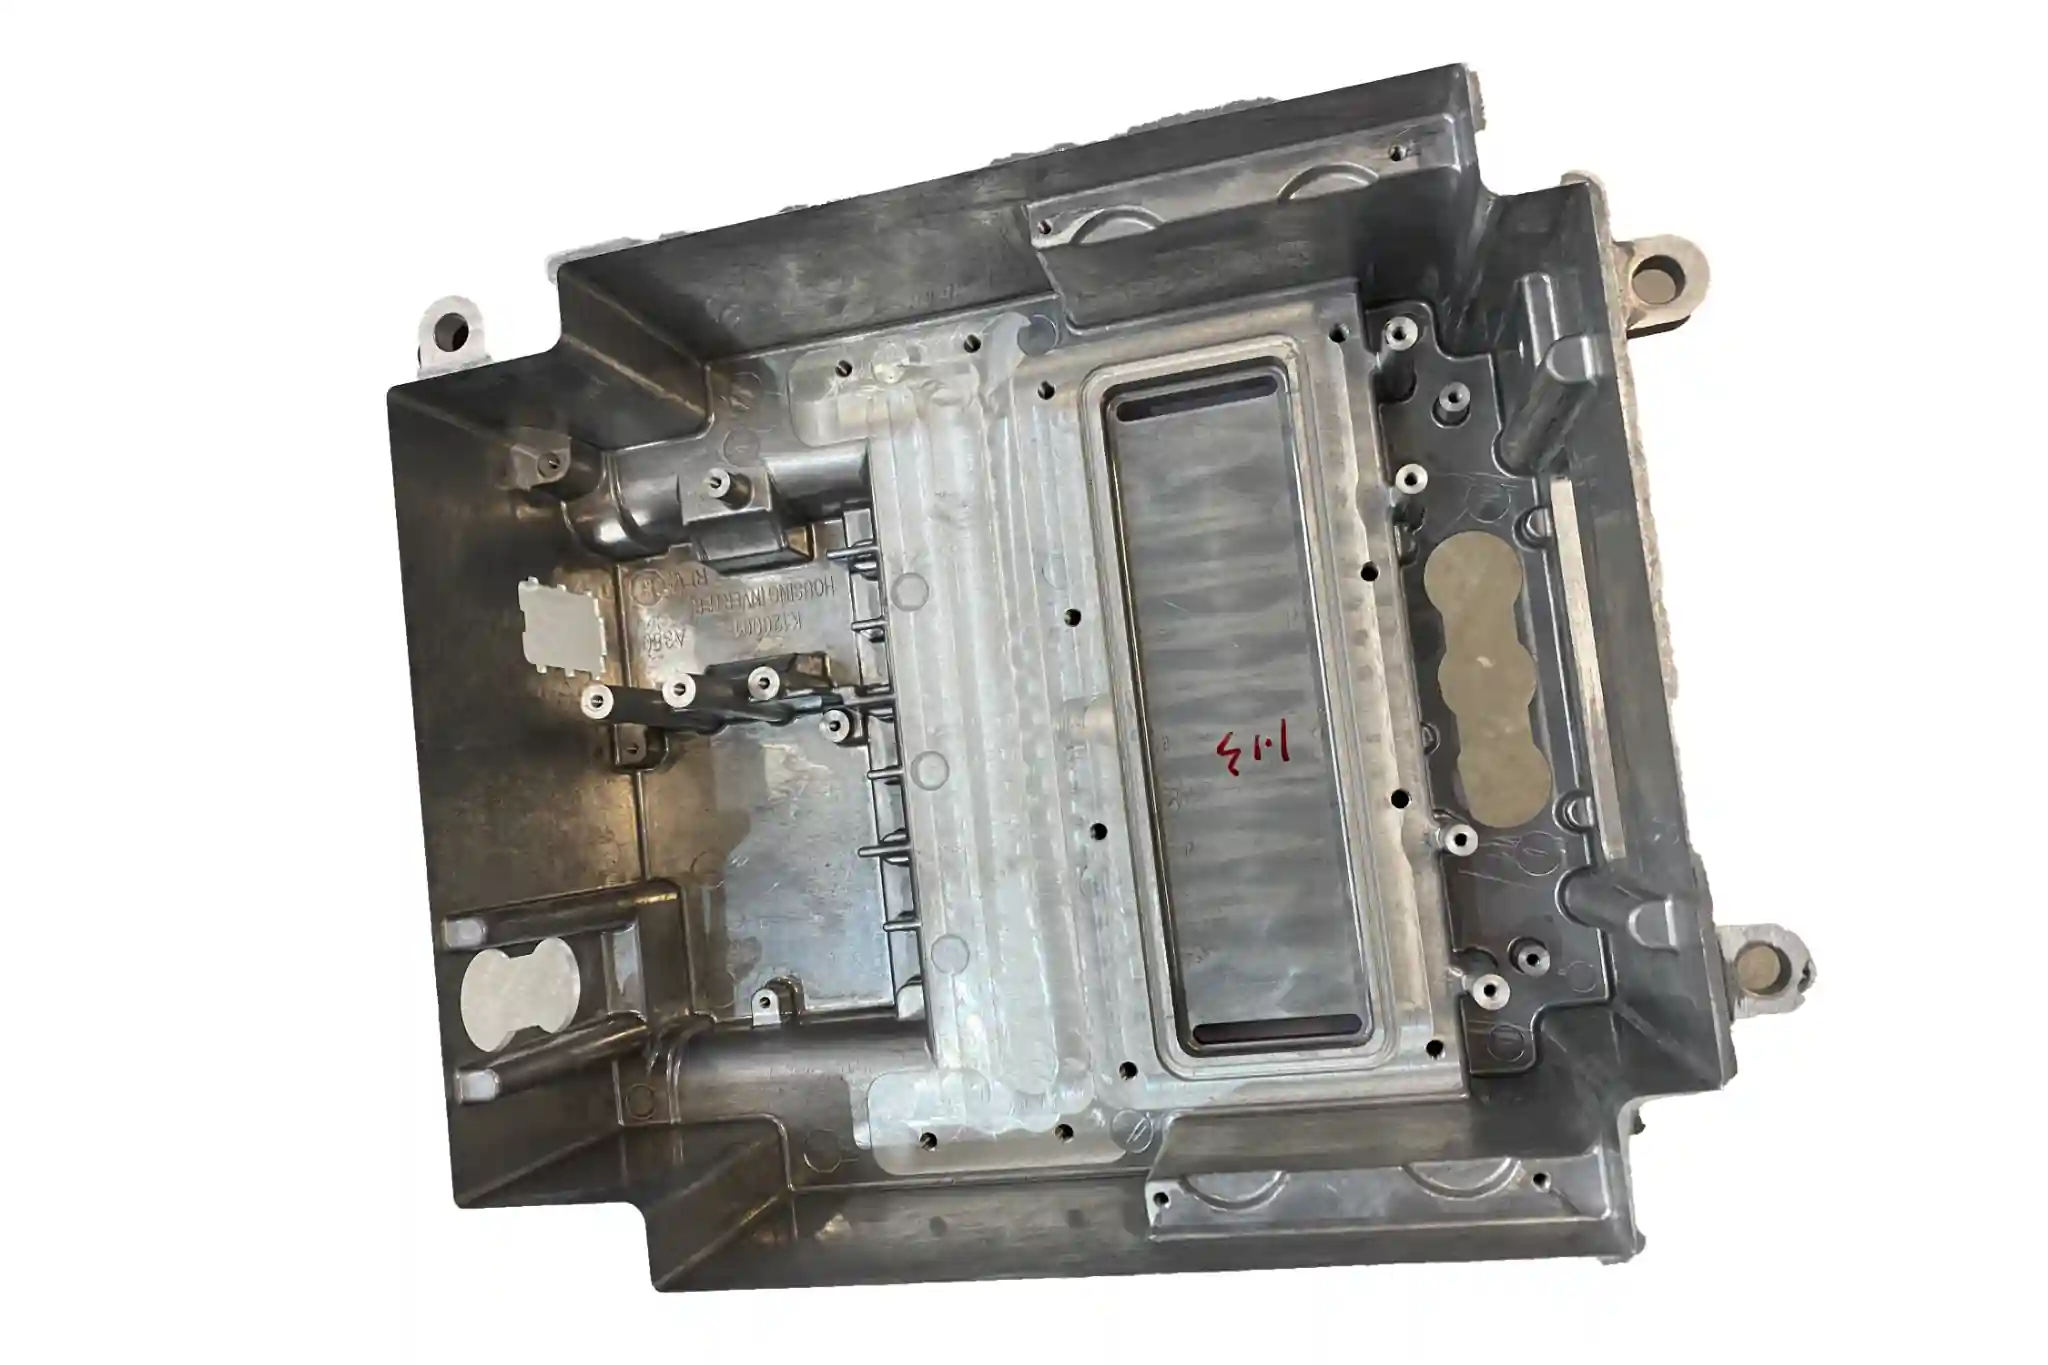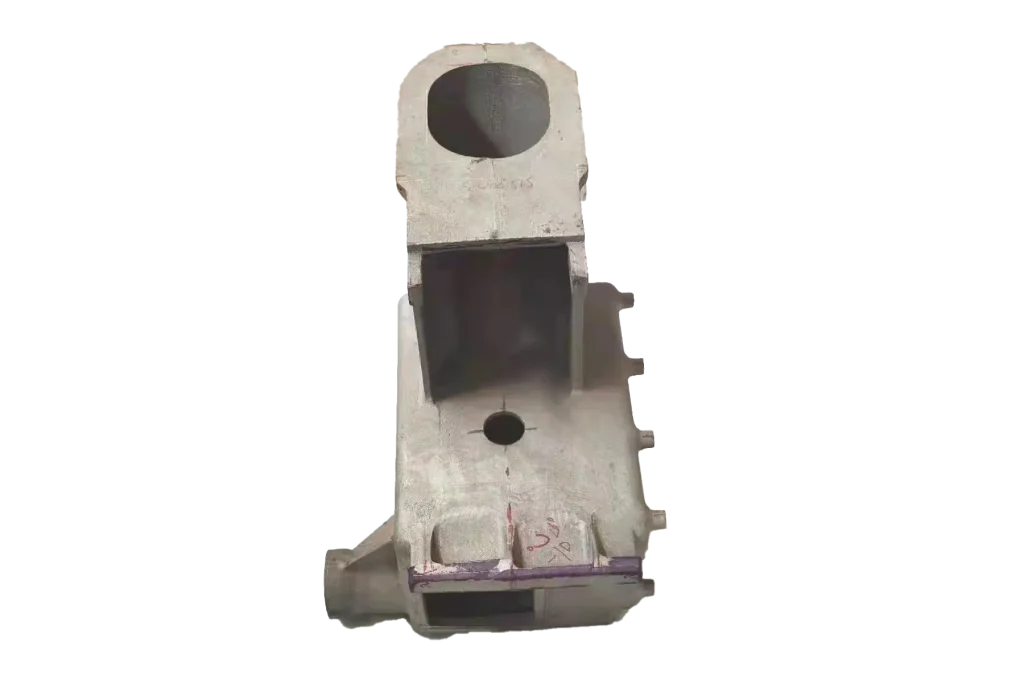
Cuando las piezas fundidas pasan a la fase de mecanizado, se deja intencionadamente material sobrante para dar cabida a las variaciones dimensionales dentro del margen admisible de la pieza en bruto y preparar el mecanizado posterior. Los márgenes de mecanizado se calculan directamente a partir de los requisitos del plano. Determinan si una pieza en bruto puede mecanizarse correctamente hasta alcanzar sus dimensiones finales y establecen la cantidad de material que debe eliminarse.
Este artículo analiza qué son los márgenes de mecanizado, por qué son importantes, los factores que influyen en ellos y las consecuencias de establecer márgenes demasiado grandes o demasiado pequeños.
¿Qué es el margen de mecanizado de una pieza fundida?
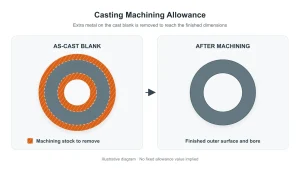
El margen de mecanizado de una pieza fundida es la capa adicional de metal que se añade intencionadamente a las superficies de contacto, las superficies funcionales y otras zonas de una pieza fundida en bruto que requieren un procesamiento mecánico. Este exceso de material se elimina por completo durante las operaciones posteriores de torneado, fresado o mandrinado. Lejís de ser una adición arbitraria, el margen viene determinado por las dimensiones finales, las tolerancias y los requisitos de superficie del producto, lo que garantiza que haya suficiente material disponible para el mecanizado posterior.
La importancia de los márgenes de mecanizado
- Calidad de la superficie: Los márgenes de mecanizado proporcionan el material necesario para el corte posterior, lo que permite a los operarios eliminar las capas superficiales rugosas propias de la fundición en las zonas mecanizadas y conseguir el acabado superficial especificado en los planos.
- Dimensiones y forma: Las piezas brutas de fundición presentan variaciones en sus dimensiones y planitud. Unos márgenes de mecanizado adecuados permiten ajustar la forma de la pieza bruta mediante el corte, de modo que sus características alcancen las dimensiones requeridas. Unos márgenes insuficientes pueden provocar que algunas zonas no se pulan correctamente durante el mecanizado.
- Localización de puntos de referencia: Las holguras de mecanizado se asignan previamente a las superficies destinadas a servir como puntos de referencia. Una vez eliminada la holgura, se forma una cara de referencia funcional. Durante la sujeción posterior, esta superficie se coordina con otros puntos de referencia para posicionar con precisión elementos como los orificios, de acuerdo con los planos técnicos.
Margen de mecanizado frente a tolerancia
Aunque tanto los márgenes de mecanizado como las tolerancias se refieren a las dimensiones de las piezas, tienen finalidades distintas:
- Indemnización por mecanizado: Se refiere al material sobrante preasignado en las superficies de una pieza en bruto de fundición que se eliminará mediante un corte posterior, con el fin de retirar las capas superficiales tal y como han quedado tras la fundición y alcanzar así las dimensiones finales requeridas y el acabado superficial deseado.
- Tolerancia dimensional del producto acabado: Se refiere al margen de variación admisible especificado en el plano, que se utiliza para determinar si una cota mecanizada es aceptable.
En resumen, la asignación responde a cuánto material hay que dejar antes del mecanizado, mientras que las respuestas sobre la tolerancia ¿Qué desviación se permite tras el mecanizado?.
Factores que influyen en los márgenes de mecanizado
El diseño de un margen de mecanizado depende de múltiples variables prácticas:
Propiedades de los materiales
Las distintas aleaciones presentan comportamientos de contracción y características de corte diferentes. Los metales con patrones de contracción complejos experimentan mayores fluctuaciones dimensionales durante el enfriamiento, lo que requiere que los márgenes de base se adapten a las propiedades de la aleación.
Además, para protegerse frente a diversas incertidumbres en la producción, a menudo se amplían intencionadamente los márgenes de tolerancia. Si una pieza fundida es propensa a deformarse o presenta una estabilidad deficiente entre lotes y desviaciones de posicionamiento durante la sujeción, los ingenieros suelen aumentar los márgenes de seguridad para evitar que queden zonas sin mecanizar (como restos de escoria de fundición) o que la pieza sea rechazada directamente.
Procesos de fundición
El método de conformado determina directamente la precisión inicial de la pieza en bruto. La fundición tradicional en arena se caracteriza por superficies rugosas y grandes variaciones dimensionales, lo que requiere márgenes de mecanizado más amplios. Por el contrario, la fundición por gravedad en molde metálico o la fundición a baja presión ofrecen una alta precisión del molde y una excelente estabilidad, lo que da como resultado superficies de fundición más limpias que permiten a los ingenieros diseñar márgenes de mecanizado mucho más estrechos.
Requisitos relativos a la estructura y la superficie de las piezas fundidas
La geometría de una pieza y las especificaciones de su superficie determinan directamente la distribución de la holgura. Las estructuras complejas con cavidades profundas o nervaduras de refrigeración son propensas a sufrir deformaciones localizadas durante el enfriamiento. Además, si las superficies funcionales exigen una elevada rugosidad o densidad estructural, debe reservarse una profundidad de corte suficiente para eliminar por completo los microdefectos de la capa superficial.
Requisitos de tolerancia
Las especificaciones de tolerancia que figuran en el plano definitivo constituyen la base fundamental para el cálculo de los márgenes de mecanizado. A lo largo de las distintas fases de mecanizado, a medida que se van eliminando progresivamente las capas de metal sobrante, las dimensiones de la pieza convergen gradualmente hasta situarse, en última instancia, dentro del margen de tolerancia especificado en el plano.
Cómo calcular los márgenes de mecanizado
En el diseño de ingeniería, una lógica de cálculo que se ajusta estrechamente a las prácticas reales del taller consiste en desglosar el margen total en tres componentes:
$$\text{Margen total} = \text{Desviación de la superficie} + \text{Margen de operación de la herramienta} + \text{Margen de acabado}$$
Tomemos como ejemplo práctico un diseño típico de pieza fundida:
$$\text{Margen} = 0,5\text{ mm (superficie en bruto)} + 0,5\text{ mm (avance de la herramienta)} + 0,1\text{ mm (margen de acabado)} = 1,1\text{ mm}$$
- Desviación superficial: Explica la rugosidad de la superficie, la descarburación, la capa de óxido y los microdefectos presentes en la pieza fundida.
- Margen de tolerancia en el funcionamiento de la herramienta: Compensa la deformación de la pieza en bruto, los errores de posicionamiento en el dispositivo de sujeción de la máquina y los márgenes de avance durante el torneado o fresado en bruto.
- Tampón de acabado: Reservado para el torneado o fresado de acabado final, con el fin de garantizar la máxima precisión dimensional y el mejor acabado superficial.
Programación en planta y puntos de control de procesos:
Al mecanizar elementos simétricos, como orificios internos o diámetros de eje, asegúrate de que el margen total se convierta en un valor unidireccional al escribir código G. Esto garantiza que la máquina CNC aplique el desplazamiento correcto a cada elemento, especialmente cuando se trata de requisitos de tolerancia muy estrictos.
Además, la precisión del mecanizado no depende únicamente de fórmulas rígidas, sino que requiere tener en cuenta las propiedades de los materiales, la expansión térmica y la deformación posterior al tratamiento térmico. Dado que las prácticas de control de tolerancias varían según los sectores, los ajustes en los márgenes de mecanizado deben basarse en las limitaciones de fabricación y en los registros de control de calidad.
Cómo reducir los márgenes de mecanizado
En la producción real, la reducción segura de los márgenes de holgura en la fase de diseño para lograr una fabricación de forma casi definitiva depende de la optimización de los materiales, las herramientas, los moldes y las técnicas avanzadas de procesamiento:
- Optimizar la combinación de materiales y herramientas: Seleccionar científicamente los materiales y la geometría de las herramientas en función de la resistencia específica al corte y el comportamiento de contracción de la aleación, reduciendo así las dimensiones redundantes provocadas por las vibraciones y la deflexión de la herramienta.
- Controlar rigurosamente la calidad de los moldes de arena y las matrices: Aumentar la rigidez del molde y la compactación de la arena en la fundición para minimizar la dispersión dimensional causada por la deformación de las paredes del molde. Por ejemplo, la aplicación de recubrimientos antiadherentes específicos o de agentes de tratamiento a base de flúor en las cavidades del molde antes de la fundición en arena reduce eficazmente la adherencia superficial y los microdefectos.
- Aprovecha la tecnología de mecanizado multieje: Utilizar el mecanizado CNC multieje (por ejemplo, de 5 ejes) para reducir drásticamente los errores de posicionamiento acumulados provocados por los múltiples reposicionamientos y las sujeciones repetidas, lo que permite a los ingenieros diseñar márgenes de mecanizado más ajustados en los planos.
Conclusión y llamada a la acción
El margen de mecanizado deja suficiente material en las superficies de una pieza fundida en bruto para cumplir los requisitos dimensionales y de superficie del plano. Un margen demasiado pequeño puede dejar zonas con la superficie tal y como salió de la fundición o impedir que una característica alcance sus dimensiones finales; un margen excesivo aumenta el peso de la pieza fundida y el tiempo de mecanizado.
Para establecer el margen de mecanizado, hay que identificar qué superficies requieren mecanizado y, a continuación, tener en cuenta la variación dimensional de la pieza fundida, el proceso de fundición y cómo se colocará la pieza durante el mecanizado. Las mediciones del primer artículo y el mecanizado de prueba pueden indicar en qué puntos se puede reducir el margen y en cuáles debe mantenerse.
Si estás preparando planos de fundición, envía las dimensiones finales y las características de mecanizado requeridas al equipo de Minhe. Podemos revisar contigo las dimensiones de la pieza fundida y el alcance del mecanizado.