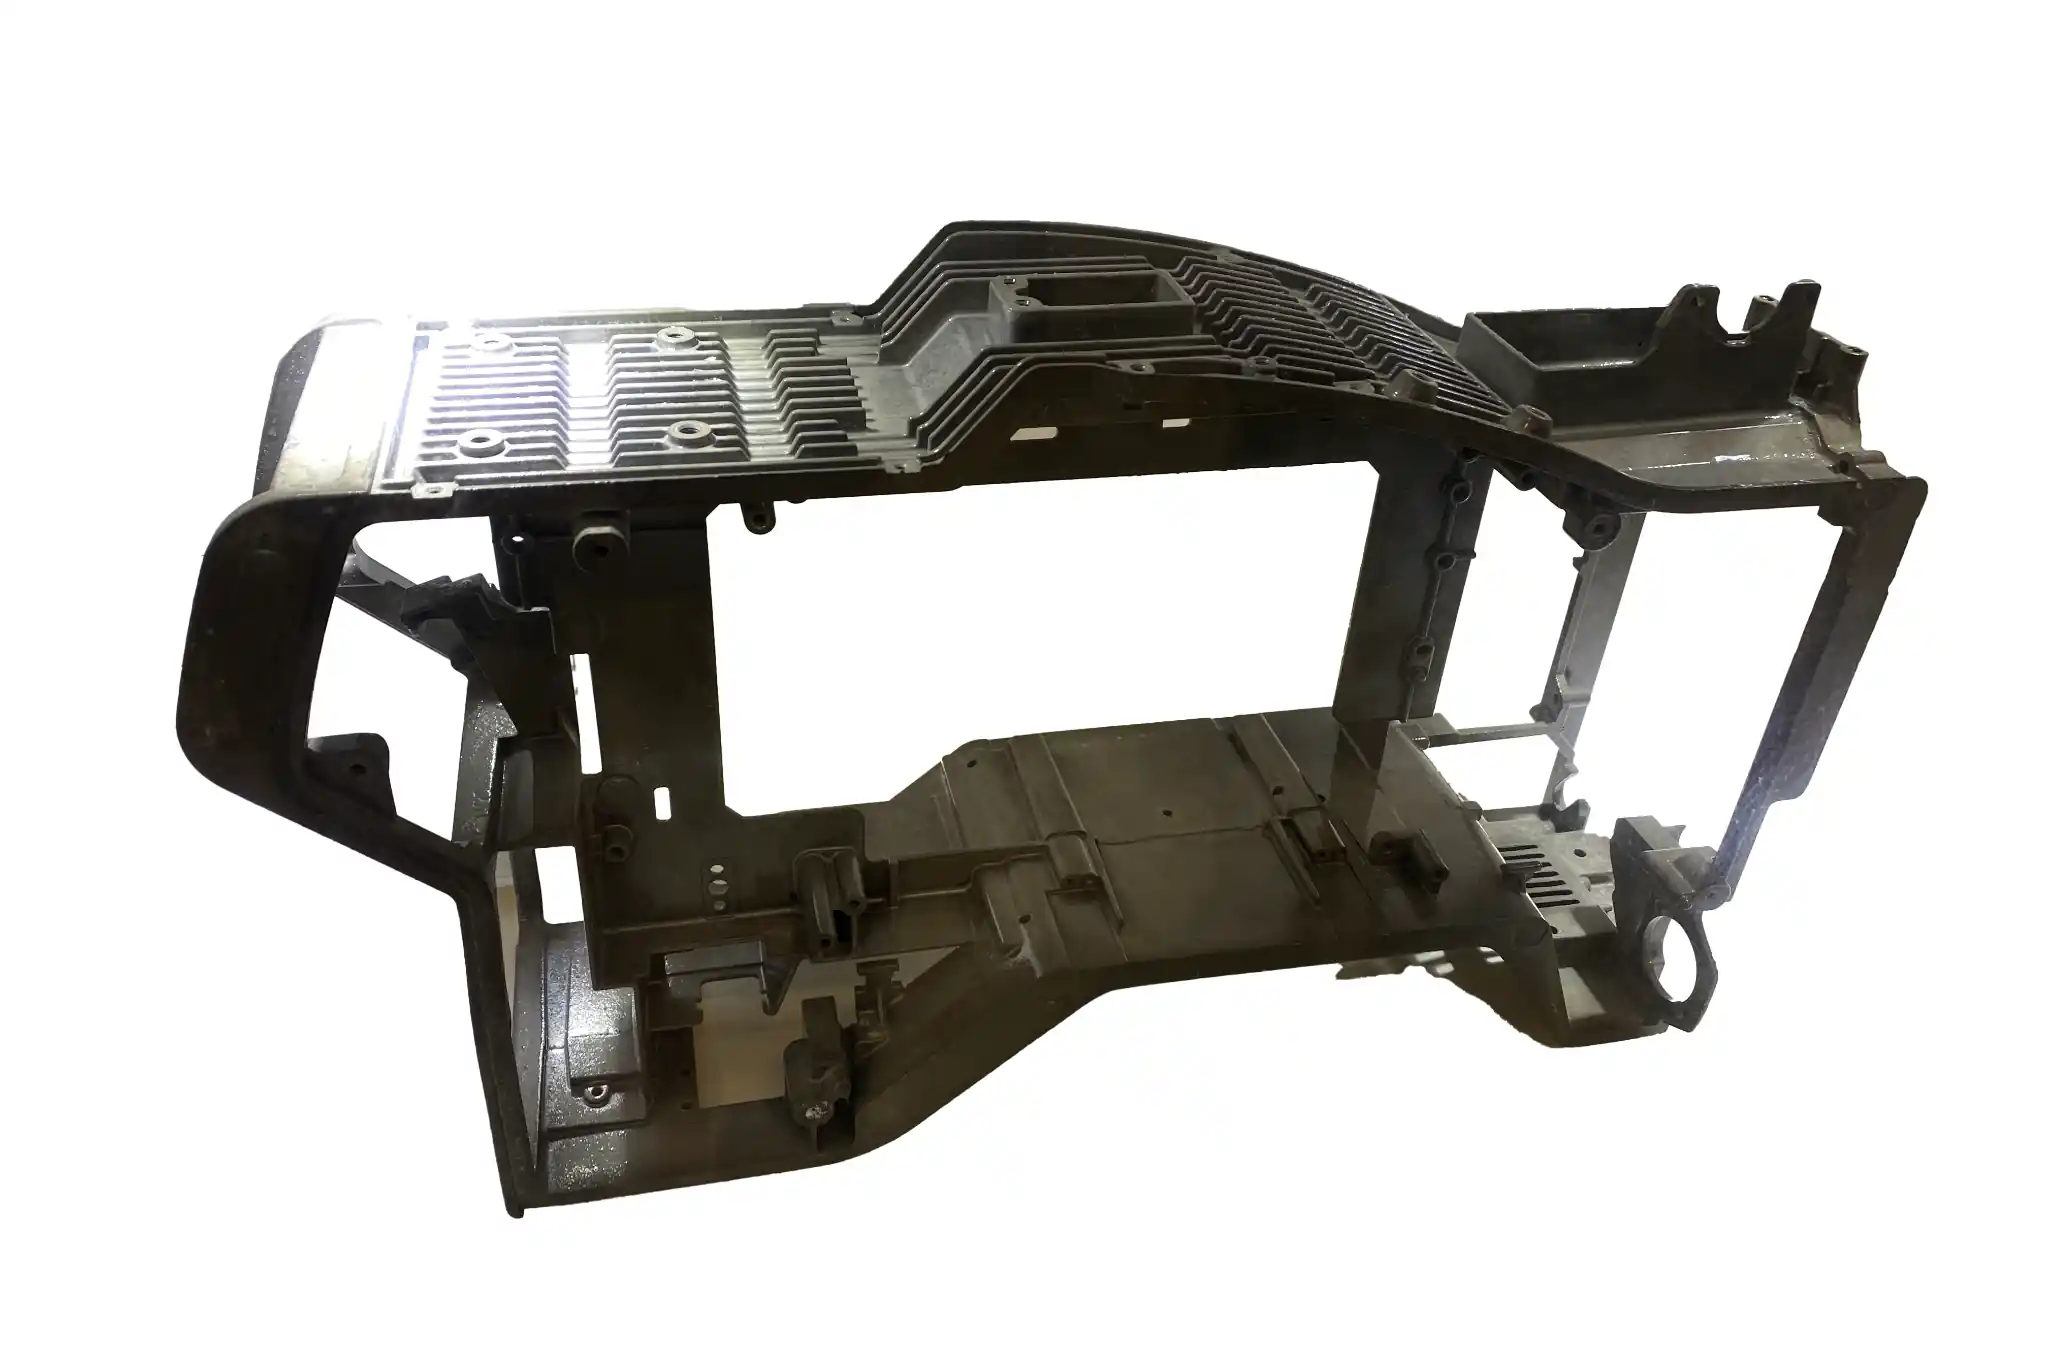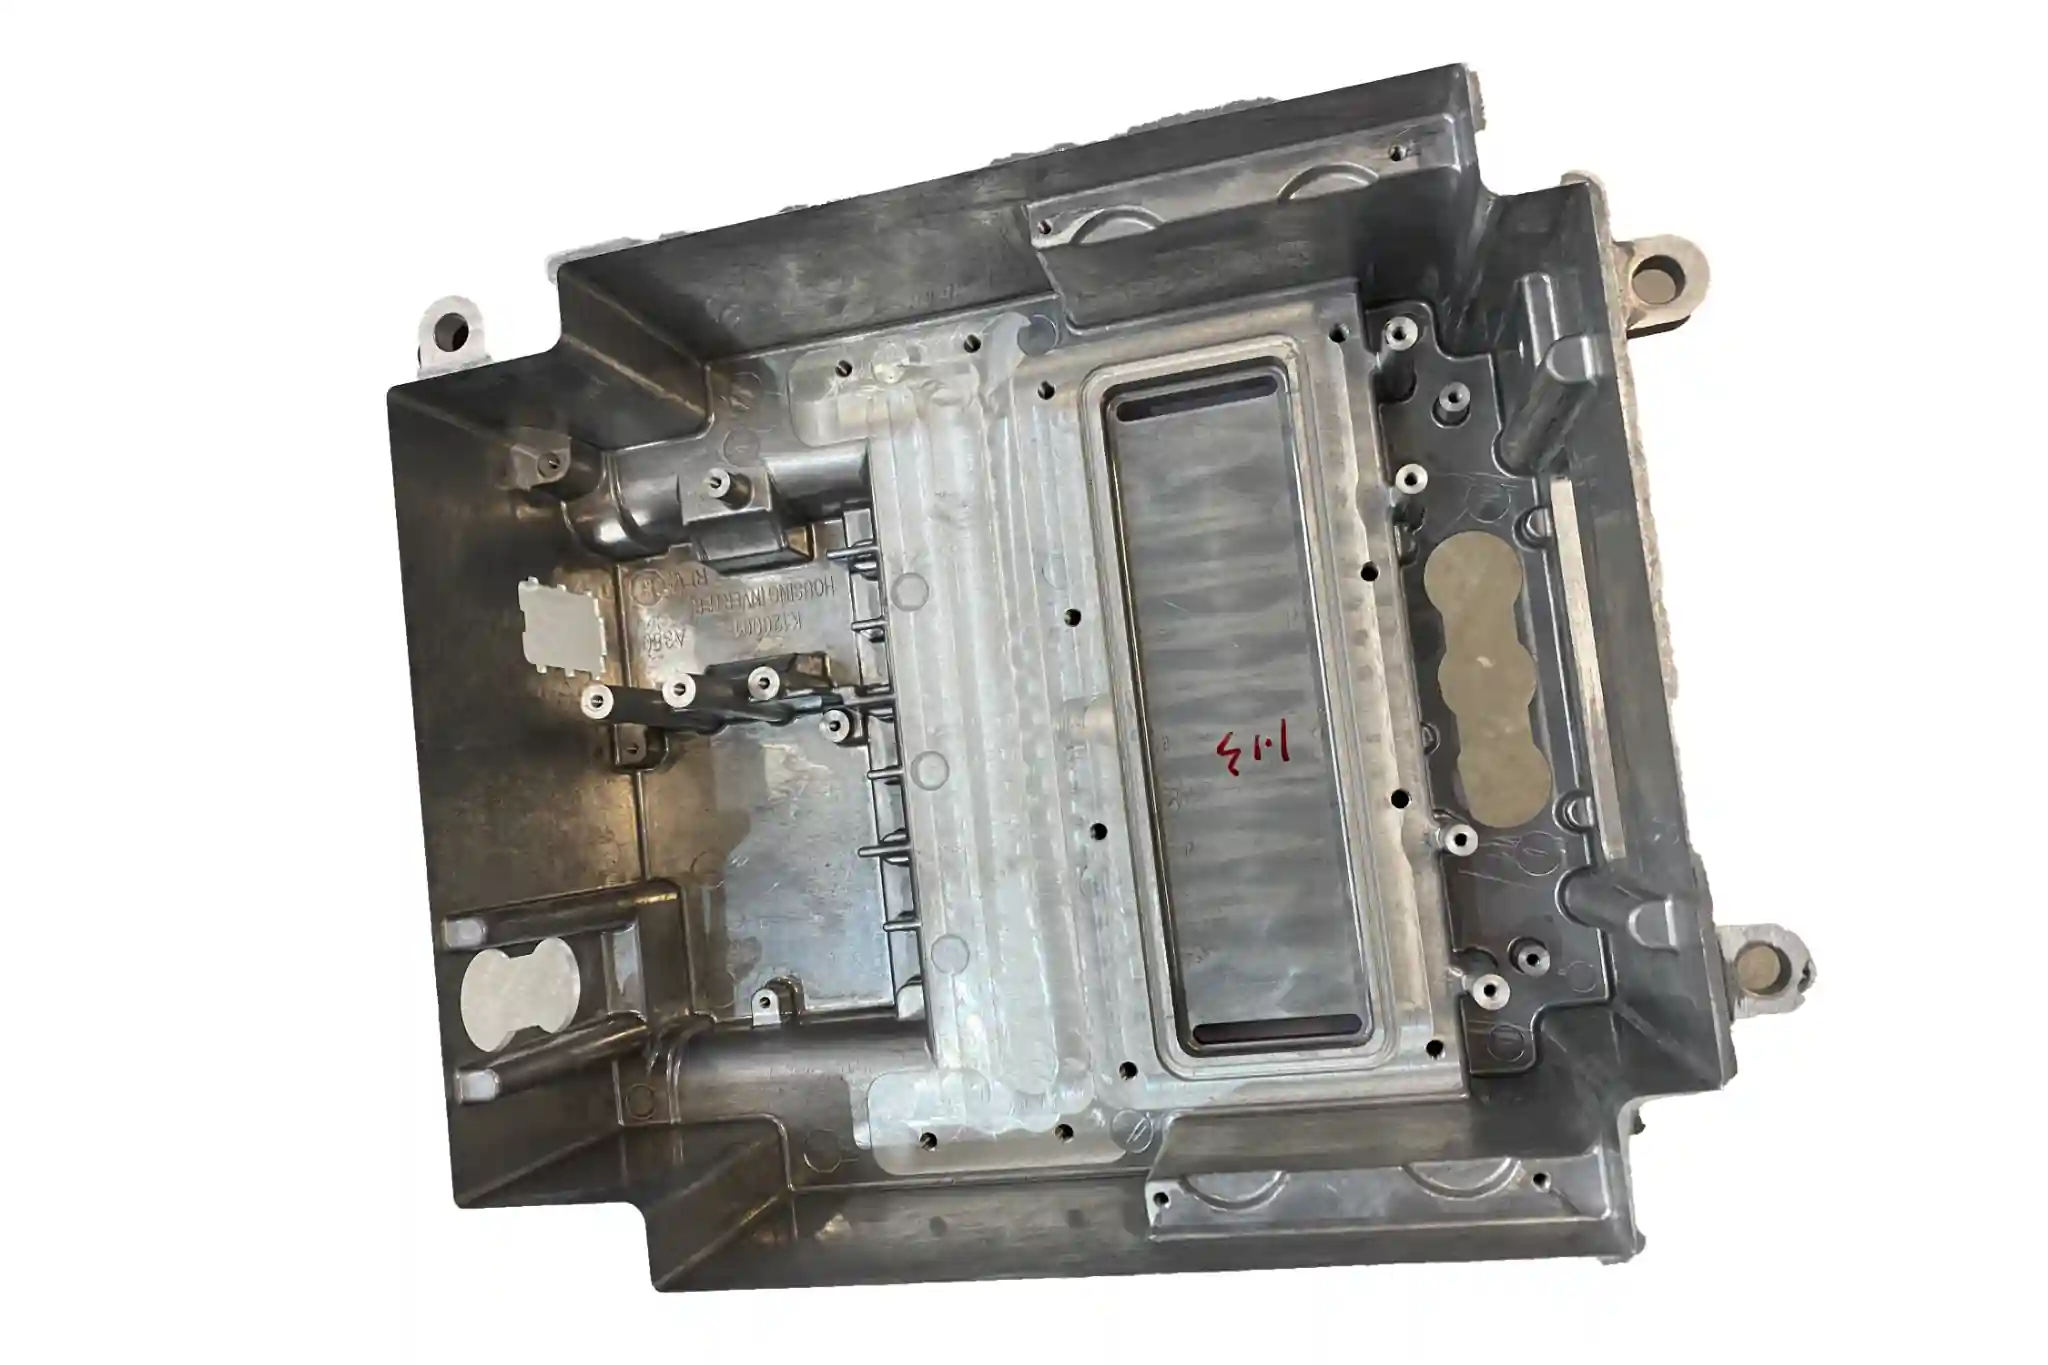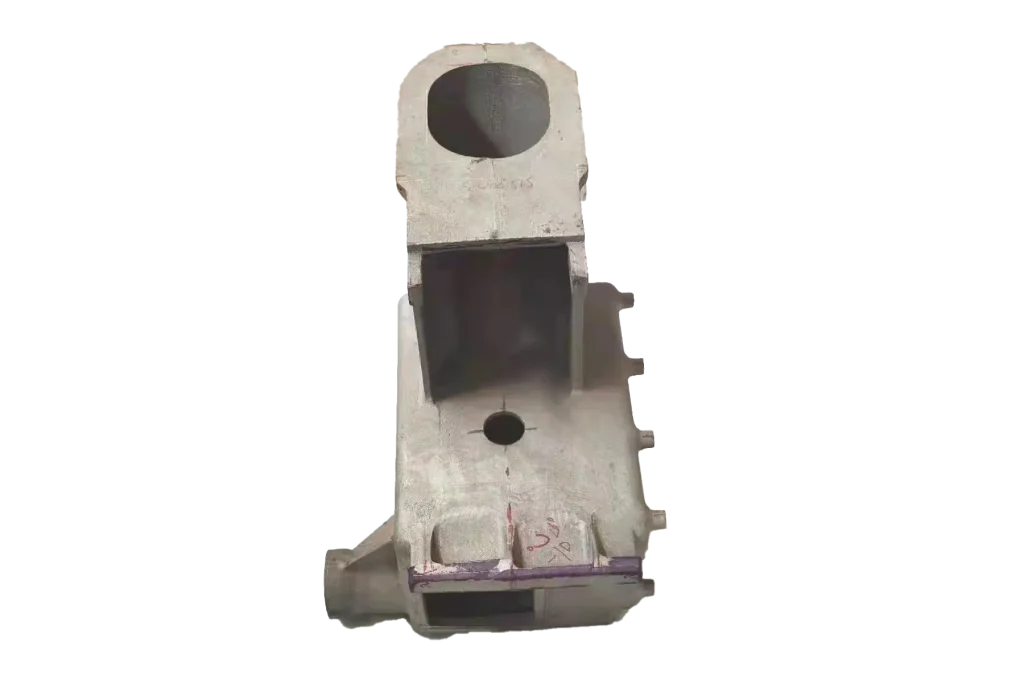
Beim Übergang vom Guss zur mechanischen Bearbeitung wird bewusst überschüssiges Material belassen, um Maßabweichungen innerhalb des zulässigen Rohteilbereichs auszugleichen und die anschließende Zerspanung vorzubereiten. Die Bearbeitungszugaben werden direkt aus den Anforderungen der Zeichnung abgeleitet. Sie legen fest, ob ein Rohteil erfolgreich auf seine Endmaße bearbeitet werden kann, und bestimmen, wie viel Material abgetragen werden muss.
In diesem Artikel wird erläutert, was Bearbeitungszugaben sind, warum sie wichtig sind, welche Faktoren sie beeinflussen und welche Folgen es hat, wenn die Zugaben zu groß oder zu klein gewählt werden.
Was ist ein Bearbeitungszuschlag bei Gussteilen?
Ein Bearbeitungszuschlag ist die zusätzliche Metallschicht, die absichtlich an Passflächen, Funktionsflächen und anderen Bereichen eines Rohgusses angebracht wird, die einer mechanischen Bearbeitung bedürfen. Dieses überschüssige Material wird bei den anschließenden Dreh-, Fräs- oder Bohrvorgängen vollständig abgetragen. Die Aufmaßhöhe ist keine willkürliche Zugabe, sondern richtet sich nach den Endmaßen, Toleranzen und Oberflächenanforderungen des Produkts, um sicherzustellen, dass genügend Material für die nachfolgende Bearbeitung zur Verfügung steht.
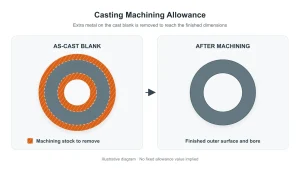
Die Bedeutung von Bearbeitungszugaben
- Qualität der Oberfläche: Durch die Bearbeitungszugaben wird das für die anschließende Zerspanung erforderliche Material bereitgestellt, sodass die Bediener die rauen Gussoberflächen an den bearbeiteten Stellen abtragen und die in den Zeichnungen festgelegte Oberflächengüte erzielen können.
- Abmessungen und Form: Gussrohlinge weisen Schwankungen hinsichtlich ihrer Abmessungen und Ebenheit auf. Durch geeignete Bearbeitungszugaben kann der Rohling durch Zerspanung in Form gebracht werden, sodass die Merkmale die geforderten Abmessungen erhalten. Unzureichende Bearbeitungszugaben können dazu führen, dass bestimmte Bereiche bei der Bearbeitung nicht vollständig bearbeitet werden können.
- Bezugspunkte festlegen: Auf den Flächen, die als Bezugsebenen dienen sollen, werden vorab Bearbeitungszugaben vorgesehen. Sobald die Zugabe abgetragen ist, entsteht eine funktionale Bezugsebene. Bei der anschließenden Einspannung dient diese Fläche zusammen mit anderen Bezugspunkten dazu, Merkmale wie Bohrungen gemäß den Konstruktionszeichnungen präzise zu positionieren.
Bearbeitungszugabe vs. Toleranz
Zwar beziehen sich sowohl Bearbeitungszugaben als auch Toleranzen auf die Abmessungen von Bauteilen, doch dienen sie unterschiedlichen Zwecken:
- Zulage für die Bearbeitung: Bezieht sich auf das zusätzliche Material, das auf den Oberflächen eines Gussrohlings vorab vorgesehen ist und durch anschließendes Zerspanen entfernt wird, um die gussrohen Oberflächenschichten abzutragen und so die endgültigen erforderlichen Abmessungen und Oberflächenbeschaffenheit zu erreichen.
- Toleranz der Fertigmaße: Bezieht sich auf den in der Zeichnung festgelegten zulässigen Toleranzbereich, anhand dessen beurteilt wird, ob ein bearbeitetes Maß akzeptabel ist.
Kurz gesagt, die Zulage dient dazu, Wie viel Material muss vor der Bearbeitung stehen bleiben?, während die Toleranz folgende Werte ergibt Wie groß darf die Abweichung nach der Bearbeitung sein?.
Faktoren, die die Bearbeitungszugaben beeinflussen
Die Festlegung eines Bearbeitungszuschlags wird von zahlreichen praktischen Variablen beeinflusst:
Materialeigenschaften
Verschiedene Legierungen weisen unterschiedliche Schrumpfungsverläufe und Zerspanungseigenschaften auf. Bei Metallen mit komplexen Schrumpfungsverläufen treten beim Abkühlen stärkere Maßschwankungen auf, weshalb die Grundzugaben auf die Eigenschaften der jeweiligen Legierung abgestimmt werden müssen.
Um sich gegen verschiedene Unsicherheiten in der Produktion abzusichern, werden die Toleranzen zudem häufig bewusst großzügiger angesetzt. Wenn ein Gussteil zu Verformungen neigt oder unter mangelnder Chargenstabilität und Positionierungsabweichungen beim Einspannen leidet, erhöhen Ingenieure in der Regel die Sicherheitstoleranzen, um lokale unbearbeitete Stellen (wie beispielsweise verbleibende Gusshaut) oder eine vollständige Ausschussrate des Teils zu vermeiden.
Gießereiprozesse
Das Formverfahren bestimmt unmittelbar die Anfangsgenauigkeit des Rohlings. Beim herkömmlichen Sandguss weisen die Oberflächen Unebenheiten auf und es treten große Maßabweichungen auf, was größere Bearbeitungszugaben erforderlich macht. Im Gegensatz dazu bieten der Schwerkraftguss in Metallformen oder der Niederdruckguss eine hohe Formgenauigkeit und hervorragende Stabilität, was zu glatteren Gussoberflächen führt, die es Ingenieuren ermöglichen, wesentlich dünnere Bearbeitungszugaben zu planen.
Anforderungen an die Gussstruktur und die Oberfläche
Die Geometrie und die Oberflächenanforderungen eines Bauteils bestimmen unmittelbar die Verteilung der Aufmaße. Komplexe Strukturen mit tiefen Hohlräumen oder Kühlrippen neigen während des Abkühlens zu lokal begrenzten Verformungen. Wenn zudem Funktionsflächen eine hohe Rauheit oder Strukturdichte erfordern, muss eine ausreichende Schnitttiefe vorgesehen werden, um Mikroschäden in der Oberflächenschicht vollständig zu beseitigen.
Toleranzanforderungen
Die in der fertigen Zeichnung angegebenen Toleranzvorgaben bilden die Grundlage für die Festlegung der Bearbeitungszugaben. Im Laufe mehrerer mechanischer Bearbeitungsschritte, bei denen überschüssige Metallschichten nach und nach abgetragen werden, nähern sich die Abmessungen des Bauteils allmählich einander an und liegen schließlich innerhalb des in der Zeichnung angegebenen Toleranzbereichs.
So berechnen Sie Bearbeitungszugaben
In der Konstruktionspraxis sieht eine Berechnungslogik, die sich eng an den tatsächlichen Abläufen in der Werkstatt orientiert, vor, die Gesamtzugabe in drei Komponenten aufzuteilen:
$$\text{Gesamtzugabe} = \text{Oberflächenabweichung} + \text{Werkzeugzugabe} + \text{Schlichtpuffer}$$
Nehmen wir als praktisches Beispiel eine typische Gusskonstruktion:
$$\text{Zulage} = 0,5\text{ mm (Rauheit)} + 0,5\text{ mm (Werkzeugvorschub)} + 0,1\text{ mm (Schlichtpuffer)} = 1,1\text{ mm}$$
- Oberflächenabweichung: Erklärt die raue Oberflächenbeschaffenheit, die Entkohlung, die Oxidschicht und die Mikrodefekte am Gussteil.
- Werkzeug-Betriebszugabe: Gleicht Verformungen des Werkstücks, Positionierungsfehler der Maschinenaufspannung und Vorschubzugaben beim Grobdrehen oder Grobfräsen aus.
- Polierpuffer: Für die abschließende Endbearbeitung durch Drehen oder Fräsen vorgesehen, um höchste Maßgenauigkeit und Oberflächengüte zu gewährleisten.
Programmierung in der Fertigung und Prozesskontrollpunkte:
Achten Sie bei der Bearbeitung symmetrischer Merkmale wie Innenbohrungen oder Wellendurchmesser darauf, dass das Gesamtzuschlagmaß in ein einseitiger Wert beim Erstellen von G-Code. Dadurch wird sichergestellt, dass die CNC-Maschine für jedes Element den richtigen Versatz anwendet, insbesondere bei strengen Toleranzanforderungen.
Darüber hinaus hängt die Bearbeitungsgenauigkeit nicht allein von starren Formeln ab, sondern erfordert die Berücksichtigung von Werkstoffeigenschaften, thermischer Ausdehnung und Verformungen nach der Wärmebehandlung. Da die Verfahren zur Toleranzkontrolle branchenweise variieren, müssen Anpassungen der Bearbeitungszugaben sich an den fertigungstechnischen Einschränkungen und den Aufzeichnungen der Qualitätskontrolle orientieren.
So reduzieren Sie die Bearbeitungszugaben
In der tatsächlichen Produktion hängt die sichere Reduzierung der Aufmaße in der Konstruktionsphase zur Erzielung einer „Near-Net-Shape“-Fertigung von der Optimierung in Bezug auf Werkstoffe, Werkzeuge, Formen und fortschrittliche Verarbeitungsverfahren ab:
- Optimierung der Abstimmung von Werkstoff und Werkzeug: Wählen Sie die Werkzeugwerkstoffe und -geometrien auf wissenschaftlicher Grundlage unter Berücksichtigung des spezifischen Schnittwiderstands und des Schrumpfungsverhaltens der Legierung aus, um überflüssige Abmessungen zu vermeiden, die durch Rattern und Werkzeugdurchbiegung verursacht werden.
- Strenge Kontrolle der Qualität von Sandformen und Gussformen: Die Formsteifigkeit und die Sandverdichtung in der Gießerei sollten verbessert werden, um Maßabweichungen aufgrund der Fließgrenze der Formwände zu minimieren. So lassen sich beispielsweise durch das Aufbringen spezieller Antihaftbeschichtungen oder fluorhaltiger Behandlungsmittel auf die Formhohlräume vor dem Sandguss Oberflächenanhaftungen und Mikrodefekte wirksam reduzieren.
- Nutzen Sie die Vorteile der mehrachsigen Bearbeitungstechnologie: Durch den Einsatz der mehrachsigen (z. B. 5-achsigen) CNC-Bearbeitung lassen sich die durch mehrfache Neupositionierungen und wiederholtes Einspannen verursachten kumulativen Positionierfehler drastisch reduzieren, sodass Ingenieure in den Zeichnungen engere Bearbeitungszugaben festlegen können.
Fazit & Handlungsaufforderung
Durch das Bearbeitungsaufmaß bleibt auf den Oberflächen eines Rohgussteils genügend Material übrig, um die in der Zeichnung festgelegten Maß- und Oberflächenanforderungen zu erfüllen. Ein zu geringes Aufmaß kann dazu führen, dass Stellen mit der ursprünglichen Gussoberfläche zurückbleiben oder ein Merkmal seine Endmaße nicht erreicht; ein zu großes Aufmaß erhöht das Gewicht des Gussteils und verlängert die Bearbeitungszeit.
Um die Aufmaßgröße festzulegen, ermitteln Sie zunächst, welche Oberflächen bearbeitet werden müssen, und berücksichtigen Sie anschließend die Maßabweichungen des Gussteils, den Gussprozess sowie die Art und Weise, wie das Bauteil während der Bearbeitung fixiert wird. Erstmustermessungen und Probebearbeitungen können Aufschluss darüber geben, wo das Aufmaß reduziert werden kann und wo es beibehalten werden muss.
Wenn Sie Gusszeichnungen erstellen, senden Sie bitte die endgültigen Maße und die erforderlichen Bearbeitungsmerkmale an das Minhe-Team. Wir können dann gemeinsam mit Ihnen die Gussmaße und den Bearbeitungsumfang prüfen.