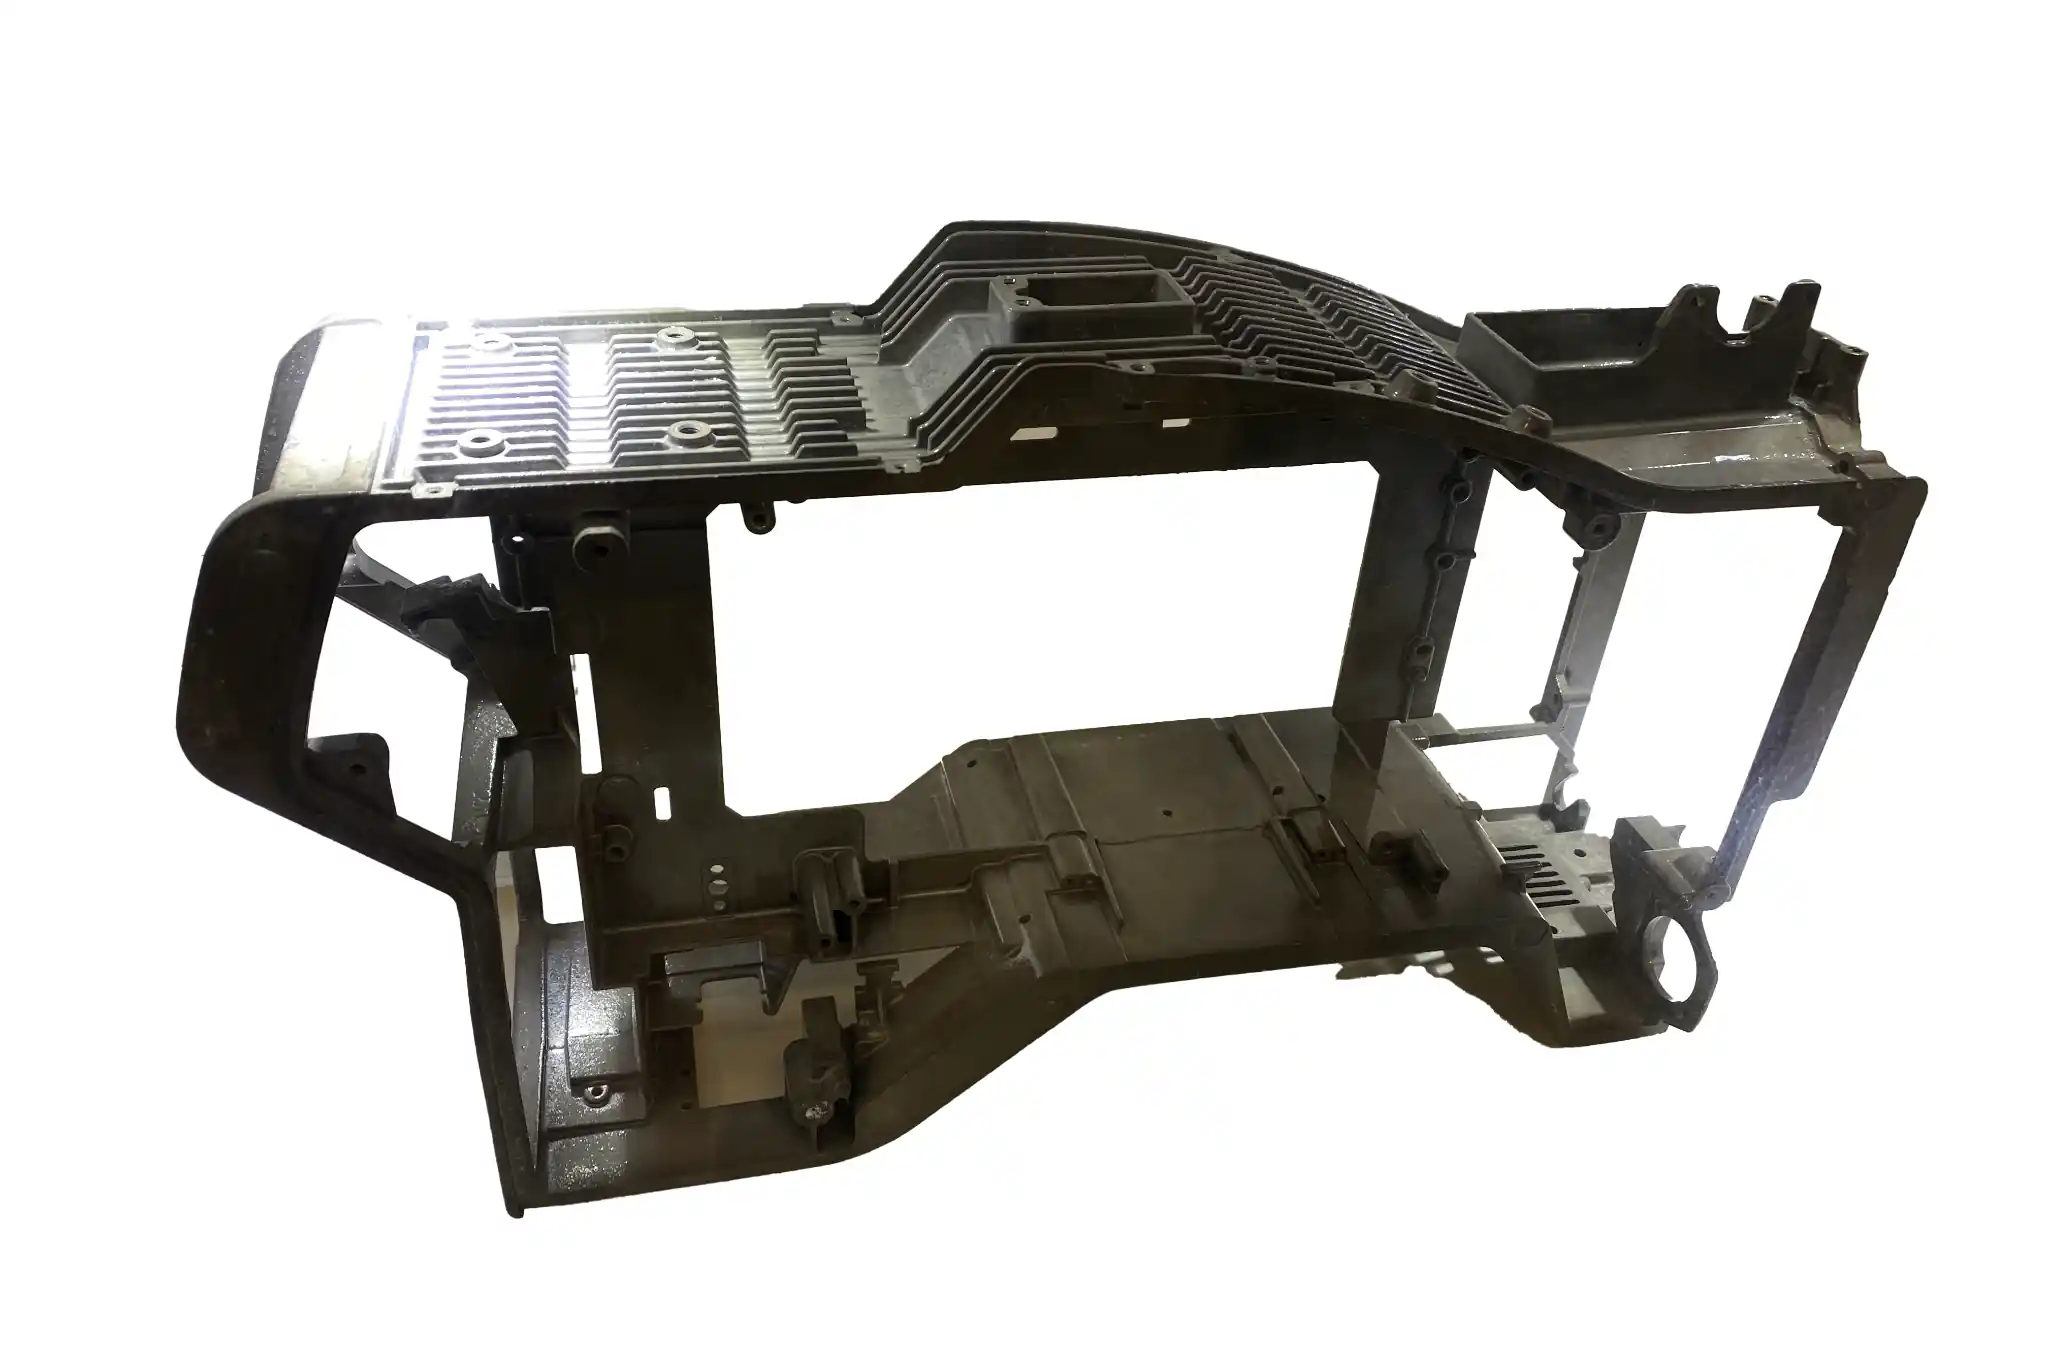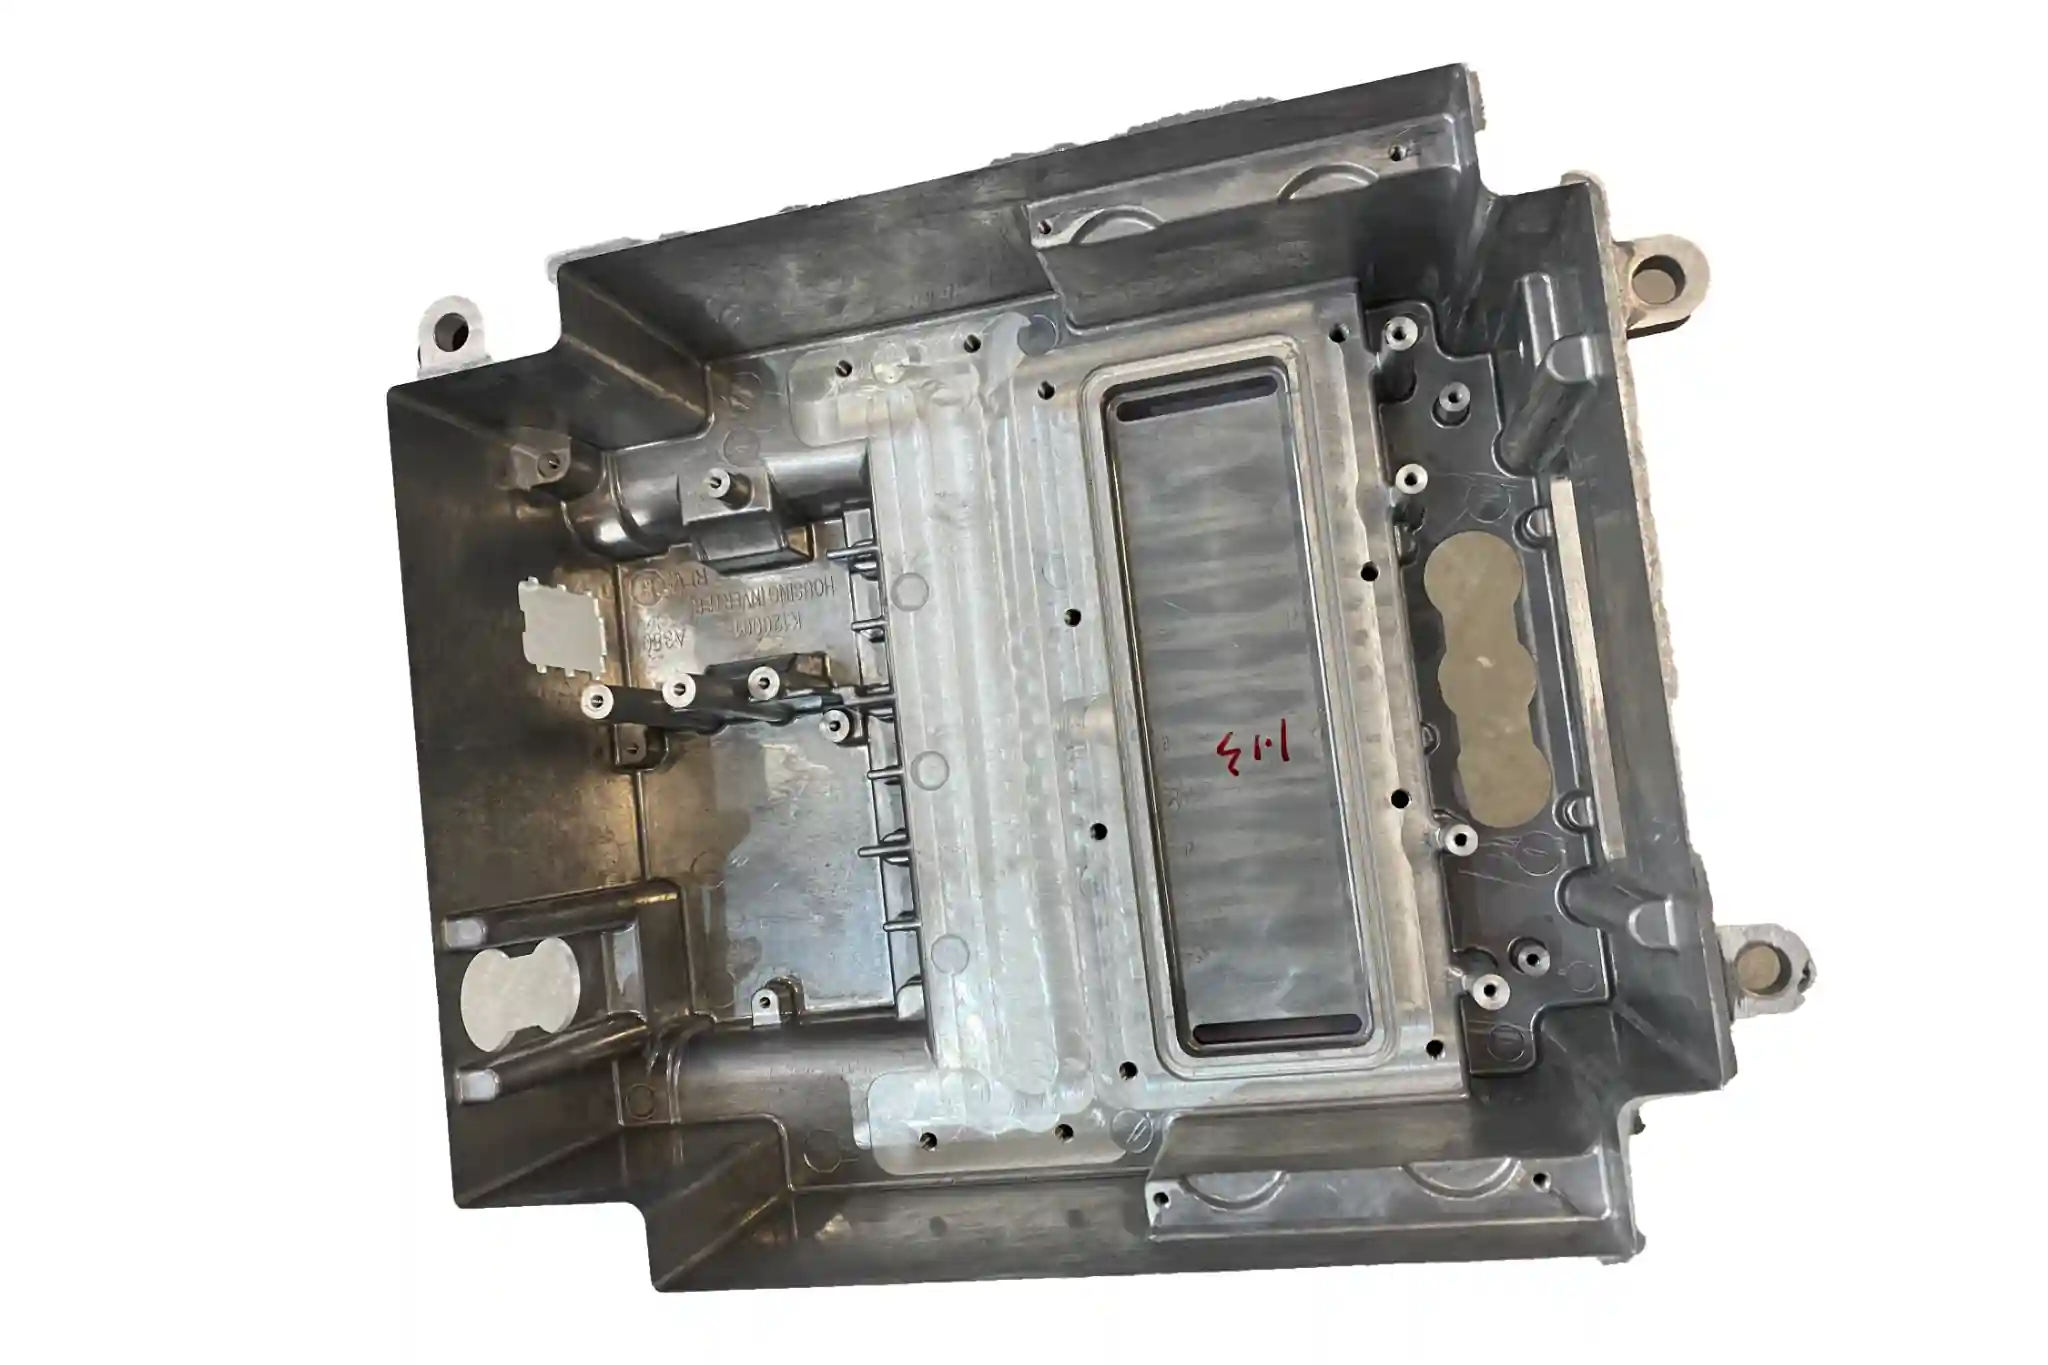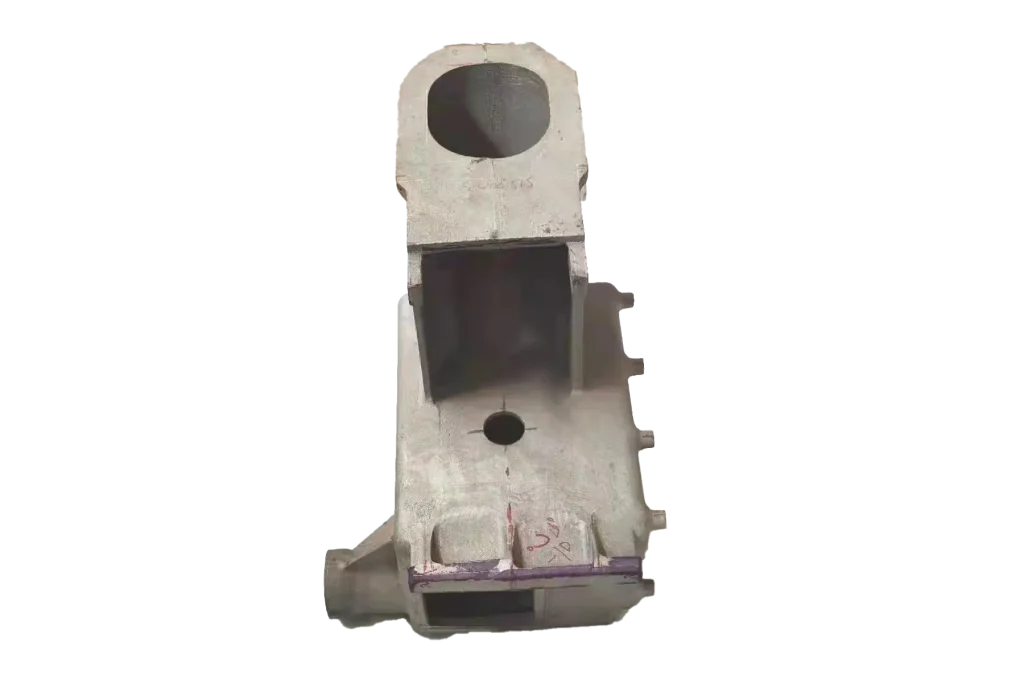
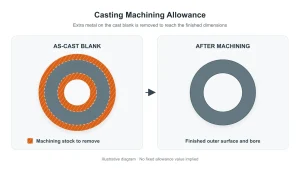
Lors du passage de la fonderie à l'usinage, un excédent de matière est volontairement conservé afin de tenir compte des variations dimensionnelles comprises dans la plage admissible de l'ébauche et de préparer les opérations d'usinage suivantes. Les surépaisseurs d'usinage sont définies directement à partir des exigences du plan. Elles déterminent si une ébauche peut être usinée avec succès pour atteindre ses dimensions finales et définissent la quantité de matière à enlever.
Cet article explique ce que sont les surépaisseurs d'usinage, pourquoi elles sont importantes, quels sont les facteurs qui les influencent et quelles sont les conséquences d'un choix de surépaisseurs trop importantes ou trop faibles.
Qu'est-ce qu'une tolérance d'usinage des pièces moulées ?
Une surépaisseur d'usinage est la couche supplémentaire de métal ajoutée intentionnellement aux surfaces d'accouplement, aux surfaces fonctionnelles et à d'autres zones d'une pièce moulée brute qui nécessitent un usinage mécanique. Cet excédent de matière est entièrement éliminé lors des opérations ultérieures de tournage, de fraisage ou d'alésage. Loin d'être un ajout arbitraire, cette surépaisseur est déterminée par les cotes finales, les tolérances et les exigences de finition de surface du produit, garantissant ainsi la disponibilité d'une quantité suffisante de matière pour les opérations d'usinage en aval.
L'importance des surépaisseurs d'usinage
- Qualité de surface: Les surépaisseurs d'usinage fournissent la matière nécessaire aux opérations de découpe ultérieures, ce qui permet aux opérateurs d'éliminer les couches superficielles rugueuses issues de la coulée sur les zones usinées et d'obtenir l'état de surface spécifié dans les plans.
- Dimensions et forme: Les ébauches moulées présentent des variations de dimensions et de planéité. Des surépaisseurs d'usinage appropriées permettent d'ajuster la forme de l'ébauche par usinage, afin d'amener ses caractéristiques aux dimensions requises. Des surépaisseurs insuffisantes peuvent empêcher l'usinage de certaines zones locales.
- Localisation des points de référence: Des surépaisseurs d'usinage sont pré-attribuées aux surfaces destinées à servir de repères. Une fois ces surépaisseurs enlevées, on obtient une face de repère fonctionnelle. Lors des serrages suivants, cette surface sert de référence avec d'autres points de repérage pour positionner avec précision des éléments tels que des alésages, conformément aux plans techniques.
Marge d'usinage et tolérance
Bien que les surépaisseurs d'usinage et les tolérances concernent toutes deux les dimensions des pièces, elles ont des objectifs distincts :
- Allocation d'usinage: Désigne l'excédent de matière pré-alloué à la surface d'une ébauche moulée, destiné à être éliminé par usinage ultérieur, afin d'enlever les couches superficielles telles qu'elles sont issues du moulage et d'obtenir ainsi les dimensions finales requises ainsi que l'état de surface souhaité.
- Tolérance dimensionnelle de la pièce finie: Désigne la plage de variation admissible spécifiée dans le plan, qui sert à déterminer si une cote usinée est acceptable.
En résumé, cette allocation répond Quelle épaisseur de matière faut-il laisser avant l'usinage ?, tandis que les réponses relatives à la tolérance Quel écart est toléré après l'usinage ?.
Facteurs influençant les surépaisseurs d'usinage
La conception d'une surépaisseur d'usinage dépend de plusieurs variables pratiques :
Propriétés des matériaux
Les différents alliages présentent des comportements de retrait et des caractéristiques d'usinage distincts. Les métaux dont le retrait suit des schémas complexes subissent des variations dimensionnelles plus importantes lors du refroidissement, ce qui nécessite d'adapter les surépaisseurs de base aux propriétés de l'alliage.
De plus, afin de se prémunir contre diverses incertitudes liées à la production, les tolérances sont souvent élargies de manière intentionnelle. Si une pièce moulée est sujette au gauchissement ou présente un manque de stabilité d’lot et des écarts de positionnement lors du serrage, les ingénieurs augmentent généralement les tolérances de sécurité afin d’éviter l’apparition de zones non usinées (telles que des résidus de calamine) ou le rejet pur et simple de la pièce.
Procédés de moulage
Le procédé de formage détermine directement la précision initiale de l'ébauche. Le moulage au sable traditionnel se caractérise par des surfaces rugueuses et d'importantes variations dimensionnelles, ce qui nécessite des surépaisseurs d'usinage plus importantes. À l'inverse, le moulage par gravité en moule métallique ou le moulage à basse pression offrent une grande précision de moulage et une excellente stabilité, ce qui permet d'obtenir des surfaces de moulage plus lisses et permet aux ingénieurs de prévoir des surépaisseurs d'usinage nettement plus fines.
Structure de la pièce moulée et exigences relatives à la surface
La géométrie d'une pièce et les spécifications relatives à ses surfaces déterminent directement la répartition des tolérances. Les structures complexes comportant des cavités profondes ou des nervures de refroidissement sont sujettes à un gauchissement localisé pendant le refroidissement. De plus, si les surfaces fonctionnelles exigent une rugosité élevée ou une densité structurelle importante, il convient de prévoir une profondeur de coupe suffisante pour éliminer complètement les micro-défauts de la couche superficielle.
Exigences de tolérance
Les spécifications de tolérance figurant sur le plan final constituent la base de référence pour la définition des surépaisseurs d'usinage. Au fil des différentes étapes d'usinage mécanique, à mesure que les couches de métal excédentaires sont progressivement éliminées, les dimensions de la pièce se rapprochent peu à peu et finissent par se situer dans la plage de tolérance spécifiée dans le plan.
Comment calculer les surépaisseurs d'usinage
En conception technique, une logique de calcul étroitement liée aux pratiques réelles en atelier consiste à décomposer la marge totale en trois éléments :
$$\text{Tolérance totale} = \text{Écart de surface} + \text{Tolérance d'usinage} + \text{Marge de finition}$$
Prenons comme exemple concret un modèle de moulage classique :
$$\text{Marge} = 0,5\text{ mm (surface brute)} + 0,5\text{ mm (avance de l'outil)} + 0,1\text{ mm (marge de finition)} = 1,1\text{ mm}$$
- Écart de surface: Tient compte de la rugosité de la surface, de la décarburation, de la couche d'oxyde et des micro-défauts présents sur la pièce moulée.
- Marge d'opération de l'outil: Compense la déformation de la pièce brute, les erreurs de positionnement des dispositifs de fixation sur la machine et les marges d'avance lors du tournage ou du fraisage d'ébauche.
- Tampon de finition: Réservé au tournage ou au fraisage de finition afin de garantir une précision dimensionnelle et un état de surface optimaux.
Programmation en atelier et points de contrôle des processus:
Lors de l'usinage de pièces symétriques telles que des alésages internes ou des diamètres d'arbres, veillez à ce que la surépaisseur totale soit convertie en une valeur unilatérale lors de la rédaction du code G. Cela garantit que la machine CNC applique le décalage correct à chaque élément, en particulier lorsque les exigences de tolérance sont strictes.
De plus, la précision d'usinage ne repose pas uniquement sur des formules rigides ; elle nécessite de prendre en compte les propriétés des matériaux, la dilatation thermique et les déformations post-traitement thermique. Les pratiques de contrôle des tolérances variant d'un secteur à l'autre, les ajustements des marges d'usinage doivent être guidés par les contraintes de fabrication et les registres de contrôle qualité.
Comment réduire les surépaisseurs d'usinage
En production réelle, la réduction en toute sécurité des surépaisseurs dès la phase de conception afin d'obtenir une fabrication « near-net-shape » repose sur l'optimisation conjointe des matériaux, des outils, des moules et des techniques de traitement avancées :
- Optimiser l'adéquation entre les matériaux et les outils: Choisir de manière scientifique les matériaux et la géométrie des outils en fonction de la résistance à la coupe et du comportement au retrait spécifiques de l'alliage, afin de réduire les dimensions superflues dues aux vibrations et à la déviation de l'outil.
- Contrôler rigoureusement la qualité des moules en sable et des matrices: Améliorer la rigidité du moule et le compactage du sable au niveau de la fonderie afin de minimiser la dispersion dimensionnelle causée par la déformation des parois du moule. Par exemple, l'application de revêtements antiadhésifs spécifiques ou d'agents de traitement à base de fluor dans les cavités du moule avant le moulage au sable permet de réduire efficacement l'adhérence superficielle et les micro-défauts.
- Tirer parti de la technologie d'usinage multiaxial: Recourir à l'usinage CNC multiaxial (par exemple à 5 axes) pour réduire considérablement les erreurs de positionnement cumulées dues aux repositionnements multiples et aux serrages répétés, ce qui permet aux ingénieurs de prévoir des tolérances d'usinage plus serrées sur les plans.
Conclusion et appel à l'action
La surépaisseur d'usinage permet de conserver suffisamment de matière sur les surfaces d'une pièce moulée brute pour respecter les exigences dimensionnelles et de finition indiquées sur le plan. Une surépaisseur insuffisante peut laisser apparaître des zones de surface brute ou empêcher une pièce d'atteindre ses dimensions finales ; une surépaisseur excessive augmente le poids de la pièce moulée et allonge la durée d'usinage.
Pour déterminer la surépaisseur, identifiez les surfaces qui doivent être usinées, puis tenez compte des variations dimensionnelles de la pièce moulée, du procédé de moulage et de la manière dont la pièce sera positionnée pendant l'usinage. Les mesures effectuées sur le premier exemplaire et les essais d'usinage permettent de déterminer les endroits où la surépaisseur peut être réduite et ceux où elle doit être conservée.
Si vous préparez des plans de pièce moulée, veuillez transmettre à l'équipe Minhe les cotes définitives et les caractéristiques d'usinage requises. Nous pourrons alors examiner avec vous les cotes de la pièce moulée et l'étendue des opérations d'usinage.