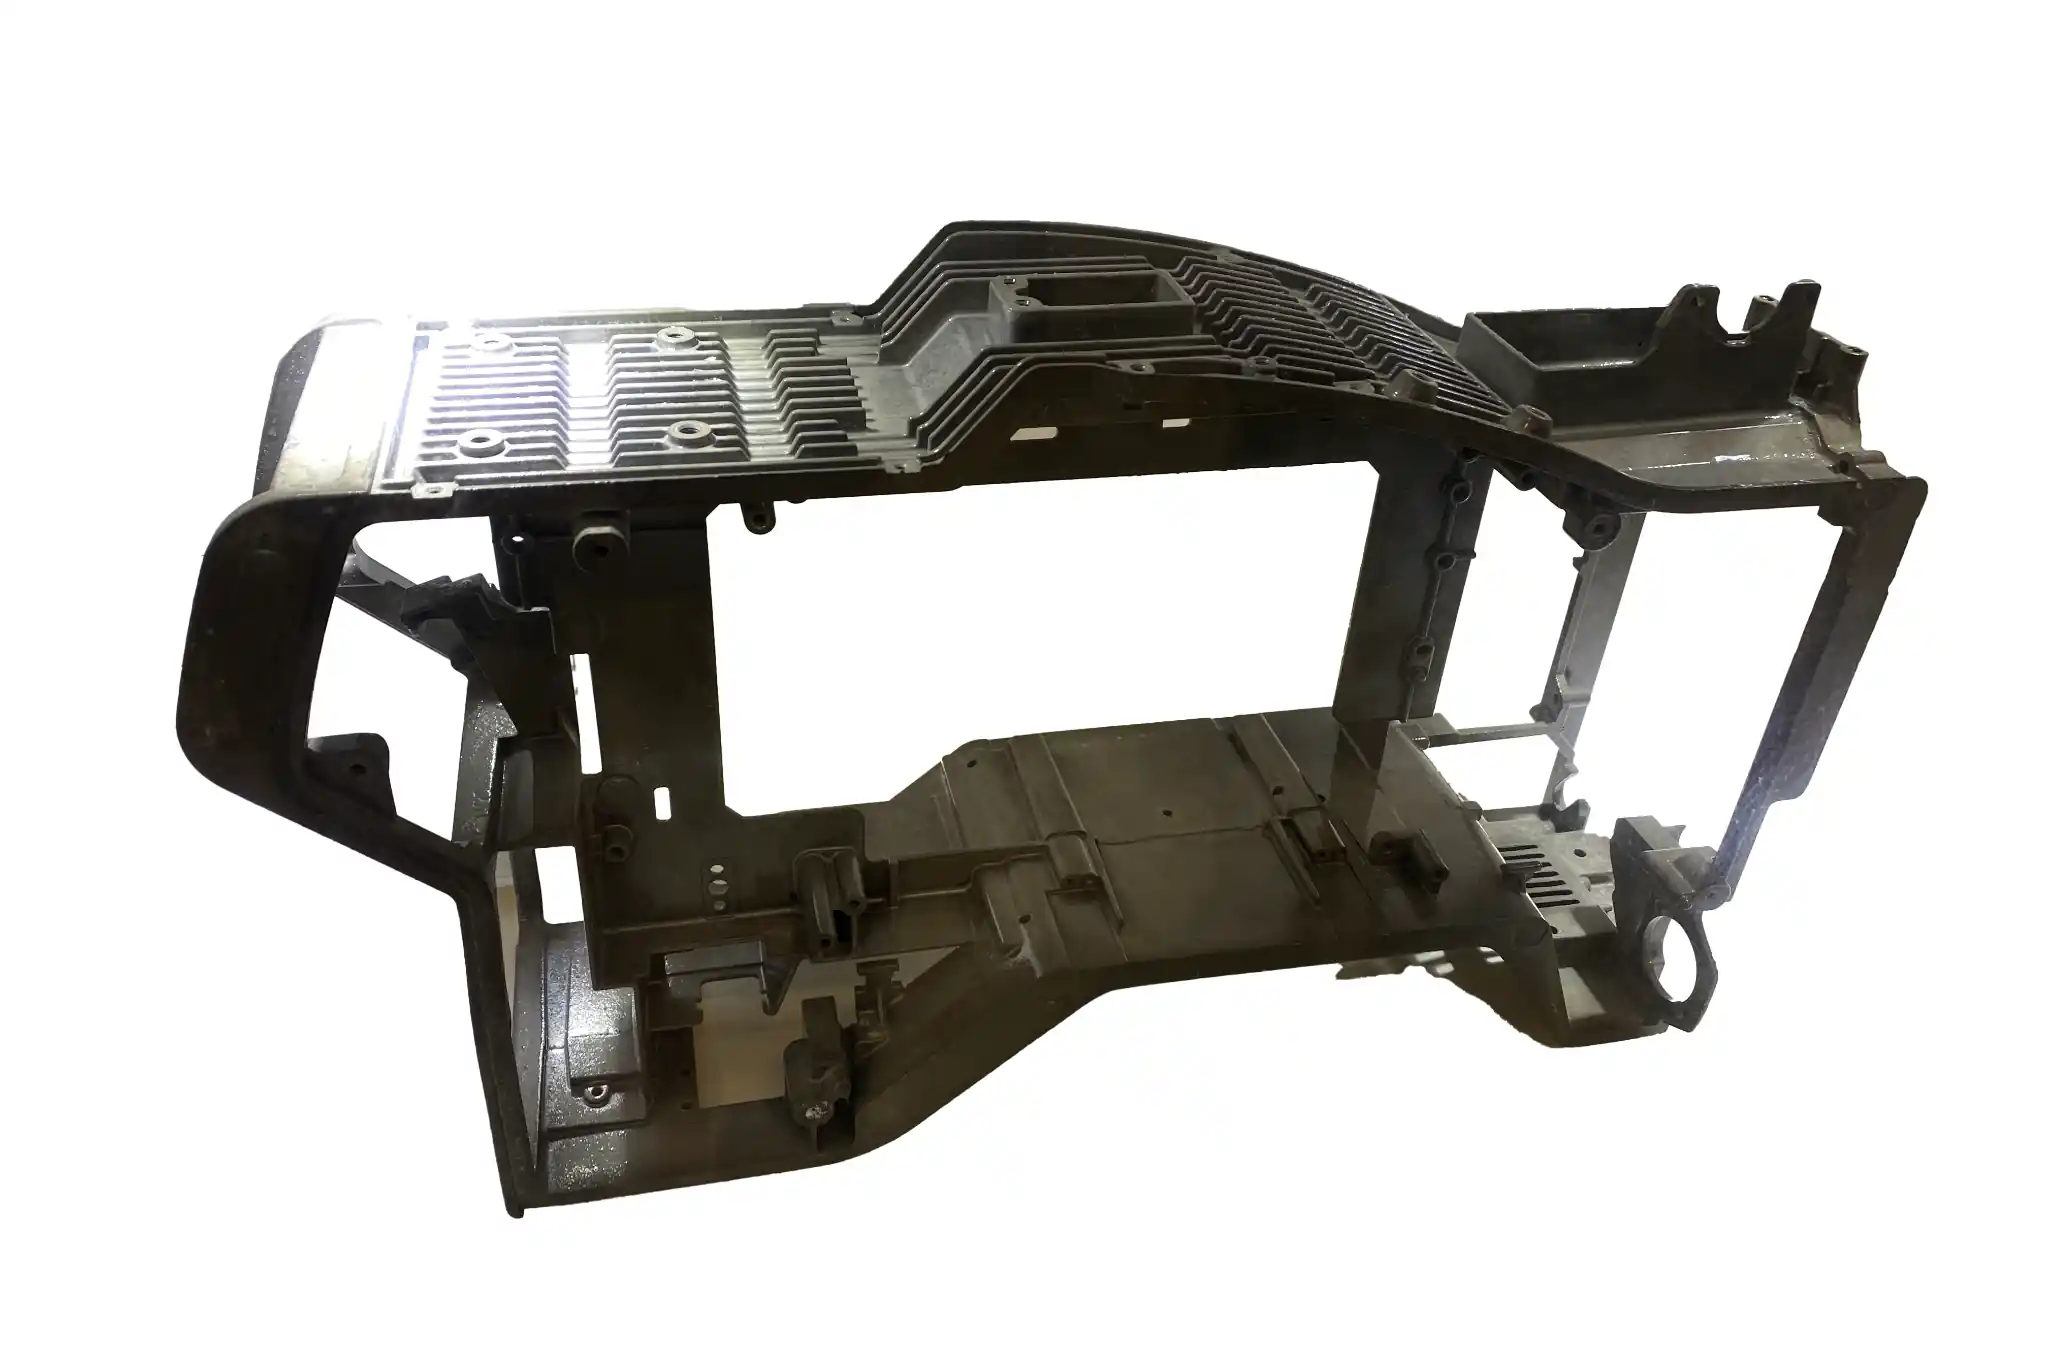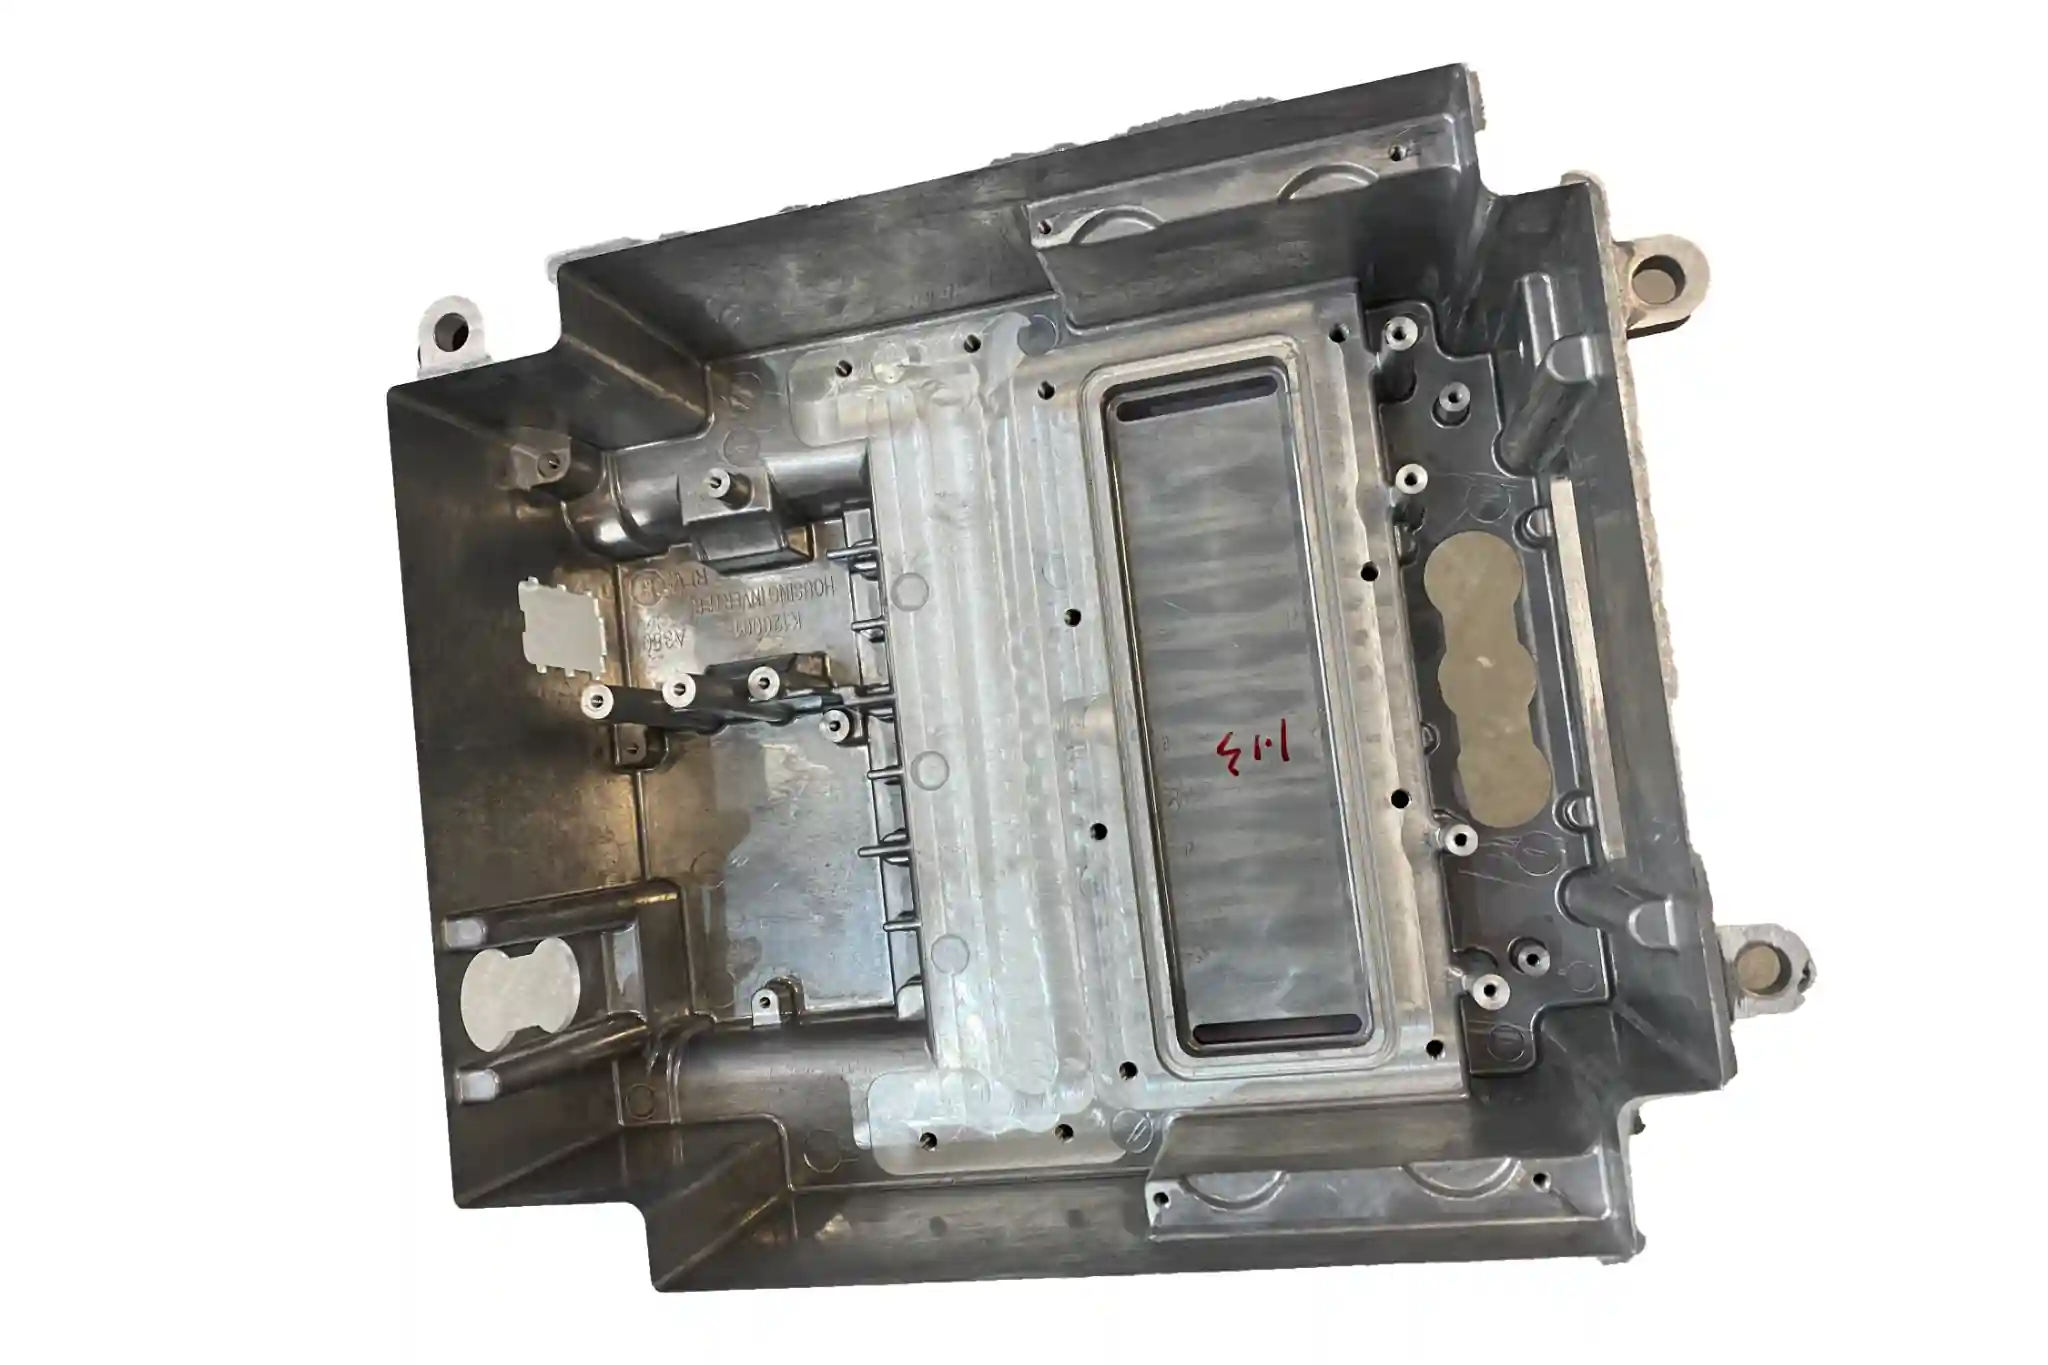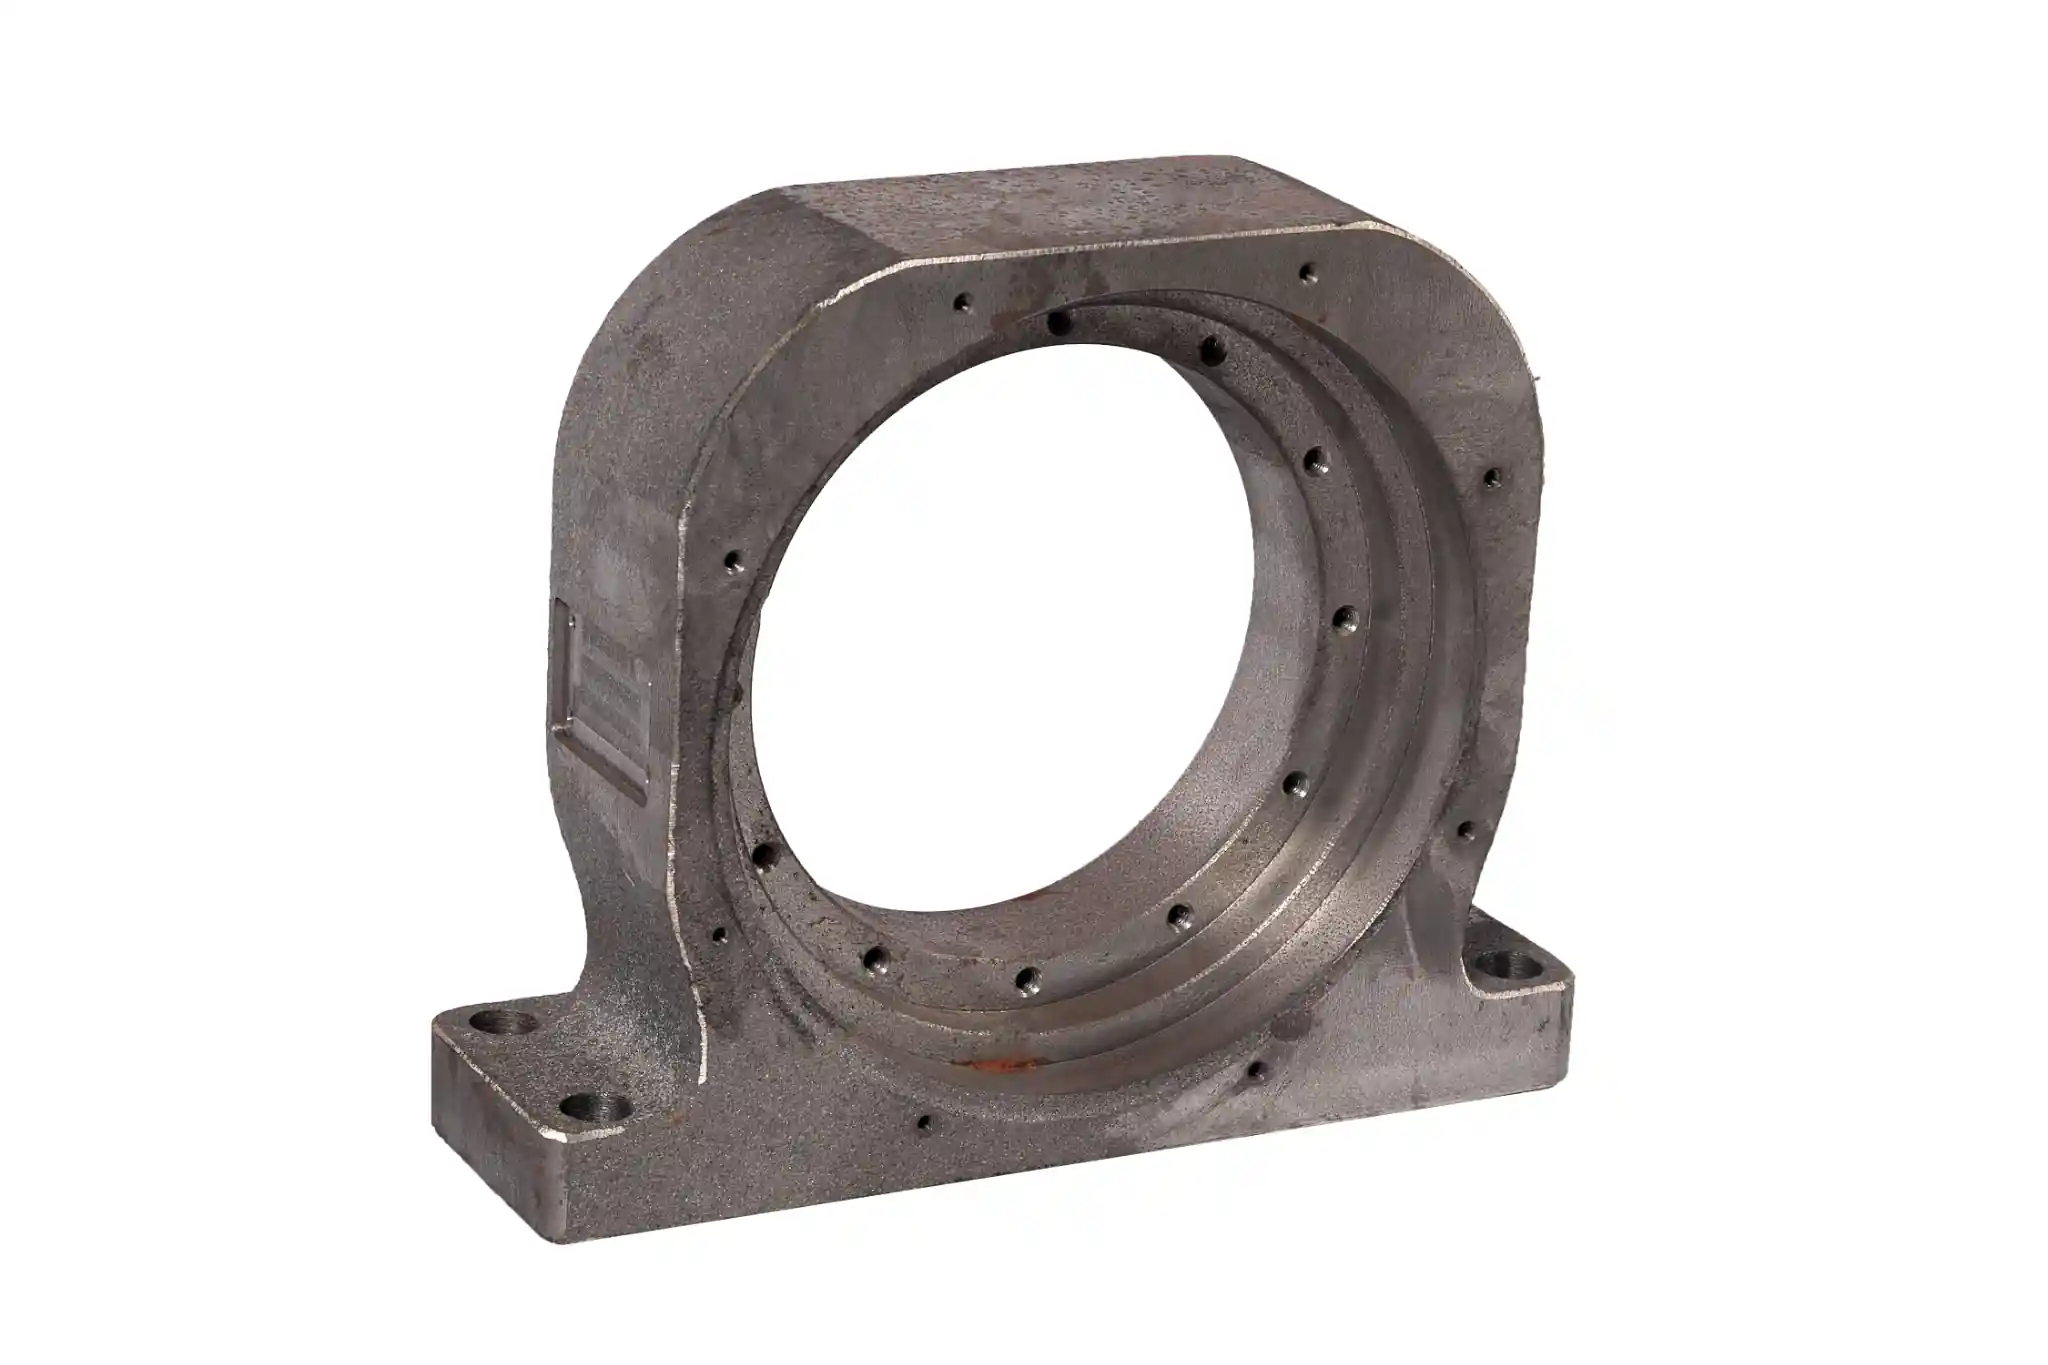
鋳造品の購入コストは、見積価格だけにとどまりません。金型、機械加工、検査、輸送にかかる費用は、通常、プロジェクトの計画段階で把握できます。一方、手直し、廃棄、交換部品、在庫コストなどは、後になって発生する可能性があります。総所有コスト(TCO)は、これらの費用を総合的に算出し、許容可能な鋳造品を入手するためにプロジェクトがどれだけの費用を費やすかを明らかにするものです。
本ガイドでは、鋳造品の調達にかかる直接費および間接費について解説し、設計、工程選定、機械加工、品質管理が総コストにどのような影響を与えるかを説明します。
鋳造品の調達における総所有コストとは何か?
総所有コストとは、プロジェクトが要件を満たす鋳物を調達するために発生する総費用のことです。 サプライヤーは、鋳造直後の部品や、すでに機械加工および検査済みの部品について見積もりを提示する場合があります。提示された納入条件によって、買い手がさらに負担しなければならない費用が決まります。
よくある間違いは、 鋳造品の単価 その部品の最終コストとして。ハウジングのベアリング穴やシール面の加工、およびその後の漏れ試験がまだ必要な場合は、それらのコストを含める必要があります。サプライヤーの見積もりにすでにその作業が含まれている場合は、重複して計上してはなりません。
鋳造品の総所有コストには何が含まれるのでしょうか?
鋳造の総所有コスト(TCO)には、直接コストと間接コストが含まれます。直接コストは通常、見積書や生産計画から把握できます。一方、間接コストは、品質、納期、在庫に関する要件が明らかになるにつれて、しばしば顕在化します。
直接費用
- 工具および治具。 これには、金型の製作、必要な加工用治具、および試作が含まれます。金型費用は別途請求される場合もあれば、単価に組み込まれる場合もあります。
- 鋳造品の購入。 合意された納入条件に基づく価格を適用してください。納入される部品は、鋳造後のブランクである場合もあれば、機械加工および検査済みの部品である場合もあります。
- 機械加工および検査。 部品の仕様を満たすために必要な熱処理、機械加工、仕上げ、および試験は、それらがサプライヤーの見積書の範囲外となる場合、見積書に含める必要があります。
- 梱包と輸送。 プロジェクトが負担した梱包費、運賃、および適用される輸入関連費用を含めてください。
鋳造コストと機械加工コストは、必ずしも同じ方向に動くとは限りません。溶体強化フェライト系ダクタイル鋳鉄に関する研究によると、特定のグレードではコストが 1%–4% などをベース鋳物として, 一方、著者らが引用した先行研究によれば、 10%–50%:加工コストの削減 従来のグレードよりも。これらの範囲は特定のダクタイル鋳鉄グレードに関するものであり、材料費を完成部品の製造コストと併せて評価すべき理由を示しています。 研究の要旨を読む.
間接費
- 手直しと廃棄。 機械加工後に欠陥が見つかった場合、そのプロジェクトでは鋳物とすでに実施された作業の両方を失うことになり、代替品の用意が必要になる可能性があります。2019年の研究概要において、米国鋳造協会は、介在物による欠陥が原因で生じるスクラップや手直し作業が、 最大16%分の鋼鋳物製造コスト。この推計値は、鋼鋳物の生産量に関するものであり、鋳物の購入総量に関するものではありません。 AFSの概要を読む.
- 在庫保有コスト。 品切れを防ぐために余分に保有している在庫は、資金や倉庫スペースを圧迫します。また、設計変更により、使用できなくなった鋳物が余ってしまうこともあります。
- 配送の遅延。 交換用部品、緊急輸送、および生産スケジュールの変更は、経費の増加につながり、購買、品質管理、および技術各チームの時間を奪うことになる。
- 組み立ておよび保証に関する問題。 納品後に発見された寸法上の欠陥やシール不良については、撤去、交換、再試験、あるいは顧客からのクレームにつながる可能性があります。
- 機会費用。 重要な鋳造部品の不足により、完成機械の出荷が遅れたり、生産能力が遊休状態になったりすることがあります。このコストは、機械の販売価格全体ではなく、実際に影響を受けた事業に反映されるべきです。
購入者は、鋳造品の総所有コストをどのように削減できるか?
TCOを削減するには、金型の修正、不要な機械加工、スクラップ、および緊急出荷を最小限に抑える必要があります。これらはいずれも、当初の鋳造価格以上のコストを生み出します。
金型製作後の仕様変更の制限
金型の製作後に壁厚や内部形状の問題が発見された場合、金型の修正や再試作が必要になることがあります。金型製作を開始する前に、これらの形状や必要な加工面を確認しておけば、後でその変更にかかる費用を負担するリスクを減らすことができます。
鋳造プロセスを購入数量に合わせて選定する
小ロットの注文や、設計変更の可能性がある場合、初期の金型費用はより大きな比重を占めます。定期的に生産される部品の場合、その費用はより多くの生産数量に分散させることができます。工程の選定にあたっては、初期の金型費用と、合格品1個あたりの製造コストの両方を考慮する必要があります。
金型製作を開始する前に、 Minheのエンジニアリングチーム 部品の図面、予想される受注数量、加工範囲、および検査要件を確認することができます。その後、チームは砂型鋳造、重力鋳造、低圧鋳造の各選択肢を比較検討し、それぞれに必要な金型や後工程を特定することができます。
不必要な加工を避ける
軸受の穴やシール面は通常、機械加工が必要ですが、すべての外面に同じ寸法公差や表面仕上げが求められるわけではありません。組み立てや機能に影響を与える面にのみ機械加工を限定することで、切削時間や段取り回数を削減できます。
欠陥のある鋳物を早期に発見する
シール面の加工が完了してから初めて多孔性が発見された場合、鋳造品とともに加工コストも無駄になってしまいます。後工程で大規模な作業が行われる前に、リスクのある箇所を点検しておくことで、不適合な部品のさらなる加工を防ぐことができます。
速達配送と在庫管理
土壇場での代替品の注文が繰り返されると、運賃コストが増加する可能性があります。また、発注時期が早すぎると、在庫に資金が拘束されてしまいます。納期は、実際の生産需要と、不良品の代替品を手配するのに必要な時間を踏まえて設定すべきです。
結論
鋳造品の単価は、その総所有コストの一部に過ぎません。 金型製作、機械加工、検査、輸送は予測可能な費用ですが、不良品、在庫、遅延、および組み立て後に発見される品質問題は、最終的なコストを押し上げる可能性があります。見積もりに記載された納入条件を確認し、プロジェクトでまだ完了しなければならない作業を考慮に入れることで、購入者は許容可能な部品のコストをより明確に把握することができます。
鋳造プロジェクトの検討をご検討中の場合は、図面、見込み生産量、機械加工の範囲、および検査要件を以下の宛先までお送りください。 Minheのエンジニアリングチーム. これらの詳細情報は、納品前に必要なプロセスや作業内容を確認するための基礎となります。