Алюминиевые отливки подвергаются термообработке для повышения прочности, обеспечения стабильности размеров или приведения в соответствие с требованиями сложных условий эксплуатации. Этот процесс не является чем-то единым: он представляет собой группу циклов с различными температурами и разными результатами. Выбор подходящего цикла для вашей детали зависит от сплава, метода литья и конкретных требований чертежа. В данном руководстве рассмотрены три этапа, степени отпуски T4–T7, типичные температуры, а также то, какие процессы литья безопасно допускают ту или иную обработку, чтобы вы могли с первого раза выбрать правильный цикл.
Зачем проводить термообработку алюминиевых отливок?
Алюминиевые отливки В состоянии после литья они обладают пригодной для использования, но ограниченной прочностью. В результате термической обработки легирующие элементы растворяются в алюминиевой матрице, а затем вновь выпадают в виде мелких частиц, которые блокируют движение дислокаций. В результате повышается прочность на разрыв, улучшается твердость и обеспечивается большая стабильность размеров после механической обработки.
Не для каждой отливки это необходимо. Корпус, не подвергающийся нагрузкам при комнатной температуре, может оставаться в состоянии «как отлито», и оплата цикла термообработки, в котором нет необходимости, является пустой тратой денег. Укажите термообработку в том случае, если конструкция в состоянии «как отлито» не соответствует требованиям к прочности или устойчивости.
Как происходит термическая обработка: растворение, закалка и старение
Термическая обработка алюминия состоит из трёх этапов:
- Термическая обработка раствора — нагреть отливку примерно до 480–540 °C, чтобы легирующие элементы полностью растворились в алюминиевой матрице.
- Закалка — быстро охладить деталь, как правило, в горячей воде, полимерной ванне или под действием принудительного обдува, чтобы зафиксировать эти элементы в растворе.
- Старение — повторно нагреть до 150–200 °C в течение заданного времени, чтобы образовались мелкие осадки и укрепился материал.
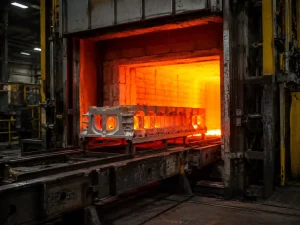
На этапе растворения происходит химическая реакция, закалка фиксирует структуру, а выдержка обеспечивает упрочнение. На производстве важны две детали. Переход от закалки к старению происходит в строго определённое время: обычно отводится 15–20 секунд, прежде чем эффект закалки начнёт ослабевать, поэтому ванна для закалки должна располагаться рядом с печью. Кроме того, слишком плотно уложенные отливки нагреваются неравномерно, поэтому способ укладки в печь является частью технических требований.
Объяснение терминов: T4, T5, T6, T7
Обозначение состояния обработки указывает, каким этапам обработки подвергалось литье. Каждое состояние обработки характеризуется собственным соотношением прочности, пластичности и стабильности, поэтому выбор должен определяться техническими условиями на материал, а не оставляться на усмотрение поставщика.
| Темперамент | Принятые меры | Типичный результат | Общее применение |
|---|---|---|---|
| T4 | Осаждение + закалка + естественное старение | Хорошая пластичность, умеренная прочность | Детали, сформированные или выпрямленные после литья |
| T5 | Только искусственное старение | Умеренная прочность, низкий уровень деформации и риск образования пузырей | Изделия, изготовленные методом литья под высоким давлением (A380, ADC12) |
| T6 | Осаждение + закалка + искусственное старение | Наивысшая прочность для большинства термообрабатываемых сплавов | Строительный песок, литье под действием силы тяжести и литье под низким давлением (A356, A357) |
| T7 | Растворение + закалка + достарение | Немного меньшая прочность, лучшая стабильность размеров | Работа в условиях высоких температур или в коррозионных средах |
T4 подвергается закалке, а затем выдерживается при комнатной температуре в течение нескольких дней. Это обеспечивает хорошую пластичность и умеренную прочность, что подходит для деталей, требующих формовки или правки после литья.
При обработке T5 этап растворения пропускается, и сразу переходят к искусственному старению. Рост прочности незначительный, но риск деформации и образования пузырей остается низким, что делает T5 стандартным режимом закалки для литья под высоким давлением из сплавов A380 и ADC12. В случае сплава A380 это подтверждается цифрами: прочность на разрыв увеличивается с примерно 310 МПа в литом состоянии до 345–360 МПа в состоянии T5 и до примерно 380 МПа в состоянии T6, а предел текучести — с 130 МПа до 190–210 МПа. Однако не все литейные сплавы хорошо поддаются обработке T6; пористость и содержание кремния ограничивают прирост прочности.
Цикл T6 представляет собой полный цикл (разрешение, закалка, искусственное старение). Он обеспечивает максимальную прочность для большинства термообрабатываемых сплавов и является стандартным выбором для конструкций, изготавливаемых методами песчаного литья, гравитационного литья и отливки, изготовленные методом литья под низким давлением из A356 или A357. Если в чертеже указано, что требуется несущее алюминиевое литье, то, как правило, подходит T6.
При обработке по методу T7 выполняется полный цикл, но деталь подвергается более интенсивной термообработке: она дольше находится при температуре старения или при более высокой температуре, чем при цикле T6. Это позволяет немного снизить пиковую прочность в обмен на лучшую стабильность размеров и повышенную стойкость к коррозионному растрескиванию под напряжением. Метод T7 следует выбирать в тех случаях, когда деталь работает в условиях высоких температур или находится в коррозионной среде.
Типичные температуры и время
Типичные температуры термообработки находятся в диапазоне 480–540 °C, а искусственное старение проводится при 150–200 °C. Производители печей указывают несколько более широкие диапазоны (454–566 °C для растворения, 100–218 °C для старения), тогда как на литейных производствах обычно используются средние значения. Окончательное решение принимается в соответствии со стандартом на сплав и возможностями печи, используемой специалистом по термообработке.
| Сплав | Процесс | Типичный цикл | Результат |
|---|---|---|---|
| A356 | Песчаный / гравитационный / низконапорный | T6: растворение ~535 °C + закалка + выдержка ~155–160 °C | Высокая прочность, хорошая пластичность |
| A357 | Песчаный / гравитационный / низконапорный | T6: растворение ~540 °C + закалка + выдержка ~155 °C | Самый прочный из широко используемых алюминиевых литейных сплавов |
| A380 | Литье под высоким давлением | T5: только возраст, решения нет | Умеренный эффект, отсутствие риска образования волдырей |
| ADC12 | Литье под высоким давлением | T5: только возраст | Подобно A380, обеспечивает лучшую пропускную способность для тонкостенных деталей |
Температуры и время выдержки зависят от конкретного сплава и печи, поэтому специалист по термообработке должен сверить цикл с техническими требованиями, прежде чем вы начнете обрабатывать детали.
Термическая обработка в процессе литья
Процесс литья определяет, насколько интенсивную термообработку можно проводить, поскольку микроструктура (особенно пористость) формируется ещё до того, как изделие поступает в печь.
| Процесс литья | Поддается ли термической обработке? | Типичные характеры | Основное ограничение |
|---|---|---|---|
| Литье в песчаные формы | Да | T4, T6, T7 | Часто подвергается термообработке; для марок A356/A357 обычно применяется термообработка T6 |
| Гравитационное литье (в постоянной форме) | Да | T4, T6, T7 | Хорошая реакция; T6 — стандартный вариант для конструкционных деталей |
| Литье под низким давлением | Да | T4, T6, T7 | Из той же группы, что и Gravity; подходит для герметичных деталей |
| Литье под высоким давлением | Ограниченный | T5 (T6 в некоторых сплавах) | Запертый газ расширяется в процессе термообработки, что приводит к образованию пузырей |
Изделия, изготовленные методами песового, гравитационного и низконапорного литья, относятся к одному и тому же семейству термообрабатываемых сплавов (A356 и A357) и обычно подвергаются термообработке до состояния T6. Уровень их пористости достаточно низок, поэтому цикл растворения не приводит к образованию пузырьков на поверхности.
Исключением являются детали, изготовленные методом литья под высоким давлением. Быстрое затвердевание приводит к образованию небольших пузырьков газа внутри материала, а полный цикл растворения заставляет их расширяться, что ослабляет деталь и может вызывать образование пузырьков на поверхности. Именно поэтому детали из сплавов A380 и ADC12 получают термическую обработку T5 вместо T6, и именно поэтому конструктор, которому требуется деталь с полной термической обработкой T6, должен вместо этого указать литье в песчаные формы, гравитационное литье или литье под низким давлением.
Каковы затраты и риски, связанные с термической обработкой
Термообработка — это не бесплатный процесс, и он сопряжен с определенными рисками. Основные затраты связаны с самим циклом работы печи, изготовлением зажимных приспособлений, а также с выравниванием или повторной механической обработкой, которые становятся необходимыми из-за деформации. Основные риски — это деформация и, в случае литья под давлением, образование пузырей.
Деформация является наиболее распространённой проблемой качества. Важную роль играет скорость погружения в ванну для закалки: в качестве ориентира принято использовать скорость 0,15–3 м/с в зависимости от толщины сечения; использование полимерных закалочных сред и надлежащих зажимных приспособлений позволяет снизить риск возникновения деформации. При изготовлении прецизионных деталей следует предусмотреть припуск на обработку или этап правки после термообработки.
Менее очевидно: термообработка изменяет поверхность и может повлиять на качество финишной обработки, поэтому термообработку следует проводить до окончательной механической обработки, а также до нанесения покрытия или анодирования, если важна адгезия.
Часто задаваемые вопросы
Можно ли подвергать термообработке все алюминиевые отливки?
Нет. Только термообрабатываемые сплавы (серии 2xx, 6xx и 7xx, а также литейные сплавы, такие как A356 и A357) поддаются преципитационному упрочнению. Высококремниевые литейные сплавы под давлением, такие как A380, можно подвергать старению (T5), но, как правило, не подвергать термообработке в растворе (T6) без риска образования пузырей.
Почему для литья под давлением используется T5, а не T6?
В литых под давлением изделиях во время быстрого затвердевания скапливается газ. Полный цикл растворения нагревает деталь до температуры, достаточной для расширения этого газа, что приводит к образованию пузырей на поверхности и внутренним повреждениям. При обработке по методу T5 этап растворения пропускается, что позволяет упрочнить сплав без риска образования пузырей.
Приводит ли термическая обработка к деформации алюминиевых отливок?
Это возможно. При закалке возникают температурные градиенты, которые приводят к деформации тонких участков, и наибольшему риску подвержены детали с неравномерной толщиной стенок. Использование зажимных приспособлений, полимерных закалочных сред и контролируемое погружение позволяют снизить деформацию; а припуск на механическую обработку после термообработки служит практической мерой предосторожности.
В чём заключается разница между T6 и T7?
Оба проходят полный цикл обработки. Марка T7 подвергается дополнительному старению, что позволяет немного снизить пиковую прочность в обмен на лучшую стабильность размеров и устойчивость к коррозии под напряжением. Выбирайте марку T7 для деталей, которые нагреваются во время работы или эксплуатируются в коррозионной среде.
Заключение
Термическая обработка превращает обычное литье в конструкционное, но только при условии правильного сочетания сплава, технологического процесса и режима отжига. Режим T6 по-прежнему является основным для литья в песчаные формы, гравитационного литья и литья под низким давлением из сплавов A356 и A357; режим T5 — практичное решение для литья под высоким давлением; режим T7 подходит для эксплуатации в условиях высоких температур и коррозионной среды. Укажите режим термообработки на этапе разработки чертежа и сверьте цикл с требованиями стандарта на сплав. Если вы не уверены, какой цикл подходит для вашей детали, отправьте чертеж и условия эксплуатации нашим инженерам для литье в песчаные формы или термообработка после литья рекомендация.