As peças fundidas de alumínio são submetidas a tratamento térmico para as tornar mais resistentes, mais estáveis dimensionalmente ou mais adequadas a condições de utilização exigentes. O processo não é único: trata-se de um conjunto de ciclos com temperaturas e resultados diferentes. O ciclo mais adequado à sua peça depende da liga, do processo de fundição e dos requisitos específicos do desenho técnico. Este guia aborda as três etapas, os graus de temperamento T4-T7, as temperaturas típicas e quais os processos de fundição que podem ser submetidos com segurança a cada tratamento, para que possa especificar o ciclo certo à primeira tentativa.
Por que razão se submetem as peças fundidas de alumínio a tratamento térmico?
Peças fundidas de alumínio Na condição de fundição, apresentam resistência útil, mas limitada. O tratamento térmico dissolve os elementos de liga na matriz de alumínio, permitindo depois que estes se precipitem novamente sob a forma de partículas finas que bloqueiam o movimento das deslocações. Obtém-se assim uma maior resistência à tração, melhor dureza e dimensões mais estáveis após a maquinagem.
Nem todas as peças fundidas necessitam disto. Uma peça que não suporta qualquer carga à temperatura ambiente pode estar em boas condições tal como foi fundida, e pagar por um ciclo de que não necessita é um desperdício de dinheiro. Especifique o tratamento térmico quando o projeto não conseguir cumprir os requisitos de resistência ou estabilidade tal como foi fundido.
Como funciona o tratamento térmico: solução, têmpera e envelhecimento
O tratamento térmico do alumínio segue três etapas:
- Tratamento com solução — aquecer a peça fundida até cerca de 480-540 °C, para que os elementos de liga se dissolvam totalmente na matriz de alumínio.
- Têmpera — arrefecer rapidamente a peça, normalmente em água quente, num banho de polímero ou com ar forçado, para fixar esses elementos na solução.
- Envelhecimento — reaquecer a 150-200 °C durante um determinado período de tempo, para que se formem precipitados finos que reforcem o material.
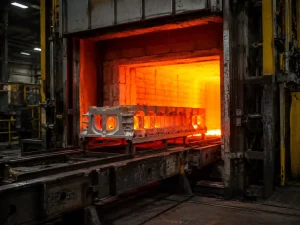
A etapa de solução prepara a composição química, o resfriamento rápido fixa-a no lugar e o envelhecimento proporciona o reforço. Há dois pormenores importantes na linha de produção. A transferência do banho de têmpera para o envelhecimento é cronometrada: 15 a 20 segundos é o tempo normal antes de o efeito da têmpera começar a diminuir, pelo que o banho de têmpera deve estar situado junto ao forno. Além disso, as peças fundidas empilhadas de forma demasiado apertada aquecem de forma desigual, pelo que a forma de carregamento faz parte das especificações.
Explicação dos tipos de temperamento: T4, T5, T6, T7
A designação do estado de tempera indica os tratamentos a que a peça fundida foi submetida. Cada estado de tempera representa um equilíbrio diferente entre resistência, ductilidade e estabilidade, pelo que a escolha deve constar nas especificações do material e não ficar ao critério do fornecedor.
| Temperamento | Etapas seguidas | Resultado típico | Utilização comum |
|---|---|---|---|
| T4 | Solução + resfriamento rápido + envelhecimento natural | Boa ductilidade, resistência moderada | Peças moldadas ou endireitadas após a fundição |
| T5 | Apenas envelhecimento artificial | Resistência moderada, baixa distorção e risco de formação de bolhas | Peças fundidas por injeção sob alta pressão (A380, ADC12) |
| T6 | Solução + têmpera + envelhecimento artificial | Máxima resistência para a maioria das ligas tratáveis termicamente | Peças fundidas estruturais em areia, por gravidade e de baixa pressão (A356, A357) |
| T7 | Solução + têmpera + envelhecimento excessivo | Resistência ligeiramente inferior, melhor estabilidade dimensional | Serviço a altas temperaturas ou ambientes corrosivos |
O T4 é submetido a têmpera e, em seguida, deixado a envelhecer à temperatura ambiente durante vários dias. Proporciona boa ductilidade e resistência moderada, o que o torna adequado para peças que necessitam de ser moldadas ou endireitadas após a fundição.
O T5 dispensa a etapa de solução e passa diretamente para o envelhecimento artificial. O aumento da resistência é modesto, mas os riscos de deformação e formação de bolhas permanecem baixos, o que torna o T5 o estado de temperamento padrão para peças fundidas por injeção sob alta pressão em A380 e ADC12. No caso do A380, os números comprovam-no: a resistência à tração passa de cerca de 310 MPa no estado de fundição para 345-360 MPa no T5 e até cerca de 380 MPa no T6, com o limite de escoamento a subir de 130 MPa para 190-210 MPa. No entanto, nem todas as ligas de fundição sob pressão respondem bem ao T6; a porosidade e o teor de silício limitam o ganho.
O T6 é o ciclo completo (solução, têmpera e envelhecimento artificial). Proporciona a maior resistência para a maioria das ligas tratáveis termicamente e é a escolha estrutural padrão para moldes de areia, por gravidade e peças fundidas de baixa pressão em A356 ou A357. Quando o desenho especifica uma peça fundida de alumínio destinada a suportar cargas, o T6 é normalmente a solução.
O T7 segue o ciclo completo, mas submete a peça a um tratamento excessivo, mantendo-a à temperatura de envelhecimento durante mais tempo ou a uma temperatura mais elevada do que num ciclo T6. Isso implica sacrificar um pouco da resistência máxima em troca de uma melhor estabilidade dimensional e resistência à corrosão sob tensão. Opte pelo T7 quando a peça estiver sujeita a altas temperaturas ou for exposta a um ambiente corrosivo.
Temperaturas e horários habituais
As temperaturas típicas do tratamento de solução situam-se na faixa dos 480-540 °C, e o envelhecimento artificial decorre entre os 150 e os 200 °C. Os fabricantes de fornos indicam intervalos ligeiramente mais amplos (454-566 °C para a solubilização e 100-218 °C para o envelhecimento), enquanto a prática nas fundições costuma situar-se no meio. A norma da liga e o forno do responsável pelo tratamento térmico têm a última palavra.
| Liga | Processo | Ciclo típico | Resultado |
|---|---|---|---|
| A356 | Areia / gravidade / baixa pressão | T6: solução a ~535 °C + têmpera + envelhecimento a ~155-160 °C | Elevada resistência, bom alongamento |
| A357 | Areia / gravidade / baixa pressão | T6: solução a ~540 °C + têmpera + envelhecimento a ~155 °C | Liga de alumínio fundido de maior resistência em uso comum |
| A380 | Fundição sob alta pressão | T5: apenas a idade, sem solução | Ganhos moderados, sem risco de formação de bolhas |
| ADC12 | Fundição sob alta pressão | T5: apenas a idade | À semelhança do A380, melhor fluxo para paredes finas |
As temperaturas e os tempos de manutenção são específicos para cada liga e para cada forno, pelo que o responsável pelo tratamento térmico deve verificar se o ciclo está de acordo com as especificações antes de introduzir as peças.
Tratamento térmico por processo de fundição
O processo de fundição determina o grau de intensidade com que se pode realizar o tratamento térmico, uma vez que a microestrutura (especialmente a porosidade) fica definida antes de se recorrer ao forno.
| Processo de fundição | É possível submetê-lo a tratamento térmico? | Temperamentos típicos | Principal restrição |
|---|---|---|---|
| Fundição em areia | Sim | T4, T6, T7 | Geralmente submetido a tratamento térmico; o T6 é comum para as normas A356/A357 |
| Gravidade (molde permanente) | Sim | T4, T6, T7 | Boa resposta; T6 é comum em peças estruturais |
| Fundição sob baixa pressão | Sim | T4, T6, T7 | Da mesma família que a «gravity»; adequado para peças à prova de pressão |
| Fundição sob alta pressão | Limitada | T5 (T6 em determinadas ligas) | O gás retido expande-se durante o tratamento da solução, provocando a formação de bolhas |
As peças moldadas em areia, por gravidade e de baixa pressão pertencem à mesma família de ligas passíveis de tratamento térmico (A356 e A357) e são habitualmente submetidas ao tratamento T6. Os seus níveis de porosidade são suficientemente baixos para que um ciclo de solução não provoque bolhas na superfície.
As peças moldadas por injeção sob alta pressão constituem a exceção. A solidificação rápida retém pequenas bolhas de gás no interior do material e um ciclo completo de solução faz com que estas se expandam, o que enfraquece a peça e pode provocar a formação de bolhas na superfície. É por isso que as peças do A380 e do ADC12 recebem o tratamento T5 em vez do T6, e que um projetista que pretenda uma peça T6 com tratamento térmico completo deve especificar, em vez disso, uma fundição em areia, por gravidade ou de baixa pressão.
Quais são os custos e os riscos do tratamento térmico
O tratamento térmico não é gratuito nem isento de riscos. Os principais custos são o próprio ciclo do forno, a fixação das peças e qualquer operação de endireitamento ou retrabalho que a deformação torne necessária. Os principais riscos são a deformação e, no caso das peças moldadas por injeção, a formação de bolhas.
A distorção é o problema de qualidade mais comum. A velocidade de imersão no banho de têmpera é importante: as orientações típicas situam-se entre 0,15 e 3 m/s, dependendo da espessura da secção, e a utilização de agentes de têmpera à base de polímeros, juntamente com uma fixação adequada, reduz o risco. No caso de peças de precisão, preveja uma margem de usinagem ou uma etapa de endireitamento após o tratamento térmico.
Menos óbvio: o tratamento térmico altera a superfície e pode afetar o acabamento; por isso, deve realizar-se o tratamento térmico antes da maquinagem final e antes do revestimento ou da anodização, nos casos em que a aderência seja importante.
Perguntas frequentes
Todas as peças fundidas de alumínio podem ser submetidas a tratamento térmico?
Não. Apenas as ligas tratáveis termicamente (as séries 2xx, 6xx e 7xx, além de ligas de fundição como a A356 e a A357) respondem ao endurecimento por precipitação. As ligas de fundição sob pressão com elevado teor de silício, como a A380, podem ser submetidas a envelhecimento (T5), mas, em geral, não podem ser submetidas a tratamento de solução (T6) sem risco de formação de bolhas.
Por que razão se utiliza o T5 em peças fundidas por injeção em vez do T6?
As peças fundidas por injeção retêm gás durante a solidificação rápida. Um ciclo completo de solução aquece a peça a uma temperatura suficientemente elevada para que esse gás se expanda, causando bolhas na superfície e danos internos. O processo T5 omite a etapa de solução, pelo que reforça a liga sem o risco de formação de bolhas.
O tratamento térmico provoca deformações nas peças fundidas de alumínio?
É possível. O resfriamento rápido cria gradientes térmicos que provocam deformações em secções finas, sendo que as peças com espessura de parede irregular são as que correm maior risco. A fixação, os agentes de resfriamento à base de polímeros e a imersão controlada reduzem a distorção; uma margem de usinagem após o tratamento térmico constitui a medida de segurança prática.
Qual é a diferença entre o T6 e o T7?
Ambos passam por todo o ciclo. O T7 inclui um processo de envelhecimento adicional, sacrificando um pouco da resistência máxima em troca de uma melhor estabilidade dimensional e resistência à corrosão sob tensão. Opte pelo T7 para peças que atingem temperaturas elevadas ou que estão sujeitas a condições corrosivas.
Conclusão
O tratamento térmico transforma uma peça fundida de uso geral numa peça estrutural, mas apenas quando a liga, o processo e o estado de endurecimento estão em conformidade. O T6 continua a ser a escolha mais comum para peças fundidas em areia, por gravidade e de baixa pressão nas ligas A356 e A357; o T5 é a solução prática para peças fundidas por injeção de alta pressão; o T7 destina-se a aplicações a altas temperaturas e em ambientes corrosivos. Especifique o estado de temperamento na fase de desenho e confirme o ciclo de acordo com a norma da liga. Se não tiver a certeza de qual o ciclo adequado para a sua peça, envie o desenho e as condições de serviço aos nossos engenheiros para uma fundição em areia ou tratamento térmico pós-fundição recomendação.