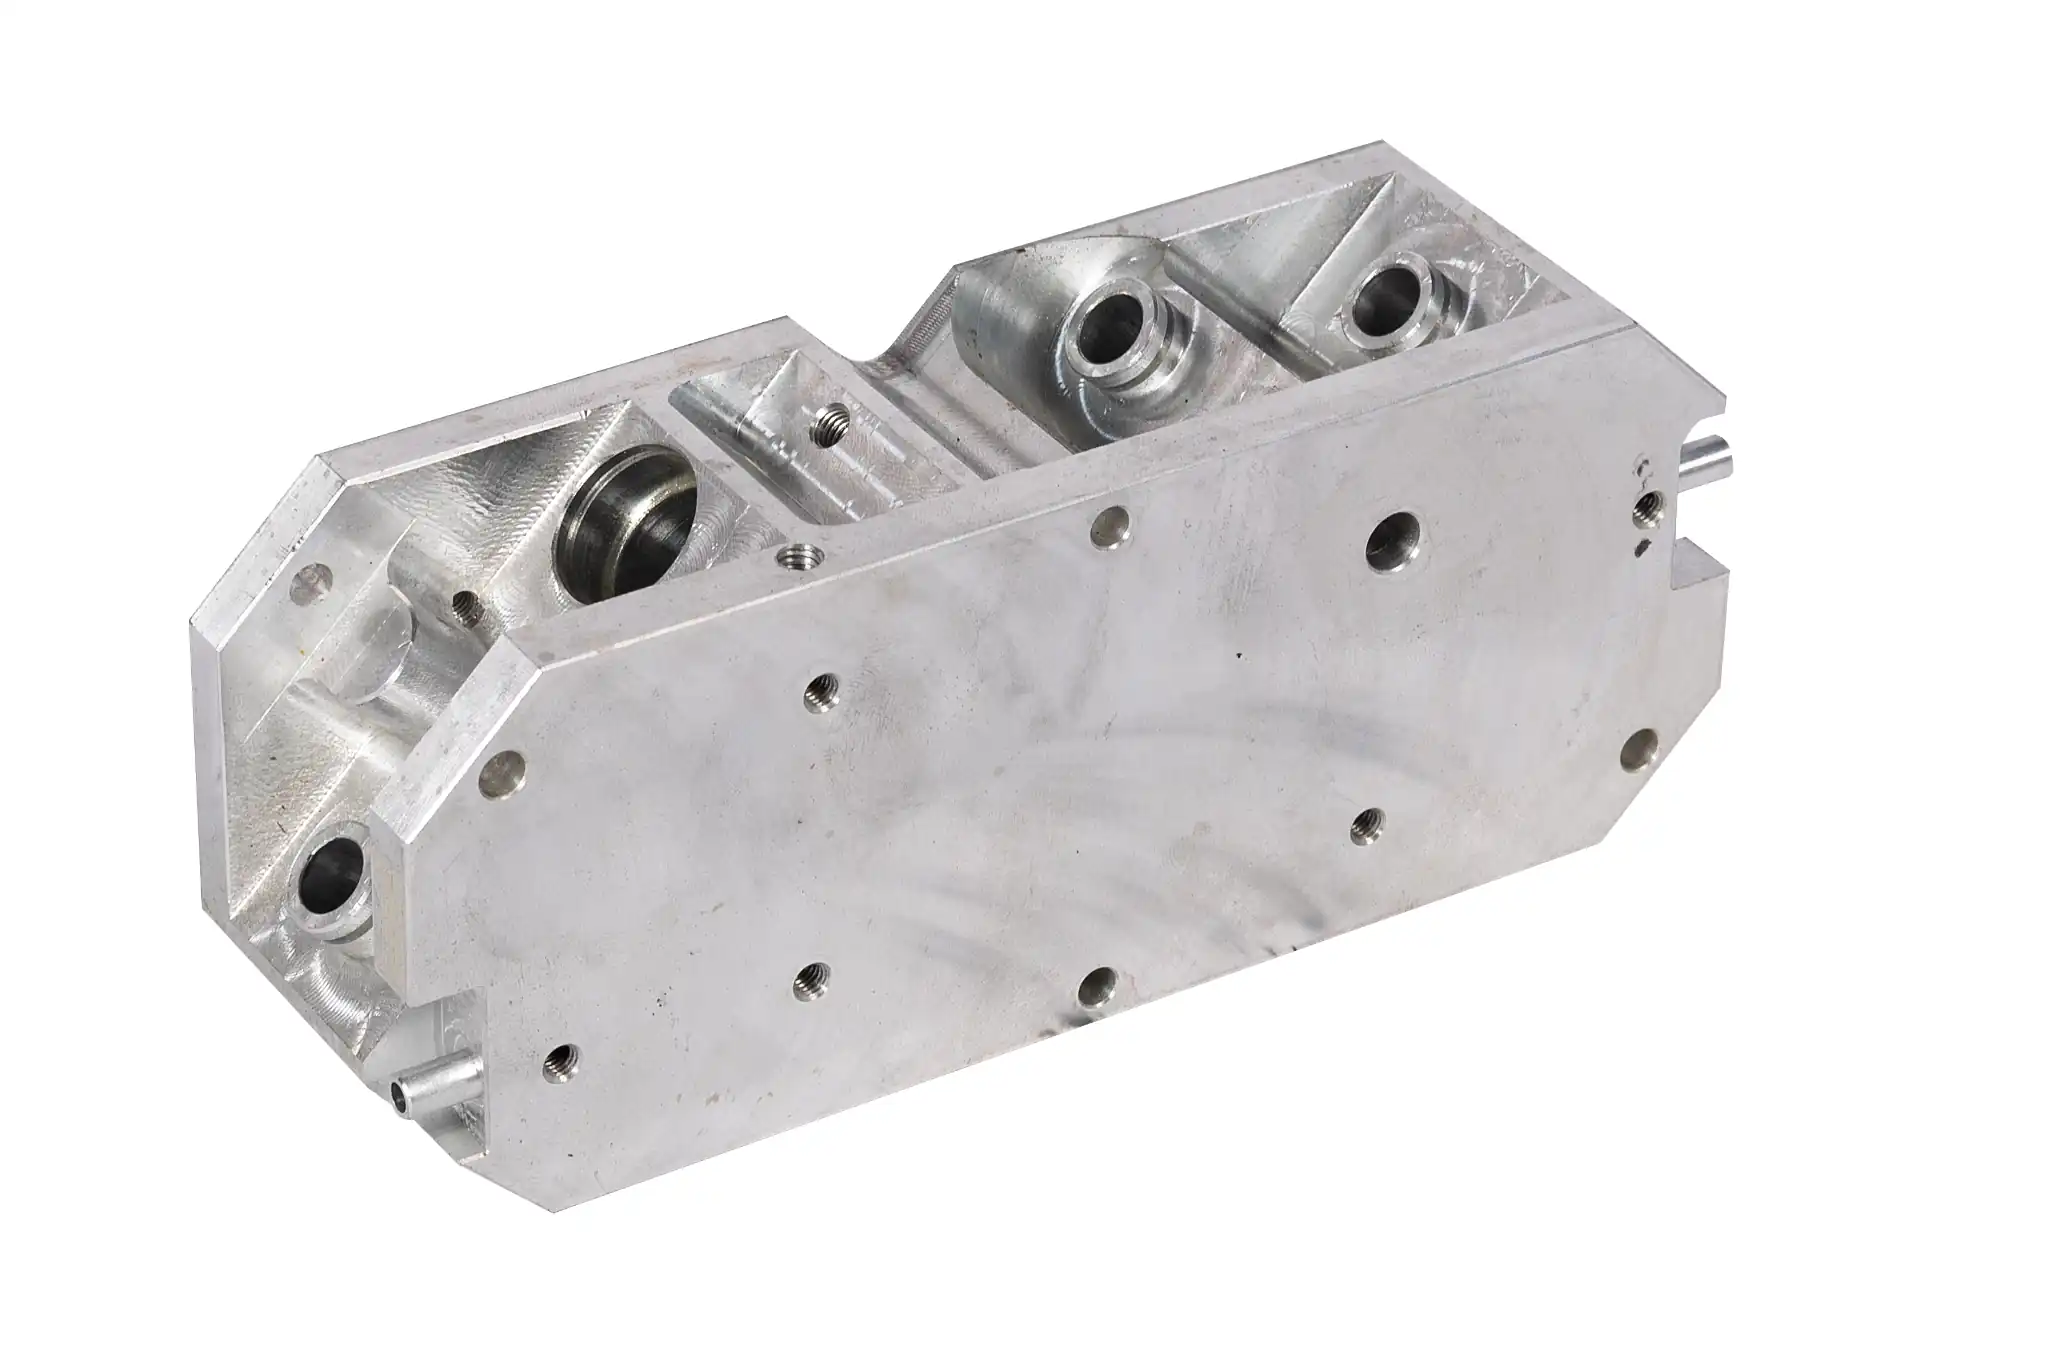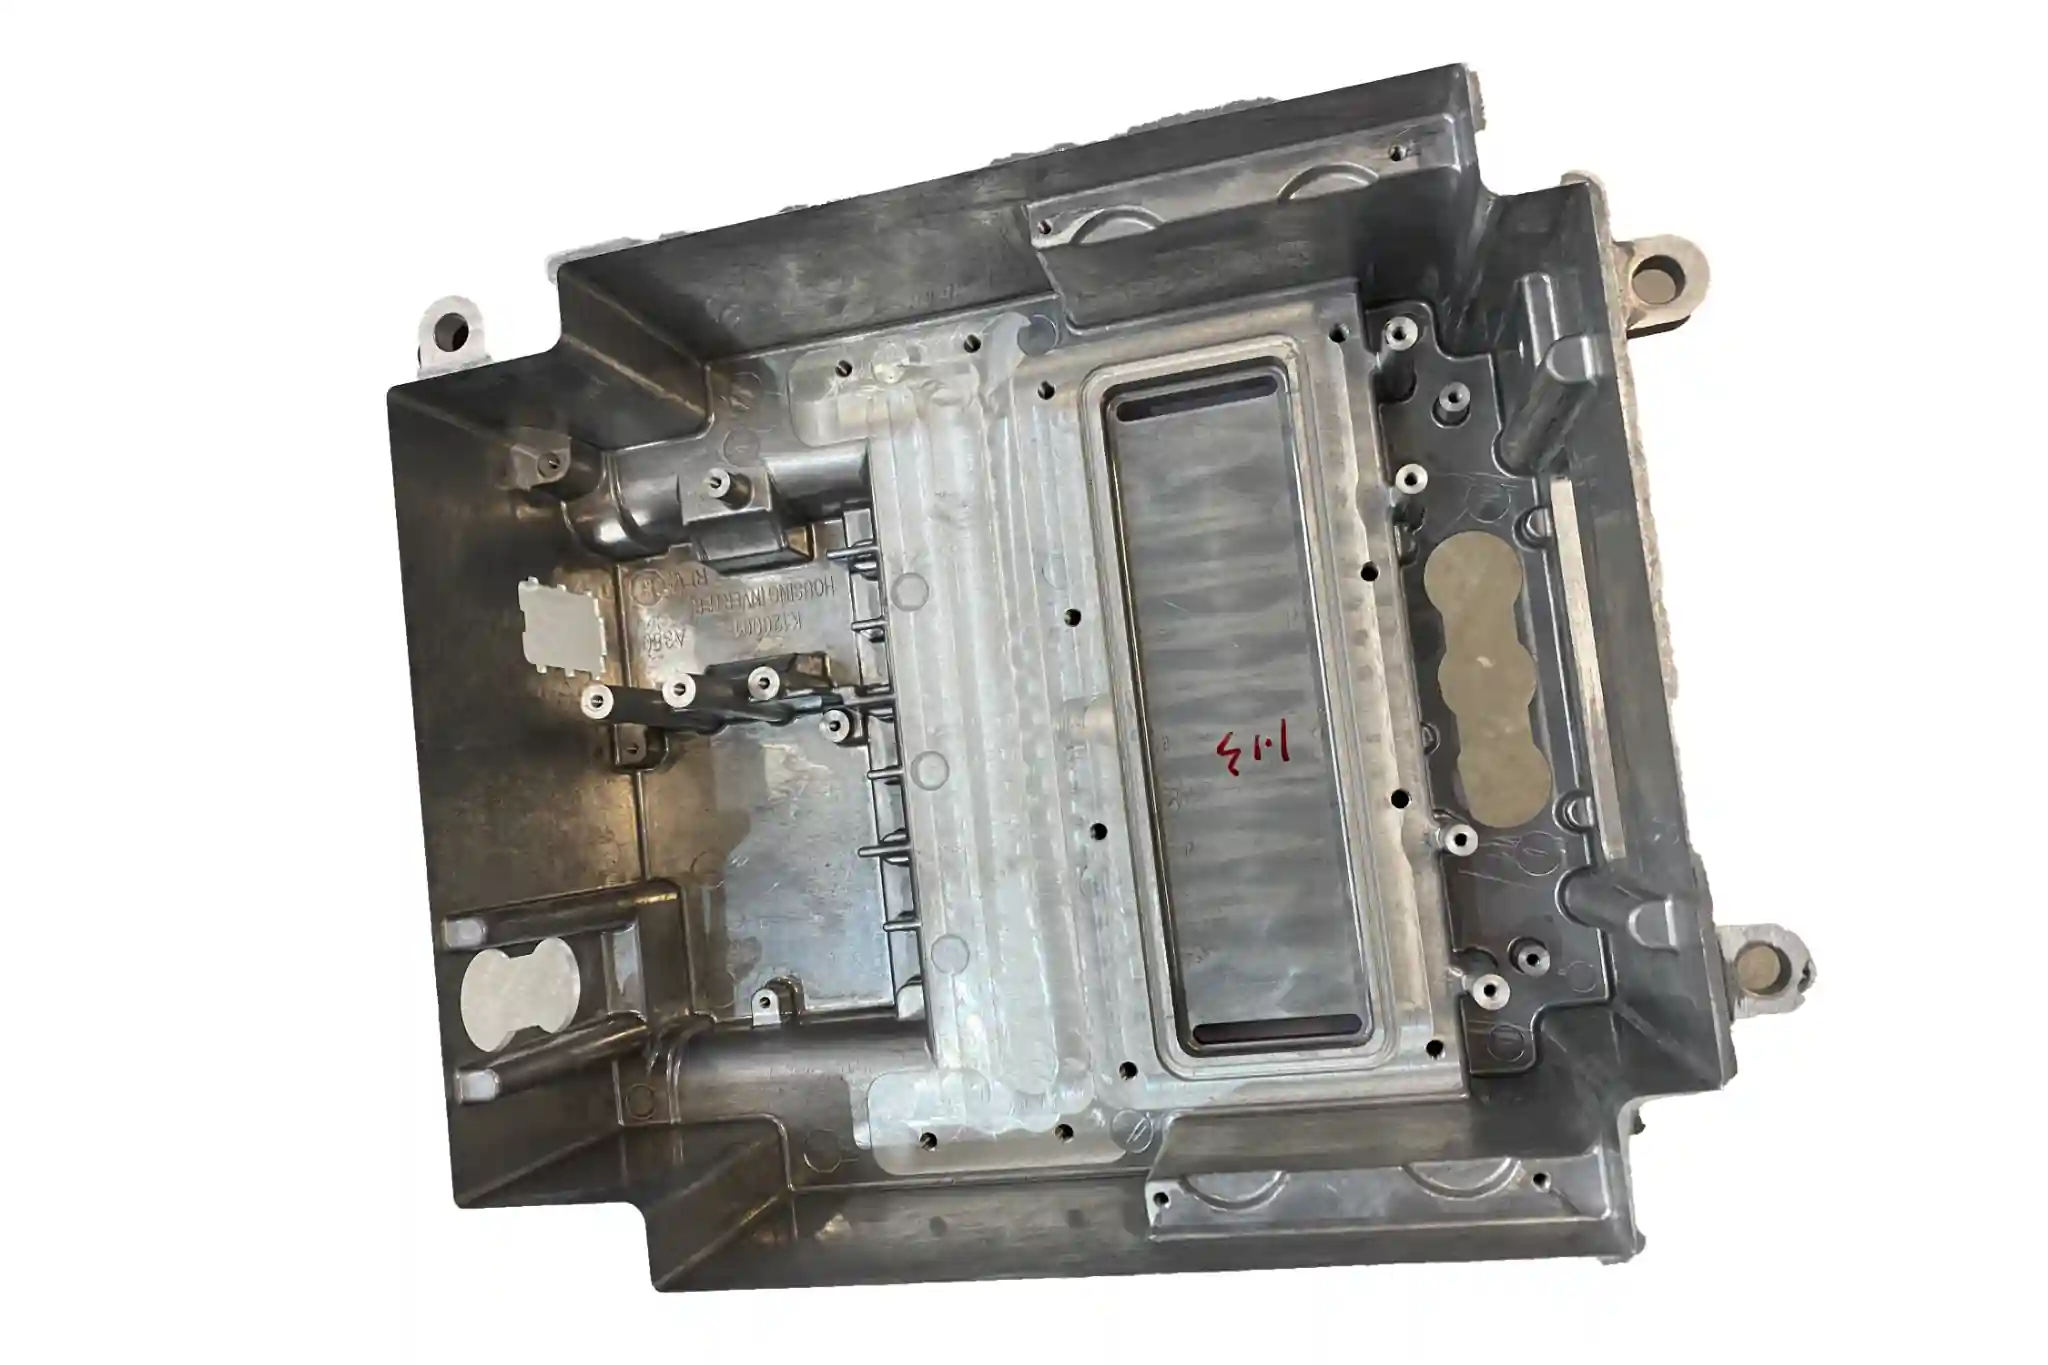
Aluminiumgussteile werden wärmebehandelt, um sie fester, formstabiler oder für anspruchsvolle Einsatzbedingungen besser geeignet zu machen. Dabei handelt es sich nicht um einen einzigen Vorgang, sondern um eine Reihe von Zyklen mit unterschiedlichen Temperaturen und unterschiedlichen Ergebnissen. Welcher Zyklus für Ihr Bauteil geeignet ist, hängt von der Legierung, dem Gussverfahren und den tatsächlichen Anforderungen der Zeichnung ab. Dieser Leitfaden behandelt die drei Schritte, die T4- bis T7-Zustände, typische Temperaturen sowie die Frage, welche Gussverfahren für welche Behandlung sicher geeignet sind, damit Sie gleich beim ersten Mal den richtigen Zyklus festlegen können.
Warum werden Aluminiumgussteile wärmebehandelt?
Aluminiumgussteile Im Gusszustand weisen sie zwar eine brauchbare, aber begrenzte Festigkeit auf. Durch die Wärmebehandlung werden Legierungselemente in die Aluminiummatrix eingelöst und anschließend wieder als feine Partikel ausgefällt, die die Versetzungsbewegung hemmen. Dadurch werden eine höhere Zugfestigkeit, eine bessere Härte und stabilere Maße nach der Bearbeitung erzielt.
Nicht jedes Gussteil benötigt dies. Ein Gehäuse, das bei Raumtemperatur keiner Belastung ausgesetzt ist, kann im Gusszustand ausreichend sein, und die Kosten für einen Zyklus, den es nicht benötigt, sind verschwendetes Geld. Legen Sie eine Wärmebehandlung fest, wenn die Konstruktion die Anforderungen an Festigkeit oder Stabilität im Gusszustand nicht erfüllen kann.
So funktioniert die Wärmebehandlung: Lösungsglühen, Abschrecken und Auslagern
Die Wärmebehandlung von Aluminium erfolgt in drei Schritten:
- Lösungsbehandlung — Erhitzen Sie den Guss auf etwa 480–540 °C, damit sich die Legierungselemente vollständig in der Aluminiummatrix auflösen.
- Abschrecken — Das Bauteil schnell abkühlen, in der Regel in heißem Wasser, einem Polymerbad oder mit Gebläseluft, um diese Elemente in der Lösung zu fixieren.
- Altern — auf 150–200 °C für eine bestimmte Zeit erneut erhitzen, damit sich feine Ausscheidungen bilden und das Material verfestigen.
Der Lösungsschritt sorgt für die chemische Umwandlung, das Abschrecken fixiert diese, und das Auslagern bewirkt die Festigkeitssteigerung. Zwei Details sind in der Fertigung entscheidend. Der Übergang vom Abschrecken zum Auslagern ist zeitlich genau abgestimmt: 15–20 Sekunden sind die typische Zeitspanne, bevor die Wirkung des Abschreckens nachlässt; daher sollte das Abschreckbad direkt neben dem Ofen stehen. Und zu dicht gepackte Gussteile erwärmen sich ungleichmäßig, weshalb die Beladung Teil der Spezifikation ist.
Erläuterung der Temperamente: T4, T5, T6, T7
Die Angabe der Härteklasse dokumentiert, welchen Wärmebehandlungsschritten das Gussteil unterzogen wurde. Jede Härteklasse weist ein anderes Verhältnis von Festigkeit, Duktilität und Stabilität auf, daher sollte die Wahl in der Materialspezifikation festgelegt werden und nicht im Ermessen des Lieferanten liegen.
| Temperament | Durchgeführte Schritte | Typisches Ergebnis | Übliche Verwendung |
|---|---|---|---|
| T4 | Lösung + Abschrecken + natürliche Reifung | Gute Duktilität, mäßige Festigkeit | Nach dem Gießen geformte oder gerichtete Teile |
| T5 | Nur künstliche Alterung | Mäßige Festigkeit, geringe Verformung und geringes Blasenbildungsrisiko | Hochdruckgussteile (A380, ADC12) |
| T6 | Lösung + Abschrecken + künstliche Alterung | Höchste Festigkeit für die meisten wärmebehandelbaren Legierungen | Baustahlguss, Schwerkraftguss und Niederdruckguss (A356, A357) |
| T7 | Lösung + Abschrecken + Nachalterung | Etwas geringere Festigkeit, bessere Formstabilität | Hochtemperaturbetrieb oder korrosive Umgebungen |
T4 wird abgeschreckt und anschließend mehrere Tage lang bei Raumtemperatur auslagern gelassen. Dies sorgt für eine gute Duktilität und eine mäßige Festigkeit, was sich für Bauteile eignet, die nach dem Gießen umgeformt oder gerichtet werden müssen.
Bei T5 wird der Lösungsschritt übersprungen und direkt mit der künstlichen Alterung fortgefahren. Die Festigkeitssteigerung ist zwar gering, doch das Risiko von Verformungen und Blasenbildung bleibt niedrig, weshalb T5 die Standardhärtungsstufe für Hochdruckdruckgussteile aus A380 und ADC12 ist. Für A380 belegen die Zahlen dies: Die Zugfestigkeit steigt von etwa 310 MPa im Gusszustand auf 345–360 MPa bei T5 und auf bis zu rund 380 MPa bei T6, während die Streckgrenze von 130 MPa auf 190–210 MPa ansteigt. Allerdings reagiert nicht jede Druckgusslegierung gut auf T6; Porosität und Siliziumgehalt schränken den Gewinn ein.
T6 ist der vollständige Zyklus (Lösung, Abschrecken, künstliche Alterung). Er sorgt bei den meisten wärmebehandelbaren Legierungen für die höchste Festigkeit und ist die Standardwahl für Sand-, Schwerkraft- und Niederdruckgussteile aus A356 oder A357. Wenn in der Zeichnung ein tragendes Aluminiumgussteil vorgesehen ist, ist T6 in der Regel die richtige Wahl.
Bei der T7-Behandlung wird der gesamte Zyklus durchlaufen, das Bauteil wird jedoch überbehandelt, d. h., es wird länger bei der Alterungstemperatur gehalten oder auf eine höhere Temperatur gebracht als bei einem T6-Zyklus. Dadurch wird ein kleiner Verlust an Spitzenfestigkeit gegen eine bessere Maßhaltigkeit und Beständigkeit gegen Spannungskorrosion eingetauscht. Wählen Sie die T7-Behandlung, wenn das Bauteil hohen Temperaturen ausgesetzt ist oder in einer korrosiven Umgebung eingesetzt wird.
Typische Temperaturen und Zeiten
Die typischen Temperaturen für die Lösungsglühung liegen im Bereich von 480–540 °C, während die künstliche Alterung bei 150–200 °C erfolgt. Ofenhersteller geben etwas größere Bereiche an (454–566 °C für die Lösungsglühung, 100–218 °C für die Auslagerung), während die Praxis in Gießereien in der Regel im mittleren Bereich liegt. Maßgeblich sind letztendlich die Legierungsnorm und der Ofen des Wärmebehandlungsbetriebs.
| Legierung | Prozess | Typischer Zyklus | Ergebnis |
|---|---|---|---|
| A356 | Sand / Schwerkraft / Niederdruck | T6: Lösungsglühen bei ca. 535 °C + Abschrecken + Auslagern bei ca. 155–160 °C | Hohe Festigkeit, gute Dehnung |
| A357 | Sand / Schwerkraft / Niederdruck | T6: Lösungsglühen bei ca. 540 °C + Abschrecken + Auslagern bei ca. 155 °C | Die im allgemeinen Gebrauch am häufigsten verwendete hochfeste Aluminiumgusslegierung |
| A380 | Hochdruckguss | T5: nur Alter, keine Lösung | Mäßige Verstärkung, keine Gefahr von Blasenbildung |
| ADC12 | Hochdruckguss | T5: nur Alter | Ähnlich wie beim A380: bessere Strömung bei dünnen Wänden |
Temperaturen und Haltezeiten sind legierungs- und ofenspezifisch; daher sollte der Wärmebehandler den Zyklus anhand der Spezifikation überprüfen, bevor Sie die Teile zur Behandlung geben.
Wärmebehandlung im Gussverfahren
Der Gussprozess bestimmt, wie intensiv die Wärmebehandlung durchgeführt werden kann, da die Mikrostruktur (insbesondere die Porosität) bereits vor dem Einsatz des Ofens festgelegt wird.
| Gussverfahren | Wärmebehandelbar? | Typische Temperamente | Hauptbeschränkung |
|---|---|---|---|
| Sandguss | Ja | T4, T6, T7 | Weitgehend wärmebehandelt; T6 ist bei A356/A357 üblich |
| Schwerkraft (Dauerform) | Ja | T4, T6, T7 | Gute Resonanz; T6 wird häufig für Bauteile verwendet |
| Niederdruck-Druckguss | Ja | T4, T6, T7 | Gehört zur gleichen Produktfamilie wie „Gravity“; geeignet für druckdichte Teile |
| Hochdruckguss | Begrenzt | T5 (T6 bei bestimmten Legierungen) | Eingeschlossenes Gas dehnt sich während der Lösungsbehandlung aus und verursacht Blasenbildung |
Sand-, Schwerkraft- und Niederdruckgussteile gehören zur gleichen Familie wärmebehandelbarer Legierungen (A356 und A357) und werden üblicherweise der T6-Wärmebehandlung unterzogen. Ihre Porosität ist so gering, dass ein Lösungsglühzyklus keine Oberflächenblasen verursacht.
Hochdruckgussteile bilden hier eine Ausnahme. Durch die schnelle Erstarrung werden kleine Gasblasen im Material eingeschlossen, und ein vollständiger Lösungszyklus führt dazu, dass sie sich ausdehnen, was das Bauteil schwächt und zu Blasenbildung an der Oberfläche führen kann. Aus diesem Grund werden Teile aus A380 und ADC12 in der Härte T5 statt T6 hergestellt, und ein Konstrukteur, der ein vollständig wärmebehandeltes T6-Bauteil wünscht, sollte stattdessen Sand-, Schwerkraft- oder Niederdruckguss spezifizieren.
Kosten und Risiken der Wärmebehandlung
Die Wärmebehandlung ist weder kostenlos noch risikofrei. Die Hauptkosten entstehen durch den Ofenzyklus selbst, die Befestigung sowie etwaige Richt- oder Nachbearbeitungsvorgänge, die aufgrund von Verformungen erforderlich werden. Die Hauptrisiken sind Verformungen und – bei Druckgussteilen – Blasenbildung.
Verformungen sind das häufigste Qualitätsproblem. Die Eintauchgeschwindigkeit in das Abschreckbad spielt eine wichtige Rolle: Als Richtwert gelten je nach Querschnittsdicke 0,15–3 m/s; Polymer-Abschreckmittel sowie eine geeignete Befestigung verringern das Risiko. Bei Präzisionsteilen sollten Sie nach der Wärmebehandlung ein Bearbeitungszugabe oder einen Richtvorgang einplanen.
Weniger offensichtlich: Die Wärmebehandlung verändert die Oberfläche und kann die Endbearbeitung beeinflussen. Führen Sie die Wärmebehandlung daher vor der Endbearbeitung und vor dem Beschichten oder Eloxieren durch, wenn die Haftung entscheidend ist.
Häufig gestellte Fragen
Können alle Aluminiumgussteile wärmebehandelt werden?
Nein. Nur wärmebehandelbare Legierungen (die Serien 2xx, 6xx und 7xx sowie Gusslegierungen wie A356 und A357) lassen sich durch Ausscheidungshärtung verfestigen. Hochsiliziumhaltige Druckgusslegierungen wie A380 können zwar ausgehärtet (T5) werden, jedoch im Allgemeinen nicht lösungsgeglüht (T6) werden, ohne dass die Gefahr von Blasenbildung besteht.
Warum wird für Druckgussteile T5 anstelle von T6 verwendet?
Bei Druckgussteilen wird während der schnellen Erstarrung Gas eingeschlossen. Bei einem vollständigen Lösungsglühzyklus wird das Bauteil so stark erhitzt, dass sich dieses Gas ausdehnt, was zu Blasenbildung an der Oberfläche und inneren Schäden führt. Bei der T5-Behandlung wird der Lösungsglühschritt übersprungen, wodurch die Legierung ohne das Risiko der Blasenbildung verfestigt wird.
Verzieht sich Aluminiumguss durch Wärmebehandlung?
Das ist möglich. Beim Abschrecken entstehen Temperaturgradienten, die dünne Bereiche verziehen, wobei Bauteile mit ungleichmäßiger Wandstärke am stärksten gefährdet sind. Spannvorrichtungen, polymere Abschreckmittel und kontrolliertes Eintauchen verringern die Verformung; ein Bearbeitungszuschlag nach der Wärmebehandlung dient als praktisches Sicherheitsnetz.
Was ist der Unterschied zwischen T6 und T7?
Beide durchlaufen den gesamten Zyklus. Bei T7 kommt eine zusätzliche Alterung hinzu, wodurch ein wenig Spitzenfestigkeit zugunsten einer besseren Maßhaltigkeit und Spannungskorrosionsbeständigkeit aufgegeben wird. Wählen Sie T7 für Bauteile, die hohen Temperaturen ausgesetzt sind oder in korrosiven Umgebungen eingesetzt werden.
Fazit
Durch die Wärmebehandlung wird aus einem Gebrauchsguss ein Konstruktionsguss – allerdings nur, wenn Legierung, Verfahren und Härtezustand aufeinander abgestimmt sind. T6 ist nach wie vor das Standardverfahren für Sand-, Schwerkraft- und Niederdruckgussteile aus A356 und A357; T5 ist die praktische Lösung für Hochdruckdruckgussteile; T7 eignet sich für den Einsatz unter hohen Temperaturen und in korrosiven Umgebungen. Legen Sie den Härtezustand bereits in der Konstruktionsphase fest und überprüfen Sie den Zyklus anhand der Legierungsnorm. Wenn Sie sich nicht sicher sind, welcher Zyklus für Ihr Bauteil geeignet ist, senden Sie die Zeichnung und die Einsatzbedingungen an unsere Ingenieure, um eine Sandguss oder Wärmebehandlung nach dem Gießen Empfehlung.