Les pièces moulées en aluminium sont soumises à un traitement thermique afin de les rendre plus résistantes, plus stables dimensionnellement ou mieux adaptées à des conditions d'utilisation exigeantes. Ce processus ne se résume pas à une seule méthode : il s'agit d'une famille de cycles présentant des températures et des résultats différents. Le choix du cycle adapté à votre pièce dépend de l'alliage, du procédé de moulage et des exigences réelles du plan. Ce guide présente les trois étapes, les états de durcissement T4 à T7, les températures types, ainsi que les procédés de moulage compatibles avec chaque traitement, afin que vous puissiez spécifier le cycle approprié dès le départ.
Pourquoi soumettre les pièces moulées en aluminium à un traitement thermique ?
Pièces moulées en aluminium À l'état brut de coulée, ces pièces présentent une résistance utile mais limitée. Le traitement thermique permet de dissoudre les éléments d'alliage dans la matrice d'aluminium, puis de les faire précipiter sous forme de particules fines qui bloquent le mouvement des dislocations. On obtient ainsi une résistance à la traction plus élevée, une meilleure dureté et des dimensions plus stables après usinage.
Ce n'est pas toujours nécessaire pour toutes les pièces moulées. Une pièce qui ne subit aucune contrainte à température ambiante peut très bien être utilisée telle quelle, et payer pour un cycle de traitement dont elle n'a pas besoin revient à gaspiller de l'argent. Précisez qu'un traitement thermique est nécessaire lorsque la conception ne permet pas de satisfaire aux exigences de résistance ou de stabilité de la pièce telle quelle.
Principes du traitement thermique : mise en solution, trempe et vieillissement
Le traitement thermique de l'aluminium se déroule en trois étapes :
- Traitement en solution — chauffer la pièce moulée à une température comprise entre environ 480 et 540 °C afin que les éléments d'alliage se dissolvent complètement dans la matrice d'aluminium.
- Trempe — refroidir rapidement la pièce, généralement dans de l’eau chaude, un bain de polymère ou à l’air pulsé, afin de maintenir ces éléments en solution.
- Le vieillissement — réchauffer à une température comprise entre 150 et 200 °C pendant un temps déterminé afin que se forment de fins précipités qui renforcent le matériau.
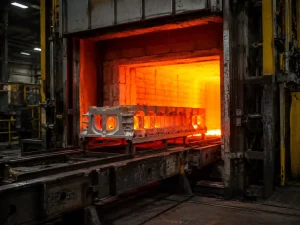
L'étape de traitement chimique met en place la réaction chimique, la trempe la fige, et le vieillissement assure le renforcement. Deux détails sont importants en atelier. Le transfert entre le bain de trempe et le bain de vieillissement est chronométré : on dispose généralement de 15 à 20 secondes avant que l’effet de la trempe ne commence à s’estomper ; le bain de trempe doit donc être situé à proximité immédiate du four. De plus, les pièces moulées trop serrées chauffent de manière inégale ; le chargement fait donc partie des spécifications.
Explication des types de tempérament : T4, T5, T6, T7
La désignation du recuit indique les étapes auxquelles la pièce moulée a été soumise. Chaque recuit correspond à un équilibre différent entre résistance, ductilité et stabilité ; ce choix relève donc du cahier des charges du matériau et non de la discrétion du fournisseur.
| Tempérament | Étapes suivies | Résultat type | Utilisation courante |
|---|---|---|---|
| T4 | Solution + trempe + vieillissement naturel | Bonne ductilité, résistance modérée | Pièces formées ou redressées après la coulée |
| T5 | Vieillissement artificiel uniquement | Résistance modérée, faible risque de déformation et de formation de cloques | Pièces moulées sous haute pression (A380, ADC12) |
| T6 | Solution + trempe + vieillissement artificiel | Résistance maximale pour la plupart des alliages traitables thermiquement | Pièces moulées par moulage au sable, par gravité et à basse pression (A356, A357) |
| T7 | Solution + trempe + survieillissement | Résistance légèrement inférieure, meilleure stabilité dimensionnelle | Environnements à haute température ou corrosifs |
Le T4 est trempé, puis laissé à vieillir à température ambiante pendant plusieurs jours. Il offre une bonne ductilité et une résistance modérée, ce qui convient aux pièces devant être formées ou redressées après la coulée.
Le traitement T5 fait l'impasse sur l'étape de solution et passe directement au vieillissement artificiel. Le gain de résistance est modeste, mais les risques de déformation et de cloquage restent faibles, ce qui fait du T5 le traitement standard pour les pièces moulées sous haute pression en A380 et ADC12. Pour l'A380, les chiffres le montrent : la résistance à la traction passe d’environ 310 MPa à l’état brut de coulée à 345-360 MPa en T5 et jusqu’à environ 380 MPa en T6, tandis que la limite d’élasticité grimpe de 130 MPa à 190-210 MPa. Cependant, tous les alliages de moulage sous pression ne réagissent pas bien au traitement T6 ; la porosité et la teneur en silicium limitent les gains obtenus.
Le cycle T6 est un cycle complet (solution, trempe, vieillissement artificiel). Il offre la résistance maximale pour la plupart des alliages traitables thermiquement et constitue le choix standard pour les pièces moulées au sable, par gravité et pièces moulées à basse pression en A356 ou A357. Lorsque le plan prévoit une pièce moulée en aluminium destinée à supporter des charges, le T6 est généralement la solution.
Le traitement T7 suit le cycle complet, mais la pièce est surtraité, ce qui la maintient à la température de vieillissement plus longtemps ou à une température plus élevée que lors d'un cycle T6. Cela permet d'obtenir une meilleure stabilité dimensionnelle et une meilleure résistance à la corrosion sous contrainte, au détriment d'une légère perte de résistance maximale. Optez pour le traitement T7 lorsque la pièce est soumise à des températures élevées ou se trouve dans un environnement corrosif.
Températures et durées habituelles
Les températures typiques de traitement de mise en solution se situent dans une fourchette de 480 à 540 °C, tandis que le vieillissement artificiel s'effectue entre 150 et 200 °C. Les fabricants de fours indiquent des plages légèrement plus larges (454 à 566 °C pour la mise en solution, 100 à 218 °C pour le vieillissement), tandis que les pratiques en fonderie se situent généralement au milieu de ces plages. La norme relative à l’alliage et le four utilisé par le spécialiste du traitement thermique font autorité.
| Alliage | Processus | Cycle type | Résultat |
|---|---|---|---|
| A356 | Sable / par gravité / à basse pression | T6 : solution à environ 535 °C + trempe + vieillissement à environ 155-160 °C | Haute résistance, bonne allongement |
| A357 | Sable / par gravité / à basse pression | T6 : solution à environ 540 °C + trempe + vieillissement à environ 155 °C | L'alliage d'aluminium moulé le plus résistant couramment utilisé |
| A380 | Moulage sous haute pression | T5 : âge uniquement, pas de solution | Gain modéré, aucun risque de formation d'ampoules |
| ADC12 | Moulage sous haute pression | T5 : âge uniquement | Semblable à l'A380, meilleur écoulement pour les parois minces |
Les températures et les temps de maintien varient en fonction de l'alliage et du four ; il est donc recommandé au responsable du traitement thermique de vérifier la conformité du cycle aux spécifications avant de lancer le traitement des pièces.
Traitement thermique par moulage
Le procédé de moulage détermine l'intensité avec laquelle le traitement thermique peut être effectué, car la microstructure (en particulier la porosité) est déjà définie avant même que le four n'entre en jeu.
| Procédé de moulage | Peut-il être traité thermiquement ? | Caractères typiques | Contrainte principale |
|---|---|---|---|
| Moulage au sable | Oui | T4, T6, T7 | Souvent soumis à un traitement thermique ; le traitement T6 est courant pour les nuances A356/A357 |
| Gravité (moule permanent) | Oui | T4, T6, T7 | Bonne réponse ; T6 couramment utilisé pour les pièces structurelles |
| Moulage sous basse pression | Oui | T4, T6, T7 | De la même gamme que « Gravity » ; convient aux pièces étanches à la pression |
| Moulage sous haute pression | Limité | T5 (T6 pour certains alliages) | Le gaz piégé se dilate pendant le traitement en solution, ce qui provoque la formation de cloques. |
Les pièces moulées au sable, par gravité et sous basse pression appartiennent à la même famille d'alliages traitables thermiquement (A356 et A357) et sont généralement soumises à un traitement T6. Leur niveau de porosité est suffisamment faible pour qu'un cycle de mise en solution ne provoque pas de cloques en surface.
Les pièces moulées sous haute pression constituent une exception. La solidification rapide emprisonne de petites bulles de gaz à l’intérieur du matériau, et un cycle de solution complet les fait se dilater, ce qui affaiblit la pièce et peut provoquer l’apparition de cloques à la surface. C'est pourquoi les pièces en A380 et ADC12 sont traitées selon le cycle T5 plutôt que T6, et pourquoi un concepteur qui souhaite obtenir une pièce entièrement traitée thermiquement selon le cycle T6 doit plutôt opter pour un moulage au sable, par gravité ou à basse pression.
Coûts et risques liés au traitement thermique
Le traitement thermique a un coût et comporte des risques. Les principaux coûts sont liés au cycle de cuisson lui-même, aux dispositifs de fixation, ainsi qu’aux opérations de redressage ou de réusinage rendues nécessaires par la déformation. Les principaux risques sont la déformation et, dans le cas des pièces moulées sous pression, la formation de cloques.
La déformation est le problème de qualité le plus courant. La vitesse d'immersion dans le bain de trempe est un facteur déterminant : les recommandations habituelles se situent entre 0,15 et 3 m/s en fonction de l'épaisseur de la pièce, et l'utilisation d'agents de trempe polymères ainsi qu'un montage adéquat permettent de réduire ce risque. Pour les pièces de précision, il convient de prévoir une marge d'usinage ou une étape de redressage après le traitement thermique.
Ce qui est moins évident : le traitement thermique modifie la surface et peut avoir une incidence sur la finition ; il convient donc de procéder au traitement thermique avant l'usinage final et avant l'application d'un revêtement ou l'anodisation, lorsque l'adhérence est un facteur important.
FAQ
Toutes les pièces moulées en aluminium peuvent-elles subir un traitement thermique ?
Non. Seuls les alliages traitables thermiquement (les séries 2xx, 6xx et 7xx, ainsi que les alliages de fonderie tels que l'A356 et l'A357) réagissent au durcissement par précipitation. Les alliages de moulage sous pression à haute teneur en silicium, comme l'A380, peuvent être soumis à un vieillissement (T5), mais ne peuvent généralement pas subir de traitement de mise en solution (T6) sans risque de formation de cloques.
Pourquoi utilise-t-on le T5 plutôt que le T6 pour les pièces moulées sous pression ?
Les pièces moulées sous pression retiennent du gaz lors de leur solidification rapide. Un cycle complet de mise en solution chauffe la pièce à une température suffisamment élevée pour que ce gaz se dilate, ce qui provoque l'apparition de cloques en surface et des dommages internes. Le traitement T5 permet d'éviter l'étape de mise en solution, ce qui renforce l'alliage sans risque de formation de cloques.
Le traitement thermique provoque-t-il une déformation des pièces moulées en aluminium ?
C'est possible. La trempe crée des gradients thermiques qui provoquent une déformation des sections minces, et les pièces présentant une épaisseur de paroi irrégulière sont les plus exposées à ce risque. L'utilisation de dispositifs de fixation, de fluides de trempe à base de polymères et d'une immersion contrôlée permet de réduire la déformation ; prévoir une marge d'usinage après le traitement thermique constitue une mesure de sécurité pratique.
Quelle est la différence entre le T6 et le T7 ?
Les deux subissent le cycle complet. Le T7 intègre un vieillissement supplémentaire, sacrifiant légèrement la résistance maximale au profit d’une meilleure stabilité dimensionnelle et d’une meilleure résistance à la corrosion sous contrainte. Optez pour le T7 pour les pièces soumises à des températures élevées ou utilisées dans des environnements corrosifs.
Conclusion
Le traitement thermique transforme une pièce moulée utilisable en une pièce structurelle, mais uniquement lorsque l'alliage, le procédé et le traitement thermique sont adaptés les uns aux autres. Le T6 reste la référence pour les moulages au sable, par gravité et à basse pression dans les alliages A356 et A357 ; le T5 est la solution pratique pour les moulages sous haute pression ; le T7 est destiné aux applications à haute température et en milieu corrosif. Précisez le traitement thermique dès la phase de conception et vérifiez que le cycle de traitement est conforme à la norme relative à l’alliage. Si vous ne savez pas quel cycle convient à votre pièce, envoyez le plan et les conditions d’utilisation à nos ingénieurs pour obtenir un moulage au sable ou traitement thermique après coulée recommandation.