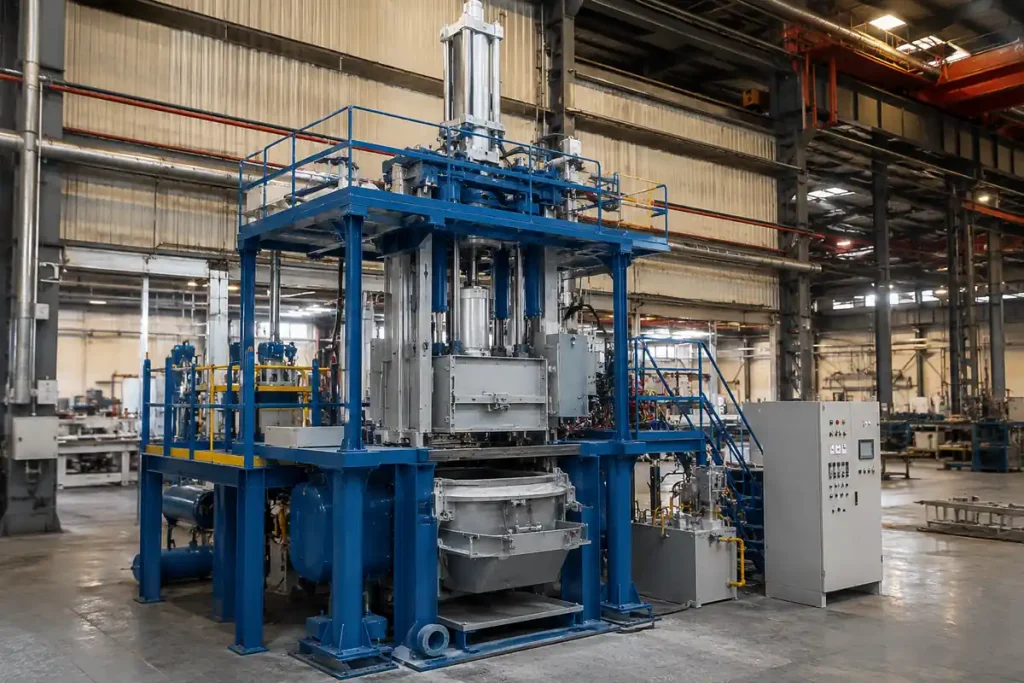
Литье под низким давлением (LPDC) используется для серийного производства алюминиевых колесных дисков, конструкционных деталей и функциональных корпусов. Этот метод обеспечивает более точный контроль за процессами заполнения и затвердевания, чем литье под действием силы тяжести, при этом не предъявляет таких высоких требований к очень тонким стенкам и быстрым циклам, как литье под высоким давлением. Истоки этого процесса уходят корнями в начало XX века, когда впервые был запатентован литье под низким давлением в постоянных формах. Позже он стал общепринятым методом производства алюминиевых отливок.
Понимание того, как метод LPDC обеспечивает заполнение и подачу расплава в форму, позволяет легче оценить его преимущества и ограничения. В приведенных ниже разделах подробно описаны сам процесс, подходящие материалы, конструирование деталей, типичные области применения, а также сравнение этого метода с другими методами литья.
Что такое литье под низким давлением?
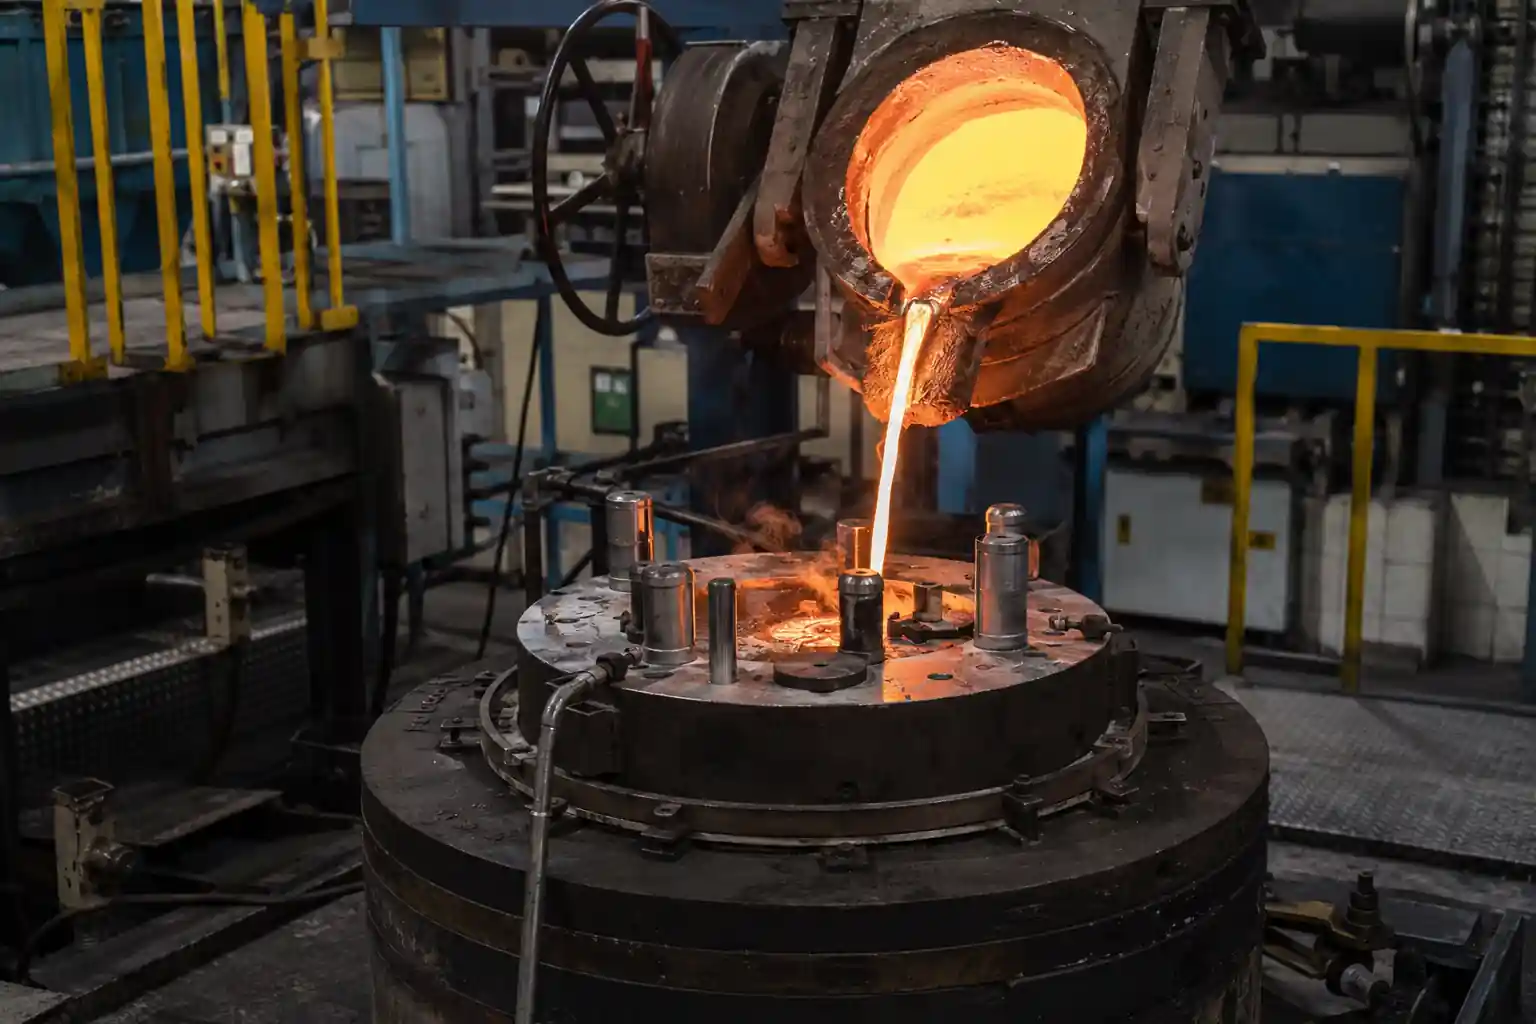
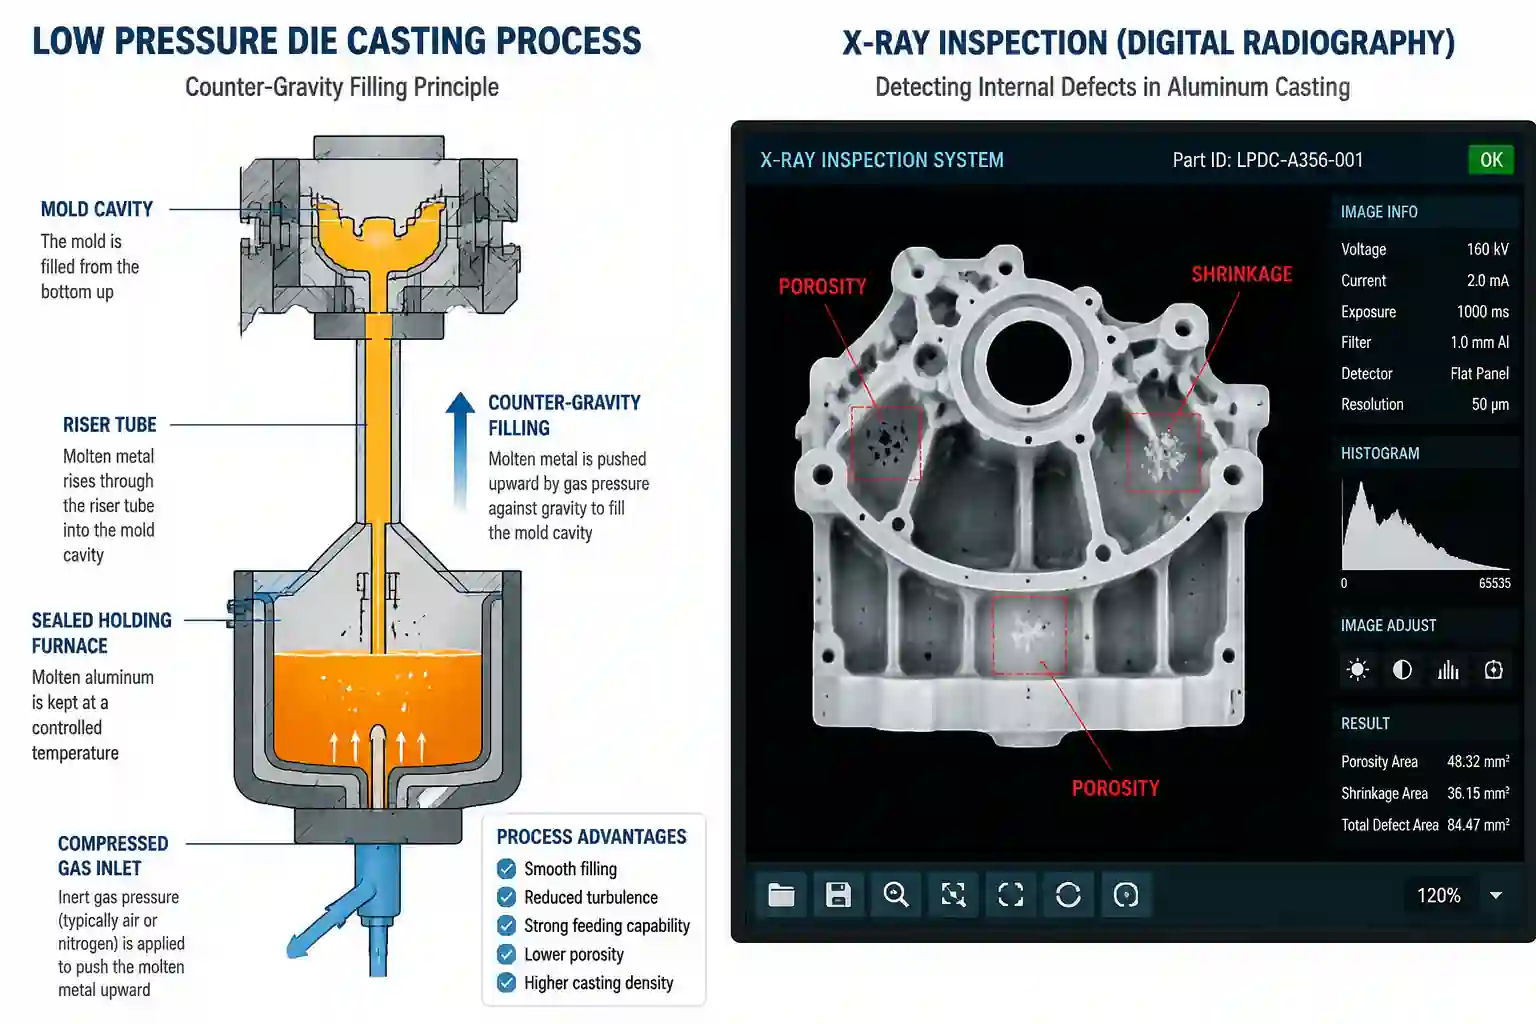
При литье под низким давлением давление газа используется для перемещения расплавленного металла из герметичной печи-удерживателя через литниковую трубку в расположенную над ней форму. Давление поддерживается в течение всего процесса затвердевания отливки, что позволяет подавать дополнительный расплав в зоны, подверженные усадке. В производстве скорость повышения давления должна соответствовать особенностям детали: если она слишком высока, металл может складываться и захватывать воздух; если слишком низкая — отдаленные участки могут начать затвердевать до того, как будут заполнены.
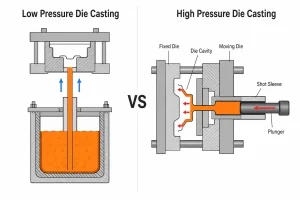
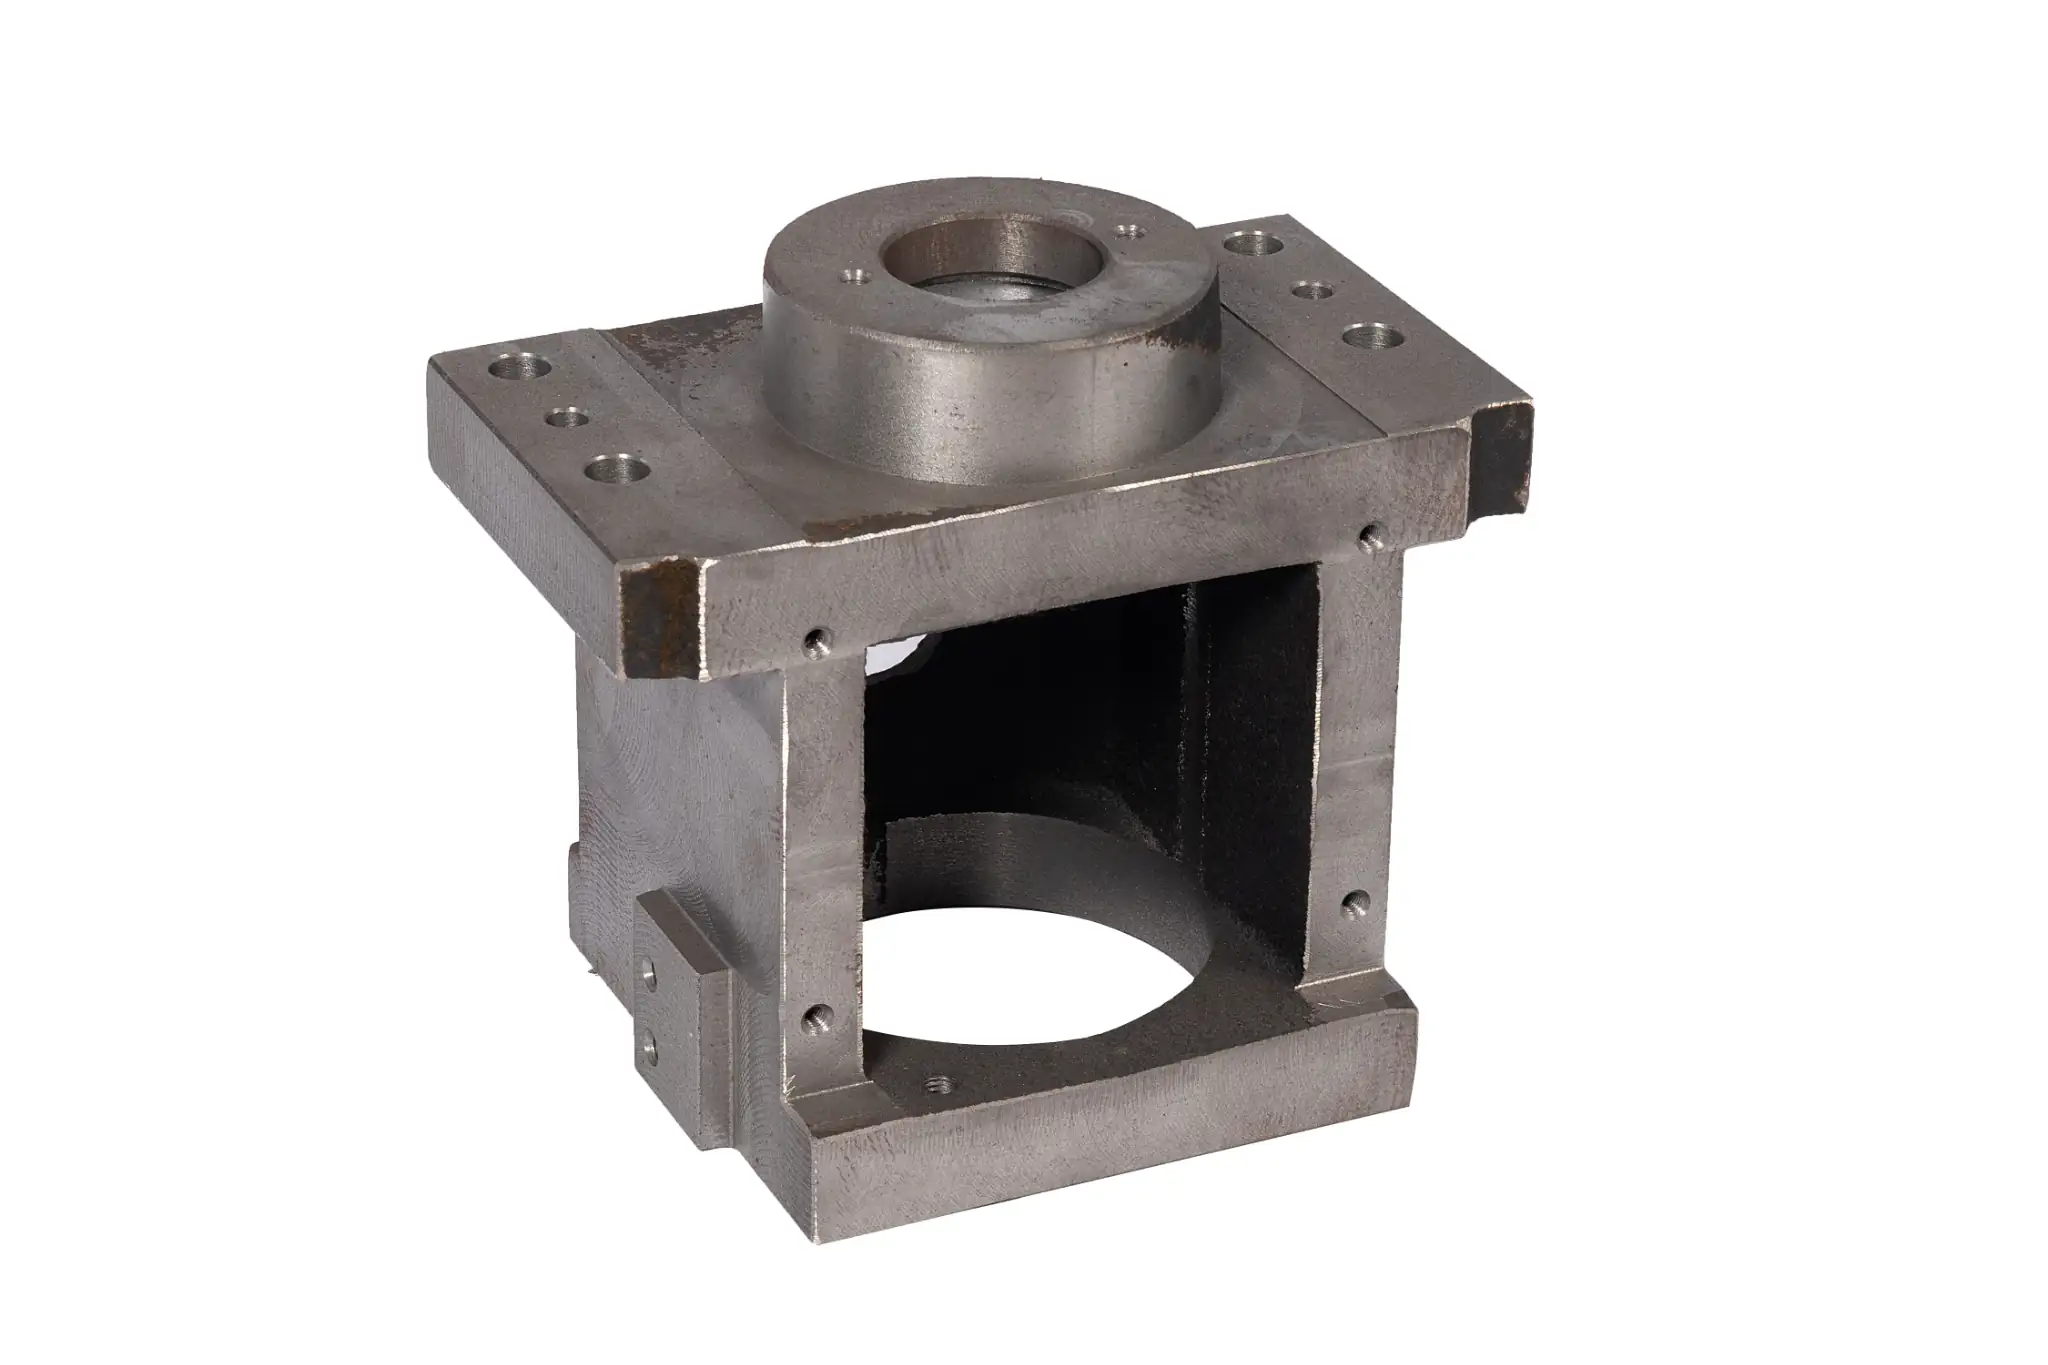
Такое сочетание контролируемого наполнения и непрерывной подачи позволяет снизить риск попадания воздуха и возникновения дефектов, связанных с усадкой. Услуги компании «Minhe» по литью под низким давлением включает в себя изделия литья на заказ массой 0,5–50 кг, включая корпуса, торцевые крышки, кронштейны, а также детали насосов и клапанов. В перечень используемых компанией сплавов входят A356 и ZL101. Компания осуществляет проверку чертежей, литье, обработку на станках с ЧПУ и контроль размеров в рамках системы управления качеством ISO 9001.
Как работает литье под низким давлением?
Производство можно разделить на пять этапов:
- Подготовьте матрицу и расплавьте. Металлическая форма очищается и предварительно нагревается. На поверхность полости может наноситься покрытие для регулирования локального охлаждения и облегчения извлечения изделия. Расплав алюминия подготавливается перед поступлением в печь-удерживатель; если деталь требует наличия внутренних каналов, перед закрытием формы в неё устанавливаются песчаные сердечники.
- Расправить и заполнить металл. Газ под давлением поступает в герметичное пространство над расплавом. Он выталкивает металл вверх по литниковой трубке, через литниковый канал и в форму, как правило, снизу вверх. Воздух выходит из полости через вентиляционные отверстия. Повышение давления устанавливается с учетом уровня расплава, высоты подъема и геометрии детали.
- Удерживайте давление и подавайте отливку. Давление сохраняется в течение всего процесса затвердевания металла, обеспечивая подачу жидкого металла для компенсации усадки. Подача осуществляется только до тех пор, пока путь к зоне усадки остается жидким. Как только этот путь затвердевает, дополнительное давление не может проталкивать металл через него.
- Сбросьте давление и снимите отливку. После затвердевания соединения между отливкой и каналом подачи металла давление в печи сбрасывается. Металл, остающийся в жидком состоянии в литниковой трубке, стекает обратно в печь. Отливка продолжает остывать до открытия формы.
- Обрезка и отделка. Излишки металла у литниковых каналов удаляются. В зависимости от технических требований к детали отливка затем может подвергаться термической обработке, механической обработке или финишной обработке поверхности. Обычно механической обработке подвергаются подшипниковые отверстия, монтажные и уплотнительные поверхности; несущие или уплотнённые детали также требуют проверки с учётом их функционального назначения.
Преимущества и ограничения литья под низким давлением
Основные преимущества
- Контролируемое наполнение. Установка может ступенчато регулировать давление в печи для контроля подъема металла и заполнения полости. Оптимальная скорость заполнения снижает риск образования складок и попадания воздуха в металл.
- Продолжение кормления. Под давлением жидкий металл подается в процессе затвердевания, что снижает риск образования пустот от усадки и пористости в тех местах, где канал подачи остается открытым.
- Повторное производство. Многоразовый металлический штамп в сочетании с контролируемыми параметрами технологического процесса позволяет легче поддерживать стабильность размеров заготовок и припусков на обработку на протяжении всего производственного цикла.
- В подъемнике осталось меньше металла. Когда давление сбрасывается, металл, не успевший затвердеть в литниковой трубке, возвращается в печь.
Основные ограничения
- Тонкие участки заполнять сложно. Металл теряет тепло при прохождении через матрицу. Отдаленная узкая часть может начать застывать до завершения заполнения, особенно если траектория течения длинная.
- Циклы более длительные, чем при литье под высоким давлением. Процесс должен предусматривать время на заливку, выдержку под давлением и затвердевание, прежде чем отливку можно будет извлечь из формы.
- Первоначальные инвестиции выше, чем при литье в песчаные формы. Использование металлической матрицы, герметичной печи для выдержки и системы регулирования давления сложнее оправдать в случаях, когда конструкция часто меняется или объемы производства невелики.
- Внутренние полости увеличивают объем работы. В закрытых каналах часто требуется использование песчаных стержней. Эти стержни необходимо изготовить, установить, обеспечить вентиляцию и удалить после литья; некачественный контроль за состоянием стержней может повлиять на форму канала или привести к появлению дефектов.
Рекомендации по проектированию при литье под низким давлением
Переходы толщины стенки
Следует сохранять относительную однородность основных стенок и обеспечивать плавные переходы в сечении. Поскольку заполнение под низким давлением происходит относительно медленно, тонкий участок, удаленный от литникового канала, может застыть раньше времени, в то время как резкий переход к более толстому участку может привести к образованию «горячей точки».
Боссы и ребра
Следует избегать образования крупных сплошных массивов в местах соединения выступов и ребер; если это допускает функциональное назначение, следует выдалбливать выступ. Технология LPDC позволяет обеспечивать подачу металла в толстую область в процессе затвердевания, но это невозможно, если более тонкий участок между этой областью и источником подачи металла застынет первым.
Ворота и пути подачи корма
Расположите затвор таким образом, чтобы более толстые участки оставались соединенными с источником жидкого металла во время их затвердевания. Давление в печи-удерживателе может компенсировать усадку только до тех пор, пока этот канал остается открытым.
Внутренние проходы
Если песчаный стержень образует внутренний канал, при проектировании формы следует обеспечить его надёжную фиксацию. Заполнение «снизу вверх» оказывает на стержень плавучую силу; его смещение может привести к изменению толщины стенок вокруг канала.
Припуск на обработку
Оставьте достаточный запас материала на отверстиях под подшипники, монтажных и уплотнительных поверхностях для окончательной обработки. Многоразовая матрица помогает изготавливать одинаковые заготовки от цикла к циклу, однако эти функциональные элементы всё равно необходимо доработать в соответствии с требованиями чертежа.
Более подробную информацию о толщине стенок, местах влива и других характеристиках детали см. в работе Минхе Руководство по проектированию изделий, изготовленных методом литья под низким давлением.
Какие материалы подходят для литья под низким давлением?
Алюминиевые сплавы являются основными материалами, используемыми в технологии LPDC. Их литейные свойства позволяют металлу подниматься по трубке и заполнять форму с контролируемой скоростью, а подача под давлением компенсирует усадку во время затвердевания. Пригодность того или иного сплава также зависит от свойств, необходимых после литья:
- A356: Кремний способствует заполнению формы, а магний позволяет упрочнить отливку посредством термической обработки. Благодаря контролируемому заполнению и подаче материала сплав A356 часто используется для изготовления несущих алюминиевых отливок.
- A357: Этот алюминиево-кремниево-магниевый сплав, как правило, содержит больше магния, чем A356, и поддается термической обработке. Контроль внутренней усадки особенно важен в тех случаях, когда готовая деталь должна соответствовать строгим механическим требованиям.
- ZL101: Еще один термообрабатываемый алюминиево-кремниево-магниевый литейный сплав. Он позволяет заполнять форму под низким давлением, при этом поддержание давления обеспечивает заполнение более толстых участков по мере их затвердевания.
- AlSi10Mg: Благодаря более высокому содержанию кремния этот материал позволяет заполнять отливки более сложной формы. LPDC применяется для отливок с переменной толщиной сечения, где в более толстых участках также требуется обеспечить эффективный канал подачи металла.
- ADC12: Данный сплав обладает хорошей литейной текучестью и может использоваться для изготовления отдельных деталей методом LPDC. Однако эта текучесть не устраняет технологические ограничения, связанные с изготовлением деталей с чрезвычайно тонкими стенками или длинными каналами течения.
- Магниевый сплав AM50: С помощью AM50 возможно специализированное производство LPDC. Контролируемое заполнение и подача позволяют снизить количество дефектов, связанных с увлечением и усадкой, хотя для работы с магнием требуется оборудование и технологии обработки расплава, адаптированные к данному сплаву.
В каких областях обычно применяется литье под низким давлением?
Алюминиевые диски, поворотные кулаки и отдельные детали подвески. Эти детали подвергаются многократным нагрузкам, поэтому внутренние дефекты имеют большое значение. Контролируемое заполнение и подача под давлением помогают снизить риск появления дефектов, а термообработка и контроль качества определяются в соответствии с требованиями к детали.
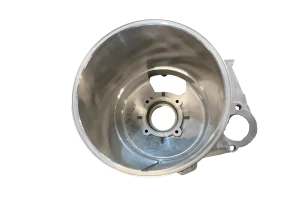
Корпуса двигателей, торцевые крышки и отдельные корпуса редукторов. Для изготовления этих деталей требуются заготовки с повторяемыми размерами. Затем отверстия под подшипники, монтажные поверхности и другие критически важные сопряжения обрабатываются до требуемых размеров.
Головки блока цилиндров и отдельные блоки цилиндров. В песчаных формах могут образовываться внутренние каналы для воздуха или охлаждающей жидкости. Метод LPDC также позволяет формировать более толстые участки в процессе затвердевания при условии, что эти участки остаются соединенными с источником подачи металла.
Корпуса насосов, корпуса клапанов и гидравлические корпуса. Эти детали могут иметь проходы и уплотнительные поверхности. Контроль заполнения и подачи материала помогает снизить риск возникновения внутренних дефектов, однако обработанная деталь все равно должна пройти установленное испытание на герметичность или испытание под давлением.
Чем отличается литье под низким давлением от других методов литья?
В таблице приведено общее сравнение распространенных методов литья алюминия. Фактические результаты зависят от геометрии детали, инструментов, оборудования и настроек производственного процесса.
| Фактор | Литье в песок | Литье под действием силы тяжести | Литье под низким давлением | Литье под высоким давлением |
|---|---|---|---|---|
| Способ наполнения | Как правило, заливка осуществляется самотеком | Заливка под действием силы тяжести в металлическую форму | Под действием давления газа металл поднимается по подъемной трубе | Плунжер впрыскивает металл с высокой скоростью |
| Плесень | Одноразовая песчаная форма | Многоразовая металлическая матрица | Как правило, многоразовая металлическая матрица | Многоразовая металлическая матрица |
| Внутренние полости | Песчаные сердечники обеспечивают гибкость | Песчаные керны можно использовать | Песчаные керны можно использовать | Часто требуются направляющие или другие конструктивные решения |
| Заполнение тонкостенных изделий | Зависит от технологии формования в песках | Ограничено быстрым охлаждением в металлической матрице | Степень заполнения можно регулировать, но при этом по-прежнему сложно добиться очень тонких стенок | Как правило, лучше подходит для тонких, детализированных срезов |
| Поверхность и размеры в состоянии после литья | Более шероховатая поверхность; меньшая точность | В целом лучше, чем литье в песчаные формы | В целом сопоставимо с гравитационным литьем под давлением | В целом — более точные детали и более точные размеры |
| Подача с усадкой | В основном через стояки | Подъемники и контроль затвердевания | Непрерывная подача металла во время удержания давления | Кратковременная интенсификация, ограничиваемая при замерзании затвора |
| Скорость производства | Сильно зависит от метода формования | Умеренный | Умеренная, с необходимостью выдержки давления в течение определенного времени | Как правило, быстрее |
| Первоначальные инвестиции | Обычно ниже | Требуется металлическая матрица | Требуется штамп и оборудование для подачи под давлением | Как правило, выше |
| Оптимальный объем производства | Гибкость при производстве небольших партий; автоматизированные линии позволяют налаживать производство в промышленных масштабах | Стабильное, тиражное производство | Стабильные производственные партии среднего и крупного объема | Большие объёмы позволяют распределить затраты на изготовление инструментов |
| Типичные области применения | Крупные детали или конструкции, которые все еще находятся в стадии доработки | Проверенные алюминиевые детали, изготавливаемые серийно | Колеса, конструктивные детали, функциональные корпуса | Корпуса с тонкими стенками, выпускаемые в больших объемах |
По сравнению с гравитационное литьё под давлением, Технология LPDC предоставляет литейному производству больше контроля над процессом заливки и обеспечивает непрерывную подачу металла во время затвердевания. Это делает её полезной в тех случаях, когда деталь, выпускаемая серийно, предъявляет особые требования к контролю внутренних дефектов. Литье под высоким давлением, как правило, является более быстрым методом и лучше подходит для изготовления тонких деталей со сложной формой, выпускаемых большими партиями.
Литье в песчаные формы обеспечивает большую гибкость при небольших партиях или на этапе, когда конструкция детали еще подвергается изменениям. После утверждения конструкции детали может оказаться достаточным гравитационное литье под давлением, если форма хорошо заполняется и обеспечивает подачу металла без использования системы давления. Требование к герметичности само по себе не определяет метод литья; готовая деталь все равно должна пройти установленные испытания.
Заключение
Технология LPDC сочетает в себе контролируемое заполнение снизу вверх с непрерывной подачей материала во время затвердевания. Она хорошо подходит для серийного производства алюминиевых дисков, конструкционных деталей и функциональных корпусов, где важно отсутствие внутренних дефектов. Очень тонкие стенки, длинные пути течения или необходимость максимально быстрого цикла могут диктовать выбор другого технологического процесса.
Для конкретного проекта отправьте чертеж, предполагаемый объём и требования к эксплуатационным характеристикам по адресу Инженерная команда Minhe. Мы можем проанализировать конструкцию детали и обсудить способ литья, последующую механическую обработку и необходимый контроль качества.