



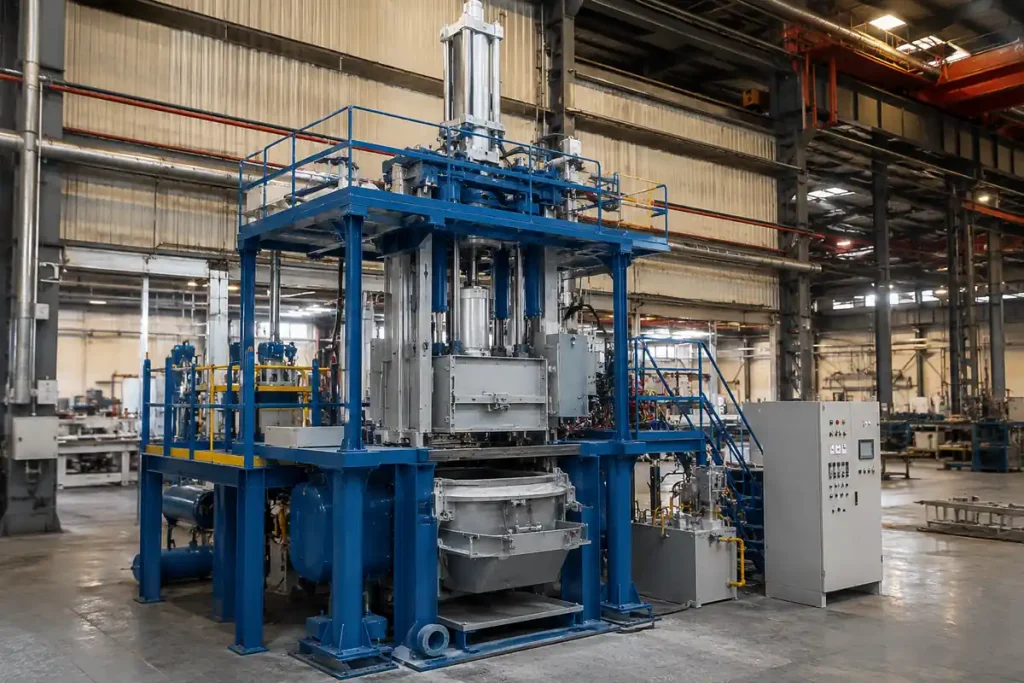
A fundição sob pressão baixa (LPDC) é utilizada para a produção em série de jantes de alumínio, peças estruturais e caixas funcionais. Oferece maior controlo sobre o enchimento e a solidificação do que a fundição por gravidade, ao mesmo tempo que dá menos ênfase às paredes muito finas e aos ciclos rápidos do que a fundição sob alta pressão. O processo subjacente remonta ao início do século XX, quando a fundição por molde permanente a baixa pressão foi patenteada pela primeira vez. Posteriormente, tornou-se um método de produção consolidado para peças fundidas de alumínio.
Compreender como o LPDC enche e alimenta um molde facilita a avaliação dos seus pontos fortes e limites. As secções abaixo explicam o processo, os materiais adequados, a conceção das peças, as aplicações comuns e como este método se compara a outros métodos de fundição.
O que é a fundição sob baixa pressão?
A fundição sob baixa pressão utiliza a pressão do gás para transportar o metal fundido desde um forno de retenção selado, através de um tubo de alimentação, até um molde situado acima deste. A pressão é mantida à medida que a peça se solidifica, permitindo que mais metal líquido alimente as áreas que estão a encolher. Na produção, a taxa de aumento da pressão deve ser adequada à peça: se for demasiado rápida, o metal pode dobrar-se sobre si próprio e arrastar ar; se for demasiado lenta, as secções mais distantes podem começar a solidificar antes de serem preenchidas.
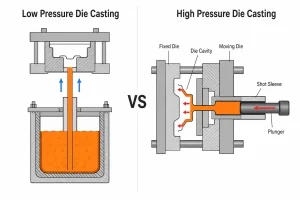
Esta combinação de enchimento controlado e alimentação contínua reduz o risco de formação de bolhas de ar e de defeitos de encolhimento. Serviço de fundição sob baixa pressão da Minhe abrange peças fundidas personalizadas com um peso de 0,5–50 kg, incluindo caixas, tampas, suportes e componentes de bombas e válvulas. As ligas indicadas incluem a A356 e a ZL101. A empresa presta serviços de revisão de desenhos, fundição, maquinagem CNC e inspeção dimensional, no âmbito de um sistema de gestão da qualidade certificado pela norma ISO 9001.
Como funciona a fundição sob baixa pressão?
A produção pode ser dividida em cinco fases:
- Prepare a matriz e derreta. A matriz metálica é limpa e pré-aquecida. Pode ser aplicado um revestimento na superfície da cavidade para controlar o arrefecimento local e facilitar a desmoldagem. O alumínio fundido é preparado antes de entrar no forno de manutenção; se a peça necessitar de passagens internas, são colocados núcleos de areia antes do fecho da matriz.
- Levante e encha o metal. O gás de pressurização entra no espaço selado acima da massa fundida. Este empurra o metal para cima pelo tubo de alimentação, através da porta de injeção e para dentro da matriz, normalmente de baixo para cima. O ar sai da cavidade através de orifícios de ventilação. O aumento da pressão é definido tendo em conta o nível da massa fundida, a altura de subida e a geometria da peça.
- Mantenha a pressão e alimente a peça fundida. A pressão mantém-se enquanto o metal se solidifica, fornecendo metal líquido para compensar a contração. A alimentação só funciona enquanto o percurso até à área em contração se mantiver líquido. Assim que esse percurso solidificar, a pressão adicional já não consegue fazer passar metal por ele.
- Liberte a pressão e retire a peça fundida. Depois de a ligação entre a peça fundida e o seu canal de alimentação se ter solidificado, a pressão do forno é libertada. O metal ainda líquido no tubo de alimentação refluí para o forno. A peça fundida arrefece ainda mais antes de o molde se abrir.
- Apare e dê o acabamento. O excesso de metal na porta de saída é removido. Dependendo das especificações da peça, a peça fundida pode, em seguida, ser submetida a tratamento térmico, maquinagem ou acabamento superficial. Os furos dos rolamentos, as faces de montagem e as superfícies de vedação são normalmente maquinados; as peças que suportam carga ou que são vedadas também requerem uma inspeção adequada à sua função.
Vantagens e limitações da fundição sob baixa pressão
Principais vantagens
- Enchimento controlado. A máquina pode ajustar a pressão do forno em fases para controlar a subida do metal e o enchimento da cavidade. Uma taxa de enchimento adequada reduz o risco de deformação e de ar arrastado.
- Continuação da alimentação. A pressão fornece metal líquido durante a solidificação, reduzindo o risco de cavidades de contração e porosidade nos locais onde o percurso de alimentação permanece aberto.
- Repetir a produção. Uma matriz metálica reutilizável, aliada a parâmetros de processo controlados, facilita a manutenção das dimensões das peças em bruto e das margens de usinagem ao longo de uma série de produção.
- Fica menos metal no tubo ascendente. Quando a pressão é libertada, o metal que não se solidificou no tubo de subida regressa ao forno.
Principais limitações
- As secções finas são difíceis de preencher. O metal perde calor à medida que passa pela matriz. Uma secção distante e estreita pode começar a solidificar antes de o enchimento estar concluído, especialmente quando o percurso de fluxo é longo.
- Os ciclos são mais longos do que na fundição sob alta pressão. O processo deve prever tempo suficiente para o enchimento, a manutenção da pressão e a solidificação antes de a peça fundida poder ser removida.
- O investimento inicial é superior ao da fundição em areia. Uma matriz metálica, um forno de retenção selado e um sistema de controlo de pressão são mais difíceis de justificar quando o projeto sofre alterações frequentes ou o volume de produção é baixo.
- As cavidades internas dão mais trabalho. As passagens fechadas requerem frequentemente núcleos de areia. Esses núcleos têm de ser fabricados, posicionados, ventilados e removidos após a fundição; um controlo inadequado dos núcleos pode afetar a forma da passagem ou provocar defeitos.
Considerações de conceção para a fundição sob baixa pressão
Transições na espessura das paredes
Mantenha as paredes principais razoavelmente uniformes e faça alterações graduais na secção. Como o enchimento a baixa pressão é relativamente lento, uma secção fina afastada da porta de injeção pode solidificar prematuramente, enquanto uma secção espessa e abrupta pode formar um ponto quente.
Chefes e costelas
Evite grandes massas sólidas nos pontos de união entre saliências e nervuras; esvazie uma saliência sempre que a sua função o permitir. O LPDC consegue alimentar uma região mais espessa durante a solidificação, mas não se uma secção mais fina entre essa região e o fornecimento de metal solidificar primeiro.
Portões e percursos de alimentação
Posicione a comporta de forma a que as áreas mais espessas permaneçam ligadas ao abastecimento de metal líquido enquanto se solidificam. A pressão no forno de manutenção só pode compensar a contração enquanto esse percurso permanecer aberto.
Passagens internas
Quando um núcleo de areia forma uma passagem interna, é necessário garantir a fixação segura do núcleo no projeto do molde. O enchimento de baixo para cima exerce uma força de empuxo sobre o núcleo; o movimento pode alterar a espessura da parede em torno da passagem.
Margem de usinagem
Deixe material suficiente nos furos dos rolamentos, nas faces de montagem e nas superfícies de vedação para a maquinagem final. Uma matriz reutilizável ajuda a produzir peças em bruto semelhantes de ciclo para ciclo, mas estas características funcionais continuam a necessitar de um acabamento de acordo com os requisitos do desenho.
Para mais informações sobre a espessura das paredes, os canais de alimentação e outras características da peça, consulte o artigo de Minhe guia de conceção para fundição sob baixa pressão.
Que materiais são adequados para a fundição sob pressão a baixa pressão?
As ligas de alumínio são os principais materiais utilizados no processo LPDC. O seu comportamento durante a fundição permite que o metal suba pelo tubo e preencha o molde a um ritmo controlado, enquanto a alimentação sob pressão compensa o encolhimento durante a solidificação. A adequação de uma determinada liga depende também das propriedades exigidas após a fundição:
- A356: O silício facilita o enchimento do molde, enquanto o magnésio permite reforçar a peça fundida através de tratamento térmico. O enchimento e a alimentação controlados fazem com que a A356 seja uma escolha comum para peças fundidas de alumínio sujeitas a cargas.
- A357: Esta liga de alumínio, silício e magnésio contém, normalmente, mais magnésio do que a A356 e responde ao tratamento térmico. O controlo da contração interna é particularmente importante quando a peça acabada tem de cumprir requisitos mecânicos exigentes.
- ZL101: Outra liga de alumínio-silício-magnésio para fundição, passível de tratamento térmico. Permite o enchimento de um molde sob baixa pressão, enquanto a pressão mantida alimenta as secções mais espessas à medida que estas se solidificam.
- AlSi10Mg: O seu maior teor de silício permite o preenchimento de formas mais complexas. O LPDC é utilizado em peças fundidas com espessuras de secção variáveis, nas quais as áreas mais espessas também necessitam de um percurso de alimentação eficaz.
- ADC12: Esta liga apresenta boa fluidez de fundição e pode ser utilizada em determinadas peças LPDC. Essa fluidez não elimina, no entanto, as limitações do processo no que diz respeito a paredes extremamente finas ou percursos de fluxo longos.
- Liga de magnésio AM50: A produção especializada de LPDC é possível com a AM50. O enchimento e a alimentação controlados podem reduzir os defeitos de arrastamento e de encolhimento, embora o magnésio exija equipamento e manuseamento da massa fundida adequados à liga.
Quais são as aplicações mais comuns da fundição por injeção a baixa pressão?
Jantes de alumínio, juntas de direção e peças selecionadas da suspensão. Estes componentes estão sujeitos a cargas repetidas, pelo que os defeitos internos são importantes. O enchimento controlado e a alimentação sob pressão ajudam a gerir o risco de defeitos, sendo o tratamento térmico e a inspeção especificados de acordo com os requisitos da peça.
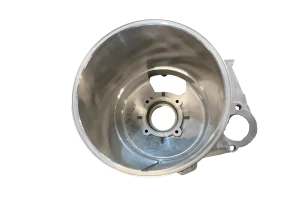
Caixas de motor, tampas laterais e determinadas caixas de velocidades. Estas peças requerem peças em bruto padronizadas para a produção. Os furos dos rolamentos, as faces de montagem e outras interfaces críticas são, em seguida, maquinados de acordo com as dimensões exigidas.
Cabeças de cilindro e blocos de motor selecionados. Os núcleos de areia podem formar canais internos para o ar ou para o líquido de arrefecimento. O LPDC também permite alimentar secções mais espessas durante a solidificação, desde que essas secções permaneçam ligadas ao fluxo de metal.
Caixas de bombas, corpos de válvulas e caixas hidráulicas. Estas peças podem conter passagens e interfaces de vedação. O controlo do enchimento e da alimentação ajuda a reduzir o risco de defeitos internos, embora a peça maquinada tenha ainda de passar no teste de estanqueidade ou de pressão especificado.
Em que medida é que a fundição sob baixa pressão se compara com outros processos de fundição?
A tabela apresenta uma comparação geral dos métodos mais comuns de fundição de alumínio. Os resultados reais dependem da geometria da peça, das ferramentas, do equipamento e da configuração da produção.
| Fator | Fundição em areia | Fundição por gravidade | Fundição injectada a baixa pressão | Fundição sob alta pressão |
|---|---|---|---|---|
| Método de enchimento | Normalmente, vertido por gravidade | Gravity vertido numa forma metálica | A pressão do gás faz com que o metal suba através de um tubo ascendente | Um êmbolo injeta metal a alta velocidade |
| Bolor | Molde de areia descartável | Matriz metálica reutilizável | Normalmente, uma matriz metálica reutilizável | Matriz metálica reutilizável |
| Cavidades internas | Os núcleos de areia oferecem flexibilidade | Os núcleos de areia podem ser utilizados | Os núcleos de areia podem ser utilizados | Muitas vezes, requer corrediças ou outras soluções de ferramentas |
| Enchimento de paredes finas | Depende do processo de moldagem em areia | Limitado pelo arrefecimento rápido na matriz metálica | A taxa de enchimento é ajustável, mas as paredes muito finas continuam a ser um desafio | Geralmente mais adequado para secções finas e detalhadas |
| Superfície e dimensões tal como saíram da fundição | Superfície mais rugosa; menor precisão | Em geral, é melhor do que a fundição em areia | Em termos gerais, é comparável à fundição por gravidade | Detalhes geralmente mais precisos e dimensões mais exatas |
| Alimentação por contração | Principalmente através de tubos ascendentes | Agentes de elevação e controlo da solidificação | Fornecimento contínuo de metal durante a manutenção da pressão | Breve intensificação, que se limita assim que a comporta fica bloqueada |
| Velocidade de produção | Varia consideravelmente consoante o método de moldagem | Moderado | Moderado, sendo necessário algum tempo para manter a pressão | Normalmente mais rápido |
| Investimento inicial | Normalmente mais baixo | Requer uma matriz metálica | Requer uma matriz e equipamento de fornecimento de pressão | Normalmente mais elevado |
| Volume de produção adequado | Flexível para pequenas séries; as linhas automatizadas permitem a produção em grande escala | Produção estável e repetível | Séries de produção estáveis, de média a grande dimensão | Os volumes elevados ajudam a repartir os custos de ferramentas |
| Utilização típica | Peças de grandes dimensões ou projetos ainda em fase de revisão | Peças de alumínio já consolidadas, produzidas repetidamente | Rodas, peças estruturais, caixas funcionais | Caixas de parede fina produzidas em grande volume |
Em comparação com fundição injectada por gravidade, o LPDC proporciona à fundição um maior controlo sobre o enchimento e continua a fornecer metal durante a solidificação. Isso torna-o útil quando uma peça de produção em série impõe exigências específicas em termos de controlo de defeitos internos. A fundição sob pressão é normalmente mais rápida e mais adequada para peças finas e com detalhes complexos, produzidas em grandes volumes.
A fundição em areia oferece maior flexibilidade quando as quantidades são reduzidas ou quando o projeto ainda está em fase de alteração. Uma vez definida a peça, a fundição por gravidade pode ser suficiente, desde que o molde se encha e seja alimentado adequadamente sem necessidade de um sistema de pressão. A exigência de estanqueidade, por si só, não determina o método de fundição; a peça acabada tem ainda de cumprir os ensaios especificados.
Conclusão
O LPDC combina o enchimento controlado de baixo para cima com a alimentação contínua durante a solidificação. É particularmente adequado para a produção em série de jantes de alumínio, peças estruturais e caixas funcionais, em que os defeitos internos são importantes. Paredes muito finas, percursos de fluxo longos ou a necessidade de um ciclo o mais rápido possível podem indicar a necessidade de recorrer a outro processo.
Para um projeto específico, envie o desenho, o volume previsto e os requisitos de desempenho para A equipa de engenharia da Minhe. Podemos analisar a estrutura da peça e discutir o método de fundição, a maquinagem subsequente e a inspeção necessária.




