



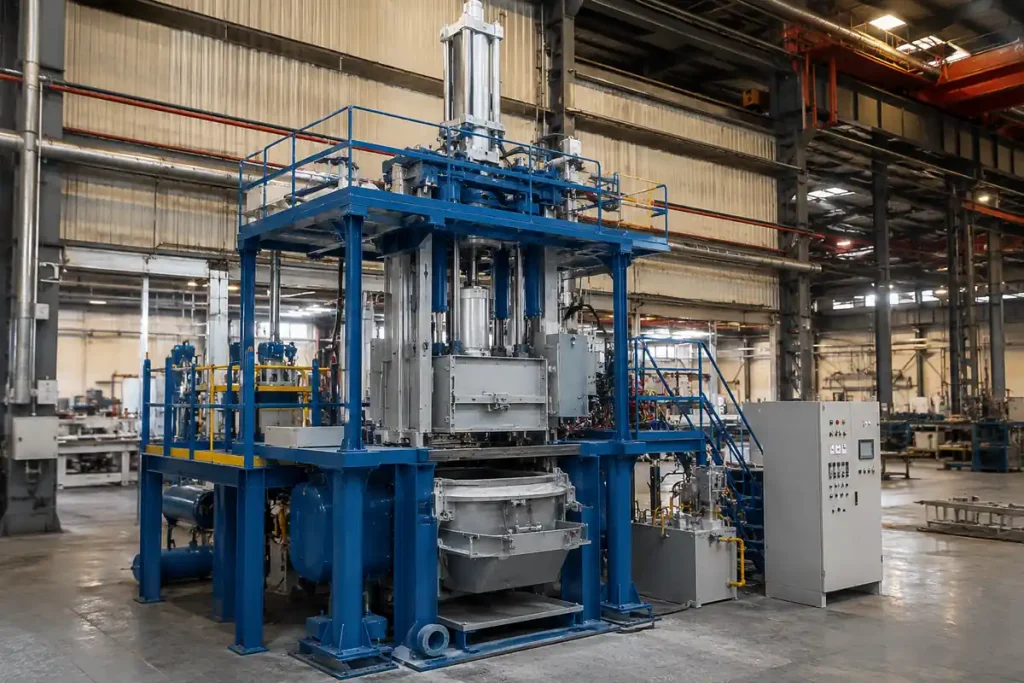
低圧ダイカスト(LPDC)は、アルミホイール、構造部品、機能性ハウジングの量産に用いられます。重力鋳造に比べて充填や凝固の制御性に優れている一方で、高圧ダイカストほど極薄肉や高速サイクルを重視していません。 このプロセスの起源は20世紀初頭に遡り、当時、低圧永久鋳型鋳造が初めて特許を取得しました。その後、アルミニウム鋳造における確立された製造方法となりました。
LPDCが金型に材料を充填・供給する仕組みを理解することで、その長所と限界をより的確に評価できるようになります。以下のセクションでは、そのプロセス、適した材料、部品設計、一般的な用途、および他の鋳造法との比較について解説します。
低圧ダイカストとは何ですか?
低圧ダイカストでは、ガス圧を利用して、密閉された保持炉から溶融金属をライザー管を通じて、その上にある金型へと送り込みます。鋳造物が凝固する間も圧力が維持されるため、収縮している部分にさらに多くの溶融金属を供給することができます。 生産においては、加圧速度を部品に合わせて調整する必要があります。加圧が速すぎると、金属が自身で折り重なり、空気を巻き込む恐れがあります。逆に、加圧が遅すぎると、遠方の部分が充填される前に凝固し始めてしまう可能性があります。
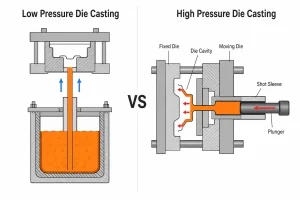
この、充填量の制御と継続的な供給を組み合わせることで、空気の混入や収縮による欠陥のリスクを低減します。 Minheの低圧ダイカストサービス 重量が 0.5~50 kg、ハウジング、エンドカバー、ブラケット、ポンプおよびバルブの部品などを含みます。取り扱い合金には、A356およびZL101が含まれます。同社は、ISO 9001品質マネジメントシステムに基づき、図面審査、鋳造、CNC機械加工、および寸法検査のサポートを行っています。
低圧ダイカストはどのように機能するのでしょうか?
生産は、以下の5つの段階に分けられます:
- 金型を準備し、溶かす。 金属金型は洗浄され、予熱されます。局所的な冷却を制御し、離型を容易にするために、キャビティ表面にコーティングを施す場合があります。溶融アルミニウムは保持炉に入る前に準備されます。部品に内部流路が必要な場合は、金型が閉じる前に砂芯が配置されます。
- 金属を盛り上げて、埋め尽くす。 加圧ガスは、溶湯の上にある密閉空間に流入します。このガスは、金属をライザー管を通ってゲートを通り抜け、通常は下から上へと金型内に押し上げます。空気はベントを通じてキャビティから排出されます。圧力の増加量は、溶湯レベル、上昇高さ、および部品の形状を考慮して設定されます。
- 圧力を維持したまま、鋳物を送り込んでください。 金属が凝固する間も圧力が維持され、収縮分を補うために溶融金属が供給されます。供給は、収縮する領域への経路が液体の状態にある間のみ機能します。その経路が凝固してしまうと、追加の圧力をかけても金属を通すことができません。
- 圧力を抜き、鋳物を取り外します。 鋳物とその鋳込み経路との接続が固まると、炉内の圧力が解放されます。ライザー管内に残っている溶融金属は、炉内に逆流します。鋳物は、金型が開く前にさらに冷却されます。
- トリミングと仕上げ。 ゲート部分の余分な金属が除去されます。部品の仕様に応じて、その後、鋳物は熱処理、機械加工、または表面仕上げが施される場合があります。軸受穴、取付面、およびシール面は通常、機械加工されます。また、荷重を受ける部品やシール部品については、その機能に応じた検査も必要となります。
低圧ダイカストの利点と限界
主な利点
- 充填量の制御。 この機械は、炉内圧力を段階的に調整することで、金属の立ち上がりや型腔への充填を制御することができます。適切な充填速度を設定することで、折り目や気泡の混入リスクを低減できます。
- 引き続き給餌を行った。 加圧により、凝固中に液体金属が供給されるため、供給経路が開いたままの状態では、収縮空洞や気孔が生じるリスクが低減されます。
- 生産を繰り返す。 再利用可能な金属金型と、厳密に管理された工程設定を組み合わせることで、生産工程全体を通じてブランク寸法や加工余裕を安定して維持しやすくなります。
- ライザーに残っている金属の量が少なくなった。 圧力が解放されると、ライザー管内でまだ凝固していない金属は炉内に戻ります。
主な制限事項
- 薄切片は充填が難しい。 金属はダイ内を流れる過程で熱を失います。特に流れ路が長い場合、遠い位置にある細い部分では、充填が完了する前に凍結し始めることがあります。
- サイクル時間は、高圧ダイカストよりも長くなります。 鋳造品を取り外すには、充填、保圧、および凝固のための時間を確保する必要があります。
- 初期投資は砂型鋳造よりも高額です。 設計変更が頻繁にある場合や生産量が少ない場合、金属金型、密閉型保持炉、および圧力制御システムの導入を正当化するのは困難です。
- 内部の空洞があると、作業量が増える。 閉鎖型流路には、多くの場合、砂型中子が求められます。これらの中子は、製作、配置、通気を行い、鋳造後に取り外す必要があります。中子の管理が不十分だと、流路の形状に影響を与えたり、欠陥を引き起こしたりする恐れがあります。
低圧ダイカストの設計上の考慮事項
肉厚の遷移
主要な壁の厚さは適度に均一に保ち、断面の変化は緩やかにしてください。低圧充填は比較的遅いため、ゲートから離れた薄い断面は早期に凝固してしまう可能性があり、一方で急激に厚くなる断面はホットスポットを形成する恐れがあります。
ボスとリブ
ボスとリブが接合する部分の大きな実体部分は避け、機能上問題がない場合はボスをくり抜いてください。LPDCは凝固中に厚い領域に溶融金属を供給できますが、その領域と金属供給源との間の薄い部分が先に凝固してしまうと、供給は行われません。
ゲートと給餌経路
ゲートを、厚みのある部分が凝固する間も液体金属の供給源とつながったままになるように配置します。保持炉内の圧力は、その経路が開いたままである間のみ、収縮を補うことができます。
内部通路
砂型の中核に内部通路が形成される場合は、金型設計において中核の位置を確実に固定するようにしてください。下から上への充填により、中核に浮力が作用し、その動きによって通路周辺の肉厚が変化する可能性があります。
加工代
軸受穴、取付面、およびシール面には、最終加工のために十分な余肉を残してください。再利用可能な金型を使用することで、サイクルごとに均一なブランクを製造できますが、これらの機能的な部位については、依然として図面の仕様に従って仕上げ加工を行う必要があります。
肉厚、ゲート、その他の部品の特徴に関する詳細については、Minheの 低圧ダイカスト設計ガイド.
低圧ダイカストにはどのような材料が適していますか?
LPDCでは、主にアルミニウム合金が使用されます。この合金の鋳造特性により、金属はチューブを通って上昇し、制御された速度で金型を充填することが可能となります。一方、加圧供給により、凝固時の収縮が補われます。特定の合金の適性は、鋳造後に求められる特性によっても異なります:
- A356: シリコンは金型の充填を促進し、マグネシウムは熱処理によって鋳物の強度を高めることができます。充填と送湯を適切に制御できるため、A356は荷重を支えるアルミニウム鋳物の材料として広く採用されています。
- A357: このアルミニウム・シリコン・マグネシウム合金は、通常、A356よりもマグネシウムの含有量が多く、熱処理に反応します。完成部品が厳しい機械的要件を満たさなければならない場合、内部収縮の抑制が特に重要となります。
- ZL101: もう1つの熱処理可能なアルミニウム・ケイ素・マグネシウム鋳造合金である。低圧で金型に充填できるほか、圧力を維持することで、厚肉部が凝固するにつれてその部分に材料を供給することができる。
- AlSi10Mg: シリコン含有量が高いため、より複雑な形状の充填が可能になります。LPDCは、断面厚さが変化する鋳物に使用され、厚い部分にも効果的な鋳入経路が必要とされる場合に適しています。
- ADC12: この合金は鋳造流動性に優れており、特定のLPDC部品の製造に使用できます。ただし、その流動性があっても、極薄肉や長い流路に関する加工上の制約がなくなるわけではありません。
- AM50マグネシウム合金: AM50を使用すれば、LPDCの特殊生産が可能です。充填と供給を制御することで、巻き込みや収縮による欠陥を低減できますが、マグネシウムの場合は、その合金に適した設備と溶融金属の取り扱いが必要となります。
低圧ダイカストの一般的な用途にはどのようなものがありますか?
アルミホイール、ステアリングナックル、および一部のサスペンション部品。 これらの部品は繰り返しの負荷にさらされるため、内部欠陥が問題となります。制御された充填と加圧供給により欠陥リスクを管理し、部品の要件に応じて熱処理や検査を実施します。
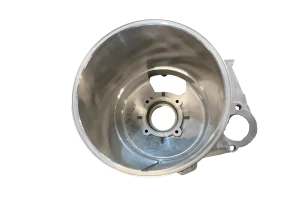
モーターハウジング、エンドカバー、および一部のギアボックスハウジング。 これらの部品を製造するには、再現性のあるブランクが必要です。その後、ベアリング穴、取付面、その他の重要な接合部を、所定の寸法になるよう機械加工します。
シリンダーヘッドおよび一部のエンジンブロック。 砂型の中央部には、内部の空気通路や冷却通路が形成されることがあります。また、LPDC法では、凝固中に肉厚の箇所に溶湯を供給することも可能ですが、その際は、当該箇所が溶湯供給源と接続された状態を維持している必要があります。
ポンプハウジング、バルブボディ、および油圧ハウジング。 これらの部品には、流路やシール面が含まれている場合があります。充填および供給制御により内部欠陥のリスクを低減できますが、加工済み部品は依然として、規定の漏れ試験または耐圧試験に合格する必要があります。
低圧ダイカストは、他の鋳造プロセスと比べてどのような特徴がありますか?
この表は、一般的なアルミニウム鋳造法の概要を比較したものです。実際の結果は、部品の形状、金型、設備、および生産体制によって異なります。
| 因子 | 砂型鋳造 | 重力ダイカスト | 低圧ダイカスト | 高圧ダイカスト |
|---|---|---|---|---|
| 充填方法 | 通常は重力鋳造 | 金属の金型にグラビティを充填した | ガスの圧力により、金属がライザー管を通って上昇する | プランジャーが金属を高速で射出する |
| カビ | 使い捨ての砂型 | 再利用可能な金属ダイ | 通常は再利用可能な金属製の金型 | 再利用可能な金属ダイ |
| 内部の空洞 | 砂のコアには柔軟性がある | 砂のコアは、次のように利用できます | 砂のコアは、次のように利用できます | 多くの場合、スライドやその他の工具ソリューションが必要となる |
| 薄肉充填 | 砂型鋳造の工程によって異なります | 金属金型内での急冷による制約 | 充填率は調整可能ですが、壁が非常に薄い場合は依然として困難です | 一般的に、薄くて細部の細かい断面に適している |
| 鋳造時の表面状態および寸法 | 表面が粗い;精度が低い | 一般的に、砂型鋳造よりも優れている | 重力ダイカストと概ね同等である | 全体的に細部まで精緻で、寸法もより正確です |
| 収縮給餌 | 主にライザーを通じて | ライザーと凝固制御 | 保圧中の金属供給の継続 | 一時的な激化。ゲートが凍結すると、その激化は制限される。 |
| 生産速度 | 成形方法によって大きく異なる | 中程度 | 中程度。圧力を維持するのに時間がかかる。 | たいていは速い |
| 初期投資 | 通常は低い | 金属製の金型が必要です | 金型および加圧装置が必要 | 通常は高い |
| 適切な生産量 | 小ロット生産にも対応可能。自動化ラインでは大規模生産が可能 | 安定した、再現性のある生産 | 安定した中規模から大規模の生産ロット | 生産量が多いほど、金型コストを分散させることができる |
| 代表的な用途 | 大部分や設計については、現在も修正が進められている | 繰り返し製造される定型アルミ部品 | 車輪、構造部品、機能用ハウジング | 大量生産向けの薄肉ハウジング |
と比較して 重力ダイカスト, LPDCは、鋳造業者に充填の制御をより細かく行えるようにし、凝固中も金属を供給し続けます。そのため、量産部品の内部欠陥管理に特に厳しい要件が求められる場合に有用です。高圧ダイカストは通常、生産速度が速く、薄肉で細部の精細な部品を大量生産するのに適しています。
小ロット生産の場合や、設計がまだ変更される可能性がある場合には、砂型鋳造の方が柔軟性が高い。部品の設計が確定した後、加圧システムを使わなくても充填や鋳造が良好に行えるのであれば、重力鋳造で十分である場合もある。気密性の要件だけでは鋳造方法が決まるわけではなく、完成した部品は依然として規定の試験基準を満たす必要がある。
結論
LPDCは、制御されたボトムアップ充填と、凝固中の連続供給を組み合わせたプロセスです。このプロセスは、内部欠陥が許されないアルミニウム製ホイール、構造部品、機能性ハウジングなどの量産に適しています。壁厚が非常に薄い場合、流路が長い場合、あるいは可能な限り高速なサイクルタイムが求められる場合は、別のプロセスの採用が検討されることがあります。
特定のプロジェクトについては、図面、見込み数量、および性能要件を以下の宛先までお送りください。 ミンヘのエンジニアリングチーム. 部品の構造を確認し、鋳造方法、その後の機械加工、および必要な検査について協議することができます。




