



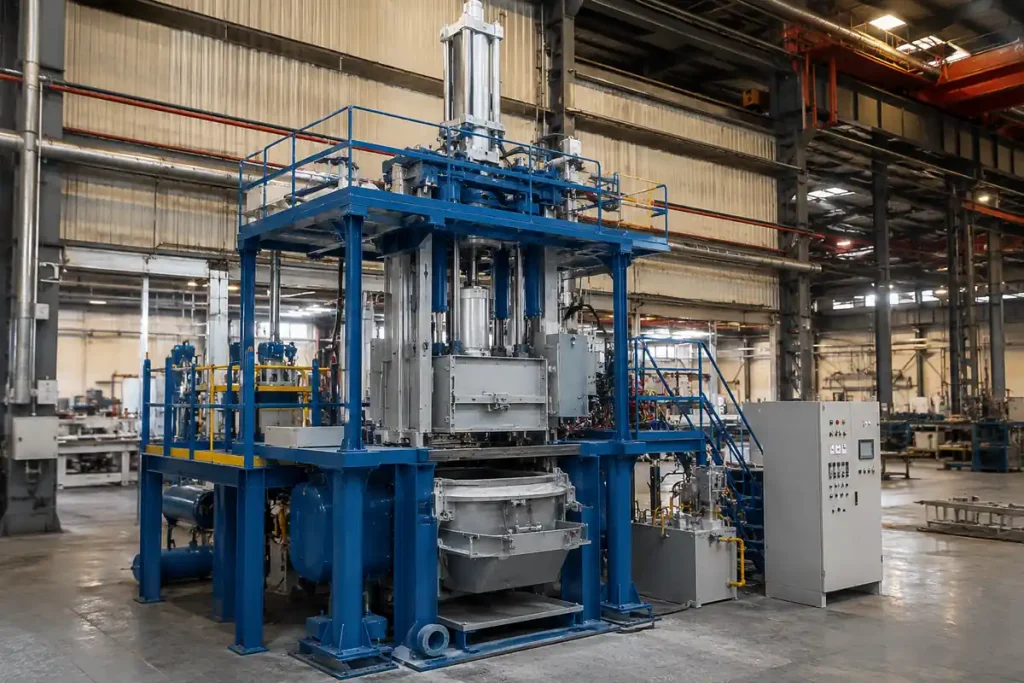
La fundición a presión a baja presión (LPDC) se utiliza para la producción en serie de llantas de aluminio, piezas estructurales y carcasas funcionales. Ofrece un mayor control sobre el llenado y la solidificación que la fundición por gravedad, al tiempo que concede menos importancia a las paredes muy finas y a los ciclos rápidos que la fundición a presión a alta presión. El proceso subyacente se remonta a principios del siglo XX, cuando se patentó por primera vez la fundición a baja presión en molde permanente. Posteriormente, se convirtió en un método de producción consolidado para las piezas de fundición de aluminio.
Comprender cómo el proceso LPDC llena y alimenta un molde permite evaluar más fácilmente sus ventajas y sus limitaciones. En los apartados siguientes se explica el proceso, los materiales adecuados, el diseño de las piezas, las aplicaciones habituales y cómo se compara con otros métodos de fundición.
¿Qué es la fundición a presión a baja presión?
La fundición a presión a baja presión utiliza la presión del gas para hacer pasar el metal fundido desde un horno de mantenimiento sellado, a través de un tubo ascendente, hasta un molde situado por encima de él. La presión se mantiene mientras la pieza se solidifica, lo que permite que llegue más metal líquido a las zonas que se están contrayendo. En la producción, la velocidad de aumento de la presión debe adaptarse a la pieza: si es demasiado rápida, el metal puede plegarse sobre sí mismo e incorporar aire; si es demasiado lenta, las secciones más alejadas pueden empezar a solidificarse antes de que se llenen.
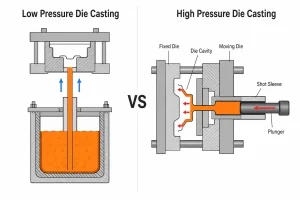
Esta combinación de llenado controlado y alimentación continua reduce el riesgo de que quede aire atrapado y de que se produzcan defectos de encogimiento. Servicio de fundición a presión a baja presión de Minhe abarca piezas de fundición a medida con un peso de 0,5–50 kg, entre los que se incluyen carcasas, tapas, soportes y componentes de bombas y válvulas. Entre las aleaciones que ofrece se encuentran la A356 y la ZL101. La empresa ofrece servicios de revisión de planos, fundición, mecanizado CNC e inspección dimensional, todo ello bajo un sistema de gestión de la calidad conforme a la norma ISO 9001.
¿Cómo funciona la fundición a presión a baja presión?
La producción se puede dividir en cinco fases:
- Prepara el troquel y derrite el material. El molde metálico se limpia y se precalienta. Se puede aplicar un recubrimiento a la superficie de la cavidad para controlar el enfriamiento local y facilitar el desmoldeo. El aluminio fundido se prepara antes de introducirlo en el horno de mantenimiento; si la pieza requiere conductos internos, se colocan núcleos de arena antes de que se cierre el molde.
- Levanta y rellena el metal. El gas de presurización entra en el espacio sellado situado por encima del metal fundido. Empuja el metal hacia arriba por el tubo de subida, a través de la entrada de inyección y hacia el molde, normalmente de abajo hacia arriba. El aire sale de la cavidad a través de los orificios de ventilación. El aumento de presión se ajusta teniendo en cuenta el nivel del metal fundido, la altura de subida y la geometría de la pieza.
- Mantén la presión y introduce la pieza fundida. La presión se mantiene mientras el metal se solidifica, suministrando metal líquido para compensar la contracción. La alimentación solo funciona mientras la vía hacia la zona de contracción permanece líquida. Una vez que esa vía se solidifica, la presión adicional no puede hacer pasar metal a través de ella.
- Libera la presión y retira la pieza fundida. Una vez que se ha solidificado la unión entre la pieza fundida y su conducto de alimentación, se libera la presión del horno. El metal que aún se encuentra en estado líquido en el tubo de subida vuelve a fluir hacia el horno. La pieza fundida se enfría aún más antes de que se abra el molde.
- Recortar y dar los toques finales. Se elimina el exceso de metal en la boca de colada. Dependiendo de las especificaciones de la pieza, la pieza fundida puede someterse a continuación a un tratamiento térmico, mecanizado o acabado superficial. Los orificios de los cojinetes, las caras de montaje y las superficies de sellado suelen mecanizarse; las piezas sometidas a carga o selladas también requieren una inspección adecuada a su función.
Ventajas y limitaciones de la fundición a presión a baja presión
Principales ventajas
- Llenado controlado. La máquina puede ajustar la presión del horno por etapas para controlar la subida del metal y el llenado de la cavidad. Una velocidad de llenado adecuada reduce el riesgo de pliegues y de aire atrapado.
- Se siguió alimentando. La presión suministra metal líquido durante la solidificación, lo que reduce el riesgo de cavidades por contracción y porosidad en las zonas donde la vía de alimentación permanece abierta.
- Repetir la producción. El uso de una matriz metálica reutilizable, junto con unos parámetros de proceso controlados, facilita el mantenimiento de las dimensiones de las piezas en bruto y los márgenes de mecanizado a lo largo de toda la tirada de producción.
- Queda menos metal en el conducto ascendente. Cuando se libera la presión, el metal que no se ha solidificado en el tubo de subida vuelve al horno.
Principales limitaciones
- Las secciones finas son difíciles de rellenar. El metal pierde calor a medida que avanza por el troquel. Una sección lejana y estrecha puede empezar a solidificarse antes de que se complete el llenado, sobre todo cuando el recorrido del flujo es largo.
- Los ciclos son más largos que en la fundición a presión. El proceso debe prever el tiempo necesario para el llenado, el mantenimiento de la presión y la solidificación antes de que se pueda desmoldar la pieza.
- La inversión inicial es mayor que en el caso de la fundición en arena. Un troquel metálico, un horno de mantenimiento sellado y un sistema de control de presión resultan más difíciles de justificar cuando el diseño cambia con frecuencia o el volumen de producción es bajo.
- Las cavidades internas suponen más trabajo. Los conductos cerrados suelen requerir núcleos de arena. Dichos núcleos deben fabricarse, colocarse, ventilarse y retirarse tras el vertido; un control deficiente de los núcleos puede afectar a la forma del conducto o provocar defectos.
Consideraciones de diseño para la fundición a presión a baja presión
Transiciones en el espesor de las paredes
Mantén las paredes principales razonablemente uniformes y haz que los cambios en la sección sean graduales. Dado que el llenado a baja presión es relativamente lento, una sección delgada alejada de la entrada puede solidificarse prematuramente, mientras que una sección gruesa que se forme de forma brusca puede crear un punto caliente.
Jefes y costillas
Evita las grandes masas sólidas en los puntos de unión entre salientes y nervaduras; vacía un saliente cuando su función lo permita. El proceso LPDC puede alimentar una zona gruesa durante la solidificación, pero no si se solidifica primero una sección más delgada situada entre esa zona y el suministro de metal.
Puertas y pasillos de alimentación
Coloca el canal de alimentación de manera que las zonas más gruesas permanezcan conectadas al suministro de metal líquido mientras se solidifican. La presión en el horno de mantenimiento solo puede compensar la contracción mientras esa vía permanezca abierta.
Pasajes internos
Cuando un núcleo de arena forma un conducto interno, hay que garantizar una fijación segura del núcleo en el diseño del molde. El llenado de abajo hacia arriba ejerce una fuerza de flotación sobre el núcleo; este movimiento puede alterar el espesor de la pared alrededor del conducto.
Margen de mecanizado
Deje material suficiente en los orificios de los cojinetes, las caras de montaje y las superficies de sellado para el mecanizado final. Un troquel reutilizable ayuda a producir piezas en bruto similares en cada ciclo, pero estas características funcionales deben acabarse de acuerdo con los requisitos del plano.
Para obtener más información sobre el espesor de las paredes, los puntos de inyección y otras características de las piezas, consulta el documento de Minhe Guía de diseño para la fundición a presión a baja presión.
¿Qué materiales son adecuados para la fundición a presión a baja presión?
Las aleaciones de aluminio son los principales materiales utilizados en el proceso LPDC. Su comportamiento durante la fundición permite que el metal ascienda por el tubo y llene el molde a una velocidad controlada, mientras que la alimentación a presión compensa la contracción que se produce durante la solidificación. La idoneidad de una aleación concreta también depende de las propiedades requeridas tras la fundición:
- A356: El silicio favorece el llenado del molde, mientras que el magnesio permite reforzar la pieza fundida mediante un tratamiento térmico. El llenado y la alimentación controlados hacen que la aleación A356 sea una opción habitual para las piezas fundidas de aluminio sometidas a cargas.
- A357: Esta aleación de aluminio, silicio y magnesio suele contener más magnesio que la A356 y responde al tratamiento térmico. El control de la contracción interna es especialmente importante cuando la pieza acabada debe cumplir requisitos mecánicos exigentes.
- ZL101: Otra aleación de aluminio, silicio y magnesio para fundición, susceptible de tratamiento térmico. Permite llenar un molde a baja presión, mientras que el mantenimiento de la presión permite alimentar las secciones más gruesas a medida que se solidifican.
- AlSi10Mg: Su mayor contenido en silicio permite rellenar formas más complejas. El LPDC se utiliza para piezas de fundición con espesores de sección variables, en las que las zonas más gruesas también necesitan una vía de alimentación eficaz.
- ADC12: Esta aleación presenta una buena fluidez de fundición y puede utilizarse para determinadas piezas de LPDC. Sin embargo, dicha fluidez no elimina las limitaciones del proceso en lo que respecta a paredes extremadamente finas o trayectorias de flujo largas.
- Aleación de magnesio AM50: Con la AM50 es posible la producción especializada de LPDC. El llenado y la alimentación controlados pueden reducir los defectos de arrastre y contracción, aunque el magnesio requiere un equipo y un manejo de la masa fundida adecuados para la aleación.
¿Cuáles son las aplicaciones más habituales de la fundición a presión a baja presión?
Llantas de aluminio, articulaciones de dirección y determinadas piezas de la suspensión. Estos componentes están sometidos a cargas repetidas, por lo que los defectos internos son importantes. El llenado controlado y la alimentación a presión ayudan a gestionar el riesgo de defectos, y el tratamiento térmico y la inspección se especifican de acuerdo con los requisitos de la pieza.
Carcasas de motor, tapas de extremos y determinadas carcasas de caja de cambios. Estas piezas requieren piezas en bruto repetibles para su fabricación. A continuación, se mecanizan los orificios de los cojinetes, las caras de montaje y otras interfaces críticas hasta alcanzar las dimensiones requeridas.
Culatas y algunos bloques de motor. Los núcleos de arena pueden formar conductos internos para el aire o el refrigerante. El LPDC también permite alimentar secciones más gruesas durante la solidificación, siempre que dichas secciones permanezcan conectadas al suministro de metal.
Carcasas de bombas, cuerpos de válvulas y carcasas hidráulicas. Estas piezas pueden contener conductos e interfaces de sellado. El control del llenado y la alimentación contribuye a reducir el riesgo de defectos internos, aunque la pieza mecanizada debe superar igualmente la prueba de fugas o de presión especificada.
¿En qué se diferencia la fundición a presión a baja presión de otros procesos de fundición?
La tabla ofrece una comparación general de los métodos habituales de fundición de aluminio. Los resultados reales dependen de la geometría de la pieza, las herramientas, el equipamiento y la configuración de la producción.
| Factor | Fundición en arena | Fundición por gravedad | Fundición a baja presión | Fundición a presión |
|---|---|---|---|---|
| Método de llenado | Normalmente se vierte por gravedad | Se vierte por gravedad en un molde metálico | La presión del gas empuja el metal a través de un tubo ascendente | Un émbolo inyecta metal a gran velocidad |
| Moho | Molde de arena desechable | Matriz metálica reutilizable | Normalmente, un troquel metálico reutilizable | Matriz metálica reutilizable |
| Cavidades internas | Los núcleos de arena ofrecen flexibilidad | Los núcleos de arena se pueden utilizar | Los núcleos de arena se pueden utilizar | A menudo requiere correderas u otras soluciones de utillaje |
| Relleno de paredes finas | Depende del proceso de moldeo en arena | Limitado por el enfriamiento rápido en el troquel metálico | El índice de llenado es ajustable, pero sigue siendo difícil conseguir paredes muy finas | En general, resulta más adecuado para secciones finas y detalladas |
| Superficie y dimensiones tal y como han quedado tras la fundición | Superficie más rugosa; menor precisión | En general, es mejor que la fundición en arena | En términos generales, comparable con la fundición a presión por gravedad | En general, mayor nivel de detalle y medidas más precisas |
| Alimentación por contracción | Principalmente a través de los tubos ascendentes | Agentes de subida y control de la solidificación | Suministro continuo de metal durante el mantenimiento de la presión | Breve intensificación, que se limita en cuanto se bloquea la compuerta |
| Velocidad de producción | Varía considerablemente según el método de moldeo | Moderado | Moderado, con tiempo necesario para mantener la presión | Normalmente más rápido |
| Inversión inicial | Normalmente más bajo | Se necesita una matriz metálica | Requiere un troquel y un equipo de suministro de presión | Normalmente más alto |
| Volumen de producción adecuado | Flexible para tiradas pequeñas; las líneas automatizadas permiten producir a gran escala | Producción estable y repetible | Tiradas de producción estables, de tamaño medio a grande | Los grandes volúmenes ayudan a repartir el coste de las matrices |
| Uso habitual | Piezas de gran tamaño o diseños que aún se están revisando | Piezas de aluminio de diseño consolidado fabricadas en serie | Ruedas, piezas estructurales, carcasas funcionales | Carcasas de pared delgada para grandes volúmenes |
En comparación con fundición a presión por gravedad, El proceso LPDC proporciona a la fundición un mayor control sobre el llenado y sigue suministrando metal durante la solidificación. Esto lo hace útil cuando una pieza de producción en serie plantea exigencias específicas en cuanto al control de defectos internos. La fundición a presión de alta presión suele ser más rápida y más adecuada para piezas delgadas y con detalles, fabricadas en grandes volúmenes.
La fundición en arena ofrece mayor flexibilidad cuando las cantidades son reducidas o el diseño aún está en fase de modificación. Una vez definido el componente, la fundición a presión por gravedad puede ser suficiente si el molde se llena y se alimenta correctamente sin necesidad de un sistema de presión. El mero hecho de que se requiera estanqueidad no determina por sí solo el método de fundición; el componente acabado debe seguir cumpliendo con los ensayos especificados.
Conclusión
El proceso LPDC combina un llenado ascendente controlado con una alimentación continua durante la solidificación. Es muy adecuado para la producción en serie de llantas de aluminio, piezas estructurales y carcasas funcionales en las que los defectos internos son importantes. Las paredes muy delgadas, los recorridos de flujo largos o la necesidad de un ciclo lo más rápido posible pueden hacer que sea preferible optar por otro proceso.
Para un proyecto concreto, envía el plano, el volumen previsto y los requisitos de rendimiento a El equipo de ingeniería de Minhe. Podemos revisar la estructura de la pieza y analizar el método de fundición, el mecanizado posterior y la inspección necesaria.




