



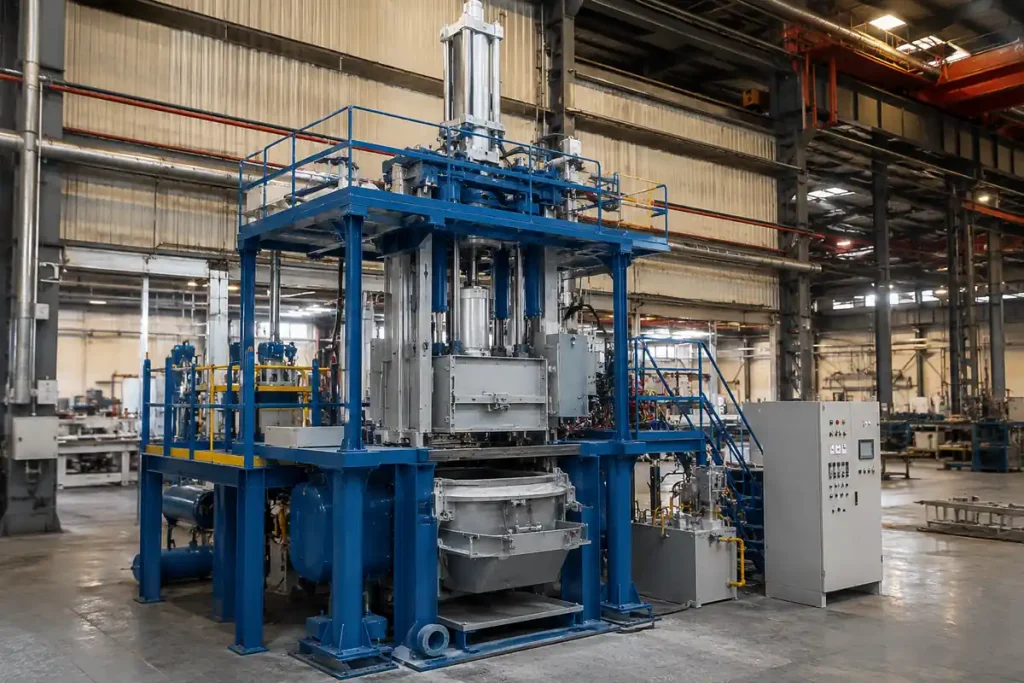
Le moulage sous pression à basse pression (LPDC) est utilisé pour la production en série de jantes en aluminium, de pièces structurelles et de boîtiers fonctionnels. Il offre un meilleur contrôle du remplissage et de la solidification que le moulage par gravité, tout en accordant moins d’importance aux parois très fines et aux cycles rapides que le moulage sous pression à haute pression. Le procédé sous-jacent remonte au début du XXe siècle, lorsque le moulage à basse pression en moule permanent a été breveté pour la première fois. Il est ensuite devenu une méthode de production bien établie pour les pièces moulées en aluminium.
Comprendre comment le procédé LPDC remplit et alimente un moule permet d'évaluer plus facilement ses atouts et ses limites. Les sections ci-dessous expliquent le procédé, les matériaux adaptés, la conception des pièces, les applications courantes et la manière dont il se compare aux autres méthodes de moulage.
Qu'est-ce que le moulage sous basse pression ?
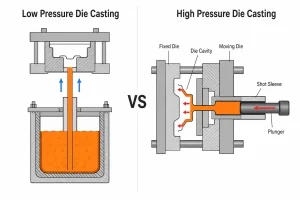
Le moulage sous basse pression utilise la pression d'un gaz pour acheminer le métal en fusion depuis un four de maintien hermétique, à travers un tube de coulée, jusqu'à un moule situé au-dessus. La pression est maintenue pendant la solidification de la pièce moulée, ce qui permet d'alimenter en métal liquide les zones qui se rétractent. En production, la vitesse d’augmentation de la pression doit être adaptée à la pièce : si elle est trop rapide, le métal risque de se replier sur lui-même et d’entraîner de l’air ; si elle est trop lente, les zones les plus éloignées risquent de commencer à se solidifier avant d’être remplies.
Cette combinaison d'un remplissage contrôlé et d'une alimentation continue réduit le risque de formation de poches d'air et de défauts de rétrécissement. Service de moulage sous basse pression de Minhe comprend des pièces moulées sur mesure pesant 0,5 à 50 kg, notamment des boîtiers, des couvercles d'extrémité, des supports, ainsi que des composants de pompes et de vannes. Parmi les alliages proposés figurent notamment l'A356 et le ZL101. L'entreprise assure la révision des plans, la fonderie, l'usinage CNC et le contrôle dimensionnel dans le cadre d'un système de gestion de la qualité certifié ISO 9001.
Comment fonctionne le moulage sous basse pression ?
La production peut être divisée en cinq étapes :
- Préparez la matrice et faites fondre. Le moule métallique est nettoyé et préchauffé. Un revêtement peut être appliqué sur la surface de la cavité afin de réguler le refroidissement local et de faciliter le démoulage. La masse d’aluminium fondu est préparée avant d’entrer dans le four de maintien ; si la pièce doit comporter des canaux internes, des noyaux en sable sont mis en place avant la fermeture du moule.
- Soulevez et remplissez la pièce métallique. Le gaz de mise sous pression pénètre dans l'espace étanche situé au-dessus du bain de fusion. Il pousse le métal vers le haut dans le tube de remontée, à travers la buse, puis dans la matrice, généralement de bas en haut. L'air s'échappe de la cavité par des orifices d'évacuation. L'augmentation de pression est déterminée en tenant compte du niveau du bain de fusion, de la hauteur de remontée et de la géométrie de la pièce.
- Maintenez la pression et faites avancer la pièce moulée. La pression est maintenue pendant la solidification du métal, ce qui permet d'acheminer du métal liquide pour compenser le retrait. L'alimentation ne fonctionne que tant que le passage vers la zone de retrait reste liquide. Une fois ce passage solidifié, aucune pression supplémentaire ne peut y faire passer du métal.
- Relâchez la pression et retirez la pièce moulée. Une fois que la liaison entre la pièce moulée et son canal d'alimentation s'est solidifiée, la pression dans le four est relâchée. Le métal encore à l'état liquide dans le tube de coulée reflue alors dans le four. La pièce moulée continue de refroidir avant que le moule ne s'ouvre.
- Découpe et finition. L'excédent de métal au niveau de la porte de coulée est éliminé. En fonction des spécifications de la pièce, la pièce moulée peut ensuite subir un traitement thermique, un usinage ou une finition de surface. Les alésages de roulements, les faces de montage et les surfaces d'étanchéité sont généralement usinés ; les pièces soumises à des charges ou étanches nécessitent également un contrôle adapté à leur fonction.
Avantages et limites du moulage sous pression à basse pression
Principaux avantages
- Remplissage contrôlé. La machine permet de régler la pression du four par paliers afin de contrôler la remontée du métal et le remplissage de la cavité. Un débit de remplissage adapté réduit le risque de plis et de présence d'air emprisonné.
- Poursuite de l'alimentation. La pression assure l'apport de métal liquide pendant la solidification, ce qui réduit le risque de cavités de retrait et de porosité là où le canal d'alimentation reste ouvert.
- Reprise de la production. L'utilisation d'une matrice métallique réutilisable, associée à des paramètres de processus contrôlés, permet de maintenir plus facilement les dimensions des ébauches et les surépaisseurs d'usinage tout au long d'un cycle de production.
- Il reste moins de métal dans la colonne montante. Lorsque la pression est relâchée, le métal qui ne s'est pas solidifié dans le tube de montée retourne dans le four.
Principales limites
- Les sections minces sont difficiles à remplir. Le métal perd de la chaleur lorsqu'il traverse la matrice. Une partie éloignée et étroite peut commencer à se solidifier avant que le remplissage ne soit terminé, en particulier lorsque le trajet d'écoulement est long.
- Les cycles sont plus longs que dans le moulage sous haute pression. Le processus doit prévoir un temps suffisant pour le remplissage, le maintien de la pression et la solidification avant que la pièce moulée puisse être démoulée.
- L'investissement initial est plus élevé que pour le moulage au sable. Une matrice métallique, un four de maintien étanche et un système de régulation de la pression sont plus difficiles à justifier lorsque la conception change fréquemment ou que le volume de production est faible.
- Les cavités internes compliquent le travail. Les canaux fermés nécessitent souvent des noyaux en sable. Ces noyaux doivent être fabriqués, mis en place, ventilés et retirés après la coulée ; un mauvais contrôle des noyaux peut altérer la forme des canaux ou entraîner l'apparition de défauts.
Considérations de conception pour le moulage sous pression à basse pression
Transitions d'épaisseur de paroi
Veillez à ce que les parois principales restent relativement homogènes et à ce que les changements de section soient progressifs. Le remplissage à basse pression étant relativement lent, une section mince éloignée de la buse risque de se solidifier prématurément, tandis qu’une section épaisse apparaissant brusquement peut créer un point chaud.
Patons et côtes
Évitez les masses solides volumineuses aux points de jonction entre les bossages et les nervures ; creusez un bossage lorsque sa fonction le permet. Le procédé LPDC permet d'alimenter une zone épaisse pendant la solidification, mais pas si une section plus fine située entre cette zone et la source d'apport de métal se solidifie en premier.
Portails et couloirs d'alimentation
Positionnez la vanne de manière à ce que les zones plus épaisses restent reliées à l'alimentation en métal liquide pendant leur solidification. La pression dans le four de maintien ne peut compenser le retrait que tant que ce circuit reste ouvert.
Passages internes
Lorsqu'un noyau en sable forme un passage interne, il convient de prévoir un positionnement stable du noyau dans la conception du moule. Le remplissage par le bas exerce une force de flottabilité sur le noyau ; tout mouvement peut modifier l'épaisseur de la paroi autour du passage.
Marge d'usinage
Prévoir une marge de matière suffisante au niveau des alésages de roulement, des faces de montage et des surfaces d'étanchéité pour l'usinage de finition. Une matrice réutilisable permet d'obtenir des ébauches homogènes d'un cycle à l'autre, mais ces caractéristiques fonctionnelles doivent tout de même être usinées conformément aux exigences du plan.
Pour plus de détails sur l'épaisseur des parois, les canaux d'injection et d'autres caractéristiques des pièces, consultez l'ouvrage de Minhe intitulé Guide de conception pour le moulage sous basse pression.
Quels sont les matériaux adaptés au moulage sous basse pression ?
Les alliages d'aluminium constituent les principaux matériaux utilisés dans le procédé LPDC. Leur comportement à la coulée permet au métal de remonter dans le tube et de remplir la matrice à un rythme contrôlé, tandis que l'alimentation sous pression compense le retrait lors de la solidification. Le choix d'un alliage particulier dépend également des propriétés requises après la coulée :
- A356 : Le silicium facilite le remplissage du moule, tandis que le magnésium permet de renforcer la pièce moulée par traitement thermique. Grâce à un remplissage et une alimentation contrôlés, l'alliage A356 est souvent utilisé pour les pièces moulées en aluminium soumises à des contraintes.
- A357 : Cet alliage d'aluminium, de silicium et de magnésium contient généralement plus de magnésium que l'A356 et se prête au traitement thermique. Il est particulièrement important de maîtriser le retrait interne lorsque la pièce finie doit répondre à des exigences mécaniques strictes.
- ZL101 : Un autre alliage d'aluminium-silicium-magnésium moulé, pouvant subir un traitement thermique. Il permet de remplir un moule sous basse pression, tandis que le maintien de la pression assure l'alimentation des sections plus épaisses au fur et à mesure de leur solidification.
- AlSi10Mg : Sa teneur plus élevée en silicium permet de remplir des formes plus complexes. Le LPDC est utilisé pour les pièces moulées présentant des épaisseurs de section variables, où les zones plus épaisses nécessitent également un circuit d'alimentation efficace.
- ADC12 : Cet alliage présente une bonne fluidité de coulée et peut être utilisé pour certaines pièces LPDC. Cette fluidité ne supprime toutefois pas les contraintes liées au procédé en ce qui concerne les parois extrêmement minces ou les longs parcours d'écoulement.
- Alliage de magnésium AM50 : L'AM50 permet la production spécialisée de LPDC. Un remplissage et une alimentation contrôlés peuvent réduire les défauts liés à l'entraînement et au retrait, bien que le magnésium nécessite un équipement et une gestion de la masse fondue adaptés à cet alliage.
Quelles sont les applications courantes du moulage sous pression à basse pression ?
Jantes en aluminium, fusées d'essieu et certaines pièces de suspension. Ces composants étant soumis à des contraintes répétées, les défauts internes revêtent une importance particulière. Un remplissage contrôlé et une injection sous pression permettent de limiter le risque de défauts, tandis que le traitement thermique et les contrôles sont définis en fonction des exigences propres à chaque pièce.
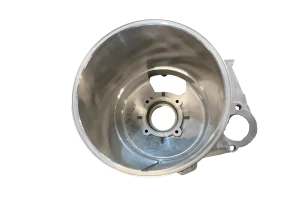
Carter de moteur, couvercles d'extrémité et certains carters de boîte de vitesses. La fabrication de ces pièces nécessite des ébauches standardisées. Les alésages de roulements, les faces de montage et autres interfaces critiques sont ensuite usinés aux dimensions requises.
Culasses et certains blocs-moteurs. Les noyaux de sable peuvent comporter des canaux internes pour l'air ou le fluide de refroidissement. La technique LPDC permet également d'alimenter des sections plus épaisses pendant la solidification, à condition que ces sections restent reliées à la source d'approvisionnement en métal.
Corps de pompe, corps de vanne et carters hydrauliques. Ces pièces peuvent comporter des passages et des surfaces d'étanchéité. Le contrôle du remplissage et de l'alimentation contribue à réduire le risque de défauts internes, mais la pièce usinée doit tout de même passer avec succès les essais de fuite ou de pression prescrits.
En quoi le moulage sous basse pression se distingue-t-il des autres procédés de moulage ?
Le tableau présente une comparaison générale des méthodes courantes de moulage de l'aluminium. Les résultats réels dépendent de la géométrie des pièces, de l'outillage, des équipements et de la configuration de production.
| Facteur | Coulée en sable | Moulage sous pression par gravité | Moulage sous pression | Moulage sous haute pression |
|---|---|---|---|---|
| Méthode de remplissage | Généralement coulé par gravité | Remplissage par gravité dans un moule métallique | La pression du gaz fait remonter le métal à travers un tube ascendant | Un piston injecte du métal à grande vitesse |
| Moisissure | Moule en sable jetable | Matrice métallique réutilisable | En général, une matrice métallique réutilisable | Matrice métallique réutilisable |
| Cavités internes | Les noyaux de sable offrent une grande souplesse | Les carottes de sable peuvent être utilisées | Les carottes de sable peuvent être utilisées | Nécessite souvent l'utilisation de glissières ou d'autres solutions d'outillage |
| Remplissage de pièces à parois minces | Cela dépend du procédé de moulage au sable | Limité par le refroidissement rapide dans la matrice métallique | Le taux de remplissage est réglable, mais les parois très fines restent difficiles à réaliser | Généralement mieux adapté aux coupes fines et détaillées |
| Surface et dimensions à l'état brut de coulée | Surface plus rugueuse ; précision moindre | Généralement plus performant que le moulage au sable | Globalement comparable au moulage sous pression par gravité | Des détails généralement plus précis et des dimensions plus exactes |
| Alimentation par rétrécissement | Principalement par les colonnes montantes | Agents de remontée et contrôle de la solidification | Approvisionnement continu en métal pendant le maintien de la pression | Brève intensification, qui s'atténue dès que la porte se bloque |
| Vitesse de production | Cela varie considérablement selon la méthode de moulage | Modéré | Modérée, nécessitant un certain temps pour maintenir la pression | Généralement plus rapide |
| Investissement initial | Généralement plus bas | Nécessite une matrice métallique | Nécessite une matrice et un équipement d'alimentation sous pression | Généralement plus élevé |
| Volume de production adapté | Solution flexible pour les petites séries ; les lignes automatisées permettent une production à grande échelle | Une production stable et reproductible | Séries de production stables, de taille moyenne à importante | Les volumes élevés permettent de répartir les coûts d'outillage |
| Utilisation courante | Pièces de grande taille ou modèles encore en cours de révision | Pièces en aluminium éprouvées, fabriquées en série | Roues, pièces structurelles, boîtiers fonctionnels | Boîtiers à parois minces destinés à la production en grande série |
Par rapport à moulage sous pression par gravité, la technologie LPDC offre à la fonderie un meilleur contrôle du remplissage et permet de continuer à alimenter la pièce en métal pendant la solidification. Elle s’avère donc utile lorsque la production en série d’une pièce impose des exigences particulières en matière de contrôle des défauts internes. Le moulage sous haute pression est généralement plus rapide et mieux adapté aux pièces fines et détaillées produites en grandes séries.
Le moulage au sable offre davantage de souplesse lorsque les quantités sont faibles ou que la conception est encore en cours d'évolution. Une fois la pièce définie, le moulage sous pression par gravité peut s'avérer suffisant s'il permet un bon remplissage et une bonne alimentation sans système de pression. L'exigence d'étanchéité ne détermine pas à elle seule la méthode de moulage ; la pièce finie doit tout de même satisfaire aux essais spécifiés.
Conclusion
Le procédé LPDC combine un remplissage ascendant contrôlé et une alimentation continue pendant la solidification. Il est particulièrement adapté à la production en série de jantes en aluminium, de pièces structurelles et de boîtiers fonctionnels pour lesquels les défauts internes sont un facteur critique. La présence de parois très fines, de longs chemins d'écoulement ou la nécessité d'un cycle aussi rapide que possible peuvent toutefois justifier le recours à un autre procédé.
Pour un projet spécifique, veuillez envoyer le plan, le volume prévu et les exigences de performance à L'équipe d'ingénieurs de Minhe. Nous pouvons examiner la structure de la pièce et discuter de la méthode de moulage, de l'usinage ultérieur et des contrôles requis.




