



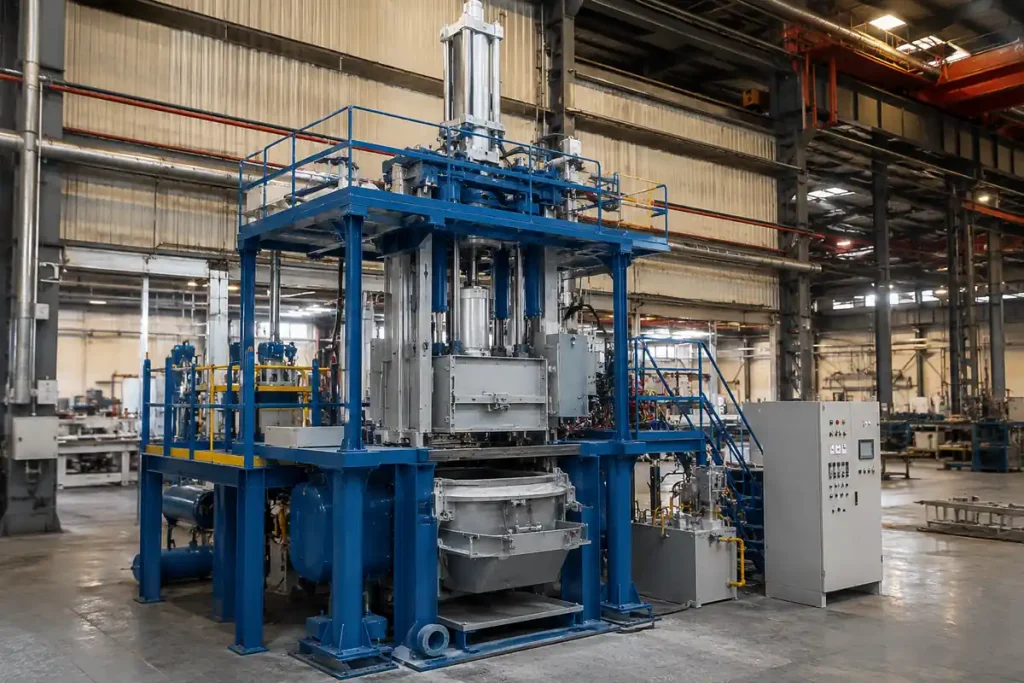
Das Niederdruck-Druckgussverfahren (LPDC) wird für die Serienfertigung von Aluminiumrädern, Strukturteilen und Funktionsgehäusen eingesetzt. Es bietet eine bessere Kontrolle über den Füllvorgang und die Erstarrung als das Schwerkraftgussverfahren, legt dabei jedoch weniger Wert auf sehr dünne Wandstärken und schnelle Zyklen als das Hochdruck-Druckgussverfahren. Das zugrunde liegende Verfahren geht auf das frühe 20. Jahrhundert zurück, als das Niederdruck-Dauerformgussverfahren erstmals patentiert wurde. Später etablierte es sich als gängiges Fertigungsverfahren für Aluminiumgussteile.
Wenn man versteht, wie beim LPDC-Verfahren eine Form befüllt und beschickt wird, lassen sich dessen Stärken und Grenzen leichter einschätzen. In den folgenden Abschnitten werden der Prozess, geeignete Werkstoffe, die Bauteilkonstruktion, gängige Anwendungsbereiche sowie ein Vergleich mit anderen Gussverfahren erläutert.
Was ist Niederdruckguss?
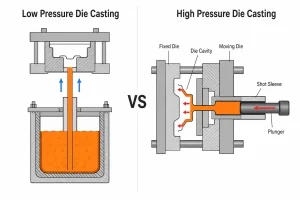
Beim Niederdruck-Druckguss wird Gasdruck genutzt, um geschmolzenes Metall aus einem geschlossenen Warmhalteofen durch ein Speiserohr in eine darüber liegende Form zu befördern. Der Druck wird während des Erstarrens des Gussteils aufrechterhalten, wodurch Bereiche, die schrumpfen, mit mehr flüssigem Metall versorgt werden können. In der Produktion muss die Geschwindigkeit des Druckanstiegs auf das Bauteil abgestimmt sein: Ist sie zu hoch, kann sich das Metall falten und Luft einschließen; ist sie zu langsam, können entferntere Bereiche bereits erstarren, bevor sie vollständig gefüllt sind.
Diese Kombination aus kontrollierter Befüllung und kontinuierlicher Zuführung verringert das Risiko von Lufteinschlüssen und Schrumpfungsfehlern. Minhes Niederdruck-Druckguss-Service umfasst Sondergussteile mit einem Gewicht von 0,5–50 kg, darunter Gehäuse, Enddeckel, Halterungen sowie Pumpen- und Ventilkomponenten. Zu den aufgeführten Legierungen gehören A356 und ZL101. Das Unternehmen bietet im Rahmen eines Qualitätsmanagementsystems nach ISO 9001 Unterstützung bei der Zeichnungsprüfung, dem Guss, der CNC-Bearbeitung und der Maßprüfung.
Wie funktioniert der Niederdruckguss?
Die Produktion lässt sich in fünf Phasen unterteilen:
- Bereiten Sie die Form vor und schmelzen Sie das Material. Die Metallform wird gereinigt und vorgewärmt. Auf die Oberfläche des Formhohlraums kann eine Beschichtung aufgetragen werden, um die lokale Abkühlung zu regulieren und das Entformen zu erleichtern. Die Aluminiumschmelze wird vor dem Einfüllen in den Warmhalteofen vorbereitet; falls das Bauteil innere Kanäle aufweist, werden vor dem Schließen der Form Sandkerne eingesetzt.
- Das Metall anheben und auffüllen. Das Druckgas strömt in den abgedichteten Raum über der Schmelze ein. Es drückt das Metall durch das Steigrohr, durch den Anguss und in die Form, in der Regel von unten nach oben. Die Luft entweicht über Entlüftungsöffnungen aus dem Formhohlraum. Der Druckanstieg wird unter Berücksichtigung des Schmelzspiegels, der Steighöhe und der Geometrie des Formteils festgelegt.
- Druck aufrechterhalten und das Gussteil zuführen. Während das Metall erstarrt, wird der Druck aufrechterhalten, um durch die Zufuhr von flüssigem Metall den Schwund auszugleichen. Die Zufuhr funktioniert nur so lange, wie der Weg zum schrumpfenden Bereich flüssig bleibt. Sobald dieser Weg erstarrt ist, kann kein weiteres Metall mehr durch ihn hindurchgedrückt werden.
- Druck ablassen und das Gussteil entfernen. Nachdem die Verbindung zwischen dem Gussstück und seinem Zufuhrkanal erstarrt ist, wird der Druck im Ofen abgebaut. Das im Angussrohr noch flüssige Metall fließt zurück in den Ofen. Das Gussstück kühlt weiter ab, bevor sich die Form öffnet.
- Zuschneiden und Endbearbeitung. Überschüssiges Metall am Anguss wird entfernt. Je nach Teilespezifikation wird das Gussteil anschließend einer Wärmebehandlung, einer mechanischen Bearbeitung oder einer Oberflächenveredelung unterzogen. Lagerbohrungen, Befestigungsflächen und Dichtflächen werden in der Regel mechanisch bearbeitet; lasttragende oder abgedichtete Teile erfordern zudem eine ihrer Funktion entsprechende Prüfung.
Vorteile und Einschränkungen des Niederdruck-Druckgussverfahrens
Wichtigste Vorteile
- Kontrollierte Befüllung. Die Maschine kann den Ofendruck stufenweise regulieren, um den Metallanstieg und die Füllung des Formraums zu steuern. Eine angemessene Füllgeschwindigkeit verringert das Risiko von Faltenbildung und Lufteinschlüssen.
- Weiterfüttern. Durch den Druck wird während der Erstarrung flüssiges Metall zugeführt, wodurch das Risiko von Schrumpfhohlräumen und Porosität an den Stellen verringert wird, an denen der Zufuhrkanal offen bleibt.
- Wiederholte Produktion. Eine wiederverwendbare Metallform in Verbindung mit kontrollierten Prozessparametern erleichtert die Einhaltung der Rohteilabmessungen und Bearbeitungszugaben über den gesamten Produktionslauf hinweg.
- Es ist weniger Metall im Steigrohr übrig. Wenn der Druck abgebaut wird, fließt das Metall, das im Steigrohr noch nicht erstarrt ist, zurück in den Ofen.
Wichtigste Einschränkungen
- Dünne Schnitte lassen sich nur schwer ausfüllen. Metall gibt Wärme ab, während es durch die Form fließt. Ein weiter entfernter, schmaler Abschnitt kann bereits vor Abschluss des Füllvorgangs zu erstarren beginnen, insbesondere wenn der Fließweg lang ist.
- Die Zyklen sind länger als beim Hochdruckguss. Der Prozess muss genügend Zeit für das Einfüllen, das Halten des Drucks und das Erstarren vorsehen, bevor der Guss entnommen werden kann.
- Die Anfangsinvestition ist höher als beim Sandguss. Eine Metallform, ein geschlossener Halteofen und ein Druckregelsystem lassen sich nur schwer rechtfertigen, wenn sich die Konstruktion häufig ändert oder das Produktionsvolumen gering ist.
- Innere Hohlräume bedeuten zusätzlichen Arbeitsaufwand. Geschlossene Hohlräume erfordern häufig Sandkerne. Diese Kerne müssen hergestellt, positioniert, entlüftet und nach dem Gießen entfernt werden; eine mangelhafte Kernkontrolle kann die Form des Hohlraums beeinträchtigen oder zu Fehlern führen.
Konstruktionsaspekte beim Niederdruck-Druckguss
Wandstärkenübergänge
Halten Sie die Hauptwände möglichst gleichmäßig und gestalten Sie die Übergänge im Querschnitt fließend. Da das Füllen bei niedrigem Druck relativ langsam erfolgt, kann ein dünner Querschnittsbereich weit entfernt vom Anguss frühzeitig erstarren, während ein abrupt dicker Querschnittsbereich einen Hotspot bilden kann.
Chefs und Rippchen
Vermeiden Sie große massive Bereiche an den Übergängen zwischen Vorsprüngen und Rippen; höhlen Sie einen Vorsprung aus, sofern dessen Funktion dies zulässt. LPDC kann während der Erstarrung einen dickeren Bereich versorgen, jedoch nicht, wenn ein dünnerer Abschnitt zwischen diesem Bereich und der Metallzufuhr zuerst erstarrt.
Tore und Futterwege
Richten Sie den Gießkanal so aus, dass dickere Bereiche während des Erstarrens mit der Flüssigmetallzufuhr verbunden bleiben. Der Druck im Halteofen kann das Schrumpfen nur ausgleichen, solange dieser Weg offen bleibt.
Interne Verweise
Wenn ein Sandkern einen inneren Hohlraum bildet, muss im Formdesign für eine sichere Fixierung des Kerns gesorgt werden. Beim Füllen von unten wirkt Auftriebskraft auf den Kern; dadurch kann sich die Wandstärke um den Hohlraum herum verändern.
Bearbeitungszugabe
Lassen Sie an Lagerbohrungen, Befestigungsflächen und Dichtflächen ausreichend Material für die Endbearbeitung stehen. Eine wiederverwendbare Matrize trägt dazu bei, von Zyklus zu Zyklus gleichartige Rohlinge herzustellen, doch diese funktionalen Merkmale müssen dennoch gemäß den Anforderungen der Zeichnung endbearbeitet werden.
Weitere Informationen zu Wandstärken, Angusskanälen und anderen Bauteilmerkmalen finden Sie bei Minhe’s Leitfaden zur Konstruktion von Niederdruck-Druckgussteilen.
Welche Werkstoffe eignen sich für den Niederdruckguss?
Aluminiumlegierungen sind die wichtigsten Werkstoffe, die beim LPDC-Verfahren zum Einsatz kommen. Dank ihres Gießverhaltens kann das Metall mit kontrollierter Geschwindigkeit durch das Rohr aufsteigen und die Form ausfüllen, während der Druckzufuhrprozess den Schwund während der Erstarrung ausgleicht. Die Eignung einer bestimmten Legierung hängt zudem von den nach dem Guss erforderlichen Eigenschaften ab:
- A356: Silizium unterstützt die Formfüllung, während Magnesium eine Festigkeitssteigerung des Gussteils durch Wärmebehandlung ermöglicht. Dank kontrollierter Füllung und Zuführung ist A356 eine gängige Wahl für tragende Aluminiumgussteile.
- A357: Diese Aluminium-Silizium-Magnesium-Legierung enthält in der Regel mehr Magnesium als A356 und lässt sich wärmebehandeln. Die Kontrolle der inneren Schrumpfung ist besonders wichtig, wenn das Fertigteil hohe mechanische Anforderungen erfüllen muss.
- ZL101: Eine weitere wärmebehandelbare Aluminium-Silizium-Magnesium-Gusslegierung. Sie lässt sich unter niedrigem Druck in die Form einfüllen, während der aufrechterhaltene Druck dickere Abschnitte während des Erstarrens ausfüllt.
- AlSi10Mg: Sein höherer Siliziumgehalt ermöglicht das Ausfüllen komplexerer Formen. LPDC wird für Gussteile mit unterschiedlichen Wandstärken verwendet, bei denen auch die dickeren Bereiche eine effektive Zufuhr benötigen.
- ADC12: Diese Legierung weist eine gute Gießfließfähigkeit auf und kann für ausgewählte LPDC-Teile verwendet werden. Diese Fließfähigkeit beseitigt jedoch nicht die verfahrenstechnischen Einschränkungen bei extrem dünnen Wänden oder langen Fließwegen.
- Magnesiumlegierung AM50: Mit dem AM50 ist die Herstellung von Spezial-LPDC-Produkten möglich. Durch kontrolliertes Befüllen und Zuführen lassen sich Mitreiß- und Schrumpfungsfehler reduzieren, wobei für Magnesium jedoch auf die Legierung abgestimmte Anlagen und ein entsprechender Umgang mit der Schmelze erforderlich sind.
Was sind die gängigen Anwendungsbereiche des Niederdruckgusses?
Aluminiumfelgen, Achsschenkel und ausgewählte Fahrwerksteile. Da diese Bauteile wiederholten Belastungen ausgesetzt sind, spielen innere Fehler eine wichtige Rolle. Durch kontrolliertes Füllen und Druckgießen lässt sich das Fehlerrisiko minimieren, wobei die Wärmebehandlung und die Prüfung entsprechend den Anforderungen des Bauteils festgelegt werden.
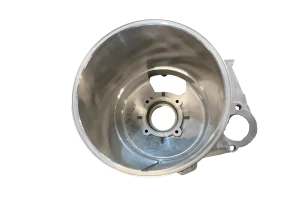
Motorgehäuse, Enddeckel und ausgewählte Getriebegehäuse. Für die Fertigung dieser Teile werden wiederverwendbare Rohlinge benötigt. Lagerbohrungen, Befestigungsflächen und andere kritische Schnittstellen werden anschließend auf die erforderlichen Maße bearbeitet.
Zylinderköpfe und ausgewählte Motorblöcke. In Sandkernen können sich innere Luft- oder Kühlmittelkanäle bilden. Das LPDC-Verfahren bietet zudem die Möglichkeit, dickere Abschnitte während der Erstarrung zu speisen, vorausgesetzt, diese Abschnitte bleiben mit der Metallzufuhr verbunden.
Pumpengehäuse, Ventilgehäuse und Hydraulikgehäuse. Diese Teile können Durchgänge und Dichtungsflächen aufweisen. Durch die Steuerung des Befüll- und Zuführvorgangs lässt sich das Risiko innerer Fehler verringern, wobei das bearbeitete Teil dennoch die vorgeschriebene Dichtheits- oder Druckprüfung bestehen muss.
Wie schneidet der Niederdruckguss im Vergleich zu anderen Gussverfahren ab?
Die Tabelle bietet einen allgemeinen Vergleich gängiger Aluminiumgussverfahren. Die tatsächlichen Ergebnisse hängen von der Geometrie der Bauteile, den Werkzeugen, der Ausrüstung und den Produktionsbedingungen ab.
| Faktor | Sandguss | Schwerkraftdruckguss | Niederdruck-Druckguss | Hochdruckguss |
|---|---|---|---|---|
| Abfüllverfahren | In der Regel im Schwerkraftgussverfahren gegossen | Schwerkraftabfüllung in eine Metallform | Der Gasdruck befördert das Metall durch ein Steigrohr nach oben | Ein Kolben spritzt Metall mit hoher Geschwindigkeit ein |
| Schimmel | Einweg-Sandform | Wiederverwendbare Metallform | In der Regel eine wiederverwendbare Metallform | Wiederverwendbare Metallform |
| Innere Hohlräume | Sandkerne bieten Flexibilität | Sandkerne können verwendet werden | Sandkerne können verwendet werden | Erfordert häufig Gleitführungen oder andere Werkzeuglösungen |
| Dünnwandige Füllung | Hängt vom Sandformverfahren ab | Durch die schnelle Abkühlung in der Metallform begrenzt | Die Füllrate ist einstellbar, aber sehr dünne Wände stellen nach wie vor eine Herausforderung dar | Im Allgemeinen besser geeignet für dünne, detailreiche Schnitte |
| Gussoberfläche und Abmessungen | Rauere Oberfläche; geringere Präzision | Im Allgemeinen besser als Sandguss | Im Großen und Ganzen vergleichbar mit dem Schwerkraftdruckguss | Im Allgemeinen detailliertere Angaben und genauere Maße |
| Schrumpfzuführung | Hauptsächlich über Steigleitungen | Steigrohre und Steuerung des Erstarrungsprozesses | Kontinuierliche Metallzufuhr während der Druckhaltung | Kurze Intensivierung, die nach dem Einfrieren des Tores begrenzt ist |
| Produktionsgeschwindigkeit | Hängt stark von der Formgebungsmethode ab | Mäßig | Mäßig, mit Zeitaufwand für das Halten des Drucks | In der Regel schneller |
| Anfangsinvestition | In der Regel niedriger | Erfordert eine Metallmatrize | Erfordert eine Matrize und eine Druckversorgungsanlage | In der Regel höher |
| Angemessenes Produktionsvolumen | Flexibel für Kleinserien; automatisierte Fertigungslinien ermöglichen die Produktion in großem Maßstab | Stabile, wiederholbare Produktion | Stabile mittlere bis größere Produktionsmengen | Hohe Stückzahlen tragen zur Verteilung der Werkzeugkosten bei |
| Typische Anwendung | Große Teile oder Entwürfe, die noch überarbeitet werden | Bewährte Aluminiumteile, die wiederholt gefertigt werden | Räder, Bauteile, Funktionsgehäuse | Dünnwandige Gehäuse in Großserie |
Im Vergleich zu Kokillenguss, Das LPDC-Verfahren gibt der Gießerei mehr Kontrolle über den Füllvorgang und sorgt während der Erstarrung für eine kontinuierliche Metallzufuhr. Das ist besonders dann von Vorteil, wenn ein Serienbauteil besondere Anforderungen an die Kontrolle innerer Fehler stellt. Der Hochdruckguss ist in der Regel schneller und eignet sich besser für dünnwandige, detailreiche Teile, die in großen Stückzahlen hergestellt werden.
Der Sandguss bietet mehr Flexibilität, wenn es sich um kleine Stückzahlen handelt oder sich die Konstruktion noch ändert. Sobald ein Bauteil feststeht, kann der Schwerkraftdruckguss ausreichend sein, sofern er sich ohne Drucksystem gut füllen und speisen lässt. Eine Dichtheitsanforderung allein bestimmt nicht das Gussverfahren; das fertige Bauteil muss weiterhin die festgelegten Prüfkriterien erfüllen.
Schlussfolgerung
Das LPDC-Verfahren kombiniert kontrolliertes Bottom-up-Füllen mit kontinuierlicher Zuführung während der Erstarrung. Es eignet sich besonders gut für die Serienfertigung von Aluminiumrädern, Strukturteilen und Funktionsgehäusen, bei denen innere Fehler eine Rolle spielen. Sehr dünne Wände, lange Fließwege oder die Notwendigkeit eines möglichst schnellen Zyklus können jedoch für ein anderes Verfahren sprechen.
Für ein bestimmtes Projekt senden Sie bitte die Zeichnung, die voraussichtliche Menge und die Leistungsanforderungen an Das Ingenieurteam von Minhe. Wir können die Teilstruktur prüfen und die Gussmethode, die anschließende Bearbeitung sowie die erforderlichen Prüfungen besprechen.




