Когда деталь впервые запускается в производство, производители часто проводят проверку первой детали, прежде чем приступить к выполнению остальной части заказа. Такая проверка первой детали позволяет убедиться, что текущие настройки технологического процесса и оборудования обеспечивают изготовление детали, соответствующей требованиям чертежа и заказа. В случае выявления проблемы команда может провести расследование и внести необходимые корректировки до начала производства остальных деталей.
В данной статье объясняется, что представляет собой первичный контроль отливок, почему и когда он проводится, что в ходе него проверяется, как он осуществляется и какие документы могут быть составлены по его результатам. Кроме того, в ней разъясняется разница между FAI и PPAP.
Что такое первичный контроль качества отливок?
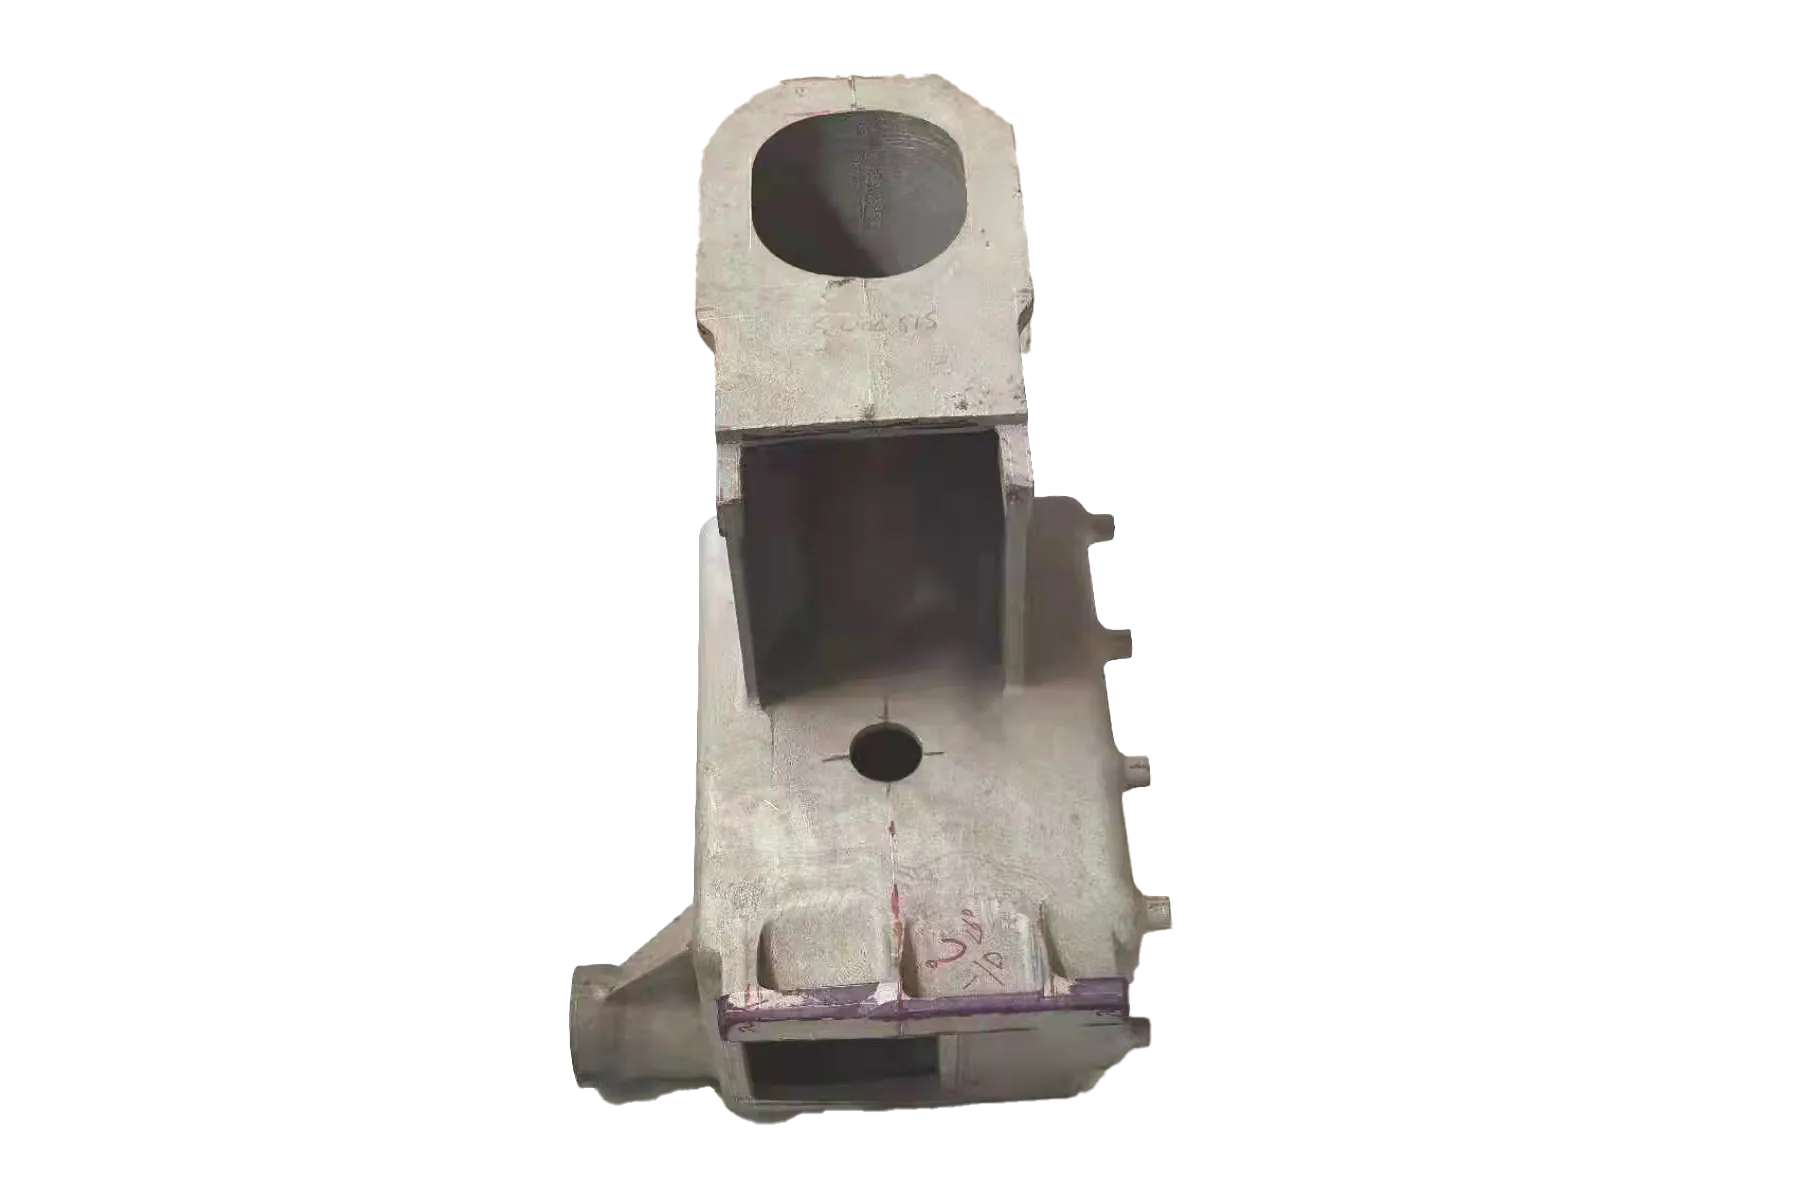
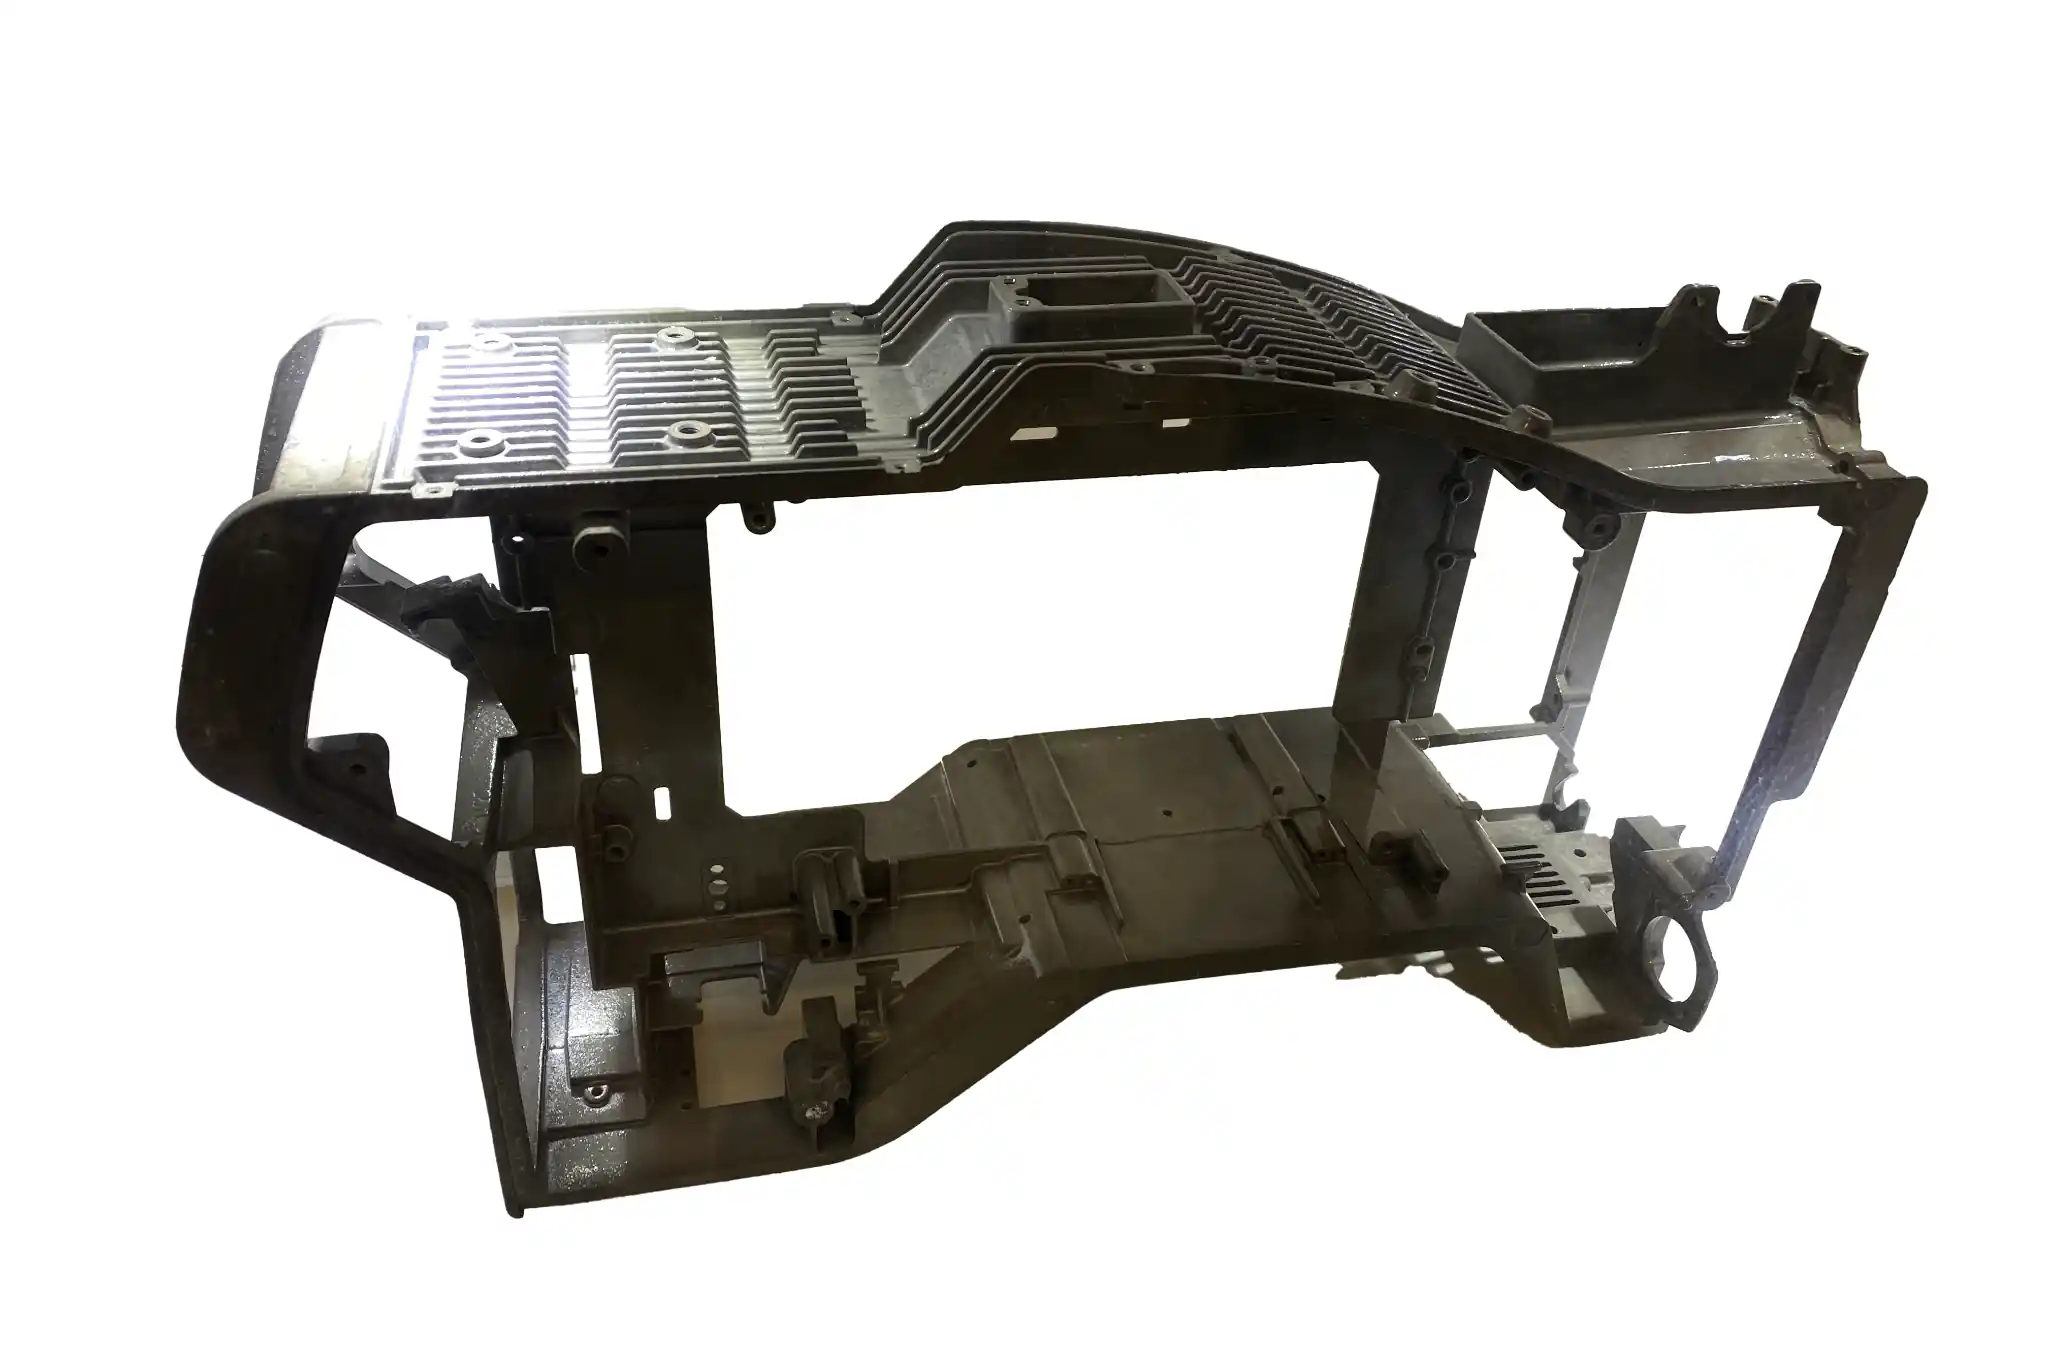
Первичный контроль изделия (FAI) представляет собой проверку и документирование первого отливка или нескольких деталей из первой производственной партии, изготовленных с использованием технологического процесса, предназначенного для последующего производства. Инспекторы сравнивают детали с действующей редакцией чертежа и требованиями заказа, чтобы определить, соответствуют ли указанные характеристики установленным требованиям.
Объем проверки зависит от того, что именно поставляет литейное предприятие. В случае заготовки в литом виде проверка может охватывать указанные размеры отливки, внешний вид и поверхности, предназначенные для механической обработки. В случае обработанного отлива проверка также охватывает готовые элементы, такие как отверстия и монтажные поверхности. Включение сертификатов на материал или результатов внутренних испытаний качества зависит от требований проекта. Различие между размерами отлива в первоначальном виде и обработанного отлива более подробно рассматривается в нашем руководстве по точность размеров литья.
Результаты должны быть зафиксированы таким образом, чтобы их можно было соотнести с проверяемой деталью. Если заказчик требует проведения официального контроля первого изделия (FAI), поставщик составляет отчет о контроле первого изделия (FAIR) в согласованном формате. Регулярная проверка первого изделия после наладки производства также фиксируется в документации, однако она не всегда требует полного оформления, как в случае с официальным контролем первого изделия (FAI).
В чем заключается цель проверки первого изделия?
Цель FAI заключается в том, чтобы проверить отливку, изготовленную в текущих производственных условиях, перед продолжением производства, а также устранить выявленные проблемы.
- Сравните первую часть с требованиями: Проверить указанные размеры, внешний вид, материал и элементы обработки на соответствие чертежу. Удовлетворительный результат проверки первого изделия свидетельствует о том, что проверенные характеристики соответствуют требованиям; последующие узлы по-прежнему подлежат проверкам, указанным в плане технического осмотра.
- Сокращение предотвратимых потерь: Если в первой обработанной детали монтажное отверстие расположено неверно, команда может проверить программу или зажимное приспособление, прежде чем эта же ошибка повлияет на другие детали.
- Предоставляйте клиентам подтверждённые результаты: В случаях, когда требуется официальный отчет о приемочной инспекции (FAI), в отчете указываются номер версии чертежа, пункты проверки и результаты. Заказчики могут ознакомиться с этими документами, а не полагаться исключительно на устное подтверждение.
Когда требуется проверка первого образца?
В ходе производства могут изменяться чертежи, инструмент, материалы и программы механической обработки. Если изменение может повлиять на размеры, свойства или результаты механической обработки отливки, результаты предыдущего контроля могут больше не отражать характеристики изменившегося изделия. К типичным ситуациям относятся:
- Первое изготовление новой детали: Проверить деталь, изготовленную по технологии, предназначенной для последующего серийного производства, на соответствие чертежу и требованиям заказа.
- Изменения в чертеже или требованиях заказчика: Проверьте, были ли к детали применены изменения, касающиеся материала, размеров, допусков или критериев приемки.
- Изменения в оснастке или процессе литья: После внесения изменений в форму, сердечник или ключевые параметры технологического процесса необходимо проверить размеры отливок и показатели качества, на которые эти изменения могут повлиять. Наше руководство по оборудование для литья объясняет, почему смена инструмента может повлиять на качество отливки.
- Изменения в настройках обработки: После изменения программы, приспособления или критически важного режущего инструмента перед продолжением работы проверьте соответствующие элементы, такие как положение и размеры отверстий.
- Возобновление производства после длительного перерыва или перенос на другое место: Убедитесь, что имеющееся оборудование и текущие технологические условия по-прежнему позволяют изготавливать детали, соответствующие требованиям.
Такие ситуации действительно не всегда следует проводить полный официальный вводной контроль (FAI). Объем плановой проверки первой детали или официального вводного контроля (FAI) должен учитывать масштаб внесенных изменений, план проверки и требования заказчика.
В чём заключается разница между FAI и PPAP?
Процесс утверждения серийных деталей (PPAP) представляет собой процедуру утверждения заказчиком конкретной детали и процесса её производства до начала серийных поставок. Он используется для подтверждения того, что поставщик способен стабильно производить детали, соответствующие требованиям, в установленных производственных условиях.
И PPAP, и FAI предполагают проверку реальных деталей. FAI ориентирована на результаты проверки первой детали или репрезентативных образцов, тогда как PPAP также требует предоставления информации о средствах контроля производства и, если это предусмотрено, о технологической способности. Затем заказчик рассматривает представленные в рамках PPAP документы и принимает решение об утверждении поставок серийной продукции.
| Сравнение | Первичный контроль продукции (FAI) | Процесс утверждения серийных деталей (PPAP) |
|---|---|---|
| Основной вопрос | Соответствует ли первая деталь или типовой образец, изготовленный по текущей технологии, требованиям чертежа и заказа? | Можно ли стабильно изготавливать эту деталь в заданных производственных условиях? |
| Область применения | Проверяет указанные размеры, внешний вид, а также соответствующие требования к материалам, технологическому процессу или функциональным характеристикам. | Анализирует результаты выборочной проверки с учетом производственного процесса, плана контроля и других доказательных данных, требуемых заказчиком. |
| Документы | В результате проведения официальной проверки FAI, как правило, составляется отчет FAIR и соответствующие протоколы проверки. | Поставщик представляет документы PPAP, требуемые заказчиком, для рассмотрения и утверждения. |
| Типичные сроки | Когда новая деталь изготавливается впервые с использованием предусмотренного технологического процесса или после внесения изменений, которые могут повлиять на предъявляемые к ней требования. | Перед началом серийных поставок новой детали или после внесения существенных изменений, когда требуется одобрение заказчика. |
Какие инструменты используются для контроля первого изделия?
Выбор инструментов зависит от чертежа, состояния отливки при поставке и проверяемых характеристик. Ниже приведены типичные примеры; в нашей статье о методы контроля металлического литья объясняет, как выбираются различные виды контроля для отливок.
Портативные измерительные приборы и калибры
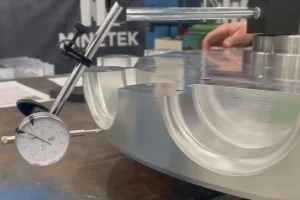
Шлицевые штангенциркули, микрометры и глубиномеры используются для измерения габаритных размеров, толщины и глубины. Калибр для внутренних диаметров позволяет измерить внутренний диаметр, а соответствующие проходные и не проходные калибры позволяют проверить, соответствует ли отверстие или резьба заданным пределам.
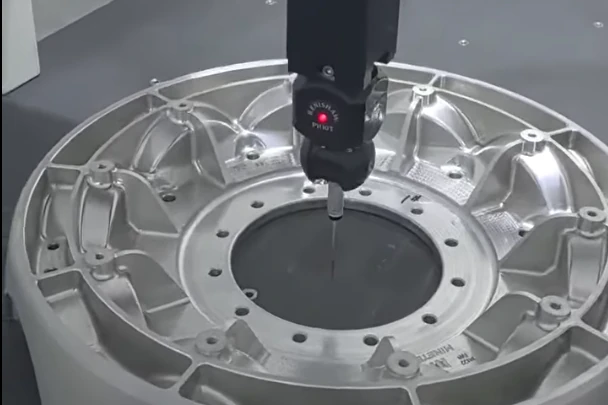
Координатно-измерительная машина (КИМ)
Координатно-измерительная машина (КИМ) проверяет заданные размеры и геометрические соотношения, такие как положение монтажных отверстий или соотношение между осью отверстия и базовой поверхностью. Измеряемые элементы должны быть определены на чертеже до начала контроля.
Инструменты для испытаний поверхностей и материалов
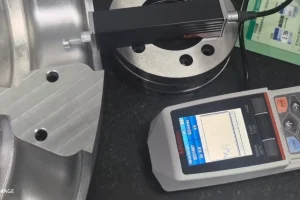
Контрольные лампы и лупы помогают инспекторам оценивать состояние видимых поверхностей. Прибор для измерения шероховатости поверхности определяет качество обработки заданной обработанной поверхности. Если в чертеже указаны требования к твердости, может также использоваться твердомер.
Оборудование для неразрушающего контроля и функциональных испытаний
В случае необходимости проверки внутренних дефектов может применяться оборудование для радиографического или ультразвукового контроля в соответствии с установленными требованиями. Для отливок, к которым предъявляются требования по давлению или герметичности, может также потребоваться оборудование для испытаний под давлением или на герметичность. Выбор метода зависит от зоны контроля и критериев приемки.
Что такое процесс первичного контроля продукции?
Процесс начинается с подтверждения требований к контролю и заканчивается после проверки результатов и принятия решения о продолжении производства. Порядок проверок литой заготовки и обработанной детали следует определить до изготовления первого экземпляра.
1. Подтвердить требования к чертежам и проверкам
Проверьте версию чертежа, материал, условия поставки и требования заказчика. Определите, какие характеристики необходимо проверить, на каком этапе производства и требуется ли оформление официального отчета FAIR.
2. Изготовление и идентификация первого экземпляра
Изготовьте первую деталь или первую партию, следуя технологии, предусмотренной для последующего производства. Зафиксируйте соответствующие данные о партии, термической обработке или другие идентификационные сведения, чтобы результаты можно было соотнести с проверенной деталью.
3. Проверить и зарегистрировать каждый необходимый элемент
Проверьте указанный внешний вид изделия в состоянии после литья, размеры и зоны, предназначенные для механической обработки. Если поставляемая деталь будет подвергаться механической обработке, также проверьте наличие требуемых элементов готового изделия. Зафиксируйте результаты измерений и все выявленные несоответствия.
4. Устранение проблем и утверждение выпуска
Если изделие не соответствует требованиям, необходимо выяснить и устранить причину, а затем повторно проверить соответствующие характеристики. Как только результаты проверки будут соответствовать требованиям, следует руководствоваться внутренней процедурой или соглашением с заказчиком при принятии решения о возможности продолжения производства.
Какие документы оформляются после проверки первого изделия?
Основным результатом является протокол или отчет, в котором указывается, что было проверено и каковы были результаты. Для официального отчета о приемочной проверке (FAI) могут также потребоваться данные измерений и сопроводительная документация. Точный перечень документов зависит от требований заказчика.
Протокол или отчет о первичном контроле качества
Протокол проверки первой детали — это внутренний документ, используемый для фиксации результатов проверок после запуска производства или изменения настроек оборудования. Как правило, в нём указываются: идентификационные данные детали, версия чертежа, проверяемые характеристики, измеренные значения и решение о приемке. Если заказчик требует оформления официального протокола FAI, результаты оформляются в виде протокола FAIR в согласованном формате с приложением всех необходимых документов.
Результаты измерений и чертеж с размерами
В протоколе измерений каждая проверенная характеристика сопоставляется с соответствующим требованием и результатом измерения. На чертеже с аннотациями характеристикам на чертеже присваиваются номера, что позволяет соотнести каждый результат с конкретной деталью. Это упрощает проверку на предмет того, не была ли пропущена какая-либо из требуемых характеристик.
Документация по материалам и испытаниям
Эти документы подтверждают соответствие материала или эксплуатационных характеристик отливки установленным требованиям. В зависимости от проекта они могут включать сертификат на материал, протокол термообработки или отчет о неразрушающем контроле. Они прилагаются по мере необходимости; речь не идет о документах, которые необходимо заново оформлять при каждом приемочном контроле первого изделия.
Заключение
При первом контроле изделия используется готовое литье для проверки соответствия чертежу и требованиям к контролю перед началом серийного производства. Для заготовки в состоянии после литья проверки могут охватывать внешний вид, размеры и области, предназначенные для механической обработки. После механической обработки также необходимо проверить указанные готовые элементы. При обнаружении проблемы команда устраняет её и повторно проверяет соответствующие характеристики, прежде чем принять решение о допуске продукции к отгрузке.
Если ваш проект по литью переходит от пробного производства к серийному, пришлите компании MinHe чертеж, требования к материалам, критические размеры и требуемые условия поставки. Наша команда проанализирует участки отливки, требующие механической обработки, критические готовые элементы и пункты контроля, относящиеся к вашему проекту. Если вам нужен отчет по первому экземпляру или документ в определенном формате, сообщите нам об этом в самом начале, чтобы мы могли согласовать объем контроля и конечные результаты. Узнайте больше о наших процесс обеспечения качества.