部品が初めて生産に入る際、メーカーは多くの場合、残りの注文を処理する前に最初の1点を検査します。この初回製品検査により、現在の工程や設備の設定で、図面や注文の要件を満たす部品が製造されているかどうかを確認することができます。問題が見つかった場合、チームはさらなる部品を生産する前に調査を行い、調整を加えることができます。
この記事では、鋳造品における初回製品検査(FAI)の意味、その実施理由と時期、検査対象、実施方法、および作成される可能性のある書類について解説します。また、FAIとPPAPの違いについても説明します。
鋳造品の初回製品検査とは何ですか?
初回製品検査(FAI)とは、その後の量産に用いる予定の工程で製造された最初の鋳造品、あるいは最初の生産ロットから抽出した数個の部品について、検査および記録を行うことを指します。検査担当者は、部品を最新の図面改訂版および発注要件と照合し、指定された特性が要件を満たしているかどうかを判断します。
検査範囲は、鋳造所が納入する製品によって異なります。鋳造済みブランクの場合、指定された鋳造寸法、外観、および機械加工用の表面などが対象となります。 機械加工済みの鋳物については、穴や取付面などの仕上げ済み形状も検査対象となります。材料証明書や内部品質試験が含まれるかどうかは、プロジェクトの要件によって異なります。鋳出し寸法と機械加工済み寸法の区別については、当社のガイドでさらに詳しく解説しています。 鋳造の寸法精度.
検査結果は、検査対象の部品と照合できるよう記録しておく必要があります。顧客が正式な初回製品検査(FAI)を要求した場合、サプライヤーは合意された書式に従って初回製品検査報告書(FAIR)を作成します。生産セットアップ後の定期的な初回製品チェックについても記録が残されますが、必ずしも正式なFAIのような完全な文書化が必要というわけではありません。
初回品検査の目的は何ですか?
FAIの目的は、現在の生産条件下で製造された鋳物を、その後の生産を継続する前に検査し、発見された問題に対処することにあります。
- 最初の部分を要件と照らし合わせて確認してください: 図面に基づいて、指定された寸法、外観、材質、および加工特性を検査する。初回製品が合格すれば、それが 検査対象特性 要件を満たしています。後続の部品については、検査計画に規定された検査が依然として必要です。
- 回避可能な損失を減らす: もし最初に加工された部品に取り付け穴の位置が間違っていた場合、チームは、同じミスが他の部品にも影響を及ぼす前に、プログラムや治具を確認することができます。
- 顧客に、結果の記録を提示する: 正式なFAIが必要な場合、報告書には図面の改訂版、検査項目、および検査結果が明記されます。お客様は、口頭での確認だけに頼るのではなく、この証拠を確認することができます。
初回製品検査はいつ必要となるのか?
図面、金型、材料、および加工プログラムは、生産の過程で変更されることがあります。その変更が鋳物の寸法、特性、または加工結果に影響を与える可能性がある場合、以前の検査結果は変更後の製品を正しく反映しなくなる可能性があります。よくある状況としては、次のようなものがあります:
- 新部品の初回生産: 量産を目的とした工程で製造された部品について、図面および発注要件に照らして検査を行う。
- 図面や顧客の要件に変更が生じた場合: その部品に対して、材質、寸法、公差、または受入基準の変更が適用されているかどうかを確認してください。
- 金型や鋳造プロセスの変更: 金型、コア、または主要な工程設定を変更した後は、影響を受ける可能性のある鋳造後の寸法および品質特性を確認してください。当社のガイドでは、 鋳造用金型 金型の変更が鋳造品にどのような影響を与えるかを説明しています。
- 加工設定の変更: プログラム、治具、または重要な切削工具を交換した後は、作業を続行する前に、穴の位置や寸法など、影響を受ける形状を確認してください。
- 長期の休止を経て生産が再開される、あるいは別の場所へ移転する場合: 現在の設備および工程条件でも、要件を満たす部品を製造できることを確認してください。
こうした状況では 違う 常に、完全かつ正式なFAIを実施する必要があります。日常的な初回品検査または正式なFAIの範囲は、変更の影響、検査計画、および顧客の要件を反映したものでなければなりません。
FAIとPPAPの違いは何ですか?
生産部品承認プロセス(PPAP)とは、量産供給に先立ち、特定の部品とその製造プロセスについて顧客の承認を得るためのプロセスです。これは、サプライヤーが定義された製造条件下で、規格に適合した部品を安定して生産できることを示すために用いられます。
PPAPもFAIも、実際の部品の検査が含まれます。FAIは初品または代表部品の結果に重点を置いているのに対し、PPAPでは生産管理に関する情報に加え、指定がある場合には工程能力に関する情報も求められます。その後、顧客は提出されたPPAPを審査し、量産供給を承認するかどうかを決定します。
| 比較 | 初回製品検査(FAI) | 生産部品承認プロセス(PPAP) |
|---|---|---|
| 主な質問 | 現在の工程で製造された最初の製品、あるいは代表的なサンプルは、図面および注文の要件を満たしていますか? | この部品は、定められた生産条件下で安定して製造できるでしょうか? |
| 適用範囲 | 指定された寸法、外観、および該当する材料、工程、あるいは機能要件を確認する。 | 生産工程、管理計画、および顧客が要求するその他の証拠資料と併せて、部分検査の結果を確認する。 |
| 文書 | 正式なFAIでは、通常、FAIRおよび関連する検査記録が作成されます。 | サプライヤーは、顧客が要求するPPAP書類を提出し、審査および承認を受けます。 |
| 一般的なタイミング | 新しい部品が、所定の工程を用いて初めて製造される際、またはその要件に影響を及ぼす可能性のある変更が行われた後。 | 新部品の量産開始前、または大幅な変更が行われ、顧客の承認が必要な場合。 |
初回品検査にはどのようなツールが使われますか?
使用する工具は、図面、鋳物の納入状態、および検査対象となる特性によって異なります。以下に一般的な例を挙げます。当社の記事では、 金属鋳物の検査方法 鋳物に対して、どのような検査方法が選ばれるかを説明しています。
携帯型測定ツールおよびゲージ
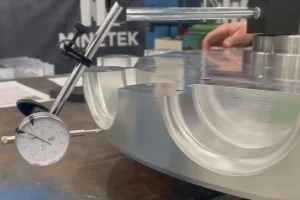
ノギス、マイクロメーター、深さゲージは、外形寸法、厚さ、深さを測定します。内径ゲージは内径を測定でき、適切なゴー・ノーゴーゲージを使用すれば、穴やねじ山が規定の許容範囲内にあるかどうかを確認できます。
三次元測定機(CMM)
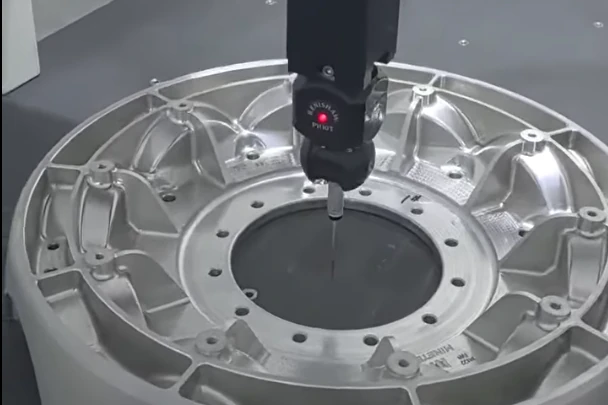
CMMは、取り付け穴の位置や穴の軸と基準面との関係など、指定された寸法や幾何学的関係を測定します。測定対象となる特徴は、検査前に図面に基づいて定義しておく必要があります。
表面・材料試験用ツール
検査用ライトや拡大鏡は、検査員が目視で表面の状態を確認するのに役立ちます。表面粗さ測定器は、指定された加工面の仕上げ状態を測定します。図面に硬度に関する要件が記載されている場合は、硬度計も使用されることがあります。
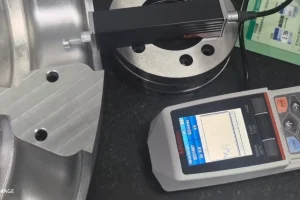
非破壊検査および機能試験装置
内部欠陥の検査が必要な場合は、規定に従ってX線検査装置または超音波検査装置を使用することができる。また、耐圧性または気密性が要求される鋳物については、耐圧試験装置または漏洩試験装置が必要となる場合もある。その方法は、検査対象箇所および合格基準によって異なる。
初回製品検査のプロセスとは何ですか?
このプロセスは、検査要件の確認から始まり、検査結果の検討と生産継続の可否に関する決定がなされた時点で終了する。鋳造直後のブランクおよび機械加工済み鋳造品に対する検査項目は、初品が製造される前に定義しておく必要がある。
1. 図面および検査要件を確認する
図面の改訂版、材料、納入条件、および顧客の要求事項を確認する。どの特性を、どの製造段階で検査する必要があるか、また正式なFAIRが必要かどうかを特定する。
2. 初回試作品の製造と確認
その後の生産で採用する工程を用いて、最初の部品または最初のロットを製造する。検査対象の部品まで結果を遡及できるように、関連するロット、加熱条件、その他の識別情報を記録する。
3. 必要な各項目を点検し、記録する
指定された鋳造時の外観、寸法、および機械加工用に確保された領域を確認してください。納入された部品に機械加工が施される場合は、要求される仕上げ形状についても検査してください。測定値および発見された問題点を記録してください。
4. 問題の解決とリリースの確認
製品が要件を満たさない場合は、原因を調査・是正した上で、該当する特性を再検査してください。結果が要件を満たしたら、社内手順または顧客との合意に基づき、生産を継続できるかどうかを判断してください。
初回製品検査の後、どのような書類が作成されるのでしょうか?
主な成果物としては、検査対象と検査結果を示す記録や報告書が挙げられます。正式なFAI(最終検査)では、測定データや裏付けとなる書類の提出が求められる場合もあります。具体的な書類一式は、顧客の要件によって異なります。
初回製品検査記録または報告書
初回製品検査記録とは、初回生産時または段取り変更後に実施された検査内容を記録するための社内文書です。通常、この記録には、部品名、図面の改訂版、検査項目、測定値、および合格判定が記載されます。顧客が正式な初回製品検査(FAI)を要求する場合、その結果は合意された形式で初回製品検査報告書(FAIR)にまとめられ、必要な添付書類が添付されます。
寸法結果とバルーン付き図面
寸法記録では、検査対象の各特性と、その要求事項および測定結果とを対応付けます。バルーン注釈付きの図面では、図面上の各特性に番号が割り当てられるため、各測定結果を特定の形状特徴と照合することができます。これにより、要求される特性の見落としがないかを確認しやすくなります。
材料および試験書類
これらの文書は、鋳造品の材料や性能に関する要件を裏付けるものです。プロジェクトによっては、材料証明書、熱処理記録、あるいは非破壊検査報告書などが含まれる場合があります。これらは必要な場合に添付されるものであり、すべての初回品検査において毎回新たに作成しなければならない文書というわけではありません。
結論
初回品検査では、実際の鋳造品を用いて、図面および検査要件を確認した上で、その後の生産を継続します。 鋳造直後のブランクについては、外観、寸法、および機械加工用の余白部分などが検査対象となります。機械加工後は、指定された仕上げ形状についても検査を行う必要があります。問題が発見された場合、チームはそれに対処し、影響を受けた特性を再検査した上で、生産を許可するかどうかを決定します。
鋳造プロジェクトが試作段階から量産段階に移行する場合は、MinHeに図面、材料要件、重要寸法、および必要な納品条件をお送りください。 当社のチームが、機械加工が必要な鋳造部、重要な仕上げ形状、およびお客様のプロジェクトに関連する検査項目を確認いたします。初回品検査報告書や特定の文書形式が必要な場合は、検査範囲と成果物を確認できるよう、最初からその旨をお知らせください。当社のサービスについて詳しくは、 品質保証プロセス.