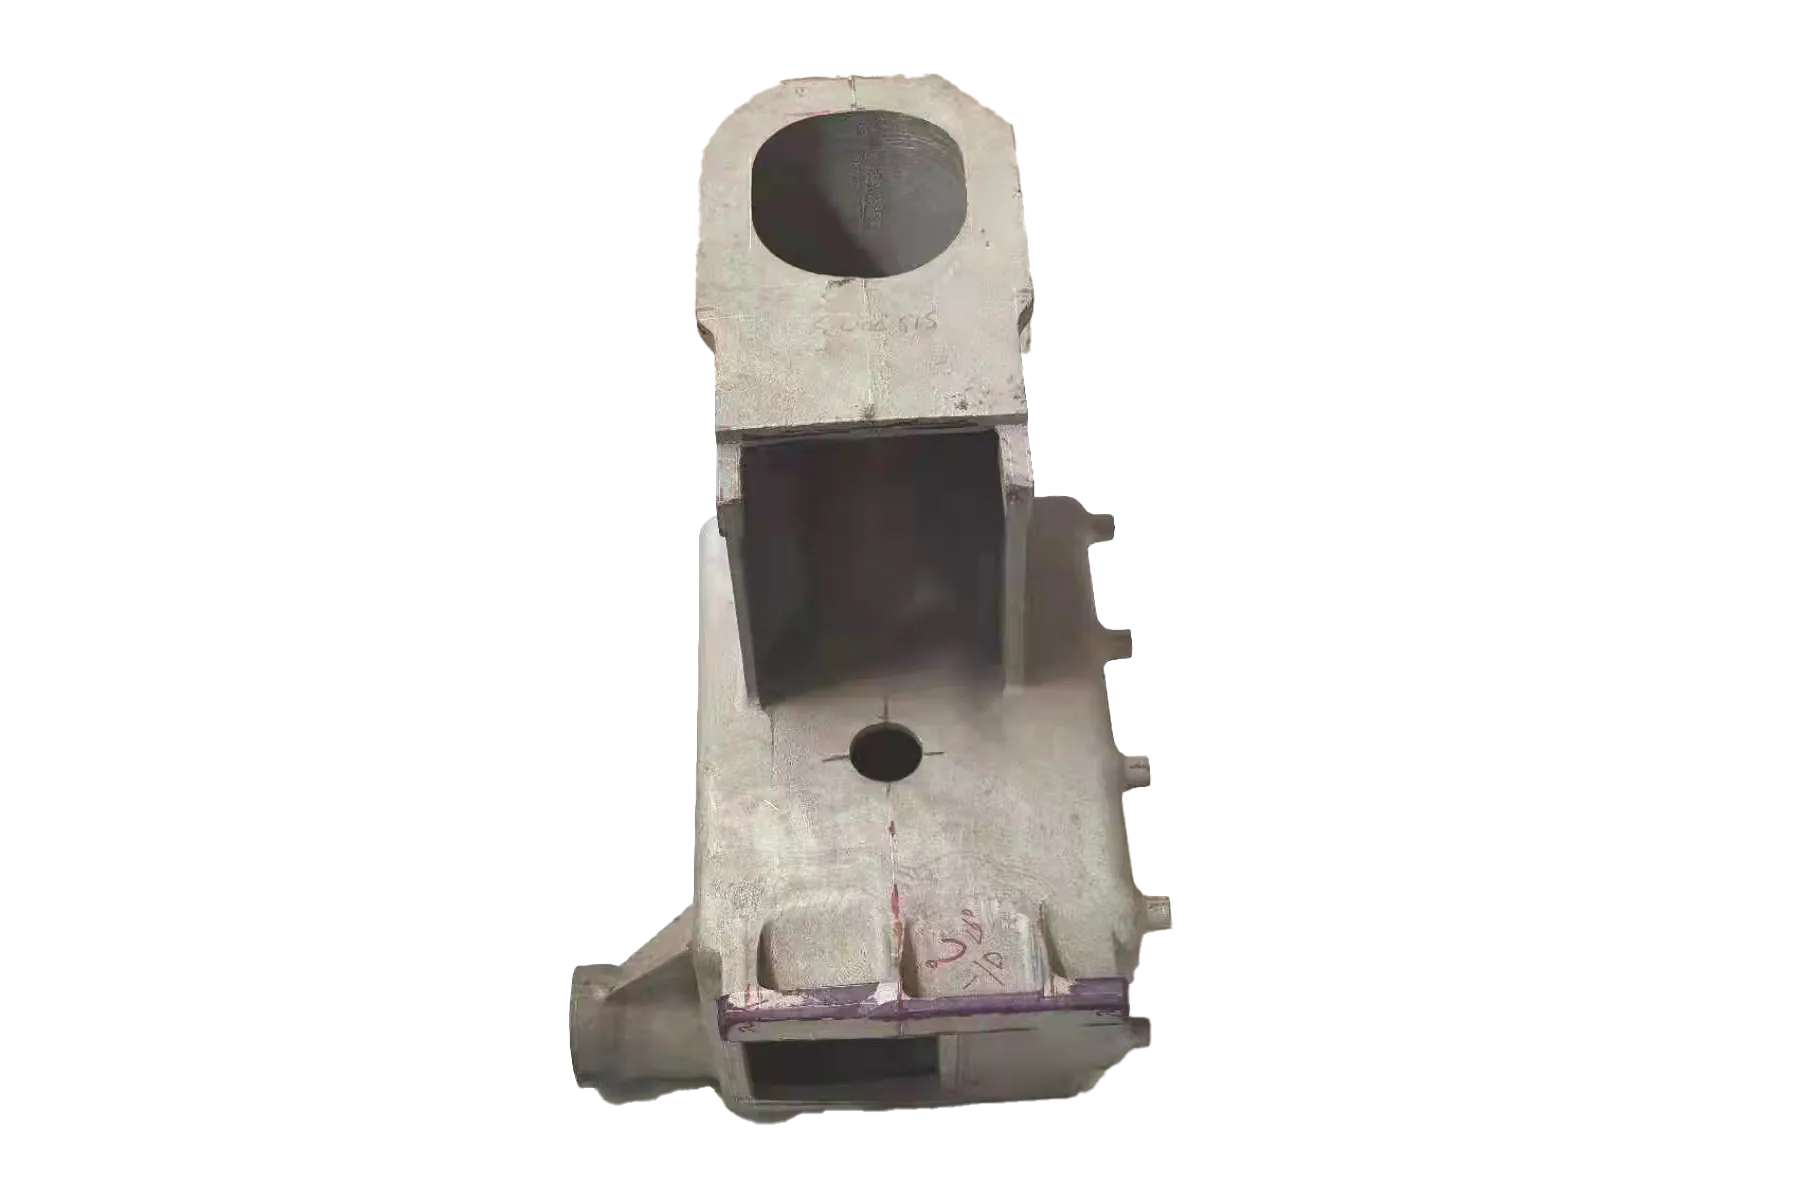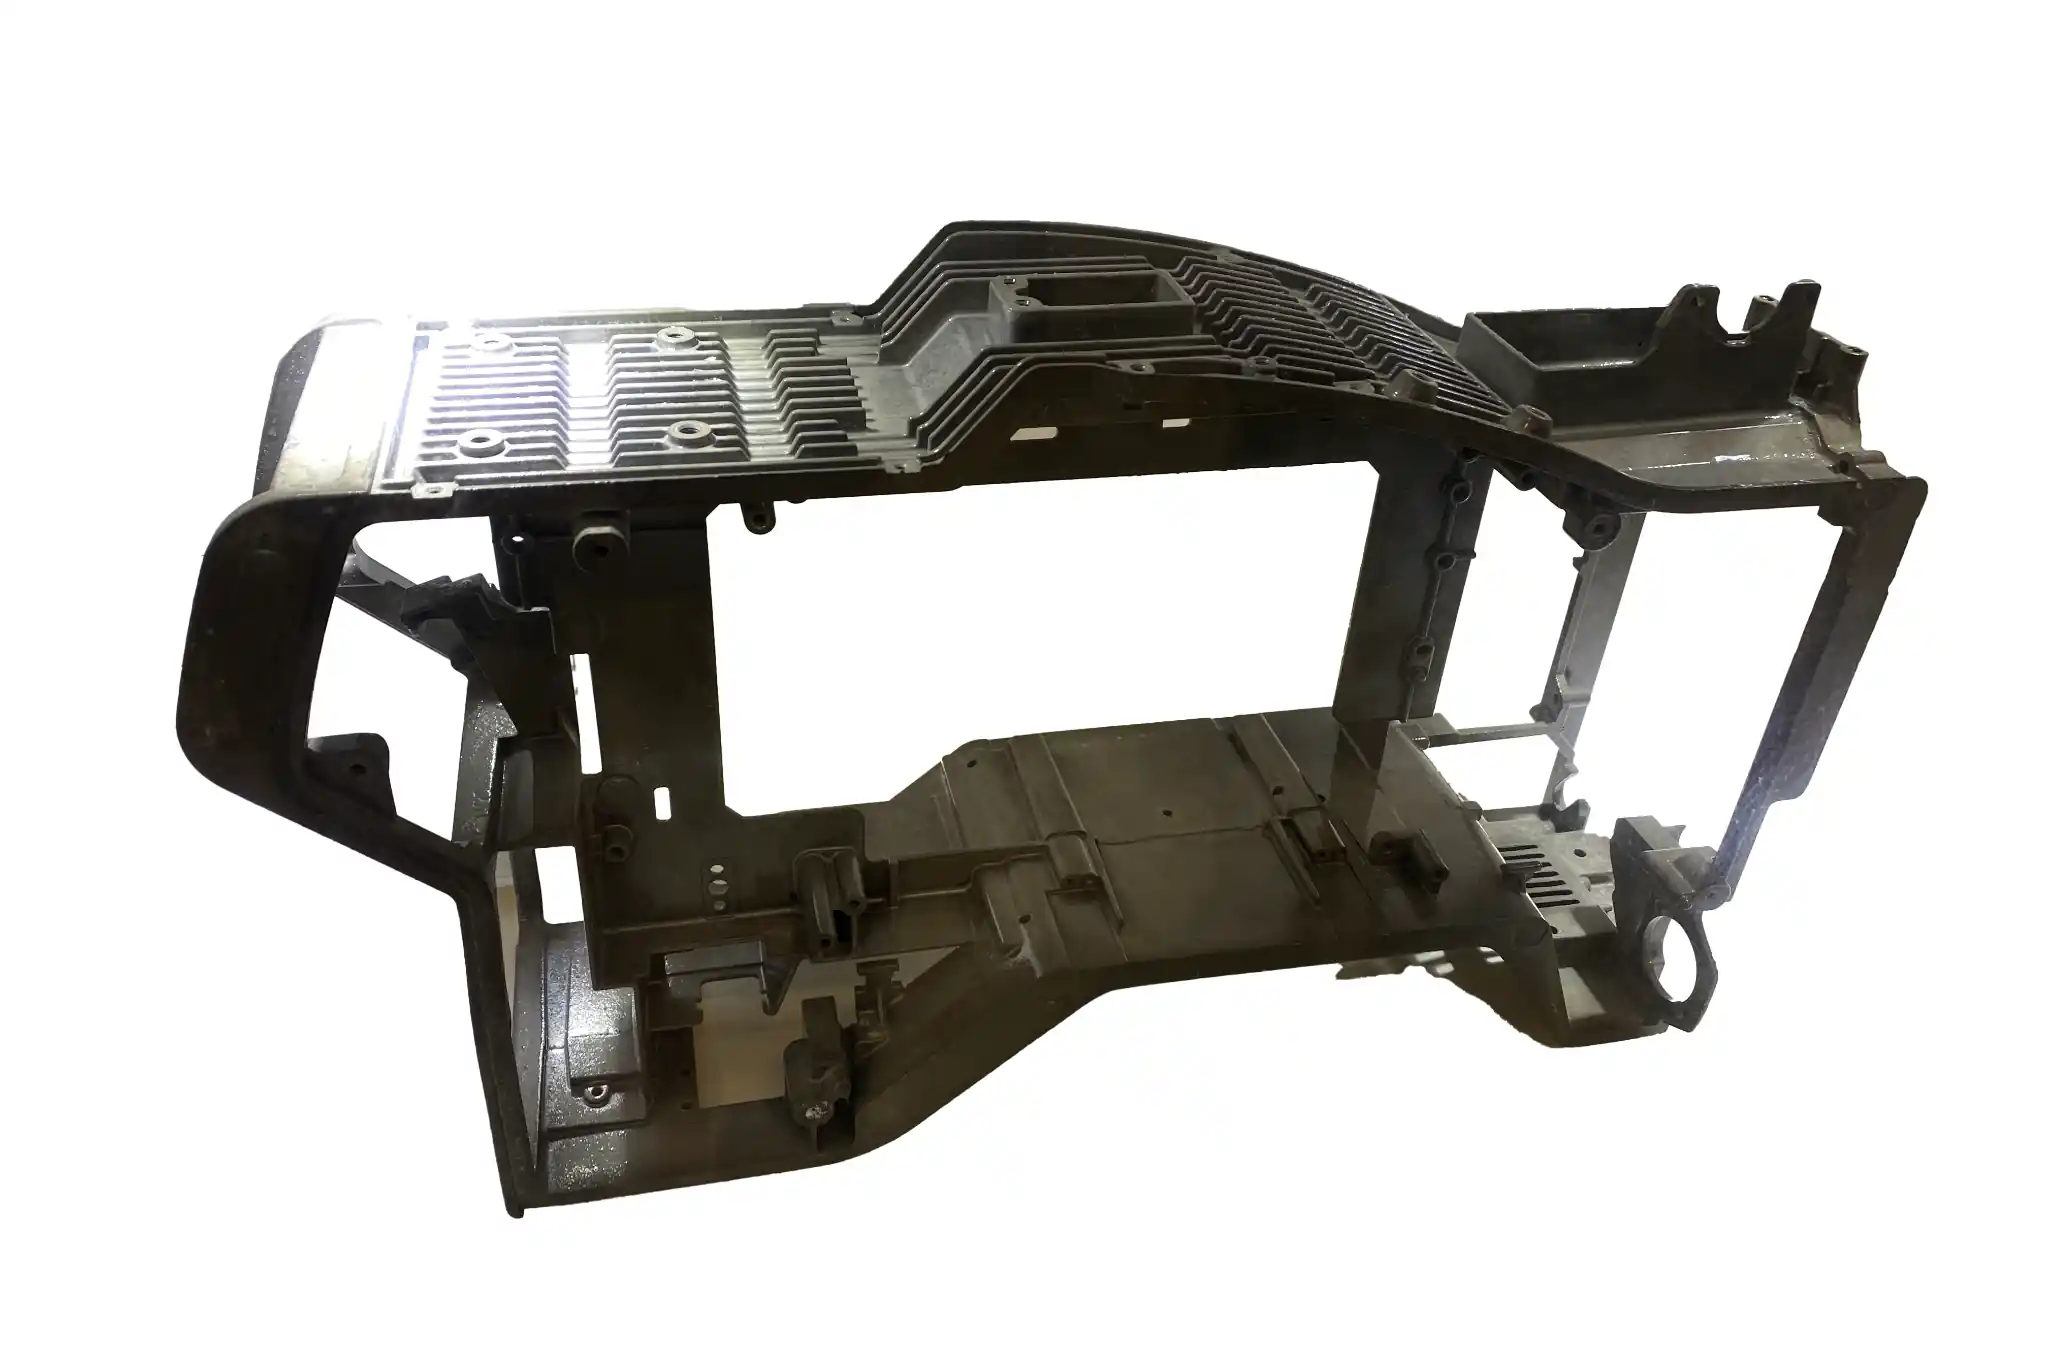
Lorsqu'une pièce entre en production pour la première fois, les fabricants procèdent souvent à une inspection de la première pièce avant de poursuivre l'exécution du reste de la commande. Cette inspection du premier article permet de vérifier si le processus actuel et les réglages des équipements permettent d'obtenir une pièce conforme aux exigences du plan et de la commande. Si un problème est détecté, l'équipe peut mener une enquête et procéder à des ajustements avant de produire d'autres pièces.
Cet article explique ce que signifie le contrôle du premier article pour les pièces moulées, pourquoi et quand il est effectué, ce qu'il permet de vérifier, comment il est réalisé et quels documents il peut générer. Il explique également la différence entre le FAI et le PPAP.
Qu'est-ce que le contrôle du premier article pour les pièces moulées ?
Le contrôle de la première pièce (FAI) consiste à inspecter et à consigner les résultats obtenus sur la première pièce moulée, ou sur plusieurs pièces issues du premier lot de production, fabriquées selon le procédé prévu pour la production ultérieure. Les contrôleurs comparent les pièces à la dernière version du plan et aux exigences de la commande afin de vérifier si les caractéristiques spécifiées sont conformes aux exigences.
L'étendue de l'inspection dépend de ce que la fonderie doit livrer. Pour une ébauche « telle que coulée », elle peut porter sur les dimensions spécifiées de la pièce moulée, son aspect et les surfaces destinées à l'usinage. Pour une pièce moulée usinée, il couvre également les caractéristiques finies telles que les alésages et les faces de montage. La présence de certificats de matériaux ou de contrôles qualité internes dépend des exigences du projet. La distinction entre les dimensions « telles que moulées » et les dimensions usinées est abordée plus en détail dans notre guide consacré à précision dimensionnelle de la coulée.
Les résultats doivent être consignés de manière à pouvoir être rattachés à la pièce inspectée. Lorsqu’un client exige une inspection formelle du premier article (FAI), le fournisseur établit un rapport d’inspection du premier article (FAIR) selon le format convenu. Un contrôle de routine de la première pièce après la mise en route de la production donne également lieu à une trace écrite, mais il ne nécessite pas forcément la documentation complète requise pour une FAI formelle.
Quel est l'objectif de l'inspection du premier article ?
L'objectif du contrôle FAI est de vérifier une pièce moulée fabriquée dans les conditions de production actuelles avant de poursuivre la production, et de remédier à tout problème détecté.
- Vérifiez que la première partie est conforme aux exigences : Vérifiez les cotes, l'aspect, le matériau et les caractéristiques d'usinage indiqués par rapport au plan. Un premier article conforme atteste que le caractéristiques contrôlées répondent aux exigences ; les pièces suivantes doivent encore faire l'objet des contrôles prévus dans le plan d'inspection.
- Réduire les pertes évitables : Si la première pièce usinée présente un trou de fixation mal placé, l'équipe peut vérifier le programme ou le dispositif de fixation avant que la même erreur n'affecte d'autres pièces.
- Fournissez à vos clients des résultats étayés par des documents : Lorsqu'un rapport d'inspection formel (FAI) est requis, celui-ci précise la révision du plan, les éléments inspectés et les résultats. Les clients peuvent ainsi consulter ces éléments probants plutôt que de se fier uniquement à une confirmation verbale.
Quand l'inspection du premier article est-elle nécessaire ?
Les plans, l'outillage, les matériaux et les programmes d'usinage peuvent évoluer au cours de la production. Si une modification est susceptible d'affecter les dimensions, les propriétés ou les résultats d'usinage d'une pièce moulée, les résultats d'un contrôle antérieur peuvent ne plus être représentatifs du produit modifié. Voici quelques situations courantes :
- Première fabrication d'une nouvelle pièce : Vérifier la conformité d'une pièce fabriquée selon le procédé prévu pour la production en série par rapport au plan et aux exigences de la commande.
- Un plan ou une exigence du client change : Vérifiez si des modifications ont été apportées à la pièce au niveau du matériau, des dimensions, des tolérances ou des critères de réception.
- Modifications apportées à l'outillage ou au procédé de moulage : Après avoir modifié un moule, un noyau ou un paramètre clé du processus, vérifiez les cotes des pièces moulées et les caractéristiques de qualité susceptibles d'être affectées. Notre guide sur outillage de moulage explique pourquoi les changements d'outillage peuvent avoir une incidence sur la pièce moulée.
- Modifications de la configuration d'usinage : Après avoir modifié un programme, un dispositif de fixation ou un outil de coupe essentiel, vérifiez les éléments concernés, tels que les positions et les dimensions des trous, avant de poursuivre.
- La production reprend après une longue interruption ou est transférée vers un autre site : Vérifiez que les équipements et les conditions de production actuels permettent toujours de fabriquer des pièces conformes aux exigences.
Ces situations ne pas Il convient toujours de procéder à une inspection formelle de la première pièce (FAI) complète. La portée d'un contrôle de routine de la première pièce ou d'une FAI formelle doit tenir compte de l'impact de la modification, du plan d'inspection et des exigences du client.
Quelle est la différence entre le FAI et le PPAP ?
Le processus d'homologation des pièces de production (PPAP) est une procédure d'homologation par le client d'une pièce spécifique et de son processus de fabrication avant la mise en production en série. Il sert à démontrer que le fournisseur est en mesure de produire de manière constante des pièces conformes dans des conditions de production définies.
Le PPAP et le FAI impliquent tous deux l'inspection de pièces réelles. Le FAI se concentre sur les résultats obtenus pour le premier article ou des pièces représentatives, tandis que le PPAP exige également des informations sur les contrôles de production et, le cas échéant, sur la capacité du processus. Le client examine ensuite le dossier PPAP soumis et décide d'approuver ou non la mise en production.
| Comparaison | Contrôle du premier article (FAI) | Processus d'homologation des pièces de production (PPAP) |
|---|---|---|
| Question principale | La première pièce ou l'échantillon représentatif fabriqué selon le procédé actuel est-il conforme aux spécifications du plan et de la commande ? | Cette pièce peut-elle être fabriquée de manière constante dans les conditions de production définies ? |
| Champ d'application | Vérifie les dimensions spécifiées, l'aspect ainsi que les exigences applicables en matière de matériaux, de procédés ou de fonctionnement. | Examine les résultats des contrôles partiels en les comparant au processus de production, au plan de contrôle et aux autres éléments justificatifs exigés par le client. |
| Documents | Un rapport d'inspection formel (FAI) contient généralement un rapport d'inspection FAIR et pertinent. | Le fournisseur soumet les documents PPAP exigés par le client pour examen et validation. |
| Durée habituelle | Lorsqu'une nouvelle pièce est fabriquée pour la première fois selon le procédé prévu, ou à la suite d'une modification susceptible d'avoir une incidence sur ses spécifications. | Avant la mise en production d'une nouvelle pièce, ou après une modification importante nécessitant l'accord du client. |
Quels sont les outils utilisés pour le contrôle du premier article ?
Le choix des outils dépend du plan, de l'état de livraison de la pièce moulée et des caractéristiques à contrôler. Voici quelques exemples courants ; notre article sur méthodes d'inspection de la coulée des métaux explique comment on choisit les différents contrôles pour les pièces moulées.
Outils de mesure et jauges portatifs
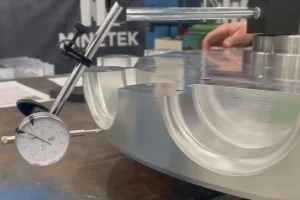
Les pieds à coulisse, les micromètres et les jauges de profondeur permettent de mesurer les dimensions hors tout, les épaisseurs et les profondeurs. Une jauge d'alésage permet de mesurer un diamètre intérieur, tandis que des jauges « go/no-go » adaptées permettent de vérifier si un trou ou un filetage respecte les limites spécifiées.
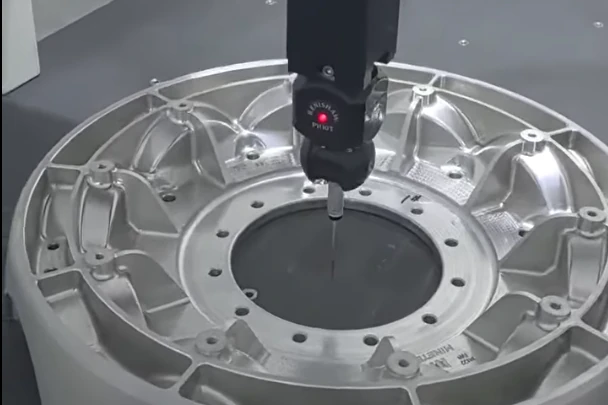
Machine à mesurer tridimensionnelle (MMT)
Une machine à mesurer tridimensionnelle (MMT) permet de vérifier des cotes et des relations géométriques spécifiées, telles que les positions des trous de fixation ou la relation entre l'axe d'un alésage et une surface de référence. Les caractéristiques à mesurer doivent être définies à partir du plan avant le contrôle.
Outils d'essai des surfaces et des matériaux
Les lampes d'inspection et les loupes aident les inspecteurs à examiner l'état des surfaces visibles. Un rugosimètre permet de mesurer la finition d'une surface usinée donnée. Lorsque le plan précise une exigence de dureté, un duromètre peut également être utilisé.
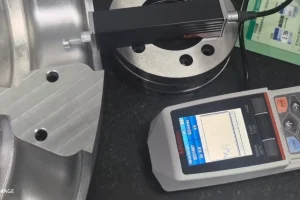
Équipements de contrôle non destructif et d'essais fonctionnels
Lorsqu'il est nécessaire de contrôler des défauts internes, on peut recourir à des équipements de contrôle radiographique ou par ultrasons, conformément aux spécifications. Les pièces moulées soumises à des exigences de pression ou d'étanchéité peuvent également nécessiter des équipements d'essai de pression ou de détection de fuites. La méthode choisie dépend de la zone à inspecter et des critères d'acceptation.
En quoi consiste le processus de contrôle du premier article ?
Le processus commence par la validation des exigences d'inspection et s'achève lorsque les résultats ont été examinés et qu'une décision a été prise quant à la poursuite de la production. Les contrôles à effectuer sur une ébauche brute et sur une pièce moulée usinée doivent être définis avant la fabrication du premier article.
1. Vérifier les exigences relatives aux plans et aux contrôles
Vérifiez la révision du plan, le matériau, les conditions de livraison et les exigences du client. Déterminez quelles caractéristiques doivent être contrôlées, à quelle étape de la production, et si un rapport FAIR officiel est nécessaire.
2. Fabriquer et identifier le premier article
Réalisez la première pièce ou le premier lot en suivant le processus prévu pour la production ultérieure. Consignez les informations pertinentes relatives au lot, au cycle de cuisson ou à tout autre élément d'identification afin de pouvoir relier les résultats à la pièce inspectée.
3. Vérifier et consigner chaque élément requis
Vérifiez l'aspect tel que coulé, les dimensions et les zones réservées à l'usinage, conformément aux spécifications. Si la pièce livrée doit être usinée, inspectez également les caractéristiques de finition requises. Notez les mesures et tout problème constaté.
4. Résoudre les problèmes et valider la mise en production
Si un article ne répond pas aux exigences, il convient d'en rechercher la cause et d'y remédier, puis de revérifier les caractéristiques concernées. Une fois que les résultats sont conformes aux exigences, il faut suivre la procédure interne ou l'accord conclu avec le client pour décider si la production peut se poursuivre.
Quels documents sont établis à l'issue du contrôle du premier article ?
Le principal résultat est un compte rendu ou un rapport indiquant les éléments inspectés et les résultats obtenus. Une inspection FAI officielle peut également nécessiter des données de mesure et des pièces justificatives. L'ensemble exact des documents dépend des exigences du client.
Procès-verbal ou rapport d'inspection du premier article
Un procès-verbal de contrôle de la première pièce est un document interne servant à consigner les vérifications effectuées après le lancement de la production ou un changement de configuration. Il précise généralement la pièce concernée, la révision du plan, les caractéristiques contrôlées, les valeurs mesurées et la décision d'acceptation. Si le client exige un FAI officiel, les résultats sont regroupés dans un FAIR au format convenu, accompagné des pièces jointes requises.
Résultats dimensionnels et dessin en coupe
Un procès-verbal de mesure associe chaque caractéristique contrôlée à son exigence et au résultat de la mesure. Un plan annoté attribue des numéros aux caractéristiques figurant sur le plan, ce qui permet de faire correspondre chaque résultat à une caractéristique spécifique. Il est ainsi plus facile de vérifier si une caractéristique requise a été omise.
Documents relatifs aux matériaux et aux essais
Ces documents justifient les exigences relatives au matériau ou aux performances de la pièce moulée. Selon le projet, ils peuvent inclure un certificat de matériau, un rapport de traitement thermique ou un rapport d'essais non destructifs. Ils sont joints lorsque cela est nécessaire ; il ne s'agit pas de documents que chaque inspection de premier article doit générer à chaque fois.
Conclusion
Le contrôle du premier article consiste à utiliser une pièce moulée réelle pour vérifier la conformité au plan et aux exigences de contrôle avant de poursuivre la production. Pour une ébauche telle que coulée, les contrôles peuvent porter sur l’aspect, les dimensions et les zones réservées à l’usinage. Après usinage, les caractéristiques de finition spécifiées doivent également être vérifiées. Lorsqu’un problème est détecté, l’équipe y remédie et procède à une nouvelle inspection des caractéristiques concernées avant de décider de valider ou non la production.
Si votre projet de moulage passe de la phase de production d'essai à celle de production en série, envoyez à MinHe votre plan, les spécifications des matériaux, les cotes critiques et les conditions de livraison requises. Notre équipe peut examiner les zones moulées nécessitant un usinage, les caractéristiques finales critiques et les points d'inspection pertinents pour votre projet. Si vous avez besoin d'un rapport de premier article ou d'un format de document spécifique, veuillez nous en informer dès le début afin que nous puissions confirmer l'étendue de l'inspection et les livrables. En savoir plus sur nos processus d'assurance qualité.