Quando uma peça entra em produção pela primeira vez, os fabricantes costumam inspecionar a primeira peça antes de prosseguirem com o resto da encomenda. Esta inspeção do primeiro artigo ajuda a confirmar se o processo atual e as configurações do equipamento produzem uma peça que cumpre os requisitos do desenho e da encomenda. Se surgir algum problema, a equipa pode investigar e fazer ajustes antes de produzir mais peças.
Este artigo explica o que significa a inspeção do primeiro artigo no caso das peças fundidas, por que razão e quando é realizada, o que verifica, como é levada a cabo e quais os documentos que pode gerar. Explica também a diferença entre a FAI e o PPAP.
O que é a inspeção do primeiro artigo em peças fundidas?
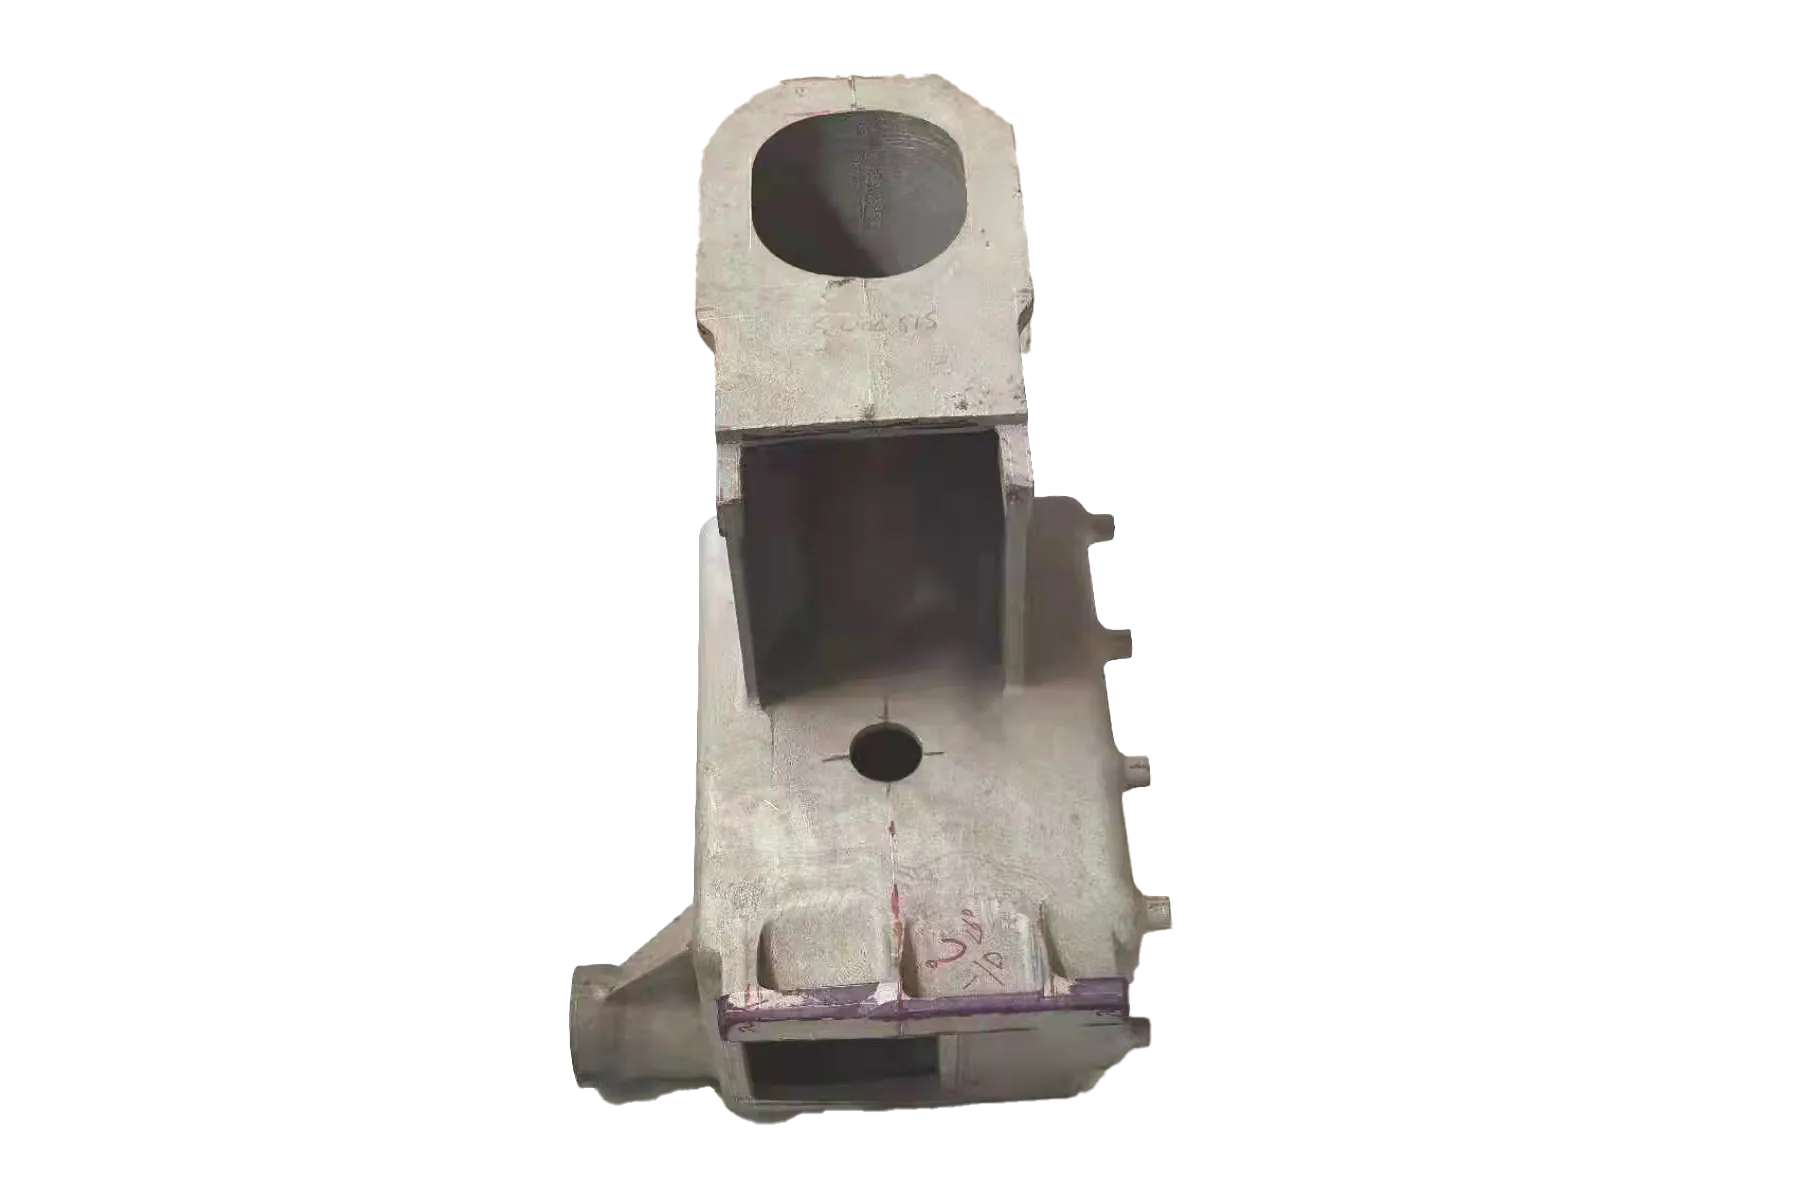
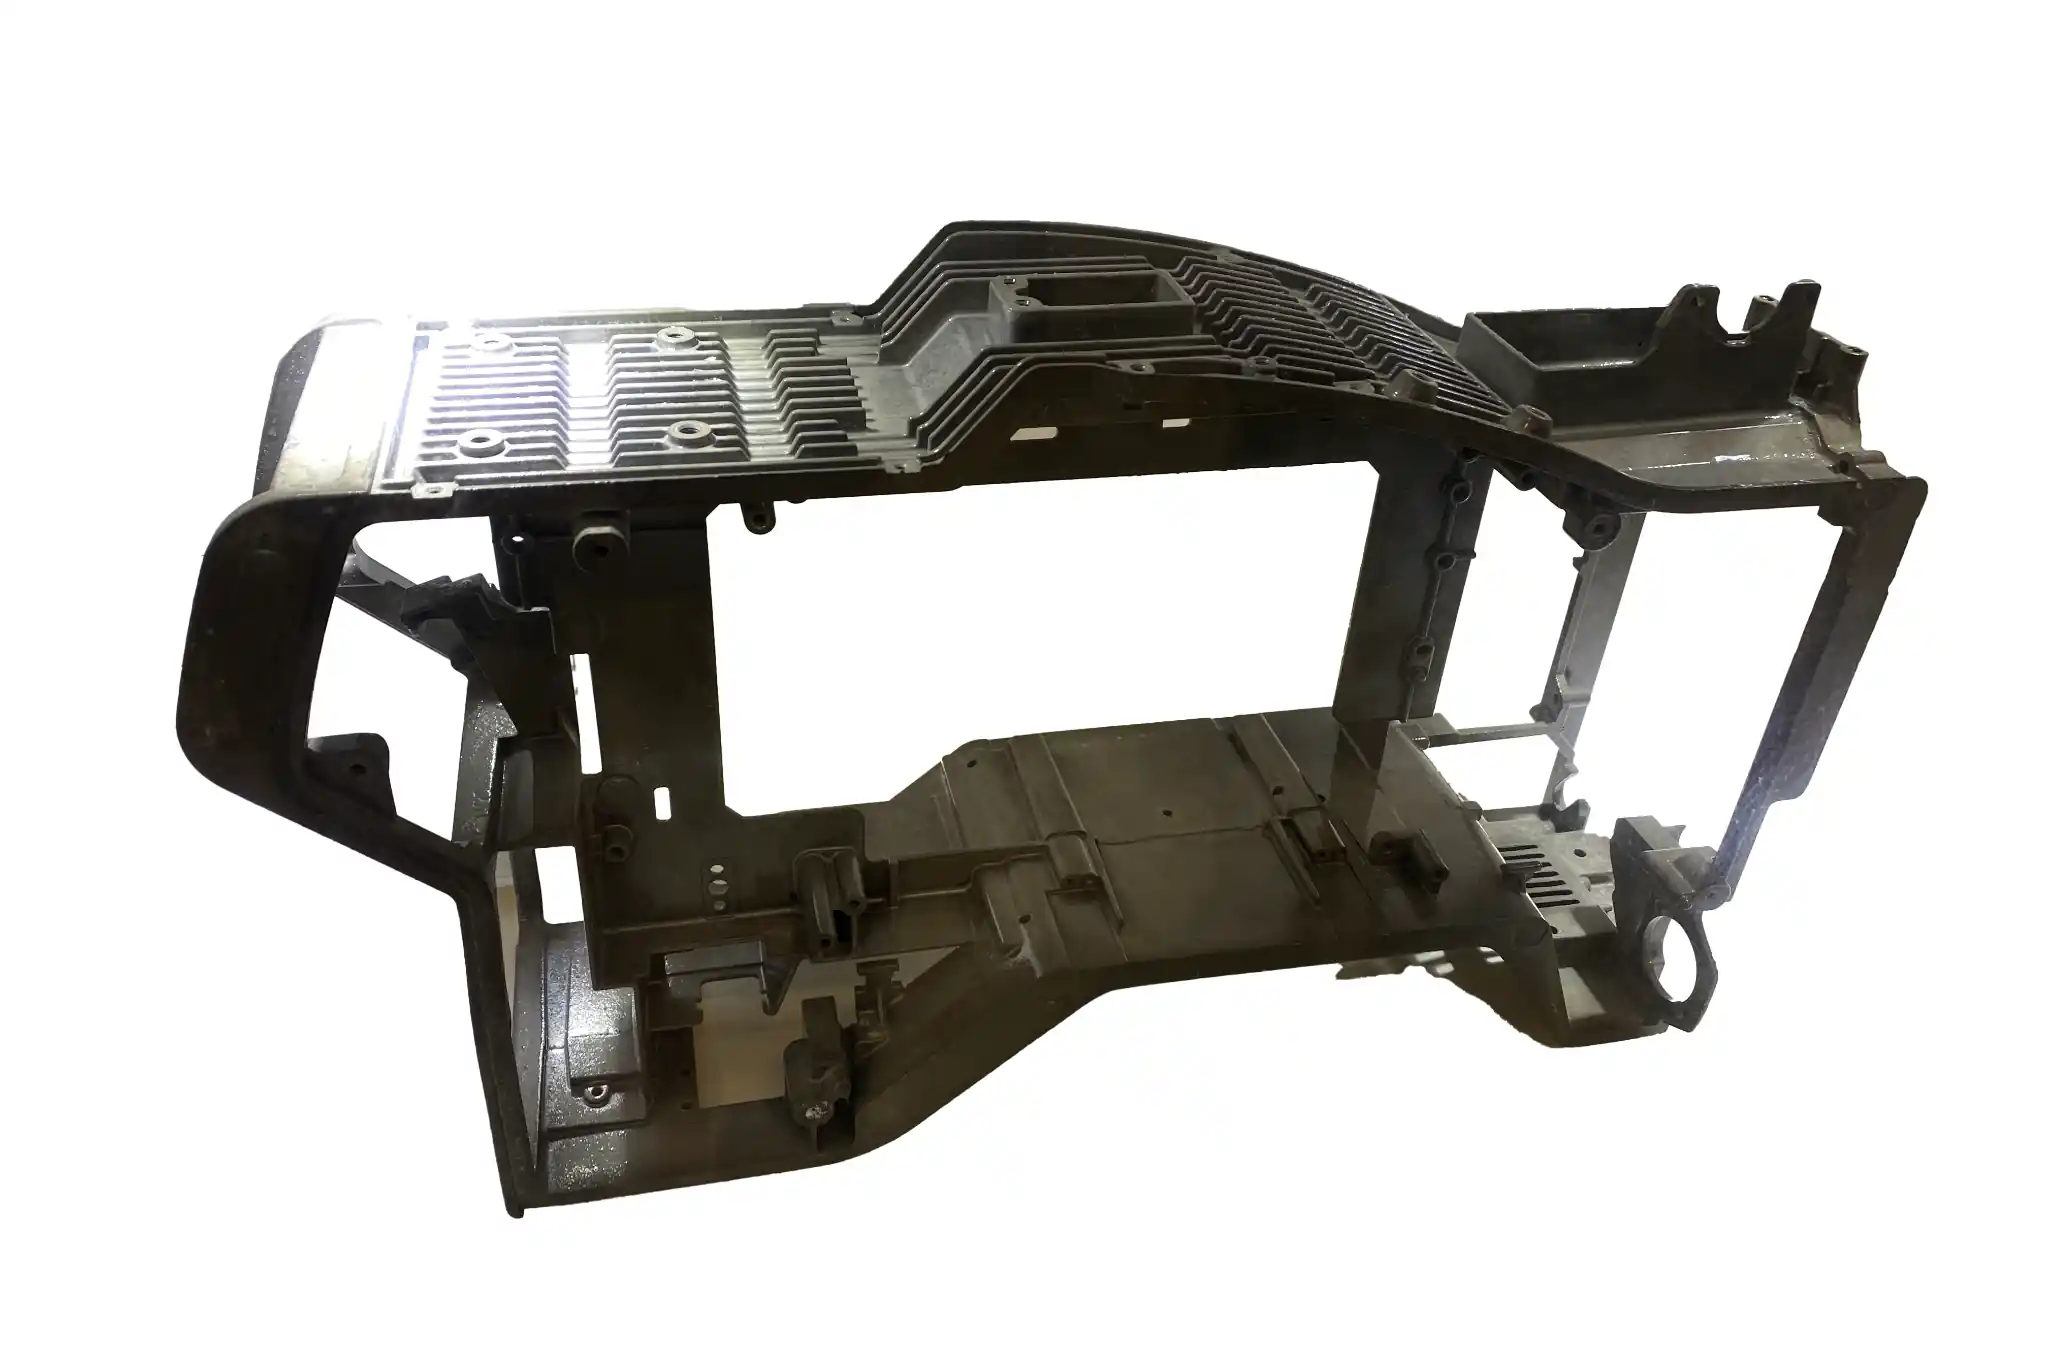
A inspeção da primeira peça (FAI) consiste na inspeção e registo da primeira peça fundida, ou de várias peças do primeiro lote de produção, fabricadas utilizando o processo previsto para a produção subsequente. Os inspetores comparam as peças com a revisão atual do desenho e com os requisitos da encomenda, a fim de determinar se as características especificadas cumprem os requisitos.
O âmbito da inspeção depende do que a fundição irá fornecer. No caso de uma peça em bruto tal como foi fundida, pode abranger as dimensões especificadas da peça fundida, o aspeto e as superfícies destinadas à maquinagem. No caso de uma peça fundida maquinada, abrange também características acabadas, tais como furos e faces de montagem. A inclusão de certificados de material ou de ensaios de qualidade internos depende dos requisitos do projeto. A distinção entre dimensões tal como fundidas e dimensões maquinadas é abordada mais detalhadamente no nosso guia sobre precisão dimensional da fundição.
Os resultados devem ser registados para que possam ser associados à peça inspecionada. Quando um cliente solicita uma FAI formal, o fornecedor elabora um Relatório de Inspeção do Primeiro Artigo (FAIR) no formato acordado. Uma verificação de rotina da primeira peça após a configuração da produção também deixa um registo, mas não requer necessariamente toda a documentação de uma FAI formal.
Qual é o objetivo da inspeção do primeiro artigo?
O objetivo da FAI é verificar uma peça fundida produzida nas condições de produção atuais antes de se prosseguir com a produção e resolver quaisquer problemas detetados.
- Verifique se a primeira parte cumpre os requisitos: Verifique as dimensões especificadas, o aspeto, o material e as características de usinagem em relação ao desenho. Um primeiro artigo aprovado demonstra que o características inspecionadas cumprem os requisitos; as peças restantes ainda necessitam das verificações especificadas no plano de inspeção.
- Reduzir as perdas evitáveis: Se a primeira peça maquinada tiver um orifício de montagem na posição errada, a equipa pode verificar o programa ou o dispositivo de fixação antes que o mesmo erro afete mais peças.
- Apresente aos clientes resultados documentados: Quando é necessária uma FAI formal, o relatório identifica a revisão do desenho, os itens de inspeção e os resultados. Os clientes podem analisar estes elementos comprovativos, em vez de se basearem apenas numa confirmação verbal.
Quando é necessária a inspeção do primeiro artigo?
Os desenhos, as ferramentas, os materiais e os programas de maquinagem podem sofrer alterações durante a produção. Se uma alteração puder afetar as dimensões, as propriedades ou os resultados da maquinagem de uma peça fundida, o resultado da inspeção anterior poderá já não corresponder ao produto alterado. Entre as situações mais comuns incluem-se:
- Primeira produção de uma nova peça: Inspecionar uma peça fabricada através do processo destinado à produção subsequente, comparando-a com o desenho e os requisitos da encomenda.
- Um desenho ou um requisito do cliente sofre alterações: Verifique se foram aplicadas à peça alterações relativas ao material, às dimensões, às tolerâncias ou aos critérios de aceitação.
- Alterações no processo de ferramentas ou de fundição: Após alterações num molde, num núcleo ou numa configuração-chave do processo, verifique as dimensões da peça fundida e as características de qualidade que possam ser afetadas. O nosso guia sobre ferramentas de fundição explica por que razão as alterações nas ferramentas podem afetar a peça fundida.
- Alterações na configuração da maquinação: Após alterar um programa, um dispositivo de fixação ou uma ferramenta de corte crítica, verifique as características afetadas, tais como as posições e dimensões dos furos, antes de prosseguir.
- A produção retoma após uma longa interrupção ou é transferida para outro local: Confirme se as condições atuais do equipamento e do processo ainda permitem produzir peças que cumpram os requisitos.
Estas situações não exigem sempre uma FAI completa e formal. O âmbito de uma verificação de rotina da primeira peça ou de uma FAI formal deve refletir o impacto da alteração, o plano de inspeção e os requisitos do cliente.
Qual é a diferença entre FAI e PPAP?
O Processo de Aprovação de Peças de Produção (PPAP) é um processo de aprovação pelo cliente de uma peça específica e do seu processo de produção, antes do fornecimento em série. É utilizado para demonstrar que o fornecedor é capaz de produzir peças em conformidade de forma consistente, em condições de produção definidas.
Tanto o PPAP como o FAI envolvem a inspeção de peças reais. O FAI centra-se nos resultados do primeiro artigo ou de peças representativas, enquanto o PPAP exige também informações sobre os controlos de produção e, quando especificado, sobre a capacidade do processo. O cliente analisa então a documentação apresentada no âmbito do PPAP e decide se aprova o fornecimento para produção.
| Comparação | Inspeção do Primeiro Artigo (FAI) | Processo de Aprovação de Peças de Produção (PPAP) |
|---|---|---|
| Pergunta principal | A primeira peça ou amostra produzida através do processo atual cumpre os requisitos do desenho e da encomenda? | Será que esta peça pode ser produzida de forma consistente nas condições de produção definidas? |
| Âmbito | Verifica as dimensões especificadas, o aspeto e os requisitos aplicáveis relativos aos materiais, aos processos ou às funcionalidades. | Analisa os resultados da inspeção parcial, juntamente com o processo de produção, o plano de controlo e outras provas exigidas pelo cliente. |
| Documentos | Uma FAI formal produz normalmente um relatório FAIR e registos de inspeção relevantes. | O fornecedor apresenta os documentos PPAP exigidos pelo cliente para análise e aprovação. |
| Tempo típico | Quando uma nova peça é produzida pela primeira vez utilizando o processo previsto, ou após uma alteração que possa afetar os seus requisitos. | Antes do início do fornecimento em grande escala de uma nova peça, ou após uma alteração significativa que exija a aprovação do cliente. |
Que ferramentas são utilizadas na inspeção do primeiro artigo?
As ferramentas dependem do desenho, do estado de entrega da peça fundida e das características a verificar. Seguem-se alguns exemplos comuns; o nosso artigo sobre métodos de inspeção de fundição de metais explica como são selecionadas as diferentes verificações para peças fundidas.
Ferramentas de medição portáteis e calibres
Os paquímetros, os micrómetros e os medidores de profundidade medem dimensões globais, espessuras e profundidades. Um medidor de furo permite medir o diâmetro interno, enquanto os calibres «go/no-go» adequados permitem verificar se um furo ou uma rosca se enquadra nos limites especificados.
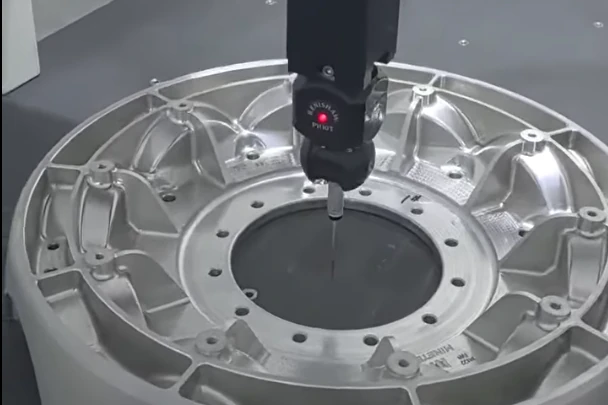
Máquina de medição por coordenadas (CMM)
Uma CMM verifica dimensões específicas e relações geométricas, tais como as posições dos orifícios de montagem ou a relação entre o eixo de um furo e uma superfície de referência. As características a medir devem ser definidas a partir do desenho antes da inspeção.
Ferramentas para ensaios de superfícies e materiais
As luzes de inspeção e as lupas ajudam os inspetores a examinar o estado visível das superfícies. Um medidor de rugosidade de superfície mede o acabamento de uma superfície maquinada específica. Quando o desenho técnico inclui um requisito de dureza, também pode ser utilizado um durómetro.
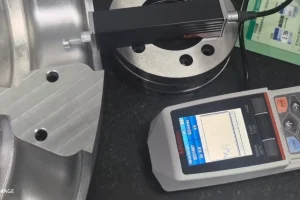
Equipamento para ensaios não destrutivos e ensaios funcionais
Quando for necessário verificar defeitos internos, podem ser utilizados equipamentos de ensaio radiográfico ou ultrassónico, conforme especificado. As peças fundidas com requisitos de pressão ou estanqueidade podem também necessitar de equipamentos de ensaio de pressão ou de estanqueidade. O método depende da área de inspeção e dos critérios de aceitação.
O que é o processo de inspeção do primeiro artigo?
O processo começa com a confirmação dos requisitos de inspeção e termina quando os resultados forem analisados e for tomada uma decisão sobre a continuação da produção. As verificações a efetuar numa peça em bruto tal como foi fundida e numa peça fundida usinada devem ser definidas antes da produção da primeira peça.
1. Confirmar os requisitos relativos aos desenhos e à inspeção
Verifique a revisão do desenho, o material, as condições de entrega e os requisitos do cliente. Identifique quais as características que devem ser verificadas, em que fase da produção e se é necessário um FAIR formal.
2. Produzir e identificar o primeiro artigo
Produza a primeira peça ou o primeiro lote seguindo o processo previsto para a produção subsequente. Registe os dados relevantes relativos ao lote, ao lote de produção ou outros detalhes de identificação, para que os resultados possam ser associados à peça inspecionada.
3. Inspecionar e registar cada item exigido
Verifique o aspeto tal como saiu da fundição, as dimensões e as áreas reservadas para a maquinagem. Se a peça entregue for submetida a maquinagem, inspecione também as características finais exigidas. Registe as medições e quaisquer problemas detetados.
4. Resolver problemas e confirmar o lançamento
Se um artigo não cumprir os requisitos, investigue e resolva a causa e, em seguida, volte a verificar as características afetadas. Assim que os resultados cumprirem os requisitos, siga o procedimento interno ou o acordo com o cliente para decidir se a produção pode prosseguir.
Que documentos são elaborados após a inspeção do primeiro artigo?
O principal resultado é um registo ou relatório que indica o que foi inspecionado e quais foram os resultados. Uma FAI formal pode também exigir dados de medição e documentos de apoio. O conjunto exato de documentos depende dos requisitos do cliente.
Registo ou Relatório de Inspeção do Primeiro Artigo
Um registo de inspeção da primeira peça é um documento interno utilizado para registar as verificações realizadas após a produção inicial ou uma alteração na configuração. Normalmente, identifica a peça, a revisão do desenho, as características inspecionadas, os valores medidos e a decisão de aceitação. Se o cliente exigir um FAI formal, os resultados são compilados num FAIR no formato acordado, com quaisquer anexos necessários.
Resultados dimensionais e desenho com cotações expandidas
Um registo dimensional associa cada característica inspecionada ao seu requisito e ao resultado da medição. Um desenho com legendas atribui números às características no desenho, para que cada resultado possa ser associado a uma característica específica. Isto facilita a verificação de se alguma característica exigida foi esquecida.
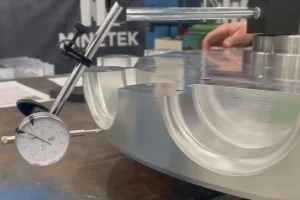
Documentos relativos aos materiais e aos ensaios
Estes documentos comprovam os requisitos relativos ao material ou ao desempenho da peça fundida. Dependendo do projeto, podem incluir um certificado de material, um registo de tratamento térmico ou um relatório de ensaios não destrutivos. São anexados quando necessário; não se trata de documentos que tenham de ser gerados de novo em cada inspeção do primeiro artigo.
Conclusão
A inspeção do primeiro artigo utiliza uma peça fundida real para verificar o desenho e os requisitos de inspeção antes de se prosseguir com a produção. No caso de uma peça em bruto tal como foi fundida, as verificações podem abranger o aspeto, as dimensões e as áreas reservadas para a maquinagem. Após a maquinagem, as características finais especificadas também devem ser verificadas. Quando é detetado um problema, a equipa resolve-o e volta a inspecionar as características afetadas antes de decidir se a produção pode ser liberada.
Se o seu projeto de fundição estiver a passar da produção experimental para a produção em série, envie à MinHe o seu desenho, os requisitos de material, as dimensões críticas e as condições de entrega exigidas. A nossa equipa pode analisar as áreas da peça fundida que necessitam de maquinagem, as características críticas do produto acabado e os itens de inspeção relevantes para o seu projeto. Se precisar de um relatório do primeiro artigo ou de um formato de documento específico, informe-nos desde o início para que possamos confirmar o âmbito da inspeção e os resultados a entregar. Saiba mais sobre os nossos processo de garantia da qualidade.