Cuando una pieza entra en producción por primera vez, los fabricantes suelen inspeccionar la primera pieza antes de continuar con el resto del pedido. Esta inspección de la primera pieza permite confirmar si el proceso actual y los ajustes de los equipos producen una pieza que cumple con los requisitos del plano y del pedido. Si surge algún problema, el equipo puede investigarlo y realizar los ajustes necesarios antes de fabricar más piezas.
Este artículo explica qué es la inspección del primer artículo en el caso de las piezas fundidas, por qué y cuándo se lleva a cabo, qué se comprueba, cómo se realiza y qué documentos puede generar. También explica la diferencia entre la FAI y el PPAP.
¿En qué consiste la inspección del primer artículo en el caso de las piezas fundidas?
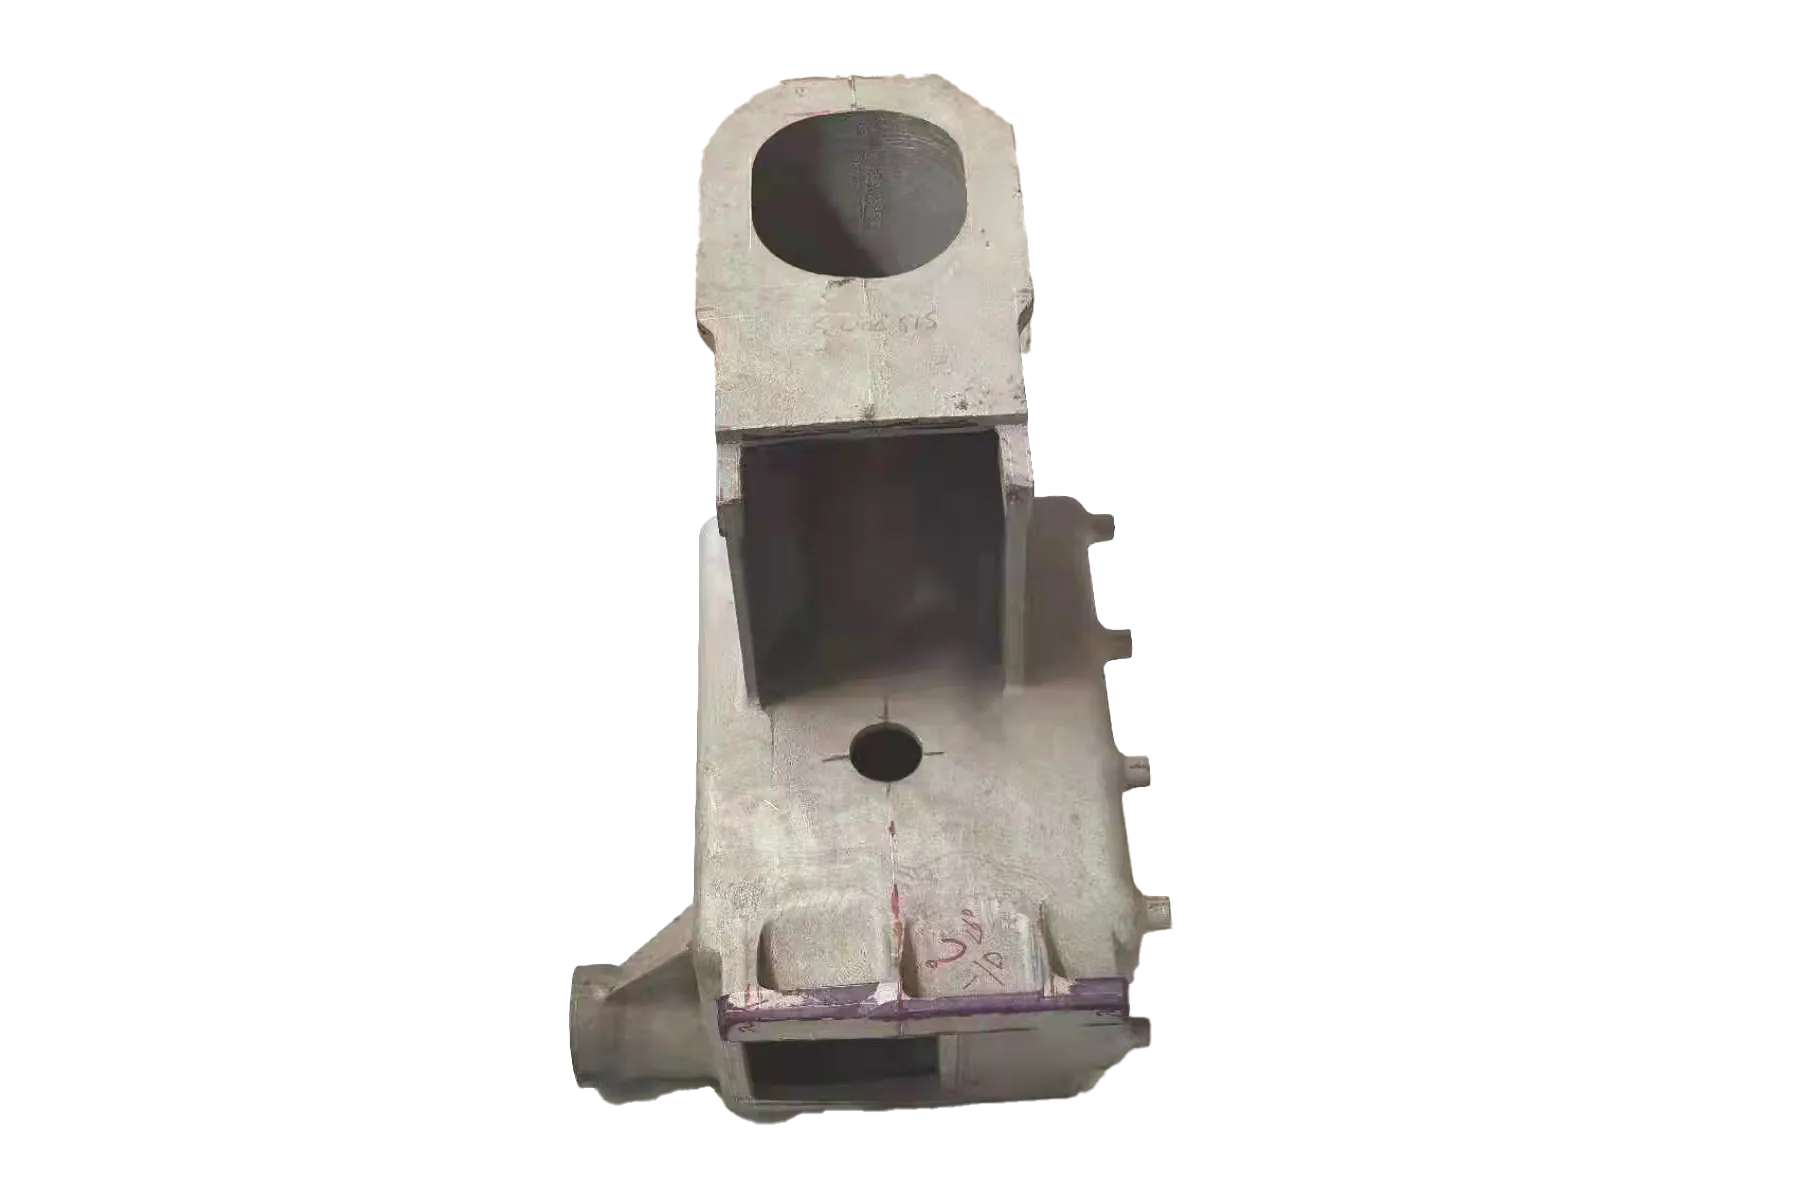
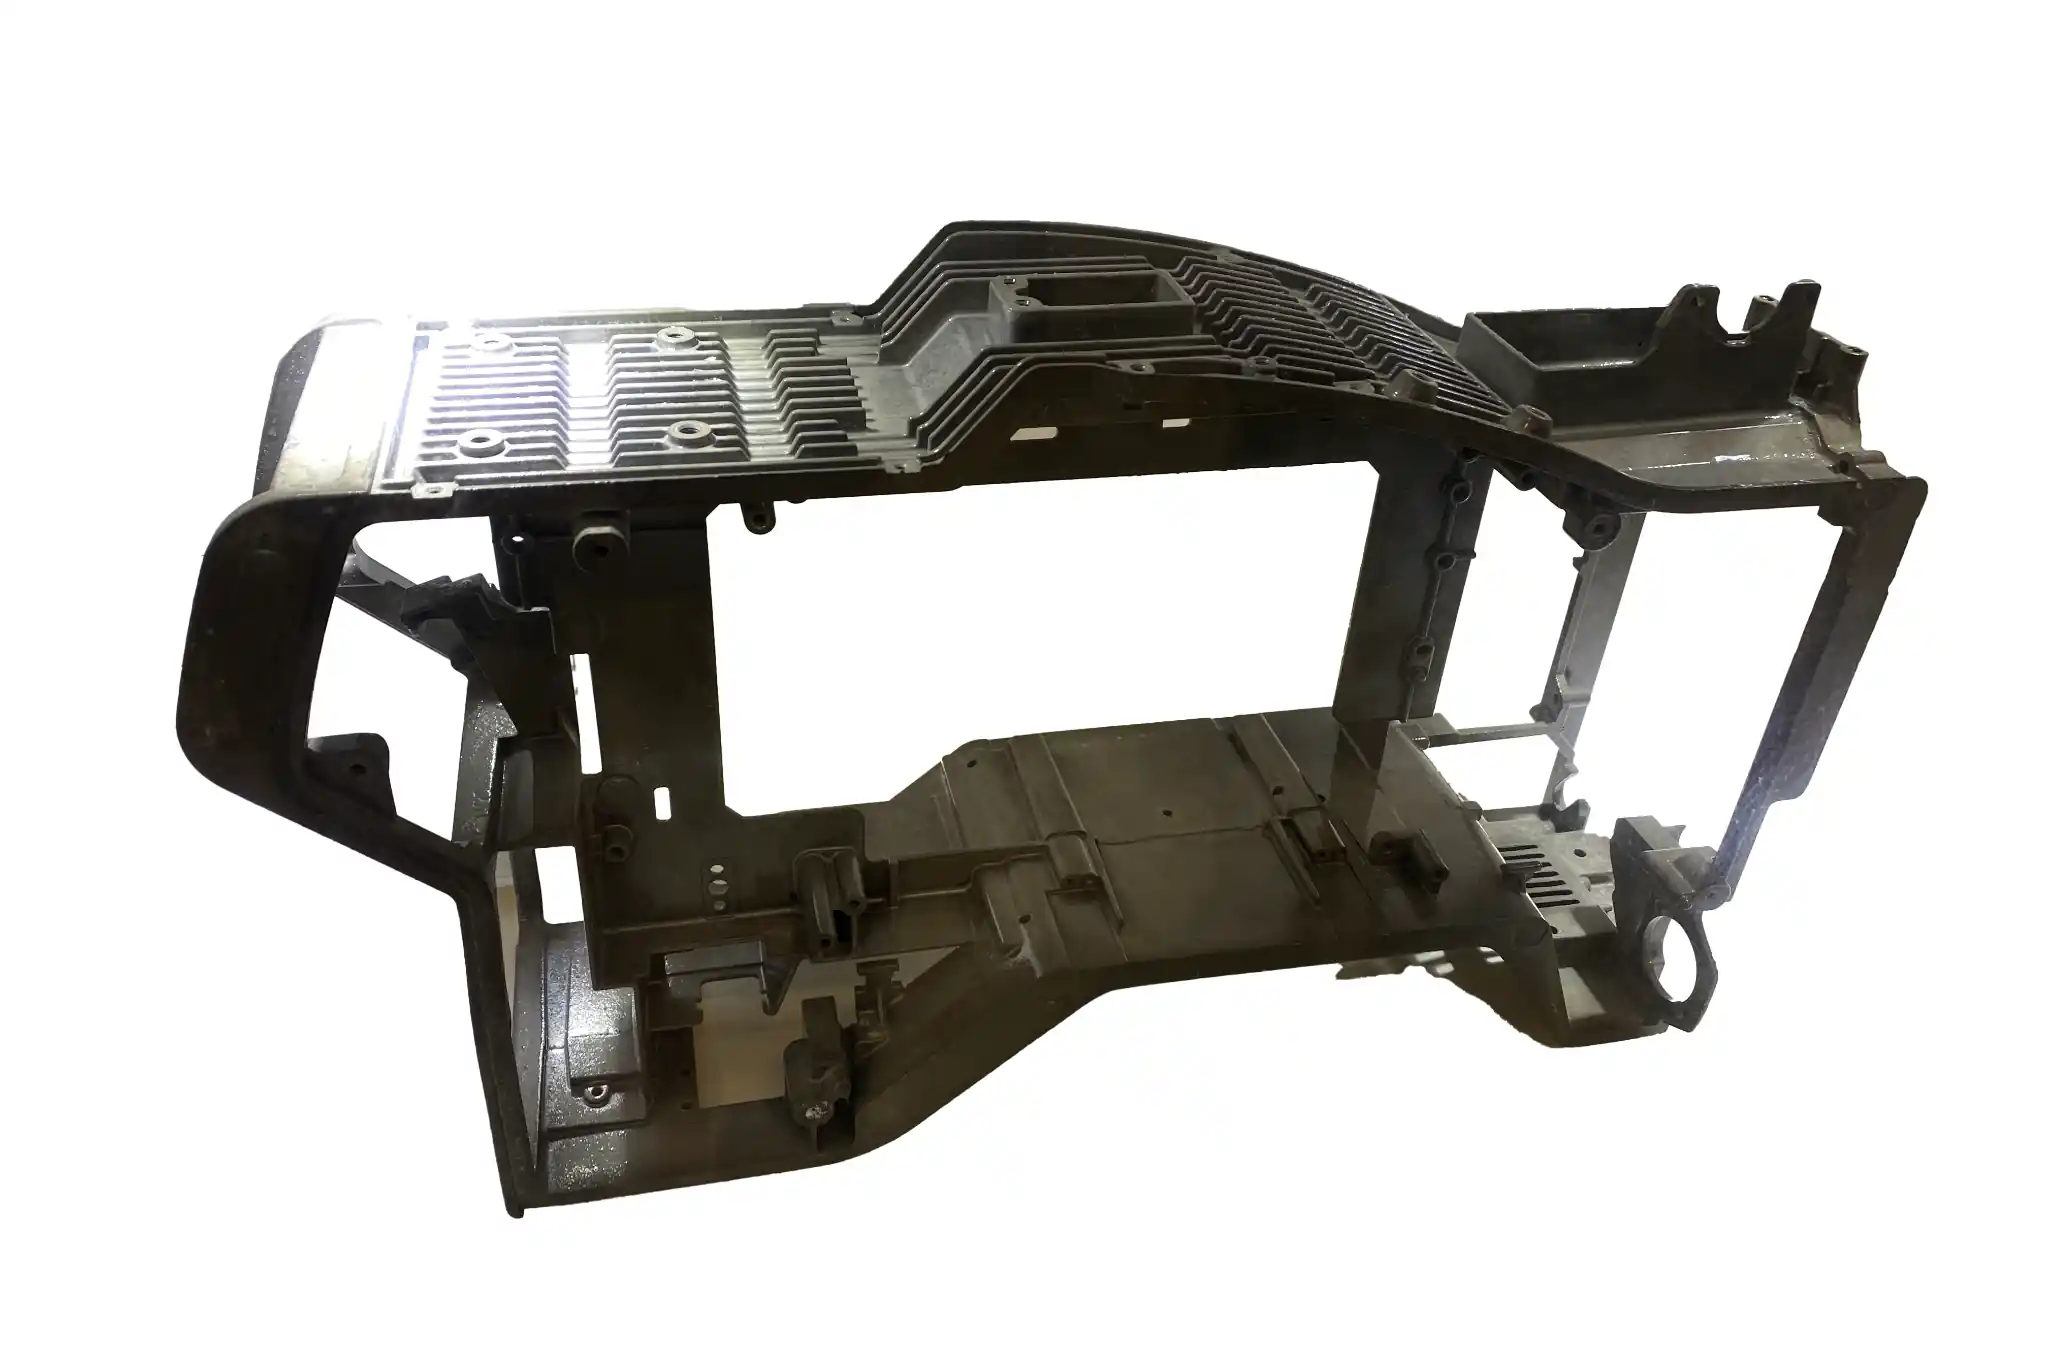
La inspección del primer artículo (FAI) consiste en la inspección y el registro de la primera pieza fundida, o de varias piezas del primer lote de producción, fabricadas mediante el proceso previsto para la producción posterior. Los inspectores comparan las piezas con la revisión actual del plano y los requisitos del pedido para determinar si las características especificadas cumplen con los requisitos.
El alcance de la inspección depende de lo que vaya a suministrar la fundición. En el caso de una pieza en bruto tal y como ha salido de la fundición, puede abarcar las dimensiones especificadas de la pieza fundida, su aspecto y las superficies destinadas al mecanizado. En el caso de una pieza fundida mecanizada, también abarca elementos acabados, como orificios y caras de montaje. La inclusión de certificados de material o de ensayos de calidad internos depende de los requisitos del proyecto. La distinción entre dimensiones «tal como se funde» y dimensiones mecanizadas se analiza con más detalle en nuestra guía sobre precisión dimensional en la fundición.
Los resultados deben registrarse para que puedan asociarse a la pieza inspeccionada. Cuando un cliente solicita una inspección formal del primer artículo (FAI), el proveedor elabora un informe de inspección del primer artículo (FAIR) en el formato acordado. Una comprobación rutinaria de la primera pieza tras la puesta en marcha de la producción también deja constancia, pero no requiere necesariamente toda la documentación propia de una FAI formal.
¿Cuál es el objetivo de la inspección del primer artículo?
El objetivo de la inspección FAI es comprobar una pieza fundida fabricada en las condiciones actuales de producción antes de continuar con la producción, y solucionar cualquier problema que se detecte.
- Comprueba que la primera parte se ajuste a los requisitos: Comprueba las dimensiones especificadas, el aspecto, el material y las características de mecanizado comparándolas con el plano. Si el primer artículo supera la inspección, esto demuestra que el características inspeccionadas cumplen los requisitos; las piezas restantes aún deben someterse a las comprobaciones especificadas en el plan de inspección.
- Reducir las pérdidas evitables: Si la primera pieza mecanizada presenta un orificio de montaje en una posición incorrecta, el equipo puede revisar el programa o el dispositivo de sujeción antes de que el mismo error afecte a más piezas.
- Ofrece a los clientes resultados documentados: Cuando se requiere un FAI formal, el informe identifica la revisión del plano, los elementos de inspección y los resultados. Los clientes pueden revisar esta documentación en lugar de basarse únicamente en una confirmación verbal.
¿Cuándo es necesaria la inspección del primer artículo?
Los planos, las herramientas, los materiales y los programas de mecanizado pueden sufrir modificaciones durante la producción. Si un cambio puede afectar a las dimensiones, las propiedades o los resultados del mecanizado de una pieza fundida, es posible que el resultado de una inspección anterior ya no sea representativo del producto modificado. Entre las situaciones más habituales se incluyen:
- Primera fabricación de una pieza nueva: Inspeccionar una pieza fabricada mediante el proceso previsto para la producción posterior, comparando los resultados con el plano y los requisitos del pedido.
- Se produce un cambio en un plano o en los requisitos del cliente: Comprueba si se han aplicado cambios en el material, las dimensiones, las tolerancias o los criterios de aceptación de la pieza.
- Cambios en el utillaje o en el proceso de fundición: Tras realizar modificaciones en un molde, un núcleo o un parámetro clave del proceso, comprueba las dimensiones de la pieza fundida y las características de calidad que puedan verse afectadas. Nuestra guía sobre herramientas de fundición explica por qué los cambios en las herramientas pueden afectar a la pieza fundida.
- Cambios en la configuración del mecanizado: Después de modificar un programa, una fijación o una herramienta de corte crítica, comprueba los elementos afectados, como las posiciones y dimensiones de los orificios, antes de continuar.
- La producción se reanuda tras una larga interrupción o se traslada a otra ubicación: Comprueba que, con el equipo y las condiciones de proceso actuales, aún se puedan fabricar piezas que cumplan los requisitos.
Estas situaciones sí no Siempre hay que solicitar una inspección formal de la primera pieza (FAI) completa. El alcance de una comprobación rutinaria de la primera pieza o de una FAI formal debe reflejar el impacto del cambio, el plan de inspección y los requisitos del cliente.
¿Cuál es la diferencia entre FAI y PPAP?
El Proceso de Aprobación de Piezas de Producción (PPAP) es un proceso de aprobación por parte del cliente de una pieza concreta y su proceso de producción antes del suministro en serie. Se utiliza para demostrar que el proveedor puede fabricar piezas conformes de forma sistemática en las condiciones de producción definidas.
Tanto el PPAP como el FAI implican la inspección de piezas reales. El FAI se centra en los resultados del primer artículo o de piezas representativas, mientras que el PPAP también requiere información sobre los controles de producción y, cuando así se especifique, sobre la capacidad del proceso. A continuación, el cliente revisa la documentación presentada en el marco del PPAP y decide si aprueba el suministro para la producción.
| Comparación | Inspección del primer artículo (FAI) | Proceso de aprobación de piezas de producción (PPAP) |
|---|---|---|
| Pregunta principal | ¿Cumple la primera pieza o la pieza representativa fabricada con el proceso actual con los requisitos del plano y del pedido? | ¿Es posible fabricar esta pieza de forma constante en las condiciones de producción establecidas? |
| Ámbito de aplicación | Comprueba las dimensiones especificadas, el aspecto y los requisitos aplicables en cuanto a materiales, procesos o funcionamiento. | Analiza los resultados de la inspección parcial junto con el proceso de producción, el plan de control y demás documentación exigida por el cliente. |
| Documentos | Una FAI formal suele generar un informe FAIR y registros de inspección pertinentes. | El proveedor presenta los documentos del PPAP exigidos por el cliente para su revisión y aprobación. |
| Plazos habituales | Cuando se fabrica por primera vez una pieza nueva mediante el proceso previsto, o tras un cambio que pueda afectar a sus requisitos. | Antes del suministro en serie de una pieza nueva, o tras un cambio significativo que requiera la aprobación del cliente. |
¿Qué herramientas se utilizan para la inspección del primer artículo?
Las herramientas dependen del plano, del estado de entrega de la pieza fundida y de las características que se vayan a comprobar. A continuación se ofrecen algunos ejemplos habituales; nuestro artículo sobre métodos de inspección de la fundición de metales explica cómo se seleccionan los distintos controles para las piezas de fundición.
Herramientas de medición y calibres portátiles
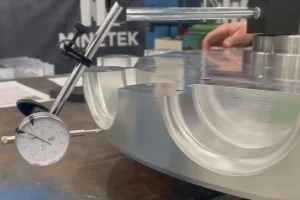
Los calibres, los micrómetros y los medidores de profundidad sirven para medir dimensiones totales, espesores y profundidades. Un medidor de diámetro interior permite medir el diámetro interior, mientras que los calibres de paso y no paso adecuados permiten comprobar si un orificio o una rosca se ajusta a los límites especificados.
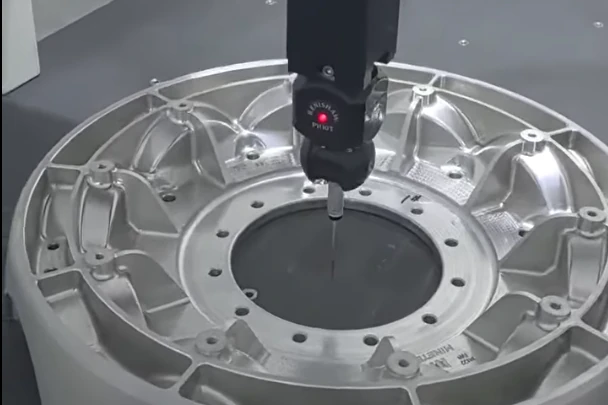
Máquina de medición por coordenadas (CMM)
Una máquina de medición por coordenadas (CMM) comprueba las dimensiones especificadas y las relaciones geométricas, como las posiciones de los orificios de montaje o la relación entre el eje de un orificio y una superficie de referencia. Las características que se van a medir deben definirse a partir del plano antes de la inspección.
Herramientas para ensayos de superficies y materiales
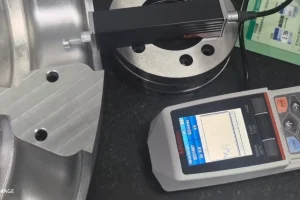
Las lámparas de inspección y las lupas ayudan a los inspectores a examinar el estado de las superficies visibles. Un medidor de rugosidad de superficies mide el acabado de una superficie mecanizada específica. Cuando el plano incluye un requisito de dureza, también se puede utilizar un durómetro.
Equipos de ensayos no destructivos y de pruebas funcionales
Cuando sea necesario comprobar la presencia de defectos internos, se podrán utilizar equipos de ensayo radiográfico o por ultrasonidos, según se especifique. Las piezas fundidas con requisitos de presión o estanqueidad también pueden requerir equipos de ensayo de presión o de fugas. El método depende de la zona de inspección y de los criterios de aceptación.
¿En qué consiste el proceso de inspección del primer artículo?
El proceso comienza con la confirmación de los requisitos de inspección y finaliza cuando se han revisado los resultados y se ha tomado una decisión sobre la continuación de la producción. Las comprobaciones para una pieza en bruto recién fundida y una pieza fundida mecanizada deben definirse antes de fabricar la primera pieza.
1. Confirmar los requisitos de planos e inspección
Comprueba la revisión del plano, el material, las condiciones de entrega y los requisitos del cliente. Determina qué características deben comprobarse, en qué fase de la producción y si se requiere un FAIR formal.
2. Fabricar e identificar la primera pieza
Fabrica la primera pieza o el primer lote siguiendo el proceso previsto para la producción posterior. Anota los datos relevantes del lote, la hornada u otros datos identificativos, de modo que los resultados puedan relacionarse con la pieza inspeccionada.
3. Revisar y registrar cada elemento requerido
Comprueba el aspecto tal y como ha salido de la fundición, las dimensiones y las zonas reservadas para el mecanizado. Si la pieza suministrada va a ser mecanizada, comprueba también las características de acabado requeridas. Anota las medidas y cualquier problema que se detecte.
4. Resolver problemas y confirmar el lanzamiento
Si un artículo no cumple los requisitos, investiga y resuelve la causa y, a continuación, vuelve a comprobar las características afectadas. Una vez que los resultados cumplan los requisitos, sigue el procedimiento interno o el acuerdo con el cliente para decidir si puede continuar la producción.
¿Qué documentos se elaboran tras la inspección del primer artículo?
El resultado principal es un informe que recoge lo que se ha inspeccionado y cuáles han sido los resultados. Una inspección final (FAI) formal también puede requerir datos de medición y documentación justificativa. El conjunto exacto de documentos depende de los requisitos del cliente.
Registro o informe de inspección del primer artículo
Un registro de inspección de la primera pieza es un documento interno que se utiliza para registrar las comprobaciones realizadas tras el inicio de la producción o un cambio de configuración. Por lo general, en él se identifican la pieza, la revisión del plano, las características inspeccionadas, los valores medidos y la decisión de aceptación. Si el cliente exige un FAI formal, los resultados se recogen en un FAIR con el formato acordado, junto con los anexos necesarios.
Resultados dimensionales y plano con cotas en globo
Un registro dimensional asocia cada característica inspeccionada con su requisito y su resultado de medición. En un plano con anotaciones, se asignan números a las características del plano, de modo que cada resultado pueda relacionarse con un elemento concreto. Esto facilita la comprobación de si se ha pasado por alto alguna característica requerida.
Documentación sobre materiales y ensayos
Estos documentos avalan los requisitos relativos al material o al rendimiento de la pieza fundida. Dependiendo del proyecto, pueden incluir un certificado de material, un registro de tratamiento térmico o un informe de ensayos no destructivos. Se adjuntan cuando es necesario; no son documentos que deban generarse de nuevo en cada inspección del primer artículo.
Conclusión
La inspección del primer artículo utiliza una pieza fundida real para comprobar el plano y los requisitos de inspección antes de continuar con la producción. En el caso de una pieza en bruto recién fundida, las comprobaciones pueden abarcar el aspecto, las dimensiones y las zonas reservadas para el mecanizado. Tras el mecanizado, también deben comprobarse las características de acabado especificadas. Cuando se detecta un problema, el equipo lo resuelve y vuelve a inspeccionar las características afectadas antes de decidir si se da luz verde a la producción.
Si tu proyecto de fundición está pasando de la producción de prueba a la producción en serie, envía a MinHe tu plano, los requisitos de material, las dimensiones críticas y las condiciones de entrega requeridas. Nuestro equipo puede revisar las zonas de la pieza fundida que necesitan mecanizado, las características críticas del acabado y los elementos de inspección relevantes para su proyecto. Si necesita un informe del primer artículo o un formato de documento específico, háganoslo saber desde el principio para que podamos confirmar el alcance de la inspección y los resultados esperados. Obtenga más información sobre nuestro proceso de control de calidad.